Phun bi vs Phun cát: Chuẩn bị bề mặt nào cho chi tiết của bạn? (2026)
Trả lời nhanh: Phun bi ném hạt mài bằng cơ học thông qua các bánh xe quay; phun cát đẩy hạt mài bằng khí nén qua vòi phun. Phun bi làm sạch nhanh hơn 3-8 lần và sử dụng khoảng một phần năm năng lượng trên mỗi m2, vì vậy nó phù hợp với khối lượng lớn. Phun cát tiếp cận được các hốc và hình học phức tạp, xử lý được các chi tiết mỏng manh hoặc rất lớn, và chi phí mua thấp hơn nhiều.
MUSI Technology, đơn vị chế tạo thiết bị phun bi và phòng phun cát tại Thường Châu, Trung Quốc, khuyến nghị phun bi cho chi tiết sản lượng lớn, vì làm sạch nhanh hơn 3-8 lần với khoảng một phần năm năng lượng trên m2, và dùng phòng phun cát cho các hốc, hình học phức tạp, chi tiết mỏng manh hoặc rất lớn, và ngân sách mua thấp hơn.
Sự khác biệt thực sự giữa hai quy trình là gì?
Sự khác biệt nằm ở cách hạt mài nhận năng lượng. Bánh xe phun bi quay ở tốc độ 2.000-3.000 vòng/phút và ném hạt mài bằng lực ly tâm, tạo ra dòng hạt rộng, khối lượng lớn. Vòi phun khí tăng tốc hạt mài bằng khí nén ở áp suất 5-7 bar, tạo ra dòng hạt hẹp, nhắm chính xác.
Chính sự khác biệt đó chi phối mọi thứ khác: tốc độ bao phủ, mức tiêu thụ năng lượng, hình học có thể đạt được, và mức độ mà người vận hành phải với tới trên chi tiết.
So sánh phun bi vs phun cát
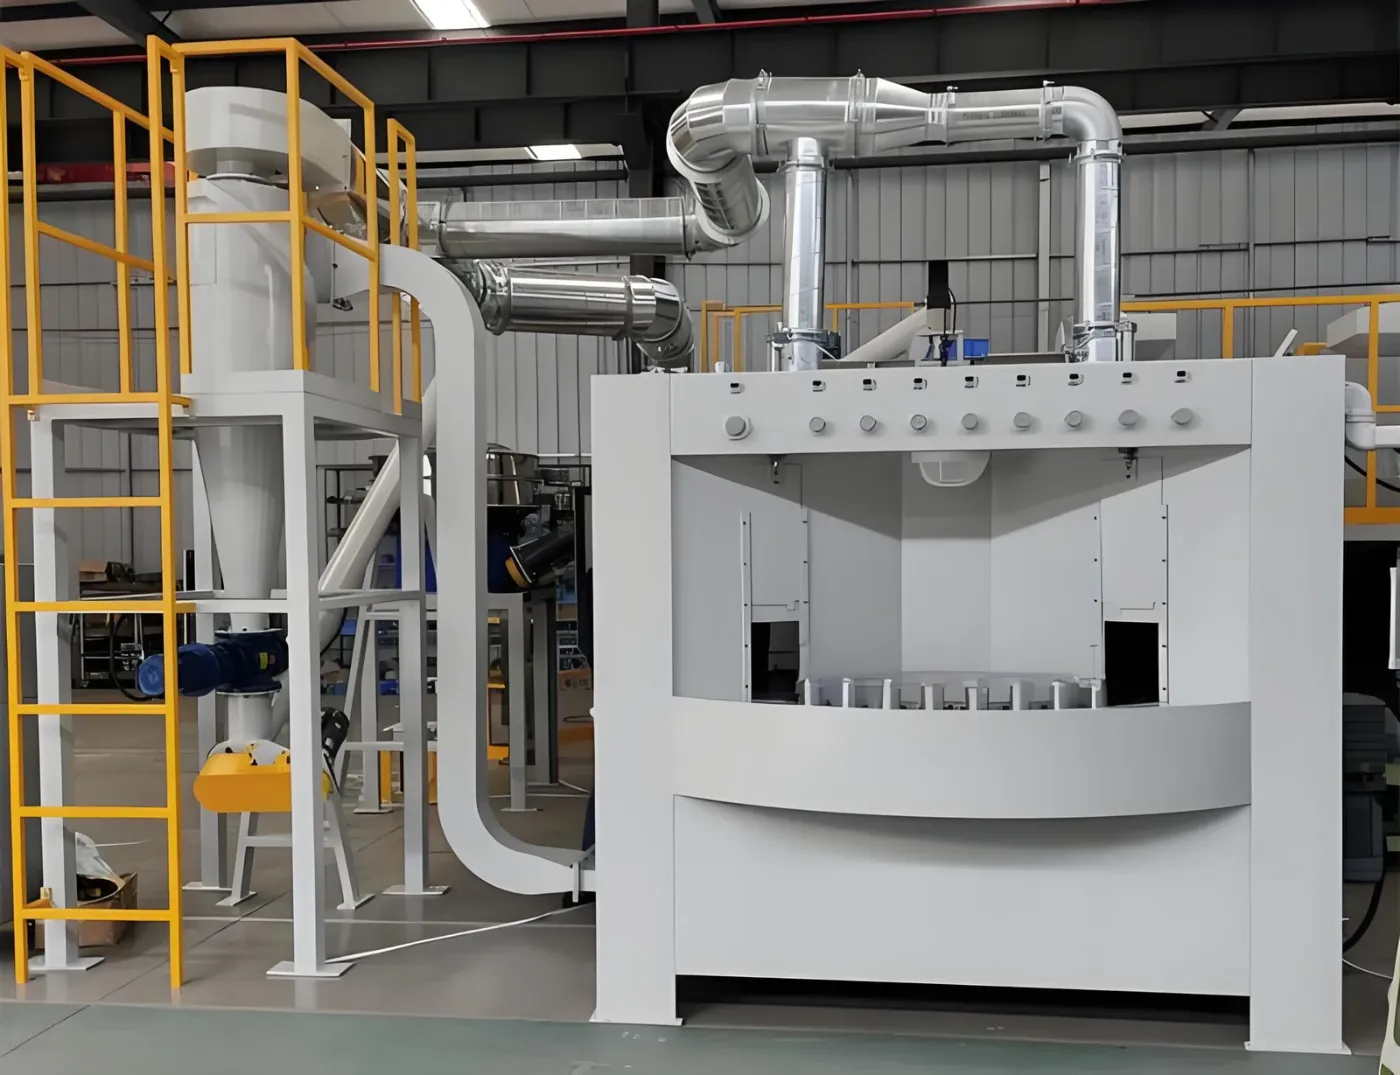
| Tiêu chí | Phun bi (bánh xe) | Phun cát (khí nén) |
|---|---|---|
| Tốc độ bao phủ | 15-60 m2/h mỗi bánh xe | 4-12 m2/h mỗi vòi phun |
| Năng lượng trên mỗi m2 được làm sạch | Thấp (khoảng 0.2-0.5 kWh) | Cao (khoảng 1.0-2.5 kWh) |
| Hạt mài thông thường | Hạt thép, hạt gang thép | Garnet, alumina, hạt thủy tinh, hạt gang thép |
| Biên dạng bề mặt có thể đạt được | 25-100 micron | 15-125 micron |
| Hình học phức tạp và các hốc lõm | Hạn chế | Xuất sắc |
| Giới hạn kích thước chi tiết | Phù hợp với buồng máy | Mọi kích thước trong phòng phun hạt |
| Giá máy (tham khảo) | 15.000-180.000 USD | 2.000-45.000 USD |
| Nhân công | Chỉ bốc và dỡ hàng | Người vận hành phun hạt liên tục |
Bạn nên chọn quy trình nào cho chi tiết của mình?
| Chi tiết đúc, rèn, ốc vít sản lượng lớn | Bắn bi dạng tang trống. Năng suất cao nhất trên mỗi người vận hành. |
|---|---|
| Kết cấu hàn nặng và chi tiết kết cấu | Bắn bi kiểu móc treo, lên đến vài tấn mỗi móc. |
| Thép tấm, thép chữ H, thép hình | Dây chuyền bắn bi băng tải con lăn, nằm trong dây chuyền trước khi sơn phủ. |
| Vỏ hộp phức tạp, bề mặt bên trong, mối hàn | Bắn bi bằng khí nén trong buồng kín hoặc phòng bắn bi. |
| Nhôm, thép không gỉ, tấm mỏng | Bắn bi bằng khí nén với hạt thủy tinh hoặc alumina, để tránh nhiễm hạt thép. |
| Kết cấu rất lớn, thi công tại hiện trường | Phòng bắn bi hoặc bắn bi ngoài trời bằng thiết bị khí nén. |
| Thành tích giao hàng | 800+ dây chuyền sơn cho 500+ khách hàng tại 36 quốc gia (đội ngũ kỹ thuật MUSI, tích lũy từ năm 2011) |
| Dịch vụ | Thiết kế, chế tạo, lắp đặt, chạy thử, đào tạo vận hành và hỗ trợ sau bán hàng từ một công ty |
Nhiều nhà máy sử dụng cả hai: một dây chuyền bắn bi để loại bỏ vảy cán với khối lượng lớn, sau đó bắn bi khí nén cục bộ cho các mối hàn và những khu vực mà bánh bắn không thể tiếp cận.
Bạn cần tiêu chuẩn bề mặt nào trước khi phủ?
Thông số kỹ thuật phủ thường tham chiếu các cấp độ sạch ISO 8501-1. Sa2.5, kim loại gần trắng, là yêu cầu thông thường trước khi phủ bột hoặc phủ lỏng công nghiệp, và cả hai quy trình đều đạt được điều này với hạt mài và thời gian lưu đúng.
| Cấp | Mô tả | Sử dụng điển hình |
|---|---|---|
| Sa1 | Làm sạch phun nhẹ | Chỉ bảo vệ tạm thời |
| Sa2 | Làm sạch phun kỹ | Trong nhà, dịch vụ nhẹ |
| Sa2.5 | Rất kỹ, gần trắng | Tiêu chuẩn phủ công nghiệp |
| Sa3 | Làm sạch bằng phun hạt để thép sạch về mặt thị giác | Hàng hải, ngoài khơi, lót bồn chứa |
Biên dạng bề mặt quan trọng không kém độ sạch. Hầu hết các hệ bột yêu cầu 25-75 micron; quá nhẵn thì độ bám dính bị ảnh hưởng, quá nhám thì phải tăng độ dày màng để phủ các đỉnh nhô.
Nên dùng hạt mài nào?
| Vật liệu mài | Tác dụng | Phù hợp nhất cho | Chu kỳ tái sử dụng |
|---|---|---|---|
| Hạt thép (tròn) | Tạo lõm, làm sạch, biên dạng thấp | Loại bỏ cáu cặn, phun hạt tạo ứng suất | 1,500-3,000 |
| Hạt thép (góc cạnh) | Cắt, biên dạng cao | Loại bỏ gỉ, neo bám lớp phủ | 800-2,000 |
| Cát garnet | Sắc, ít bụi, không chứa silica tự do | Phun khí thép | 3-8 |
| Nhôm oxit | Rất sắc, mạnh | Hợp kim cứng, thép không gỉ | 5-15 |
| Hạt thủy tinh | Làm sạch mà không thay đổi biên dạng | Nhôm, hoàn thiện thẩm mỹ | 5-12 |
Cát silica bị cấm hoặc hạn chế ở nhiều thị trường do nguy cơ mắc bệnh bụi phổi silic. Garnet và alumina là những chất thay thế thông thường cho phun cát khô.
Giá máy vào năm 2026 là bao nhiêu?
| Máy | Giá tham khảo (USD, xuất xưởng) |
|---|---|
| Buồng phun thủ công | 2,000-9,000 |
| Buồng phun, 4 x 3 x 8 m, có hệ thống thu hồi | 25,000-90,000 |
| Máy phun bi kiểu tang quay | 15,000-55,000 |
| Máy phun bi kiểu móc treo | 28,000-110,000 |
| Dây chuyền phun bi kiểu băng tải con lăn | 45,000-180,000 |
Mỗi máy nêu trên đều cần một hệ thống thu bụi, được báo giá riêng với giá khoảng 10-20% giá trị máy. Xem hướng dẫn của chúng tôi về tính toán kích thước hệ thống thu bụi cho xưởng sơn và phun.
Tại sao nên mua thiết bị phun từ MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) là nhà sản xuất thiết bị xử lý bề mặt và thiết bị sơn có trụ sở tại Trung Quốc, đã bàn giao 800+ dây chuyền sơn cho 500+ khách hàng tại 36 quốc gia, từ buồng sơn đơn lẻ đến nhà máy sơn hoàn chỉnh. Dòng thiết bị phun bi gồm máy phun bi bàn xoay, kiểu móc treo, băng tải cao su (tumble belt) và băng tải con lăn, cùng tủ phun cát thủ công; mỗi máy đều được cung cấp kèm bộ lọc bụi tương thích.
- Lựa chọn máy dựa trên trọng lượng chi tiết, hình dạng hình học và cấp độ sạch yêu cầu của bạn.
- Cấu hình tiêu chuẩn giao hàng trong 30-60 ngày với bảo hành toàn máy 12 tháng và linh kiện quan trọng 36 tháng. Các bộ phận kết cấu được bảo hành tối đa 60 tháng.
- Dịch vụ lắp đặt tại chỗ, chạy thử và đào tạo vận hành viên có sẵn trên toàn thế giới.
- Mỗi dây chuyền được thiết kế dựa trên một đặc tính kỹ thuật hiệu suất bằng văn bản. Tốc độ dây chuyền, quy trình sấy khô, độ dày màng sơn và mức phát thải được ghi rõ trong hợp đồng và được chứng minh trên chính chi tiết của bạn tại buổi chạy thử tại nhà máy trước khi vận chuyển.
- Một đội ngũ kỹ thuật chịu trách nhiệm toàn bộ chuỗi — tiền xử lý, phun phủ, sấy khô, vận chuyển và kiểm soát phát thải — vì vậy các đánh đổi giữa chúng được giải quyết trên bản vẽ thiết kế, không phải trên sàn nhà máy của bạn.
MUSI hợp tác với các nhà sản xuất coi hoàn thiện bề mặt là một phần của sản phẩm thay vì bước cuối cùng trước khi đóng gói. Điều đó thay đổi nội dung của cuộc trò chuyện đầu tiên: bản vẽ chi tiết, mục tiêu sản lượng và tiêu chuẩn mà khách hàng của bạn kiểm định, chứ không phải một số model. Nó cũng thay đổi những gì diễn ra sau khi chạy thử, khi việc tinh chỉnh quy trình, phát triển vận hành viên và hỗ trợ phụ tùng tiếp tục trong suốt vòng đời hoạt động của dây chuyền.
Xem phạm vi phun cát và phun bi hoặc đọc toàn bộ hướng dẫn thiết bị phun cát và phun bi.
Câu hỏi thường gặp
Phun bi có nhanh hơn phun cát không?
Có, nhanh hơn đáng kể. Một bánh phun duy nhất bao phủ 15-60 m2 mỗi giờ so với 4-12 m2 mỗi giờ đối với một vòi khí, và sử dụng khoảng một phần năm năng lượng trên mỗi m2 vì nó không dựa vào khí nén. Do đó, phun bi là lựa chọn tiêu chuẩn cho sản xuất khối lượng lớn, trong khi phun khí thắng thế về hình học và tính linh hoạt.
Phun bi có thể tiếp cận bên trong các hốc lõm và chi tiết phức tạp không?
Không đáng tin cậy. Bánh phun tạo ra một dòng rộng cố định theo hướng, vì vậy các vùng bị che khuất, hốc lõm sâu và bề mặt bên trong nhận được rất ít hạt mài. Phun khí với vòi cầm tay tiếp cận được những vùng này. Nhiều nhà máy phun bi hàng loạt rồi sau đó phun điểm các mối hàn và hốc lõm bằng thiết bị khí.
Tôi cần cấp bề mặt nào trước khi sơn tĩnh điện?
Sa2.5 theo ISO 8501-1, được mô tả là kim loại gần trắng, là yêu cầu công nghiệp thông thường. Độ nhám bề mặt thường nên nằm trong khoảng 25 đến 75 micron. Quá nhẵn làm giảm độ bám dính; quá nhám buộc phải tăng độ dày màng để phủ các đỉnh.
Tôi nên dùng hạt mài nào trên nhôm?
Hạt thủy tinh hoặc oxit nhôm. Bi thép và hạt thép để lại các hạt sắt nhúng trong nhôm gây ra các điểm ăn mòn sau khi sơn phủ. Hạt thủy tinh làm sạch mà không thay đổi đáng kể độ nhám và cho bề ngoài mờ đồng nhất, trong khi oxit nhôm được dùng khi cần độ nhám neo cho lớp sơn phủ.
Máy phun bi giá bao nhiêu?
Giá tham khảo xuất xưởng năm 2026 là 15.000-55.000 USD cho máy đai lăn, 28.000-110.000 USD cho máy kiểu móc, và 45.000-180.000 USD cho dây chuyền băng tải con lăn. Tủ phun thủ công có giá 2.000-9.000 USD và buồng phun 4 x 3 x 8 m có giá 25.000-90.000 USD. Máy hút bụi đi kèm phù hợp cộng thêm khoảng 10-20%.
Cát silica có còn được phép dùng để phun không?
Nó bị cấm hoặc hạn chế nghiêm ngặt ở nhiều thị trường vì tinh thể silica hít vào gây bệnh bụi phổi silic. Garnet và nhôm oxit là những chất thay thế thông thường cho phun khí nén, còn bi thép hoặc hạt thép được dùng trong máy bánh xe kín nơi vật liệu được tái chế trong vòng kín.
Về các số liệu trong hướng dẫn này. Khoảng giá là ước tính xuất xưởng tại Trung Quốc được tổng hợp vào tháng 9 năm 2026 từ báo giá dự án của MUSI Technology và chỉ được đưa ra để lập ngân sách; giá chính thức phụ thuộc vào phạm vi chi tiết, năng suất và yêu cầu tuân thủ tại địa phương. Các số liệu hiệu suất là giá trị điển hình cho thiết bị được chỉ định đúng và vận hành đúng, không phải bảo đảm. Khi một chứng nhận hoặc số liệu cụ thể của khách hàng không thể xác minh, nó được đánh dấu để xác nhận thay vì nêu rõ. Xem xét lần cuối: 9 tháng 9 năm 2026.
Hướng dẫn liên quan: Phun bi tăng bền vs phun bi làm sạch vs phun cát: Mục đích, thông số và lựa chọn máy
Gửi cho chúng tôi kích thước chi tiết, công suất và loại sơn — kỹ sư của chúng tôi phản hồi trong vòng 24 giờ, bố trí mặt bằng và ngân sách sẽ được gửi khi dữ liệu chi tiết của bạn đầy đủ. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Hướng dẫn kỹ thuật liên quan
- So sánh các loại băng tải dây chuyền sơn (2026)
So sánh băng tải xích treo, băng tải sàn, băng tải power-and-free và băng tải đảo ngược về trọng lượng chi tiết, năng suất, đệm, diện tích sàn và chi phí mỗi mét năm 2026. - Xử lý nước thải dây chuyền sơn: Quy trình và chi phí
Dây chuyền tiền xử lý xả ra phosphate, kim loại nặng và chất hoạt động bề mặt. Giải thích về keo tụ, tạo bông, lắng và lọc, cùng với bùn thải. - Dây chuyền sơn kim khí: Thiết kế & Chi phí cho mỗi chi tiết
Các nhà máy kim khí sống nhờ sự đa dạng, không phải khối lượng. Treo dày, đổi màu 10-25 phút, thiết kế giá treo và chi phí thực tế cho mỗi chi tiết được sơn, cùng với dây chuyền. - Xử lý VOC: RTO so với RCO so với Than hoạt tính so với Rotor
So sánh RTO, RCO, hấp phụ than hoạt tính và thiết bị cô đặc rotor zeolite để xử lý VOC cho dây chuyền sơn phun: hiệu quả, chi phí và ứng dụng phù hợp nhất. - Dây chuyền sơn phủ thanh nhôm: Đứng so với Ngang
Dây chuyền sơn phủ thanh nhôm đứng xử lý các thanh đùn dài 6-7 m với ít hư hỏng do bốc xếp hơn và diện tích chiếm chỗ nhỏ hơn; dây chuyền ngang có chi phí thấp hơn và phù hợp.
Các câu hỏi khác từ người mua
Phun bi tăng bền (shot peening) và phun cát: khác nhau ở điểm nào?
Phun bi tăng bền và phun cát khác nhau về mục đích: phun bi tăng bền dùng hạt bi tròn đập vào bề mặt để tạo ứng suất nén dư và làm chậm vết nứt mỏi, còn phun cát dùng hạt mài sắc cạnh cắt gọt bề mặt để làm sạch và tạo độ nhám bám dính cho lớp phủ.
Liên quan: máy phun bi tăng bền