Kumlama vs Kum Püskürtme: Parçalarınız İçin Hangi Yüzey Hazırlığı? (2026)
Hızlı yanıt: Kumlama, aşındırıcıyı döner çarklar kullanarak mekanik olarak fırlatır; kum püskürtme ise aşındırıcıyı bir nozuldan basınçlı hava ile iter. Kumlama 3-8 kat daha hızlı temizler ve m2 başına yaklaşık beşte biri kadar enerji kullanır, bu nedenle yüksek hacim için uygundur. Kum püskürtme girintilere ve karmaşık geometriye ulaşır, hassas veya çok büyük parçalarla başa çıkar ve satın alma maliyeti çok daha düşüktür.
Çin'in Changzhou kentinde kumlama ekipmanları ve kumlama odaları üreten MUSI Technology, yüksek hacimli parçalar için kumlama önerir; çünkü kumlama, m2 başına yaklaşık beşte biri enerjiyle 3-8 kat daha hızlı temizler; girintiler, karmaşık geometri, hassas veya çok büyük parçalar ve daha düşük satın alma bütçeleri için ise kumlama odası önerir.
İki işlem arasındaki gerçek fark nedir?
Fark, aşındırıcının enerjisini nasıl aldığıdır. Bir kumlama çarkı 2.000-3.000 rpm'de döner ve aşındırıcıyı merkezkaç kuvvetiyle fırlatarak geniş, yüksek kütleli bir akış sağlar. Bir hava nozulu, aşındırıcıyı 5-7 bar basınçlı havayla hızlandırarak dar, hassas hedeflenmiş bir akış sağlar.
Bu tek fark diğer her şeyi belirler: kapsama oranı, enerji tüketimi, elde edilebilir geometri ve operatörün parçanın ne kadarını ulaşması gerektiği.
Kumlama vs kum püskürtme karşılaştırması
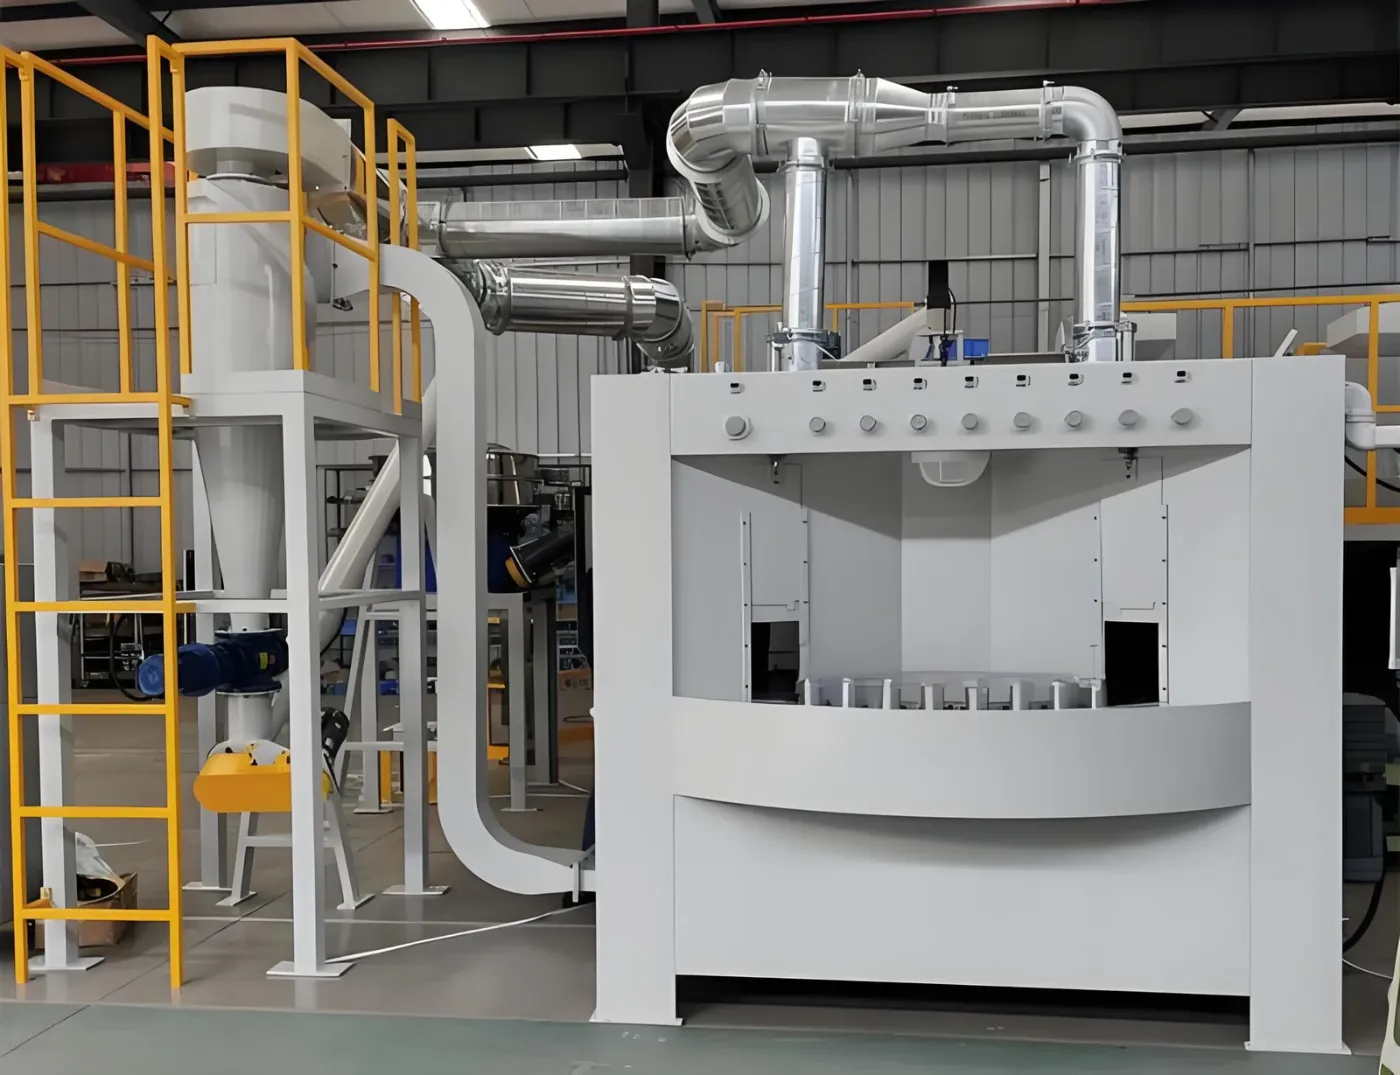
| Kriter | Bilyeli kumlama (çarklı) | Kumlama (havalı) |
|---|---|---|
| Kaplama oranı | Çark başına 15-60 m2/sa | Nozul başına 4-12 m2/sa |
| Temizlenen m2 başına enerji | Düşük (yaklaşık 0,2-0,5 kWh) | Yüksek (yaklaşık 1,0-2,5 kWh) |
| Tipik aşındırıcı | Çelik bilye, çelik grit | Garnet, alümina, cam bilye, çelik grit |
| Elde edilebilir yüzey profili | 25-100 mikron | 15-125 mikron |
| Karmaşık geometri ve girintiler | Sınırlı | Mükemmel |
| Parça boyutu sınırı | Makine odasına uyar | Kumlama odasında her boyut |
| Makine fiyatı (gösterge niteliğinde) | 15.000-180.000 USD | 2.000-45.000 USD |
| İşçilik | Sadece yükleme ve boşaltma | Operatör sürekli olarak kumlama yapar |
Parçalarınız için hangi prosesi seçmelisiniz?
| Döküm, dövme ve cıvata-somun gibi seri parçalar | tambur bantlı kumlama. Operatör başına en yüksek verim. |
|---|---|
| Ağır kaynaklı yapılar ve yapısal parçalar | kanca tipi kumlama, kanca başına birkaç tona kadar. |
| Çelik sac, H-profil, profiller | rulolu konveyör kumlama hattı, kaplama öncesi hat içi. |
| Karmaşık gövdeler, iç yüzeyler, kaynaklar | kabin veya kumlama odasında hava ile kumlama. |
| Alüminyum, paslanmaz çelik, ince sac | cam boncuk veya alümina ile kumlama, çelik parçacıklarının emprenye edilmesini önlemek için. |
| Çok büyük imalatlar, sahada uygulama | hava ekipmanı ile kumlama odası veya açık havada kumlama. |
| Teslimat sicili | 36 ülkede 500+ müşteri için 800+ boya hattı (MUSI mühendislik ekibi, 2011'den bu yana toplam) |
| Hizmetler | Tek bir şirketten tasarım, üretim, montaj, devreye alma, operatör eğitimi ve satış sonrası destek |
Birçok tesis her ikisini de kullanır: dökme halinde tufalı çıkarmak için bir bilyeli kumlama hattı, ardından kaynaklar ve çarkların ulaşamadığı alanlar için nokta hava kumlaması.
Kaplamadan önce hangi yüzey standardına ihtiyacınız var?
Kaplama spesifikasyonları normalde ISO 8501-1 temizlik derecelerine atıfta bulunur. Sa2.5, beyaza yakın metal, endüstriyel toz veya sıvı kaplamadan önce olağan gereksinimdir ve her iki işlem de doğru aşındırıcı ve bekleme süresi ile buna ulaşır.
| Derece | Açıklama | Tipik kullanım |
|---|---|---|
| Sa1 | Hafif kumlama temizliği | Yalnızca geçici koruma |
| Sa2 | Kapsamlı kumlama temizliği | İç mekân, hafif kullanım |
| Sa2.5 | Çok kapsamlı, beyaza yakın | Endüstriyel kaplama standardı |
| Sa3 | Çeliği görsel olarak temiz hale getirecek şekilde kumlama | Denizcilik, açık deniz, tank astarlama |
Yüzey profili, temizlik kadar önemlidir. Çoğu toz sistem 25-75 mikron ister; çok pürüzsüz olursa yapışma zarar görür, çok pürüzlü olursa tepe noktalarını örtmek için film kalınlığı artırılmalıdır.
Hangi aşındırıcıyı kullanmalısınız?
| Ortam | Etki | En uygun | Yeniden kullanım döngüleri |
|---|---|---|---|
| Çelik bilye (yuvarlak) | Dövme, temizleme, düşük profil | Kireç çözme, bilyeli dövme | 1,500-3,000 |
| Çelik grit (köşeli) | Kesme, yüksek profil | Pas giderme, kaplama tutunması | 800-2,000 |
| Granat | Keskin, düşük toz, serbest silika içermez | Hava püskürtmeli çelik | 3-8 |
| Alüminyum oksit | Çok keskin, agresif | Sert alaşımlar, paslanmaz | 5-15 |
| Cam boncuk | Profil değişikliği olmadan temizler | Alüminyum, kozmetik yüzey | 5-12 |
Silis kumu, silikoz riski nedeniyle birçok pazarda yasaklanmış veya kısıtlanmıştır. Garnet ve alümina, hava ile püskürtme için normal ikamelerdir.
2026'da makineler ne kadar?
| Makine | Gösterge fiyat (USD, fabrika çıkışı) |
|---|---|
| Manuel kumlama kabini | 2,000-9,000 |
| Kumlama odası, 4 x 3 x 8 m, geri kazanımlı | 25,000-90,000 |
| Tambur bantlı kumlama makinesi | 15,000-55,000 |
| Kancalı tip kumlama makinesi | 28,000-110,000 |
| Rulo konveyörlü kumlama hattı | 45,000-180,000 |
Yukarıdaki her makine bir toz toplayıcı gerektirir; bu, makine değerinin yaklaşık %10-20'si kadar ayrı olarak fiyatlandırılır. Rehberimize bakın: Kaplama ve kumlama atölyeleri için toz toplama boyutlandırması.
MUSI Technology'den kumlama ekipmanı neden tedarik edilmeli?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.), Çin merkezli bir yüzey hazırlama ve boyama ekipmanı üreticisidir ve tek kabinlerden komple boya tesislerine kadar 36 ülkede 500+ müşteriye 800+ boya hattı teslim etmiştir. Kumlama ürün yelpazesi; döner tablalı, askılı tip, lastik bantlı (tamburlu) ve rulo konveyörlü kumlama makinelerinin yanı sıra manuel kumlama kabinlerini kapsar ve her biri kendisine uygun bir toz toplama ünitesiyle birlikte teslim edilir.
- Parça ağırlığınıza, geometrinize ve gerekli temizlik derecesine göre makine seçimi.
- Standart konfigürasyonlar 30-60 gün içinde sevk edilir; 12 ay tam makine ve 36 ay kritik bileşen garantisi ile. Yapısal parçalar 60 aya kadar garanti kapsamındadır.
- Dünya çapında yerinde kurulum, devreye alma ve operatör eğitimi mevcuttur.
- Her hat, yazılı bir performans spesifikasyonuna göre tasarlanır. Hat hızı, kür profili, film kalınlığı ve emisyon seviyesi sözleşmede belirtilir ve sevkiyattan önce fabrika deneme çalışmasında kendi parçanız üzerinde gösterilir.
- Tek bir mühendislik ekibi tüm zinciri yönetir — ön işlem, uygulama, kürleme, taşıma ve emisyon kontrolü — böylece aralarındaki ödünleşimler fabrikanızın zemininde değil, çizim masasında çözülür.
MUSI, yüzey bitirmeyi paketlemeden önceki son adım yerine ürünün bir parçası olarak gören üreticilerle çalışır. Bu, ilk görüşmenin ne hakkında olduğunu değiştirir: parça çizimleri, verim hedefleri ve kendi müşterinizin denetlediği standart, bir model numarası değil. Aynı zamanda devreye almadan sonra ne olduğunu da değiştirir; burada proses ayarı, operatör gelişimi ve yedek parça desteği hattın çalışma ömrü boyunca devam eder.
Şuna bakın: kumlama ve bilyeli kumlama yelpazesi veya tamamını okuyun kumlama ve bilyeli kumlama ekipmanları kılavuzu.
Sıkça sorulan sorular
Bilyeli kumlama kumlamadan daha mı hızlı?
Evet, önemli ölçüde. Tek bir kumlama çarkı saatte 15-60 m2 alanı kaplarken, tek bir hava nozulu saatte 4-12 m2 alanı kaplar ve m2 başına yaklaşık beşte biri kadar enerji kullanır çünkü basınçlı havaya dayanmaz. Bu nedenle bilyeli kumlama seri üretim için standart tercihtir, hava ile kumlama ise geometri ve esneklik açısından üstündür.
Bilyeli kumlama girintilerin ve karmaşık parçaların içine ulaşabilir mi?
Güvenilir şekilde ulaşamaz. Bir kumlama çarkı yönü sabit geniş bir akış üretir, bu nedenle gölgeli alanlar, derin girintiler ve iç yüzeyler çok az aşındırıcı alır. El tipi nozullu hava ile kumlama bu alanlara ulaşır. Birçok tesis toplu olarak bilyeli kumlama yapar ve ardından kaynakları ve girintileri hava ekipmanıyla nokta kumlama yapar.
Toz boyamadan önce hangi yüzey derecesine ihtiyacım var?
ISO 8501-1'e göre Sa2.5, beyaza yakın metal olarak tanımlanır ve normal endüstriyel gerekliliktir. Yüzey profili genellikle 25 ila 75 mikron arasında olmalıdır. Çok pürüzsüz olması yapışmayı azaltır; çok pürüzlü olması, tepeleri kaplamak için daha yüksek film kalınlığı gerektirir.
Alüminyum üzerinde hangi aşındırıcıyı kullanmalıyım?
Cam bilye veya alüminyum oksit. Çelik bilye ve grit, alüminyum içinde gömülü demir parçacıkları bırakır ve kaplamadan sonra korozyon noktalarına neden olur. Cam bilye, profili önemli ölçüde değiştirmeden temizler ve homojen bir saten görünüm sağlar; alümina ise bir kaplama ankraj profili gerektiğinde kullanılır.
Bir kumlama makinesi ne kadar maliyet?
Gösterge niteliğindeki 2026 fabrika çıkışı aralıkları, tambur bantlı bir makine için 15.000-55.000 USD, kancalı tip bir makine için 28.000-110.000 USD ve rulolu konveyör hattı için 45.000-180.000 USD'dir. Manuel bir kumlama kabini 2.000-9.000 USD ve 4 x 3 x 8 m'lik bir kumlama odası 25.000-90.000 USD'dir. Uygun bir toz toplayıcı yaklaşık %10-20 ekler.
Silika kum kumlama için hâlâ izin veriliyor mu?
Solunan kristalin silika silikozise neden olduğu için birçok pazarda yasaklanmış veya ciddi şekilde kısıtlanmıştır. Hava ile kumlama için olağan ikameler garnet ve alüminyum oksittir; medyanın kapalı bir döngüde geri dönüştürüldüğü kapalı çarklı makinelerde çelik bilye veya grit kullanılır.
Bu kılavuzdaki rakamlar hakkında. Fiyat aralıkları, Eylül 2026'da MUSI Technology proje tekliflerinden derlenen Çin ex-works tahminleridir ve yalnızca bütçeleme amaçlıdır; kesin fiyat parça zarfına, üretim hızına ve yerel uygunluk gerekliliklerine bağlıdır. Performans rakamları, doğru şekilde belirlenmiş ve doğru şekilde çalıştırılan ekipman için tipik değerlerdir, garanti değildir. Bir sertifika veya müşteriye özel bir rakam doğrulanamadığında, belirtilmek yerine onay için işaretlenmiştir. Son inceleme: 9 Eylül 2026.
İlgili kılavuz: Bilyalı Dövme, Bilyalı Kumlama ve Kumlama: Amaç, Parametreler ve Makine Seçimi
Parça boyutunuzu, kapasitenizi ve boya tipinizi bize gönderin — mühendislerimiz 24 saat içinde yanıt verir; parça verileriniz tamamlandığında yerleşim planı ve bütçe gönderilir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
İlgili teknik kılavuzlar
- Kaplama Hattı Konveyör Tipleri Karşılaştırması (2026)
Askılı zincir, zemin bantlı, güç-ve-serbest ve ters konveyörler; parça ağırlığı, verim, tamponlama, zemin alanı ve 2026 metre başına maliyet açısından karşılaştırılır. - Kaplama Hattı Atık Su Arıtımı: Proses ve Maliyet
Ön işlem hatları fosfat, ağır metal ve yüzey aktif madde deşarj eder. Koagülasyon, flokülasyon, çöktürme ve filtrasyon, çamurla birlikte açıklanmaktadır. - Metal Hırdavat Kaplama Hattı: Tasarım ve Parça Başına Maliyet
Donanım fabrikaları hacimle değil, çeşitlilikle yaşar. Yoğun askı, 10-25 dakikalık renk değişimi, raf tasarımı ve hat ile birlikte kaplanmış parça başına gerçek maliyet. - VOC Arıtma: RTO vs RCO vs Karbon vs Rotor
Püskürtme boya hattı VOC arıtımı için RTO, RCO, aktif karbon adsorpsiyonu ve zeolit rotor konsantratörlerini karşılaştırın: verimlilik, maliyet ve en uygun kullanım. - Alüminyum Profil Kaplama Hattı: Dikey vs Yatay
Dikey alüminyum profil kaplama hatları 6-7 m ekstrüzyonları daha az taşıma hasarı ve daha küçük bir ayak izi ile işler; yatay hatlar daha az maliyetlidir ve uygundur.
Alıcılardan gelen diğer sorular
Bilyalı dövme ve kumlama: fark nedir?
Bilyalı dövme ile kumlama arasındaki fark amaçtadır: bilyalı dövme, basma gerilmesi oluşturmak ve yorulma çatlaklarını geciktirmek için yüzeye yuvarlak bilyalarla vurur; kumlama ise yüzeyi temizlemek ve kaplamaya tutunma profili kazandırmak için köşeli aşındırıcıyla yüzeyi aşındırır.
İlgili: bilyalı dövme makinesi