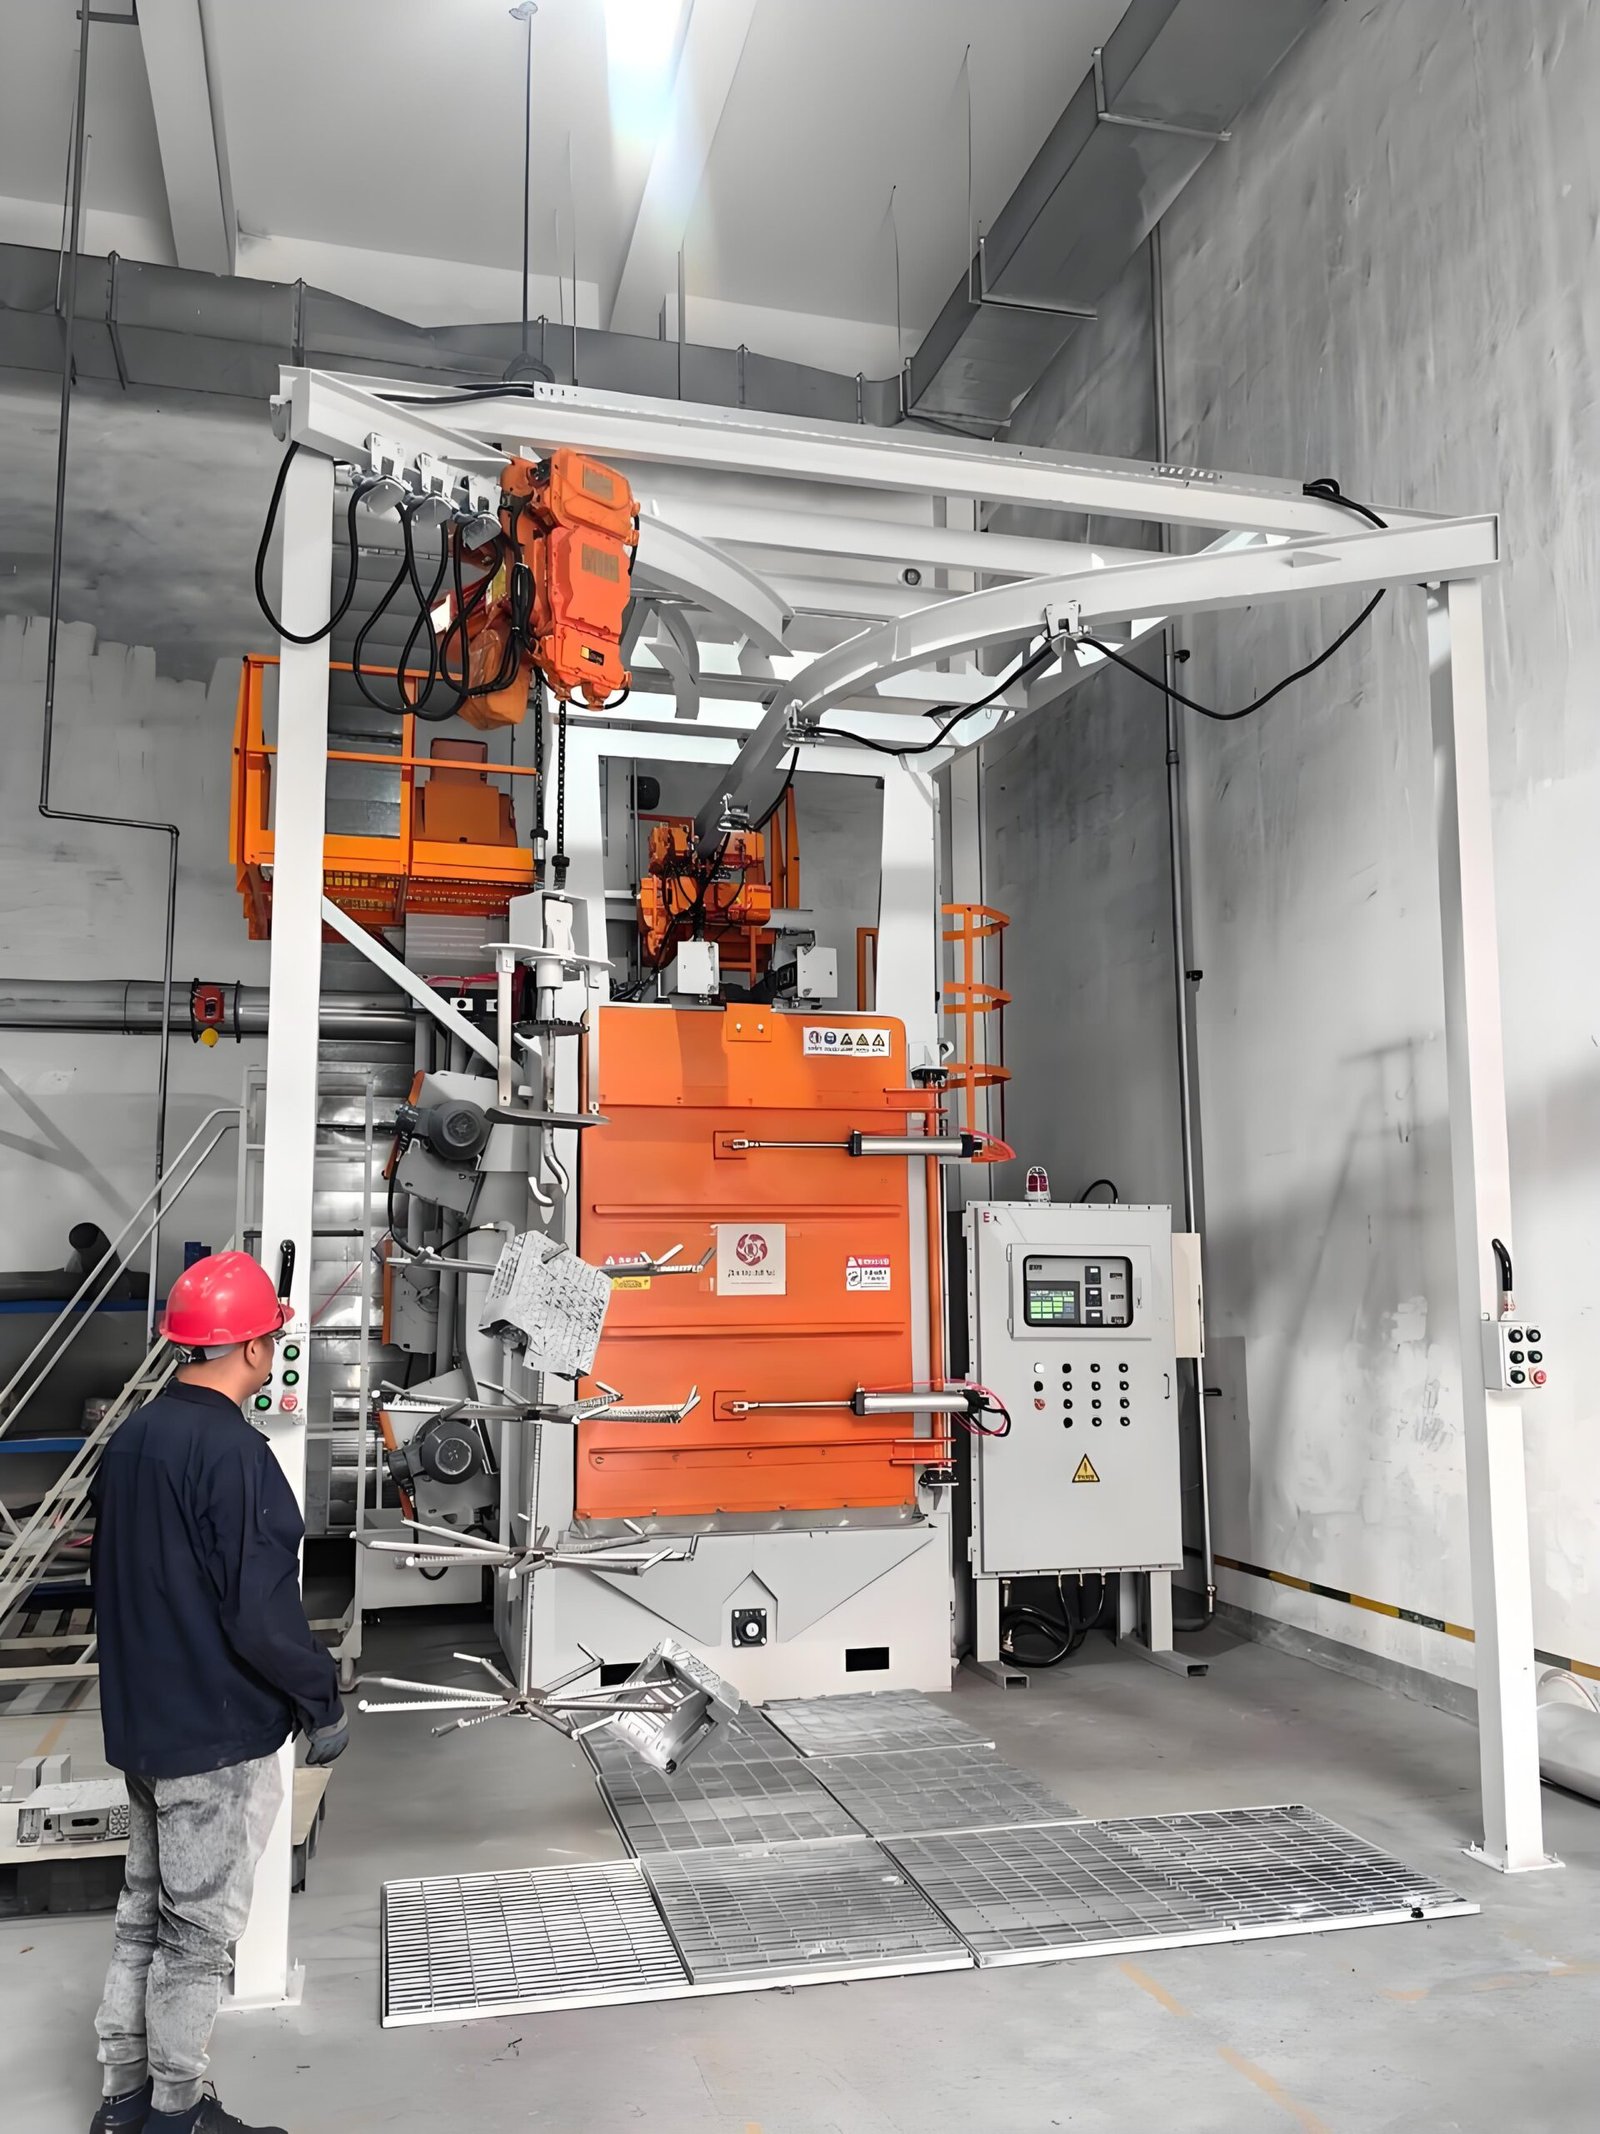
Bilye püskürtme makinesi
Yaylara, dişlilere, millere ve kaynaklı veya işlenmiş parçalara kontrollü bir basma gerilmesi katmanı uygulayan, şiddeti Almen şeritleri üzerinde doğrulanan ve kapsama oranı çizime göre ayarlanan çarklı ve hava nozullu bilye püskürtme makineleri.
Korozyondan değil yorulmadan hasar gören parçalar için tasarlandı: makine, temizleme hızına göre değil, püskürtme şiddeti, kapsama oranı ve ortama göre spesifiye edilir.
Teknik Özellikler
Bir bilye püskürtme makinesi, parça üzerindeki sonuca göre spesifiye edilir; bu nedenle tablo, şiddetin, kapsama oranının ve ortamın nasıl kontrol edildiğini listeler. Kabin boyutu, çark veya nozul sayısı ve taşıma sistemi, parçalarınızı, çizimlerinizi ve çıktınızı inceledikten sonra yazılı spesifikasyonda sabitlenir.
| Proses | Kontrollü bilye püskürtme: yuvarlak ortam yüzeye çarpar ve üst üste binen çukurlar bırakır; bu, yüzey katmanını basma yönünde kalıntı gerilmeye sokar ve yorulma çatlağı başlangıcını geciktirir |
|---|---|
| Bilye itme yöntemi | Yüksek hacimli, tekrarlayan parçalar için santrifüj püskürtme çarkları; karmaşık şekiller, delikler ve yerel alanlar için manipülatörler veya robotlar üzerindeki basınçlı hava nozulları |
| Yoğunluk ölçümü | Parça şeklindeki bir fikstür üzerindeki tutucularda Almen şeritleri (N, A veya C); yay yüksekliği bir Almen göstergesinde okunur; test şeritleri, tutucular ve gösterge SAE J442'ye uygun |
| Yoğunluk doğrulaması | SAE J443'e göre doygunluk eğrisi: yoğunluk, maruz kalma süresinin iki katına çıkarılmasının yay yüksekliğini en fazla %10 artırdığı maruz kalma süresindeki yay yüksekliğidir |
| Bilyeleme kapsamı | Çizime göre ayarlanır; %100, orijinal yüzeyin üst üste binen çukurlarla tamamen kaplandığı anlamına gelir, %200 ise %100 için gereken maruz kalma süresinin iki katıdır |
| Ortam | Dökme çelik bilye, koşullandırılmış (yuvarlatılmış) kesilmiş tel, cam bilye veya seramik bilye; parça malzemesine ve gereken yoğunluğa göre seçilir |
| Aşındırıcı sınıflandırması | Boyut eleme artı şekil ayrımı, böylece kırık veya küçük boyutlu saçma parçaya ulaşmadan önce çıkarılır |
| Ortam akışı ve hız kontrolü | Tekerlek veya nozul başına ölçülü ortam akışı; frekans invertörü ile tekerlek hızı veya regülatör ile hava basıncı, kaydedilen ayar noktalarıyla |
| Parça taşıma | Döner kanca, döner tabla, uydu tabla, makaralı konveyör veya robot, parça geometrisi ve takt süresine göre seçilir |
| Desteklenen proses spesifikasyonları | SAE J442 ve J443; SAE AMS 2430 (otomatik peening) ve AMS 2432 (bilgisayar izlemeli peening); talep üzerine eski MIL-S-13165C / AMS-S-13165 |
| Toz toplama | Kabinin hava akışına göre boyutlandırılmış kartuş toz toplayıcı, ortam akışından toz ve ince parçacıkların hava yıkamasıyla ayrılması |
Almen Şerit Seçimi
Şerit tipi, çizimde belirtilen yoğunluğu takip eder. Aşağıdaki kalınlık ve aralıklar, sertifikalı Almen şeritleri için yayımlanmış değerlerdir.
| Test şeridi | Şerit kalınlığı | Tipik kullanım |
|---|---|---|
| N | Yaklaşık 0,76-0,81 mm (0,030-0,032 in) | A ölçeğinde 0,004 in altındaki yay yükseklikleri; cam ve seramik bilye ile yaygın |
| A | Yaklaşık 1,27-1,32 mm (0,050-0,052 in) | 0,004-0,024 in yay yükseklikleri; dökme saçma ve kesilmiş tel için standart şerit |
| C | Yaklaşık 2,36-2,41 mm (0,093-0,095 in) | A ölçeğinde 0,024 in üzerindeki yay yükseklikleri; ağır bilyeli dövme |
Bilyeli Dövmeden Yayınlanmış Yorulma Kazanımları
Bunlar yayınlanmış referans değerlerdir, belirli bir parça için garanti değildir; parçanızdaki kazanım malzeme, geometri ve yüklemeye bağlıdır ve kendi yorulma testinizle doğrulanır.
| Malzeme veya parça | Yayınlanmış kazanım | Veri kaynağı |
|---|---|---|
| Alüminyum alaşımları | Yorulma dayanımı yaklaşık %35 artar | The Open University, OpenLearn |
| Düşük ve orta karbonlu ile düşük alaşımlı çelikler | Yorulma dayanımı %50'ye kadar artar | The Open University, OpenLearn |
| Biye kolları | Yorulma ömrü %75-100 artar | The Open University, OpenLearn |
Makine Yapılandırması
- Aşınma plakası ile kaplanmış kumlama kabini, parça ailesi için konumlandırılmış kumlama çarkları veya nozul manipülatörleri ile
- Parçayı döndüren veya indeksleyen, böylece belirtilen her yüzeyin aynı maruziyeti almasını sağlayan parça fikstürü veya taşıma sistemi
- Depolama bunkerini besleyen aşındırıcı geri kazanımı, hava yıkama separatörü, boyut sınıflandırıcı ve şekil ayırıcı
- Aşındırıcı akış kontrol valfleri ve çark hızı veya hava basıncı kontrolü, parça reçetesine göre saklanan ayar noktaları ile
- Parçaya uygun bir test fikstürü üzerindeki Almen şerit tutucuları ve yay yüksekliği okumaları için bir Almen ölçeği
- Reçete yönetimi ve proses kayıtları ile PLC ve HMI; kartuşlu toz toplayıcı
Makine bileşenleri
Müşteri belirttiğinde Siemens'ten PLC ve HMI, ABB veya Siemens'ten frekans invertörleri ve SEW-Eurodrive'dan dişli motorlar temin edilebilir. Talep üzerine Electronics Inc.'ten Almen şeritleri ve ölçekleri ile MagnaValve aşındırıcı akış valfleri takılabilir.
Uygulama Referansları
Sarmal ve yaprak yaylar, burulma çubukları, şanzıman ve endüstriyel dişliler, krank milleri, biyel kolları ve akslar ile yorulma ömrünün kullanım ömrünü belirlediği inşaat, madencilik ve tarım makineleri için kaynaklı ve işlenmiş parçalar.
Mühendislik Taahhüdü
Her makine yazılı bir performans spesifikasyonuna göre tasarlanmıştır. Bilyeli dövme yoğunluğu, kapsama oranı ve bilye spesifikasyonu sözleşmede belirtilir ve sevkiyattan önce fabrika deneme çalıştırmasında kendi parçanız üzerinde Almen şeritleriyle kanıtlanır.
Servis ve Teslimat
Standart konfigürasyonlar 30-60 gün içinde sevk edilir ve 12 aylık tam makine ile 36 aylık kritik bileşen garantisi sunar. Yerinde kurulum, devreye alma ve operatör eğitimi dünya çapında mevcuttur ve proses ayarı ile yedek parça desteği makinenin çalışma ömrü boyunca devam eder.
Sıkça Sorulan Sorular
Bilyeli dövme ile kumlama arasındaki fark nedir?
Kumlama temizler: kabuğu, pası ve eski kaplamayı giderir ve boya için bir yüzey profili bırakır. Bilyeli dövme güçlendirir: kontrollü boyutta yuvarlak bilyeler kontrollü bir yoğunlukta fırlatılır, böylece yüzey katmanı basınç altında kalır. Makineler benzer görünür, ancak bir bilyeli dövme makinesi bilye sınıflandırması, akış ve hız kontrolü ile Almen şerit doğrulaması ekler.
Bilyeli dövme yoğunluğu nasıl ölçülür?
Almen şeritleriyle. Bir şerit bir tutucuya kenetlenir ve bir tarafı bilyeli dövme işlemine tabi tutulur; şerit eğrilir ve yay yüksekliği bir Almen göstergesinde okunur. Doygunluk eğrisi çizmek için şeritler artan sürelerle dövülür ve yoğunluk, maruz kalma süresinin iki katına çıkarılmasının %10'dan fazla ekleme yapmadığı noktadaki yay yüksekliğidir.
Tekerlekli bilyeli dövme mi yoksa hava nozullu bilyeli dövme mi?
Tekerlekler dakikada çok daha fazla medya fırlatır ve hacimsel olarak üretilen yaylar, dişliler ve miller için uygundur. Nozullar daha yavaştır ancak yönlendirilebilir, bu nedenle karmaşık parçalar, delikler, filetolar ve parçanın geri kalanından farklı bir yoğunlukta bilye püskürtülmesi gereken alanlar için uygundur.
Hangi medyayı kullanmalıyım?
Çelik parçalar için genellikle dökme çelik bilye ve koşullandırılmış kesilmiş tel tercih edilir; cam ve seramik bilye ise hafif yoğunluklar, ince kesitler ve demir kirlenmesinden kaçınılması gereken yerlerde kullanılır. Medya ne olursa olsun, yuvarlak ve boyut aralığında kalmalıdır, bu yüzden makine onu sürekli olarak sınıflandırır.