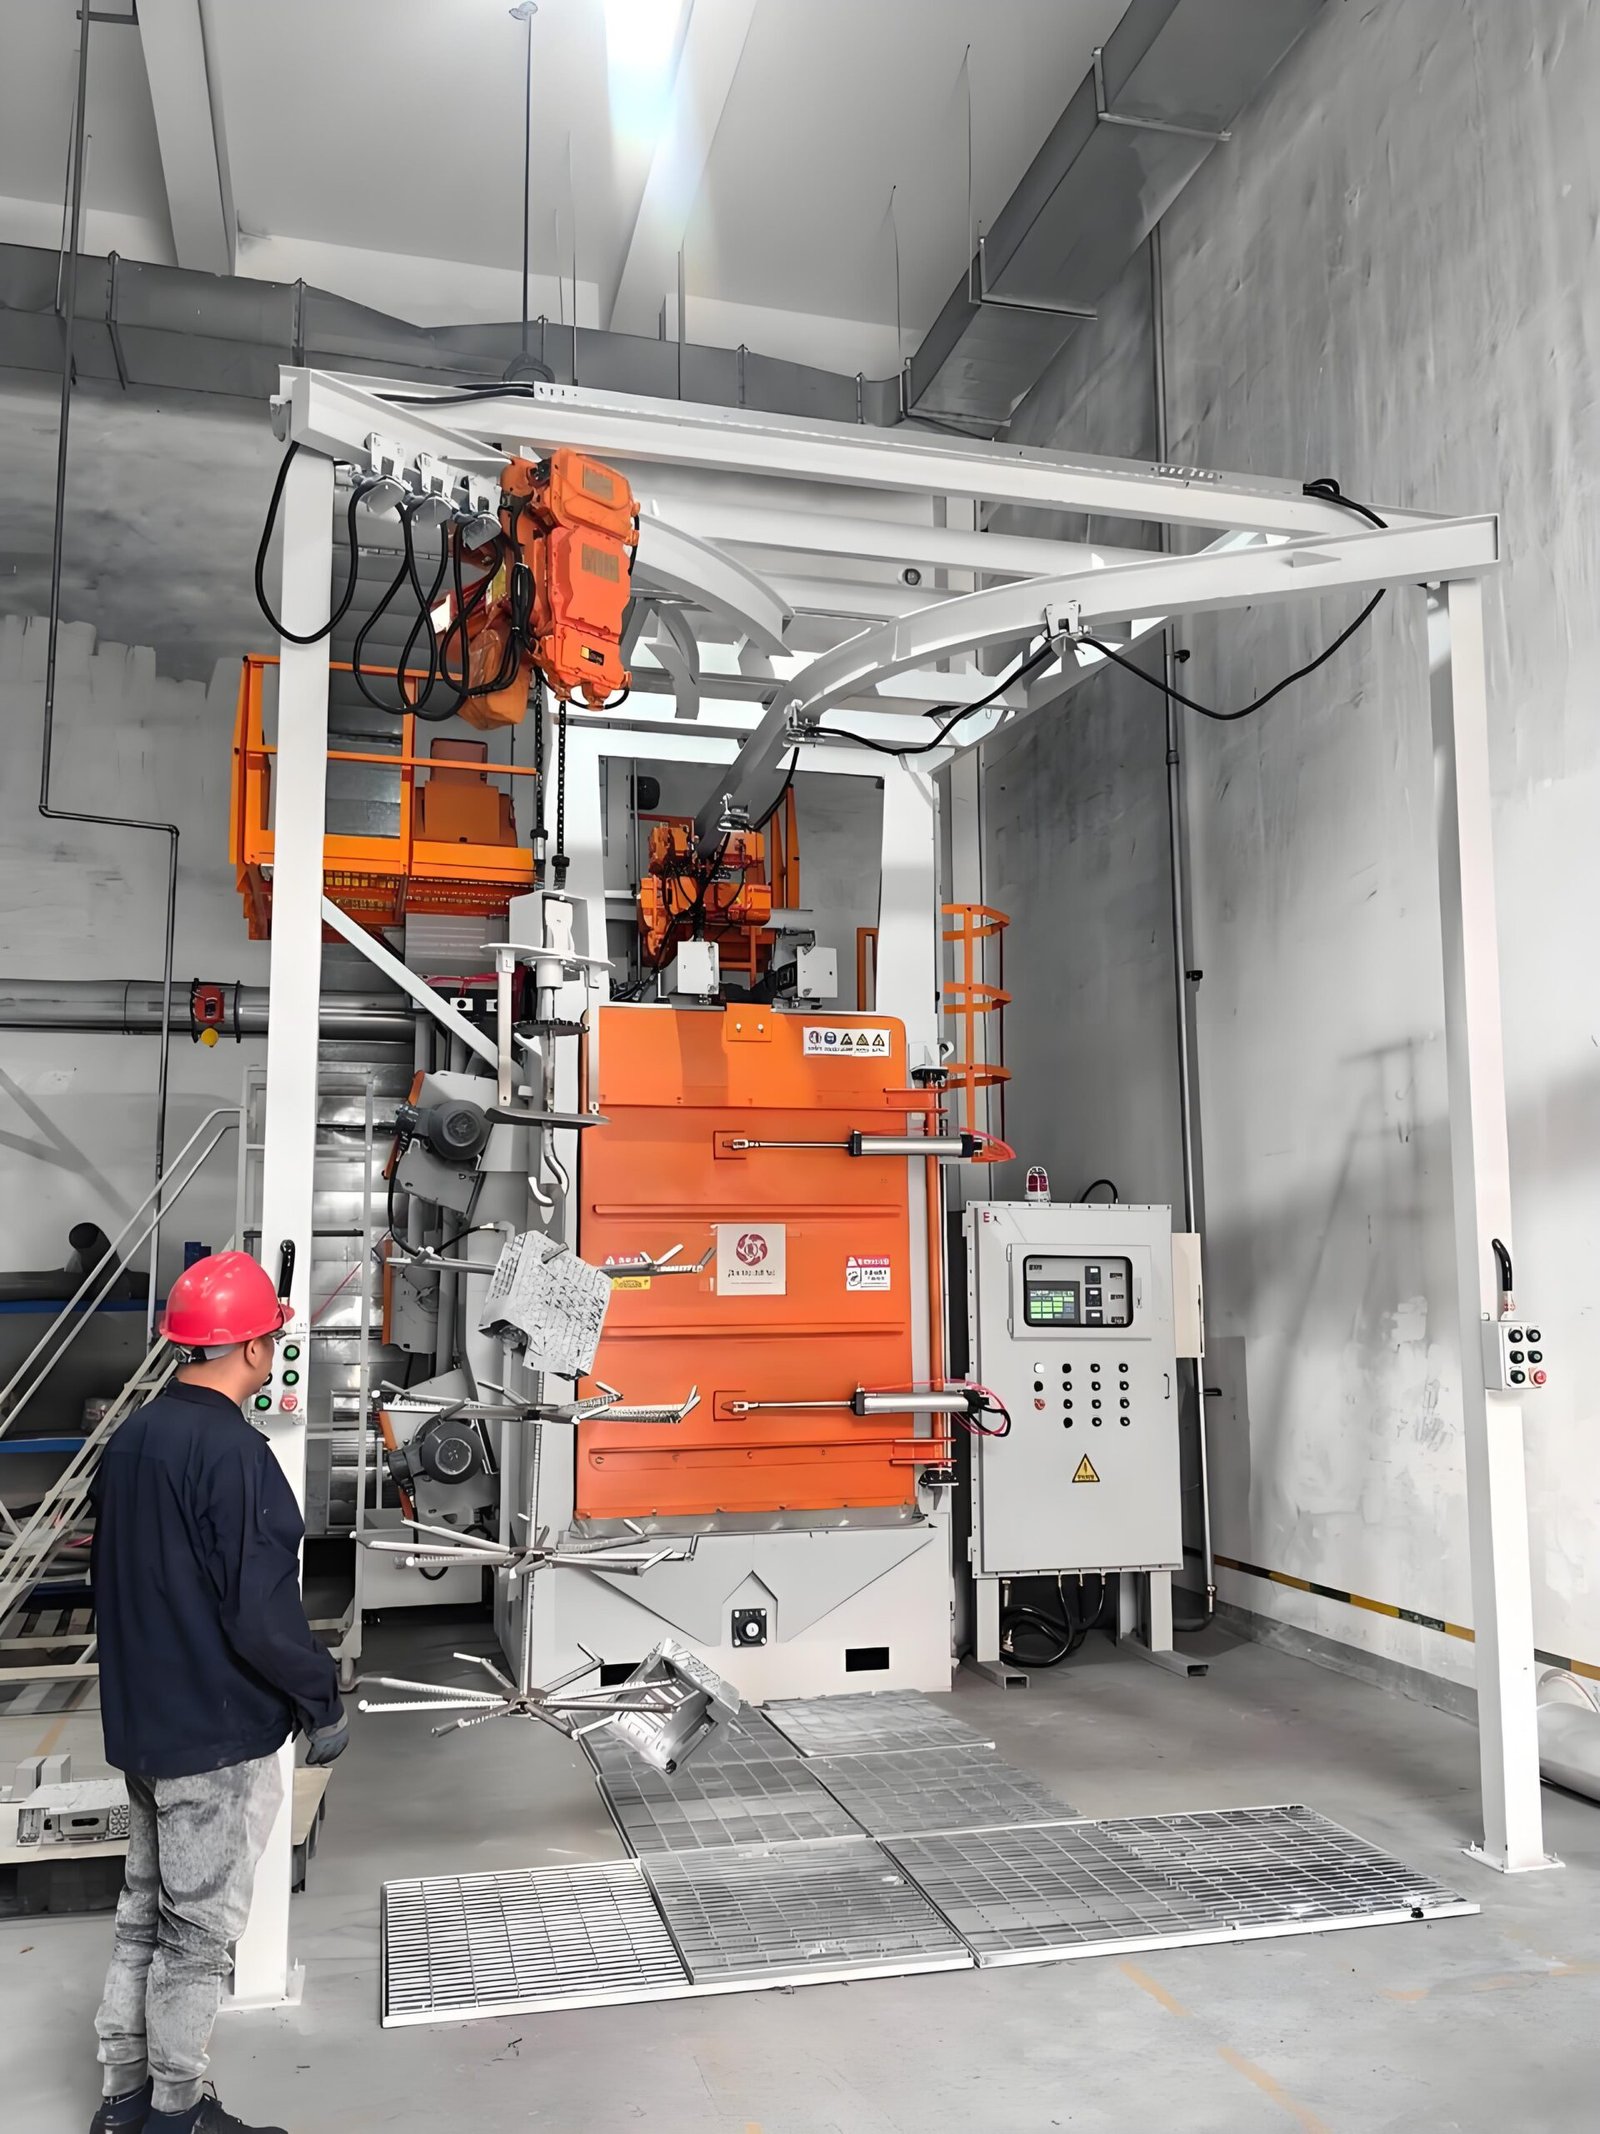
دستگاه ساچمهزنی
دستگاههای ساچمهزنی چرخپرتابی و نازل هوایی که لایهای از تنش فشاری کنترلشده را در فنرها، چرخدندهها، شافتها و قطعات جوشکاریشده یا ماشینکاریشده ایجاد میکنند، با شدتی که روی نوارهای آلمن تأیید میشود و پوششی که طبق نقشه تنظیم میگردد.
برای قطعاتی ساخته شده که بهجای خوردگی، بر اثر خستگی از کار میافتند: دستگاه بر اساس شدت ساچمهزنی، پوشش و ماده ساچمه مشخص میشود، نه بر اساس نرخ تمیزکاری.
مشخصات فنی
دستگاه ساچمهزنی بر اساس نتیجه روی قطعه مشخص میشود، بنابراین جدول نحوه کنترل شدت، پوشش و ماده ساچمه را فهرست میکند. اندازه کابین، تعداد چرخها یا نازلها و نحوه جابهجایی پس از بررسی قطعات، نقشهها و خروجی شما در مشخصات مکتوب تعیین میشود.
| فرآیند | ساچمهزنی کنترلشده: ساچمههای گرد به سطح برخورد میکنند و فرورفتگیهای همپوشان برجای میگذارند، که لایه سطحی را در تنش پسماند فشاری قرار میدهد و آغاز ترک خستگی را به تأخیر میاندازد |
|---|---|
| روش پرتاب ساچمه | چرخهای پرتاب ساچمه گریزازمرکز برای قطعات پرتیراژ و تکراری؛ نازلهای هوای فشرده روی بازوهای مکانیکی یا رباتها برای اشکال پیچیده، سوراخها و نواحی موضعی |
| اندازهگیری شدت | نوارهای آلمن (N، A یا C) در نگهدارندهها روی فیکسچر به شکل قطعه؛ ارتفاع قوس روی گیج آلمن خوانده میشود؛ نوارهای آزمون، نگهدارندهها و گیج طبق SAE J442 |
| تأیید شدت | منحنی اشباع طبق SAE J443: شدت همان ارتفاع قوس در زمان مواجههای است که دو برابر کردن زمان، ارتفاع قوس را حداکثر ۱۰٪ افزایش میدهد |
| پوشش ساچمهزنی | طبق نقشه تنظیم میشود؛ ۱۰۰٪ یعنی سطح اصلی کاملاً با فرورفتگیهای همپوشان پوشیده شده است، ۲۰۰٪ یعنی دو برابر زمان مواجهه لازم برای ۱۰۰٪ |
| رسانه | ساچمه فولاد ریختهگری، سیم بریدهشده شرطیشده (گردشده)، مهره شیشهای یا مهره سرامیکی، بر اساس جنس قطعه و شدت مورد نیاز انتخاب میشود |
| طبقهبندی محیط | الککردن اندازه بههمراه جداسازی شکل، تا ساچمههای شکسته یا ریزتر از حد مجاز پیش از رسیدن به قطعه حذف شوند |
| کنترل جریان و سرعت محیط ساچمه | جریان ساچمه اندازهگیریشده بهازای هر چرخ یا نازل؛ سرعت چرخ توسط اینورتر فرکانس یا فشار هوا توسط رگولاتور، همراه با نقاط تنظیم ثبتشده |
| جابهجایی قطعه | قلاب چرخان، میز گردان، میز ماهوارهای، نوار نقاله غلتکی یا ربات، بر اساس هندسه قطعه و زمان تکت انتخاب میشود |
| مشخصات فرآیند پشتیبانیشده | SAE J442 و J443؛ SAE AMS 2430 (ساچمهزنی خودکار) و AMS 2432 (ساچمهزنی تحت پایش رایانه)؛ MIL-S-13165C / AMS-S-13165 قدیمی در صورت درخواست |
| جمعآوری گرد و غبار | جمعکننده گرد و غبار کارتریجی متناسب با جریان هوای کابین، همراه با جداسازی گرد و غبار و ذرات ریز از جریان ساچمه بهروش شستوشوی هوایی |
انتخاب نوار آلمن
نوع نوار بر اساس شدت مشخصشده در نقشه تعیین میشود. ضخامت و محدودههای زیر ارقام منتشرشده برای نوارهای آلمن تأییدشده هستند.
| نوار آزمایش | ضخامت نوار | کاربرد معمول |
|---|---|---|
| N | حدود 0.76-0.81 mm (0.030-0.032 in) | ارتفاع قوس کمتر از 0.004 in در مقیاس A؛ رایج با مهره شیشهای و سرامیکی |
| A | حدود 1.27-1.32 mm (0.050-0.052 in) | ارتفاع قوس ۰٫۰۰۴ تا ۰٫۰۲۴ اینچ؛ نوار استاندارد برای ساچمه ریختهگری و سیم بریده |
| C | حدود ۲٫۳۶ تا ۲٫۴۱ میلیمتر (۰٫۰۹۳ تا ۰٫۰۹۵ اینچ) | ارتفاع قوس بالای ۰٫۰۲۴ اینچ در مقیاس A؛ ساچمهزنی سنگین |
افزایشهای خستگی منتشرشده از ساچمهزنی
اینها ارقام مرجع منتشرشده هستند، نه تضمینی برای یک قطعه خاص؛ افزایش در قطعه شما به ماده، هندسه و بارگذاری بستگی دارد و با آزمون خستگی خودتان تأیید میشود.
| ماده یا قطعه | افزایش منتشرشده | منبع داده |
|---|---|---|
| آلیاژهای آلومینیوم | افزایش استحکام خستگی حدود ۳۵٪ | دانشگاه آزاد، OpenLearn |
| فولادهای کمکربن و متوسطکربن و کمآلیاژ | افزایش استحکام خستگی تا ۵۰٪ | دانشگاه آزاد، OpenLearn |
| شاتونها | افزایش عمر خستگی ۷۵-۱۰۰٪ | دانشگاه آزاد، OpenLearn |
پیکربندی دستگاه
- کابین ساچمهزنی با آستر ورق ضدسایش، مجهز به چرخهای پرتابی یا بازوهای نازل که برای خانواده قطعات موقعیتدهی شدهاند
- فیکسچر قطعه یا سیستم جابهجایی که قطعه را میچرخاند یا ایندکس میکند تا هر سطح مشخصشده در معرض تابش یکسان قرار گیرد
- بازیابی ساچمه، جداکننده هوا-شستشو، طبقهبند اندازه و جداکننده شکل که به هاپر ذخیرهسازی تغذیه میکنند
- شیرهای کنترل جریان ساچمه و کنترل سرعت چرخ یا فشار هوا، با نقاط تنظیم ذخیرهشده برای هر دستور کار قطعه
- نگهدارندههای نوار آلمن روی فیکسچر آزمون منطبق با قطعه، بههمراه گیج آلمن برای خوانش ارتفاع قوس
- PLC و HMI با مدیریت دستور کار و سوابق فرآیند؛ غبارگیر کارتریجی
اجزای ماشین
PLC و HMI از زیمنس، اینورترهای فرکانسی از ABB یا زیمنس و گیربکسهای موتور از SEW-Eurodrive در صورت تعیین مشتری قابل تأمین هستند. نوارها و گیجهای آلمن و شیرهای کنترل جریان ساچمه MagnaValve از Electronics Inc. بنا به درخواست قابل نصب هستند.
مراجع کاربرد
فنرهای مارپیچ و تیغهای، میلههای پیچشی، چرخدندههای انتقال قدرت و صنعتی، میللنگها، شاتونها و محورها، بهعلاوه قطعات جوشکاریشده و ماشینکاریشده برای ماشینآلات ساختمانی، معدنی و کشاورزی که در آنها عمر خستگی، عمر سرویس را تعیین میکند.
تعهد مهندسی
هر دستگاه بر اساس یک مشخصات عملکردی مکتوب مهندسی میشود. شدت ساچمهزنی، پوشش و مشخصات ساچمه در قرارداد ذکر میشود و با نوارهای آلمن روی قطعه خودتان در آزمایش کارخانه پیش از حمل اثبات میگردد.
خدمات و تحویل
پیکربندیهای استاندارد در ۳۰ تا ۶۰ روز ارسال میشوند، با گارانتی ۱۲ ماهه کامل دستگاه و ۳۶ ماهه قطعات حیاتی. نصب در محل، راهاندازی و آموزش اپراتور در سراسر جهان ارائه میشود، و تنظیم فرآیند و پشتیبانی قطعات یدکی در طول عمر کاری دستگاه ادامه دارد.
پرسشهای متداول
تفاوت بین ساچمهزنی و ساچمهپاشی چیست؟
ساچمهپاشی تمیز میکند: رسوب، زنگ و پوشش قدیمی را حذف میکند و یک پروفیل برای رنگ باقی میگذارد. ساچمهزنی تقویت میکند: ساچمههای گرد با اندازه کنترلشده با شدت کنترلشده پرتاب میشوند تا لایه سطحی در حالت فشار باقی بماند. دستگاهها شبیه هم به نظر میرسند، اما یک دستگاه ساچمهزنی طبقهبندی ساچمه، کنترل جریان و سرعت و تأیید نوار آلمن را اضافه میکند.
شدت ساچمهزنی چگونه اندازهگیری میشود؟
با نوارهای آلمن. یک نوار در نگهدارنده بسته میشود و یک طرف آن ساچمهزنی میشود؛ خم میشود و ارتفاع قوس روی گیج آلمن خوانده میشود. نوارها برای زمانهای فزاینده ساچمهزنی میشوند تا منحنی اشباع ترسیم شود، و شدت، ارتفاع قوس در نقطهای است که دو برابر کردن زمان مواجهه بیش از ۱۰٪ اضافه نمیکند.
ساچمهزنی چرخشی یا ساچمهزنی با نازل هوا؟
چرخها در هر دقیقه مواد بسیار بیشتری پرتاب میکنند و برای فنرها، چرخدندهها و شافتهایی که بهصورت انبوه ساخته میشوند مناسباند. نازلها کندتر هستند اما میتوان آنها را نشانه گرفت، بنابراین برای قطعات پیچیده، سوراخها، فیلتها و مناطقی که باید با شدتی متفاوت از بقیه قطعه ساچمهزنی شوند مناسباند.
از کدام ماده ساینده استفاده کنم؟
ساچمه فولادی ریختهگری و سیم برشخورده شرطیشده گزینههای معمول برای قطعات فولادی هستند؛ مهره شیشهای و سرامیکی برای شدتهای کم، مقاطع نازک و جاهایی که باید از آلودگی آهن اجتناب شود استفاده میشوند. هر مادهای که باشد، باید گرد بماند و در محدوده اندازه باشد، به همین دلیل دستگاه آن را بهطور پیوسته دستهبندی میکند.