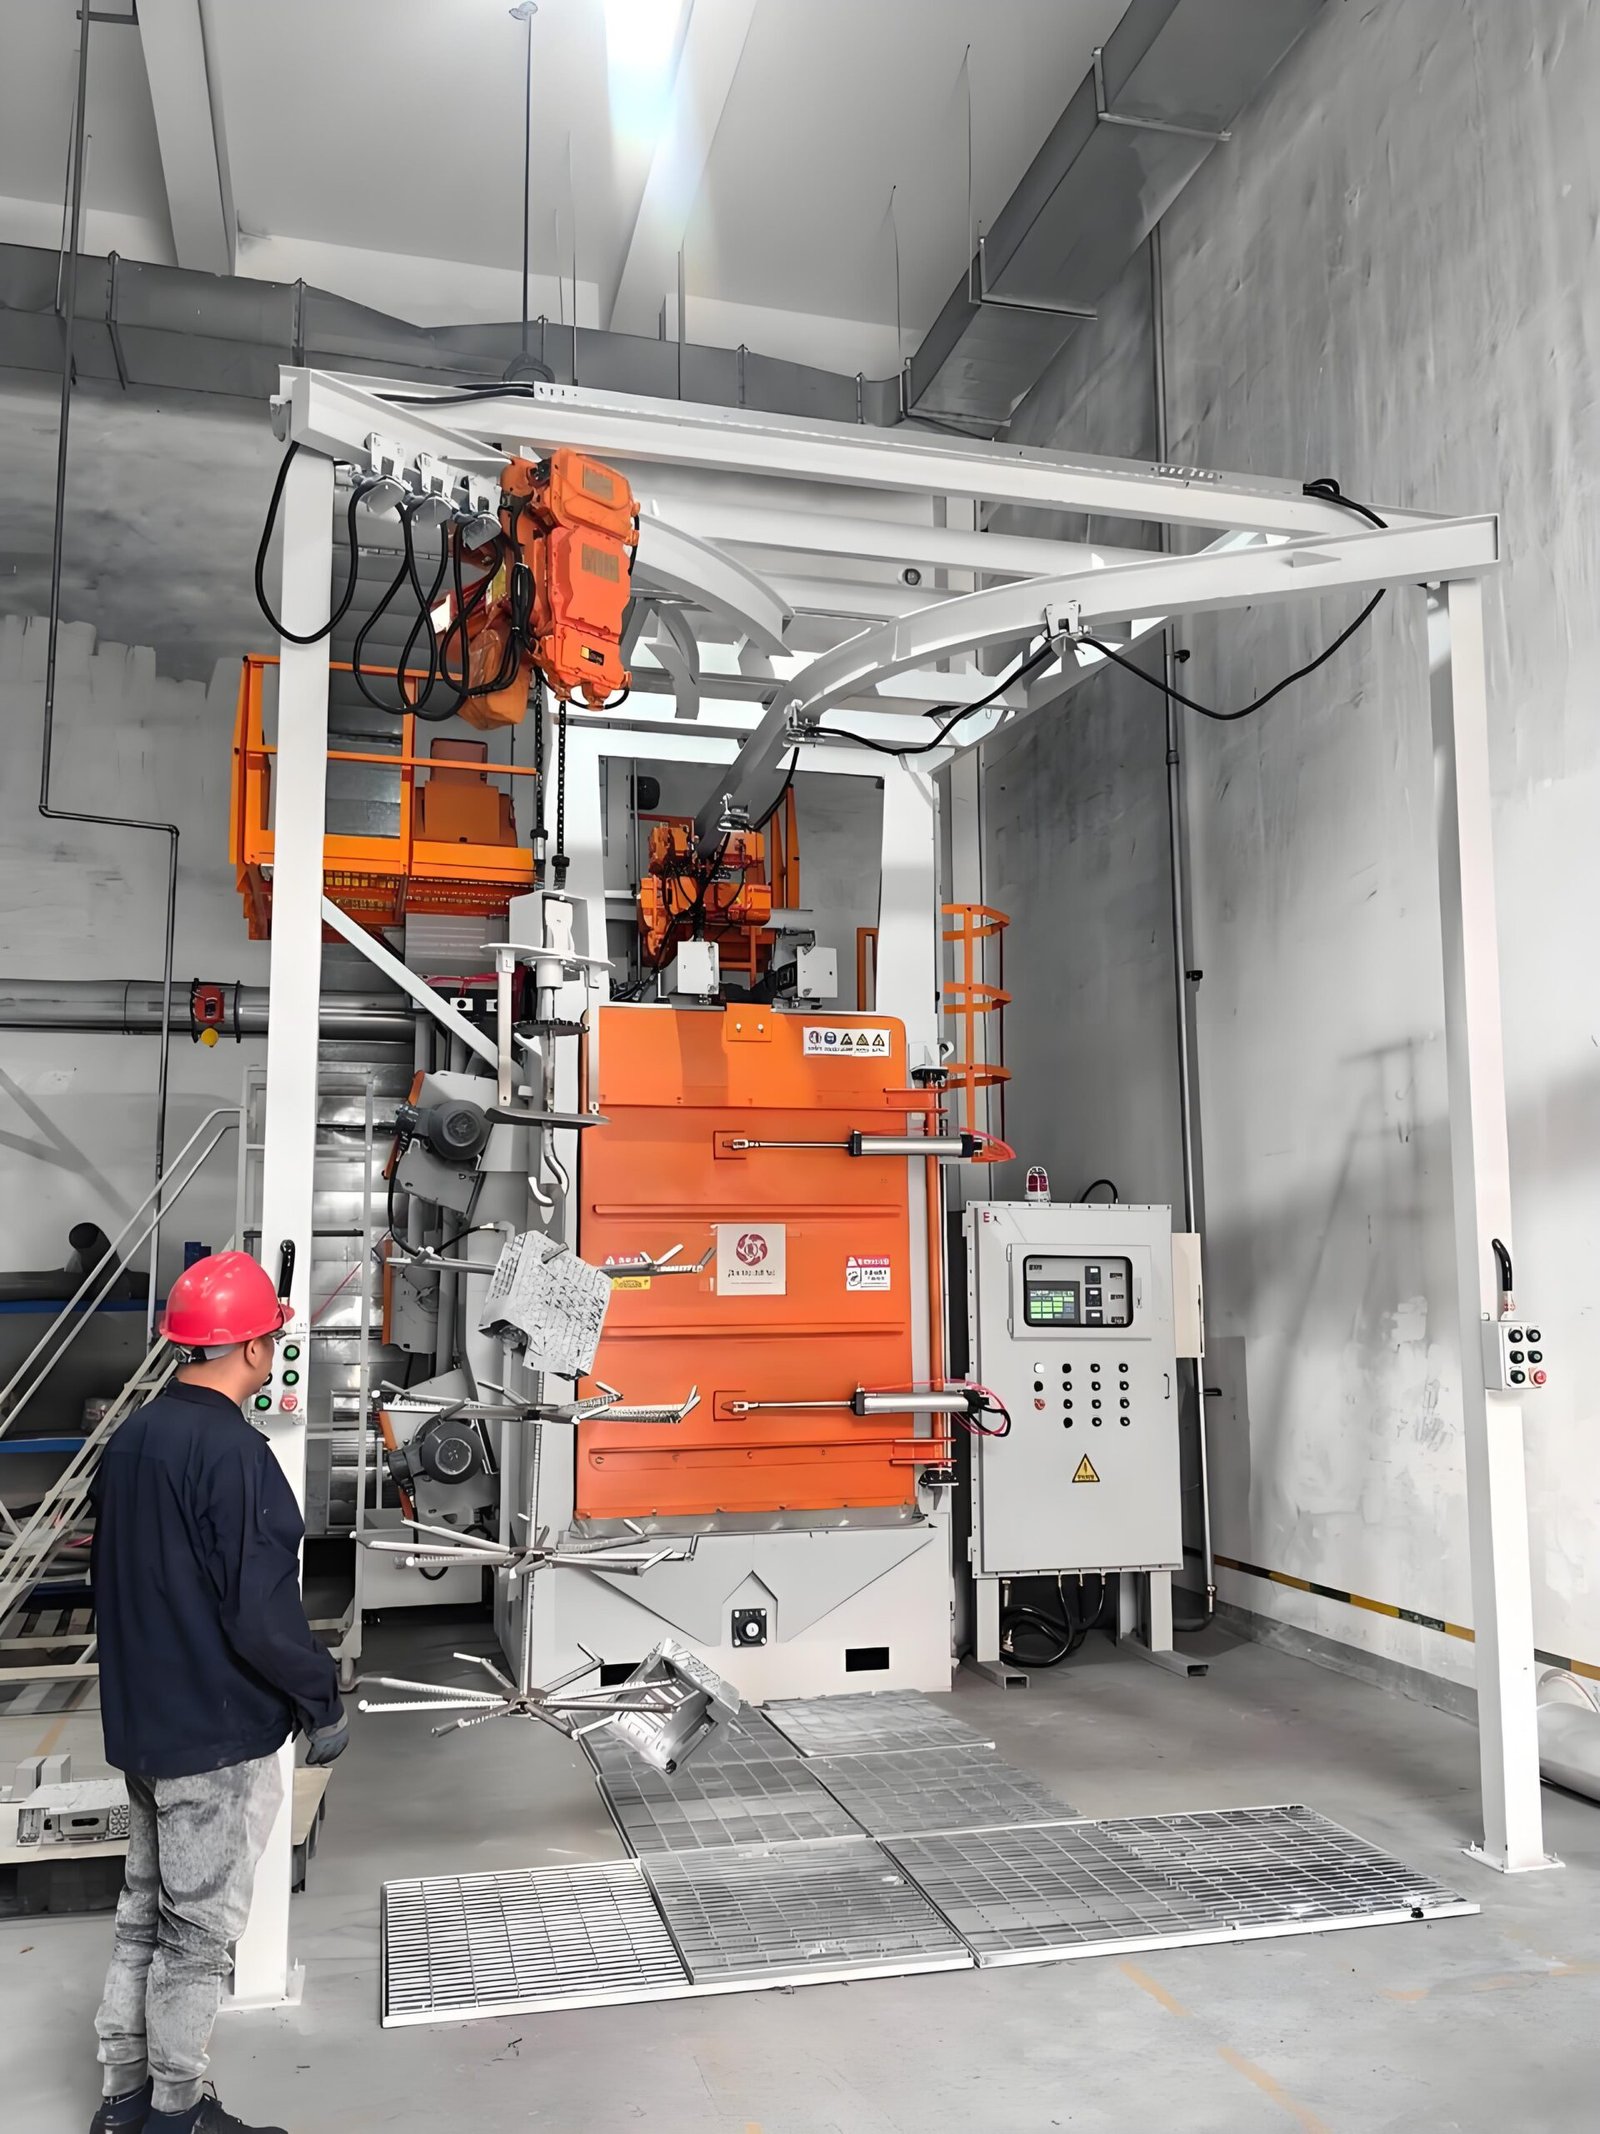
Kugelstrahlmaschine
Rad- und Druckluftdüsen-Kugelstrahlmaschinen, die eine kontrollierte Druckeigenspannungsschicht in Federn, Zahnräder, Wellen und geschweißte oder bearbeitete Teile einbringen, wobei die Intensität auf Almen-Streifen verifiziert und die Überdeckung gemäß Zeichnung festgelegt wird.
Gebaut für Teile, die eher durch Ermüdung als durch Korrosion versagen: Die Maschine wird durch Strahlintensität, Überdeckung und Strahlmittel spezifiziert, nicht durch die Reinigungsleistung.
Technische Spezifikationen
Eine Kugelstrahlmaschine wird durch das Ergebnis am Werkstück spezifiziert, daher listet die Tabelle auf, wie Intensität, Überdeckung und Strahlmittel gesteuert werden. Gehäusegröße, Anzahl der Räder oder Düsen und Handhabung werden in der schriftlichen Spezifikation festgelegt, nachdem wir Ihre Teile, Zeichnungen und Ausbringung geprüft haben.
| Verfahren | Kontrolliertes Kugelstrahlen: Rundes Strahlmittel trifft auf die Oberfläche und hinterlässt sich überlappende Eindrücke, wodurch die Oberflächenschicht in Druckeigenspannung versetzt und die Ermüdungsrissbildung verzögert wird |
|---|---|
| Strahlantriebsverfahren | Zentrifugalstrahlräder für Teile in hoher Stückzahl und Wiederholteile; Druckluftdüsen auf Manipulatoren oder Robotern für komplexe Formen, Bohrungen und lokale Bereiche |
| Intensitätsmessung | Almen-Streifen (N, A oder C) in Halterungen auf einer bauteilförmigen Vorrichtung; Bogenhöhe am Almen-Messgerät abgelesen; Teststreifen, Halterungen und Messgerät nach SAE J442 |
| Intensitätsverifizierung | Sättigungskurve nach SAE J443: Die Intensität ist die Bogenhöhe bei der Einwirkzeit, bei der eine Verdopplung der Zeit die Bogenhöhe um nicht mehr als 10 % erhöht |
| Kugelstrahlabdeckung | Gemäß Zeichnung festgelegt; 100 % bedeutet, dass die ursprüngliche Oberfläche vollständig von überlappenden Eindrücken bedeckt ist, 200 % ist die doppelte Einwirkzeit, die für 100 % erforderlich ist |
| Medien | Gussstahlschrot, konditionierter (gerundeter) Drahtabschnitt, Glasperlen oder Keramikperlen, ausgewählt nach Werkstoff des Bauteils und erforderlicher Intensität |
| Strahlmittelklassifizierung | Größenklassifizierung plus Formtrennung, sodass gebrochenes oder zu kleines Strahlmittel entfernt wird, bevor es das Werkstück erreicht |
| Steuerung von Medienfluss und -geschwindigkeit | Dosierter Medienfluss pro Rad oder Düse; Raddrehzahl über Frequenzumrichter oder Luftdruck über Regler, mit aufgezeichneten Sollwerten |
| Werkstückhandhabung | Rotierender Haken, Rundtisch, Satellitentisch, Rollenbahn oder Roboter, ausgewählt nach Werkstückgeometrie und Taktzeit |
| Unterstützte Prozessspezifikationen | SAE J442 und J443; SAE AMS 2430 (automatisiertes Kugelstrahlen) und AMS 2432 (computergesteuertes Kugelstrahlen); MIL-S-13165C / AMS-S-13165 auf Anfrage |
| Staubabscheidung | Patronenstaubabscheider, ausgelegt auf den Luftstrom der Kabine, mit Luftwäsche-Abscheidung von Staub und Feinteilen aus dem Medienstrom |
Auswahl der Almen-Streifen
Der Streifentyp richtet sich nach der auf der Zeichnung angegebenen Intensität. Dicke und Bereiche unten sind die veröffentlichten Werte für zertifizierte Almen-Streifen.
| Teststreifen | Streifendicke | Typische Verwendung |
|---|---|---|
| N | Etwa 0,76-0,81 mm (0,030-0,032 in) | Bogenhöhen unter 0,004 in auf der A-Skala; üblich bei Glas- und Keramikperlen |
| A | Etwa 1,27-1,32 mm (0,050-0,052 in) | Lichtbogenhöhen von 0,004-0,024 in; der Standardstreifen für Gusskies und Drahtschnitt |
| C | Etwa 2,36-2,41 mm (0,093-0,095 in) | Lichtbogenhöhen über 0,024 in auf der A-Skala; starkes Kugelstrahlen |
Veröffentlichte Ermüdungsgewinne durch Kugelstrahlen
Dies sind veröffentlichte Referenzwerte, keine Garantie für ein bestimmtes Teil; der Gewinn an Ihrem Teil hängt von Werkstoff, Geometrie und Belastung ab und wird durch Ihre eigene Ermüdungsprüfung bestätigt.
| Werkstoff oder Teil | Veröffentlichter Gewinn | Datenquelle |
|---|---|---|
| Aluminiumlegierungen | Ermüdungsfestigkeit um etwa 35% erhöht | The Open University, OpenLearn |
| Niedrig- und mittelkohlenstoffhaltige sowie niedriglegierte Stähle | Ermüdungsfestigkeit um bis zu 50% erhöht | The Open University, OpenLearn |
| Pleuelstangen | Ermüdungslebensdauer um 75-100% erhöht | The Open University, OpenLearn |
Maschinenkonfiguration
- Kiesstrahlkabine mit Verschleißblech ausgekleidet, mit Strahlrädern oder Düsenmanipulatoren, die für die Teilefamilie positioniert sind
- Teilevorrichtung oder Handhabungssystem, das das Teil dreht oder indexiert, sodass jede spezifizierte Oberfläche die gleiche Einwirkung erhält
- Strahlmittelrückgewinnung, Luftwäscheabscheider, Größenklassierer und Formabscheider, die einen Vorratsbehälter beschicken
- Strahlmittel-Durchflussregelventile und Radgeschwindigkeits- oder Luftdruckregelung, mit pro Teile-Rezept gespeicherten Sollwerten
- Almen-Streifenhalter auf einer Prüfvorrichtung, die zum Teil passt, plus ein Almen-Messgerät für Bogenhöhenmessungen
- SPS und HMI mit Rezeptverwaltung und Prozessaufzeichnungen; Patronenstaubabscheider
Maschinenkomponenten
SPS und HMI von Siemens, Frequenzumrichter von ABB oder Siemens und Getriebemotoren von SEW-Eurodrive sind verfügbar, wenn der Kunde sie spezifiziert. Almen-Streifen und -Messgeräte sowie MagnaValve-Strahlmittel-Durchflussventile von Electronics Inc. können auf Anfrage eingebaut werden.
Anwendungsreferenzen
Federn und Blattfedern, Drehstäbe, Getriebe- und Industriezahnräder, Kurbelwellen, Pleuelstangen und Achsen sowie geschweißte und bearbeitete Teile für Bau-, Bergbau- und Landmaschinen, bei denen die Ermüdungslebensdauer die Nutzungsdauer bestimmt.
Engineering-Verpflichtung
Jede Maschine wird nach einer schriftlichen Leistungsspezifikation konstruiert. Verfestigungsintensität, Abdeckung und Strahlmittelspezifikation sind im Vertrag festgelegt und werden mit Almen-Streifen an Ihrem eigenen Bauteil beim Werksprobelauf vor dem Versand nachgewiesen.
Service & Lieferung
Standardkonfigurationen werden in 30-60 Tagen geliefert, mit einer 12-monatigen Garantie für die gesamte Maschine und einer 36-monatigen Garantie für kritische Komponenten. Vor-Ort-Installation, Inbetriebnahme und Bedienerschulung sind weltweit verfügbar, und Prozessoptimierung sowie Ersatzteilversorgung werden für die gesamte Lebensdauer der Maschine fortgesetzt.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Kugelstrahlen und Sandstrahlen?
Sandstrahlen reinigt: Es entfernt Zunder, Rost und alte Beschichtungen und hinterlässt ein Profil für die Lackierung. Kugelstrahlen verfestigt: Rundes Strahlmittel kontrollierter Größe wird mit kontrollierter Intensität aufgebracht, sodass die Oberflächenschicht unter Druck bleibt. Die Maschinen sehen ähnlich aus, aber eine Kugelstrahlmaschine verfügt zusätzlich über Strahlmittelklassierung, Durchfluss- und Geschwindigkeitskontrolle sowie Almen-Streifen-Verifizierung.
Wie wird die Verfestigungsintensität gemessen?
Mit Almen-Streifen. Ein Streifen wird in einen Halter eingespannt und einseitig verfestigt; er krümmt sich, und die Bogenhöhe wird auf einem Almen-Messgerät abgelesen. Die Streifen werden mit zunehmenden Zeiten verfestigt, um eine Sättigungskurve zu erstellen, und die Intensität ist die Bogenhöhe an dem Punkt, an dem eine Verdopplung der Einwirkzeit nicht mehr als 10 % hinzufügt.
Radstrahlen oder Druckluftdüsenstrahlen?
Räder schleudern weit mehr Strahlmittel pro Minute und eignen sich für Federn, Zahnräder und Wellen, die in großen Stückzahlen gefertigt werden. Düsen sind langsamer, können aber gezielt ausgerichtet werden, sodass sie sich für komplexe Teile, Bohrungen, Verrundungen und Bereiche eignen, die mit einer anderen Intensität als der Rest des Teils verfestigt werden müssen.
Welches Strahlmittel sollte ich verwenden?
Gussstahlschrot und konditionierter Drahtschnitt sind die üblichen Wahlmöglichkeiten für Stahlteile; Glas- und Keramikperlen werden für geringe Intensitäten, dünne Querschnitte und dort eingesetzt, wo Eisenverunreinigungen vermieden werden müssen. Unabhängig vom Strahlmittel muss es rund und innerhalb der Größe bleiben, weshalb die Maschine es kontinuierlich klassiert.