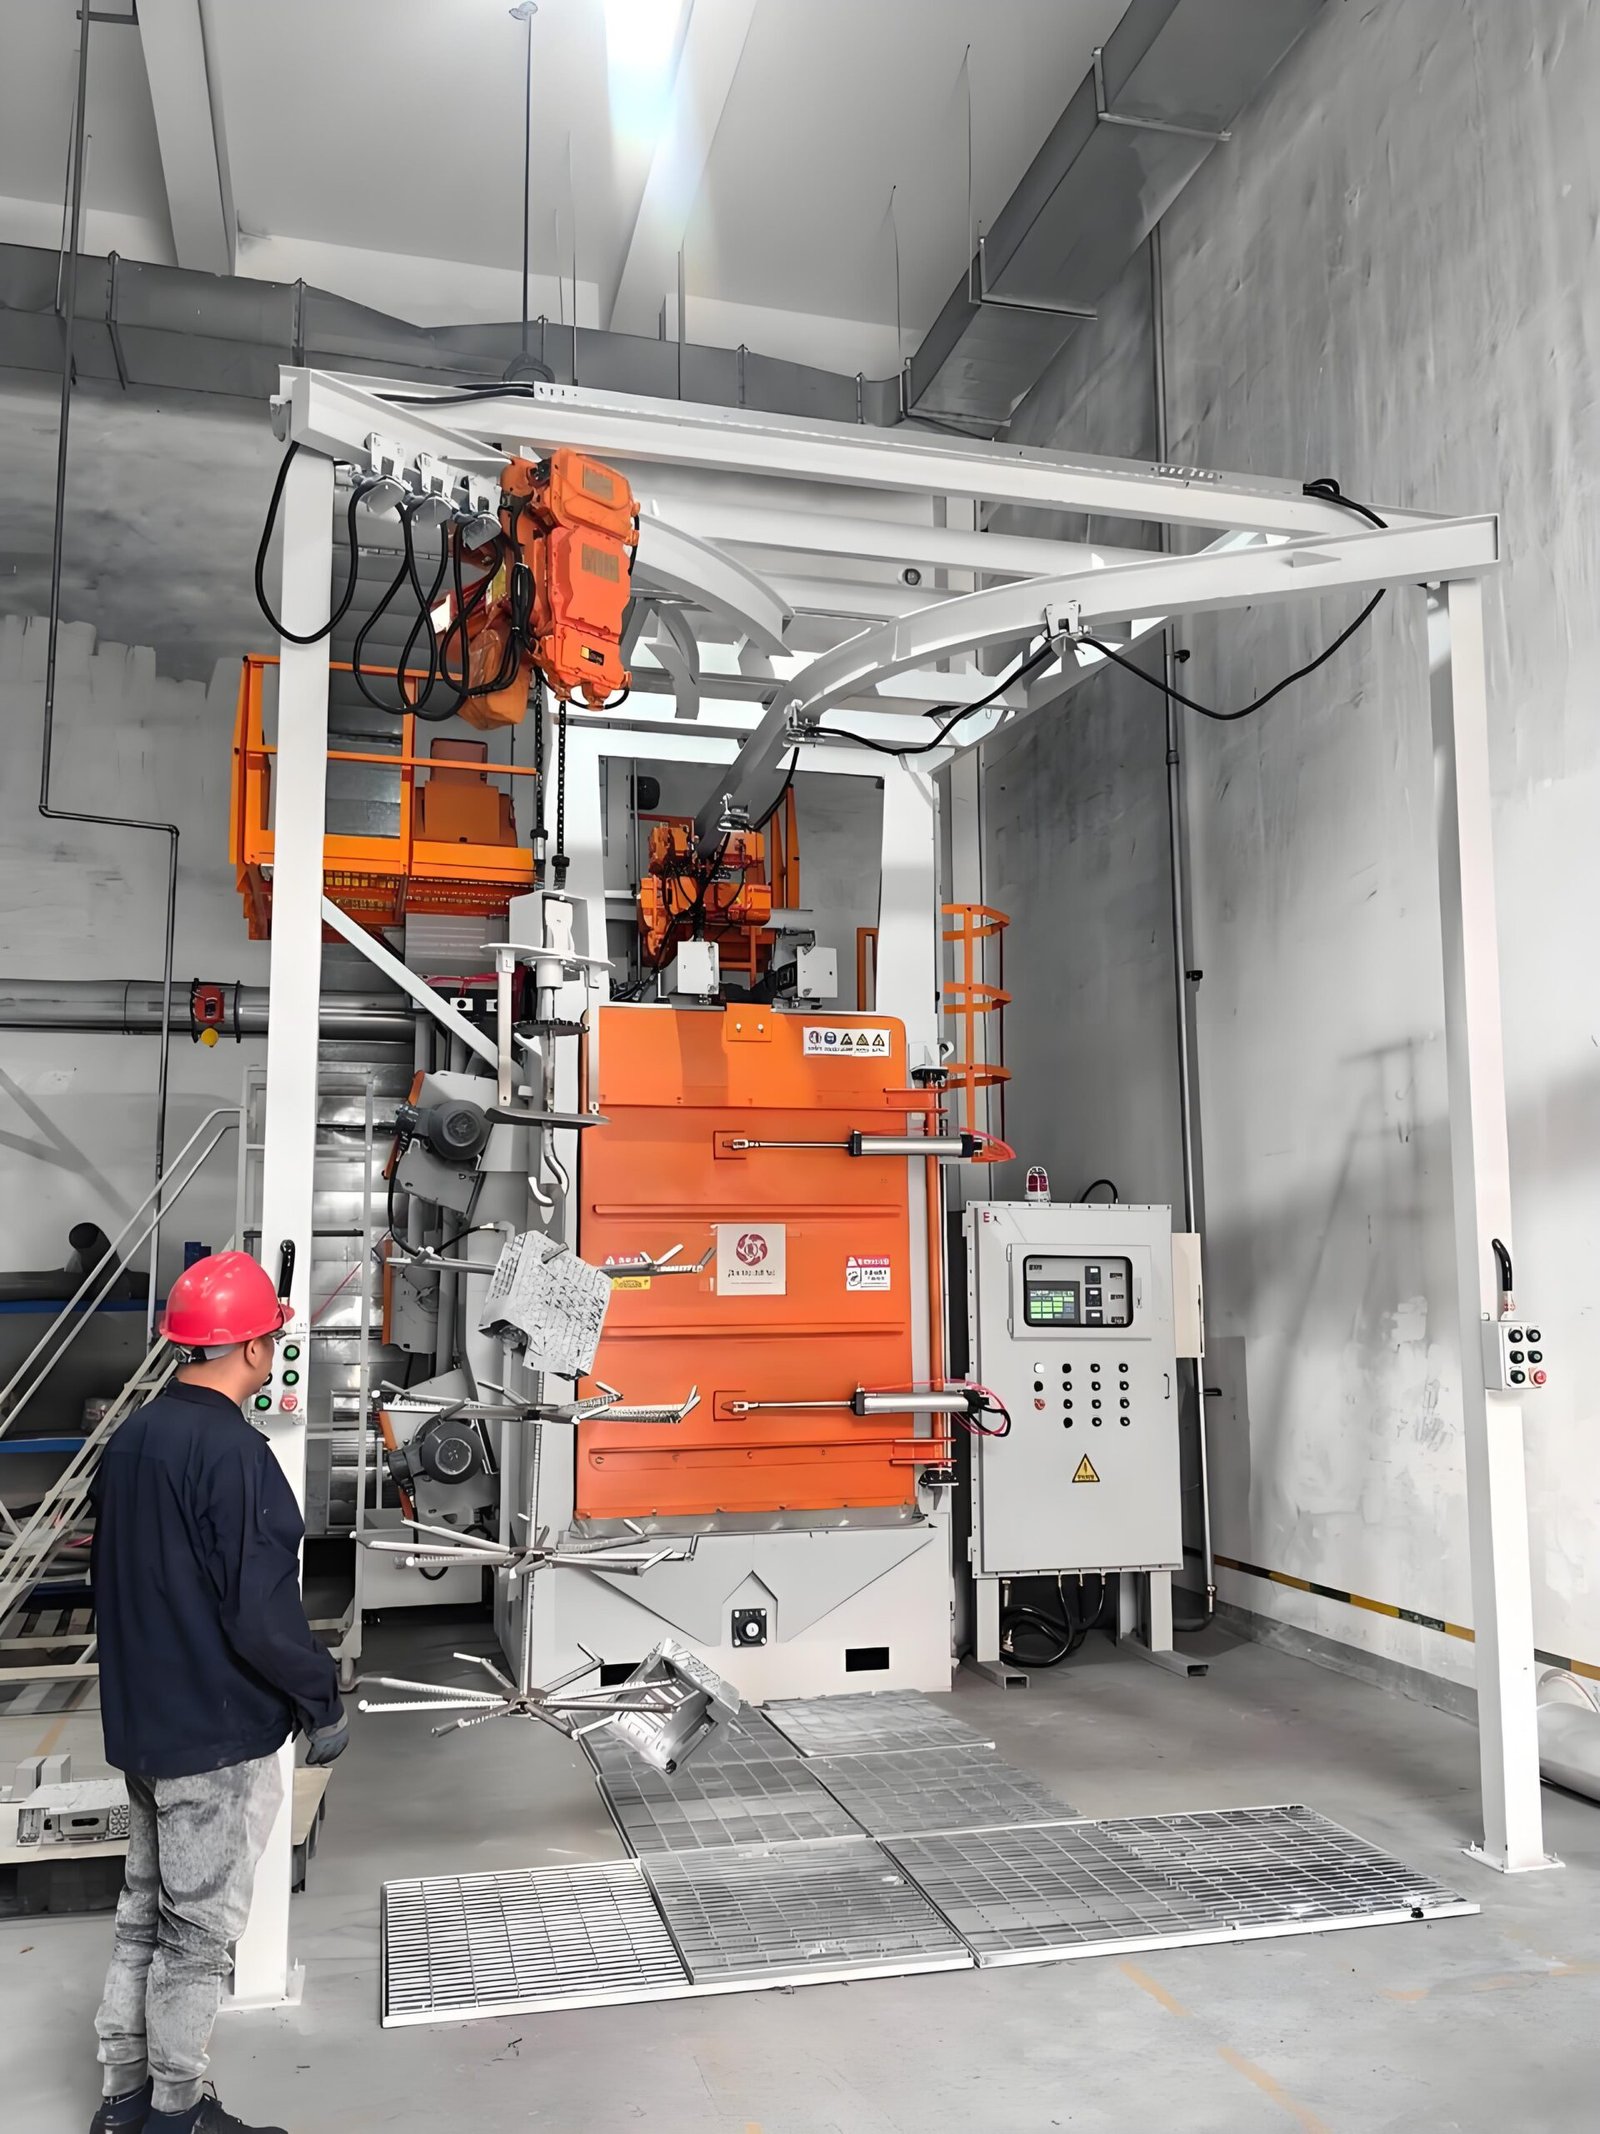
Máy phun bi
Máy phun bi dạng bánh xe và vòi khí nén tạo lớp ứng suất nén có kiểm soát lên lò xo, bánh răng, trục và các chi tiết hàn hoặc gia công, với cường độ được xác minh trên dải Almen và độ phủ được đặt theo bản vẽ.
Được chế tạo cho các chi tiết hỏng do mỏi thay vì do ăn mòn: máy được chỉ định theo cường độ phun bi, độ phủ và hạt bi, không phải theo tốc độ làm sạch.
Thông số kỹ thuật
Máy phun bi được chỉ định theo kết quả trên chi tiết, vì vậy bảng liệt kê cách kiểm soát cường độ, độ phủ và hạt bi. Kích thước buồng, số lượng bánh xe hoặc vòi phun và hệ thống xử lý được cố định trong đặc tả bằng văn bản sau khi chúng tôi xem xét chi tiết, bản vẽ và sản lượng của bạn.
| Quy trình | Phun bi có kiểm soát: hạt bi tròn đập vào bề mặt và để lại các vết lõm chồng lên nhau, đưa lớp bề mặt vào trạng thái ứng suất dư nén và làm chậm sự khởi tạo vết nứt mỏi |
|---|---|
| Phương pháp đẩy hạt bi | Bánh xe phun ly tâm cho chi tiết khối lượng lớn, lặp lại; vòi khí nén trên tay máy hoặc robot cho hình dạng phức tạp, lỗ khoan và khu vực cục bộ |
| Đo cường độ | Dải Almen (N, A hoặc C) trong giá đỡ trên đồ gá định hình theo chi tiết; chiều cao vòm đọc trên thước đo Almen; dải thử, giá đỡ và thước đo theo SAE J442 |
| Xác minh cường độ | Đường cong bão hòa theo SAE J443: cường độ là chiều cao vòm tại thời gian phun mà khi tăng gấp đôi thời gian thì chiều cao vòm tăng không quá 10% |
| Độ phủ phun bi | Đặt theo bản vẽ; 100% nghĩa là bề mặt ban đầu được phủ hoàn toàn bởi các vết lõm chồng lên nhau, 200% là gấp đôi thời gian phun cần thiết để đạt 100% |
| Vật liệu mài | Bi thép đúc, dây cắt đã qua xử lý (bo tròn), hạt thủy tinh hoặc hạt gốm, được chọn theo vật liệu chi tiết và cường độ yêu cầu |
| Phân loại hạt phun | Sàng lọc kích thước kết hợp phân tách hình dạng, do đó hạt bi hoặc hạt quá nhỏ bị loại bỏ trước khi tiếp cận chi tiết |
| Kiểm soát dòng chảy và vận tốc hạt mài | Lưu lượng hạt mài được định lượng theo từng bánh hoặc vòi phun; tốc độ bánh điều khiển bằng biến tần hoặc áp suất khí nén bằng bộ điều áp, với các điểm đặt được ghi lại |
| Xử lý chi tiết | Móc quay, bàn xoay, bàn vệ tinh, băng tải con lăn hoặc robot, được chọn theo hình dạng hình học của chi tiết và thời gian chu kỳ |
| Thông số kỹ thuật quy trình được hỗ trợ | SAE J442 và J443; SAE AMS 2430 (phun bi tự động) và AMS 2432 (phun bi giám sát bằng máy tính); MIL-S-13165C / AMS-S-13165 cũ theo yêu cầu |
| Thu gom bụi | Bộ lọc bụi dạng hộp được chọn kích thước theo lưu lượng khí của tủ, với phân tách bằng khí rửa giữa bụi và hạt mịn khỏi dòng hạt mài |
Lựa chọn dải Almen
Loại dải tuân theo cường độ được ghi trên bản vẽ. Độ dày và phạm vi dưới đây là các số liệu đã công bố cho dải Almen được chứng nhận.
| Dải thử nghiệm | Độ dày dải | Sử dụng điển hình |
|---|---|---|
| N | Khoảng 0,76-0,81 mm (0,030-0,032 in) | Chiều cao vòm dưới 0,004 in trên thang A; phổ biến với hạt thủy tinh và gốm |
| A | Khoảng 1,27-1,32 mm (0,050-0,052 in) | Chiều cao vòng cung từ 0,004-0,024 in; dải tiêu chuẩn cho hạt đúc và dây cắt |
| C | Khoảng 2,36-2,41 mm (0,093-0,095 in) | Chiều cao vòng cung trên 0,024 in trên thang A; phun bi mạnh |
Mức tăng mỏi công bố từ phun bi
Đây là các số liệu tham chiếu đã công bố, không phải bảo đảm cho một chi tiết cụ thể; mức tăng trên chi tiết của bạn phụ thuộc vào vật liệu, hình học và tải trọng và được xác nhận bằng thử nghiệm mỏi của chính bạn.
| Vật liệu hoặc chi tiết | Mức tăng công bố | Nguồn dữ liệu |
|---|---|---|
| Hợp kim nhôm | Độ bền mỏi tăng khoảng 35% | The Open University, OpenLearn |
| Thép cacbon thấp và trung bình và thép hợp kim thấp | Độ bền mỏi tăng tới 50% | The Open University, OpenLearn |
| Thanh truyền | Tuổi thọ mỏi tăng 75-100% | The Open University, OpenLearn |
Cấu hình máy
- Tủ phun được lót bằng tấm chống mài mòn, với các bánh phun hoặc tay phun được bố trí cho họ chi tiết
- Đồ gá chi tiết hoặc hệ thống xử lý quay hoặc chia chỉ số chi tiết để mọi bề mặt được chỉ định nhận cùng mức tiếp xúc
- Hệ thống thu hồi hạt, thiết bị phân tách bằng khí thổi, thiết bị phân loại kích thước và phân loại hình dạng cấp vào phễu chứa
- Van điều khiển dòng hạt và điều khiển tốc độ bánh phun hoặc áp suất khí, với các điểm đặt được lưu theo công thức từng chi tiết
- Giá đỡ dải Almen trên đồ gá thử phù hợp với chi tiết, cùng với đồng hồ đo Almen để đọc chiều cao vòng cung
- PLC và HMI với quản lý công thức và hồ sơ quy trình; thiết bị thu bụi dạng hộp
Linh kiện máy
PLC và HMI của Siemens, biến tần của ABB hoặc Siemens và động cơ giảm tốc của SEW-Eurodrive có sẵn khi khách hàng chỉ định chúng. Dải và đồng hồ đo Almen cùng van điều khiển dòng hạt MagnaValve của Electronics Inc. có thể được lắp theo yêu cầu.
Tài liệu tham khảo ứng dụng
Lò xo cuộn và lò xo lá, thanh xoắn, bánh răng truyền động và bánh răng công nghiệp, trục khuỷu, thanh truyền và trục xe, cùng các chi tiết hàn và gia công cho máy móc xây dựng, khai khoáng và nông nghiệp, nơi tuổi thọ mỏi quyết định tuổi thọ phục vụ.
Cam kết kỹ thuật
Mỗi máy được thiết kế theo một đặc tính kỹ thuật hiệu suất bằng văn bản. Cường độ phun bi, độ phủ và đặc tính kỹ thuật của hạt bi được ghi rõ trong hợp đồng và được chứng minh bằng lá nhôm Almen trên chính chi tiết của bạn tại buổi chạy thử tại nhà máy trước khi giao hàng.
Dịch vụ & Giao hàng
Các cấu hình tiêu chuẩn được giao trong 30-60 ngày với bảo hành toàn máy 12 tháng và bảo hành linh kiện quan trọng 36 tháng. Dịch vụ lắp đặt tại chỗ, chạy thử và đào tạo vận hành viên có sẵn trên toàn thế giới, và hỗ trợ tinh chỉnh quy trình cùng phụ tùng thay thế được duy trì trong suốt tuổi thọ làm việc của máy.
Câu hỏi thường gặp
Sự khác biệt giữa phun bi làm bền (shot peening) và phun bi làm sạch (shot blasting) là gì?
Phun bi làm sạch (shot blasting) làm sạch: nó loại bỏ vảy, gỉ và lớp phủ cũ và để lại một bề mặt nhám cho sơn. Phun bi làm bền (shot peening) làm bền: hạt bi tròn có kích thước được kiểm soát được bắn ở cường độ được kiểm soát để lớp bề mặt được để lại ở trạng thái nén. Các máy trông giống nhau, nhưng một máy phun bi làm bền có thêm phân loại hạt bi, kiểm soát lưu lượng và vận tốc và xác minh bằng lá nhôm Almen.
Cường độ phun bi được đo như thế nào?
Bằng lá nhôm Almen. Một lá được kẹp trong giá đỡ và phun bi một mặt; nó cong lại, và chiều cao cung được đọc trên đồng hồ đo Almen. Các lá được phun bi trong thời gian tăng dần để vẽ đường cong bão hòa, và cường độ là chiều cao cung tại điểm mà khi tăng gấp đôi thời gian phơi nhiễm không thêm quá 10%.
Phun bi bằng bánh xe hay phun bi bằng vòi khí?
Bánh xe bắn ra nhiều hạt mài mỗi phút hơn nhiều và phù hợp với lò xo, bánh răng và trục được sản xuất hàng loạt. Vòi phun chậm hơn nhưng có thể nhắm mục tiêu, vì vậy chúng phù hợp với các chi tiết phức tạp, lỗ khoan, góc lượn và các khu vực cần được phun bi với cường độ khác so với phần còn lại của chi tiết.
Tôi nên sử dụng hạt mài nào?
Bi thép đúc và dây cắt đã qua xử lý là những lựa chọn thông thường cho các chi tiết thép; bi thủy tinh và bi gốm được sử dụng cho cường độ nhẹ, tiết diện mỏng và những nơi phải tránh nhiễm sắt. Dù là hạt mài nào, nó cũng phải giữ được hình tròn và đúng kích cỡ, đó là lý do máy phân loại nó liên tục.