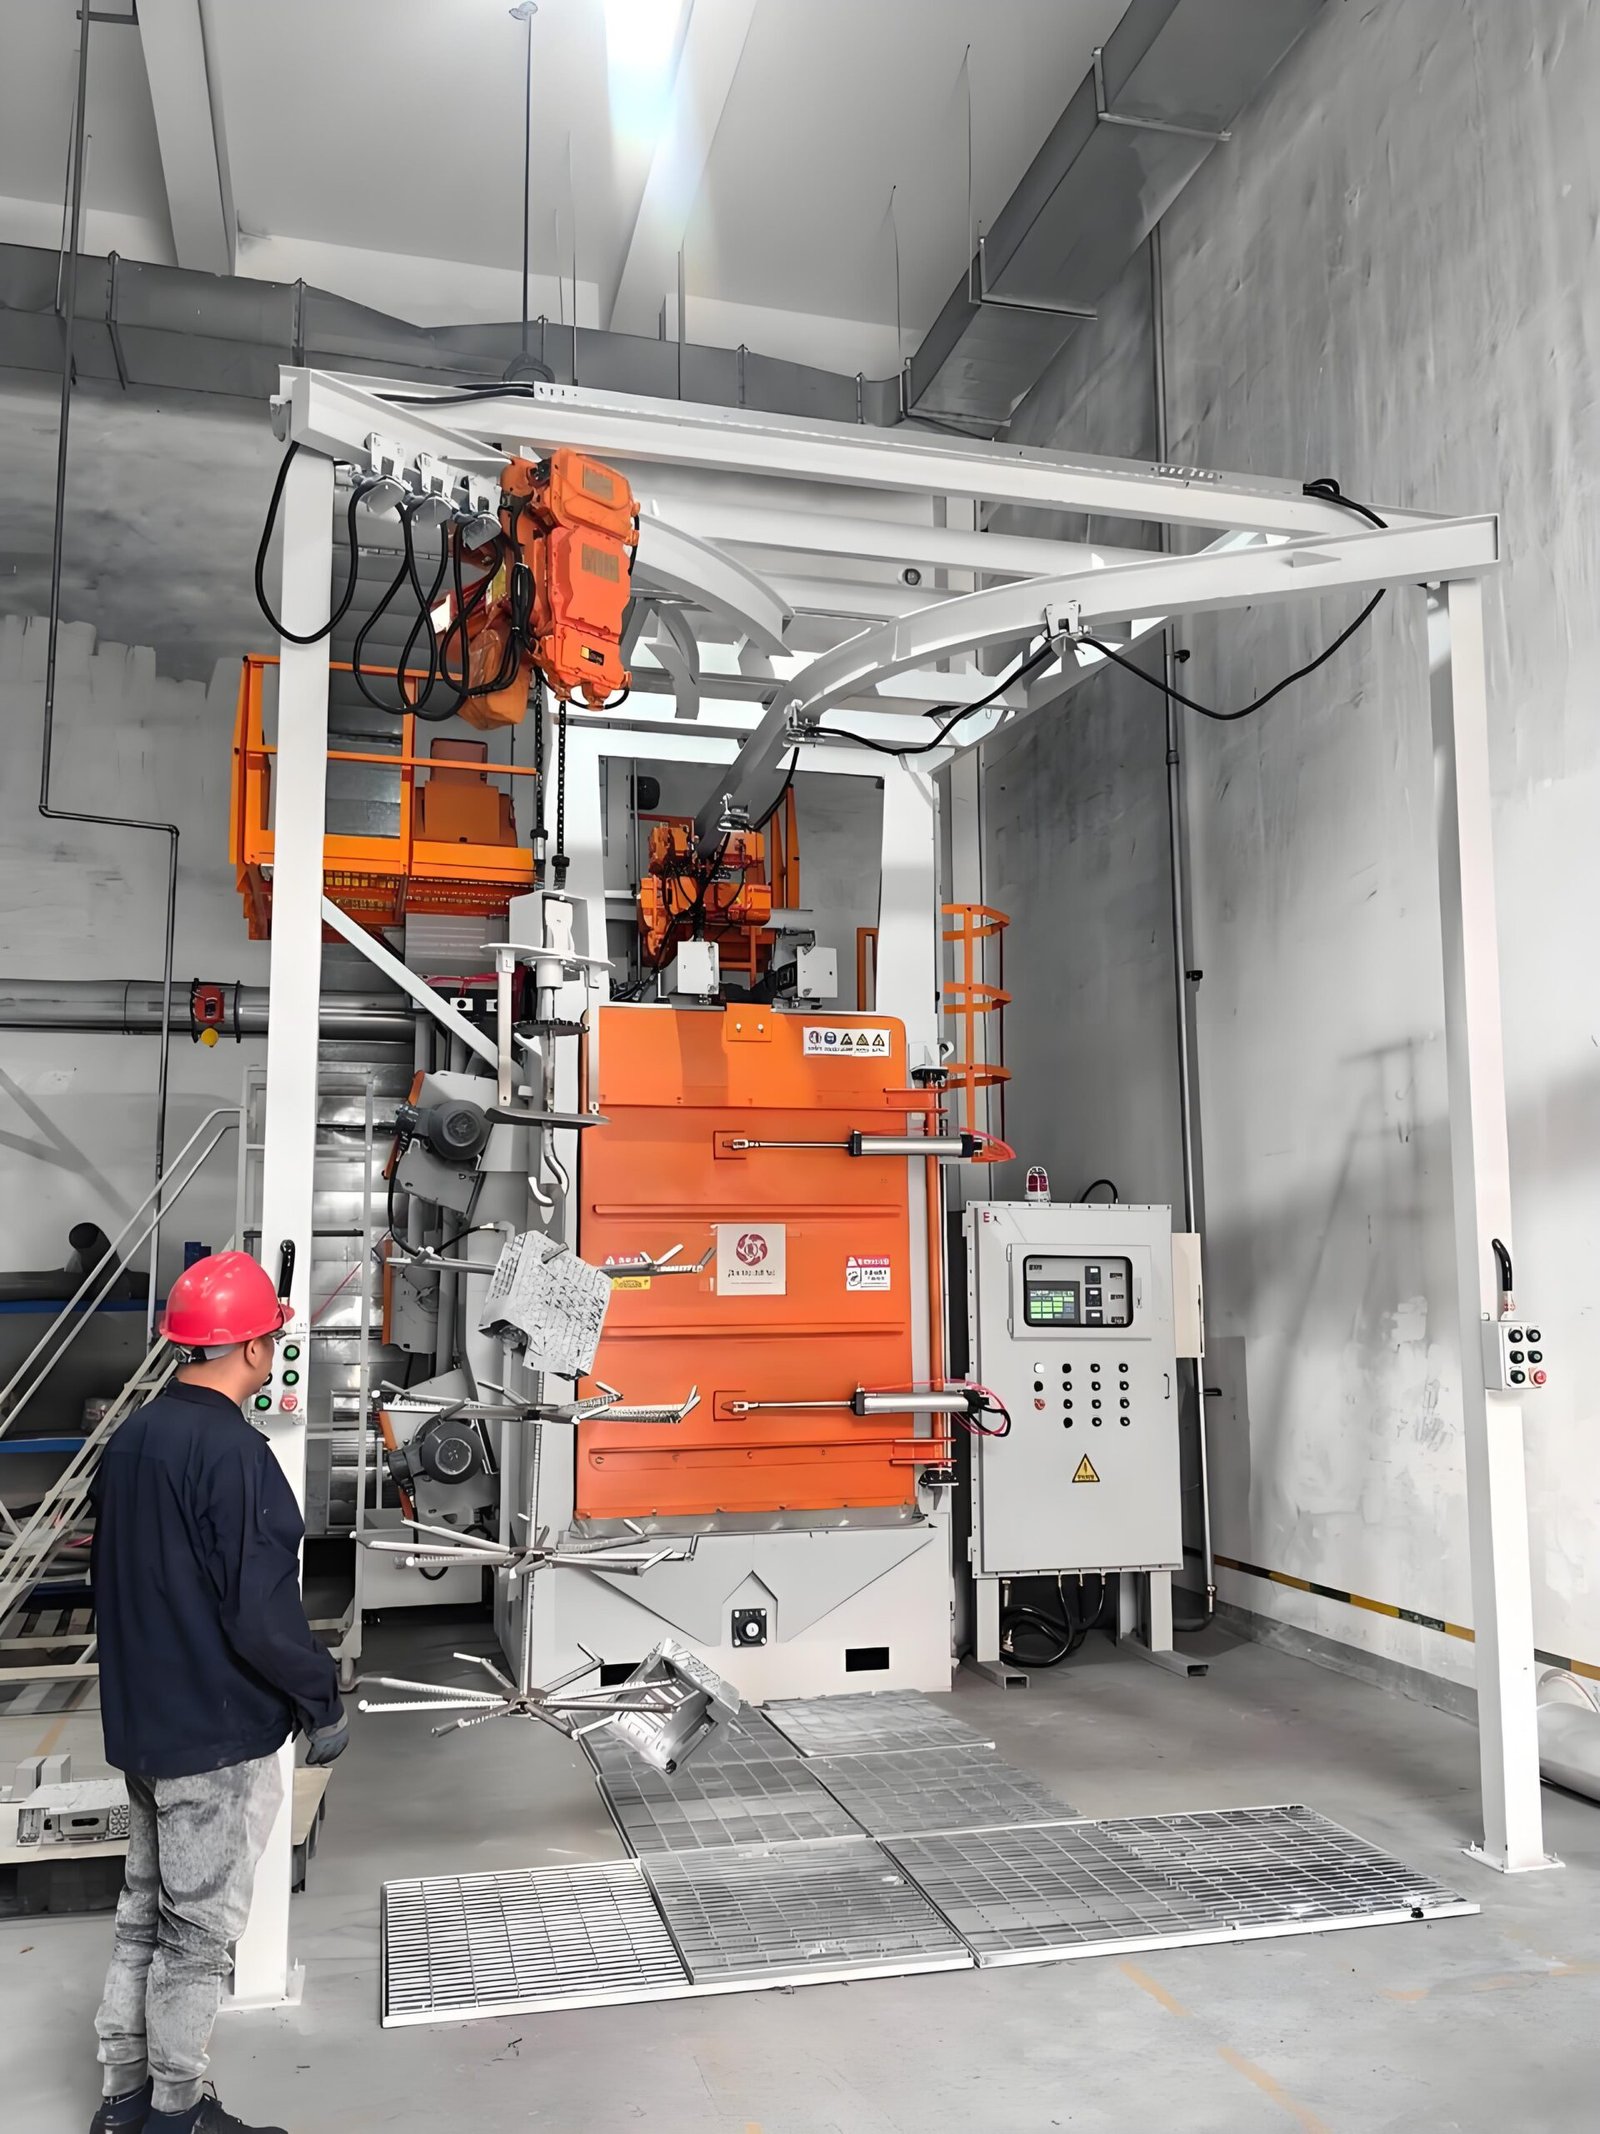
기술 사양
숏 피닝 머신은 부품에 나타나는 결과로 규격이 정해지므로, 이 표에는 강도, 커버리지 및 미디어가 어떻게 제어되는지 나열합니다. 캐비닛 크기, 휠 또는 노즐 수 및 핸들링은 귀하의 부품, 도면 및 생산량을 검토한 후 서면 사양서에서 확정됩니다.
| 공정 | 제어된 숏 피닝: 둥근 미디어가 표면에 충돌하여 겹치는 딤플을 남기고, 이로 인해 표면층에 압축 잔류 응력이 생겨 피로 균열 발생을 지연시킵니다 |
|---|---|
| 숏 추진 방식 | 대량 반복 부품용 원심 블라스트 휠; 복잡한 형상, 보어 및 국부 영역용 매니퓰레이터 또는 로봇에 장착된 압축 공기 노즐 |
| 강도 측정 | 부품 형상의 고정구에 홀더로 장착된 알멘 스트립(N, A 또는 C); 알멘 게이지에서 읽은 아크 높이; 시험 스트립, 홀더 및 게이지는 SAE J442에 따름 |
| 강도 검증 | SAE J443에 따른 포화 곡선: 강도는 노출 시간을 두 배로 늘렸을 때 아크 높이가 10% 이하로 증가하는 노출 시간에서의 아크 높이임 |
| 피닝 커버리지 | 도면에 따라 설정; 100%는 원래 표면이 겹치는 딤플로 완전히 덮인 것을 의미하고, 200%는 100%에 필요한 노출 시간의 두 배임 |
| 미디어 | 주철강 샷, 컨디셔닝된(둥근) 컷 와이어, 글라스 비드 또는 세라믹 비드로, 부품 재질과 요구 강도에 따라 선택 |
| 매체 분류 | 크기 스크리닝과 형상 분리를 통해 파손되거나 규격 미달인 숏이 부품에 도달하기 전에 제거됩니다 |
| 매체 흐름 및 속도 제어 | 휠 또는 노즐당 계량된 매체 흐름; 주파수 인버터에 의한 휠 속도 또는 레귤레이터에 의한 공기 압력, 설정값 기록 포함 |
| 부품 핸들링 | 회전 후크, 로터리 테이블, 새틀라이트 테이블, 롤러 컨베이어 또는 로봇, 부품 형상 및 택트 타임에 따라 선택 |
| 지원되는 공정 사양 | SAE J442 및 J443; SAE AMS 2430(자동 피닝) 및 AMS 2432(컴퓨터 모니터링 피닝); 요청 시 레거시 MIL-S-13165C / AMS-S-13165 |
| 집진 | 캐비닛 공기 흐름에 맞게 설계된 카트리지 집진기, 매체 흐름에서 먼지와 미분을 공기 세척으로 분리 |
Almen 스트립 선택
스트립 유형은 도면에 명시된 강도를 따릅니다. 아래의 두께와 범위는 인증된 Almen 스트립의 공식 수치입니다.
| 테스트 스트립 | 스트립 두께 | 일반적인 용도 |
|---|---|---|
| N | 약 0.76-0.81 mm (0.030-0.032 in) | A 스케일에서 0.004 in 미만의 아크 높이; 유리 및 세라믹 비드에서 흔함 |
| A | 약 1.27-1.32 mm (0.050-0.052 in) | 아크 높이 0.004-0.024인치; 주물 샷 및 컷 와이어용 표준 스트립 |
| C | 약 2.36-2.41mm(0.093-0.095인치) | A 스케일에서 아크 높이 0.024인치 초과; 강한 피닝 |
숏 피닝으로 인한 공개된 피로 개선 효과
이는 공개된 참고 수치이며 특정 부품에 대한 보증이 아닙니다. 귀하의 부품에서의 개선 효과는 재료, 형상 및 하중에 따라 달라지며, 귀하의 자체 피로 시험을 통해 확인됩니다.
| 재료 또는 부품 | 공개된 개선 효과 | 데이터 출처 |
|---|---|---|
| 알루미늄 합금 | 피로 강도 약 35% 향상 | 오픈 유니버시티, 오픈런 |
| 저탄소 및 중탄소강과 저합금강 | 피로 강도 최대 50% 향상 | 오픈 유니버시티, 오픈런 |
| 커넥팅 로드 | 피로 수명 75-100% 향상 | 오픈 유니버시티, 오픈런 |
기계 구성
- 마모 플레이트로 내부를 라이닝한 피닝 캐비닛, 부품군에 맞게 배치된 블라스트 휠 또는 노즐 매니퓰레이터 포함
- 지정된 모든 표면이 동일한 노출을 받도록 부품을 회전 또는 인덱싱하는 부품 고정구 또는 핸들링 시스템
- 저장 호퍼로 공급하는 미디어 회수 장치, 에어워시 분리기, 크기 분류기 및 형상 분리기
- 미디어 유량 제어 밸브 및 휠 속도 또는 공기 압력 제어, 부품 레시피별로 저장된 설정값 포함
- 부품과 일치하는 테스트 고정구에 장착된 알멘 스트립 홀더, 아크 높이 판독용 알멘 게이지 포함
- 레시피 관리 및 공정 기록 기능이 있는 PLC 및 HMI; 카트리지 집진기
기계 구성품
고객이 지정하는 경우 Siemens의 PLC 및 HMI, ABB 또는 Siemens의 주파수 인버터, SEW-Eurodrive의 기어 모터를 사용할 수 있습니다. 요청 시 Electronics Inc.의 알멘 스트립 및 게이지, MagnaValve 미디어 유량 밸브를 장착할 수 있습니다.
적용 사례
코일 및 판 스프링, 토션 바, 변속기 및 산업용 기어, 크랭크샤프트, 커넥팅 로드 및 액슬, 그리고 피로 수명이 사용 수명을 좌우하는 건설, 광업 및 농업 기계용 용접 및 가공 부품.
엔지니어링 약속
모든 기계는 문서화된 성능 사양에 따라 설계됩니다. 피닝 강도, 커버리지 및 매체 사양은 계약서에 명시되며, 출하 전 공장 시운전에서 귀하의 부품에 알멘 스트립을 사용하여 입증됩니다.
서비스 및 납품
표준 구성은 30-60일 내에 출하되며, 12개월 전체 기계 및 36개월 핵심 부품 보증이 제공됩니다. 현장 설치, 시운전 및 운영자 교육이 전 세계에서 제공되며, 공정 튜닝 및 예비 부품 지원은 기계의 작동 수명 동안 계속됩니다.
자주 묻는 질문
숏 피닝과 숏 블라스팅의 차이점은 무엇입니까?
숏 블라스팅은 세정합니다: 스케일, 녹 및 오래된 코팅을 제거하고 도장을 위한 표면 프로파일을 남깁니다. 숏 피닝은 강화합니다: 제어된 크기의 둥근 매체를 제어된 강도로 분사하여 표면층에 압축 잔류 응력을 남깁니다. 기계는 비슷해 보이지만, 피닝 기계는 매체 분급, 유량 및 속도 제어, 알멘 스트립 검증 기능이 추가됩니다.
피닝 강도는 어떻게 측정합니까?
알멘 스트립으로 측정합니다. 스트립을 홀더에 고정하고 한쪽 면을 피닝하면 스트립이 휘어지고, 알멘 게이지로 아크 높이를 읽습니다. 스트립을 점점 더 긴 시간 동안 피닝하여 포화 곡선을 그리고, 강도는 노출 시간을 두 배로 늘려도 10% 이상 증가하지 않는 지점의 아크 높이입니다.
휠 피닝 또는 에어 노즐 피닝?
휠은 분당 훨씬 더 많은 미디어를 던지며 대량 생산되는 스프링, 기어 및 샤프트에 적합합니다. 노즐은 더 느리지만 조준할 수 있어 복잡한 부품, 보어, 필렛 및 부품의 나머지 부분과 다른 강도로 피닝해야 하는 영역에 적합합니다.
어떤 미디어를 사용해야 합니까?
주철강 샷과 컨디셔닝된 컷 와이어는 강철 부품의 일반적인 선택입니다. 유리 및 세라믹 비드는 낮은 강도, 얇은 단면 및 철 오염을 피해야 하는 곳에 사용됩니다. 미디어가 무엇이든, 둥글고 크기 범위 내에 있어야 하므로 기계가 지속적으로 분류합니다.