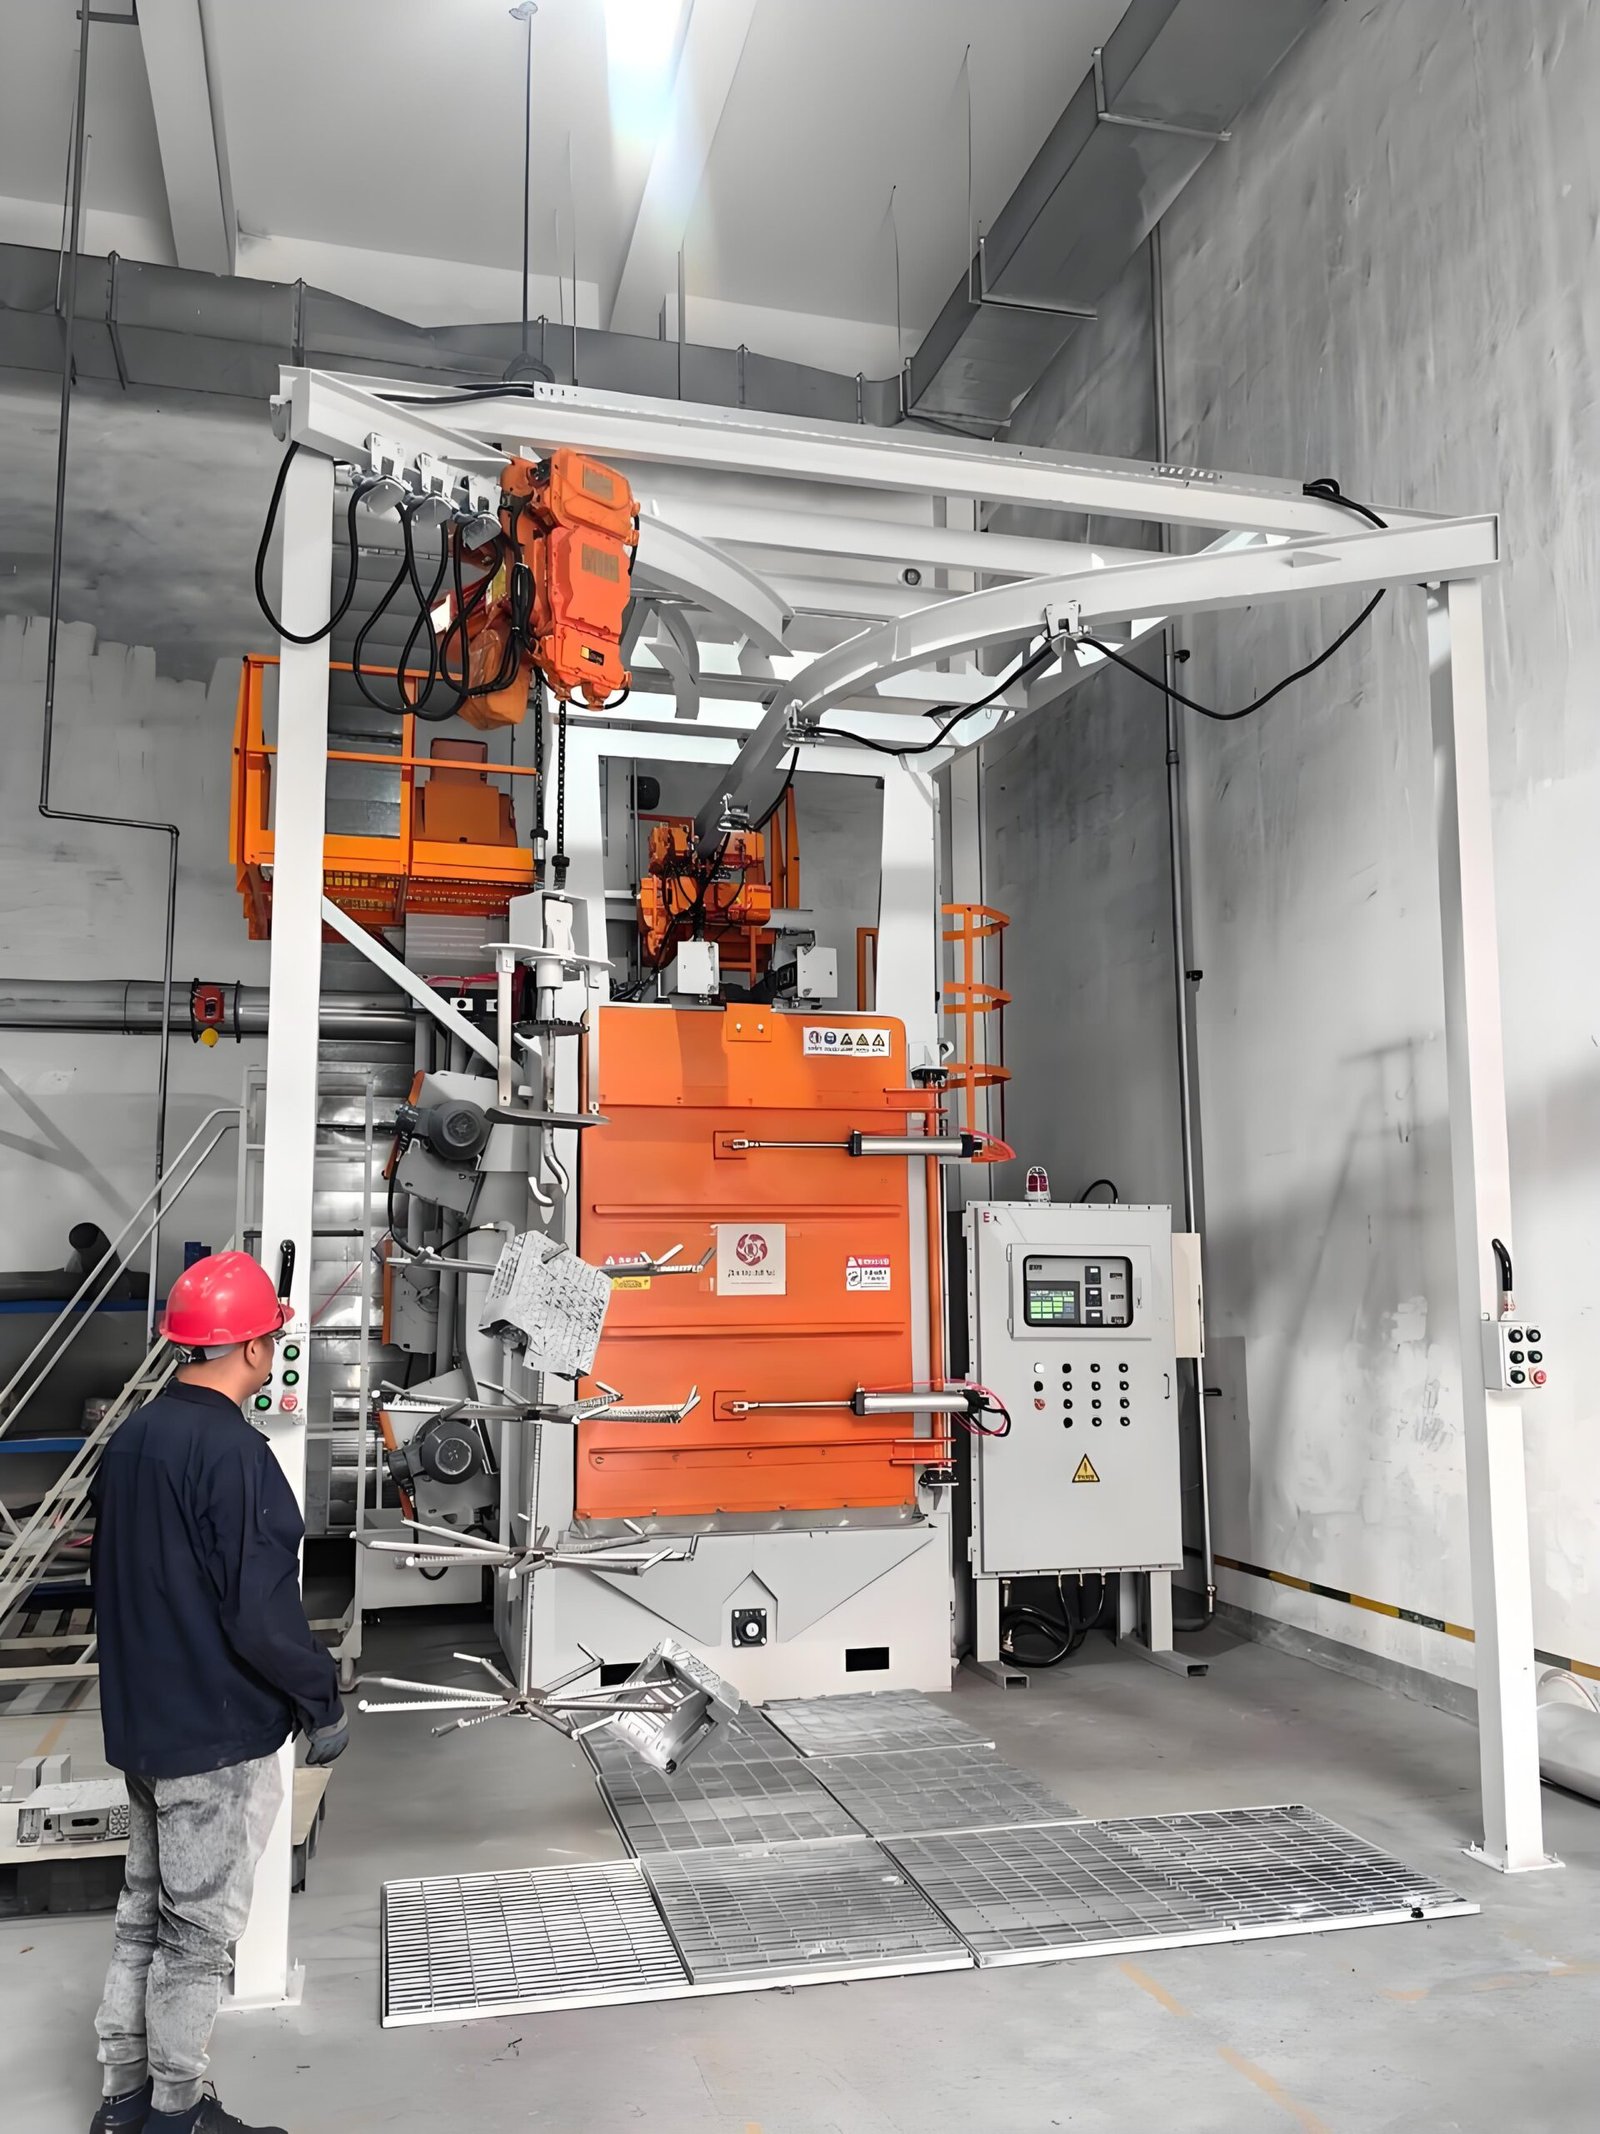
技術仕様
ショットピーニングマシンは部品への結果によって仕様が決まるため、この表では強度、カバレッジ、メディアがどのように制御されるかを示しています。キャビネットサイズ、ホイールまたはノズルの数、ハンドリングは、お客様の部品、図面、生産量を確認した後に書面による仕様で確定されます。
| プロセス | 制御されたショットピーニング:丸いメディアが表面に衝突し、重なり合うくぼみを残すことで、表面層に圧縮残留応力を付与し、疲労亀裂の発生を遅らせます |
|---|---|
| ショット投射方法 | 大量生産の繰り返し部品には遠心ブラストホイール、複雑な形状、穴、局部エリアにはマニピュレータまたはロボット上の圧縮エアノズル |
| 強度測定 | 部品形状の治具に取り付けたホルダー内のアルメンストリップ(N、AまたはC)。アークハイトはアルメンゲージで読み取る。テストストリップ、ホルダーおよびゲージはSAE J442に準拠 |
| 強度検証 | SAE J443に基づく飽和曲線:強度とは、時間を2倍にしてもアークハイトの増加が10%以下となる曝露時間におけるアークハイトである |
| ショットピーニングカバレッジ | 図面に基づき設定。100%とは、元の表面が重なり合うディンプルで完全に覆われていることを意味し、200%とは100%に必要な曝露時間の2倍である |
| メディア | 鋳鋼ショット、コンディショニング済み(丸みを帯びた)カットワイヤ、ガラスビーズまたはセラミックビーズ。部品材料および要求される強度に応じて選択 |
| メディア分類 | サイズ選別と形状分離により、破損または規格外のショットは部品に到達する前に除去されます |
| メディア流量と速度の制御 | ホイールまたはノズルごとの計量されたメディア流量;周波数インバータによるホイール速度またはレギュレータによる空気圧、設定値は記録されます |
| 部品ハンドリング | 回転フック、ロータリーテーブル、サテライトテーブル、ローラーコンベアまたはロボット、部品の形状とタクトタイムにより選択 |
| 対応するプロセス仕様 | SAE J442およびJ443;SAE AMS 2430(自動ピーニング)およびAMS 2432(コンピュータ監視ピーニング);要望に応じてレガシーMIL-S-13165C / AMS-S-13165 |
| 集塵 | キャビネットの空気流量に合わせてサイズ設定されたカートリッジダストコレクタ、メディア流からダストと微粉をエアウォッシュ分離 |
アルメンストリップの選定
ストリップタイプは図面に指定された強度に従います。以下の厚さと範囲は、認定アルメンストリップの公表数値です。
| テストストリップ | ストリップ厚さ | 一般的な用途 |
|---|---|---|
| N | 約0.76~0.81 mm(0.030~0.032 in) | Aスケールでアークハイト0.004 in未満。ガラスビーズおよびセラミックビーズで一般的 |
| A | 約1.27~1.32 mm(0.050~0.052 in) | アークハイト0.004~0.024インチ;鋳造ショットおよびカットワイヤ用標準ストリップ |
| C | 約2.36~2.41 mm(0.093~0.095インチ) | Aスケールでアークハイト0.024インチ超;強ショットピーニング |
ショットピーニングによる公表済み疲労改善率
これらは公表された参考数値であり、特定の部品に対する保証ではありません。お客様の部品における改善率は材料、形状、荷重条件に依存し、お客様自身の疲労試験によって確認されます。
| 材料または部品 | 公表済み改善率 | データソース |
|---|---|---|
| アルミニウム合金 | 疲労強度が約35%向上 | オープン大学、OpenLearn |
| 低・中炭素鋼および低合金鋼 | 疲労強度が最大50%向上 | オープン大学、OpenLearn |
| コネクティングロッド | 疲労寿命が75~100%向上 | オープン大学、OpenLearn |
マシン構成
- 耐摩耗板で内張りされたピーニングキャビネット、部品ファミリーに合わせて配置されたブラストホイールまたはノズルマニピュレータ
- 指定されたすべての表面が同じ曝露を受けるように部品を回転またはインデックスする部品治具またはハンドリングシステム
- メディア回収、エアウォッシュセパレータ、サイズ分類器および形状セパレータからストレージホッパーへの供給
- メディア流量制御バルブおよびホイール速度または空気圧制御、部品レシピごとに保存された設定値
- 部品に適合するテスト治具上のアルメンストリップホルダー、およびアークハイト測定用のアルメンゲージ
- レシピ管理とプロセス記録を備えたPLCおよびHMI、カートリッジ式ダストコレクター
機械コンポーネント
SiemensのPLCおよびHMI、ABBまたはSiemensの周波数インバータ、SEW-Eurodriveのギヤモータは、お客様の指定により利用可能です。アルメンストリップとゲージ、およびElectronics Inc.のMagnaValveメディア流量バルブは、ご要望に応じて装着できます。
アプリケーション参考事例
コイルばねと板ばね、トーションバー、トランスミッションおよび産業用ギア、クランクシャフト、コンロッドおよびアクスル、さらに建設・鉱山・農業機械向けの溶接および機械加工部品。これらの用途では疲労寿命が使用寿命を決定します。
エンジニアリングへのコミットメント
すべての機械は書面による性能仕様に基づいて設計されています。ショットピーニング強度、カバレッジ、メディア仕様は契約に明記され、出荷前の工場試運転時に実際のお客様の部品でアルメンストリップを用いて実証されます。
サービス&納品
標準構成は30~60日で出荷され、12か月の機械全体保証と36か月の重要部品保証が付きます。現地での設置、試運転、オペレーター訓練は世界中で利用可能で、プロセス調整とスペアパーツのサポートは機械の稼働寿命にわたって継続されます。
よくある質問
ショットピーニングとショットブラストの違いは何ですか?
ショットブラストは清掃です。スケール、錆、古い塗膜を除去し、塗装のための表面粗さを残します。ショットピーニングは強化です。管理されたサイズの丸いメディアを管理された強度で投射し、表面層に圧縮応力を残します。機械は似ていますが、ピーニング機械にはメディアの分級、流量と速度の制御、アルメンストリップによる検証が追加されています。
ピーニング強度はどのように測定されますか?
アルメンストリップで測定します。ストリップをホルダーに固定し、片面をピーニングすると反り、その弧の高さをアルメンゲージで読み取ります。ストリップを時間を増やしながらピーニングして飽和曲線を描き、強度は露出時間を2倍にしても弧の高さの増加が10%以下になる点の弧の高さです。
ホイールピーニングかエアノズルピーニングか?
ホイールは1分あたりはるかに多くのメディアを投射し、大量生産されるばね、歯車、シャフトに適しています。ノズルは遅いですが狙いを定めることができるため、複雑な部品、ボア、フィレット、および部品の他の部分とは異なる強度でショットピーニングする必要がある領域に適しています。
どのメディアを使用すべきですか?
鋳鋼ショットと調質カットワイヤは鋼部品の通常の選択肢です。ガラスビーズとセラミックビーズは、軽い強度、薄いセクション、鉄汚染を避ける必要がある場合に使用されます。メディアが何であれ、丸くサイズ内に保つ必要があり、そのため機械はそれを連続的に分類します。