業界概要
プラスチック部品用の塗装ラインは、金属用ラインと3つの点で異なります。素材が電気を通さないため、静電塗装には導電性プライマー、導電性前処理、または接地治具が必要です。部品は高い炉温に耐えられないため、塗膜は低温またはUVランプで硬化させます。MUSIのプラスチック用ラインでは素材温度を80 °C以下、最速のUVラインでは50 °C以下に保ちます。さらに、成形プラスチックには静電気と離型剤の残留物があるため、ラインでは1コート目の前に部品を洗浄し、イオンエアでブローします。
MUSIはこれらのラインを、オーバーヘッドチェーンコンベヤ、レシプロケータまたは 塗装ロボット、静電ベルまたはガン、そして赤外線・UV・低温熱風硬化で構成し、部品サイズ、生産量、塗料システムに応じて選定します。
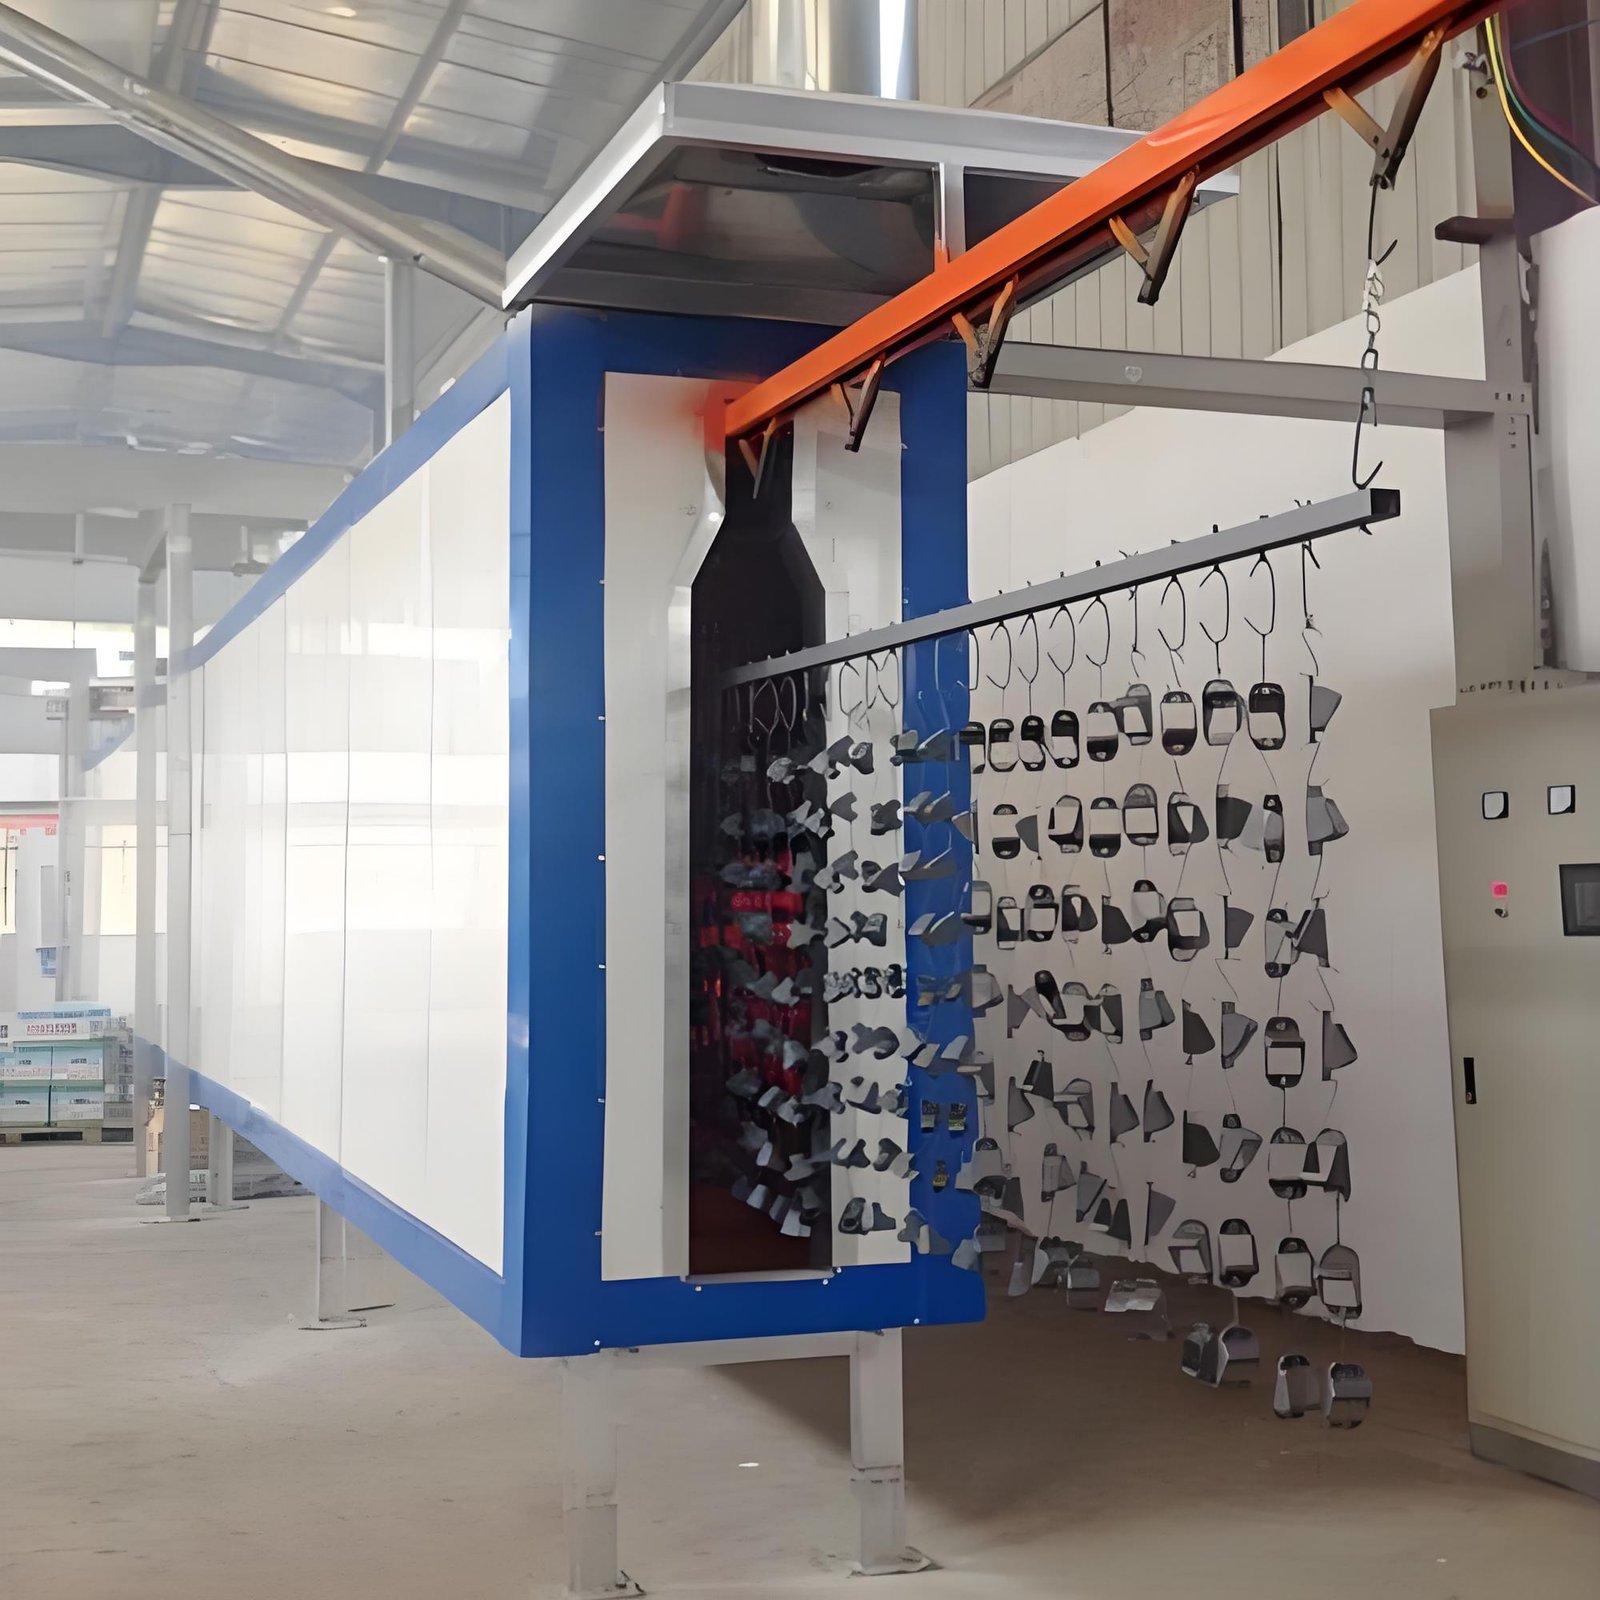
代表的なワークピース
MUSIのラインが対象とするプラスチック部品:
- 電動工具ハウジング(ドリル、グラインダー)
- 自動車内装トリム:センターコンソール、エアベント、ドアハンドルトリム
- PPバンパーおよび外装トリム
- ABS製クーラーボックスおよびその他のコールドチェーン製品
- 家電・電子機器ハウジング
- 複数色で塗装されるその他の成形消費財
業界の塗装課題
以下の各課題はMUSIのプラスチック部品プロジェクトから得たもので、ラインの構成を左右します:
| 課題 | なぜそれが重要なのか | ラインでの対応 | 参照元 |
|---|---|---|---|
| 非導電性の素材 | 静電塗料がエッジや凹部に回り込みにくく、塗着効率が低下する | 導電性プライマー、導電性前処理または接地バッキングを塗料メーカーと協議して選定し、塗装試験で実証 | クーラーボックス(南アフリカ) |
| 熱に弱い | プラスチックハウジングやトリムは約80 °Cを超えると変形する | 50-60 °Cの赤外線予熱後にUV硬化、または60 °Cの熱風炉 | 電動工具ハウジング, 内装トリム |
| 静電気とほこり | 高光沢面やAクラス面に異物が目立つ | ブース手前でのイオンエアブロー、フィルター付きダウンドラフトブース | クーラーボックス(南アフリカ) |
| 低い表面エネルギー(PP、PE) | 塗料が表面を濡らさず、密着不良になる | フレーム処理またはプラズマ処理、あるいは密着性向上プライマーを塗料メーカーと協議して設定 | 塗料システムによる |
| 複雑な形状と複数のサイズ | 固定ガンでは凹部に届かず、部品ごとに再設定が必要 | 部品ごとに1つのプログラムを持つ塗装ロボット、ラインレシピによる色替え | バンパー(アルゼンチン) |
プラスチック部品別の最適なラインタイプ
| 線種 | 最適な用途 | 硬化 | 参考数値 |
|---|---|---|---|
| レシプロケータ付きオーバーヘッドチェーンUVライン | 超大量生産の小型ハウジング、形状は1種または少数 | IR予熱、10秒でUV硬化、素材温度50 °C以下 | 年間3.2百万個、1個6秒 (事例) |
| 静電ベル付きオーバーヘッドチェーンUVライン | 高光沢内装トリム | 60 °CでのIR予熱、UV硬化、素材温度80 °C以下 | 15秒サイクル、1日4,000-5,000個、≥90 GU (事例) |
| ロボットフレキシブルライン、プライマー + カラー + クリア | Aクラス仕上げの大型曲面部品 | 塗料システムに準拠 | ABBロボット10台、60秒サイクル、年間バンパー400,000-800,000本 (事例) |
| ロボット静電塗装ライン、多層塗り、複数サイズ・複数色 | 複数サイズ・複数色の中型部品 | フラッシュオフトンネル付き60 °C熱風炉 | 年間400,000個のABSボックス向け設計、ロボット8台、4コート (事例) |
推奨設備
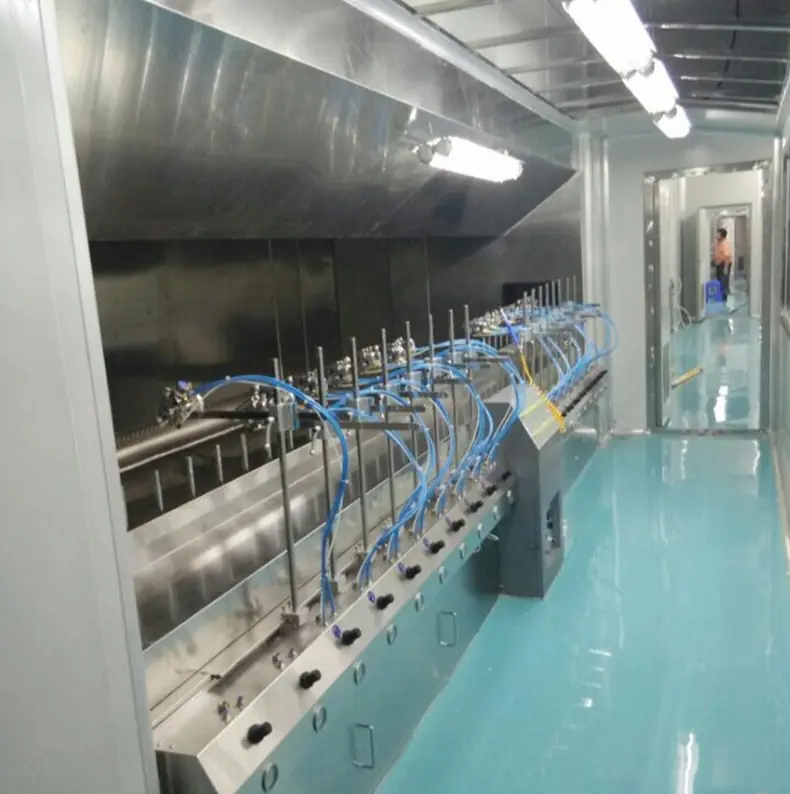
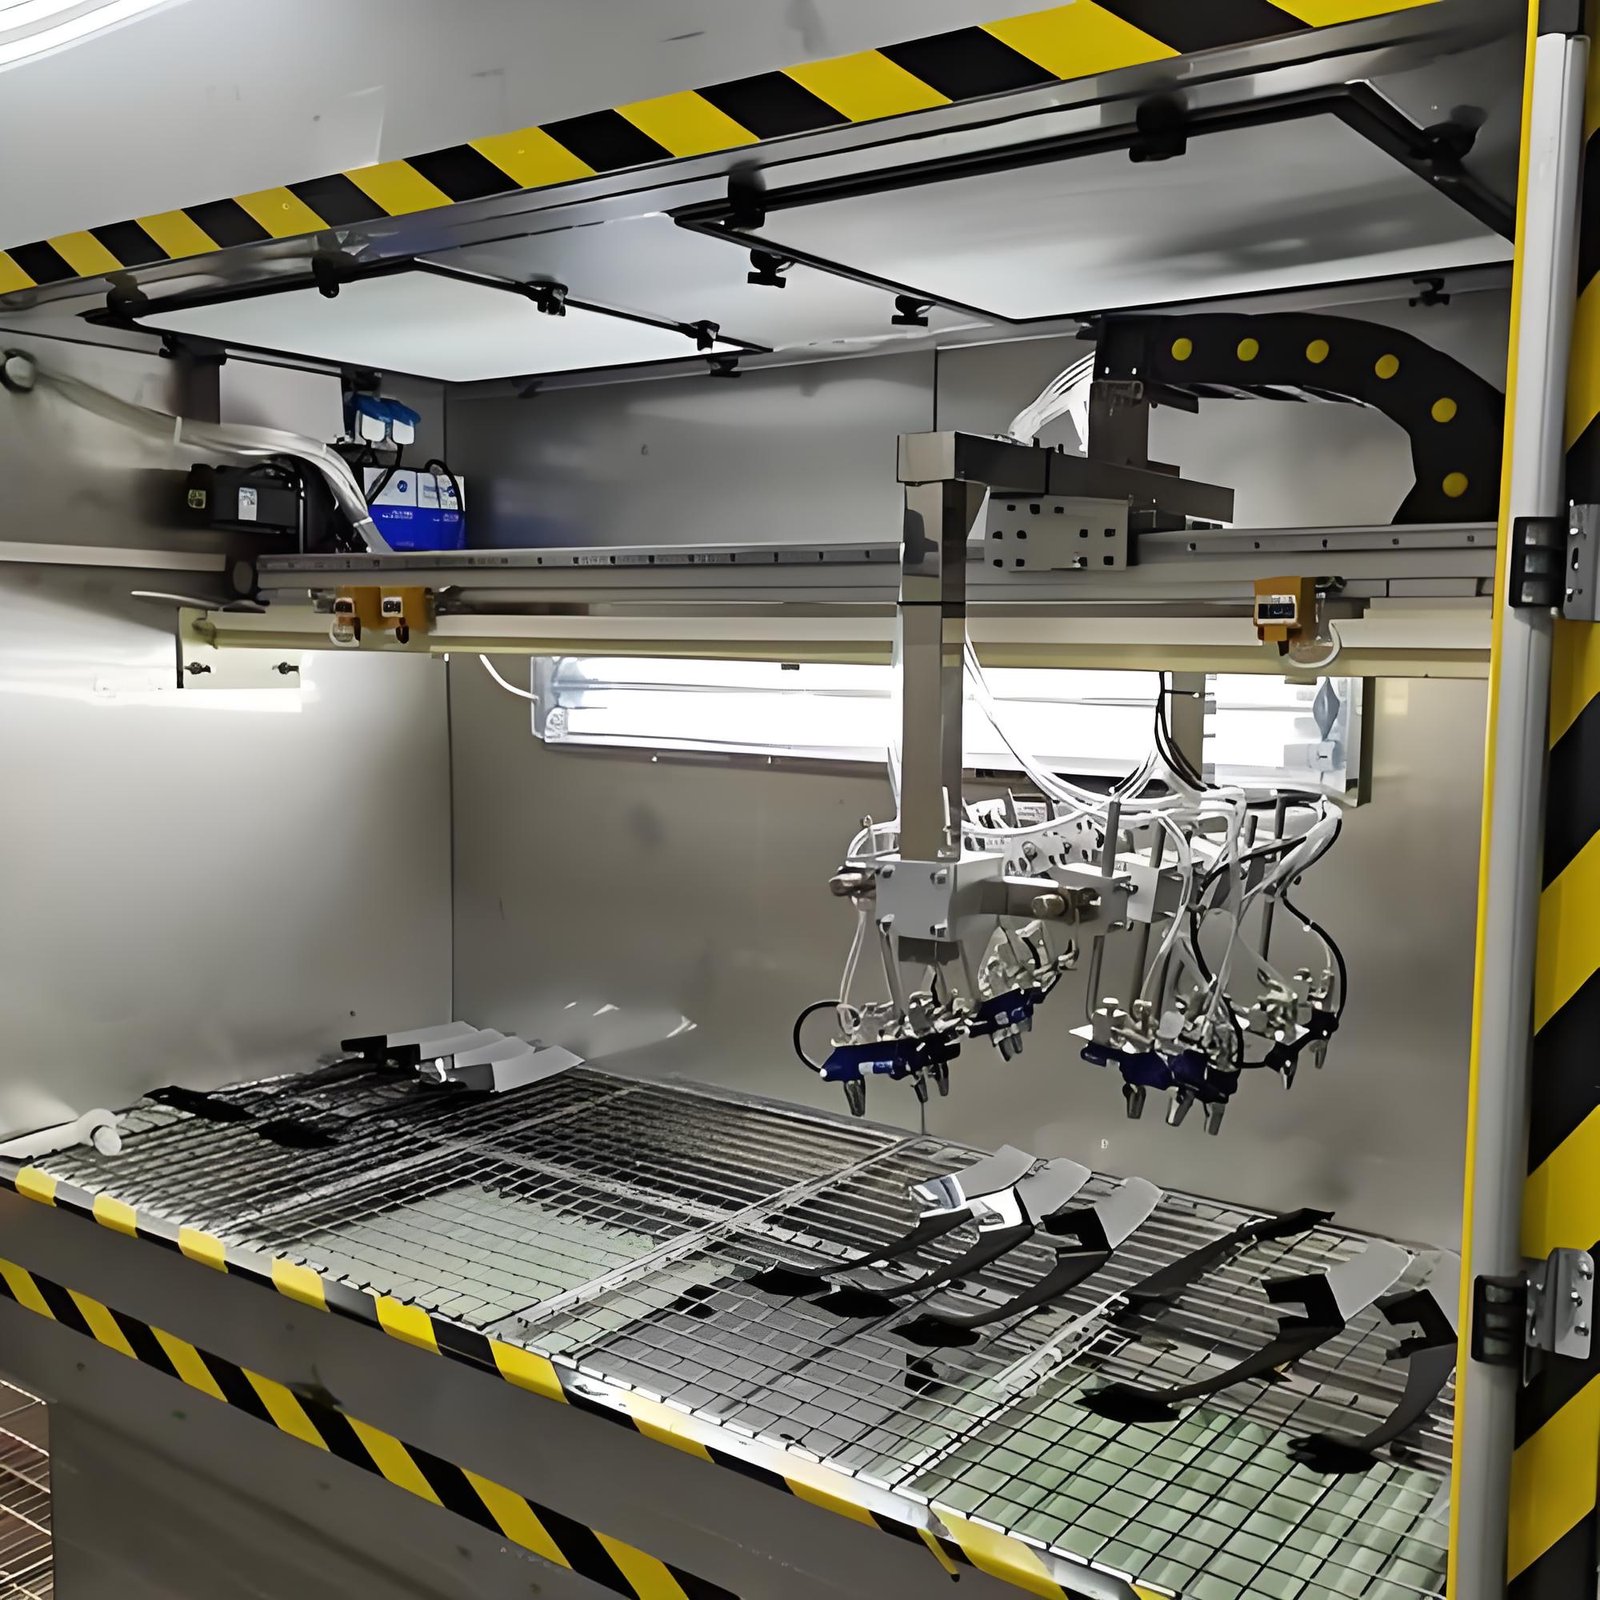
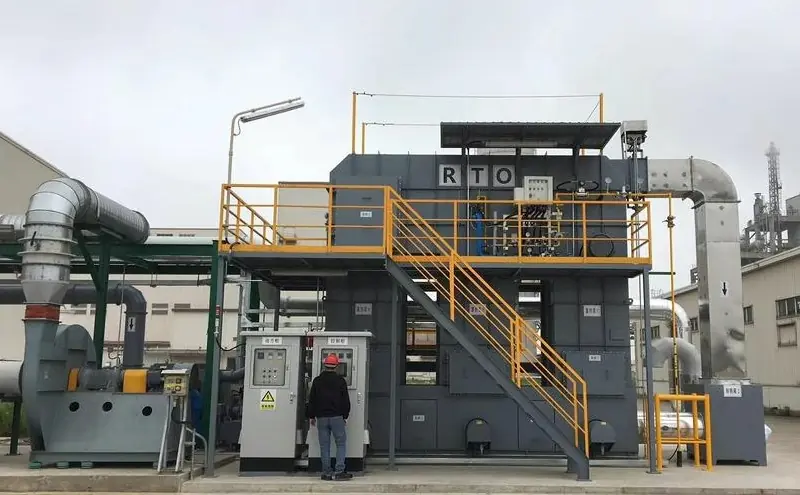
一般的なプラスチック部品プロジェクトでは、以下のMUSI製品を組み合わせて使用します — 具体的な選定は部品、生産量、塗料システムによって決まります:
注目のケーススタディ
MUSIが納入または設計したプラスチック部品プロジェクト。その他のプロジェクトはこちらをご覧ください ケーススタディ セクション:
電動工具ハウジング塗装ライン(南アフリカ)
詳細を見る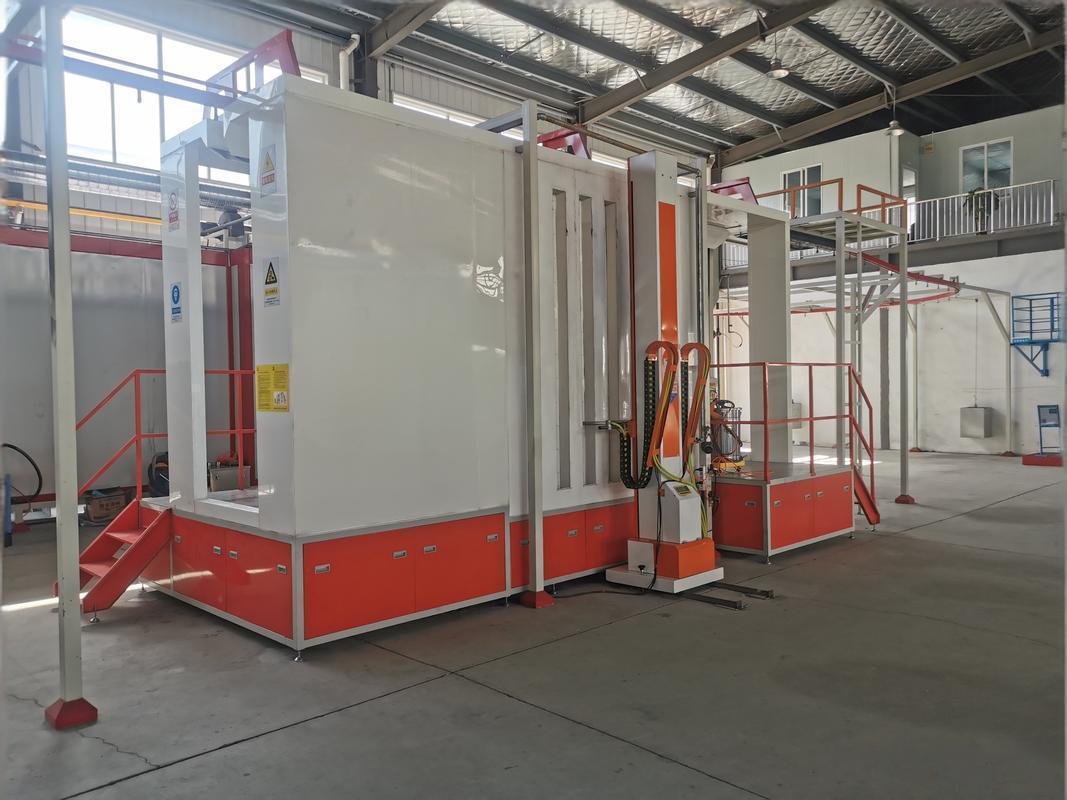
自動車内装部品用UV硬化ライン(ブラジル)
詳細を見る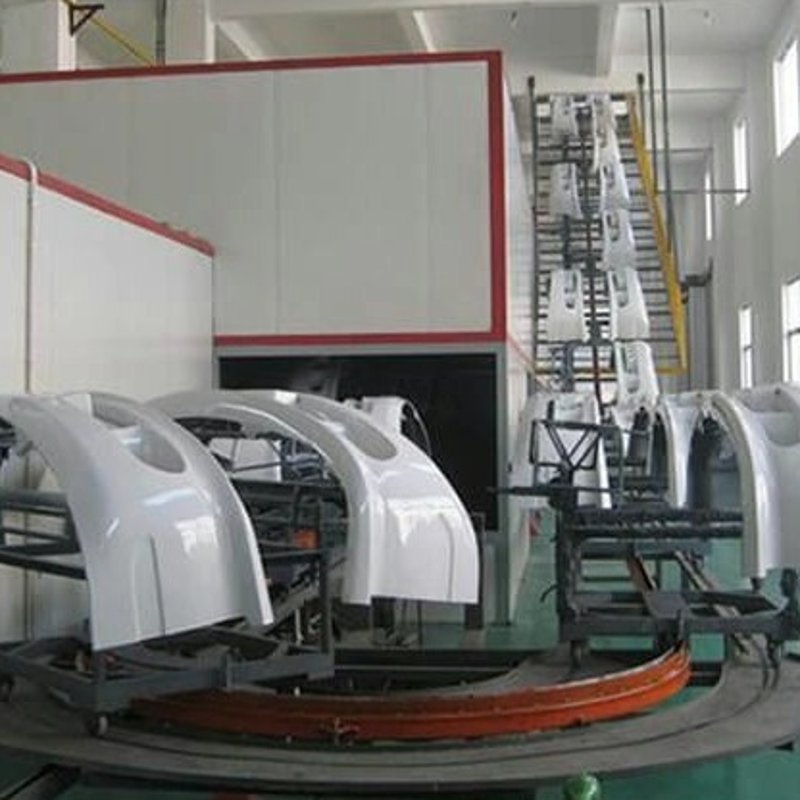
ロボット10台のバンパー塗装ライン(アルゼンチン)
詳細を見る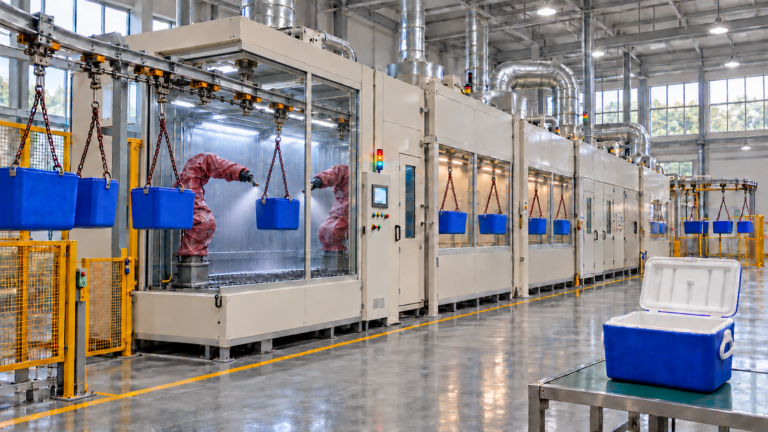
ABS製クーラーボックス向けロボット静電塗装ライン(南アフリカ)
詳細を見るプロジェクト実績
| 事例紹介 | 所在地 | 年 | 部品と数値 |
|---|---|---|---|
| 電動工具ハウジング塗装ライン | 南アフリカ | 2024 | ドリル・グラインダーハウジング、年間3.2百万個、1個6秒 |
| 自動車内装部品用UV硬化ライン | ブラジル | 2024 | コンソール、ベント、ハンドルトリム、15秒サイクル、外観合格率99.5% |
| 10台ロボットバンパー塗装ライン | アルゼンチン | 2024 | PPバンパー、60秒サイクル、外観合格率99.6% |
| ABS製クーラーボックス向けロボット静電塗装ライン | 南アフリカ | 2026 | ABS製クーラーボックス、年間400,000個向け設計、ロボット8台、4コート |
主要データ
| メーカー | MUSI Technology(Changzhou MUSI Environmental Technology Co., Ltd.)、中国・常州 |
| 対象部品 | 電動工具ハウジング、自動車内装トリム、バンパー、クーラーボックス、家電・電子機器ハウジング |
| 基材温度 | 80 °C以下。ハウジング用UVラインでは50 °C以下 |
| アプリケーション | レシプロケータまたは塗装ロボットに搭載した静電ベルまたはガン |
| 硬化 | 赤外線予熱+UV硬化、または低温熱風炉 |
| 納入実績のサイクルタイム | 6秒(ハウジング)、15秒(内装トリム)、60秒(バンパー) |
| 実績国 | 南アフリカ、ブラジル、アルゼンチン |
よくある質問
プラスチック部品を静電塗装するには?
プラスチックは導電性がないため、まず部品にアースへの導電経路を与えます。導電性プライマー、導電性前処理、または接地バッキングを塗料メーカーと協議して選定し、塗装試験で実証します。これがないと、塗料はエッジや凹部に回り込みにくく、塗着効率は従来のスプレー塗装並みに低下します。
プラスチック部品にはどの程度の硬化温度が必要ですか?
プラスチックと塗料によって異なります。MUSIのラインでは、素材温度を電動工具ハウジング用UVラインで50 °C以下、自動車内装トリムで80 °C以下、ABS製クーラーボックス向けに設計した炉で60 °Cに保ちます。最終的な硬化時間は塗料メーカーの技術データシートで決まります。
プラスチック部品にはロボットとレシプロケータのどちらが適していますか?
レシプロケータは、6秒サイクルの電動工具ハウジングラインのように、形状が1種または少数の小型部品を超大量に塗装する場合に適しています。塗装ロボットは部品ごとに専用プログラムを持てるため、大型・曲面部品や複数サイズを流すラインに適しています。アルゼンチンのバンパーラインでは10台のロボットを60秒サイクルで運用しています。
PPやPEの部品にはフレーム処理やプラズマ処理が必要ですか?
通常は必要です。代わりに密着性向上プライマーを使う方法もあります。表面エネルギーが低く、塗料が表面を濡らさないためです。どちらを採用するかは塗料メーカーと協議して決定し、サンプル部品での密着性試験で確認します。
プラスチック部品塗装ラインの見積りにはどのような情報が必要ですか?
部品図面または写真、全モデルのサイズと重量、樹脂グレード、年間生産量とシフト、フラッシュオフ・硬化データを含む塗料システム、色数と色替えの頻度、建屋の寸法と利用可能なユーティリティです。サンプル部品があれば、吊り下げ・接地・塗装試験を実施できます。
MUSIはどこにプラスチック部品塗装ラインを納入していますか?
南アフリカ(電動工具ハウジング)、ブラジル(自動車内装トリム)、アルゼンチン(PPバンパー)に納入しています。さらに、南アフリカのABS製クーラーボックスメーカー向けにロボットラインを設計しました。
相談を予約する
最適なソリューションは、お客様の具体的なワークピース、生産能力、設備、予算によって異なります。MUSIは以下を含む 無料相談サービス を提供しています:
- 当社エンジニアによる1対1のプロセス相談
- 予備的なCADラインレイアウト
- 設備リストと予備見積もり
- 類似業界の参考事例
- 常州にあるMUSIの工場へのご見学を歓迎します