Aperçu du secteur
Une ligne de revêtement pour pièces plastiques diffère d'une ligne pour métal sur trois points. Le substrat ne conduit pas l'électricité : l'application électrostatique nécessite donc un primaire conducteur, un prétraitement conducteur ou un montage mis à la terre. La pièce ne supporte pas une température de four élevée : le film est donc cuit à basse température ou par lampes UV ; les lignes plastiques MUSI maintiennent le substrat à 80 °C ou moins, et à 50 °C ou moins sur la ligne UV la plus rapide. Enfin, les plastiques moulés portent de l'électricité statique et des résidus d'agent de démoulage : la ligne nettoie donc les pièces et les souffle à l'air ionisé avant la première couche.
MUSI construit ces lignes avec des convoyeurs aériens à chaîne, des réciprocateurs ou des robots de peinture, des bols ou pistolets électrostatiques, et une cuisson infrarouge, UV ou à air chaud basse température, choisis selon la taille des pièces, la cadence et le système de peinture.
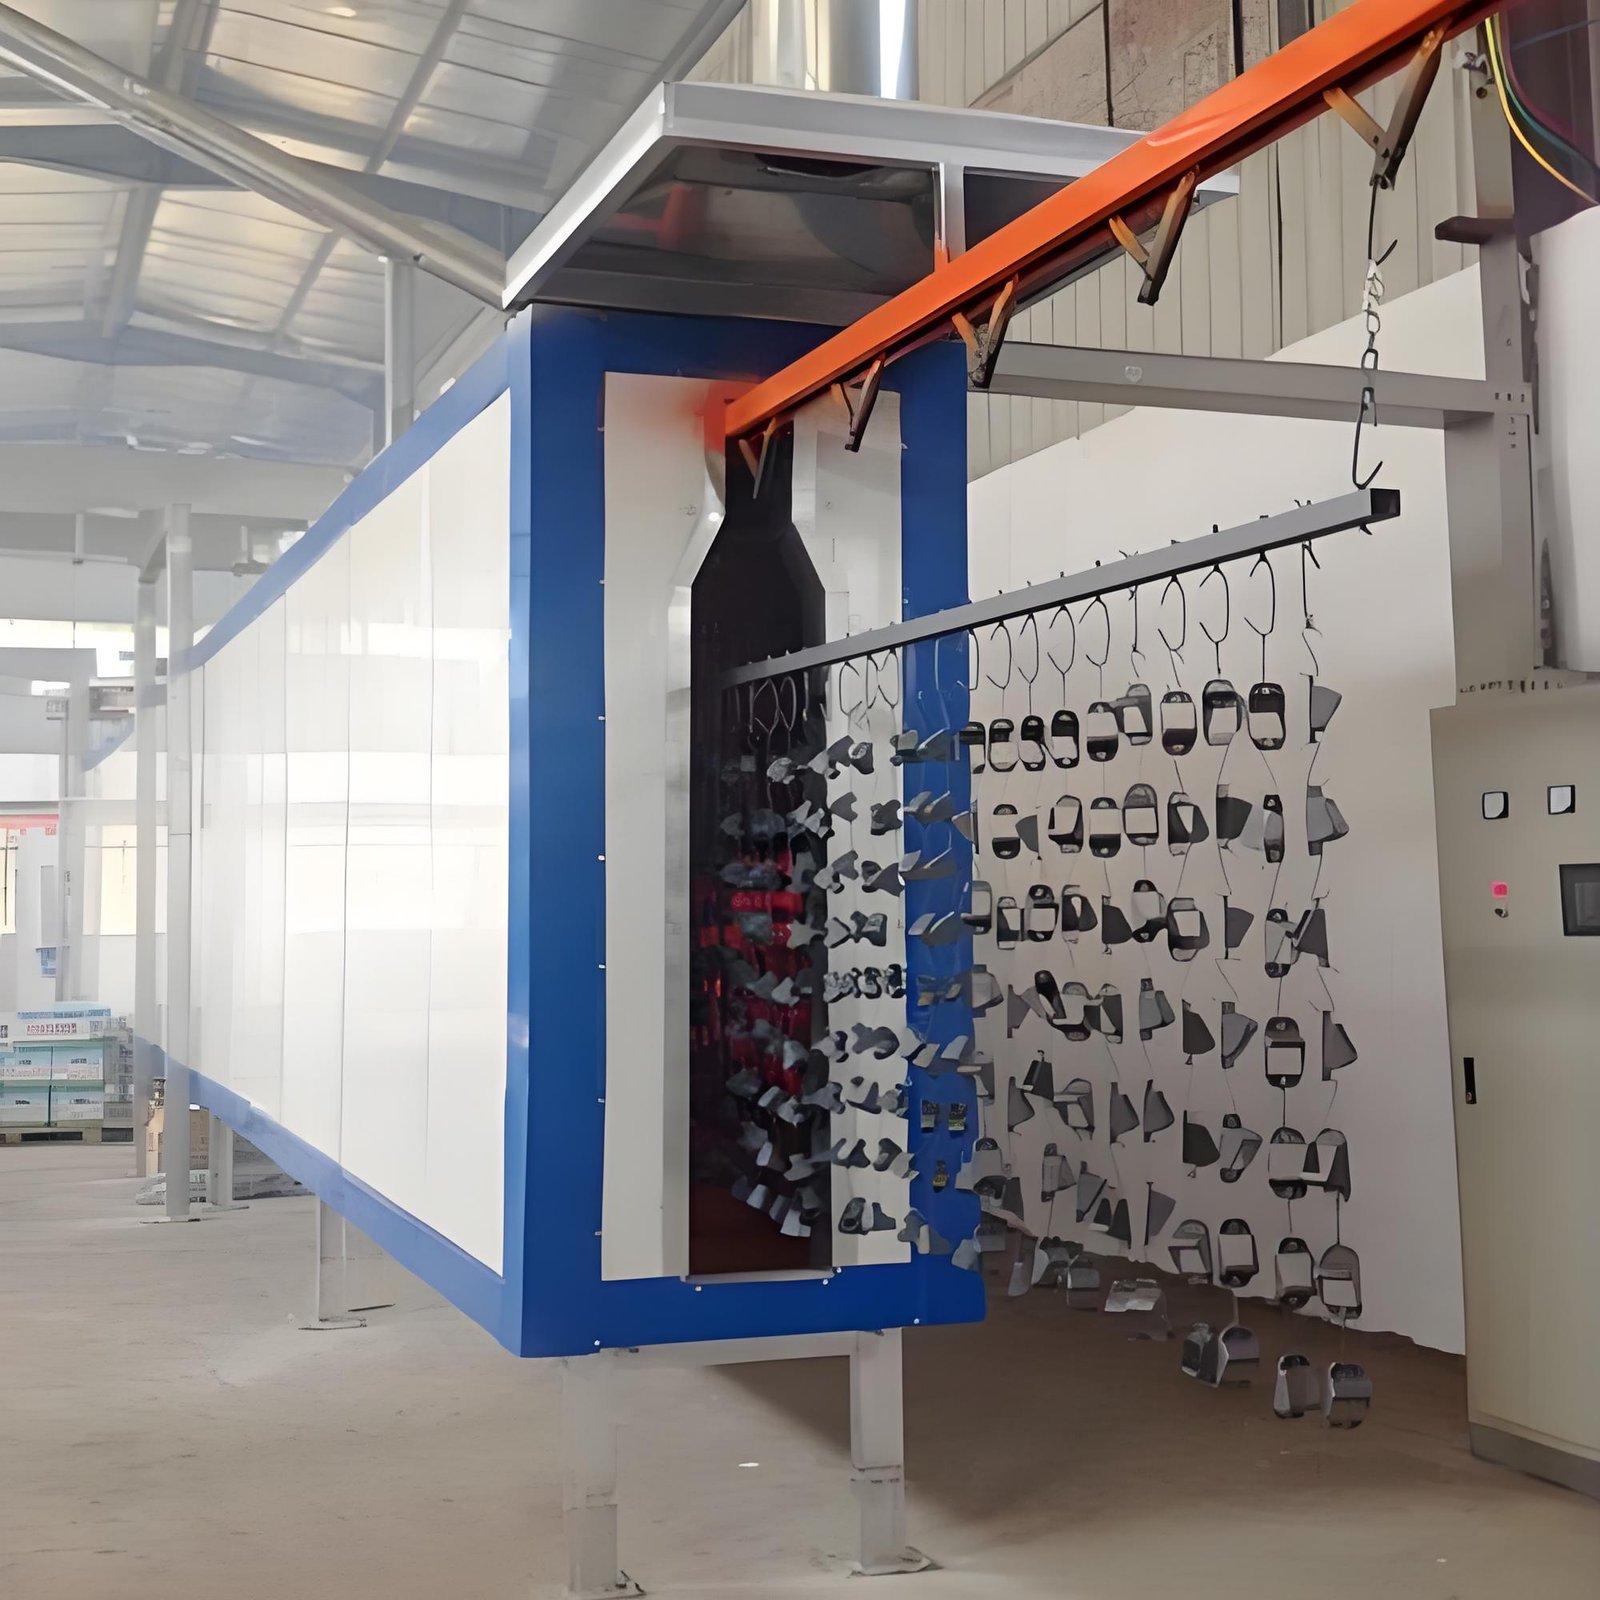
Pièces typiques
Pièces plastiques pour lesquelles les lignes MUSI sont conçues :
- Boîtiers d'outils électriques (perceuses, meuleuses)
- Garnitures intérieures automobiles : consoles centrales, aérateurs, enjoliveurs de poignées de porte
- Pare-chocs en PP et garnitures extérieures
- Glacières en ABS et autres produits de la chaîne du froid
- Boîtiers d'électroménager et d'électronique
- Autres produits de consommation moulés peints en plusieurs couleurs
Défis de revêtement par industrie
Chaque défi ci-dessous provient d'un projet MUSI de pièces plastiques et modifie la conception de la ligne :
| Défi | Pourquoi c'est important | Solution sur la ligne | Source de référence |
|---|---|---|---|
| Substrat non conducteur | La peinture électrostatique enveloppe mal les arêtes et les creux, et le rendement de transfert chute | Primaire conducteur, prétraitement conducteur ou support mis à la terre, choisi avec le fournisseur de peinture et validé par des essais de pulvérisation | Glacières, Afrique du Sud |
| Sensibilité à la chaleur | Les boîtiers et garnitures en plastique se déforment au-delà d'environ 80 °C | Préchauffage infrarouge à 50-60 °C suivi d'une cuisson UV, ou four à air chaud à 60 °C | Boîtiers d'outils électriques, garnitures intérieures |
| Électricité statique et poussière | Les particules se voient sur les surfaces très brillantes et de classe A | Soufflage à l'air ionisé avant la cabine, cabines à flux descendant filtré | Glacières, Afrique du Sud |
| Faible énergie de surface (PP, PE) | La peinture ne mouille pas la surface et l'adhérence est défaillante | Traitement à la flamme ou au plasma, ou primaire d'adhérence, défini avec le fournisseur de peinture | Selon le système de peinture |
| Formes complexes et plusieurs tailles | Les pistolets fixes manquent les creux et doivent être réglés à nouveau pour chaque pièce | Robots de peinture avec un programme par pièce, changement de teinte depuis la recette de la ligne | Pare-chocs, Argentine |
Quel type de ligne pour quelle pièce plastique
| Type de ligne | Idéal pour | Durcissement | Chiffres de référence |
|---|---|---|---|
| Ligne UV à convoyeur aérien à chaîne avec réciprocateurs | Petits boîtiers en très grand volume, une ou quelques formes | Préchauffage IR, cuisson UV en 10 secondes, substrat à 50 °C ou moins | 3,2 millions de boîtiers par an, 6 secondes par pièce (étude de cas) |
| Ligne UV à convoyeur aérien à chaîne avec bols électrostatiques | Garnitures intérieures très brillantes | Préchauffage IR à 60 °C, cuisson UV, substrat à 80 °C ou moins | Cycle de 15 secondes, 4 000-5 000 pièces par jour, ≥90 GU (étude de cas) |
| Ligne flexible robotisée, primaire + base + vernis | Grandes pièces galbées avec finition de classe A | Selon le système de peinture | 10 robots ABB, cycle de 60 secondes, 400 000-800 000 pare-chocs par an (étude de cas) |
| Ligne électrostatique robotisée, multicouche, plusieurs tailles et teintes | Pièces moyennes en plusieurs tailles et teintes | Four à air chaud à 60 °C avec tunnels de désolvatation | Conçue pour 400 000 glacières en ABS par an, 8 robots, 4 couches (étude de cas) |
Équipement recommandé
Les projets types de pièces plastiques combinent les produits MUSI suivants — la sélection exacte dépend de la pièce, de la cadence et du système de peinture :
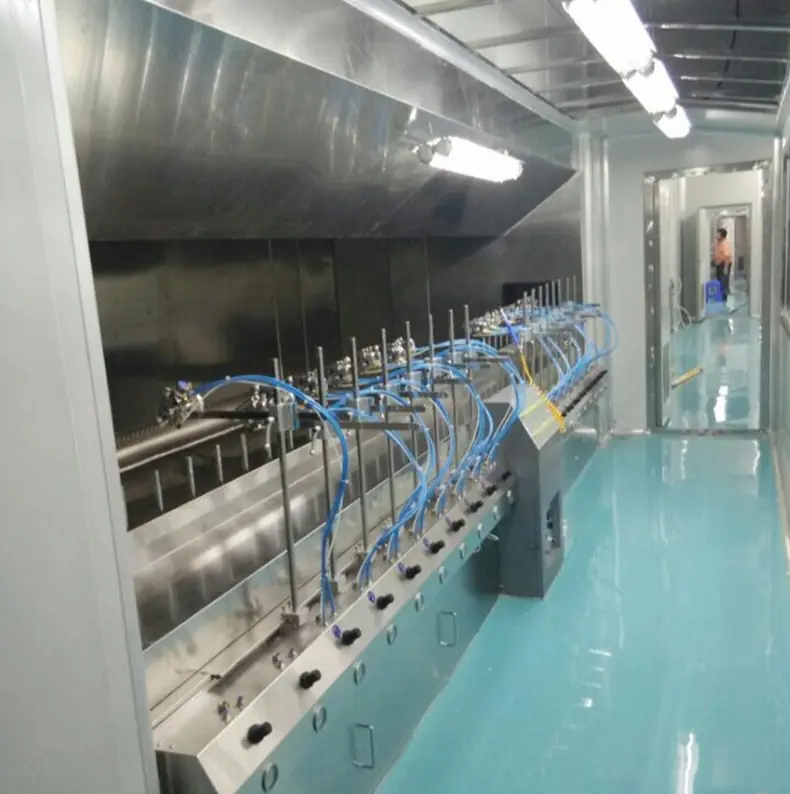
Pulvérisation électrostatique de liquide
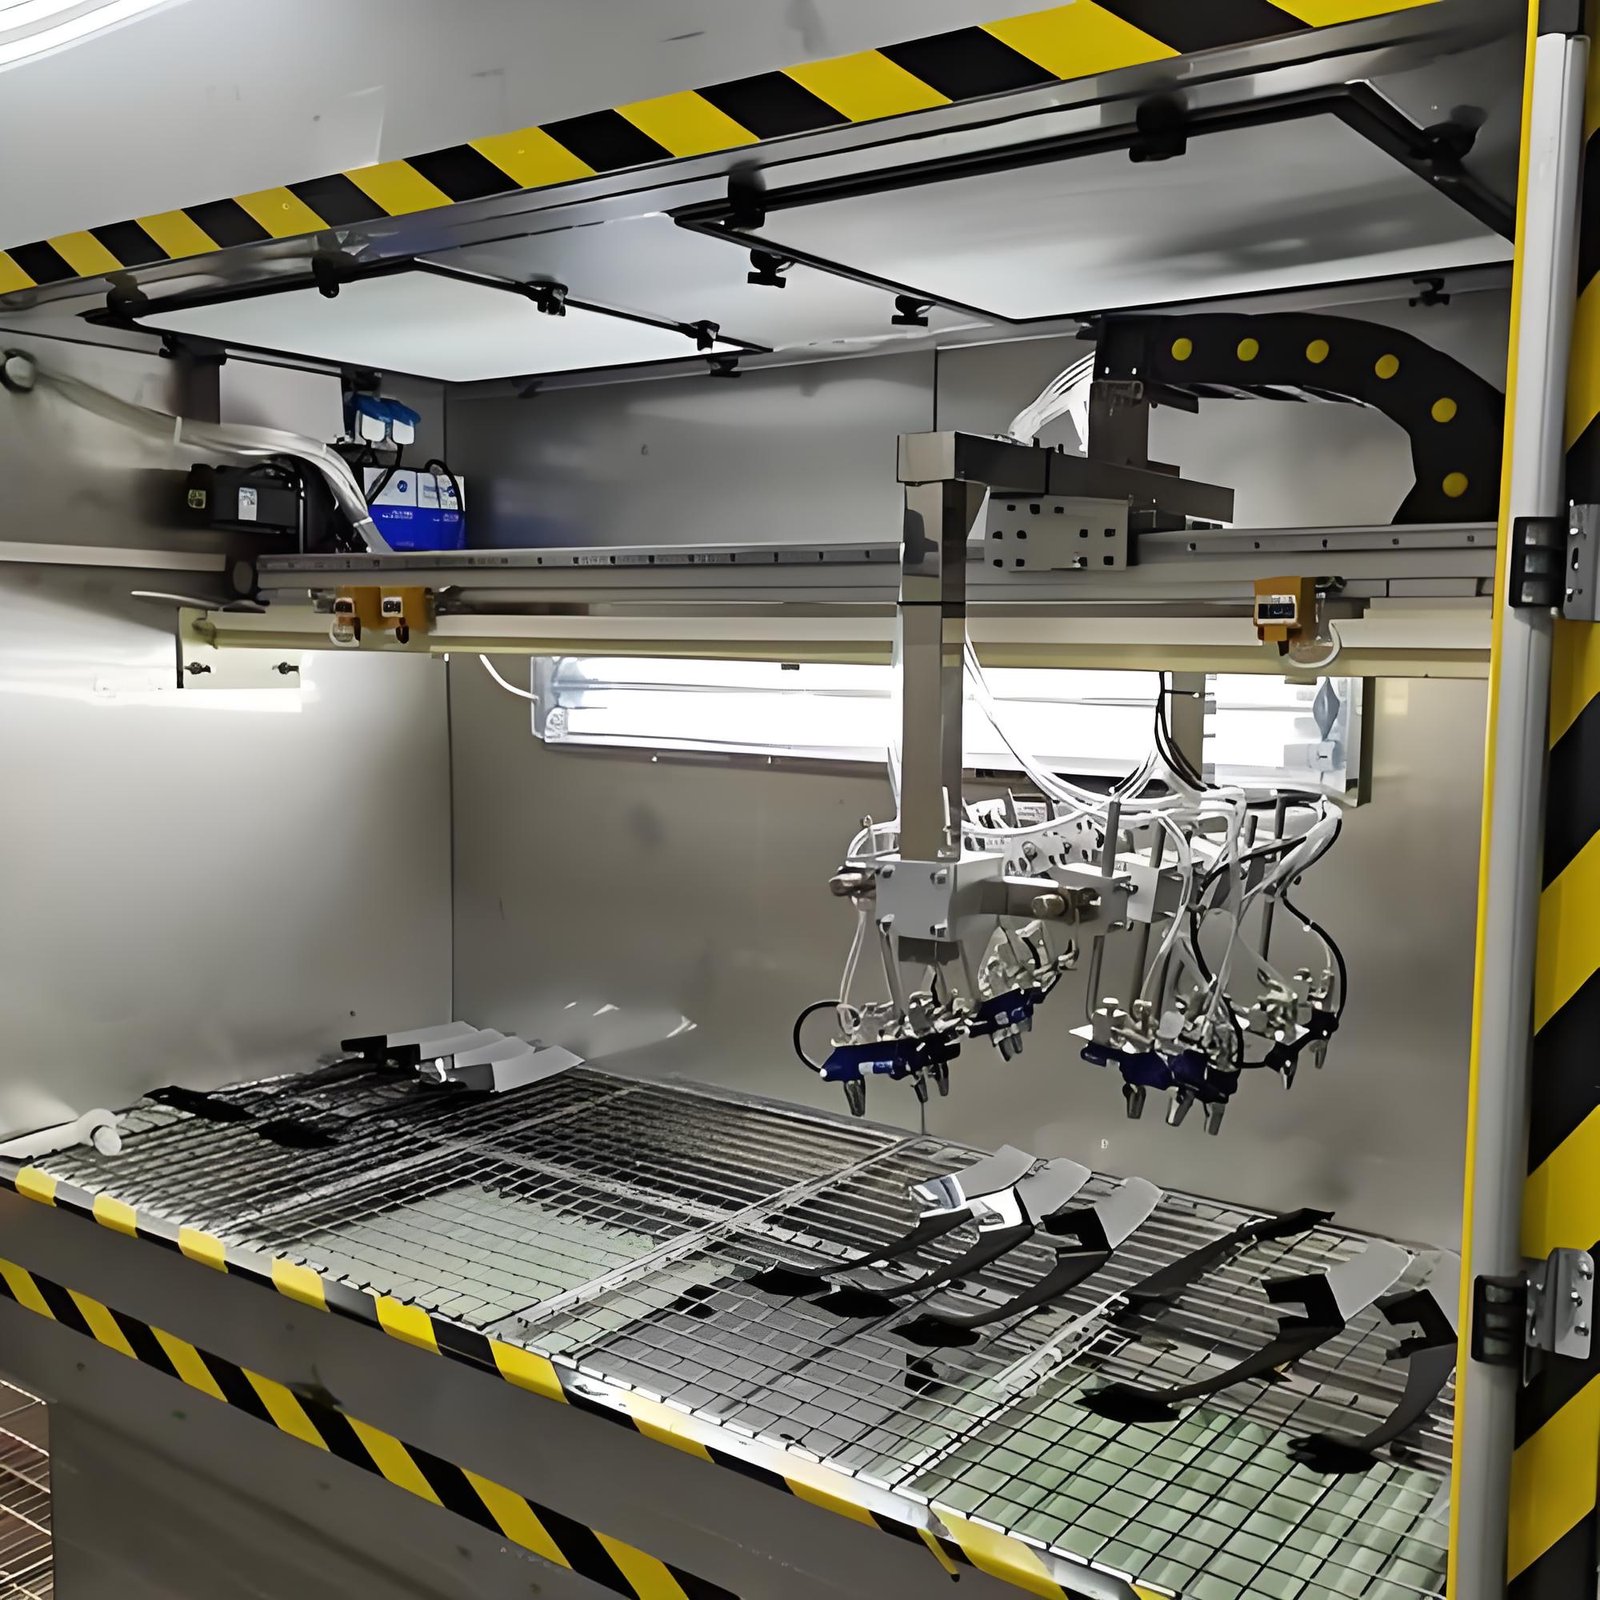
Ligne de pulvérisation à va-et-vient
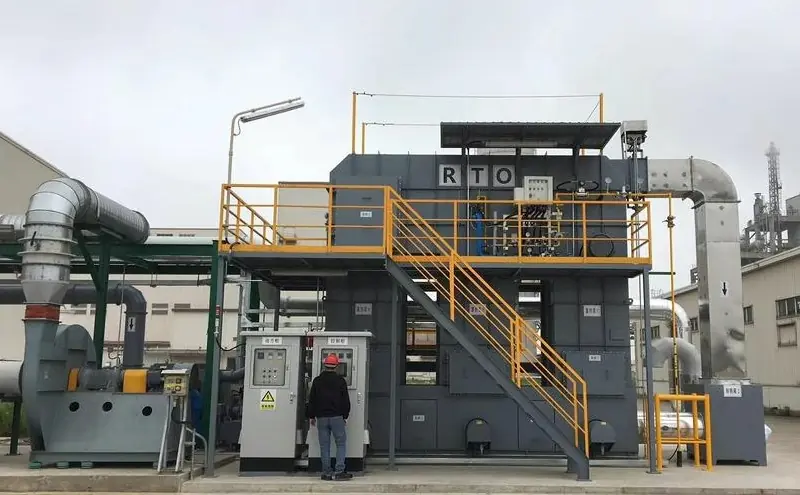
Oxydateur thermique régénératif (RTO)
Études de cas présentées
Projets de pièces plastiques livrés ou conçus par MUSI. Plus de projets dans notre Études de cas section :
Ligne de revêtement de boîtiers d'outils électriques, Afrique du Sud
Voir les détails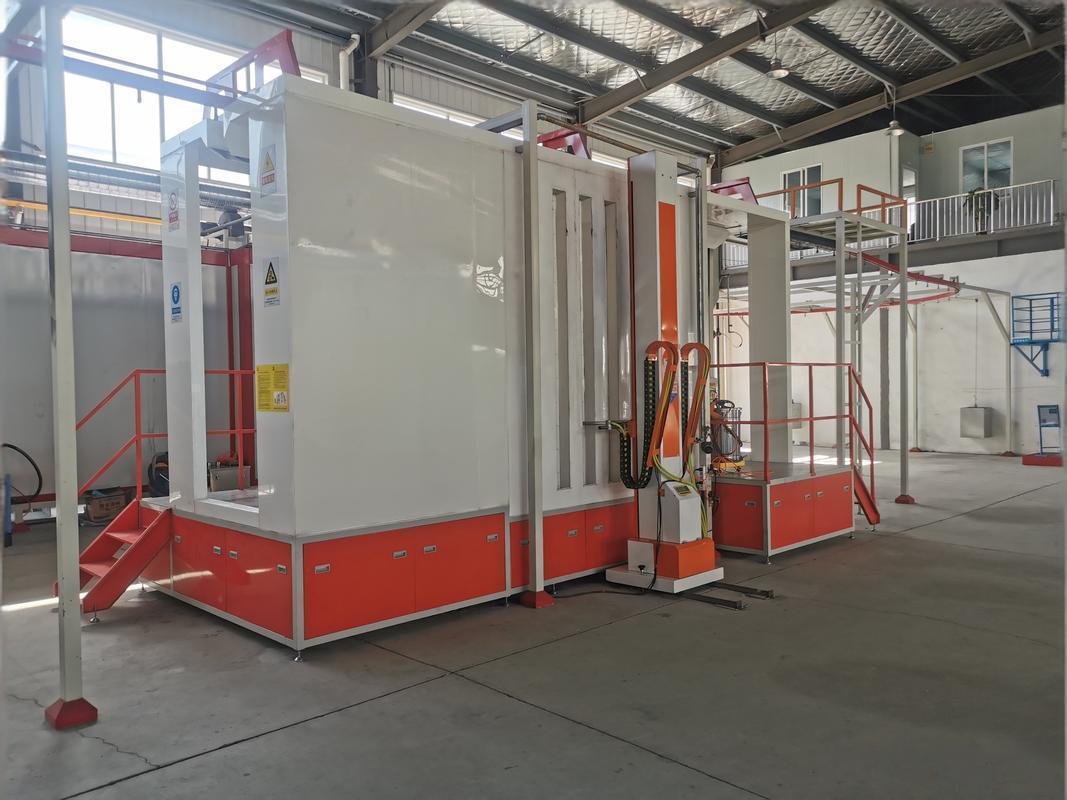
Ligne de séchage UV pour pièces d'intérieur automobile, Brésil
Voir les détails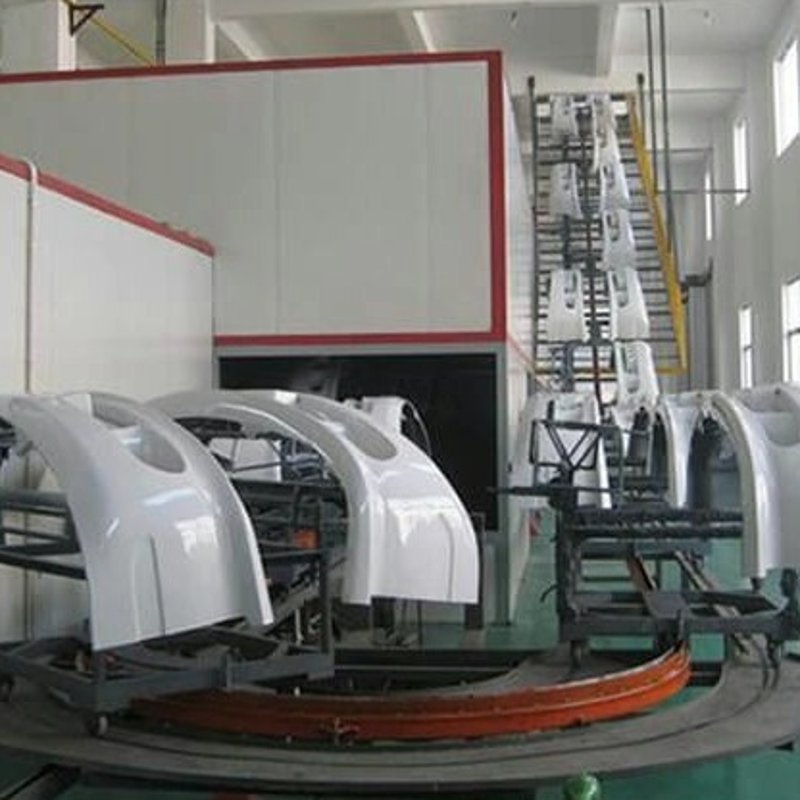
Ligne de revêtement de pare-chocs à 10 robots, Argentine
Voir les détails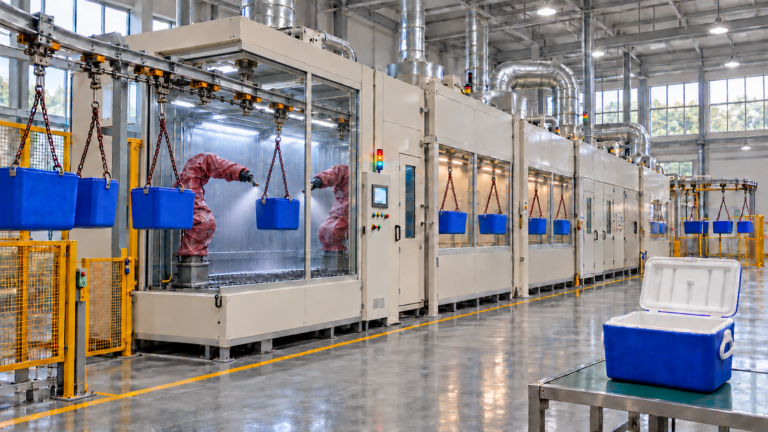
Ligne de peinture électrostatique robotisée pour glacières en ABS, Afrique du Sud
Voir les détailsRéférences de projets
| Étude de cas | Lieu | Année | Pièce et chiffres |
|---|---|---|---|
| Ligne de revêtement de boîtiers d'outils électriques | Afrique du Sud | 2024 | Boîtiers de perceuses et de meuleuses, 3,2 millions par an, 6 secondes par pièce |
| Ligne de séchage UV pour pièces d'intérieur automobile | Brésil | 2024 | Consoles, aérateurs et enjoliveurs de poignées, cycle de 15 secondes, 99,5 % de taux de conformité visuelle |
| Ligne de peinture de pare-chocs à 10 robots | Argentine | 2024 | Pare-chocs en PP, cycle de 60 secondes, 99,6 % de taux de conformité visuelle |
| Ligne de peinture électrostatique robotisée pour glacières en ABS | Afrique du Sud | 2026 | Glacières en ABS, conçue pour 400 000 par an, 8 robots, 4 couches |
Points clés
| Fabricant | MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.), Changzhou, Chine |
| Pièces | Boîtiers d'outils électriques, garnitures intérieures automobiles, pare-chocs, glacières, boîtiers d'électroménager et d'électronique |
| Température du substrat | 80 °C ou moins ; 50 °C ou moins sur les lignes UV pour boîtiers |
| Application | Bols ou pistolets électrostatiques sur réciprocateurs ou robots de peinture |
| Durcissement | Préchauffage infrarouge avec cuisson UV, ou four à air chaud basse température |
| Temps de cycle réalisés | 6 secondes (boîtiers), 15 secondes (garnitures intérieures), 60 secondes (pare-chocs) |
| Pays de référence | Afrique du Sud, Brésil, Argentine |
Questions fréquentes
Comment peindre des pièces plastiques par voie électrostatique ?
Le plastique n'est pas conducteur : la pièce reçoit donc d'abord un chemin conducteur vers la terre, à savoir un primaire conducteur, un prétraitement conducteur ou un support mis à la terre, choisi avec le fournisseur de peinture et validé par des essais de pulvérisation. Sans cela, la peinture enveloppe mal les arêtes et les creux, et le rendement de transfert retombe vers celui de la pulvérisation conventionnelle.
Quelle température de cuisson les pièces plastiques nécessitent-elles ?
Cela dépend du plastique et de la peinture. Sur les lignes MUSI, le substrat reste à 50 °C ou moins sur une ligne UV pour boîtiers d'outils électriques, à 80 °C ou moins pour les garnitures intérieures automobiles, et à 60 °C dans le four conçu pour les glacières en ABS. La fiche technique du fournisseur de peinture fixe le temps de cuisson final.
Robot ou réciprocateur pour les pièces plastiques ?
Les réciprocateurs conviennent aux petites pièces d'une ou de quelques formes en très grand volume, comme la ligne de boîtiers d'outils électriques à 6 secondes. Les robots de peinture conviennent aux pièces grandes ou galbées et aux lignes qui traitent plusieurs tailles, car chaque pièce dispose de son propre programme ; la ligne de pare-chocs en Argentine utilise 10 robots avec un cycle de 60 secondes.
Les pièces en PP et PE nécessitent-elles un traitement à la flamme ou au plasma ?
Généralement oui, ou à défaut un primaire d'adhérence, car leur faible énergie de surface empêche la peinture de mouiller la surface. Le choix se fait avec le fournisseur de peinture et est vérifié par des essais d'adhérence sur des pièces échantillons.
Quelles informations vous faut-il pour chiffrer une ligne de revêtement de pièces plastiques ?
Plans ou photos des pièces, dimensions et poids de chaque modèle, la nuance de plastique, la production annuelle et les postes, le système de peinture avec ses données de désolvatation et de cuisson, le nombre de teintes et la fréquence des changements, la taille du bâtiment et les utilités disponibles. Des pièces échantillons nous permettent de réaliser des essais d'accrochage, de mise à la terre et de pulvérisation.
Où MUSI a-t-elle livré des lignes de revêtement de pièces plastiques ?
En Afrique du Sud (boîtiers d'outils électriques), au Brésil (garnitures intérieures automobiles) et en Argentine (pare-chocs en PP), ainsi qu'une ligne robotisée conçue pour un fabricant de glacières en ABS en Afrique du Sud.
Planifier une consultation
La solution optimale dépend de vos pièces à usiner spécifiques, de votre capacité, de vos installations et de votre budget. MUSI fournit une service de consultation gratuit y compris :
- Consultation individuelle de processus avec nos ingénieurs
- Disposition préliminaire des lignes CAO
- Liste des équipements et devis préliminaire
- Cas de référence dans des industries similaires
- Bienvenue pour visiter l'usine de MUSI à Changzhou