Обзор отрасли
Линия окраски пластиковых деталей отличается от линии для металла в трёх отношениях. Основа не проводит электричество, поэтому для электростатического нанесения нужен токопроводящий грунт, токопроводящая предподготовка или заземлённая оснастка. Изделие не выдерживает высокой температуры печи, поэтому покрытие отверждается при низкой температуре или УФ-лампами; на пластиковых линиях MUSI температура основы не превышает 80 °C, а на самой быстрой УФ-линии — 50 °C. Кроме того, на литых пластиковых изделиях есть статический заряд и остатки разделительной смазки, поэтому перед первым слоем линия очищает детали и обдувает их ионизированным воздухом.
MUSI строит такие линии с подвесными цепными конвейерами, ресипроктерами или окрасочными роботами, электростатическими колоколами или пистолетами и инфракрасным, УФ- или низкотемпературным конвективным отверждением, которые подбираются по размеру детали, производительности и лакокрасочной системе.
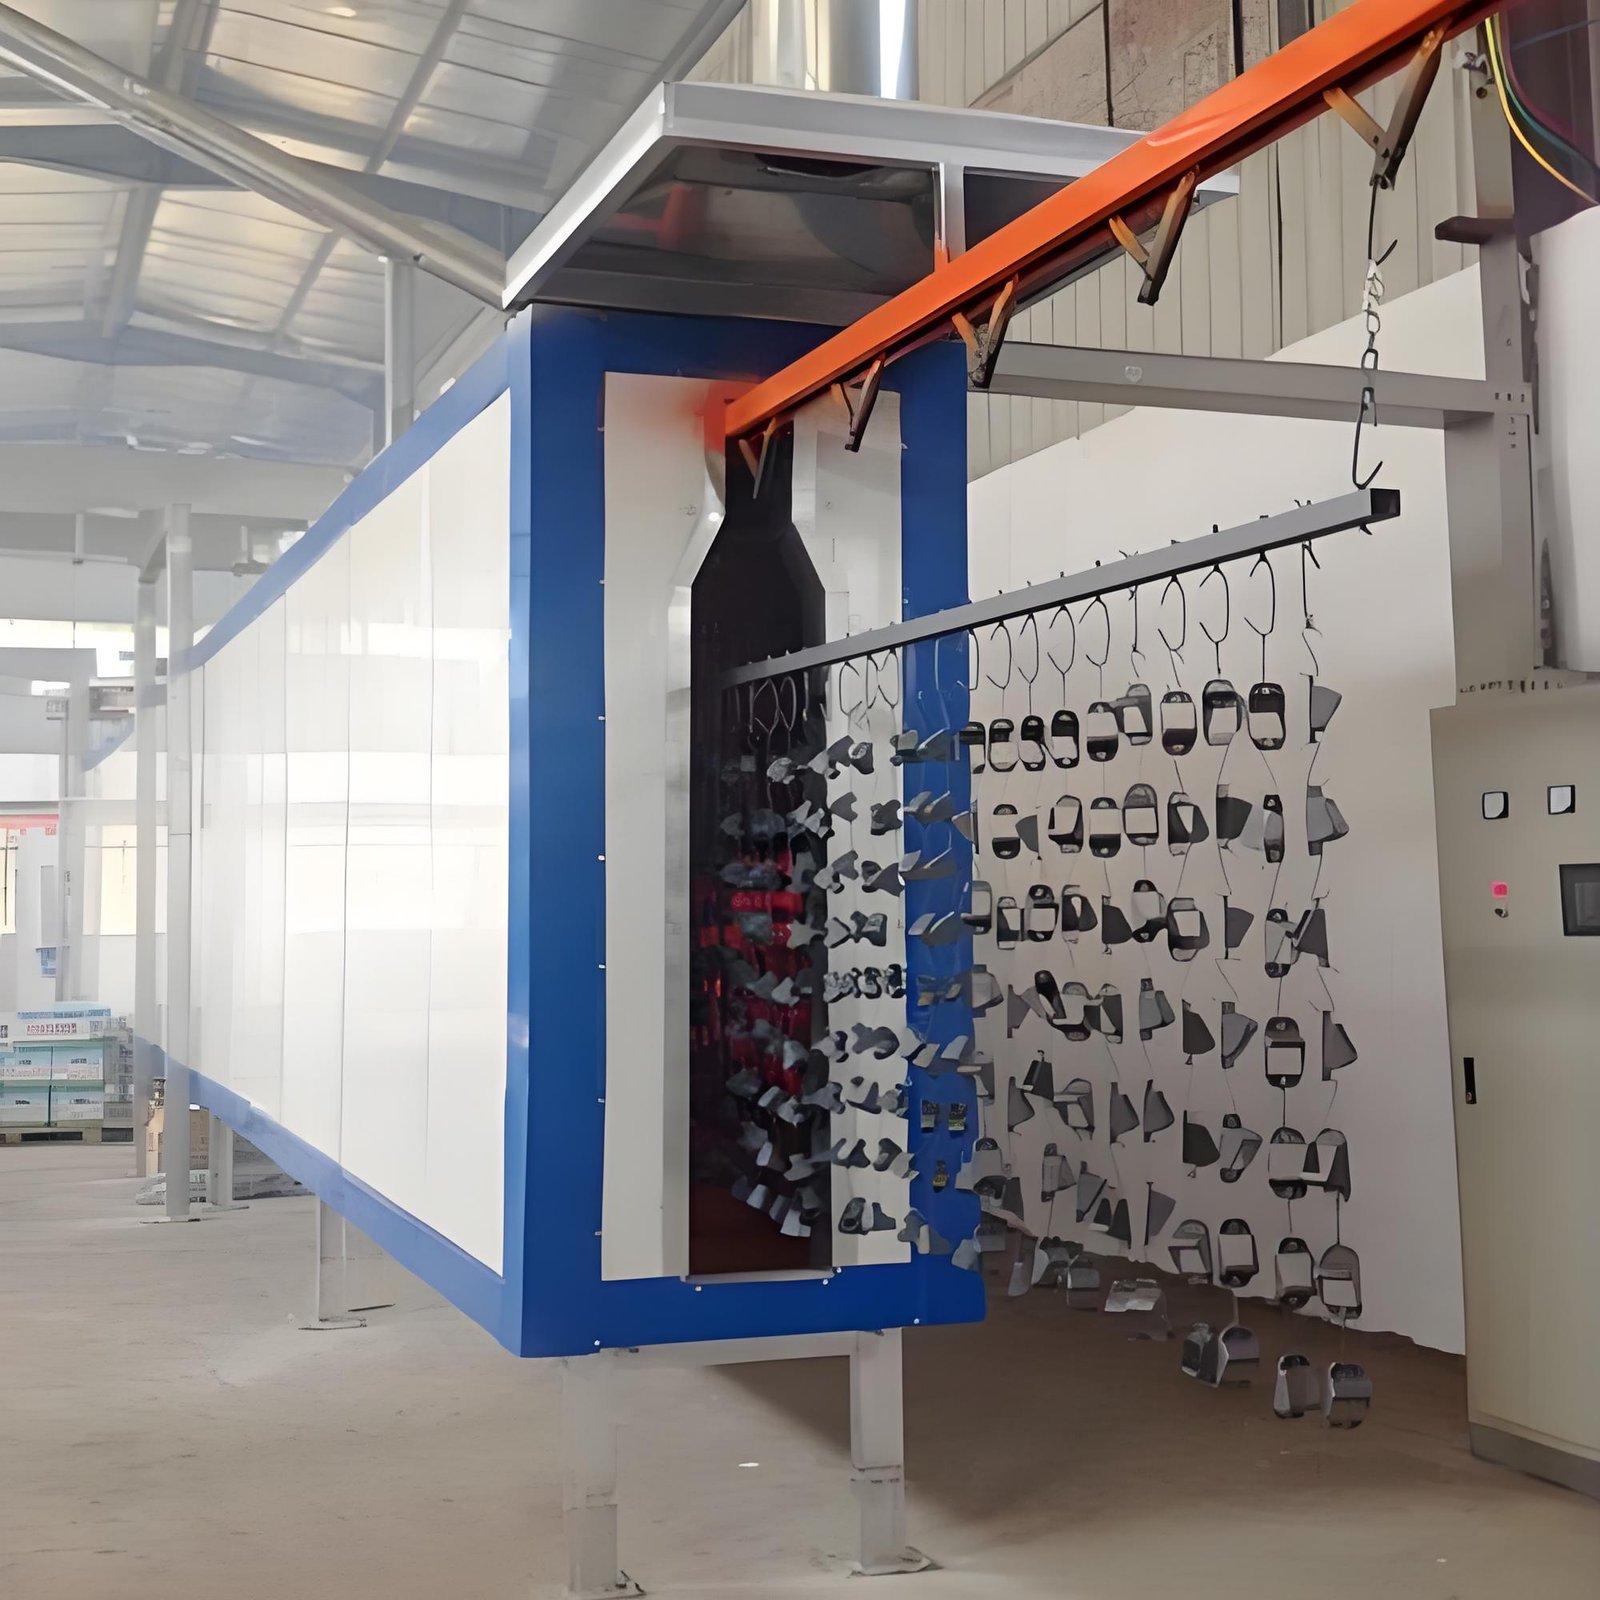
Типовые заготовки
Пластиковые детали, для которых проектируются линии MUSI:
- Корпуса электроинструмента (дрели, шлифмашины)
- Декоративные детали салона автомобиля: центральные консоли, дефлекторы, накладки дверных ручек
- Бамперы из PP и наружные декоративные детали
- Изотермические контейнеры из ABS и другие изделия для холодовой цепи
- Корпуса бытовой техники и электроники
- Другие литые потребительские изделия, окрашиваемые в несколько цветов
Проблемы промышленных покрытий
Каждая из задач ниже взята из проекта MUSI по пластиковым деталям и меняет конструкцию линии:
| Задача | Почему это важно | Как её решает линия | Источник эталона |
|---|---|---|---|
| Непроводящая основа | Электростатическая краска плохо охватывает кромки и углубления, эффективность переноса падает | Токопроводящий грунт, токопроводящая предподготовка или заземлённая опора, выбранные совместно с поставщиком краски и подтверждённые пробной окраской | Изотермические контейнеры, ЮАР |
| Чувствительность к нагреву | Пластиковые корпуса и декоративные детали деформируются при температуре выше примерно 80 °C | Инфракрасный предварительный нагрев до 50-60 °C с последующим УФ-отверждением или конвективная печь на 60 °C | Корпуса электроинструмента, детали салона |
| Статический заряд и пыль | Частицы видны на высокоглянцевых поверхностях и поверхностях класса A | Обдув ионизированным воздухом перед камерой, камеры с нисходящим потоком и фильтрацией | Изотермические контейнеры, ЮАР |
| Низкая поверхностная энергия (PP, PE) | Краска не смачивает поверхность, адгезия не обеспечивается | Обработка пламенем или плазмой либо адгезионный грунт, подбираемые совместно с поставщиком краски | Зависит от лакокрасочной системы |
| Сложная форма и несколько типоразмеров | Стационарные пистолеты не прокрашивают углубления и требуют перенастройки под каждую деталь | Окрасочные роботы с отдельной программой для каждой детали, смена цвета по рецепту линии | Бамперы, Аргентина |
Какой тип линии подходит для какой пластиковой детали
| Тип линии | Оптимально для | Отверждение | Справочные показатели |
|---|---|---|---|
| УФ-линия с подвесным цепным конвейером и ресипроктерами | Небольшие корпуса в очень больших объёмах, одна или несколько форм | ИК-предварительный нагрев, УФ-отверждение за 10 секунд, основа не выше 50 °C | 3,2 млн корпусов в год, 6 секунд на изделие (кейс) |
| УФ-линия с подвесным цепным конвейером и электростатическими колоколами | Высокоглянцевые детали салона | ИК-предварительный нагрев до 60 °C, УФ-отверждение, основа не выше 80 °C | Цикл 15 секунд, 4000-5000 деталей в сутки, ≥90 GU (кейс) |
| Гибкая роботизированная линия, грунт + цвет + лак | Крупные изогнутые детали с покрытием класса A | В зависимости от лакокрасочной системы | 10 роботов ABB, цикл 60 секунд, 400 000-800 000 бамперов в год (кейс) |
| Роботизированная электростатическая линия, многослойная, несколько типоразмеров и цветов | Детали среднего размера нескольких типоразмеров и цветов | Конвективная печь на 60 °C с туннелями выдержки | Проект на 400 000 контейнеров из ABS в год, 8 роботов, 4 слоя (кейс) |
Рекомендуемое оборудование
В типовых проектах по пластиковым деталям используется сочетание следующих продуктов MUSI — точный выбор зависит от детали, производительности и лакокрасочной системы:
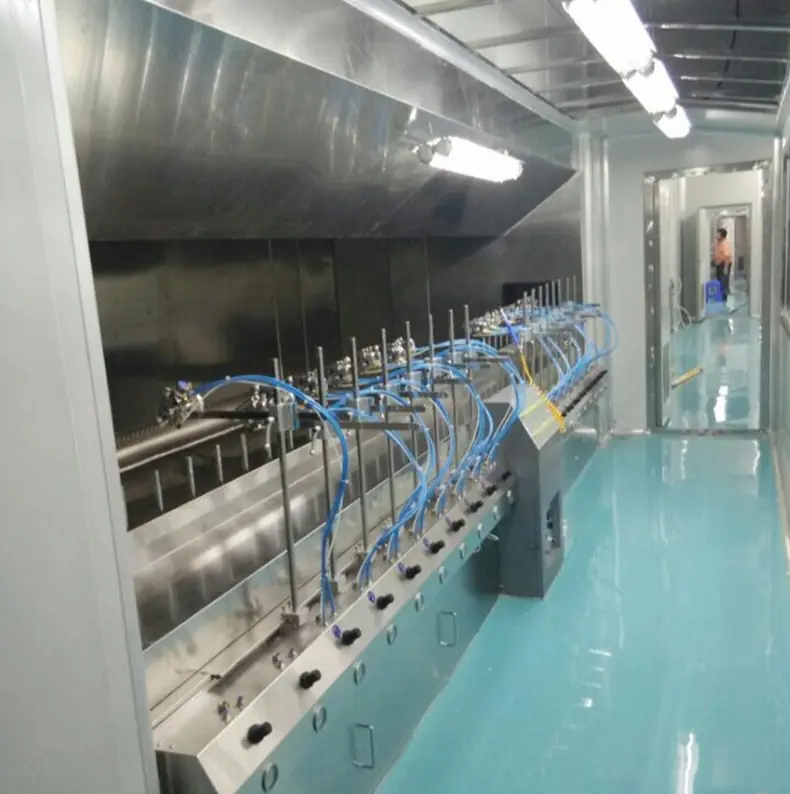
Электростатическое распыление жидкости
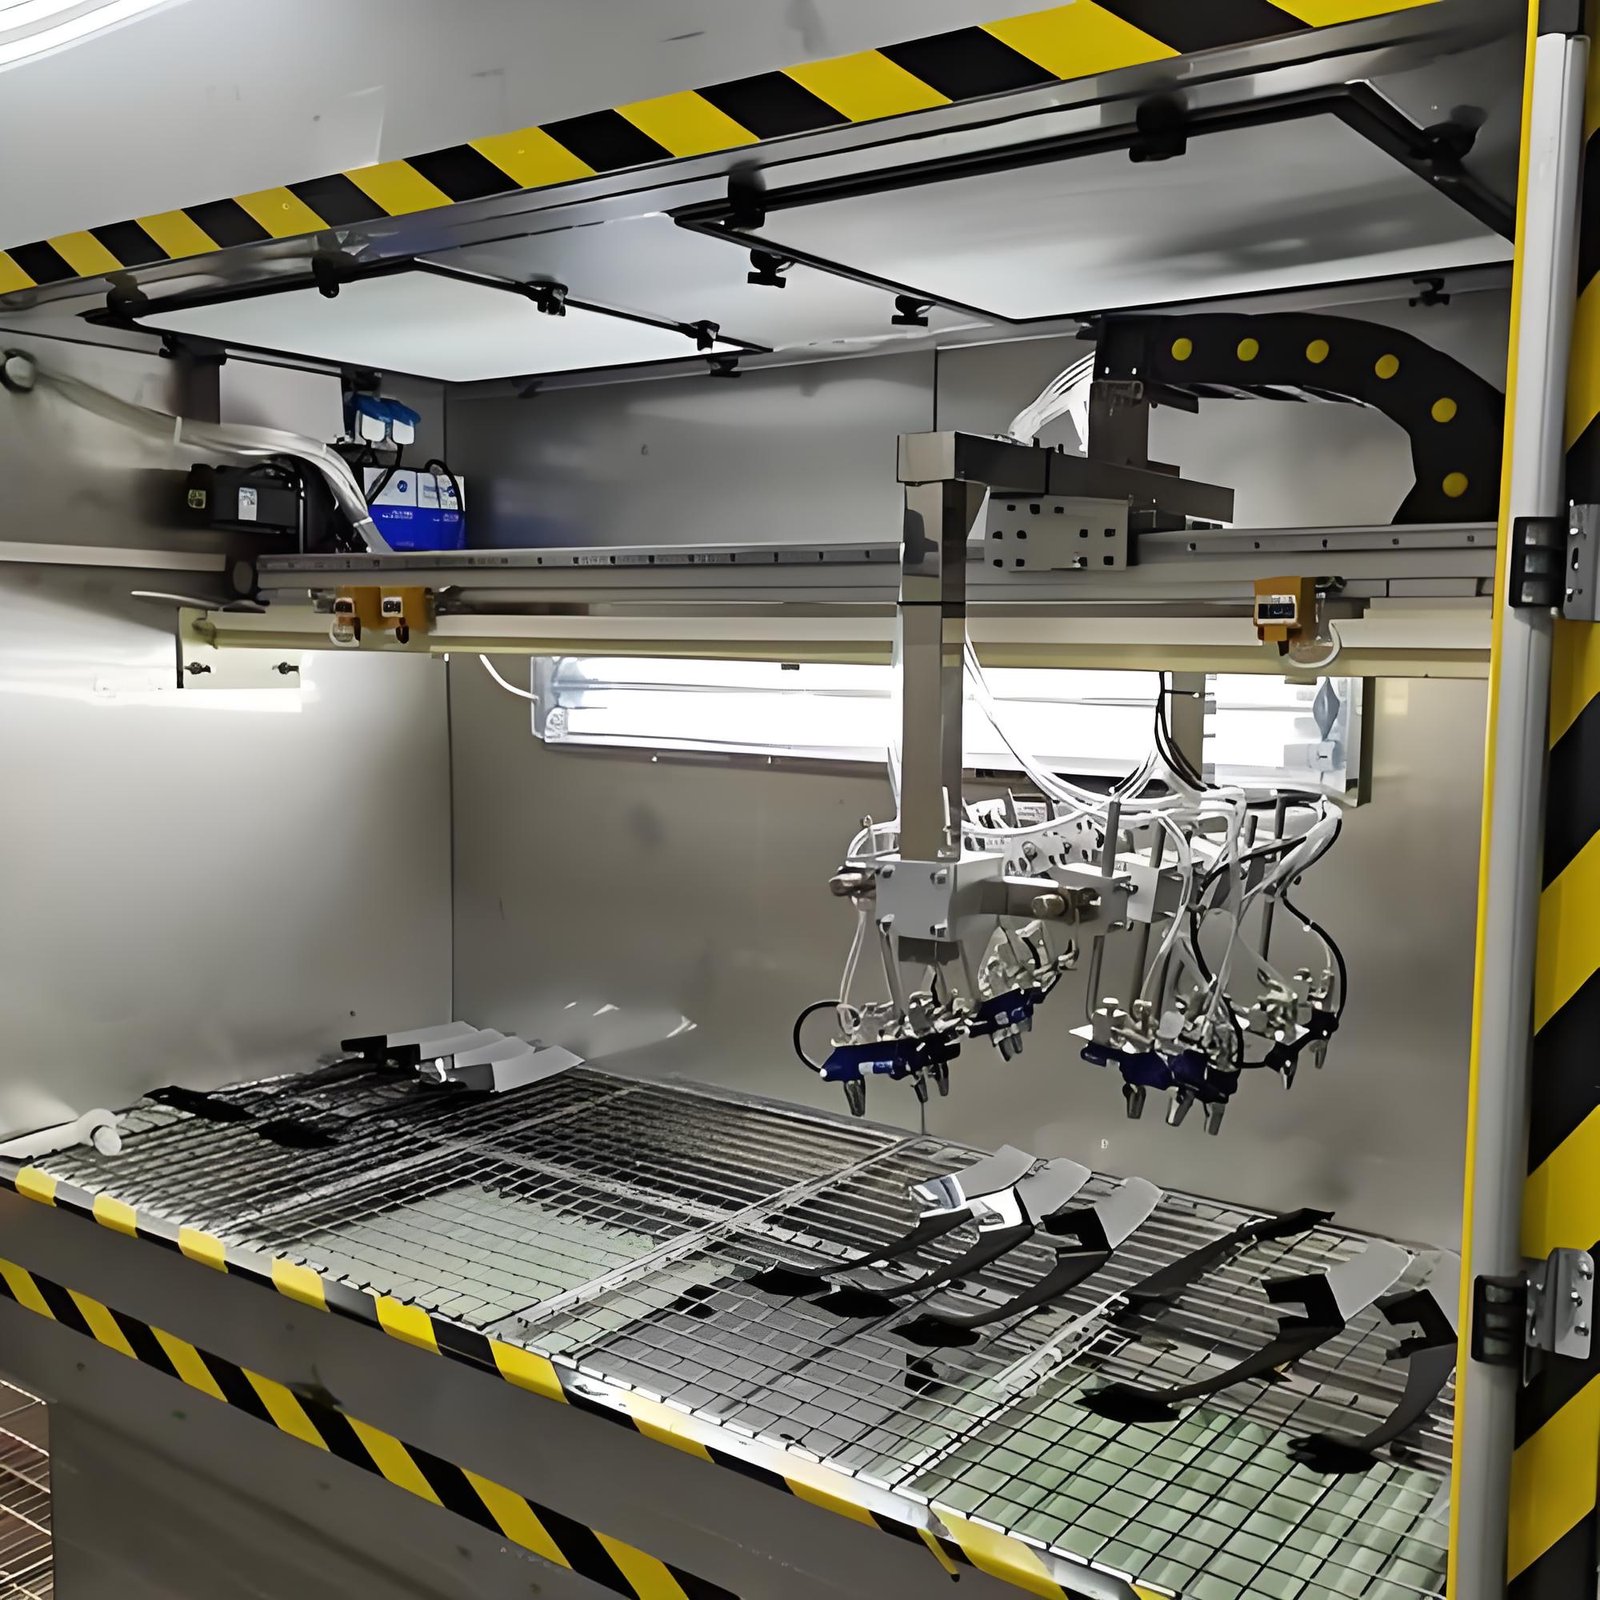
Линия распыления с возвратно-поступательным механизмом
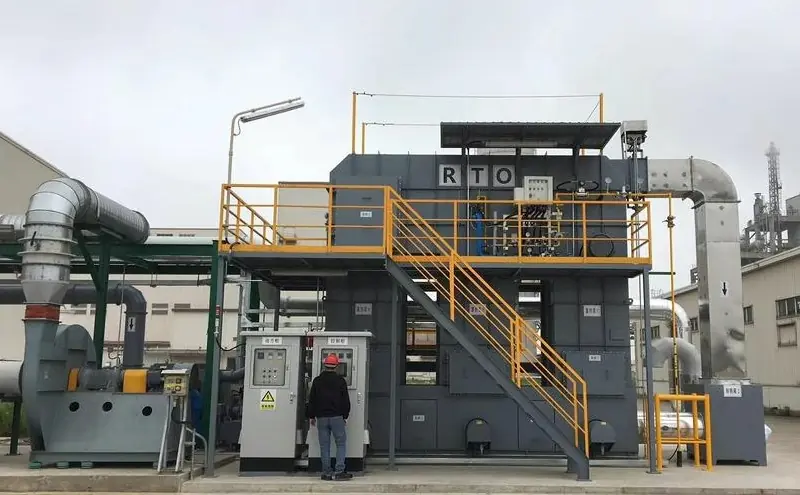
Регенеративный термический окислитель (RTO)
Избранные примеры проектов
Проекты по пластиковым деталям, которые MUSI реализовала или спроектировала. Больше проектов в нашем Примеры из практики разделе:
Линия окраски корпусов электроинструмента, ЮАР
Подробнее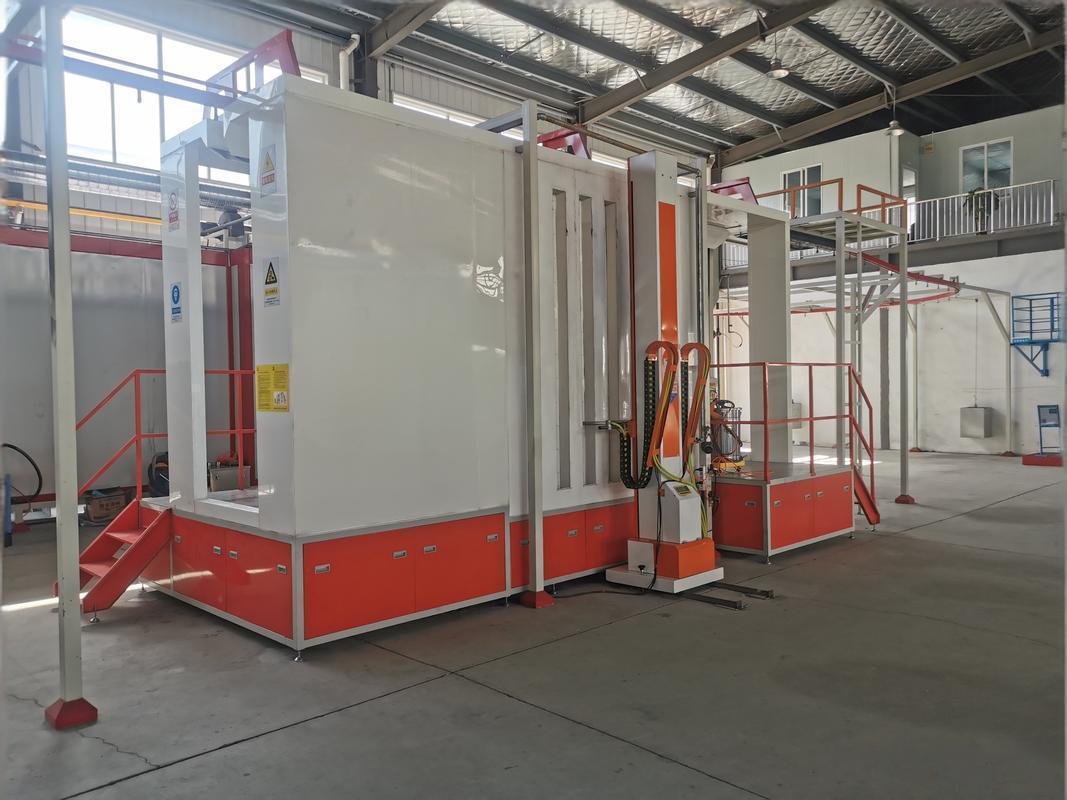
Линия УФ-отверждения для деталей салона автомобилей, Бразилия
Подробнее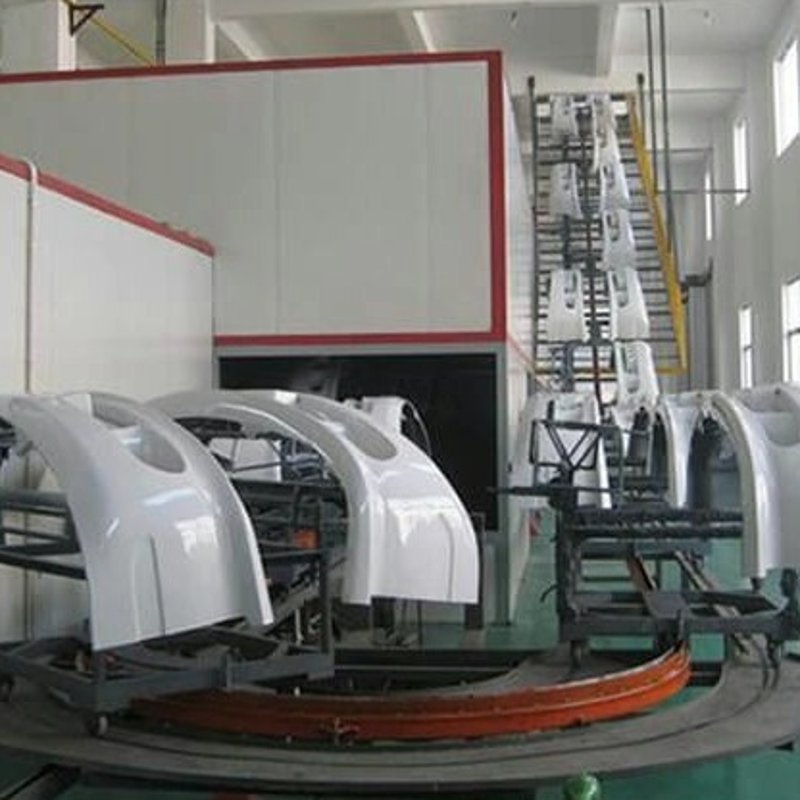
Линия окраски бамперов с 10 роботами, Аргентина
Подробнее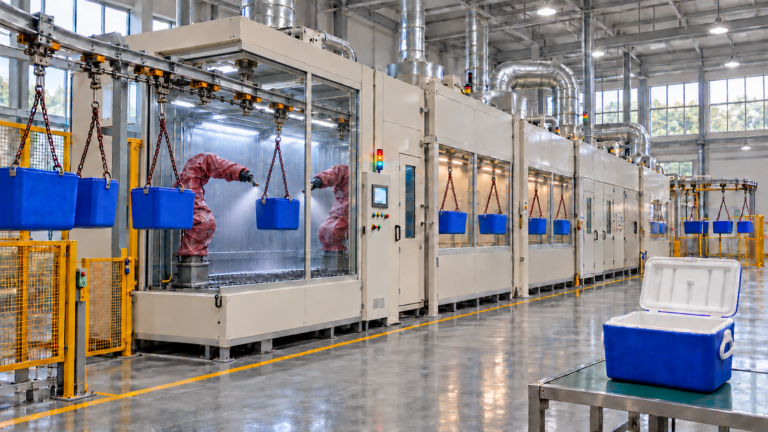
Роботизированная линия электростатической окраски изотермических контейнеров из ABS, ЮАР
ПодробнееРеализованные проекты
| Кейс | Местоположение | Год | Деталь и показатели |
|---|---|---|---|
| Линия окраски корпусов электроинструмента | Южная Африка | 2024 | Корпуса дрелей и шлифмашин, 3,2 млн в год, 6 секунд на изделие |
| Линия УФ-отверждения для деталей салона автомобилей | Бразилия | 2024 | Консоли, дефлекторы и накладки ручек, цикл 15 секунд, 99,5% прохождения визуального контроля |
| Линия окраски бамперов с 10 роботами | Аргентина | 2024 | Бамперы из PP, цикл 60 секунд, 99,6% прохождения визуального контроля |
| Роботизированная линия электростатической окраски изотермических контейнеров из ABS | Южная Африка | 2026 | Изотермические контейнеры из ABS, проект на 400 000 в год, 8 роботов, 4 слоя |
Ключевые факты
| Производитель | MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.), Чанчжоу, Китай |
| Детали | Корпуса электроинструмента, детали салона автомобилей, бамперы, изотермические контейнеры, корпуса бытовой техники и электроники |
| Температура подложки | Не выше 80 °C; не выше 50 °C на УФ-линиях для корпусов |
| Применение | Электростатические колокола или пистолеты на ресипроктерах или окрасочных роботах |
| Отверждение | Инфракрасный предварительный нагрев с УФ-отверждением или низкотемпературная конвективная печь |
| Достигнутое время цикла | 6 секунд (корпуса), 15 секунд (детали салона), 60 секунд (бамперы) |
| Страны-референсы | ЮАР, Бразилия, Аргентина |
Часто задаваемые вопросы
Как окрашивать пластиковые детали электростатическим методом?
Пластик не проводит ток, поэтому сначала детали обеспечивают токопроводящий путь на землю: токопроводящий грунт, токопроводящую предподготовку или заземлённую опору, выбранные совместно с поставщиком краски и подтверждённые пробной окраской. Без этого краска плохо охватывает кромки и углубления, а эффективность переноса снижается почти до уровня обычного распыления.
Какая температура отверждения нужна пластиковым деталям?
Это зависит от пластика и краски. На линиях MUSI температура основы не превышает 50 °C на УФ-линии для корпусов электроинструмента, 80 °C — для деталей салона автомобилей и составляет 60 °C в печи, спроектированной для изотермических контейнеров из ABS. Окончательное время отверждения задаётся техническим паспортом поставщика краски.
Робот или ресипроктер для пластиковых деталей?
Ресипроктеры подходят для небольших деталей одной или нескольких форм в очень больших объёмах, например для линии корпусов электроинструмента с циклом 6 секунд. Окрасочные роботы подходят для крупных или изогнутых деталей и линий с несколькими типоразмерами, поскольку для каждой детали задаётся своя программа; на линии бамперов в Аргентине работают 10 роботов с циклом 60 секунд.
Нужна ли деталям из PP и PE обработка пламенем или плазмой?
Как правило, да — или вместо неё адгезионный грунт, поскольку из-за низкой поверхностной энергии краска не смачивает поверхность. Выбор способа согласуется с поставщиком краски и проверяется испытаниями адгезии на образцах деталей.
Какая информация нужна для расчёта стоимости линии окраски пластиковых деталей?
Чертежи или фотографии деталей, размеры и масса каждой модели, марка пластика, годовой объём выпуска и число смен, лакокрасочная система с данными по выдержке и отверждению, количество цветов и частота их смены, размеры здания и доступные энергоносители. Образцы деталей позволяют провести испытания навески, заземления и пробную окраску.
Где MUSI поставила линии окраски пластиковых деталей?
ЮАР (корпуса электроинструмента), Бразилия (детали салона автомобилей) и Аргентина (бамперы из PP), а также роботизированная линия, спроектированная для производителя изотермических контейнеров из ABS в ЮАР.
Запланировать консультацию
Оптимальное решение зависит от ваших конкретных заготовок, производительности, оснащения и бюджета. MUSI предоставляет бесплатную консультационную услугу включающую:
- индивидуальную консультацию по процессу с нашими инженерами
- предварительную планировку линии в CAD
- перечень оборудования и предварительное коммерческое предложение
- примеры проектов из аналогичных отраслей
- Приглашаем посетить завод MUSI в Чанчжоу