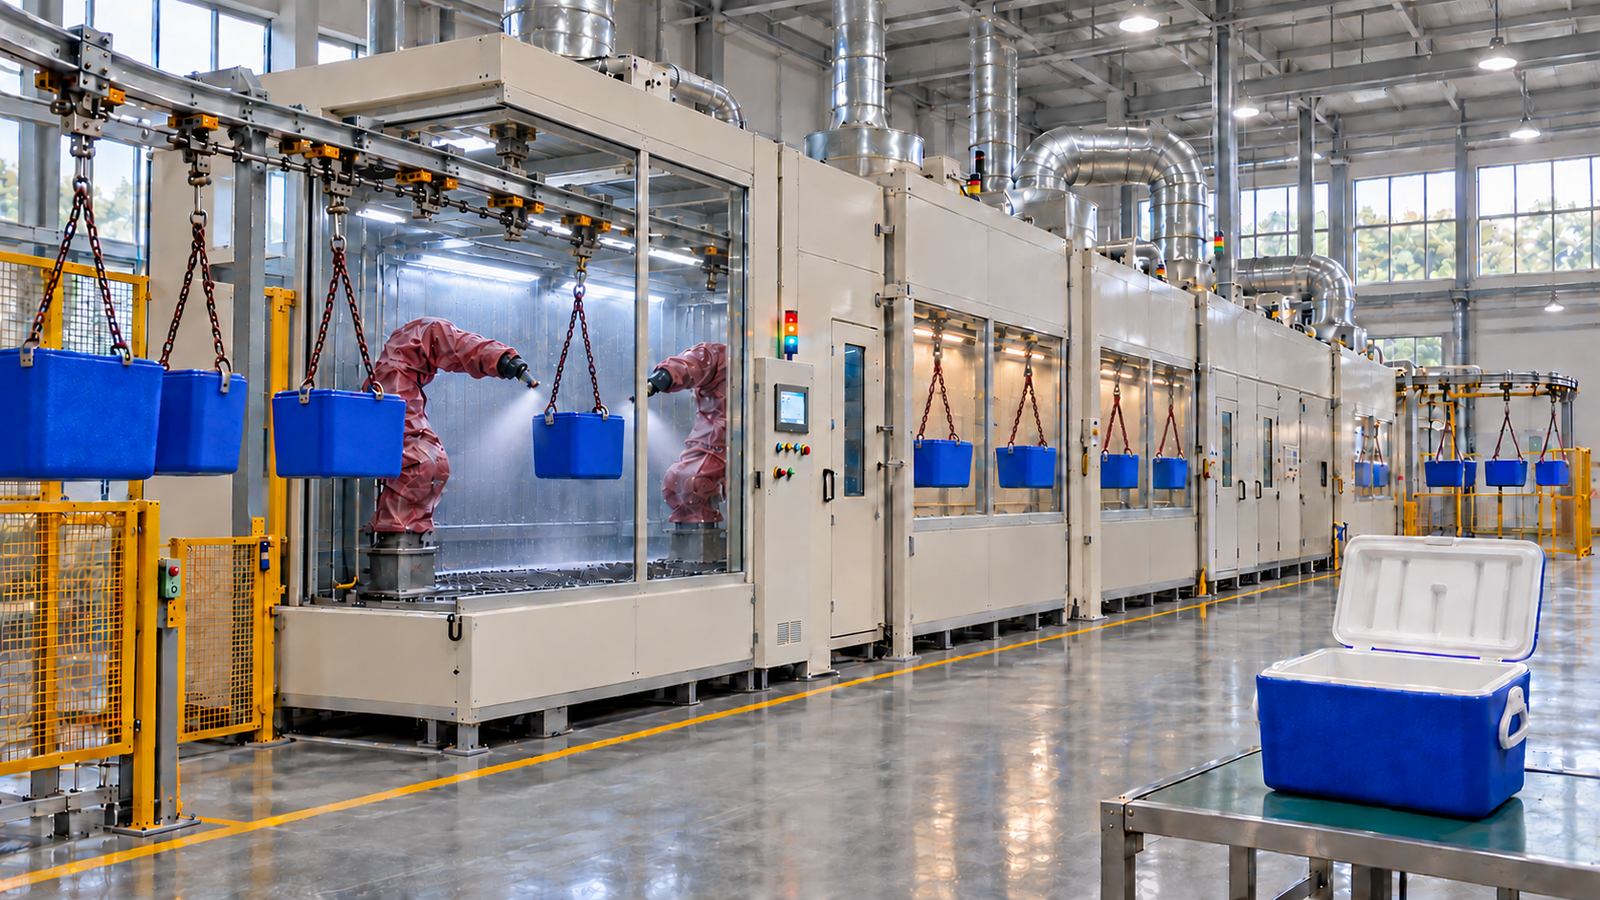
Кейс: роботизированная линия электростатической окраски изотермических контейнеров из ABS, ЮАР
Резюме
| Объект | Роботизированная линия электростатической окраски, спроектированная для южноафриканского производителя изотермических контейнеров для окраски 400 000 контейнеров из ABS в год, около 200 контейнеров в час в одну 8-часовую смену, пять дней в неделю |
|---|---|
| Оборудование | подвесной конвейер с заземлёнными подвесками, обеспыливание и токопроводящий грунт или токопроводящая предподготовка, 4 роботизированные камеры с 8 окрасочными роботами и электростатическими распылителями, 4 туннеля межслойной выдержки, печь отверждения 60 °C и принудительное охлаждение, в цехе площадью 1 000 m² с полезной высотой 4 m |
| Условия эксплуатации | 3 типоразмера контейнеров до 300 × 200 × 300 mm и 500 g, два слоя грунта и два слоя лака с выдержкой 8-10 минут после каждого слоя, отверждение 10-15 минут при 60 °C, 8 цветов со сменой по партиям |
| Бюджет и сроки | Бюджетная оценка MUSI: около USD 2,8-3,8 млн на проектирование, изготовление, транспортировку, монтаж и пусконаладку; около 9-11 месяцев от подписания контракта до запуска производства |
| Источник данных | техническое задание клиента и инженерный расчёт MUSI, 2026; проектные значения подлежат проверке при пусконаладке |
| Выполненные поставки | 800+ окрасочных линий для 500+ клиентов в 36 странах (инженерная команда MUSI, суммарно с 2011 года) |
| Услуги | Проектирование, изготовление, монтаж, пусконаладка, обучение операторов и сервисная поддержка от одной компании |
Предыстория проекта
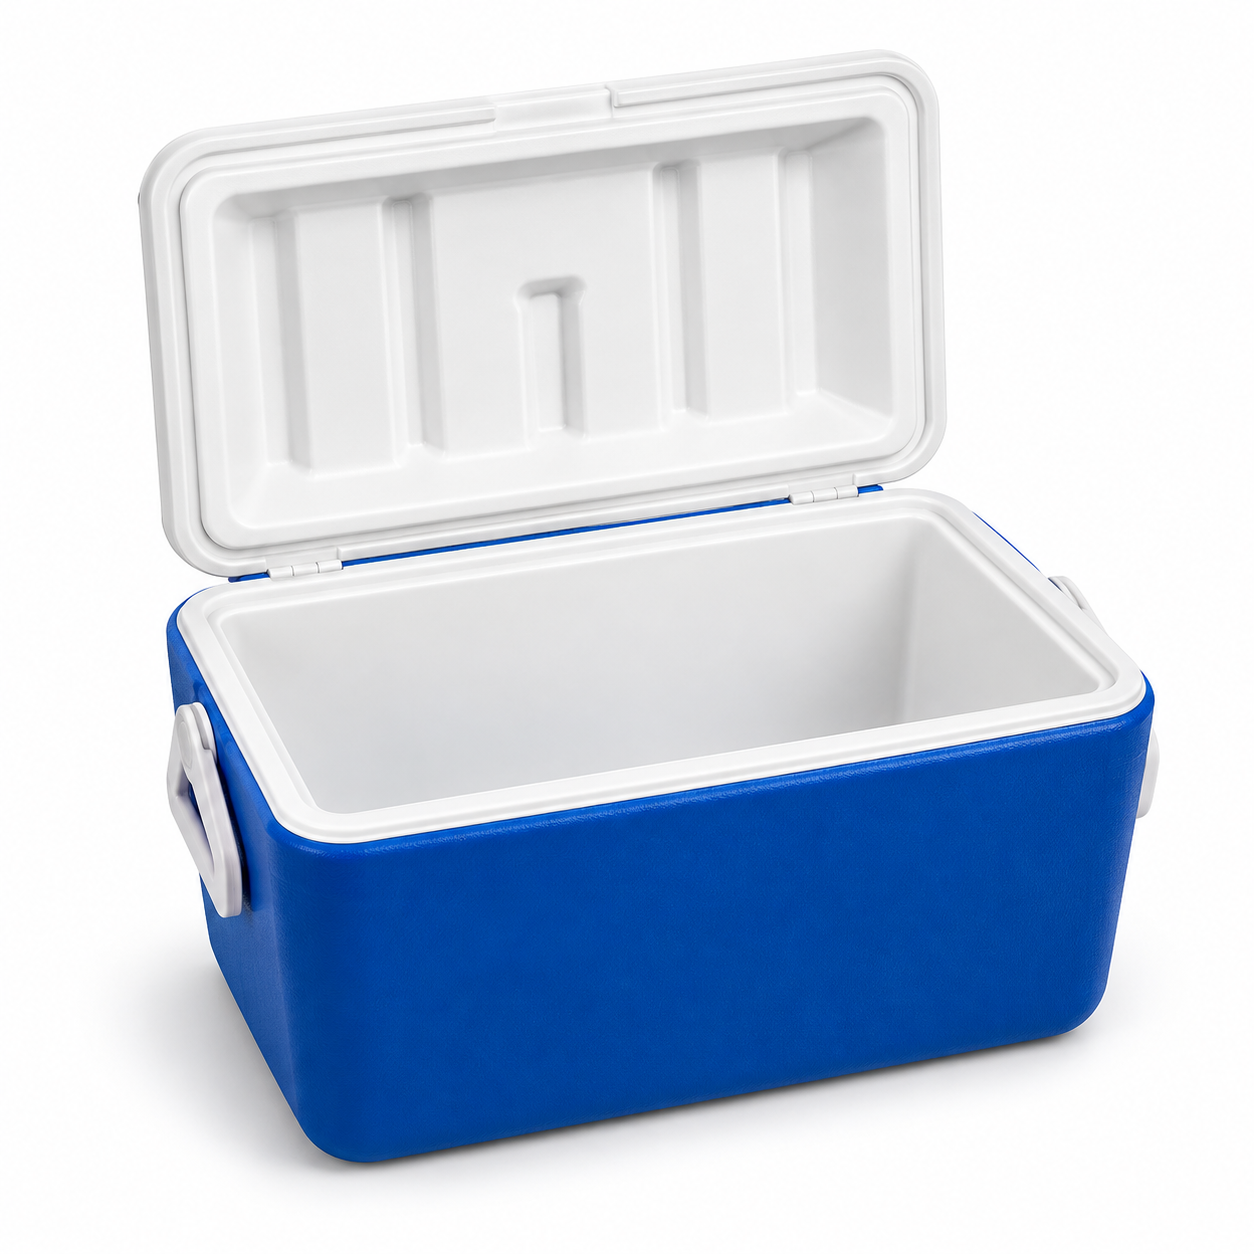
Клиент производит изотермические контейнеры из ABS в ЮАР и экспортирует их по всему миру. Сейчас контейнеры окрашиваются вручную, партиями, в окрасочной камере. Чтобы обеспечить годовой спрос в 400 000 контейнеров с внешним видом экспортного качества, завод планирует перейти от ручной партионной окраски к непрерывной линии электростатической окраски с системой «грунт плюс прозрачный лак» в 8 цветах. Линия должна разместиться в существующем цехе площадью 1 000 m² с полезной высотой 4 m, работать в одну 8-часовую смену пять дней в неделю и обслуживаться на месте с запчастями, доступными в ЮАР.
| Требование | Данные клиента |
|---|---|
| Продукт | Изотермические контейнеры из ABS, 3 типоразмера |
| Малый / средний / большой контейнер | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| Максимальная масса | 500 g |
| Годовой объём | 400 000 контейнеров |
| Режим работы | 5 дней в неделю, 8 часов в день |
| Система нанесения покрытия | Грунт 2 слоя + лак 2 слоя, выдержка 8-10 мин после каждого слоя |
| Отверждение | 60 °C в течение 10-15 мин |
| Цвета | 8, смена по партиям, без смешивания |
| Способ нанесения | Электростатическое распыление |
| Здание | Доступно 1 000 m², полезная высота 4 m |
| Документация и поддержка | Вся техническая документация на английском языке; англоязычная сервисная поддержка; запчасти можно приобрести в ЮАР |
Цели и ограничения клиента
| Производительность | клиенту нужно 400 000 контейнеров в год, около 1 600 контейнеров в день в одну смену, и он хочет заменить ручную партионную окраску непрерывной линией. |
|---|---|
| Стабильность | клиенту нужна равномерная толщина покрытия и одинаковый внешний вид по всем четырём слоям и 8 цветам для экспортных заказов. |
| Пластиковая основа | ABS является электроизолятором, поэтому степень охвата контейнера электростатической краской зависит от того, обеспечен ли изделию токопроводящий путь на землю. |
| Площадь | четыре слоя с выдержкой по 8-10 минут, плюс отверждение и охлаждение, требуют около 200 m конвейера; всё это должно разместиться на 1 000 m² под кровлей высотой 4 m. |
| Обслуживание | заводу нужны документация на английском языке, англоязычная поддержка и запчасти, которые можно купить в ЮАР, а не импортировать для каждого ремонта. |
Сопоставимые проекты MUSI. Пластиковые изделия и роботизированная окраска охвачены реализованными проектами, описанными на этом сайте: линия быстрого отверждения длиной 60 m в ЮАР, окрашивающая 3,2 млн пластиковых корпусов инструмента в год с тактом 6 секунд на изделие (кейс), линия УФ-отверждения в Бразилии для электростатической окраски деталей салона автомобилей с циклом 15 секунд (кейс) и линия с 10 роботами в Аргентине для окраски бамперов из PP с циклом 60 секунд (кейс).
Почему была выбрана эта конфигурация
Производительность линии. 400 000 контейнеров примерно за 250 рабочих дней — это 1 600 контейнеров в день, или 200 контейнеров в час нетто при 8-часовой смене. Линия рассчитана на 240 контейнеров в час, то есть с запасом 20% над нетто-значением на запуск, разрывы при смене цвета, промывку линии, кратковременные остановки и брак; запас проверяется по уровню брака и плану переналадок клиента на стадии рабочего проектирования. Контейнеры навешиваются по одному на заземлённую подвеску с шагом 500 mm: длина самого большого контейнера 300 mm, при повороте ему требуется около 360 mm, плюс зазор для траектории робота и поворотов конвейера, поэтому скорость конвейера составляет около 2,0 m/min.
| Проектный параметр | Значение | Обоснование |
|---|---|---|
| Требуемая производительность нетто | 200 контейнеров/ч | 400 000 ÷ 250 дней ÷ 8 ч |
| Проектная производительность | 240 контейнеров/ч | Запас 20% на разрывы, остановки и брак |
| Шаг подвесок | 500 mm | Длина контейнера 300 mm (около 360 mm по диагонали при повороте) плюс зазор; проверено по зоне досягаемости робота и поворотам конвейера |
| Скорость конвейера | около 2,0 m/min | 240 контейнеров/ч × 0,5 m |
| Каждый туннель выдержки | около 20 m конвейера (10 мин) | верхняя граница требования 8-10 мин |
| Печь отверждения | около 30 m конвейера (выдержка 15 мин при 60 °C) | верхняя граница требования 10-15 мин; время отверждения при температуре изделия подтверждается по техническому паспорту краски и термопрофилю печи |
| Принудительное охлаждение | около 10 m (5 мин) | контейнеры ниже 35 °C перед съёмом |
| Общая длина конвейера | около 200 m | технологические участки плюс повороты и обратная ветвь |
Токопроводящий путь для изделия из ABS. Электростатические распылители эффективно переносят краску на заземлённое токопроводящее изделие. ABS является изолятором, поэтому проектом предусмотрен токопроводящий путь: токопроводящий грунт, распыление токопроводящего состава предподготовки или заземлённая токопроводящая подложка, выбираемые совместно с поставщиком краски клиента и подтверждаемые пробной окраской образцов контейнеров. Подвески заземляются через конвейер, сопротивление на землю проверяется на уровне ниже 1 MΩ. Обдув ионизированным воздухом перед окраской удаляет только пыль и поверхностный статический заряд; он не делает изделие токопроводящим.
Роботы вместо стационарных пистолетов или ресипроктеров. В каждой камере установлены два компактных окрасочных робота, по одному с каждой стороны конвейера, поэтому четыре боковые стороны и дно подвешенного контейнера окрашиваются без его поворота; поворотная подвеска остаётся опцией. Роботы переключают программу по типоразмеру контейнера на основе рецепта конвейера. Распылитель — электростатический ротационный колокол или электростатический пистолет с пневматическим распылением — выбирается вместе с поставщиком краски по результатам пробной окраски. Роботы и распылители заказываются с сертификацией для взрывоопасных зон (ATEX или IECEx) применительно к зоне камеры; защитные чехлы сохраняют их чистыми, но не являются сертификацией. Два-три стационарных автоматических электростатических пистолета или ресипроктера на камеру снижают бюджет, однако требуют ручной перенастройки для каждого типоразмера и дают менее равномерное покрытие на кромках и углах.
Предлагается сухая фильтрация вместо водяной завесы. Для камер предлагается сухая фильтрация лабиринтной бумагой и карманными фильтрами: нет водяного контура, который нужно очищать или подпитывать, что важно там, где вода дорогая, а смена цвета не загрязняет общий водяной бак. Окончательный выбор зависит от лакокрасочной системы и нагрузки по оверспрею; камера с водяной завесой остаётся альтернативой.
Компактная компоновка для 1 000 m² и 4 m. Туннели выдержки и печь выполняются в виде закрытых змеевиковых петель, поэтому 200 m конвейера размещаются на площади около 48 × 16 m. Рельс конвейера находится на высоте около 2,7 m; внутренняя высота камер 2,6 m, над ними фильтровальная камера (всего около 3,2 m), приточные установки стоят на полу рядом с камерами, воздуховоды проходят на высоте около 3,5 m — всё под кровлей высотой 4 m. Окончательная компоновка подтверждается по чертежу здания клиента.
Нагрев печи: непрямой газовый или электрический. Печь поддерживает 60 °C ± 2 °C. Потребность в тепле при 60 °C невелика; газовая горелка непрямого нагрева (LPG или природный газ) обеспечивает продолжение отверждения при перебоях в электросети, что является реальным фактором планирования в ЮАР, а электрический нагрев — альтернатива там, где газа нет. Выбор делается по результатам проверки инженерных сетей. 15 минут — это время пребывания на конвейере; время при температуре изделия, необходимое для отверждения, подтверждается по техническому паспорту краски и термопрофилю печи. Контроллеры роботов и PLC запитаны от UPS, поэтому программы и позиции сохраняются, а линия останавливается безопасно.
Технологический процесс
| # | Станция | Функция | Время / длина |
|---|---|---|---|
| 1 | Навеска | Операторы навешивают контейнеры на заземлённые подвески | около 8 m |
| 2 | Обдув ионизированным воздухом | Удаляет пыль и поверхностный статический заряд (не является токопроводящей обработкой) | около 3 m |
| 3 | Токопроводящая обработка и выдержка | Распыление токопроводящего состава предподготовки, если не используется токопроводящий грунт или заземлённая подложка | около 3 мин |
| 4 | Камера 1: грунт, слой 1 | 2 робота, электростатические распылители, клапаны смены 8 цветов | около 5 m |
| 5 | Выдержка 1 | Закрытый туннель, 25-30 °C, низкая скорость воздуха | 10 мин |
| 6 | Камера 2: грунт, слой 2 | 2 робота, тот же цвет, что и в камере 1 | около 5 m |
| 7 | Выдержка 2 | Закрытый туннель | 10 мин |
| 8 | Камера 3: лак, слой 1 | 2 робота, 2K лак через электронный дозатор | около 5 m |
| 9 | Выдержка 3 | Закрытый туннель | 10 мин |
| 10 | Камера 4: лак, слой 2 | 2 робота | около 5 m |
| 11 | Выдержка 4 | Закрытый туннель | 10 мин |
| 12 | Печь отверждения | Циркуляция горячего воздуха, 60 °C ± 2 °C | выдержка 15 мин |
| 13 | Принудительное охлаждение | Отфильтрованный воздух помещения | 5 мин |
| 14 | Съём и контроль | Визуальный контроль, выборочная проверка толщины покрытия и адгезии | около 8 m |
Объём поставки
| Статья | Конфигурация | Кол-во |
|---|---|---|
| Подвесной конвейер | около 200 m, заземлённые подвески с шагом 500 mm (поворотные подвески опционально), привод с VFD, натяжное устройство, автоматическая смазка, слежение за конвейером для роботов | 1 линия |
| Навеска и обдув | площадка навески, кольцо обдува ионизированным воздухом | 1 |
| Токопроводящая предподготовка | автоматическая станция распыления с зоной выдержки при температуре окружающей среды | 1 |
| Роботизированные окрасочные камеры | внутренние размеры около 5,0 × 3,0 × 2,6 m, нисходящий поток около 0,35 m/s, предлагается сухая фильтрация (альтернатива — водяная завеса), взрывозащищённое освещение, электрооборудование для взрывоопасных зон | 4 |
| Окрасочные роботы | компактные 6/7-осевые окрасочные роботы, сертифицированные для взрывоопасной зоны камеры (ATEX или IECEx), с электростатическими ротационными колоколами или электростатическими пистолетами и контроллерами | 8 |
| Подача краски | клапаны смены 8 цветов на роботах грунта, электронное дозирование 2K для лака, насосы, краскоприготовительное помещение | 1 комплект |
| Приточные установки | отфильтрованный подогретый приточный воздух для каждой камеры, около 19 000 m³/h на камеру (предварительно; окончательно — по воздушному балансу) | 4 |
| Туннели выдержки | закрытые змеевиковые туннели, 25-30 °C | 4 |
| Печь отверждения | циркуляция горячего воздуха, 60 °C ± 2 °C, газовая горелка непрямого нагрева или электрический нагрев, воздушные завесы с обоих концов | 1 |
| Принудительное охлаждение | туннель с отфильтрованным воздухом помещения | 1 |
| Вытяжная система | вытяжные вентиляторы камер и туннелей, воздуховоды и дымовые трубы | 1 комплект |
| Управление линией | PLC, центр управления двигателями, HMI и SCADA линии на английском языке, защитные блокировки, UPS для PLC и контроллеров роботов | 1 комплект |
| Пожарная и газовая безопасность | обнаружение и тушение пожара в камерах, обнаружение паров растворителя | 1 комплект |
Марки компонентов. Ключевые компоненты доступны от международных брендов, например перечисленных, и могут быть сконфигурированы по спецификации заказчика. Предпочтение отдаётся брендам с собственной дочерней компанией или авторизованным дистрибьютором в ЮАР, чтобы быстроизнашивающиеся детали можно было покупать на месте; окончательный перечень с контактами местных поставщиков входит в комплект передаточной документации.
| Компонент | Варианты брендов |
|---|---|
| Окрасочные роботы | ABB, FANUC, Yaskawa |
| Электростатические распылители и смена цвета | ABB; международные бренды распылительных пистолетов первого эшелона |
| Дозирование 2K и насосы для краски | Международные бренды распылительных пистолетов первого эшелона |
| PLC, HMI и управление двигателями | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| Частотные преобразователи | ABB, Siemens, Danfoss |
| Мотор-редукторы конвейера | SEW-EURODRIVE, NORD, Bonfiglioli |
| Подшипники и цепь | SKF, Schaeffler (FAG), Renold, Tsubaki |
| Пневматика | Festo, SMC |
| Вентиляторы | Nicotra Gebhardt, ebm-papst, Systemair |
| Фильтрующие материалы для камер и приточного воздуха | Camfil, Freudenberg Viledon, Andreae Filters |
| Газовая горелка | Riello, Weishaupt, Honeywell Maxon |
| Обдув ионизированным воздухом | Simco-Ion, Meech, KEYENCE |
| Датчики | SICK, ifm, Pepperl+Fuchs |
| Освещение и электрооборудование для взрывоопасных зон | Eaton Crouse-Hinds, R. STAHL, ABB |
| Пожаротушение и газоанализ | Kidde, Minimax, Dräger |
Исходные данные для проектирования в ЮАР: электропитание 400 V, 50 Hz; проектирование электроустановки по SANS 10142-1; классификация взрывоопасных зон и выбор оборудования по серии IEC 60079 (SANS 60079); ограждения и безопасность машин в соответствии с обязанностями клиента по Occupational Health and Safety Act (OHS Act). Применимые редакции согласуются с инженером клиента на стадии проектирования.
Включённые услуги: проектирование на английском языке, изготовление, заводская предварительная сборка и приёмочные испытания, экспортная упаковка и документы, шеф-монтаж, пусконаладка, программирование роботов для 3 типоразмеров контейнеров, обучение операторов и обслуживающего персонала на английском языке, гарантия и запчасти.
Не включено: строительные работы, фундаменты и герметизация пола, инженерные сети до границы поставки (электроэнергия, газ, сжатый воздух), местные разрешения, включая любую лицензию на выбросы в атмосферу, очистка VOC, если не заказана, краски и химикаты для предподготовки, импортные пошлины и VAT ЮАР, а также местная рабочая сила для разгрузки и подъёмных работ.
Стоимость и сроки
Бюджетная оценка MUSI (октябрь 2026 г.) в долларах США для конфигурации, описанной на этой странице; это не коммерческое предложение. Основа: указанные выше объём работ, количества и исключения, а также компоненты из списка брендов. Цена фиксируется в контракте после урегулирования открытых вопросов, перечисленных ниже.
| Этап | Что включено | Срок |
|---|---|---|
| Проектирование | Анализ данных площадки, технологический расчёт, компоновка, 3D-модель, проектирование металлоконструкций, трубопроводов и электрики, классификация взрывоопасных зон, чертежи и руководства на английском языке, согласование с клиентом | 6-8 недель |
| Изготовление | Всё оборудование в объёме поставки, включая роботов и окрасочное оборудование, заводская предварительная сборка и приёмочные испытания (EXW Китай) | 16-20 недель после утверждения проекта |
| Транспортировка | Экспортная упаковка, около 14-18 сорокафутовых контейнеров из Китая в Дурбан, таможенное оформление, доставка по суше до площадки | около 6-8 недель «от двери до двери» |
| Монтаж и пусконаладка | Инженеры шеф-монтажа на площадке, механический и электрический монтаж, программирование роботов, пробная окраска, вывод на проектную мощность, обучение | 8-11 недель на площадке |
| Итого | около USD 2,8-3,8 млн на проектирование, изготовление, транспортировку, монтаж и пусконаладку | около 9-11 месяцев от контракта до производства |
Опции сверх итоговой суммы: Очистка VOC (цеолитовый ротор с RTO или RCO), если этого требует местное разрешение; комплект запчастей на два года; охлаждающие теплообменники в приточных установках для летних температур.
Проектные целевые показатели
Столбец текущего процесса — это описание ручного процесса со слов клиента, измерения не проводились. Каждый целевой показатель проверяется при пусконаладке или выходе на проектную мощность, как указано в последнем столбце; результаты измерений будут добавлены после пусконаладки.
| Статья | Текущий процесс (со слов клиента) | Целевой показатель | Верификация |
|---|---|---|---|
| Производительность | ручная партионная окраска | 200 годных контейнеров/ч нетто (240 по проекту) | Измерено поВнутреннее (в присутствии клиента) Одиночный / среднийСреднее Образцы1 полная смена Время испытанияВывод на мощность Метод / приборСчётчик на участке съёма |
| Слои и выдержка | вручную, время отсчитывает маляр | 4 слоя, по 10 мин выдержки, задаётся скоростью конвейера | Измерено поВнутреннее Одиночный / среднийОднократно ОбразцыКаждый типоразмер Время испытанияПусконаладка Метод / приборЖурнал скорости конвейера |
| Отверждение | партиями | 60 °C ± 2 °C; время отверждения при температуре изделия по техническому паспорту краски | Измерено поВнутреннее (в присутствии клиента) Одиночный / среднийОднократно Образцы3 термопрофиля на типоразмер Время испытанияПусконаладка Метод / приборРегистратор данных печи с датчиками на контейнерах |
| Расход краски на контейнер | ручное распыление, не измерялся | устанавливается после пробной окраски; электростатические колокола на токопроводящей поверхности обычно обеспечивают эффективность переноса 60-80% | Измерено поКлиент Одиночный / среднийСреднее Образцы1 неделя Время испытанияПосле вывода на мощность Метод / приборРасход краски на годный контейнер; эффективность переноса, если входит в приёмку, — по массовому балансу сухого остатка краски |
| Толщина покрытия | зависит от маляра | по техническому паспорту поставщика краски, для каждого слоя | Измерено поВнутреннее (в присутствии клиента) Одиночный / среднийСреднее Образцы5 контейнеров на цвет Время испытанияПусконаладка Метод / приборУльтразвуковой толщиномер покрытий |
| Адгезия | не измерялась | ISO 2409, метод решётчатого надреза, класс 0-1 | Измерено поСторонняя или клиентская лаборатория Одиночный / среднийОднократно Образцы3 контейнера на цвет Время испытанияПусконаладка Метод / приборИспытание методом решётчатого надреза по ISO 2409 |
| Смена цвета | камера очищается вручную | промывка робота за несколько минут плюс короткий разрыв из пустых подвесок | Измерено поВнутреннее Одиночный / среднийСреднее Образцы8 смен цвета Время испытанияПусконаладка Метод / приборВремя от последнего контейнера до первого |
Открытые вопросы для подтверждения
Эти вопросы не определены в техническом задании клиента и решаются на стадии проектирования до окончательного согласования цены:
| Окрашиваемые поверхности | только наружный корпус или также крышки и внутренние вкладыши; маскируются ли белый борт и внутренняя часть или окрашиваются до сборки. |
|---|---|
| Лакокрасочная система | наличие токопроводящего грунта или токопроводящего состава предподготовки у поставщика краски клиента, а также время выдержки и отверждения по техническому паспорту для каждого слоя. |
| Подвески | фиксированная подвеска, двухцепной строп (как на иллюстрации) или поворотная подвеска для каждого типоразмера, выбираемые после испытания навески и заземления на образцах контейнеров. |
| Распылитель | электростатический ротационный колокол или электростатический пистолет с пневматическим распылением на каждом роботе, выбираемый по результатам пробной окраски краской клиента. |
| Отверждение | означают ли 10-15 минут время при температуре изделия 60 °C — подтверждается по техническому паспорту краски. |
| Здание | длина, ширина и сетка колонн цеха; для линии с габаритами 48 × 16 m нужен цех длиной не менее примерно 50 m. |
| Инженерные сети | доступная электрическая мощность, подача газа для печи и сжатый воздух. |
| Разрешения | требует ли местный орган власти лицензию на выбросы в атмосферу и очистку VOC. |
Применимость
Такая конфигурация подходит для пластиковых или композитных изделий размером примерно до 0,5 m и массой в несколько килограммов, окрашиваемых в несколько слоёв в больших объёмах, когда на одной линии обрабатываются несколько типоразмеров и цветов: изотермические контейнеры, корпуса инструмента и бытовой техники, детали отделки салона автомобилей и аналогичные литые изделия. Она не подходит для однослойной окраски малых объёмов, где ручная или полуавтоматическая камера стоит намного дешевле, для изделий, которые невозможно надёжно навесить и заземлить, а также в случаях, когда лакокрасочную систему нельзя сделать токопроводящей.
Результаты, приведённые в данном тематическом исследовании, отражают указанные рабочие условия и не должны интерпретироваться как гарантированная производительность при других параметрах сырья, производства, окружающей среды или площадки.
Послепродажное обслуживание
Инженеры пусконаладки и служба поддержки работают на английском языке, все чертежи, руководства, экраны HMI и учебные материалы — на английском языке. Быстроизнашивающиеся детали и типовые запчасти подбираются из брендов, продаваемых в ЮАР, а в комплект передачи входит перечень запчастей с местными поставщиками. Гарантия составляет 12 месяцев на всю линию, 36 месяцев на критически важные компоненты и до 60 месяцев на конструктивные элементы. Инженеры отвечают в течение 24 часов; выезды сервисных специалистов на площадку после передачи согласуются в контракте. Подробности — на странице послепродажное обслуживание странице.
Часто задаваемые вопросы
Можно ли окрашивать пластик ABS электростатическим способом?
Да, если у изделия есть токопроводящий путь на землю. ABS является изолятором, поэтому на линии применяется токопроводящий грунт, токопроводящая предподготовка или заземлённая подложка, выбираемые совместно с поставщиком краски и подтверждаемые пробной окраской. Без этого краска плохо охватывает кромки и углубления, а эффективность переноса падает почти до уровня обычного распыления.
Почему для изотермических контейнеров используются окрасочные роботы, а не ресипроктеры?
Три типоразмера контейнеров и пять окрашиваемых граней требуют, чтобы траектория распылителя подстраивалась под каждый типоразмер. По одному роботу с каждой стороны достигают всех наружных граней подвешенного контейнера, переключают программу по рецепту конвейера и обеспечивают равномерное покрытие кромок и углов. Стационарные пистолеты или ресипроктеры дешевле, но требуют ручной перенастройки под каждый типоразмер.
Какова длина линии с четырьмя слоями и 10-минутной выдержкой?
При скорости около 2 m/min каждая 10-минутная выдержка занимает около 20 m конвейера, а 15-минутное отверждение — около 30 m, поэтому вся линия имеет около 200 m конвейера. Если выполнить туннели выдержки и печь в виде змеевиковых петель, линия размещается примерно на 48 × 16 m.
Поместится ли линия в цех площадью 1 000 m² с кровлей высотой 4 m?
Да, при компактной компоновке. Конвейер проходит на высоте около 2,7 m, высота камер с фильтровальной камерой около 3,2 m, приточные установки стоят рядом с камерами, а воздуховоды проходят на высоте около 3,5 m. На оставшейся площади размещаются навеска, контроль и краскоприготовительное помещение.
Сколько стоит такая роботизированная линия?
Для этой конфигурации бюджетная оценка MUSI составляет около USD 2,8-3,8 млн на проектирование, изготовление, транспортировку до площадки, монтаж и пусконаладку. Строительные работы, инженерные сети, разрешения, краска, пошлины и VAT не включены, а цена фиксируется в контракте после урегулирования открытых вопросов.
Сколько времени проходит от заказа до запуска производства?
Около 9-11 месяцев: 6-8 недель проектирования, 16-20 недель изготовления и заводских испытаний, около 6-8 недель транспортировки «от двери до двери» и 8-11 недель монтажа, пусконаладки и вывода на мощность. Сроки поставки роботов и окрасочного оборудования определяют большую часть периода изготовления.
Можно ли купить запчасти в ЮАР?
Да, быстроизнашивающиеся детали и типовые запчасти. Компоненты подбираются из брендов, имеющих дочернюю компанию или авторизованного дистрибьютора в ЮАР, таких как ABB, Siemens, SEW-EURODRIVE, SMC и Festo, а в комплект передачи входит перечень запчастей с местными поставщиками.
Какая информация нужна для расчёта цены роботизированной окрасочной линии?
Размеры и масса изделий, годовой объём выпуска и график смен, лакокрасочная система с техническими паспортами красок для межслойной выдержки и отверждения, количество цветов и частота их смены, длина, ширина, высота и сетка колонн цеха, доступные электроэнергия, газ и сжатый воздух, а также любые местные разрешительные требования. Образцы изделий позволяют нам провести пробы навески, заземления и окраски до фиксации цены.
Что входит в цену и что обеспечивает покупатель?
Входит: проектирование на английском языке, изготовление, заводская предварительная сборка и приёмочные испытания, экспортная упаковка и документы, шеф-монтаж, пусконаладка, программирование роботов для 3 типоразмеров контейнеров, обучение операторов и обслуживающего персонала на английском языке, гарантия и запчасти. Покупатель обеспечивает строительные работы, фундаменты, инженерные сети до границы поставки, местные разрешения, краски и химикаты для предподготовки, импортные пошлины и VAT, а также местную рабочую силу для разгрузки и подъёмных работ.
Как при передаче линии подтверждаются производительность и качество окраски?
Перед отгрузкой линия проходит заводские приёмочные испытания. При пусконаладке и выводе на проектную мощность каждый проектный целевой показатель измеряется, как указано в таблице «Проектные целевые показатели»: производительность подсчитывается за полную смену, толщина покрытия проверяется ультразвуковым толщиномером покрытий, а адгезия — испытанием методом решётчатого надреза по ISO 2409.
Спроектирована ли линия по южноафриканским стандартам для электроустановок и взрывоопасных зон?
Да. В основу проекта положены электропитание 400 V, 50 Hz, проектирование электроустановки по SANS 10142-1, а также классификация взрывоопасных зон и выбор оборудования по серии IEC 60079 (SANS 60079). Применимые редакции согласуются с инженером клиента на стадии проектирования.
Нужна ли окрасочной линии в ЮАР очистка VOC?
Это зависит от того, требует ли местный орган власти лицензию на выбросы в атмосферу для данного предприятия. Это проверяется на стадии проектирования; если очистка требуется, цеолитовый ротор с RTO или RCO предлагается как опция сверх общей суммы.
Какая гарантия и послепродажная поддержка предоставляются с линией?
Гарантия составляет 12 месяцев на всю линию, 36 месяцев на критически важные компоненты и до 60 месяцев на конструктивные элементы. Инженеры отвечают в течение 24 часов, вся документация и обучение — на английском языке, а выезды сервисных специалистов на площадку после передачи согласуются в контракте.
Можно ли в дальнейшем окрашивать на той же линии другие пластиковые изделия?
Да, пластиковые или композитные изделия размером примерно до 0,5 m и массой в несколько килограммов, которые можно навесить и заземлить. Для каждого нового изделия нужны своя подвеска и своя программа робота, а его лакокрасочную систему необходимо сделать токопроводящей.
Получить аналогичное решение
Пришлите нам следующие данные, и мы подготовим компоновку, расчёт производительности линии и бюджет для ваших изделий:
- Чертежи или фото изделий, размеры и масса каждой модели
- Годовой объём, количество смен и рабочих дней
- Лакокрасочная система, количество слоёв, данные по выдержке и отверждению, количество цветов и частота их смены
- Размеры здания, полезная высота и доступные инженерные сети
- По возможности — несколько образцов контейнеров каждого типоразмера для испытания навески и пробной окраски
Напишите нам в WhatsApp об этом случае Контактная форма
Связанное
- Роботизированная окрасочная линия (страница продукта)
- Линия окраски корпусов электроинструмента в ЮАР (кейс)
- Линия УФ-отверждения для пластиковых деталей салона автомобилей (кейс)
- Роботизированная окраска или ресипроктер: когда робот окупается
- Сколько производственной площади нужно окрасочной линии
- Импорт окрасочной линии из Китая: доставка, монтаж и таможня
- Помещение для смешивания краски
Предоставлено Lin Cong, техническим директором MUSI Technology
Опубликовано 2026-10-22 · Обновлено 2026-10-22 · Последняя техническая проверка: 2026-10-22