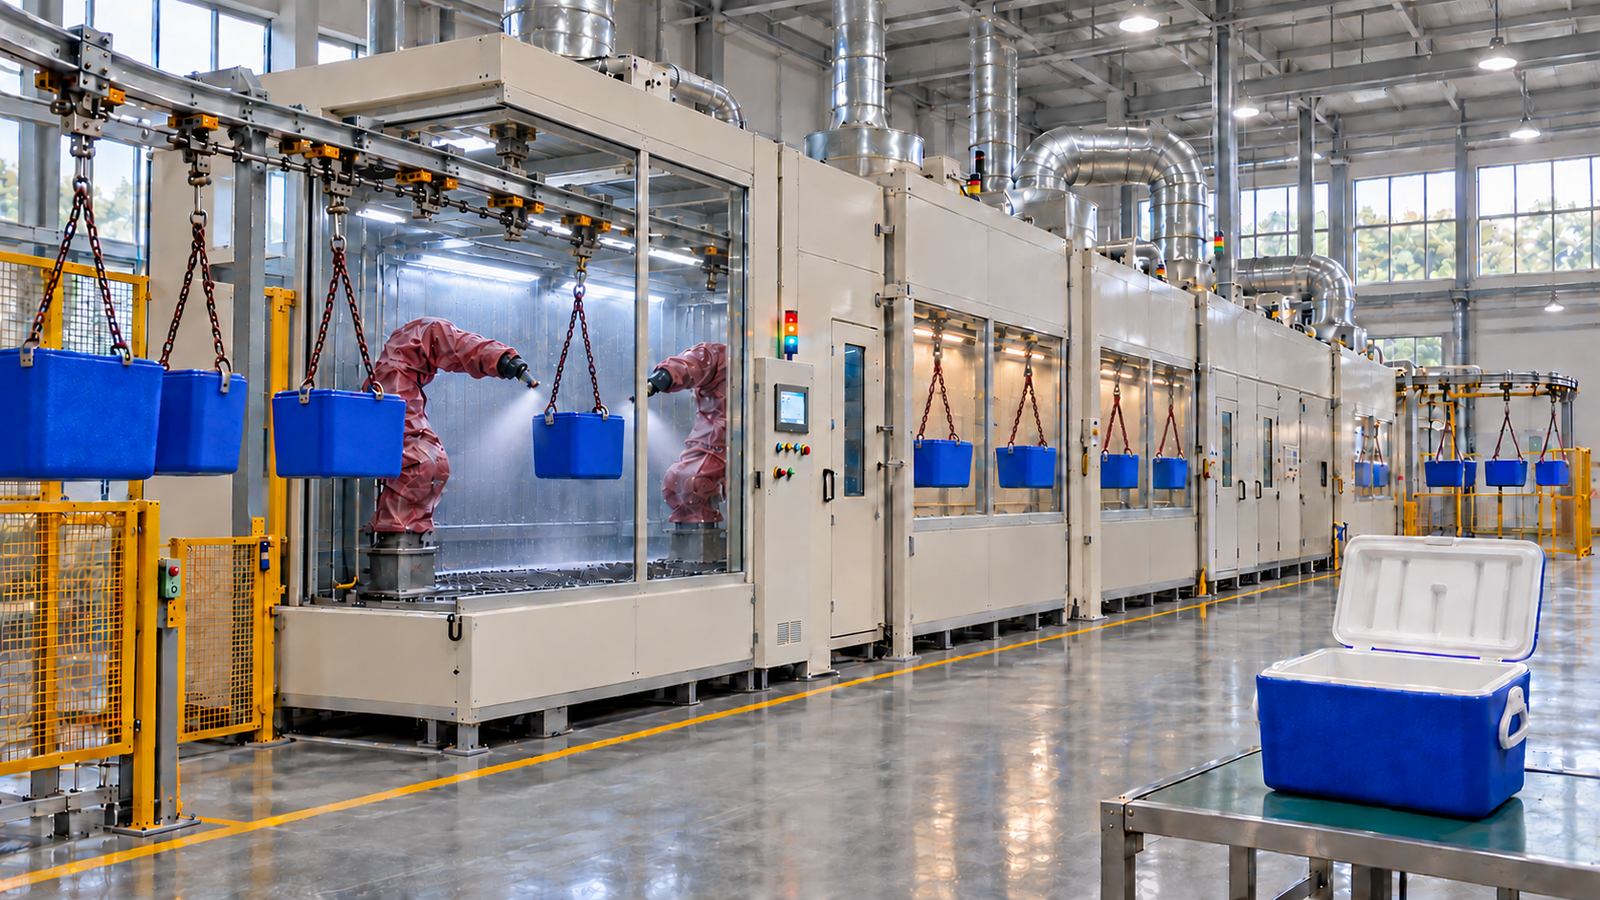
กรณีศึกษา: สายพ่นสีไฟฟ้าสถิตด้วยหุ่นยนต์สำหรับกล่องเก็บความเย็น ABS, แอฟริกาใต้
สรุป
| วัตถุ | สายพ่นสีไฟฟ้าสถิตด้วยหุ่นยนต์ที่ออกแบบให้ผู้ผลิตกล่องเก็บความเย็นในแอฟริกาใต้ พ่นสีกล่อง ABS 400,000 กล่องต่อปี ประมาณ 200 กล่องต่อชั่วโมงในกะเดียว 8 ชั่วโมง สัปดาห์ละห้าวัน |
|---|---|
| อุปกรณ์ | ระบบลำเลียงแบบแขวนเหนือศีรษะพร้อมตะขอแขวนที่ต่อลงดิน การขจัดฝุ่นและสีรองพื้นนำไฟฟ้าหรือการปรับสภาพผิว บูธหุ่นยนต์ 4 บูธพร้อมหุ่นยนต์พ่นสี 8 ตัวและหัวพ่นไฟฟ้าสถิต อุโมงค์ flash-off 4 อุโมงค์ เตาอบบ่มสี 60 °C และการระบายความร้อนแบบบังคับ ในอาคารขนาด 1,000 m² ความสูงใช้งานสุทธิ 4 m |
| สภาวะการใช้งาน | กล่อง 3 ขนาด สูงสุด 300 × 200 × 300 mm และ 500 g สีรองพื้นสองชั้นและสีเคลือบใสสองชั้น พร้อม flash-off 8-10 นาทีหลังแต่ละชั้น อบบ่ม 10-15 นาทีที่ 60 °C 8 สี เปลี่ยนตามล็อต |
| งบประมาณและแผนงาน | ประมาณการงบประมาณ MUSI: ประมาณ USD 2.8-3.8 ล้าน สำหรับการออกแบบ การผลิต การขนส่ง การติดตั้ง และการทดสอบเดินเครื่อง ประมาณ 9-11 เดือนจากการทำสัญญาถึงการผลิต |
| แหล่งข้อมูล | ข้อกำหนดจากลูกค้าและการคำนวณทางวิศวกรรมของ MUSI ปี 2026 ค่าการออกแบบจะตรวจยืนยันในการทดสอบเดินเครื่อง |
| ผลงานการส่งมอบ | สายการเคลือบมากกว่า 800 สายให้ลูกค้ากว่า 500 รายใน 36 ประเทศ (ทีมวิศวกร MUSI สะสมตั้งแต่ปี 2011) |
| บริการ | ออกแบบ ผลิต ติดตั้ง ทดสอบเดินเครื่อง ฝึกอบรมผู้ปฏิบัติงาน และบริการหลังการขายจากบริษัทเดียว |
ความเป็นมาของโครงการ
ลูกค้าผลิตกล่องเก็บความเย็น ABS แบบมีฉนวนในแอฟริกาใต้และส่งออกไปทั่วโลก ปัจจุบันกล่องพ่นสีด้วยมือเป็นล็อตภายในบูธพ่นสี เพื่อรองรับความต้องการปีละ 400,000 กล่องด้วยรูปลักษณ์ระดับส่งออก โรงงานต้องการเปลี่ยนจากการพ่นด้วยมือเป็นล็อตมาเป็นสายพ่นสีไฟฟ้าสถิตแบบต่อเนื่อง โดยใช้ระบบสีรองพื้นและสีเคลือบใสใน 8 สี สายการผลิตต้องติดตั้งได้ในอาคารเดิมขนาด 1,000 m² ความสูงใช้งานสุทธิ 4 m ทำงานกะเดียว 8 ชั่วโมง สัปดาห์ละห้าวัน และบำรุงรักษาได้ในท้องถิ่นโดยมีอะไหล่หาซื้อได้ในแอฟริกาใต้
| ข้อกำหนด | ข้อมูลจากลูกค้า |
|---|---|
| ผลิตภัณฑ์ | กล่องเก็บความเย็น ABS, 3 ขนาด |
| กล่องเล็ก / กลาง / ใหญ่ | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| น้ำหนักสูงสุด | 500 g |
| กำลังการผลิตต่อปี | 400,000 กล่อง |
| รูปแบบกะการทำงาน | สัปดาห์ละ 5 วัน วันละ 8 ชั่วโมง |
| ระบบเคลือบผิว | สีรองพื้น 2 ชั้น + สีเคลือบใส 2 ชั้น, flash-off 8-10 นาทีหลังแต่ละชั้น |
| การบ่ม | 60 °C นาน 10-15 นาที |
| สี | 8 สี เปลี่ยนตามล็อต ไม่ผสมกัน |
| วิธีการพ่น | การพ่นสีแบบไฟฟ้าสถิต |
| อาคาร | พื้นที่ 1,000 m² ความสูงใช้งานสุทธิ 4 m |
| เอกสารและการสนับสนุน | เอกสารทางเทคนิคทั้งหมดเป็นภาษาอังกฤษ การสนับสนุนงานบำรุงรักษาเป็นภาษาอังกฤษ อะไหล่หาซื้อได้ในแอฟริกาใต้ |
เป้าหมายและข้อจำกัดของลูกค้า
| ผลผลิต | ลูกค้าต้องการ 400,000 กล่องต่อปี ประมาณ 1,600 กล่องต่อวันในกะเดียว และต้องการเปลี่ยนการพ่นด้วยมือเป็นล็อตมาเป็นสายการผลิตแบบต่อเนื่อง |
|---|---|
| ความสม่ำเสมอ | ลูกค้าต้องการความหนาฟิล์มและรูปลักษณ์ที่สม่ำเสมอทั้งสี่ชั้นและทั้ง 8 สีสำหรับคำสั่งซื้อส่งออก |
| วัสดุพลาสติก | ABS เป็นฉนวนไฟฟ้า ดังนั้นสีไฟฟ้าสถิตจะห่อหุ้มกล่องได้ดีเพียงใดขึ้นอยู่กับการให้ชิ้นงานมีเส้นทางนำไฟฟ้าลงดิน |
| พื้นที่ | สี่ชั้นสีที่มี flash-off ชั้นละ 8-10 นาที รวมการอบบ่มและการระบายความร้อน ต้องใช้ระบบลำเลียงประมาณ 200 m และต้องติดตั้งได้ในพื้นที่ 1,000 m² ใต้หลังคาสูง 4 m |
| การบำรุงรักษา | โรงงานต้องการเอกสารภาษาอังกฤษ การสนับสนุนเป็นภาษาอังกฤษ และอะไหล่ที่ซื้อได้ในแอฟริกาใต้ ไม่ต้องนำเข้าทุกครั้งที่ซ่อม |
โครงการอ้างอิงของ MUSI ที่เทียบเคียงได้ ชิ้นงานพลาสติกและการพ่นสีด้วยหุ่นยนต์มีโครงการที่ส่งมอบแล้วซึ่งอธิบายไว้ในเว็บไซต์นี้: สายอบแห้งเร็วยาว 60 m ในแอฟริกาใต้ ที่พ่นสีเปลือกเครื่องมือพลาสติก 3.2 ล้านชิ้นต่อปี ที่ 6 วินาทีต่อชิ้น (กรณีศึกษา), สายอบ UV ในบราซิลที่พ่นสีชิ้นส่วนภายในรถยนต์แบบไฟฟ้าสถิตที่รอบเวลา 15 วินาที (กรณีศึกษา) และสายหุ่นยนต์ 10 ตัวในอาร์เจนตินาที่พ่นสีกันชน PP ที่รอบเวลา 60 วินาที (กรณีศึกษา).
เหตุผลที่เลือกการกำหนดค่านี้
อัตราการผลิตของสาย 400,000 กล่องในประมาณ 250 วันทำงานเท่ากับ 1,600 กล่องต่อวัน หรือสุทธิ 200 กล่องต่อชั่วโมงในกะ 8 ชั่วโมง สายการผลิตออกแบบไว้ที่ 240 กล่องต่อชั่วโมง เผื่อ 20% จากค่าสุทธิสำหรับการเริ่มเดินเครื่อง ช่วงว่างจากการเปลี่ยนสี การล้างสาย การหยุดสั้น ๆ และของเสีย โดยจะตรวจสอบค่าเผื่อนี้กับอัตราของเสียและแผนการเปลี่ยนสีของลูกค้าในขั้นการออกแบบรายละเอียด กล่องแขวนหนึ่งใบต่อหนึ่งตะขอที่ต่อลงดินด้วยระยะพิตช์ 500 mm กล่องใหญ่ที่สุดยาว 300 mm และต้องใช้ประมาณ 360 mm หากหมุน บวกระยะเผื่อสำหรับเส้นทางหุ่นยนต์และช่วงโค้ง ดังนั้นระบบลำเลียงจึงเดินที่ประมาณ 2.0 m/min
| ค่าการออกแบบ | ค่า | ที่มา |
|---|---|---|
| กำลังการผลิตสุทธิที่ต้องการ | 200 กล่อง/ชม. | 400,000 ÷ 250 วัน ÷ 8 ชม. |
| กำลังการผลิตที่ออกแบบ | 240 กล่อง/ชม. | เผื่อ 20% สำหรับช่วงว่าง การหยุด และของเสีย |
| ระยะห่างตะขอ | 500 mm | ความยาวกล่อง 300 mm (เส้นทแยงประมาณ 360 mm หากหมุน) บวกระยะเผื่อ ตรวจสอบกับระยะเอื้อมของหุ่นยนต์และช่วงโค้งของระบบลำเลียงแล้ว |
| ความเร็วสายพานลำเลียง | ประมาณ 2.0 m/min | 240 กล่อง/ชม. × 0.5 m |
| อุโมงค์ flash-off แต่ละอุโมงค์ | ระบบลำเลียงประมาณ 20 m (10 นาที) | ค่าสูงสุดของข้อกำหนด 8-10 นาที |
| เตาอบบ่มสี | ระบบลำเลียงประมาณ 30 m (อยู่ในเตา 15 นาทีที่ 60 °C) | ค่าสูงสุดของข้อกำหนด 10-15 นาที เวลาอบบ่มที่อุณหภูมิชิ้นงานยืนยันจากเอกสารข้อมูลสีและโปรไฟล์เตาอบ |
| การระบายความร้อนแบบบังคับ | ประมาณ 10 m (5 นาที) | กล่องต่ำกว่า 35 °C ก่อนปลดลง |
| ความยาวระบบลำเลียงรวม | ประมาณ 200 m | ส่วนกระบวนการ รวมช่วงเลี้ยวและทางกลับ |
เส้นทางนำไฟฟ้าสำหรับชิ้นงาน ABS หัวพ่นไฟฟ้าสถิตถ่ายโอนสีได้อย่างมีประสิทธิภาพไปยังชิ้นงานที่ต่อลงดินและนำไฟฟ้า ABS เป็นฉนวน ดังนั้นการออกแบบจึงจัดให้มีเส้นทางนำไฟฟ้า ได้แก่ สีรองพื้นนำไฟฟ้า การพ่นสารปรับสภาพผิวนำไฟฟ้า หรือแผ่นรองนำไฟฟ้าที่ต่อลงดิน ซึ่งเลือกร่วมกับผู้จำหน่ายสีของลูกค้าและยืนยันด้วยการทดลองพ่นบนกล่องตัวอย่าง ตะขอแขวนต่อลงดินผ่านระบบลำเลียง และตรวจสอบความต้านทานลงดินให้ต่ำกว่า 1 MΩ การเป่าลมไอออไนซ์ก่อนพ่นสีขจัดได้เฉพาะฝุ่นและไฟฟ้าสถิตที่ผิวเท่านั้น ไม่ได้ทำให้ชิ้นงานนำไฟฟ้า
ใช้หุ่นยนต์แทนปืนพ่นแบบติดตายหรือเครื่องพ่นแบบเคลื่อนที่ขึ้นลง (reciprocator) แต่ละบูธมีหุ่นยนต์พ่นสีขนาดกะทัดรัดสองตัว ข้างละหนึ่งตัวของระบบลำเลียง จึงพ่นถึงทั้งสี่ด้านและก้นของกล่องที่แขวนอยู่ได้โดยไม่ต้องหมุนกล่อง ตะขอแขวนแบบหมุนยังคงเป็นทางเลือก หุ่นยนต์เปลี่ยนโปรแกรมตามขนาดกล่องจากสูตรของระบบลำเลียง หัวพ่น ซึ่งเป็นถ้วยหมุนไฟฟ้าสถิต (rotary bell) หรือปืนพ่นไฟฟ้าสถิตแบบใช้ลมทำให้เป็นละออง จะเลือกร่วมกับผู้จำหน่ายสีจากผลการทดลองพ่น หุ่นยนต์และหัวพ่นกำหนดให้มีใบรับรองสำหรับพื้นที่อันตราย (ATEX หรือ IECEx) สำหรับโซนบูธ ผ้าคลุมป้องกันช่วยรักษาความสะอาดแต่ไม่ถือเป็นใบรับรอง การใช้ปืนพ่นไฟฟ้าสถิตอัตโนมัติแบบติดตายหรือ reciprocator สองถึงสามชุดต่อบูธช่วยลดงบประมาณ แต่ต้องตั้งค่าใหม่ด้วยมือทุกครั้งที่เปลี่ยนขนาดกล่อง และให้ฟิล์มสีที่ขอบและมุมสม่ำเสมอน้อยกว่า
เสนอใช้การกรองแบบแห้งแทนม่านน้ำ บูธที่เสนอใช้การกรองแบบแห้งด้วยกระดาษเขาวงกต (labyrinth) และถุงกรอง ไม่มีวงจรน้ำที่ต้องบำบัดหรือเติม ซึ่งสำคัญในพื้นที่ที่น้ำมีราคาสูง และการเปลี่ยนสีไม่ปนเปื้อนถังน้ำที่ใช้ร่วมกัน การเลือกขั้นสุดท้ายขึ้นอยู่กับระบบสีและปริมาณละอองสีส่วนเกิน (overspray) บูธม่านน้ำยังคงเป็นทางเลือก
ผังแบบพับสำหรับ 1,000 m² และ 4 m อุโมงค์ flash-off และเตาอบสร้างเป็นวงคดเคี้ยว (serpentine) แบบปิด ระบบลำเลียง 200 m จึงติดตั้งได้ในพื้นที่ประมาณ 48 × 16 m รางระบบลำเลียงอยู่ที่ความสูงประมาณ 2.7 m บูธสูงภายใน 2.6 m โดยมีห้องกรองอากาศ (plenum) อยู่ด้านบน (รวมประมาณ 3.2 m) ชุดจ่ายอากาศตั้งบนพื้นข้างบูธ และท่อลมเดินที่ประมาณ 3.5 m ทั้งหมดอยู่ใต้หลังคาสูง 4 m ผังขั้นสุดท้ายยืนยันจากแบบอาคารของลูกค้า
การให้ความร้อนเตาอบ: แก๊สทางอ้อมหรือไฟฟ้า เตาอบรักษาอุณหภูมิ 60 °C ± 2 °C ความต้องการความร้อนที่ 60 °C ต่ำ หัวเผาแก๊สแบบให้ความร้อนทางอ้อม (LPG หรือก๊าซธรรมชาติ) ช่วยให้การอบบ่มดำเนินต่อได้ระหว่างไฟฟ้าดับ ซึ่งเป็นปัจจัยที่ต้องวางแผนจริงในแอฟริกาใต้ ส่วนการให้ความร้อนด้วยไฟฟ้าเป็นทางเลือกในกรณีที่ไม่มีแก๊ส การเลือกขึ้นอยู่กับการตรวจสอบระบบสาธารณูปโภค 15 นาทีคือเวลาที่อยู่บนระบบลำเลียง ส่วนเวลาที่อุณหภูมิชิ้นงานที่จำเป็นต่อการอบบ่มยืนยันจากเอกสารข้อมูลสีและโปรไฟล์อุณหภูมิเตาอบ คอนโทรลเลอร์หุ่นยนต์และ PLC ต่อกับ UPS เพื่อเก็บรักษาโปรแกรมและตำแหน่ง และให้สายการผลิตหยุดอย่างปลอดภัย
ขั้นตอนกระบวนการ
| # | สถานีสายการผลิต | หน้าที่ของสถานี | เวลา / ความยาว |
|---|---|---|---|
| 1 | การแขวนชิ้นงาน | พนักงานแขวนกล่องบนตะขอที่ต่อลงดิน | ประมาณ 8 m |
| 2 | การเป่าลมไอออไนซ์ | ขจัดฝุ่นและไฟฟ้าสถิตที่ผิว (ไม่ใช่การปรับสภาพให้นำไฟฟ้า) | ประมาณ 3 m |
| 3 | การปรับสภาพนำไฟฟ้าและ flash | พ่นสารปรับสภาพผิวนำไฟฟ้า เว้นแต่ใช้สีรองพื้นนำไฟฟ้าหรือแผ่นรองที่ต่อลงดิน | ประมาณ 3 นาที |
| 4 | บูธ 1: สีรองพื้นชั้นที่ 1 | หุ่นยนต์ 2 ตัว หัวพ่นไฟฟ้าสถิต วาล์วเปลี่ยนสี 8 สี | ประมาณ 5 m |
| 5 | อุโมงค์ระเหยตัวทำละลาย 1 | อุโมงค์ปิด 25-30 °C ความเร็วลมต่ำ | 10 นาที |
| 6 | บูธ 2: สีรองพื้นชั้นที่ 2 | หุ่นยนต์ 2 ตัว สีเดียวกับบูธ 1 | ประมาณ 5 m |
| 7 | อุโมงค์ระเหยตัวทำละลาย 2 | อุโมงค์ปิด | 10 นาที |
| 8 | บูธ 3: สีเคลือบใสชั้นที่ 1 | หุ่นยนต์ 2 ตัว สีเคลือบใส 2K ผสมด้วยเครื่องผสมอัตราส่วนอิเล็กทรอนิกส์ | ประมาณ 5 m |
| 9 | อุโมงค์ระเหยตัวทำละลาย 3 | อุโมงค์ปิด | 10 นาที |
| 10 | บูธ 4: สีเคลือบใสชั้นที่ 2 | หุ่นยนต์ 2 ตัว | ประมาณ 5 m |
| 11 | อุโมงค์ระเหยตัวทำละลาย 4 | อุโมงค์ปิด | 10 นาที |
| 12 | เตาอบบ่มสี | หมุนเวียนลมร้อน 60 °C ± 2 °C | อยู่ในเตา 15 นาที |
| 13 | การระบายความร้อนแบบบังคับ | อากาศแวดล้อมที่ผ่านการกรอง | 5 นาที |
| 14 | การปลดชิ้นงานและการตรวจสอบ | ตรวจด้วยสายตา สุ่มวัดความหนาฟิล์มและการยึดเกาะ | ประมาณ 8 m |
ขอบเขตการจัดหา
| รายการ | การจัดวางรูปแบบ | จำนวน |
|---|---|---|
| สายพานลำเลียงแบบแขวน | ประมาณ 200 m ตะขอแขวนต่อลงดินระยะพิตช์ 500 mm (ตะขอแบบหมุนเป็นตัวเลือก) ขับเคลื่อนด้วย VFD ชุดปรับความตึง หล่อลื่นอัตโนมัติ ระบบติดตามระบบลำเลียงสำหรับหุ่นยนต์ | 1 สาย |
| การแขวนชิ้นงานและการเป่าลม | แท่นแขวนชิ้นงาน วงแหวนเป่าลมไอออไนซ์ | 1 |
| การปรับสภาพผิวนำไฟฟ้า | สถานีพ่นอัตโนมัติพร้อมโซน flash ที่อุณหภูมิแวดล้อม | 1 |
| บูธพ่นสีหุ่นยนต์ | ขนาดภายในประมาณ 5.0 × 3.0 × 2.6 m ลมไหลลงประมาณ 0.35 m/s เสนอการกรองแบบแห้ง (ทางเลือกคือม่านน้ำ) ไฟส่องสว่างป้องกันการระเบิด ระบบไฟฟ้าสำหรับพื้นที่อันตราย | 4 |
| หุ่นยนต์พ่นสี | หุ่นยนต์พ่นสีขนาดกะทัดรัด 6/7 แกน ที่ได้รับการรับรองสำหรับโซนอันตรายของบูธ (ATEX หรือ IECEx) พร้อมถ้วยหมุนไฟฟ้าสถิตหรือปืนพ่นไฟฟ้าสถิต และคอนโทรลเลอร์ | 8 |
| การจ่ายสี | วาล์วเปลี่ยนสี 8 สีบนหุ่นยนต์พ่นสีรองพื้น การผสมอัตราส่วน 2K แบบอิเล็กทรอนิกส์สำหรับสีเคลือบใส ปั๊ม ห้องผสมสี | 1 ชุด |
| ชุดจ่ายอากาศ | อากาศเติมที่ผ่านการกรองและให้ความร้อนสำหรับแต่ละบูธ ประมาณ 19,000 m³/h ต่อบูธ (ค่าเบื้องต้น ค่าสุดท้ายตามการสมดุลอากาศ) | 4 |
| อุโมงค์ระเหยตัวทำละลาย | อุโมงค์คดเคี้ยวแบบปิด 25-30 °C | 4 |
| เตาอบบ่มสี | หมุนเวียนลมร้อน 60 °C ± 2 °C หัวเผาแก๊สทางอ้อมหรือฮีตเตอร์ไฟฟ้า ม่านอากาศที่ปลายทั้งสองด้าน | 1 |
| การระบายความร้อนแบบบังคับ | อุโมงค์อากาศแวดล้อมที่ผ่านการกรอง | 1 |
| ระบบดูดอากาศทิ้ง | พัดลมดูดอากาศของบูธและอุโมงค์ ท่อลม และปล่อง | 1 ชุด |
| ระบบควบคุมสายการผลิต | PLC ศูนย์ควบคุมมอเตอร์ HMI และ SCADA ของสายการผลิตเป็นภาษาอังกฤษ ระบบอินเตอร์ล็อกความปลอดภัย UPS สำหรับ PLC และคอนโทรลเลอร์หุ่นยนต์ | 1 ชุด |
| ความปลอดภัยด้านอัคคีภัยและแก๊ส | ระบบตรวจจับและดับเพลิงในบูธ ระบบตรวจจับไอตัวทำละลาย | 1 ชุด |
แบรนด์ของส่วนประกอบ ชิ้นส่วนหลักมีจำหน่ายจากแบรนด์ระดับสากล เช่น แบรนด์ที่ระบุไว้ และกำหนดค่าได้ตามสเปกของลูกค้า โดยให้ความสำคัญกับแบรนด์ที่มีบริษัทในเครือหรือตัวแทนจำหน่ายที่ได้รับอนุญาตในแอฟริกาใต้ เพื่อให้ซื้อชิ้นส่วนสิ้นเปลืองได้ในท้องถิ่น รายการขั้นสุดท้ายพร้อมข้อมูลติดต่อผู้จำหน่ายในท้องถิ่นเป็นส่วนหนึ่งของเอกสารส่งมอบ
| ส่วนประกอบ | ตัวเลือกแบรนด์ |
|---|---|
| หุ่นยนต์พ่นสี | ABB, FANUC, Yaskawa |
| หัวพ่นไฟฟ้าสถิตและการเปลี่ยนสี | ABB; แบรนด์ปืนพ่นชั้นนำระดับสากล |
| การผสมอัตราส่วน 2K และปั๊มสี | แบรนด์ปืนพ่นชั้นนำระดับสากล |
| PLC, HMI และการควบคุมมอเตอร์ | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| อินเวอร์เตอร์ปรับความถี่ | ABB, Siemens, Danfoss |
| มอเตอร์เกียร์ระบบลำเลียง | SEW-EURODRIVE, NORD, Bonfiglioli |
| ตลับลูกปืนและโซ่ | SKF, Schaeffler (FAG), Renold, Tsubaki |
| ระบบนิวเมติก | Festo, SMC |
| พัดลม | Nicotra Gebhardt, ebm-papst, Systemair |
| วัสดุกรองของบูธและช่องรับอากาศ | Camfil, Freudenberg Viledon, Andreae Filters |
| หัวเผาแก๊ส | Riello, Weishaupt, Honeywell Maxon |
| การเป่าลมไอออไนซ์ | Simco-Ion, Meech, KEYENCE |
| เซนเซอร์ | SICK, ifm, Pepperl+Fuchs |
| ไฟส่องสว่างและระบบไฟฟ้าสำหรับพื้นที่อันตราย | Eaton Crouse-Hinds, R. STAHL, ABB |
| ระบบดับเพลิงและตรวจจับแก๊ส | Kidde, Minimax, Dräger |
เกณฑ์การออกแบบสำหรับแอฟริกาใต้: ไฟฟ้า 400 V, 50 Hz การออกแบบระบบไฟฟ้าตาม SANS 10142-1 การจำแนกพื้นที่อันตรายและการเลือกอุปกรณ์ตามอนุกรม IEC 60079 (SANS 60079) การป้องกันและความปลอดภัยของเครื่องจักรตามหน้าที่ของลูกค้าภายใต้ Occupational Health and Safety Act ฉบับที่ใช้บังคับจะยืนยันกับวิศวกรของลูกค้าในขั้นการออกแบบ
บริการที่รวมอยู่: การออกแบบเป็นภาษาอังกฤษ การผลิต การประกอบล่วงหน้าและทดสอบรับมอบที่โรงงาน การบรรจุหีบห่อและเอกสารส่งออก การควบคุมงานติดตั้ง การทดสอบเดินเครื่อง การเขียนโปรแกรมหุ่นยนต์สำหรับกล่อง 3 ขนาด การฝึกอบรมผู้ปฏิบัติงานและช่างบำรุงรักษาเป็นภาษาอังกฤษ การรับประกัน และอะไหล่
ບໍ່ລວມ: งานอาคาร ฐานราก และการเคลือบพื้น ระบบสาธารณูปโภคถึงจุดเชื่อมต่อ (ไฟฟ้า แก๊ส ลมอัด) ใบอนุญาตในท้องถิ่นรวมถึงใบอนุญาตปล่อยมลพิษทางอากาศ (ถ้ามี) ระบบบำบัด VOC เว้นแต่สั่งเพิ่ม สีและสารเคมีปรับสภาพผิว อากรขาเข้าและ VAT ของแอฟริกาใต้ และแรงงานท้องถิ่นสำหรับขนถ่ายและยก
ค่าใช้จ่ายและแผนงาน
ประมาณการงบประมาณ MUSI (ตุลาคม 2026) เป็นดอลลาร์สหรัฐ สำหรับรูปแบบในหน้านี้ ไม่ใช่ใบเสนอราคา อ้างอิงจากขอบเขต ปริมาณ และรายการที่ไม่รวมตามที่ระบุข้างต้น และชิ้นส่วนจากรายชื่อแบรนด์ ราคาจะกำหนดในสัญญาเมื่อประเด็นที่ยังเปิดอยู่ด้านล่างได้ข้อยุติ
| ขั้นตอน | ครอบคลุม | ระยะเวลา |
|---|---|---|
| การออกแบบ | ทบทวนข้อมูลหน้างาน คำนวณกระบวนการ ผังการติดตั้ง แบบจำลอง 3D ออกแบบโครงเหล็ก ระบบท่อ และระบบไฟฟ้า จำแนกพื้นที่อันตราย แบบและคู่มือภาษาอังกฤษ การอนุมัติจากลูกค้า | 6-8 สัปดาห์ |
| การผลิต | อุปกรณ์ทั้งหมดในขอบเขตการจัดหา รวมหุ่นยนต์และอุปกรณ์พ่นสี การประกอบล่วงหน้าและทดสอบรับมอบที่โรงงาน (EXW จีน) | 16-20 สัปดาห์นับจากอนุมัติแบบ |
| การขนส่ง | บรรจุหีบห่อเพื่อส่งออก ตู้คอนเทนเนอร์ 40 ฟุต ประมาณ 14-18 ตู้จากจีนถึงเดอร์บัน พิธีการศุลกากร และขนส่งทางบกถึงหน้างาน | ประมาณ 6-8 สัปดาห์แบบ door to door |
| การติดตั้งและทดสอบเดินระบบ | วิศวกรควบคุมงานประจำหน้างาน การติดตั้งเครื่องกลและไฟฟ้า การเขียนโปรแกรมหุ่นยนต์ การทดลองพ่นสี การเร่งกำลังการผลิต และการฝึกอบรม | 8-11 สัปดาห์ที่หน้างาน |
| รวม | ประมาณ USD 2.8-3.8 ล้าน สำหรับการออกแบบ การผลิต การขนส่ง การติดตั้ง และการทดสอบเดินเครื่อง | ประมาณ 9-11 เดือนจากสัญญาถึงการผลิต |
ตัวเลือกที่ไม่รวมในยอดรวม: ระบบบำบัด VOC (โรเตอร์ซีโอไลต์ร่วมกับ RTO หรือ RCO) หากใบอนุญาตท้องถิ่นกำหนด ชุดอะไหล่สำหรับสองปี คอยล์ทำความเย็นในชุดจ่ายอากาศสำหรับอุณหภูมิฤดูร้อน
เป้าหมายการออกแบบ
คอลัมน์กระบวนการปัจจุบันเป็นคำอธิบายของลูกค้าเกี่ยวกับกระบวนการแบบใช้คน ซึ่งยังไม่มีการวัดค่า แต่ละเป้าหมายจะได้รับการตรวจสอบในช่วงทดสอบเดินเครื่องหรือช่วงเพิ่มกำลังการผลิตตามที่ระบุในคอลัมน์สุดท้าย และจะเพิ่มผลการวัดหลังการทดสอบเดินเครื่อง
| รายการ | กระบวนการปัจจุบัน (ตามที่ลูกค้าแจ้ง) | เป้าหมายการออกแบบ | การตรวจสอบยืนยัน |
|---|---|---|---|
| ผลผลิต | พ่นด้วยมือเป็นล็อต | กล่องดีสุทธิ 200 กล่อง/ชม. (ออกแบบ 240) | วัดโดยภายใน (ลูกค้าร่วมเป็นสักขีพยาน) เดี่ยว / เฉลี่ยค่าเฉลี่ย ตัวอย่าง1 กะเต็ม ช่วงเวลาทดสอบช่วงเร่งกำลังการผลิต วิธี / เครื่องมือตัวนับที่จุดปลดชิ้นงาน |
| ชั้นสีและ flash-off | ด้วยมือ จับเวลาโดยช่างพ่นสี | 4 ชั้น flash-off ชั้นละ 10 นาที กำหนดโดยความเร็วระบบลำเลียง | วัดโดยภายใน เดี่ยว / เฉลี่ยครั้งเดียว ตัวอย่างแต่ละขนาดกล่อง ช่วงเวลาทดสอบการทดสอบเดินเครื่อง วิธี / เครื่องมือบันทึกความเร็วระบบลำเลียง |
| การบ่ม | เป็นล็อต | 60 °C ± 2 °C เวลาอบบ่มที่อุณหภูมิชิ้นงานตามเอกสารข้อมูลสี | วัดโดยภายใน (ลูกค้าร่วมเป็นสักขีพยาน) เดี่ยว / เฉลี่ยครั้งเดียว ตัวอย่าง3 โปรไฟล์ต่อขนาด ช่วงเวลาทดสอบการทดสอบเดินเครื่อง วิธี / เครื่องมือเครื่องบันทึกข้อมูลเตาอบพร้อมหัววัดบนกล่อง |
| ปริมาณการใช้สีต่อกล่อง | พ่นด้วยมือ ไม่ได้ตรวจวัด | กำหนดหลังการทดลองพ่น ถ้วยหมุนไฟฟ้าสถิตบนผิวที่นำไฟฟ้าโดยทั่วไปให้ประสิทธิภาพการถ่ายโอนสี 60-80% | วัดโดยลูกค้า เดี่ยว / เฉลี่ยค่าเฉลี่ย ตัวอย่าง1 สัปดาห์ ช่วงเวลาทดสอบหลังช่วงเร่งกำลังการผลิต วิธี / เครื่องมือปริมาณสีที่ใช้ต่อกล่องดี ประสิทธิภาพการถ่ายโอนสี (หากเป็นส่วนหนึ่งของการรับมอบ) คำนวณจากสมดุลมวลของของแข็งในสี |
| ความหนาฟิล์ม | แตกต่างตามช่างพ่นสี | ตามเอกสารข้อมูลของผู้จำหน่ายสี ต่อชั้น | วัดโดยภายใน (ลูกค้าร่วมเป็นสักขีพยาน) เดี่ยว / เฉลี่ยค่าเฉลี่ย ตัวอย่าง5 กล่องต่อสี ช่วงเวลาทดสอบการทดสอบเดินเครื่อง วิธี / เครื่องมือเครื่องวัดความหนาผิวเคลือบแบบอัลตราโซนิก |
| การยึดเกาะ | ไม่ได้ตรวจวัด | ISO 2409 แบบ cross-cut ระดับ 0-1 | วัดโดยห้องปฏิบัติการบุคคลที่สามหรือของลูกค้า เดี่ยว / เฉลี่ยครั้งเดียว ตัวอย่าง3 กล่องต่อสี ช่วงเวลาทดสอบการทดสอบเดินเครื่อง วิธี / เครื่องมือการทดสอบ cross-cut ตาม ISO 2409 |
| การเปลี่ยนสี | ทำความสะอาดบูธด้วยมือ | ล้างหุ่นยนต์ภายในไม่กี่นาที บวกช่วงตะขอว่างสั้น ๆ | วัดโดยภายใน เดี่ยว / เฉลี่ยค่าเฉลี่ย ตัวอย่างเปลี่ยนสี 8 ครั้ง ช่วงเวลาทดสอบการทดสอบเดินเครื่อง วิธี / เครื่องมือจับเวลาจากกล่องสุดท้ายถึงกล่องแรก |
ประเด็นที่ต้องยืนยัน
รายการเหล่านี้ยังไม่ได้กำหนดในข้อกำหนดจากลูกค้า และจะได้ข้อยุติในขั้นการออกแบบก่อนสรุปราคา:
| พื้นผิวที่พ่นสี | เฉพาะเปลือกนอก หรือรวมฝาและผนังด้านในด้วย และขอบสีขาวกับภายในจะปิดบังหรือพ่นสีก่อนการประกอบหรือไม่ |
|---|---|
| ระบบสี | ผู้จำหน่ายสีของลูกค้ามีสีรองพื้นนำไฟฟ้าหรือสารปรับสภาพผิวนำไฟฟ้าหรือไม่ และเวลา flash-off และการอบบ่มของแต่ละชั้นตามเอกสารข้อมูลสี |
| ตะขอแขวน | ตะขอแบบติดตาย สลิงโซ่คู่ (ตามภาพประกอบ) หรือตะขอแบบหมุน สำหรับแต่ละขนาดกล่อง เลือกหลังการทดลองแขวนและต่อลงดินด้วยกล่องตัวอย่าง |
| หัวพ่น | ถ้วยหมุนไฟฟ้าสถิตหรือปืนพ่นไฟฟ้าสถิตแบบใช้ลมทำให้เป็นละอองบนหุ่นยนต์แต่ละตัว เลือกจากการทดลองพ่นด้วยสีของลูกค้า |
| การบ่ม | 10-15 นาทีหมายถึงเวลาที่อุณหภูมิชิ้นงาน 60 °C หรือไม่ ยืนยันจากเอกสารข้อมูลสี |
| อาคาร | ความยาว ความกว้าง และระยะเสาของอาคาร พื้นที่สายการผลิต 48 × 16 m ต้องใช้อาคารยาวอย่างน้อยประมาณ 50 m |
| สาธารณูปโภค | กำลังไฟฟ้าที่มี การจ่ายแก๊สสำหรับเตาอบ และลมอัด |
| ใบอนุญาต | หน่วยงานท้องถิ่นกำหนดให้มีใบอนุญาตปล่อยมลพิษทางอากาศและระบบบำบัด VOC หรือไม่ |
การนำไปใช้
รูปแบบนี้เหมาะกับชิ้นงานพลาสติกหรือคอมโพสิตขนาดไม่เกินประมาณ 0.5 m และหนักไม่กี่กิโลกรัม ที่พ่นหลายชั้นในปริมาณสูง โดยมีหลายขนาดและหลายสีในสายเดียว เช่น กล่องเก็บความเย็น เปลือกเครื่องมือและเครื่องใช้ไฟฟ้า ชิ้นส่วนตกแต่งภายในรถยนต์ และชิ้นงานขึ้นรูปที่คล้ายกัน ไม่เหมาะกับชิ้นงานพ่นชั้นเดียวในปริมาณต่ำ ซึ่งบูธแบบใช้มือหรือกึ่งอัตโนมัติมีต้นทุนต่ำกว่ามาก ชิ้นงานที่ไม่สามารถแขวนและต่อลงดินได้อย่างเชื่อถือได้ หรือกรณีที่ไม่สามารถทำให้ระบบสีนำไฟฟ้าได้
ผลลัพธ์ที่แสดงในกรณีศึกษานี้สะท้อนถึงสภาวะการทำงานที่ระบุไว้ และไม่ควรตีความว่าเป็นการรับประกันประสิทธิภาพภายใต้วัตถุดิบ การผลิต สภาพแวดล้อม หรือสภาพพื้นที่ที่แตกต่างกัน
หลังการขาย
วิศวกรทดสอบเดินเครื่องและทีมสนับสนุนทำงานเป็นภาษาอังกฤษ และแบบ คู่มือ หน้าจอ HMI และสื่อการฝึกอบรมทั้งหมดเป็นภาษาอังกฤษ ชิ้นส่วนสิ้นเปลืองและอะไหล่ทั่วไปกำหนดจากแบรนด์ที่จำหน่ายในแอฟริกาใต้ และการส่งมอบรวมรายการอะไหล่พร้อมผู้จำหน่ายในท้องถิ่น การรับประกัน 12 เดือนสำหรับสายการผลิตทั้งหมด 36 เดือนสำหรับชิ้นส่วนสำคัญ และสูงสุด 60 เดือนสำหรับชิ้นส่วนโครงสร้าง วิศวกรตอบกลับภายใน 24 ชั่วโมง การเข้าบริการที่หน้างานหลังส่งมอบตกลงไว้ในสัญญา รายละเอียดอยู่ในหน้า บริการหลังการขาย หน้า
คำถามที่พบบ่อย
พลาสติก ABS พ่นสีแบบไฟฟ้าสถิตได้หรือไม่?
ได้ เมื่อชิ้นงานมีเส้นทางนำไฟฟ้าลงดิน ABS เป็นฉนวน ดังนั้นสายการผลิตจึงใช้สีรองพื้นนำไฟฟ้า สารปรับสภาพผิวนำไฟฟ้า หรือแผ่นรองที่ต่อลงดิน ซึ่งเลือกร่วมกับผู้จำหน่ายสีและพิสูจน์ด้วยการทดลองพ่น หากไม่มี สีจะห่อหุ้มขอบและส่วนเว้าได้ไม่ดี และประสิทธิภาพการถ่ายโอนสีจะลดลงใกล้เคียงกับการพ่นแบบทั่วไป
ทำไมจึงใช้หุ่นยนต์พ่นสีแทน reciprocator สำหรับกล่องเก็บความเย็น?
กล่องสามขนาดและห้าด้านที่ต้องพ่นสีทำให้เส้นทางของหัวพ่นต้องปรับตามแต่ละขนาด หุ่นยนต์ข้างละหนึ่งตัวเข้าถึงทุกด้านนอกของกล่องที่แขวนอยู่ เปลี่ยนโปรแกรมจากสูตรของระบบลำเลียง และทำให้ขอบและมุมสม่ำเสมอ ปืนพ่นแบบติดตายหรือ reciprocator มีต้นทุนต่ำกว่า แต่ต้องตั้งค่าใหม่ด้วยมือสำหรับแต่ละขนาด
สายการผลิตที่มีสี่ชั้นสีและ flash-off ชั้นละ 10 นาทียาวเท่าใด?
ที่ความเร็วประมาณ 2 m/min แต่ละ flash-off 10 นาทีใช้ระบบลำเลียงประมาณ 20 m และการอบบ่ม 15 นาทีใช้ประมาณ 30 m ทั้งสายจึงมีระบบลำเลียงประมาณ 200 m การพับอุโมงค์ flash-off และเตาอบเป็นวงคดเคี้ยวทำให้ติดตั้งได้ในพื้นที่ราว 48 × 16 m
สายการผลิตติดตั้งในอาคาร 1,000 m² ที่หลังคาสูง 4 m ได้หรือไม่?
ได้ ด้วยผังแบบพับ ระบบลำเลียงเดินที่ความสูงประมาณ 2.7 m บูธสูงประมาณ 3.2 m รวมห้องกรองอากาศ ชุดจ่ายอากาศตั้งข้างบูธ และท่อลมเดินที่ประมาณ 3.5 m พื้นที่ที่เหลือใช้สำหรับการแขวนชิ้นงาน การตรวจสอบ และห้องผสมสี
สายพ่นสีหุ่นยนต์แบบนี้มีต้นทุนเท่าใด?
สำหรับรูปแบบนี้ ประมาณการงบประมาณของ MUSI อยู่ที่ประมาณ USD 2.8-3.8 ล้าน สำหรับการออกแบบ การผลิต การขนส่งถึงหน้างาน การติดตั้ง และการทดสอบเดินเครื่อง ไม่รวมงานอาคาร ระบบสาธารณูปโภค ใบอนุญาต สี อากร และ VAT และราคาจะกำหนดในสัญญาเมื่อประเด็นที่ยังเปิดอยู่ได้ข้อยุติ
ตั้งแต่สั่งซื้อถึงเริ่มผลิตใช้เวลานานเท่าใด?
ประมาณ 9-11 เดือน ได้แก่ การออกแบบ 6-8 สัปดาห์ การผลิตและทดสอบที่โรงงาน 16-20 สัปดาห์ การขนส่งแบบ door to door ประมาณ 6-8 สัปดาห์ และการติดตั้ง ทดสอบเดินเครื่อง และเร่งกำลังการผลิต 8-11 สัปดาห์ ระยะเวลารอส่งมอบหุ่นยนต์และอุปกรณ์พ่นสีเป็นตัวกำหนดช่วงการผลิตส่วนใหญ่
ซื้ออะไหล่ในแอฟริกาใต้ได้หรือไม่?
ได้ สำหรับชิ้นส่วนสิ้นเปลืองและอะไหล่ทั่วไป ชิ้นส่วนกำหนดจากแบรนด์ที่มีบริษัทในเครือหรือตัวแทนจำหน่ายที่ได้รับอนุญาตในแอฟริกาใต้ เช่น ABB, Siemens, SEW-EURODRIVE, SMC และ Festo และการส่งมอบรวมรายการอะไหล่พร้อมผู้จำหน่ายในท้องถิ่น
ต้องใช้ข้อมูลอะไรบ้างในการเสนอราคาสายพ่นสีหุ่นยนต์?
ขนาดและน้ำหนักของชิ้นงาน กำลังการผลิตต่อปีและรูปแบบกะการทำงาน ระบบสีพร้อมเอกสารข้อมูลสีสำหรับ flash-off และการอบบ่ม จำนวนสีและความถี่ในการเปลี่ยนสี ความยาว ความกว้าง ความสูง และระยะเสาของอาคาร ไฟฟ้า แก๊ส และลมอัดที่มี และข้อกำหนดด้านใบอนุญาตในท้องถิ่น (ถ้ามี) ชิ้นงานตัวอย่างช่วยให้เราทดลองแขวน ต่อลงดิน และพ่นสีได้ก่อนกำหนดราคา
ราคารวมอะไรบ้าง และผู้ซื้อต้องจัดเตรียมอะไร?
รวม: การออกแบบเป็นภาษาอังกฤษ การผลิต การประกอบล่วงหน้าและทดสอบรับมอบที่โรงงาน การบรรจุหีบห่อและเอกสารส่งออก การควบคุมงานติดตั้ง การทดสอบเดินเครื่อง การเขียนโปรแกรมหุ่นยนต์สำหรับกล่อง 3 ขนาด การฝึกอบรมผู้ปฏิบัติงานและช่างบำรุงรักษาเป็นภาษาอังกฤษ การรับประกัน และอะไหล่ ผู้ซื้อจัดเตรียมงานอาคาร ฐานราก ระบบสาธารณูปโภคถึงจุดเชื่อมต่อ ใบอนุญาตในท้องถิ่น สีและสารเคมีปรับสภาพผิว อากรขาเข้าและ VAT และแรงงานท้องถิ่นสำหรับขนถ่ายและยก
พิสูจน์กำลังการผลิตและคุณภาพสีอย่างไรเมื่อส่งมอบ?
สายการผลิตผ่านการทดสอบรับมอบที่โรงงานก่อนจัดส่ง ในช่วงทดสอบเดินเครื่องและช่วงเร่งกำลังการผลิต เป้าหมายการออกแบบแต่ละข้อจะถูกวัดตามที่ระบุในตารางเป้าหมายการออกแบบ: นับกำลังการผลิตตลอด 1 กะเต็ม ตรวจความหนาฟิล์มด้วยเครื่องวัดความหนาผิวเคลือบแบบอัลตราโซนิก และตรวจการยึดเกาะด้วยการทดสอบ cross-cut ตาม ISO 2409
สายการผลิตออกแบบตามมาตรฐานไฟฟ้าและพื้นที่อันตรายของแอฟริกาใต้หรือไม่?
ใช่ เกณฑ์การออกแบบคือไฟฟ้า 400 V, 50 Hz การออกแบบระบบไฟฟ้าตาม SANS 10142-1 และการจำแนกพื้นที่อันตรายและการเลือกอุปกรณ์ตามอนุกรม IEC 60079 (SANS 60079) ฉบับที่ใช้บังคับจะยืนยันกับวิศวกรของลูกค้าในขั้นการออกแบบ
สายพ่นสีในแอฟริกาใต้จำเป็นต้องมีระบบบำบัด VOC หรือไม่?
ขึ้นอยู่กับว่าหน่วยงานท้องถิ่นกำหนดให้โรงงานต้องมีใบอนุญาตปล่อยมลพิษทางอากาศหรือไม่ ซึ่งจะตรวจสอบในขั้นการออกแบบ หากจำเป็นต้องบำบัด จะเสนอโรเตอร์ซีโอไลต์ร่วมกับ RTO หรือ RCO เป็นตัวเลือกเพิ่มเติมนอกยอดรวม
สายการผลิตมาพร้อมการรับประกันและบริการหลังการขายอะไรบ้าง?
การรับประกัน 12 เดือนสำหรับสายการผลิตทั้งหมด 36 เดือนสำหรับชิ้นส่วนสำคัญ และสูงสุด 60 เดือนสำหรับชิ้นส่วนโครงสร้าง วิศวกรตอบกลับภายใน 24 ชั่วโมง เอกสารและการฝึกอบรมทั้งหมดเป็นภาษาอังกฤษ และการเข้าบริการที่หน้างานหลังส่งมอบตกลงไว้ในสัญญา
สายการผลิตเดียวกันนี้ใช้พ่นชิ้นงานพลาสติกอื่นในภายหลังได้หรือไม่?
ได้ สำหรับชิ้นงานพลาสติกหรือคอมโพสิตขนาดไม่เกินประมาณ 0.5 m และหนักไม่กี่กิโลกรัมที่สามารถแขวนและต่อลงดินได้ ชิ้นงานใหม่แต่ละชิ้นต้องมีตะขอแขวนและโปรแกรมหุ่นยนต์ของตัวเอง และระบบสีต้องทำให้นำไฟฟ้าได้
รับโซลูชันที่คล้ายกัน
ส่งข้อมูลต่อไปนี้มาให้เรา แล้วเราจะส่งผังการติดตั้ง การคำนวณอัตราการผลิตของสาย และงบประมาณสำหรับชิ้นงานของคุณกลับไป:
- แบบหรือภาพถ่ายชิ้นงาน ขนาดและน้ำหนักของทุกรุ่น
- กำลังการผลิตต่อปี จำนวนกะ และวันทำงาน
- ระบบสี จำนวนชั้น ข้อมูล flash-off และการอบบ่ม จำนวนสีและความถี่ในการเปลี่ยนสี
- ขนาดอาคาร ความสูงใช้งานสุทธิ และระบบสาธารณูปโภคที่มี
- หากเป็นไปได้ ขอกล่องตัวอย่างขนาดละสองสามใบสำหรับการทดลองแขวนและพ่นสี
ส่งข้อความ WhatsApp ถึงเราเกี่ยวกับกรณีนี้ แบบฟอร์มติดต่อ
ที่เกี่ยวข้อง
- สายพ่นสีหุ่นยนต์ (หน้าสินค้า)
- สายพ่นสีเปลือกเครื่องมือไฟฟ้าในแอฟริกาใต้ (กรณีศึกษา)
- สายอบ UV สำหรับชิ้นส่วนพลาสติกภายในรถยนต์ (กรณีศึกษา)
- การพ่นสีด้วยหุ่นยนต์เทียบกับ reciprocator: เมื่อใดหุ่นยนต์จึงคุ้มค่า
- สายพ่นสีต้องใช้พื้นที่เท่าใด
- การนำเข้าสายพ่นสีจากจีน: การขนส่ง การติดตั้ง และศุลกากร
- ห้องผสมสี
จัดทำโดย Lin Cong ผู้อำนวยการฝ่ายเทคนิค MUSI Technology
เผยแพร่ 2026-10-22 · อัปเดต 2026-10-22 · ทบทวนทางเทคนิคล่าสุด: 2026-10-22