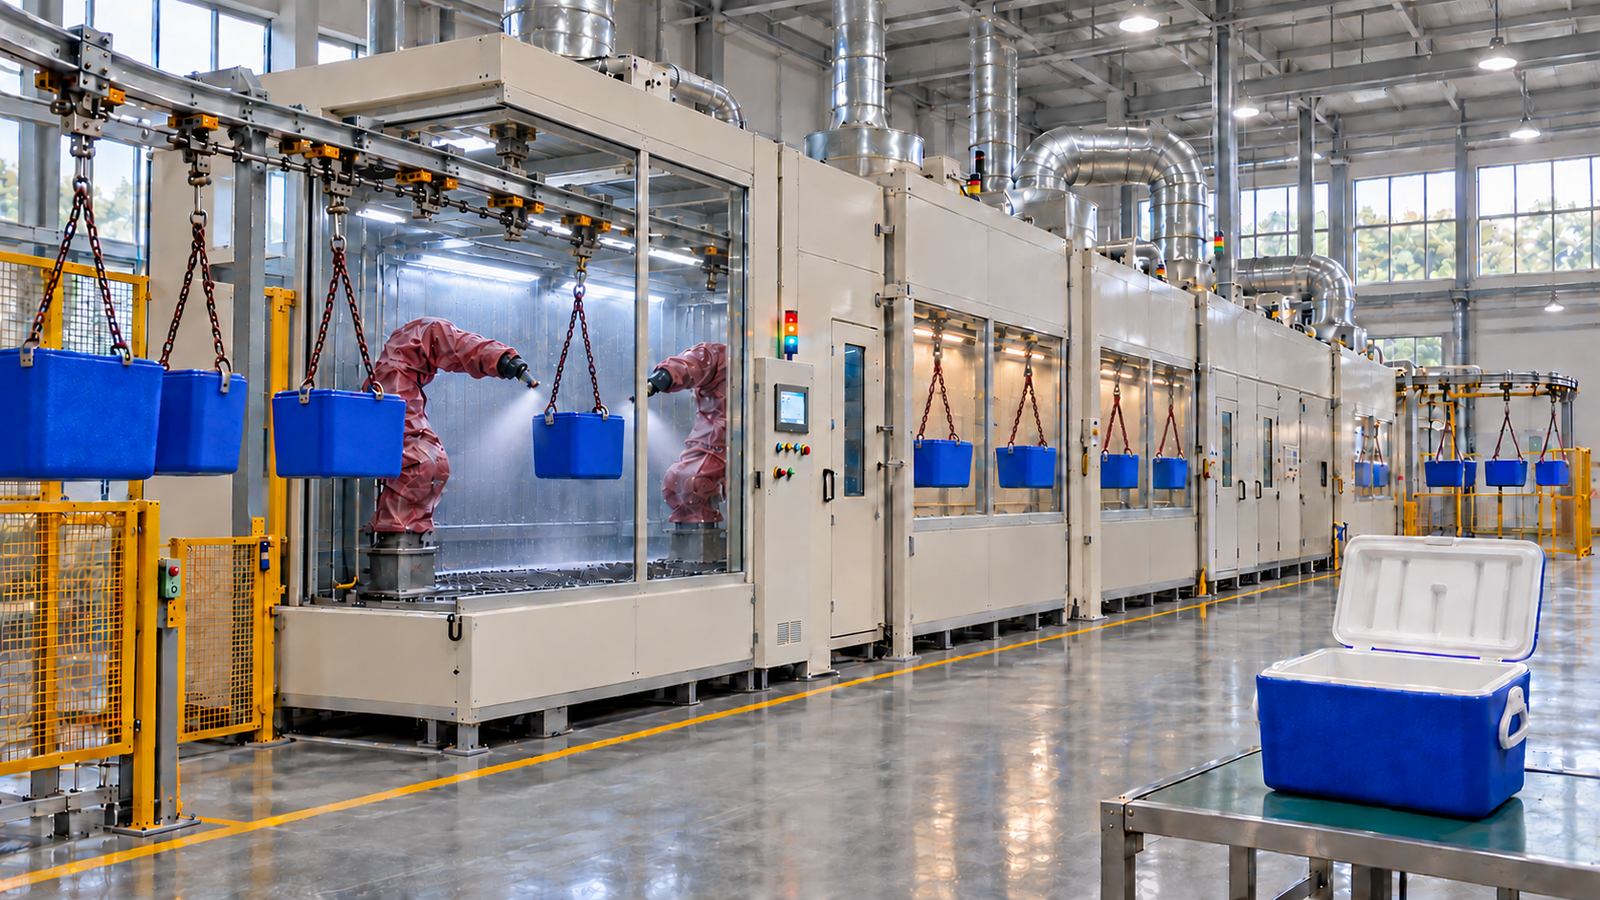
사례 연구: ABS 쿨러박스용 로봇 정전 도장 라인, 남아프리카공화국
요약
| 대상 | 남아프리카공화국의 쿨러박스 제조업체를 위해 설계한 로봇 정전 도장 라인으로, 주 5일 8시간 1교대로 시간당 약 200개, 연간 400,000개의 ABS 박스를 도장합니다 |
|---|---|
| 장비 | 접지 행거가 장착된 오버헤드 컨베이어, 먼지 제거 및 전도성 프라이머 또는 전처리, 도장 로봇 8대와 정전 도장기를 갖춘 로봇 부스 4기, 플래시오프 터널 4기, 60 °C 경화로 및 강제 냉각, 유효 높이 4 m의 1,000 m² 공장동에 설치 |
| 운전 조건 | 최대 300 × 200 × 300 mm, 500 g의 3가지 박스 크기, 프라이머 2회와 클리어 2회, 각 코트 후 8-10분 플래시오프, 60 °C에서 10-15분 경화, 8가지 색상을 배치 단위로 교체 |
| 예산 및 일정 | MUSI 예산 추정: 설계, 제작, 운송, 설치 및 시운전에 약 USD 2.8-3.8백만; 계약부터 생산까지 약 9-11개월 |
| 데이터 출처 | 고객 요구사항 및 MUSI 엔지니어링 계산, 2026; 설계값은 시운전 시 검증 예정 |
| 납품 실적 | 36개국 500개 이상 고객에 800개 이상의 도장 라인 납품 (MUSI 엔지니어링 팀, 2011년 이후 누계) |
| 서비스 | 설계, 제조, 설치, 시운전, 운전자 교육 및 애프터서비스를 한 회사에서 제공 |
프로젝트 배경
고객은 남아프리카공화국에서 단열 ABS 쿨러박스를 제조하여 전 세계로 수출합니다. 현재 박스는 스프레이 부스 안에서 수작업으로 배치 도장되고 있습니다. 수출 등급의 외관으로 연간 400,000개의 수요를 충족하기 위해, 공장은 수동 배치 도장에서 8가지 색상의 프라이머 + 클리어 코트 시스템을 사용하는 연속식 정전 도장 라인으로 전환하고자 합니다. 라인은 유효 높이 4 m의 기존 1,000 m² 공장동에 들어가야 하고, 주 5일 8시간 1교대로 가동되어야 하며, 남아프리카공화국에서 구할 수 있는 예비 부품으로 현지에서 유지보수가 가능해야 합니다.
| 요구사항 | 고객 제시값 |
|---|---|
| 제품 | ABS 쿨러박스, 3가지 크기 |
| 소형 / 중형 / 대형 박스 | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| 최대 중량 | 500 g |
| 연간 생산량 | 400,000개 |
| 근무 형태 | 주 5일, 하루 8시간 |
| 도장 시스템 | 프라이머 2코트 + 클리어 2코트, 각 코트 후 8-10분 플래시오프 |
| 경화 | 60 °C에서 10-15분 |
| 색상 | 8가지, 배치 단위로 교체, 혼합 없음 |
| 도장 방식 | 정전 스프레이 |
| 건물 | 사용 가능 면적 1,000 m², 유효 높이 4 m |
| 문서 및 지원 | 모든 기술 문서는 영어; 영어 유지보수 지원; 예비 부품은 남아프리카공화국에서 구매 가능 |
고객 목표 및 제약 조건
| 생산량 | 고객은 연간 400,000개, 1교대 기준 하루 약 1,600개가 필요하며, 수동 배치 도장을 연속 라인으로 대체하고자 합니다. |
|---|---|
| 일관성 | 고객은 수출 주문을 위해 4코트와 8가지 색상 전반에 걸쳐 균일한 도막 두께와 외관을 원합니다. |
| 플라스틱 소지 | ABS는 전기 절연체이므로, 정전 도료가 박스를 얼마나 잘 감싸는지는 부품에 접지로 이어지는 전도 경로를 확보하는지에 달려 있습니다. |
| 공간 | 각각 8-10분의 플래시오프가 필요한 4코트에 경화와 냉각을 더하면 약 200 m의 컨베이어가 필요하며, 이를 4 m 지붕 아래 1,000 m²에 배치해야 합니다. |
| 유지보수 | 공장에는 수리할 때마다 수입하는 대신 영어 문서, 영어 지원, 그리고 남아프리카공화국에서 구매할 수 있는 예비 부품이 필요합니다. |
유사한 MUSI 레퍼런스. 플라스틱 부품과 로봇 도장은 본 사이트에 소개된 납품 프로젝트로 검증되었습니다. 남아프리카공화국의 60 m 고속 경화 라인은 플라스틱 공구 하우징을 개당 6초로 연간 3.2백만 개 도장합니다(사례 연구), 브라질의 UV 경화 라인은 자동차 내장 부품을 15초 사이클로 정전 도장합니다(사례 연구), 그리고 아르헨티나의 10대 로봇 라인은 PP 범퍼를 60초 사이클로 도장합니다(사례 연구).
이 구성이 선택된 이유
라인 능력. 약 250 근무일 동안 400,000개는 하루 1,600개, 8시간 1교대 기준 시간당 순 200개에 해당합니다. 라인은 시간당 240개로 설계되어, 기동, 색상 교체 공백, 라인 퍼지, 단시간 정지 및 불량을 위해 순 수치 대비 20%의 여유를 둡니다. 이 여유는 상세 설계 단계에서 고객의 불량률과 교체 계획에 비추어 검토합니다. 박스는 500 mm 피치의 접지 행거에 하나씩 걸립니다. 가장 큰 박스는 길이 300 mm로 회전 시 약 360 mm가 필요하며, 로봇 경로와 곡선부를 위한 여유 공간이 추가되므로 컨베이어 속도는 약 2.0 m/min입니다.
| 설계 항목 | 값 | 근거 |
|---|---|---|
| 필요 순 생산량 | 200개/h | 400,000 ÷ 250일 ÷ 8 h |
| 설계 생산량 | 240개/h | 공백, 정지 및 불량을 위한 20% 여유 |
| 행거 피치 | 500 mm | 박스 길이 300 mm(회전 시 대각선 약 360 mm) + 여유 공간; 로봇 도달 범위 및 컨베이어 곡선부와 대조 확인 |
| 컨베이어 속도 | 약 2.0 m/min | 240개/h × 0.5 m |
| 플래시오프 터널 1기당 | 컨베이어 약 20 m(10분) | 8-10분 요구사항의 상한값 |
| 경화로 | 컨베이어 약 30 m(60 °C에서 체류 15분) | 10-15분 요구사항의 상한값; 피도물 온도 기준 경화 시간은 도료 기술 데이터 시트와 오븐 프로파일로 확인 |
| 강제 냉각 | 약 10 m(5분) | 하역 전 박스 온도 35 °C 미만 |
| 컨베이어 총 길이 | 약 200 m | 공정 구간 + 회전부 및 복귀부 |
ABS 부품을 위한 전도 경로. 정전 도장기는 접지되어 있고 전도성이 있는 부품에 도료를 효율적으로 전달합니다. ABS는 절연체이므로 설계에서 전도 경로를 확보합니다. 전도성 프라이머, 전도성 전처리 스프레이 또는 접지된 전도성 백킹 중에서 고객의 도료 공급업체와 함께 선정하고, 샘플 박스에 대한 스프레이 시험으로 확인합니다. 행거는 컨베이어를 통해 접지되며, 대지 저항이 1 MΩ 미만인지 점검합니다. 도장 전 이온화 에어 블로오프는 먼지와 표면 정전기만 제거할 뿐, 부품을 전도성으로 만들지는 않습니다.
고정 건이나 레시프로케이터 대신 로봇 사용. 각 부스에는 컨베이어 양쪽에 한 대씩 소형 도장 로봇 두 대가 있어, 매달린 박스를 회전시키지 않고도 네 측면과 바닥면에 도달할 수 있습니다. 회전 행거도 옵션으로 선택 가능합니다. 로봇은 컨베이어 레시피에 따라 박스 크기별로 프로그램을 전환합니다. 도장기(정전 회전 벨 또는 정전 에어 분무 건)는 스프레이 시험을 바탕으로 도료 공급업체와 함께 선정합니다. 로봇과 도장기는 부스 구역에 맞는 방폭 인증(ATEX 또는 IECEx)을 갖추도록 사양을 정합니다. 보호 커버는 장비를 깨끗하게 유지하지만 인증을 대신하지는 않습니다. 부스당 2-3대의 고정식 자동 정전 건이나 레시프로케이터를 쓰면 예산은 낮아지지만, 박스 크기마다 수동 재설정이 필요하고 모서리와 코너의 도막 균일성이 떨어집니다.
수막 커튼 대신 건식 필터 제안. 부스는 래버린스 페이퍼와 백 필터를 이용한 건식 여과 방식으로 제안합니다. 처리하거나 보충해야 할 물 순환 계통이 없어 물값이 비싼 곳에서 유리하며, 색상 교체 시 공용 수조가 오염되지 않습니다. 최종 선택은 도료 시스템과 오버스프레이 부하에 따라 결정되며, 수막 커튼 부스도 대안으로 남아 있습니다.
1,000 m²와 4 m에 맞춘 접이식 레이아웃. 플래시오프 터널과 오븐은 밀폐형 서펜타인 루프로 제작하여 200 m의 컨베이어를 약 48 × 16 m의 면적에 배치합니다. 컨베이어 레일은 약 2.7 m 높이에 있으며, 부스는 내부 높이 2.6 m에 그 위로 필터 플레넘이 있고(전체 약 3.2 m), 급기 유닛은 부스 옆 바닥에 설치되며, 덕트는 약 3.5 m 높이로 지나가 모두 4 m 지붕 아래에 들어갑니다. 최종 레이아웃은 고객의 건물 도면으로 확정합니다.
오븐 가열: 간접 가스 또는 전기. 오븐은 60 °C ± 2 °C를 유지합니다. 60 °C에서의 열 수요는 낮으며, 간접 연소식 가스 버너(LPG 또는 천연가스)는 남아프리카공화국에서 실제 계획 요소인 전력망 중단 시에도 경화를 계속할 수 있게 하고, 가스를 사용할 수 없는 곳에서는 전기 가열이 대안입니다. 선택은 유틸리티 점검 결과에 따릅니다. 15분은 컨베이어 체류 시간이며, 경화에 필요한 피도물 온도 기준 시간은 도료 기술 데이터 시트와 오븐 온도 프로파일로 확인합니다. 로봇 컨트롤러와 PLC는 UPS에 연결되어 프로그램과 위치가 유지되고 라인이 안전하게 정지합니다.
공정 흐름
| # | 라인 스테이션 | 스테이션 기능 | 시간 / 길이 |
|---|---|---|---|
| 1 | 투입 | 작업자가 접지 행거에 박스를 걸기 | 약 8 m |
| 2 | 이온화 에어 블로오프 | 먼지와 표면 정전기 제거(전도성 처리 아님) | 약 3 m |
| 3 | 전도성 처리 및 플래시 | 전도성 전처리 스프레이(전도성 프라이머 또는 접지 백킹을 사용하는 경우 제외) | 약 3분 |
| 4 | 부스 1: 프라이머 1차 | 로봇 2대, 정전 도장기, 8색 색상 교체 밸브 | 약 5 m |
| 5 | 플래시오프 1 | 밀폐 터널, 25-30 °C, 저풍속 | 10분 |
| 6 | 부스 2: 프라이머 2차 | 로봇 2대, 부스 1과 동일 색상 | 약 5 m |
| 7 | 플래시오프 2 | 밀폐 터널 | 10분 |
| 8 | 부스 3: 클리어 1차 | 로봇 2대, 전자식 정량 혼합기를 이용한 2K 클리어 | 약 5 m |
| 9 | 플래시오프 3 | 밀폐 터널 | 10분 |
| 10 | 부스 4: 클리어 2차 | 로봇 2대 | 약 5 m |
| 11 | 플래시오프 4 | 밀폐 터널 | 10분 |
| 12 | 경화로 | 열풍 순환, 60 °C ± 2 °C | 체류 15분 |
| 13 | 강제 냉각 | 여과된 외기 | 5분 |
| 14 | 하역 및 검사 | 육안 검사, 도막 두께 및 부착력 샘플링 | 약 8 m |
공급 범위
| 항목 | 구성 | 수량 |
|---|---|---|
| 오버헤드 컨베이어 | 약 200 m, 500 mm 피치의 접지 행거(회전 행거 옵션), VFD 구동, 텐셔너, 자동 급유, 로봇용 컨베이어 트래킹 | 1라인 |
| 투입 및 블로오프 | 투입 플랫폼, 이온화 에어 블로오프 링 | 1 |
| 전도성 전처리 | 상온 플래시 구역을 갖춘 자동 스프레이 스테이션 | 1 |
| 로봇 도장 부스 | 내부 약 5.0 × 3.0 × 2.6 m, 다운드래프트 약 0.35 m/s, 건식 여과 제안(수막 커튼 대안), 방폭 조명, 방폭 전기설비 | 4 |
| 도장 로봇 | 부스 위험 구역용 인증(ATEX 또는 IECEx)을 받은 소형 6/7축 도장 로봇, 정전 회전 벨 또는 정전 건과 컨트롤러 포함 | 8 |
| 도료 공급 | 프라이머 로봇의 8색 색상 교체 밸브, 클리어용 전자식 2K 정량 혼합, 펌프, 도료 조색실 | 1세트 |
| 급기 유닛 | 각 부스용 여과·가열 급기, 부스당 약 19,000 m³/h(예비값; 최종값은 풍량 밸런스로 결정) | 4 |
| 플래시오프 터널 | 밀폐형 서펜타인 터널, 25-30 °C | 4 |
| 경화로 | 열풍 순환, 60 °C ± 2 °C, 간접 가스 버너 또는 전기 가열, 양 끝단 에어 커튼 | 1 |
| 강제 냉각 | 여과 외기 터널 | 1 |
| 배기 시스템 | 부스 및 터널 배기 팬, 덕트 및 배기탑 | 1세트 |
| 라인 제어 | PLC, 모터 제어 센터, 영어 HMI 및 라인 SCADA, 안전 인터록, PLC 및 로봇 컨트롤러용 UPS | 1세트 |
| 화재 및 가스 안전 | 부스 화재 감지 및 소화, 용제 가스 감지 | 1세트 |
구성품 브랜드. 핵심 부품은 아래와 같은 국제 브랜드에서 조달할 수 있으며, 고객 사양에 따라 구성할 수 있습니다. 소모 부품을 현지에서 구매할 수 있도록 남아프리카공화국에 자체 자회사 또는 공식 유통망을 갖춘 브랜드를 우선하며, 현지 공급업체 연락처가 포함된 최종 목록은 인도 문서에 포함됩니다.
| 구성품 | 브랜드 옵션 |
|---|---|
| 도장 로봇 | ABB, FANUC, Yaskawa |
| 정전 도장기 및 색상 교체 | ABB; 글로벌 일류 스프레이 건 브랜드 |
| 2K 정량 혼합 및 도료 펌프 | 글로벌 일류 스프레이 건 브랜드 |
| PLC, HMI 및 모터 제어 | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| 인버터(VFD) | ABB, Siemens, Danfoss |
| 컨베이어 기어드 모터 | SEW-EURODRIVE, NORD, Bonfiglioli |
| 베어링 및 체인 | SKF, Schaeffler (FAG), Renold, Tsubaki |
| 공압 장치 | Festo, SMC |
| 팬 | Nicotra Gebhardt, ebm-papst, Systemair |
| 부스 및 흡기 필터 여재 | Camfil, Freudenberg Viledon, Andreae Filters |
| 가스 버너 | Riello, Weishaupt, Honeywell Maxon |
| 이온화 에어 블로오프 | Simco-Ion, Meech, KEYENCE |
| 센서 | SICK, ifm, Pepperl+Fuchs |
| 방폭 조명 및 전기설비 | Eaton Crouse-Hinds, R. STAHL, ABB |
| 소화 설비 및 가스 감지 | Kidde, Minimax, Dräger |
남아프리카공화국 설계 기준: 전원 400 V, 50 Hz; 전기 설비 설계는 SANS 10142-1 준수; 위험 구역 분류 및 장비 선정은 IEC 60079(SANS 60079) 시리즈 준수; 기계 방호 및 안전은 고객의 Occupational Health and Safety Act(OHS Act) 의무에 따릅니다. 적용 판은 설계 단계에서 고객의 엔지니어와 확인합니다.
포함 서비스: 영어 설계, 제작, 공장 가조립 및 인수 시험, 수출 포장 및 서류, 설치 감독, 시운전, 3가지 박스 크기에 대한 로봇 프로그래밍, 영어로 진행하는 작업자 및 유지보수 교육, 보증 및 예비 부품.
미포함: 건축 공사, 기초 및 바닥 실링, 공급 한계점까지의 유틸리티(전력, 가스, 압축 공기), 대기 배출 허가를 포함한 현지 인허가, 별도 주문이 없는 경우 VOC 저감 설비, 도료 및 전처리 약품, 남아프리카공화국 수입 관세 및 VAT, 하역 및 양중을 위한 현지 인력.
비용 및 일정
본 페이지 구성에 대한 MUSI 예산 추정(2026년 10월, 미국 달러 기준)이며 견적서가 아닙니다. 근거: 위에 열거한 범위, 수량 및 제외 사항과 브랜드 목록의 부품. 가격은 아래 미결 사항이 확정되면 계약서에서 확정합니다.
| 스테이지 | 포함 내용 | 기간 |
|---|---|---|
| 설계 | 현장 데이터 검토, 공정 계산, 레이아웃, 3D 모델, 철골·배관·전기 설계, 위험 구역 분류, 영어 도면 및 매뉴얼, 고객 승인 | 6-8주 |
| 제작 | 로봇과 도장 장비를 포함한 공급 범위 내 모든 장비, 공장 가조립 및 인수 시험(EXW 중국) | 설계 승인 후 16-20주 |
| 운송 | 수출 포장, 40피트 컨테이너 약 14-18대로 중국에서 더반(Durban)까지, 통관, 현장까지 내륙 운송 | 도어 투 도어 약 6-8주 |
| 설치 및 시운전 | 현장 감독 엔지니어, 기계 및 전기 설치, 로봇 프로그래밍, 도장 시험, 램프업, 교육 | 현장 8-11주 |
| 합계 | 설계, 제작, 운송, 설치 및 시운전에 약 USD 2.8-3.8백만 | 계약부터 생산까지 약 9-11개월 |
합계에 포함되지 않은 옵션: 현지 허가에서 요구하는 경우 VOC 저감 설비(제올라이트 로터 + RTO 또는 RCO); 2년분 예비 부품 키트; 여름철 온도 대응을 위한 급기 유닛 냉각 코일.
설계 목표
현행 공정 열은 수작업 공정에 대한 고객의 설명이며 측정은 하지 않았습니다. 각 목표는 마지막 열에 표시된 대로 시운전 또는 램프업 시 검증하며, 측정 결과는 시운전 후 추가됩니다.
| 항목 | 현재 공정(고객 보고) | 설계 목표 | 검증 |
|---|---|---|---|
| 생산량 | 수동 배치 도장 | 양품 순 200개/h(설계 240) | 측정 기준내부(고객 입회) 단일 / 평균평균 샘플1개 교대 전체 시험 시점램프업 방법 / 기기하역 지점 카운터 |
| 코트 및 플래시오프 | 수작업, 도장공이 시간 관리 | 4코트, 각 10분 플래시오프, 컨베이어 속도로 고정 | 측정 기준내부 단일 / 평균단일 샘플각 박스 크기 시험 시점시운전 방법 / 기기컨베이어 속도 기록 |
| 경화 | 배치 | 60 °C ± 2 °C; 피도물 온도 기준 경화 시간은 도료 기술 데이터 시트에 따름 | 측정 기준내부(고객 입회) 단일 / 평균단일 샘플크기별 3개 프로파일 시험 시점시운전 방법 / 기기박스에 프로브를 부착한 오븐 데이터 로거 |
| 박스당 도료 소비량 | 수동 스프레이, 미측정 | 스프레이 시험 후 설정; 전도성 표면에 대한 정전 벨은 일반적으로 60-80%의 도착 효율에 도달 | 측정 기준고객 단일 / 평균평균 샘플1주 시험 시점램프업 후 방법 / 기기양품 박스당 도료 사용량; 인수 조건에 포함되는 경우 도착 효율은 도료 고형분 물질 수지로 산정 |
| 도막 두께 | 도장공에 따라 다름 | 도료 공급업체 데이터 시트 기준, 코트별 | 측정 기준내부(고객 입회) 단일 / 평균평균 샘플색상별 5개 시험 시점시운전 방법 / 기기초음파 도막 두께 측정기 |
| 부착력 | 미측정 | ISO 2409 크로스컷, 등급 0-1 | 측정 기준제3자 또는 고객 시험실 단일 / 평균단일 샘플색상별 3개 시험 시점시운전 방법 / 기기ISO 2409 크로스컷 시험 |
| 색상 변경 | 부스를 수작업으로 청소 | 몇 분 내 로봇 퍼지 + 빈 행거의 짧은 간격 | 측정 기준내부 단일 / 평균평균 샘플8회 색상 교체 시험 시점시운전 방법 / 기기마지막 박스부터 첫 박스까지 시간 측정 |
확인이 필요한 미결 사항
다음 항목은 고객 요구사항에서 확정되지 않았으며, 가격 확정 전 설계 단계에서 결정합니다:
| 도장 표면 | 외부 쉘만 도장할지, 뚜껑과 내부 라이너도 도장할지; 흰색 테두리와 내부를 조립 전에 마스킹할지 도장할지. |
|---|---|
| 도료 시스템 | 고객의 도료 공급업체가 전도성 프라이머 또는 전도성 전처리를 공급할 수 있는지 여부, 그리고 각 코트의 데이터 시트상 플래시오프 및 경화 조건. |
| 행거 | 박스 크기별 고정 행거, 트윈 체인 슬링(일러스트와 같음) 또는 회전 행거로, 샘플 박스를 이용한 걸이 및 접지 시험 후 선정. |
| 도장기 | 각 로봇에 정전 회전 벨 또는 정전 에어 분무 건을 적용하며, 고객 도료를 사용한 스프레이 시험으로 선정. |
| 경화 | 10-15분이 피도물 온도 60 °C에서의 시간을 의미하는지 여부를 도료 기술 데이터 시트로 확인. |
| 건물 | 공장동의 길이, 폭 및 기둥 간격; 48 × 16 m 라인 면적에는 최소 약 50 m 길이의 공장동이 필요. |
| 유틸리티 | 사용 가능한 전기 용량, 오븐용 가스 공급 및 압축 공기. |
| 인허가 | 현지 당국이 대기 배출 허가와 VOC 저감 설비를 요구하는지 여부. |
적용 가능성
이 구성은 최대 약 0.5 m, 수 kg 이하의 플라스틱 또는 복합재 부품을 대량으로 다층 도장하며, 여러 크기와 색상을 한 라인에서 생산하는 경우에 적합합니다. 예: 쿨러박스, 공구 및 가전제품 하우징, 자동차 내장 트림 및 유사한 성형품. 반면 소량의 단일 코트 부품(수동 또는 반자동 부스가 훨씬 저렴함), 안정적으로 걸고 접지할 수 없는 부품, 또는 도료 시스템을 전도성으로 만들 수 없는 경우에는 적합하지 않습니다.
이 사례 연구에 표시된 결과는 명시된 운영 조건을 반영하며, 다른 공급, 생산, 환경 또는 현장 조건에서 보장된 성능으로 해석되어서는 안 됩니다.
애프터서비스
시운전 엔지니어와 지원 팀은 영어로 업무를 수행하며, 모든 도면, 매뉴얼, HMI 화면 및 교육 자료는 영어로 제공됩니다. 소모 부품과 일반 예비 부품은 남아프리카공화국에서 판매되는 브랜드로 사양을 정하며, 인도 시 현지 공급업체가 포함된 예비 부품 목록을 제공합니다. 보증 기간은 라인 전체 12개월, 핵심 부품 36개월, 구조 부품 최대 60개월입니다. 엔지니어는 24시간 이내에 회신하며, 인도 후 현장 서비스 방문은 계약서에서 합의합니다. 자세한 내용은 당사 애프터서비스 페이지에서 확인하실 수 있습니다.
FAQ
ABS 플라스틱을 정전 도장할 수 있나요?
네, 부품에 접지로 이어지는 전도 경로가 있으면 가능합니다. ABS는 절연체이므로 라인에서는 도료 공급업체와 함께 선정하고 스프레이 시험으로 입증한 전도성 프라이머, 전도성 전처리 또는 접지 백킹을 사용합니다. 이것이 없으면 도료가 모서리와 오목한 부분을 잘 감싸지 못하고, 도착 효율이 일반 스프레이 수준으로 떨어집니다.
쿨러박스에 레시프로케이터 대신 도장 로봇을 사용하는 이유는 무엇인가요?
세 가지 박스 크기와 다섯 개의 도장 면이 있어 도장기 경로가 각 크기를 따라가야 합니다. 양쪽에 한 대씩 배치된 로봇은 매달린 박스의 모든 외면에 도달하고, 컨베이어 레시피에서 프로그램을 전환하며, 모서리와 코너를 균일하게 유지합니다. 고정 건이나 레시프로케이터는 비용이 적게 들지만 크기마다 수동 재설정이 필요합니다.
4코트와 10분 플래시오프를 갖춘 라인의 길이는 얼마나 되나요?
약 2 m/min 기준으로 10분 플래시오프 1회에 컨베이어 약 20 m, 15분 경화에 약 30 m가 필요하므로 전체 라인의 컨베이어는 약 200 m입니다. 플래시오프 터널과 오븐을 서펜타인 루프로 접으면 약 48 × 16 m에 배치할 수 있습니다.
라인이 4 m 지붕의 1,000 m² 공장동에 들어가나요?
네, 접이식 레이아웃으로 가능합니다. 컨베이어는 약 2.7 m 높이로 지나가고, 부스는 필터 플레넘을 포함해 높이 약 3.2 m이며, 급기 유닛은 부스 옆에 설치되고 덕트는 약 3.5 m 높이로 지나갑니다. 나머지 면적에는 투입, 검사 및 도료 조색실이 배치됩니다.
이런 로봇 라인의 비용은 얼마인가요?
이 구성에 대한 MUSI 예산 추정은 설계, 제작, 현장까지 운송, 설치 및 시운전에 약 USD 2.8-3.8백만입니다. 건축 공사, 유틸리티, 인허가, 도료, 관세 및 VAT는 제외되며, 가격은 미결 사항이 확정되면 계약서에서 확정합니다.
주문부터 생산까지 얼마나 걸리나요?
약 9-11개월입니다. 설계 6-8주, 제작 및 공장 시험 16-20주, 도어 투 도어 운송 약 6-8주, 설치·시운전·램프업 8-11주입니다. 제작 기간의 대부분은 로봇과 도장 장비의 리드타임에 의해 결정됩니다.
예비 부품을 남아프리카공화국에서 구매할 수 있나요?
네, 소모 부품과 일반 예비 부품은 구매할 수 있습니다. 부품은 ABB, Siemens, SEW-EURODRIVE, SMC, Festo 등 남아프리카공화국에 자회사 또는 공식 대리점을 둔 브랜드로 사양을 정하며, 인도 시 현지 공급업체가 포함된 예비 부품 목록을 제공합니다.
로봇 도장 라인 견적을 위해 어떤 정보가 필요한가요?
부품 크기와 중량, 연간 생산량과 근무 형태, 플래시오프 및 경화에 관한 도료 데이터 시트를 포함한 코팅 시스템, 색상 수와 교체 빈도, 공장동의 길이·폭·높이 및 기둥 간격, 사용 가능한 전력·가스·압축 공기, 그리고 현지 인허가 요건입니다. 샘플 부품이 있으면 가격 확정 전에 걸이, 접지 및 스프레이 시험을 진행할 수 있습니다.
가격에는 무엇이 포함되며 구매자는 무엇을 제공하나요?
포함 사항: 영어 설계, 제작, 공장 가조립 및 인수 시험, 수출 포장 및 서류, 설치 감독, 시운전, 3가지 박스 크기에 대한 로봇 프로그래밍, 영어로 진행하는 작업자 및 유지보수 교육, 보증 및 예비 부품. 구매자는 건축 공사, 기초, 공급 한계점까지의 유틸리티, 현지 인허가, 도료 및 전처리 약품, 수입 관세 및 VAT, 하역 및 양중을 위한 현지 인력을 제공합니다.
인도 시 생산량과 도장 품질은 어떻게 입증되나요?
라인은 출하 전에 공장 인수 시험을 통과합니다. 시운전 및 램프업 단계에서는 설계 목표 표에 열거된 대로 각 설계 목표를 측정합니다. 생산량은 한 근무조 전체에 걸쳐 계수하고, 도막 두께는 초음파 도막 두께 측정기로, 부착력은 ISO 2409 크로스컷 시험으로 확인합니다.
라인은 남아프리카공화국의 전기 및 위험 구역 표준에 맞춰 설계되나요?
네. 설계 기준은 400 V, 50 Hz 전원, SANS 10142-1에 따른 전기 설비 설계, IEC 60079(SANS 60079) 시리즈에 따른 위험 구역 분류 및 장비 선정입니다. 적용 판은 설계 단계에서 고객의 엔지니어와 확인합니다.
남아프리카공화국의 도장 라인에는 VOC 저감 설비가 필요한가요?
현지 당국이 해당 공장에 대기 배출 허가를 요구하는지에 따라 다릅니다. 이는 설계 단계에서 확인하며, 저감 설비가 필요한 경우 제올라이트 로터 + RTO 또는 RCO를 합계에 포함되지 않은 옵션으로 제안합니다.
라인에는 어떤 보증과 사후 지원이 제공되나요?
보증 기간은 라인 전체 12개월, 핵심 부품 36개월, 구조 부품 최대 60개월입니다. 엔지니어는 24시간 이내에 회신하고, 모든 문서와 교육은 영어로 제공되며, 인도 후 현장 서비스 방문은 계약서에서 합의합니다.
같은 라인에서 나중에 다른 플라스틱 부품도 도장할 수 있나요?
네, 걸고 접지할 수 있는 최대 약 0.5 m, 수 kg 이하의 플라스틱 또는 복합재 부품이라면 가능합니다. 새 부품마다 전용 행거와 로봇 프로그램이 필요하며, 해당 도료 시스템은 전도성으로 만들어야 합니다.
유사한 솔루션 받기
다음 자료를 보내 주시면 귀사 부품에 대한 레이아웃, 라인 능력 계산 및 예산을 회신해 드립니다:
- 모든 모델의 부품 도면 또는 사진, 크기 및 중량
- 연간 생산량, 교대 수 및 근무일
- 도료 시스템, 코트 수, 플래시오프 및 경화 데이터, 색상 수 및 교체 빈도
- 건물 크기, 유효 높이 및 사용 가능한 유틸리티
- 가능하다면 걸이 및 스프레이 시험용으로 크기별 샘플 박스 몇 개
이 사례에 대해 WhatsApp으로 문의하기 문의 양식
관련
- 로봇 코팅 라인 (제품 페이지)
- 남아프리카공화국 전동공구 하우징 코팅 라인 (사례 연구)
- 자동차 내장 플라스틱 부품용 UV 경화 라인 (사례 연구)
- 로봇 스프레이 도장 vs 레시프로케이터: 로봇이 수익을 내는 경우
- 코팅 라인에 필요한 바닥 면적
- 중국에서 코팅 라인 수입하기: 운송, 설치 및 통관
- 도료 혼합실
MUSI Technology 기술 이사 Lin Cong 제공
게시 2026-10-22 · 업데이트 2026-10-22 · 최종 기술 검토: 2026-10-22