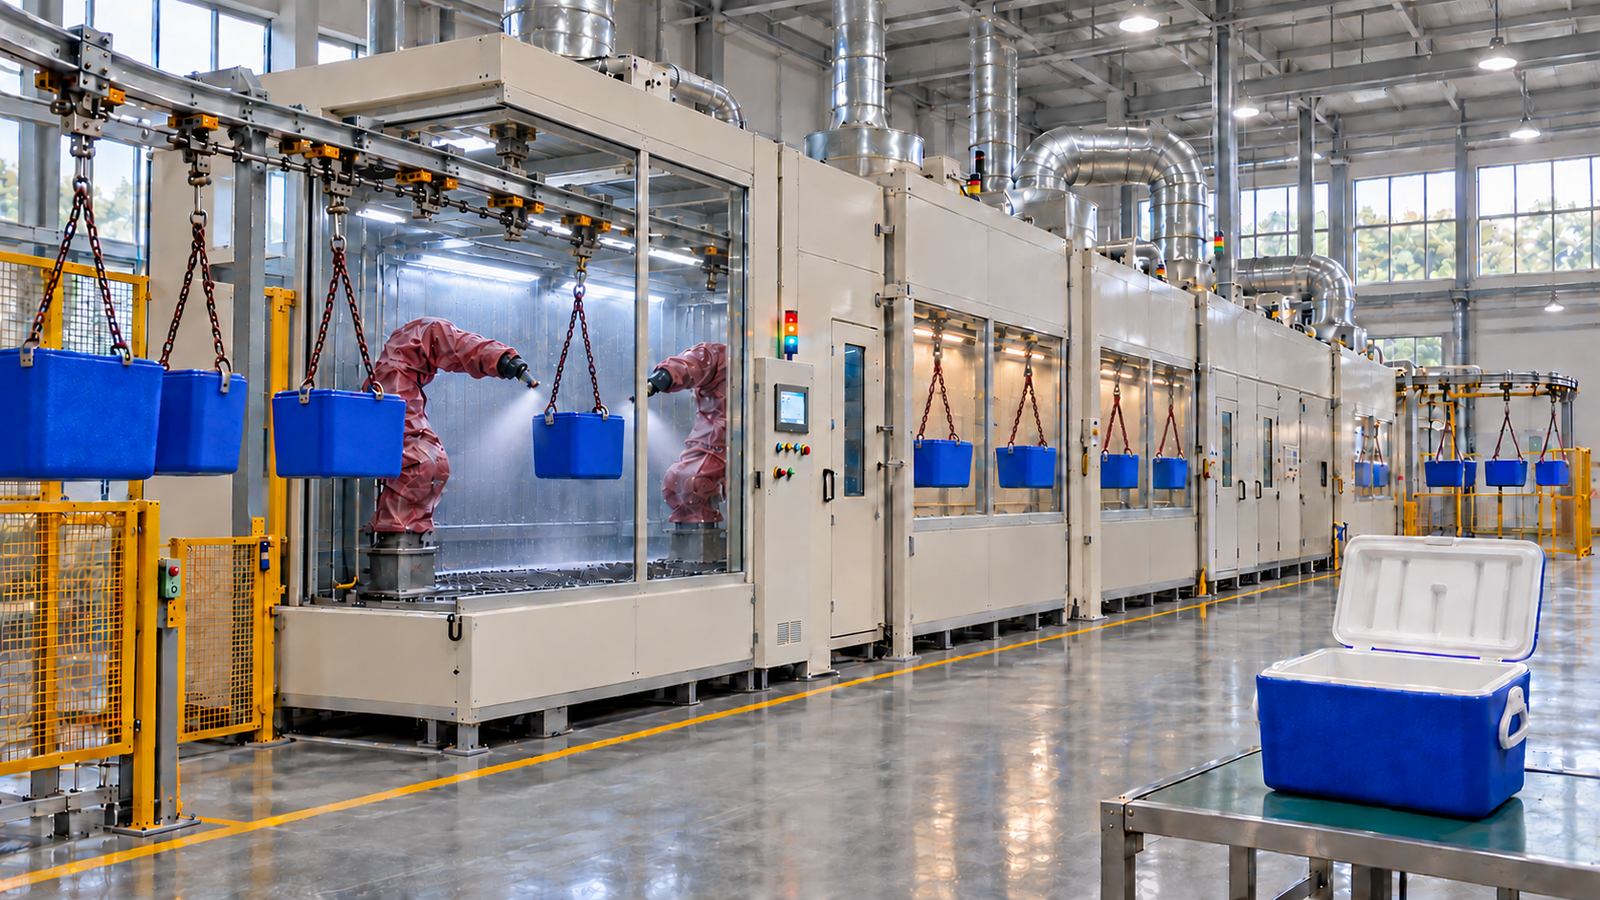
Fallstudie: Robotergestützte elektrostatische Lackierlinie für ABS-Kühlboxen, Südafrika
Zusammenfassung
| Objekt | Eine robotergestützte elektrostatische Lackierlinie, ausgelegt für einen südafrikanischen Kühlboxhersteller zur Lackierung von 400.000 ABS-Boxen pro Jahr, etwa 200 Boxen pro Stunde in einer 8-Stunden-Schicht, fünf Tage pro Woche |
|---|---|
| Anlagen | Hängeförderer mit geerdeten Gehängen, Entstaubung und leitfähige Grundierung oder Vorbehandlung, 4 Roboter-Lackierkabinen mit 8 Lackierrobotern und elektrostatischen Applikatoren, 4 Abdunsttunnel, ein Trockner bei 60 °C und Zwangskühlung, in einer 1.000 m² großen Halle mit 4 m lichter Höhe |
| Betriebsbedingungen | 3 Boxgrößen bis 300 × 200 × 300 mm und 500 g, zweimal Grundierung und zweimal Klarlack mit 8-10 Minuten Abdunsten nach jeder Schicht, Aushärtung 10-15 Minuten bei 60 °C, 8 Farben mit chargenweisem Wechsel |
| Budget und Terminplan | MUSI-Budgetschätzung: etwa 2,8-3,8 Millionen USD für Konstruktion, Fertigung, Transport, Montage und Inbetriebnahme; etwa 9-11 Monate vom Vertrag bis zur Produktion |
| Datenquelle | Kundenvorgaben und technische Berechnung von MUSI, 2026; Auslegungswerte, bei der Inbetriebnahme zu verifizieren |
| Lieferbilanz | 800+ Beschichtungsanlagen für 500+ Kunden in 36 Ländern (MUSI-Engineering-Team, kumuliert seit 2011) |
| Dienstleistungen | Planung, Fertigung, Montage, Inbetriebnahme, Bedienerschulung und After-Sales-Service aus einer Hand |
Projekthintergrund
Der Kunde fertigt isolierte ABS-Kühlboxen in Südafrika und exportiert sie weltweit. Die Boxen werden derzeit von Hand und chargenweise in einer Spritzkabine lackiert. Um einen Jahresbedarf von 400.000 Boxen in Exportqualität zu erreichen, will das Werk vom manuellen Chargenlackieren auf eine kontinuierliche elektrostatische Lackierlinie umstellen, mit einem System aus Grundierung und Klarlack in 8 Farben. Die Linie muss in eine bestehende 1.000 m² große Halle mit 4 m lichter Höhe passen, in einer 8-Stunden-Schicht an fünf Tagen pro Woche laufen und vor Ort gewartet werden können, mit in Südafrika erhältlichen Ersatzteilen.
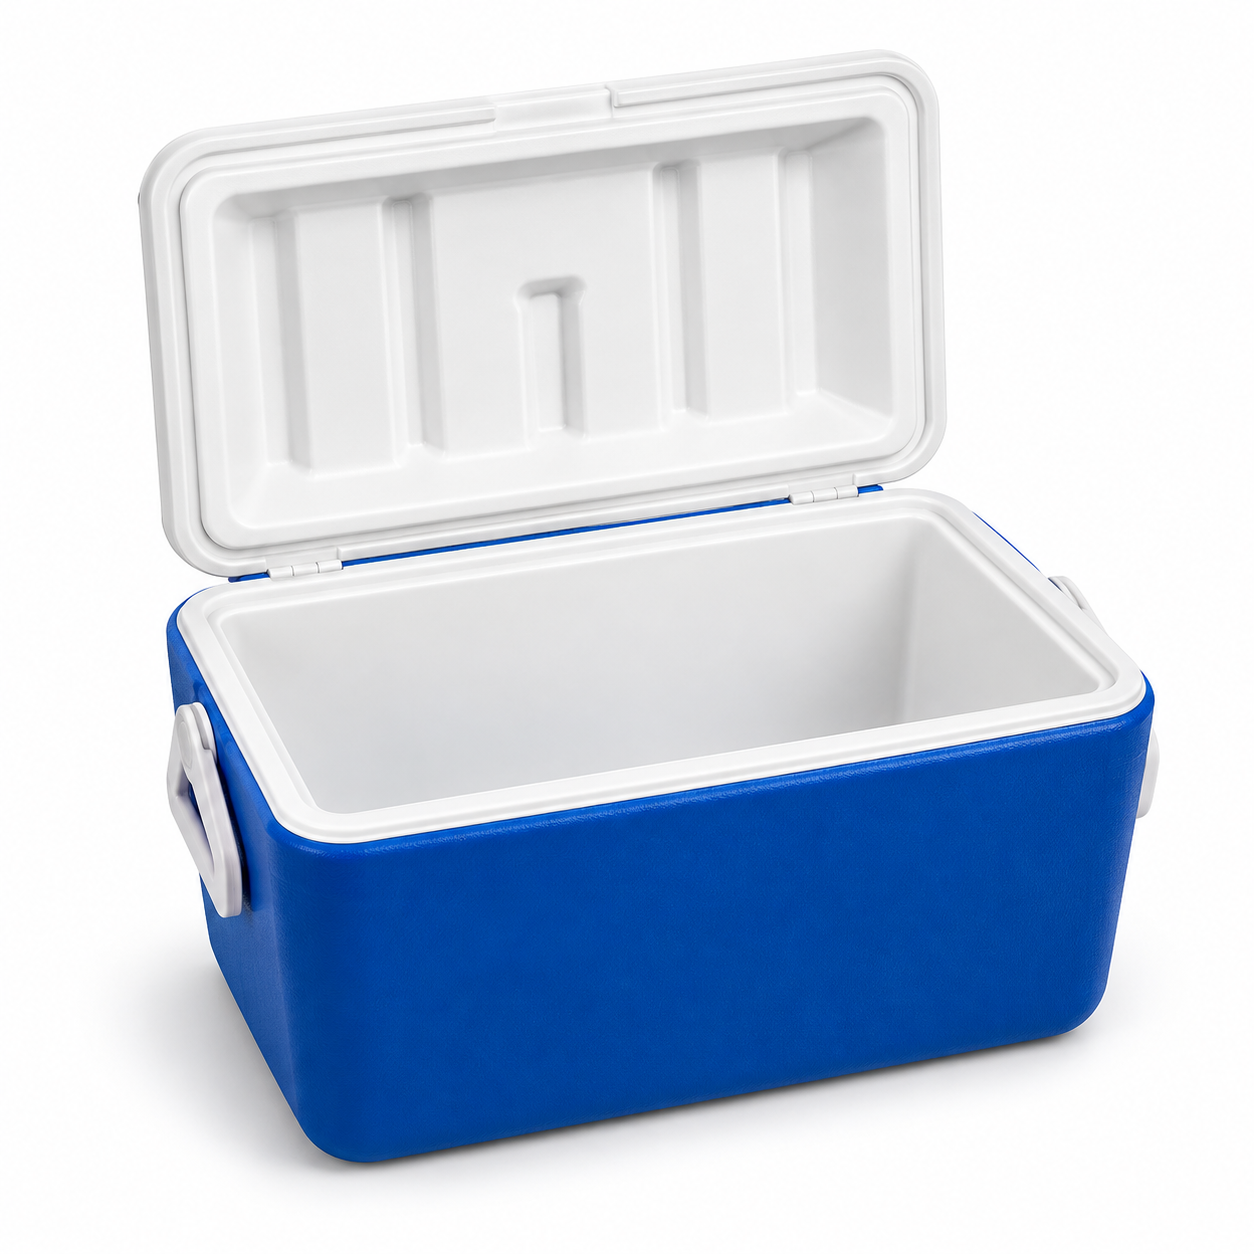
| Anforderung | Angabe des Kunden |
|---|---|
| Produkt | ABS-Kühlboxen, 3 Größen |
| Kleine / mittlere / große Box | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| Maximales Gewicht | 500 g |
| Jahresleistung | 400.000 Boxen |
| Schichtmodell | 5 Tage pro Woche, 8 Stunden pro Tag |
| Beschichtungssystem | Grundierung 2 Schichten + Klarlack 2 Schichten, 8-10 min Abdunsten nach jeder Schicht |
| Härtung | 60 °C für 10-15 min |
| Farben | 8, chargenweiser Wechsel, nie gemischt |
| Applikationsverfahren | Elektrostatisches Spritzen |
| Gebäude | 1.000 m² verfügbar, 4 m lichte Höhe |
| Dokumentation und Support | Alle technischen Unterlagen auf Englisch; englischsprachiger Wartungssupport; Ersatzteile in Südafrika beziehbar |
Ziele und Randbedingungen des Kunden
| Leistung | Der Kunde benötigt 400.000 Boxen pro Jahr, etwa 1.600 Boxen pro Tag in einer Schicht, und will das manuelle Chargenlackieren durch eine kontinuierliche Linie ersetzen. |
|---|---|
| Konsistenz | Der Kunde wünscht für Exportaufträge eine gleichmäßige Schichtdicke und Optik über vier Schichten und 8 Farben. |
| Kunststoffsubstrat | ABS ist ein elektrischer Isolator; wie gut elektrostatischer Lack das Teil umgreift, hängt daher davon ab, dass das Teil einen leitfähigen Pfad zur Erde erhält. |
| Platz | Vier Schichten mit je 8-10 Minuten Abdunsten sowie Aushärtung und Kühlung erfordern etwa 200 m Förderstrecke; sie müssen auf 1.000 m² unter einem 4 m hohen Dach Platz finden. |
| Wartung | Das Werk benötigt englische Dokumentation, englischsprachigen Support und Ersatzteile, die in Südafrika gekauft werden können, statt für jede Reparatur importiert zu werden. |
Vergleichbare MUSI-Referenzen. Kunststoffteile und Roboterlackierung sind durch ausgeführte Projekte abgedeckt, die auf dieser Website beschrieben sind: eine 60 m lange Schnellhärtungslinie in Südafrika, die 3,2 Millionen Kunststoff-Werkzeuggehäuse pro Jahr im 6-Sekunden-Takt lackiert (Fallstudie), eine UV-Härtungslinie in Brasilien, die Automobil-Innenraumteile elektrostatisch im 15-Sekunden-Takt beschichtet (Fallstudie), und eine Linie mit 10 Robotern in Argentinien, die PP-Stoßfänger im 60-Sekunden-Takt lackiert (Fallstudie).
Warum diese Konfiguration gewählt wurde
Linienleistung. 400.000 Boxen an etwa 250 Arbeitstagen ergeben 1.600 Boxen pro Tag bzw. netto 200 Boxen pro Stunde in einer 8-Stunden-Schicht. Die Linie ist für 240 Boxen pro Stunde ausgelegt, 20 % Reserve gegenüber dem Nettowert für Anlauf, Lücken beim Farbwechsel, Spülen der Linie, Kurzstopps und Ausschuss; die Reserve wird in der Detailplanung anhand der Ausschussquote und des Umrüstplans des Kunden geprüft. Die Boxen hängen einzeln an geerdeten Gehängen mit 500 mm Teilung: Die größte Box ist 300 mm lang und benötigt gedreht etwa 360 mm, zuzüglich Freiraum für die Roboterbahn und für Kurven, daher läuft der Förderer mit etwa 2,0 m/min.
| Auslegungsgröße | Wert | Grundlage |
|---|---|---|
| Erforderliche Nettoleistung | 200 Boxen/h | 400.000 ÷ 250 Tage ÷ 8 h |
| Auslegungsleistung | 240 Boxen/h | 20 % Reserve für Lücken, Stopps und Ausschuss |
| Gehängeabstand | 500 mm | 300 mm Boxlänge (gedreht etwa 360 mm Diagonale) plus Freiraum; geprüft gegen Roboterreichweite und Förderkurven |
| Fördergeschwindigkeit | etwa 2,0 m/min | 240 Boxen/h × 0,5 m |
| Je Abdunsttunnel | etwa 20 m Förderstrecke (10 min) | oberes Ende der Anforderung von 8-10 min |
| Trockner | etwa 30 m Förderstrecke (15 min Verweilzeit bei 60 °C) | oberes Ende der Anforderung von 10-15 min; Aushärtezeit bei Objekttemperatur anhand des Lackdatenblatts und eines Ofenprofils bestätigt |
| Zwangskühlung | etwa 10 m (5 min) | Boxen unter 35 °C vor dem Abhängen |
| Gesamte Förderlänge | etwa 200 m | Prozessabschnitte plus Kurven und Rücklauf |
Ein leitfähiger Pfad für das ABS-Teil. Elektrostatische Applikatoren übertragen Lack effizient auf ein Teil, das geerdet und leitfähig ist. ABS ist ein Isolator, daher sieht die Auslegung einen leitfähigen Pfad vor: eine leitfähige Grundierung, eine leitfähige Vorbehandlung im Spritzverfahren oder eine geerdete leitfähige Unterlage, ausgewählt mit dem Lacklieferanten des Kunden und durch Spritzversuche an Musterboxen bestätigt. Die Gehänge sind über den Förderer geerdet, und der Erdableitwiderstand wird auf unter 1 MΩ geprüft. Das Abblasen mit ionisierter Luft vor dem Lackieren entfernt nur Staub und Oberflächenladung; es macht das Teil nicht leitfähig.
Roboter statt feststehender Pistolen oder Hubgeräte. Jede Kabine hat zwei kompakte Lackierroboter, einen auf jeder Seite des Förderers, sodass die vier Seiten und der Boden einer hängenden Box ohne Drehen erreicht werden; ein Drehgehänge bleibt eine Option. Die Roboter wechseln das Programm entsprechend der Boxgröße aus dem Förderrezept. Der Applikator, eine elektrostatische Rotationsglocke oder eine elektrostatische luftzerstäubende Pistole, wird mit dem Lacklieferanten anhand von Spritzversuchen ausgewählt. Roboter und Applikatoren werden mit Ex-Zertifizierung (ATEX oder IECEx) für die Kabinenzone spezifiziert; Schutzhüllen halten sie sauber, sind aber keine Zertifizierung. Zwei oder drei feststehende automatische Elektrostatikpistolen oder Hubgeräte pro Kabine senken das Budget, erfordern aber für jede Boxgröße eine manuelle Neueinstellung und ergeben eine weniger gleichmäßige Schicht an Kanten und Ecken.
Trockenabscheidung statt Wasservorhang vorgeschlagen. Die Kabinen werden mit Trockenabscheidung aus Labyrinthpapier- und Taschenfiltern vorgeschlagen: Es gibt keinen Wasserkreislauf, der aufbereitet oder nachgefüllt werden muss, was bei teurem Wasser wichtig ist, und Farbwechsel verunreinigen keinen gemeinsamen Wassertank. Die endgültige Wahl richtet sich nach dem Lacksystem und der Overspray-Last; eine Wasservorhangkabine bleibt eine Alternative.
Gefaltetes Layout für 1.000 m² und 4 m. Abdunsttunnel und Trockner werden als geschlossene Serpentinenschleifen gebaut, sodass 200 m Förderstrecke auf eine Grundfläche von etwa 48 × 16 m passen. Die Förderschiene liegt bei etwa 2,7 m; die Kabinen sind innen 2,6 m hoch, mit dem Filterplenum darüber (insgesamt etwa 3,2 m), die Zuluftgeräte stehen am Boden neben den Kabinen und die Kanäle verlaufen auf etwa 3,5 m, alles unter dem 4 m hohen Dach. Das endgültige Layout wird anhand der Gebäudezeichnung des Kunden bestätigt.
Ofenbeheizung: indirekt mit Gas oder elektrisch. Der Trockner hält 60 °C ± 2 °C. Der Wärmebedarf bei 60 °C ist gering; ein indirekt befeuerter Gasbrenner (LPG oder Erdgas) hält die Aushärtung bei Netzausfällen aufrecht, die in Südafrika ein realer Planungsfaktor sind, und eine Elektroheizung ist die Alternative, wo kein Gas verfügbar ist. Die Wahl richtet sich nach der Prüfung der Versorgungsmedien. Die 15 Minuten sind die Verweilzeit auf dem Förderer; die für die Aushärtung nötige Zeit bei Objekttemperatur wird anhand des Lackdatenblatts und eines Ofentemperaturprofils bestätigt. Robotersteuerungen und SPS (PLC) sind an einer USV (UPS) angeschlossen, sodass Programme und Positionen erhalten bleiben und die Linie sicher stoppt.
Prozessablauf
| # | Linienstation | Stationsfunktion | Zeit / Länge |
|---|---|---|---|
| 1 | Aufhängen | Bediener hängen die Boxen an geerdete Gehänge | etwa 8 m |
| 2 | Abblasen mit ionisierter Luft | Entfernt Staub und Oberflächenladung (keine Leitfähigkeitsbehandlung) | etwa 3 m |
| 3 | Leitfähigkeitsbehandlung und Abdunsten | Leitfähige Vorbehandlung im Spritzverfahren, sofern keine leitfähige Grundierung oder geerdete Unterlage verwendet wird | etwa 3 min |
| 4 | Kabine 1: Grundierung Schicht 1 | 2 Roboter, elektrostatische Applikatoren, Farbwechselventile für 8 Farben | etwa 5 m |
| 5 | Abdunsten 1 | Geschlossener Tunnel, 25-30 °C, geringe Luftgeschwindigkeit | 10 min |
| 6 | Kabine 2: Grundierung Schicht 2 | 2 Roboter, gleiche Farbe wie Kabine 1 | etwa 5 m |
| 7 | Abdunsten 2 | Geschlossener Tunnel | 10 min |
| 8 | Kabine 3: Klarlack Schicht 1 | 2 Roboter, 2K-Klarlack über elektronische Mischanlage | etwa 5 m |
| 9 | Abdunsten 3 | Geschlossener Tunnel | 10 min |
| 10 | Kabine 4: Klarlack Schicht 2 | 2 Roboter | etwa 5 m |
| 11 | Abdunsten 4 | Geschlossener Tunnel | 10 min |
| 12 | Trockner | Heißluftumwälzung, 60 °C ± 2 °C | 15 min Verweilzeit |
| 13 | Zwangskühlung | Gefilterte Umgebungsluft | 5 Min. |
| 14 | Abhängen und Prüfung | Sichtprüfung, Stichproben zu Schichtdicke und Haftung | etwa 8 m |
Lieferumfang
| Artikel | Konfiguration | Menge |
|---|---|---|
| Hängebahn | etwa 200 m, geerdete Gehänge mit 500 mm Teilung (Drehgehänge optional), Antrieb mit Frequenzumrichter (VFD), Spannstation, automatische Schmierung, Förderverfolgung für die Roboter | 1 Linie |
| Aufhängen und Abblasen | Aufgabeplattform, Abblasring mit ionisierter Luft | 1 |
| Leitfähige Vorbehandlung | automatische Spritzstation mit Abdunstzone bei Umgebungstemperatur | 1 |
| Roboter-Lackierkabinen | innen etwa 5,0 × 3,0 × 2,6 m, Fallstrom etwa 0,35 m/s, Trockenabscheidung vorgeschlagen (Alternative Wasservorhang), explosionsgeschützte Beleuchtung, Ex-Elektrik | 4 |
| Lackierroboter | kompakte 6/7-Achs-Lackierroboter, zertifiziert für die Ex-Zone der Kabine (ATEX oder IECEx), mit elektrostatischen Rotationsglocken oder Elektrostatikpistolen und Steuerungen | 8 |
| Lackversorgung | Farbwechselventile für 8 Farben an den Grundierrobotern, elektronische 2K-Mischanlage für den Klarlack, Pumpen, Farbmischraum | 1 Satz |
| Zuluftgeräte | gefilterte, beheizte Zuluft für jede Kabine, etwa 19.000 m³/h pro Kabine (vorläufig; endgültig nach Luftbilanz) | 4 |
| Abdunsttunnel | geschlossene Serpentinentunnel, 25-30 °C | 4 |
| Trockner | Heißluftumwälzung, 60 °C ± 2 °C, indirekter Gasbrenner oder Elektroheizung, Luftschleier an beiden Enden | 1 |
| Zwangskühlung | Tunnel mit gefilterter Umgebungsluft | 1 |
| Abluftsystem | Abluftventilatoren für Kabinen und Tunnel, Kanäle und Kamine | 1 Satz |
| Liniensteuerung | SPS (PLC), Motorsteuerzentrale, HMI und Linien-SCADA auf Englisch, Sicherheitsverriegelungen, USV (UPS) für SPS und Robotersteuerungen | 1 Satz |
| Brand- und Gasschutz | Branderkennung und Löschanlage in den Kabinen, Lösemittelgaswarnung | 1 Satz |
Komponentenmarken. Die Hauptkomponenten sind von internationalen Marken wie den aufgeführten erhältlich und nach Kundenspezifikation konfigurierbar. Marken mit eigener Niederlassung oder autorisiertem Vertrieb in Südafrika werden bevorzugt, damit Verschleißteile lokal gekauft werden können; die endgültige Liste mit lokalen Lieferantenkontakten ist Teil der Übergabedokumentation.
| Komponente | Markenoptionen |
|---|---|
| Lackierroboter | ABB, FANUC, Yaskawa |
| Elektrostatische Applikatoren und Farbwechsel | ABB; führende internationale Spritzpistolenmarken |
| 2K-Mischanlagen und Lackpumpen | Führende internationale Spritzpistolenmarken |
| SPS (PLC), HMI und Motorsteuerung | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| Frequenzumrichter | ABB, Siemens, Danfoss |
| Getriebemotoren für den Förderer | SEW-EURODRIVE, NORD, Bonfiglioli |
| Lager und Ketten | SKF, Schaeffler (FAG), Renold, Tsubaki |
| Pneumatik | Festo, SMC |
| Ventilatoren | Nicotra Gebhardt, ebm-papst, Systemair |
| Filtermedien für Kabine und Zuluft | Camfil, Freudenberg Viledon, Andreae Filters |
| Gasbrenner | Riello, Weishaupt, Honeywell Maxon |
| Abblasen mit ionisierter Luft | Simco-Ion, Meech, KEYENCE |
| Sensoren | SICK, ifm, Pepperl+Fuchs |
| Ex-Beleuchtung und Ex-Elektrik | Eaton Crouse-Hinds, R. STAHL, ABB |
| Löschanlagen und Gaswarnung | Kidde, Minimax, Dräger |
Auslegungsgrundlage für Südafrika: Versorgung 400 V, 50 Hz; Planung der Elektroinstallation nach SANS 10142-1; Ex-Zoneneinteilung und Geräteauswahl nach der Normenreihe IEC 60079 (SANS 60079); Maschinenschutz und Sicherheit gemäß den Pflichten des Kunden aus dem Occupational Health and Safety Act (OHS Act). Die geltenden Ausgaben werden in der Planungsphase mit dem Ingenieur des Kunden bestätigt.
Enthaltene Leistungen: Konstruktion auf Englisch, Fertigung, Vormontage und Abnahmetest im Werk, Exportverpackung und -dokumente, Montageüberwachung, Inbetriebnahme, Roboterprogrammierung für die 3 Boxgrößen, Bediener- und Wartungsschulung auf Englisch, Gewährleistung und Ersatzteile.
Nicht enthalten: Bauarbeiten, Fundamente und Bodenversiegelung, Versorgungsmedien bis zur Schnittstellengrenze (Strom, Gas, Druckluft), lokale Genehmigungen einschließlich einer etwaigen Emissionsgenehmigung, VOC-Abgasreinigung, sofern nicht beauftragt, Lacke und Vorbehandlungschemikalien, südafrikanische Einfuhrzölle und Mehrwertsteuer sowie lokales Personal für Entladen und Heben.
Kosten und Terminplan
MUSI-Budgetschätzung (Oktober 2026) in US-Dollar für die Konfiguration auf dieser Seite; sie ist kein Angebot. Grundlage: der oben aufgeführte Umfang, die Mengen und Ausschlüsse sowie Komponenten aus der Markenliste. Der Preis wird im Vertrag festgelegt, sobald die unten genannten offenen Punkte geklärt sind.
| Bühne | Leistungsumfang | Dauer |
|---|---|---|
| Konstruktion | Prüfung der Standortdaten, Prozessberechnung, Layout, 3D-Modell, Stahlbau-, Rohrleitungs- und Elektroplanung, Ex-Zoneneinteilung, englische Zeichnungen und Handbücher, Freigabe durch den Kunden | 6-8 Wochen |
| Fertigung | Alle Ausrüstungen im Lieferumfang einschließlich Robotern und Lackiertechnik, Vormontage und Abnahmetest im Werk (EXW China) | 16-20 Wochen ab Konstruktionsfreigabe |
| Transport | Exportverpackung, etwa 14-18 40-Fuß-Container von China nach Durban, Zollabfertigung, Inlandslieferung zur Baustelle | etwa 6-8 Wochen von Haus zu Haus |
| Installation und Inbetriebnahme | Bauleitende Ingenieure vor Ort, mechanische und elektrische Montage, Roboterprogrammierung, Lackierversuche, Hochlauf, Schulung | 8-11 Wochen vor Ort |
| Gesamt | etwa 2,8-3,8 Millionen USD für Konstruktion, Fertigung, Transport, Montage und Inbetriebnahme | etwa 9-11 Monate vom Vertrag bis zur Produktion |
Optionen außerhalb der Gesamtsumme: VOC-Abgasreinigung (Zeolithrotor mit RTO oder RCO), falls die lokale Genehmigung dies verlangt; ein Ersatzteilpaket für zwei Jahre; Kühlregister in den Zuluftgeräten für Sommertemperaturen.
Auslegungsziele
Die Spalte zum aktuellen Prozess gibt die Beschreibung des Kunden zum manuellen Prozess wieder, für den keine Messungen vorliegen. Jedes Ziel wird bei der Inbetriebnahme oder im Hochlauf wie in der letzten Spalte angegeben nachgewiesen; die Messergebnisse werden nach der Inbetriebnahme ergänzt.
| Artikel | Aktueller Prozess (Angabe des Kunden) | Auslegungsziel | Verifizierung |
|---|---|---|---|
| Leistung | manuelles Chargenlackieren | netto 200 Gutboxen/h (Auslegung 240) | Gemessen durchIntern (im Beisein des Kunden) Einzeln / DurchschnittDurchschnitt Proben1 volle Schicht PrüfzeitpunktHochlauf Methode / InstrumentZähler beim Abhängen |
| Schichten und Abdunsten | von Hand, vom Lackierer getaktet | 4 Schichten, je 10 min Abdunsten, durch die Fördergeschwindigkeit festgelegt | Gemessen durchIntern Einzeln / DurchschnittEinzeln ProbenJede Boxgröße PrüfzeitpunktInbetriebnahme Methode / InstrumentProtokoll der Fördergeschwindigkeit |
| Härtung | Charge | 60 °C ± 2 °C; Aushärtezeit bei Objekttemperatur gemäß Lackdatenblatt | Gemessen durchIntern (im Beisein des Kunden) Einzeln / DurchschnittEinzeln Proben3 Profile pro Größe PrüfzeitpunktInbetriebnahme Methode / InstrumentOfendatenlogger mit Fühlern an den Boxen |
| Lackverbrauch pro Box | manuelles Spritzen, nicht gemessen | festgelegt nach Spritzversuchen; elektrostatische Glocken auf leitfähiger Oberfläche erreichen typischerweise 60-80 % Auftragswirkungsgrad | Gemessen durchKunde Einzeln / DurchschnittDurchschnitt Proben1 Woche PrüfzeitpunktNach dem Hochlauf Methode / InstrumentLackverbrauch pro Gutbox; Auftragswirkungsgrad, falls Teil der Abnahme, per Massenbilanz der Lackfeststoffe |
| Schichtaufbau | je nach Lackierer unterschiedlich | gemäß Datenblatt des Lacklieferanten, pro Schicht | Gemessen durchIntern (im Beisein des Kunden) Einzeln / DurchschnittDurchschnitt Proben5 Boxen pro Farbe PrüfzeitpunktInbetriebnahme Methode / InstrumentUltraschall-Schichtdickenmessgerät |
| Haftung | nicht gemessen | Gitterschnitt nach ISO 2409, Klasse 0-1 | Gemessen durchDrittlabor oder Labor des Kunden Einzeln / DurchschnittEinzeln Proben3 Boxen pro Farbe PrüfzeitpunktInbetriebnahme Methode / InstrumentGitterschnittprüfung nach ISO 2409 |
| Farbwechsel | Kabine von Hand gereinigt | Roboterspülung in wenigen Minuten plus eine kurze Lücke leerer Gehänge | Gemessen durchIntern Einzeln / DurchschnittDurchschnitt Proben8 Farbwechsel PrüfzeitpunktInbetriebnahme Methode / InstrumentGemessen von der letzten bis zur ersten Box |
Zu bestätigende offene Punkte
Diese Punkte sind durch die Kundenvorgaben nicht festgelegt und werden in der Planungsphase geklärt, bevor der Preis endgültig festgelegt wird:
| Lackierte Flächen | nur die Außenschale oder auch Deckel und Innenbehälter; ob der weiße Rand und der Innenraum vor der Montage abgedeckt oder lackiert werden. |
|---|---|
| Lacksystem | Verfügbarkeit einer leitfähigen Grundierung oder leitfähigen Vorbehandlung beim Lacklieferanten des Kunden sowie Abdunst- und Aushärtewerte laut Datenblatt für jede Schicht. |
| Gehänge | feststehendes Gehänge, Doppelketten-Schlinge (wie in der Illustration) oder Drehgehänge je Boxgröße, ausgewählt nach einem Aufhänge- und Erdungsversuch mit Musterboxen. |
| Applikator | elektrostatische Rotationsglocke oder elektrostatische luftzerstäubende Pistole an jedem Roboter, ausgewählt anhand von Spritzversuchen mit dem Lack des Kunden. |
| Härtung | ob 10-15 Minuten die Zeit bei 60 °C Objekttemperatur bedeuten, bestätigt anhand des Lackdatenblatts. |
| Gebäude | Hallenlänge, -breite und Stützenraster; eine Liniengrundfläche von 48 × 16 m erfordert eine mindestens etwa 50 m lange Halle. |
| Versorgungsanschlüsse | verfügbare elektrische Leistung, Gasversorgung für den Trockner und Druckluft. |
| Genehmigungen | ob die lokale Behörde eine Emissionsgenehmigung und eine VOC-Abgasreinigung verlangt. |
Anwendbarkeit
Diese Konfiguration eignet sich für Kunststoff- oder Verbundteile bis etwa 0,5 m und einige Kilogramm, die in großen Stückzahlen mehrschichtig lackiert werden und bei denen mehrere Größen und Farben auf einer Linie laufen: Kühlboxen, Gehäuse für Werkzeuge und Geräte, Automobil-Innenraumverkleidungen und ähnliche Formteile. Sie ist nicht die richtige Wahl für einschichtig lackierte Teile in kleinen Stückzahlen, bei denen eine manuelle oder halbautomatische Kabine weit weniger kostet, für Teile, die sich nicht zuverlässig aufhängen und erden lassen, oder wenn das Lacksystem nicht leitfähig gemacht werden kann.
Die in dieser Fallstudie gezeigten Ergebnisse spiegeln die angegebenen Betriebsbedingungen wider und sollten nicht als garantierte Leistung unter anderen Zufuhr-, Produktions-, Umwelt- oder Standortbedingungen ausgelegt werden.
Kundendienst
Inbetriebnahmeingenieure und das Support-Team arbeiten auf Englisch, und alle Zeichnungen, Handbücher, HMI-Bildschirme und Schulungsunterlagen sind auf Englisch. Verschleißteile und gängige Ersatzteile werden von Marken spezifiziert, die in Südafrika vertrieben werden, und die Übergabe umfasst eine Ersatzteilliste mit lokalen Lieferanten. Die Gewährleistung beträgt 12 Monate auf die komplette Linie, 36 Monate auf kritische Komponenten und bis zu 60 Monate auf Strukturteile. Unsere Ingenieure antworten innerhalb von 24 Stunden; Serviceeinsätze vor Ort nach der Übergabe werden im Vertrag vereinbart. Details finden Sie auf unserer Kundendienst Seite.
FAQ
Kann ABS-Kunststoff elektrostatisch lackiert werden?
Ja, wenn das Teil einen leitfähigen Pfad zur Erde hat. ABS ist ein Isolator, daher verwendet die Linie eine leitfähige Grundierung, eine leitfähige Vorbehandlung oder eine geerdete Unterlage, ausgewählt mit dem Lacklieferanten und in Spritzversuchen nachgewiesen. Ohne diese umgreift der Lack Kanten und Vertiefungen nur schlecht, und der Auftragswirkungsgrad sinkt in Richtung des konventionellen Spritzens.
Warum Lackierroboter statt Hubgeräten für Kühlboxen?
Drei Boxgrößen und fünf zu lackierende Flächen erfordern, dass die Applikatorbahn jeder Größe folgt. Je ein Roboter auf jeder Seite erreicht jede Außenfläche einer hängenden Box, wechselt das Programm aus dem Förderrezept und hält Kanten und Ecken gleichmäßig. Feststehende Pistolen oder Hubgeräte kosten weniger, erfordern aber für jede Größe eine manuelle Neueinstellung.
Wie lang ist eine Linie mit vier Schichten und 10 Minuten Abdunsten?
Bei etwa 2 m/min benötigt jedes 10-minütige Abdunsten etwa 20 m Förderstrecke und eine 15-minütige Aushärtung etwa 30 m, sodass die gesamte Linie etwa 200 m Förderstrecke hat. Werden Abdunsttunnel und Trockner zu Serpentinenschleifen gefaltet, passt sie auf etwa 48 × 16 m.
Passt die Linie in eine 1.000 m² große Halle mit 4 m Dachhöhe?
Ja, mit einem gefalteten Layout. Der Förderer läuft auf etwa 2,7 m, die Kabinen sind einschließlich Filterplenum etwa 3,2 m hoch, die Zuluftgeräte stehen neben den Kabinen und die Kanäle verlaufen auf etwa 3,5 m. Auf der verbleibenden Fläche finden Aufhängen, Prüfung und der Farbmischraum Platz.
Was kostet eine solche Roboterlinie?
Für diese Konfiguration beträgt die MUSI-Budgetschätzung etwa 2,8-3,8 Millionen USD für Konstruktion, Fertigung, Transport zur Baustelle, Montage und Inbetriebnahme. Bauarbeiten, Versorgungsmedien, Genehmigungen, Lack, Zölle und Mehrwertsteuer sind nicht enthalten, und der Preis wird im Vertrag festgelegt, sobald die offenen Punkte geklärt sind.
Wie lange dauert es von der Bestellung bis zur Produktion?
Etwa 9-11 Monate: 6-8 Wochen Konstruktion, 16-20 Wochen Fertigung und Werksprüfung, etwa 6-8 Wochen Transport von Haus zu Haus und 8-11 Wochen Montage, Inbetriebnahme und Hochlauf. Die Lieferzeiten für Roboter und Lackiertechnik bestimmen den größten Teil der Fertigungszeit.
Können Ersatzteile in Südafrika gekauft werden?
Ja, für Verschleißteile und gängige Ersatzteile. Die Komponenten werden von Marken mit einer Niederlassung oder einem autorisierten Händler in Südafrika spezifiziert, etwa ABB, Siemens, SEW-EURODRIVE, SMC und Festo, und die Übergabe umfasst eine Ersatzteilliste mit lokalen Lieferanten.
Welche Angaben benötigen Sie, um eine robotergestützte Lackierlinie anzubieten?
Abmessungen und Gewichte der Teile, Jahresleistung und Schichtmodell, das Beschichtungssystem mit Lackdatenblättern für Abdunsten und Aushärtung, die Anzahl der Farben und die Häufigkeit der Farbwechsel, Hallenlänge, -breite, -höhe und Stützenraster, verfügbarer Strom, Gas und Druckluft sowie etwaige lokale Genehmigungsanforderungen. Mit Musterteilen können wir Aufhänge-, Erdungs- und Spritzversuche durchführen, bevor der Preis festgelegt wird.
Was ist im Preis enthalten und was stellt der Käufer bereit?
Enthalten: Konstruktion auf Englisch, Fertigung, Vormontage und Abnahmetest im Werk, Exportverpackung und -dokumente, Montageüberwachung, Inbetriebnahme, Roboterprogrammierung für die 3 Boxgrößen, Bediener- und Wartungsschulung auf Englisch, Gewährleistung und Ersatzteile. Der Käufer stellt Bauarbeiten, Fundamente, Versorgungsmedien bis zur Schnittstellengrenze, lokale Genehmigungen, Lacke und Vorbehandlungschemikalien, Einfuhrzölle und Mehrwertsteuer sowie lokales Personal für Entladen und Heben bereit.
Wie werden Leistung und Lackqualität bei der Übergabe nachgewiesen?
Die Linie durchläuft vor dem Versand einen Abnahmetest im Werk. Bei Inbetriebnahme und Hochlauf wird jedes Auslegungsziel so gemessen, wie es in der Tabelle der Auslegungsziele angegeben ist: Die Leistung wird über eine volle Schicht gezählt, die Schichtdicke mit einem Ultraschall-Schichtdickenmessgerät und die Haftung mit einer Gitterschnittprüfung nach ISO 2409 geprüft.
Ist die Linie nach südafrikanischen Normen für Elektrotechnik und explosionsgefährdete Bereiche ausgelegt?
Ja. Auslegungsgrundlage sind eine Versorgung mit 400 V, 50 Hz, die Planung der Elektroinstallation nach SANS 10142-1 sowie Ex-Zoneneinteilung und Geräteauswahl nach der Normenreihe IEC 60079 (SANS 60079). Die geltenden Ausgaben werden in der Planungsphase mit dem Ingenieur des Kunden bestätigt.
Braucht eine Lackierlinie in Südafrika eine VOC-Abgasreinigung?
Das hängt davon ab, ob die lokale Behörde für das Werk eine Emissionsgenehmigung verlangt. Dies wird in der Planungsphase geprüft; ist eine Abgasreinigung erforderlich, wird ein Zeolithrotor mit RTO oder RCO als Option außerhalb der Gesamtsumme angeboten.
Welche Gewährleistung und welcher Kundendienst gehören zur Linie?
Die Gewährleistung beträgt 12 Monate auf die komplette Linie, 36 Monate auf kritische Komponenten und bis zu 60 Monate auf Strukturteile. Unsere Ingenieure antworten innerhalb von 24 Stunden, alle Dokumente und Schulungen sind auf Englisch, und Serviceeinsätze vor Ort nach der Übergabe werden im Vertrag vereinbart.
Kann dieselbe Linie später auch andere Kunststoffteile lackieren?
Ja, für Kunststoff- oder Verbundteile bis etwa 0,5 m und einige Kilogramm, die sich aufhängen und erden lassen. Jedes neue Teil benötigt ein eigenes Gehänge und ein eigenes Roboterprogramm, und sein Lacksystem muss leitfähig gemacht werden.
Ähnliche Lösung erhalten
Senden Sie uns die folgenden Angaben, und wir erstellen ein Layout, eine Berechnung der Linienleistung und ein Budget für Ihre Teile:
- Teilezeichnungen oder Fotos, Abmessungen und Gewichte aller Modelle
- Jahresleistung, Schichten und Arbeitstage
- Lacksystem, Anzahl der Schichten, Abdunst- und Aushärtedaten, Anzahl der Farben und Häufigkeit der Farbwechsel
- Gebäudegröße, lichte Höhe und verfügbare Versorgungsmedien
- Wenn möglich, einige Musterboxen jeder Größe für einen Aufhänge- und Spritzversuch
Schreiben Sie uns über WhatsApp zu diesem Fall Kontaktformular
Verwandte
- Roboter-Beschichtungslinie (Produktseite)
- Beschichtungslinie für Elektrowerkzeuggehäuse in Südafrika (Fallstudie)
- UV-Härtungslinie für Kunststoff-Innenraumteile von Fahrzeugen (Fallstudie)
- Roboterlackierung vs. Hubgerät: wann sich ein Roboter lohnt
- Wie viel Hallenfläche eine Beschichtungslinie benötigt
- Import einer Beschichtungslinie aus China: Versand, Montage und Zoll
- Lackmischraum
Bereitgestellt von Lin Cong, Technischer Direktor, MUSI Technology
Veröffentlicht 2026-10-22 · Aktualisiert 2026-10-22 · Letzte technische Prüfung: 2026-10-22