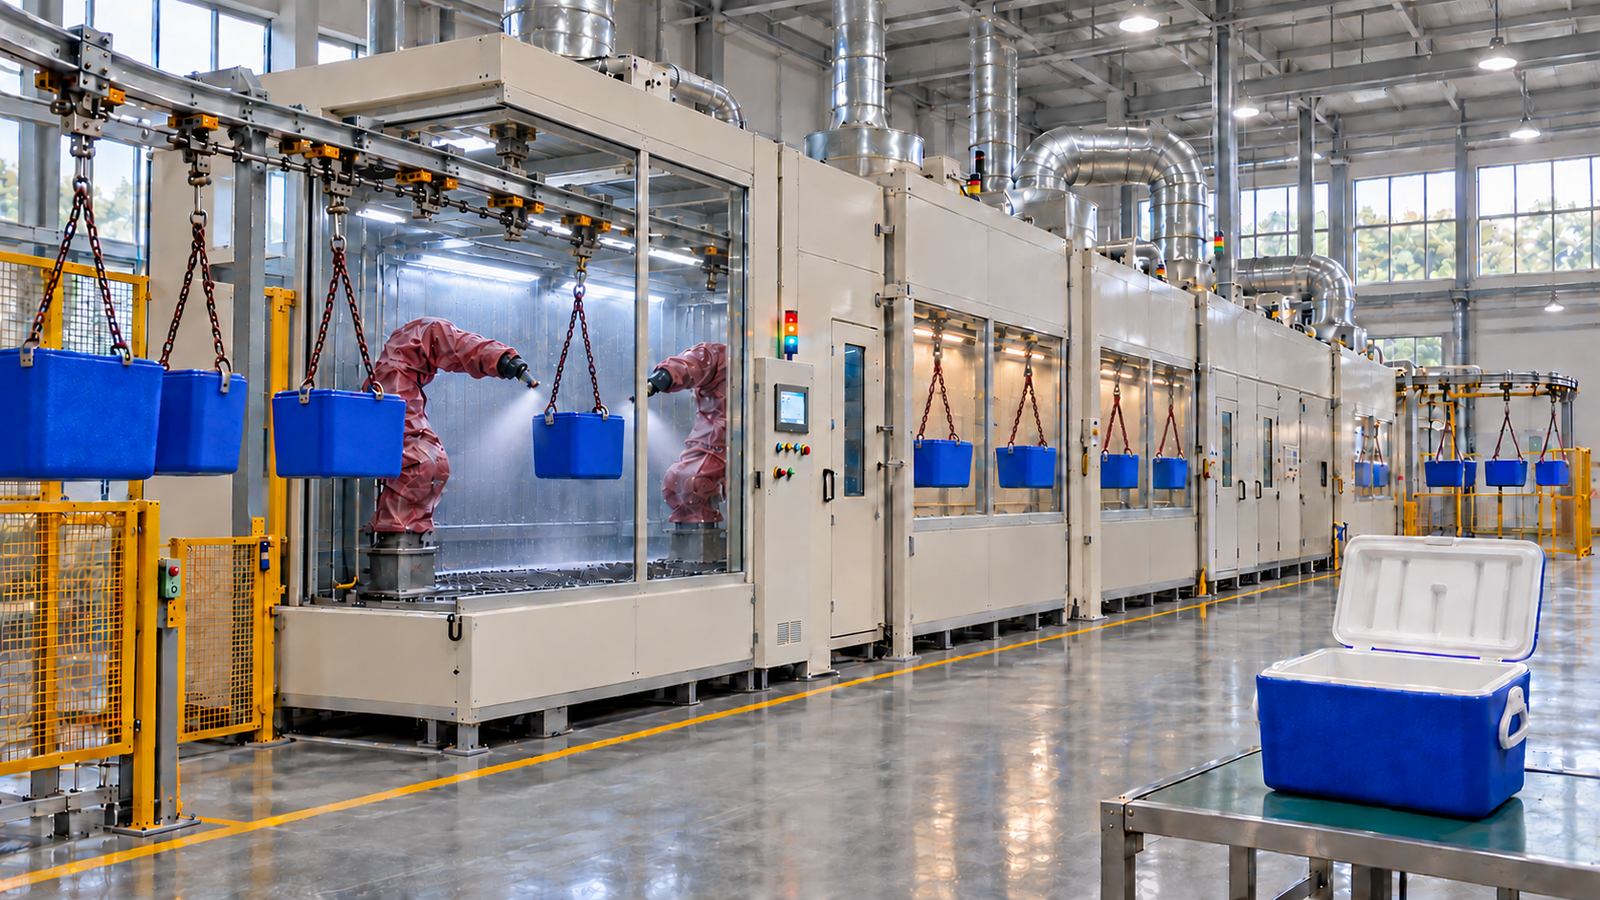
Caso de estudio: Línea robotizada de pintura electrostática para neveras portátiles de ABS, Sudáfrica
Resumen
| Objeto | Una línea robotizada de pintura electrostática diseñada para un fabricante sudafricano de neveras portátiles, para pintar 400.000 neveras de ABS al año, unas 200 neveras por hora en un turno de 8 horas, cinco días a la semana |
|---|---|
| Equipos | transportador aéreo con colgadores puestos a tierra, eliminación de polvo e imprimación conductora o pretratamiento conductor, 4 cabinas robotizadas con 8 robots de pintura y aplicadores electrostáticos, 4 túneles de oreo, un horno de curado a 60 °C y enfriamiento forzado, en una nave de 1.000 m² con 4 m de altura libre |
| Condiciones de operación | 3 tamaños de nevera de hasta 300 × 200 × 300 mm y 500 g, dos capas de imprimación y dos de barniz con 8-10 minutos de oreo tras cada capa, curado de 10-15 minutos a 60 °C, 8 colores cambiados por lotes |
| Presupuesto y plazos | Estimación presupuestaria MUSI: aproximadamente USD 2,8-3,8 millones para diseño, fabricación, transporte, instalación y puesta en marcha; unos 9-11 meses desde el contrato hasta la producción |
| Fuente de datos | requisitos del cliente y cálculo de ingeniería de MUSI, 2026; valores de diseño a verificar en la puesta en marcha |
| Historial de entregas | 800+ líneas de recubrimiento para 500+ clientes en 36 países (equipo de ingeniería de MUSI, acumulado desde 2011) |
| Servicios | Diseño, fabricación, instalación, puesta en marcha, formación de operarios y servicio posventa de una sola empresa |
Antecedentes del proyecto
El cliente fabrica neveras portátiles aisladas de ABS en Sudáfrica y las exporta a todo el mundo. Actualmente las neveras se pintan a mano, por lotes, dentro de una cabina de pintura. Para atender una demanda anual de 400.000 neveras con un acabado de calidad de exportación, la planta quiere pasar de la pintura manual por lotes a una línea continua de pintura electrostática, con un sistema de imprimación más barniz en 8 colores. La línea debe caber en una nave existente de 1.000 m² con 4 m de altura libre, trabajar un turno de 8 horas cinco días a la semana y mantenerse localmente con repuestos disponibles en Sudáfrica.
| Requisito | Dato del cliente |
|---|---|
| Producto | Neveras portátiles de ABS, 3 tamaños |
| Nevera pequeña / mediana / grande | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| Peso máximo | 500 g |
| Producción anual | 400.000 neveras |
| Régimen de turnos | 5 días a la semana, 8 horas al día |
| Sistema de recubrimiento | Imprimación 2 capas + barniz 2 capas, 8-10 min de oreo tras cada capa |
| Curado | 60 °C durante 10-15 min |
| Colores | 8, cambiados por lotes, nunca mezclados |
| Método de aplicación | Pintura electrostática |
| Nave | 1.000 m² disponibles, 4 m de altura libre |
| Documentación y soporte | Toda la documentación técnica en inglés; soporte de mantenimiento en inglés; repuestos adquiribles en Sudáfrica |
Objetivos y restricciones del cliente
| Producción | el cliente necesita 400.000 neveras al año, unas 1.600 neveras al día en un turno, y quiere sustituir la pintura manual por lotes por una línea continua. |
|---|---|
| Consistencia | el cliente busca un espesor de película y un aspecto uniformes en las cuatro capas y los 8 colores para los pedidos de exportación. |
| Sustrato plástico | el ABS es un aislante eléctrico, por lo que el envolvimiento de la pintura electrostática sobre la nevera depende de dotar a la pieza de un camino conductor a tierra. |
| Espacio | cuatro capas con 8-10 minutos de oreo cada una, más curado y enfriamiento, requieren unos 200 m de transportador; todo debe caber en 1.000 m² bajo una cubierta de 4 m. |
| Mantenimiento | la planta necesita documentación en inglés, soporte en inglés y repuestos que puedan comprarse en Sudáfrica, sin tener que importarlos para cada reparación. |
Referencias comparables de MUSI. Las piezas de plástico y la pintura con robots están cubiertas por proyectos entregados descritos en este sitio: una línea de curado rápido de 60 m en Sudáfrica que pinta 3,2 millones de carcasas de plástico para herramientas al año a 6 segundos por pieza (caso de estudio), una línea de curado UV en Brasil que pinta electrostáticamente piezas de interior de automóvil con un ciclo de 15 segundos (caso de estudio) y una línea de 10 robots en Argentina que pinta parachoques de PP con un ciclo de 60 segundos (caso de estudio).
Por qué se eligió esta configuración
Ritmo de la línea. 400.000 neveras en unos 250 días laborables equivalen a 1.600 neveras al día, o 200 neveras por hora netas en un turno de 8 horas. La línea se diseña para 240 neveras por hora, un margen del 20% sobre la cifra neta para el arranque, los huecos por cambio de color, la purga de la línea, las paradas cortas y los rechazos; el margen se contrasta con la tasa de rechazo y el plan de cambios del cliente en la ingeniería de detalle. Las neveras cuelgan una por colgador puesto a tierra con un paso de 500 mm: la nevera más grande mide 300 mm de largo y necesita unos 360 mm si se gira, más holgura para la trayectoria del robot y las curvas, por lo que el transportador avanza a unos 2,0 m/min.
| Parámetro de diseño | Valor | Base |
|---|---|---|
| Producción neta necesaria | 200 neveras/h | 400.000 ÷ 250 días ÷ 8 h |
| Producción de diseño | 240 neveras/h | 20% de margen para huecos, paradas y rechazos |
| Paso de los colgadores | 500 mm | Longitud de nevera de 300 mm (unos 360 mm en diagonal si se gira) más holgura; verificado frente al alcance del robot y las curvas del transportador |
| Velocidad de la cinta transportadora | unos 2,0 m/min | 240 neveras/h × 0,5 m |
| Cada túnel de oreo | unos 20 m de transportador (10 min) | límite superior del requisito de 8-10 min |
| Horno de curado | unos 30 m de transportador (permanencia de 15 min a 60 °C) | límite superior del requisito de 10-15 min; el tiempo de curado a temperatura de pieza se confirma con la ficha técnica de la pintura y un perfil del horno |
| Enfriamiento forzado | unos 10 m (5 min) | neveras por debajo de 35 °C antes de la descarga |
| Longitud total del transportador | unos 200 m | secciones de proceso más curvas y retorno |
Un camino conductor para la pieza de ABS. Los aplicadores electrostáticos transfieren la pintura con eficiencia a una pieza puesta a tierra y conductora. El ABS es un aislante, por lo que el diseño aporta un camino conductor: una imprimación conductora, un pretratamiento conductor pulverizado o un soporte conductor puesto a tierra, seleccionado con el proveedor de pintura del cliente y confirmado mediante pruebas de pintura en neveras de muestra. Los colgadores se ponen a tierra a través del transportador y se comprueba que la resistencia a tierra sea inferior a 1 MΩ. El soplado con aire ionizado antes de pintar solo elimina el polvo y la electricidad estática superficial; no hace conductora la pieza.
Robots en lugar de pistolas fijas o reciprocadores. Cada cabina tiene dos robots de pintura compactos, uno a cada lado del transportador, de modo que se alcanzan los cuatro lados y el fondo de una nevera colgada sin girarla; un colgador giratorio sigue siendo una opción. Los robots cambian de programa según el tamaño de la nevera a partir de la receta del transportador. El aplicador, una campana rotativa electrostática o una pistola electrostática de pulverización neumática, se elige con el proveedor de pintura a partir de pruebas de pintura. Los robots y los aplicadores se especifican con certificación para áreas peligrosas (ATEX o IECEx) para la zona de la cabina; las fundas protectoras los mantienen limpios, pero no constituyen una certificación. Dos o tres pistolas electrostáticas automáticas fijas o reciprocadores por cabina reducen el presupuesto, pero requieren reajuste manual para cada tamaño de nevera y dan una película menos uniforme en aristas y esquinas.
Se propone filtración seca en lugar de cortina de agua. Se proponen cabinas con filtración seca de papel laberinto y filtros de bolsa: no hay circuito de agua que tratar ni reponer, algo importante donde el agua es cara, y los cambios de color no contaminan un depósito de agua común. La elección final depende del sistema de pintura y de la carga de overspray; la cabina con cortina de agua sigue siendo una alternativa.
Disposición plegada para 1.000 m² y 4 m. Los túneles de oreo y el horno se construyen como bucles serpentín cerrados, de modo que 200 m de transportador caben en una superficie de unos 48 × 16 m. El carril del transportador se sitúa a unos 2,7 m; las cabinas tienen 2,6 m de altura interior con el plenum de filtros encima (unos 3,2 m en total), las unidades de impulsión de aire se colocan en el suelo junto a las cabinas y los conductos discurren a unos 3,5 m, todo bajo la cubierta de 4 m. La disposición final se confirma con el plano de la nave del cliente.
Calentamiento del horno: gas indirecto o eléctrico. El horno mantiene 60 °C ± 2 °C. La demanda de calor a 60 °C es baja; un quemador de gas de combustión indirecta (LPG o gas natural) mantiene el curado durante los cortes de la red eléctrica, un factor de planificación real en Sudáfrica, y el calentamiento eléctrico es la alternativa donde no hay gas disponible. La elección depende de la revisión de los suministros. Los 15 minutos son de permanencia en el transportador; el tiempo a temperatura de pieza necesario para el curado se confirma con la ficha técnica de la pintura y un perfil de temperatura del horno. Los controladores de los robots y el PLC están conectados a un UPS, de modo que los programas y las posiciones se conservan y la línea se detiene de forma segura.
Flujo del proceso
| # | Estación de línea | Función de la estación | Tiempo / longitud |
|---|---|---|---|
| 1 | Carga | Los operarios cuelgan las neveras en colgadores puestos a tierra | unos 8 m |
| 2 | Soplado con aire ionizado | Elimina el polvo y la electricidad estática superficial (no es un tratamiento conductor) | unos 3 m |
| 3 | Tratamiento conductor y oreo | Pretratamiento conductor pulverizado, salvo que se use una imprimación conductora o un soporte puesto a tierra | unos 3 min |
| 4 | Cabina 1: imprimación, capa 1 | 2 robots, aplicadores electrostáticos, válvulas de cambio de 8 colores | unos 5 m |
| 5 | Oreo 1 | Túnel cerrado, 25-30 °C, baja velocidad de aire | 10 min |
| 6 | Cabina 2: imprimación, capa 2 | 2 robots, mismo color que la cabina 1 | unos 5 m |
| 7 | Oreo 2 | Túnel cerrado | 10 min |
| 8 | Cabina 3: barniz, capa 1 | 2 robots, barniz 2K mediante dosificador electrónico | unos 5 m |
| 9 | Oreo 3 | Túnel cerrado | 10 min |
| 10 | Cabina 4: barniz, capa 2 | 2 robots | unos 5 m |
| 11 | Oreo 4 | Túnel cerrado | 10 min |
| 12 | Horno de curado | Circulación de aire caliente, 60 °C ± 2 °C | 15 min de permanencia |
| 13 | Enfriamiento forzado | Aire ambiente filtrado | 5 min |
| 14 | Descarga e inspección | Control visual, muestreo de espesor de película y adherencia | unos 8 m |
Alcance del suministro
| Concepto | Configuración | Cant. |
|---|---|---|
| Transportador aéreo | unos 200 m, colgadores puestos a tierra con paso de 500 mm (colgadores giratorios opcionales), accionamiento por VFD, tensor, lubricación automática, seguimiento del transportador para los robots | 1 línea |
| Carga y soplado | plataforma de carga, anillo de soplado con aire ionizado | 1 |
| Pretratamiento conductor | estación de pulverización automática con zona de oreo a temperatura ambiente | 1 |
| Cabinas de pintura robotizadas | unos 5,0 × 3,0 × 2,6 m interiores, flujo descendente de unos 0,35 m/s, filtración seca propuesta (alternativa: cortina de agua), iluminación antiexplosiva, instalación eléctrica para áreas peligrosas | 4 |
| Robots de pintura | robots de pintura compactos de 6/7 ejes certificados para la zona peligrosa de la cabina (ATEX o IECEx), con campanas rotativas electrostáticas o pistolas electrostáticas y controladores | 8 |
| Suministro de pintura | válvulas de cambio de 8 colores en los robots de imprimación, dosificación electrónica 2K para el barniz, bombas, sala de mezcla de pintura | 1 juego |
| Unidades de impulsión de aire | aire de reposición filtrado y calentado para cada cabina, unos 19.000 m³/h por cabina (preliminar; definitivo según el balance de aire) | 4 |
| Túneles de oreo | túneles serpentín cerrados, 25-30 °C | 4 |
| Horno de curado | circulación de aire caliente, 60 °C ± 2 °C, quemador de gas indirecto o calentamiento eléctrico, cortinas de aire en ambos extremos | 1 |
| Enfriamiento forzado | túnel de aire ambiente filtrado | 1 |
| Sistema de extracción | ventiladores de extracción de cabinas y túneles, conductos y chimeneas | 1 juego |
| Control de la línea | PLC, centro de control de motores, HMI y SCADA de línea en inglés, enclavamientos de seguridad, UPS para el PLC y los controladores de los robots | 1 juego |
| Seguridad contra incendios y gas | detección y extinción de incendios en cabinas, detección de gases de disolvente | 1 juego |
Marcas de componentes. Los componentes clave están disponibles en marcas internacionales como las indicadas, configurables según la especificación del cliente. Se prefieren marcas con filial propia o distribución autorizada en Sudáfrica, para que las piezas de desgaste puedan comprarse localmente; la lista final, con los contactos de proveedores locales, forma parte de la documentación de entrega.
| Componente | Opciones de marca |
|---|---|
| Robots de pintura | ABB, FANUC, Yaskawa |
| Aplicadores electrostáticos y cambio de color | ABB; marcas internacionales de primer nivel de pistolas de pulverización |
| Dosificación 2K y bombas de pintura | Marcas internacionales de primer nivel de pistolas de pulverización |
| PLC, HMI y control de motores | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| Variadores de frecuencia | ABB, Siemens, Danfoss |
| Motorreductores del transportador | SEW-EURODRIVE, NORD, Bonfiglioli |
| Rodamientos y cadena | SKF, Schaeffler (FAG), Renold, Tsubaki |
| Neumática | Festo, SMC |
| Ventiladores | Nicotra Gebhardt, ebm-papst, Systemair |
| Medios filtrantes de cabina y de admisión | Camfil, Freudenberg Viledon, Andreae Filters |
| Quemador de gas | Riello, Weishaupt, Honeywell Maxon |
| Soplado con aire ionizado | Simco-Ion, Meech, KEYENCE |
| Sensores | SICK, ifm, Pepperl+Fuchs |
| Iluminación e instalación eléctrica para áreas peligrosas | Eaton Crouse-Hinds, R. STAHL, ABB |
| Extinción de incendios y detección de gas | Kidde, Minimax, Dräger |
Bases de diseño para Sudáfrica: alimentación de 400 V, 50 Hz; diseño de la instalación eléctrica según SANS 10142-1; clasificación de áreas peligrosas y selección de equipos según la serie IEC 60079 (SANS 60079); protecciones y seguridad de máquinas conforme a las obligaciones del cliente según la Occupational Health and Safety Act (OHS Act). Las ediciones aplicables se confirman con el ingeniero del cliente en la fase de diseño.
Servicios incluidos: diseño en inglés, fabricación, premontaje y prueba de aceptación en fábrica, embalaje y documentación de exportación, supervisión de la instalación, puesta en marcha, programación de robots para los 3 tamaños de nevera, formación de operarios y de mantenimiento en inglés, garantía y repuestos.
No incluido: obras civiles, cimentaciones y sellado de suelos, suministros hasta el límite de batería (electricidad, gas, aire comprimido), permisos locales, incluida cualquier licencia de emisiones atmosféricas, tratamiento de VOC salvo que se solicite, pintura y productos químicos de pretratamiento, aranceles de importación y VAT de Sudáfrica, y mano de obra local para descarga y elevación.
Costes y plazos
Estimación presupuestaria MUSI (octubre de 2026) en dólares estadounidenses para la configuración de esta página; no es una oferta. Base: el alcance, las cantidades y las exclusiones indicados arriba y componentes de la lista de marcas. El precio se fija en el contrato una vez resueltos los puntos abiertos que se indican a continuación.
| Etapa | Qué incluye | Duración |
|---|---|---|
| Diseño | Revisión de datos del emplazamiento, cálculo del proceso, disposición, modelo 3D, diseño de estructura metálica, tuberías y electricidad, clasificación de áreas peligrosas, planos y manuales en inglés, aprobación del cliente | 6-8 semanas |
| Fabricación | Todos los equipos del alcance de suministro, incluidos robots y equipos de pintura, premontaje y prueba de aceptación en fábrica (EXW China) | 16-20 semanas desde la aprobación del diseño |
| Transporte | Embalaje de exportación, unos 14-18 contenedores de cuarenta pies de China a Durban, despacho de aduanas, entrega terrestre hasta el emplazamiento | unas 6-8 semanas puerta a puerta |
| Instalación y puesta en marcha | Ingenieros supervisores en obra, instalación mecánica y eléctrica, programación de robots, pruebas de pintura, aumento progresivo de producción, formación | 8-11 semanas en obra |
| Total | aproximadamente USD 2,8-3,8 millones para diseño, fabricación, transporte, instalación y puesta en marcha | unos 9-11 meses del contrato a la producción |
Opciones no incluidas en el total: Tratamiento de VOC (rotor de zeolita con RTO o RCO) si el permiso local lo exige; un kit de repuestos para dos años; baterías de frío en las unidades de impulsión de aire para las temperaturas de verano.
Objetivos de diseño
La columna del proceso actual recoge la descripción del cliente sobre el proceso manual, del que no se tomaron mediciones. Cada objetivo se verifica en la puesta en marcha o en el aumento de producción, como se indica en la última columna, y los resultados medidos se añadirán tras la puesta en marcha.
| Concepto | Proceso actual (informe del cliente) | Objetivo de diseño | Verificación |
|---|---|---|---|
| Producción | pintura manual por lotes | 200 neveras buenas/h netas (240 de diseño) | Medido porInterna (presenciada por el cliente) Individual / promedioPromedio Muestras1 turno completo Momento de la pruebaAumento progresivo de producción Método / instrumentoContador en la descarga |
| Capas y oreo | a mano, cronometrado por el pintor | 4 capas, 10 min de oreo cada una, fijado por la velocidad del transportador | Medido porInterna Individual / promedioÚnica MuestrasCada tamaño de nevera Momento de la pruebaPuesta en marcha Método / instrumentoRegistro de velocidad del transportador |
| Curado | por lotes | 60 °C ± 2 °C; tiempo de curado a temperatura de pieza según la ficha técnica de la pintura | Medido porInterna (presenciada por el cliente) Individual / promedioÚnica Muestras3 perfiles por tamaño Momento de la pruebaPuesta en marcha Método / instrumentoRegistrador de datos de horno con sondas en las neveras |
| Consumo de pintura por nevera | pintura manual, no medido | se fija tras las pruebas de pintura; las campanas electrostáticas sobre una superficie conductora alcanzan típicamente un 60-80% de eficiencia de transferencia | Medido porCliente Individual / promedioPromedio Muestras1 semana Momento de la pruebaTras el aumento progresivo de producción Método / instrumentoPintura consumida por nevera buena; eficiencia de transferencia, si forma parte de la aceptación, mediante balance de masa de sólidos de pintura |
| Espesor de película | varía según el pintor | según la ficha técnica del proveedor de pintura, por capa | Medido porInterna (presenciada por el cliente) Individual / promedioPromedio Muestras5 neveras por color Momento de la pruebaPuesta en marcha Método / instrumentoMedidor ultrasónico de espesor de recubrimiento |
| Adherencia | no medido | ISO 2409 corte por enrejado, clase 0-1 | Medido porLaboratorio externo o del cliente Individual / promedioÚnica Muestras3 neveras por color Momento de la pruebaPuesta en marcha Método / instrumentoEnsayo de corte por enrejado ISO 2409 |
| Cambio de color | cabina limpiada a mano | purga del robot en pocos minutos más un breve hueco de colgadores vacíos | Medido porInterna Individual / promedioPromedio Muestras8 cambios de color Momento de la pruebaPuesta en marcha Método / instrumentoCronometrado desde la última nevera hasta la primera |
Puntos abiertos a confirmar
Estos puntos no están definidos en los requisitos del cliente y se resuelven en la fase de diseño antes de cerrar el precio:
| Superficies a pintar | solo la carcasa exterior, o también tapas e interiores; si el borde blanco y el interior se enmascaran o se pintan antes del montaje. |
|---|---|
| Sistema de pintura | disponibilidad de una imprimación conductora o un pretratamiento conductor por parte del proveedor de pintura del cliente, y los tiempos de oreo y curado de la ficha técnica para cada capa. |
| Colgadores | colgador fijo, eslinga de doble cadena (como en la ilustración) o colgador giratorio por tamaño de nevera, elegido tras una prueba de colgado y puesta a tierra con neveras de muestra. |
| Aplicador | campana rotativa electrostática o pistola electrostática de pulverización neumática en cada robot, elegida a partir de pruebas de pintura con la pintura del cliente. |
| Curado | si los 10-15 minutos se refieren al tiempo a 60 °C de temperatura de pieza, a confirmar con la ficha técnica de la pintura. |
| Nave | longitud, anchura y retícula de pilares de la nave; una superficie de línea de 48 × 16 m requiere una nave de al menos unos 50 m de largo. |
| Servicios públicos | capacidad eléctrica disponible, suministro de gas para el horno y aire comprimido. |
| Permisos | si la autoridad local exige una licencia de emisiones atmosféricas y tratamiento de VOC. |
Aplicabilidad
Esta configuración es adecuada para piezas de plástico o composite de hasta unos 0,5 m y unos pocos kilogramos, pintadas en varias capas a gran volumen, donde varios tamaños y colores se procesan en una sola línea: neveras portátiles, carcasas de herramientas y electrodomésticos, molduras de interior de automóvil y piezas moldeadas similares. No es la opción adecuada para piezas de una sola capa a bajo volumen, donde una cabina manual o semiautomática cuesta mucho menos, para piezas que no pueden colgarse y ponerse a tierra de forma fiable, ni cuando el sistema de pintura no puede hacerse conductor.
Los resultados mostrados en este caso de estudio reflejan las condiciones de operación indicadas y no deben interpretarse como un rendimiento garantizado bajo diferentes condiciones de alimentación, producción, ambientales o del sitio.
Postventa
Los ingenieros de puesta en marcha y el equipo de soporte trabajan en inglés, y todos los planos, manuales, pantallas HMI y materiales de formación están en inglés. Las piezas de desgaste y los repuestos habituales se especifican de marcas que se venden en Sudáfrica, y la entrega incluye una lista de repuestos con proveedores locales. La garantía es de 12 meses para la línea completa, 36 meses para los componentes críticos y hasta 60 meses para las partes estructurales. Los ingenieros responden en un plazo de 24 horas; las visitas de servicio en planta tras la entrega se acuerdan en el contrato. Los detalles se encuentran en la página servicio posventa página.
Preguntas frecuentes
¿Se puede pintar electrostáticamente el plástico ABS?
Sí, cuando la pieza tiene un camino conductor a tierra. El ABS es un aislante, por lo que la línea utiliza una imprimación conductora, un pretratamiento conductor o un soporte puesto a tierra, elegido con el proveedor de pintura y validado en pruebas de pintura. Sin ello, la pintura envuelve mal las aristas y los huecos, y la eficiencia de transferencia baja hasta acercarse a la de la pulverización convencional.
¿Por qué usar robots de pintura en lugar de reciprocadores para neveras portátiles?
Tres tamaños de nevera y cinco caras pintadas exigen que la trayectoria del aplicador se adapte a cada tamaño. Un robot a cada lado alcanza todas las caras exteriores de una nevera colgada, cambia de programa a partir de la receta del transportador y mantiene uniformes aristas y esquinas. Las pistolas fijas o los reciprocadores cuestan menos, pero requieren reajuste manual para cada tamaño.
¿Qué longitud tiene una línea con cuatro capas y oreos de 10 minutos?
A unos 2 m/min, cada oreo de 10 minutos ocupa unos 20 m de transportador y un curado de 15 minutos unos 30 m, por lo que la línea completa tiene unos 200 m de transportador. Plegar los túneles de oreo y el horno en bucles serpentín permite alojarla en aproximadamente 48 × 16 m.
¿Cabe la línea en una nave de 1.000 m² con una cubierta de 4 m?
Sí, con una disposición plegada. El transportador circula a unos 2,7 m, las cabinas miden unos 3,2 m de alto incluido el plenum de filtros, las unidades de impulsión de aire se sitúan junto a las cabinas y los conductos discurren a unos 3,5 m. El área restante alberga la carga, la inspección y la sala de mezcla de pintura.
¿Cuánto cuesta una línea robotizada como esta?
Para esta configuración, la estimación presupuestaria de MUSI es de aproximadamente USD 2,8-3,8 millones para diseño, fabricación, transporte hasta el emplazamiento, instalación y puesta en marcha. Se excluyen obras civiles, suministros, permisos, pintura, aranceles y VAT, y el precio se fija en el contrato una vez resueltos los puntos abiertos.
¿Cuánto tiempo pasa desde el pedido hasta la producción?
Unos 9-11 meses: 6-8 semanas de diseño, 16-20 semanas de fabricación y pruebas en fábrica, unas 6-8 semanas de transporte puerta a puerta y 8-11 semanas de instalación, puesta en marcha y aumento progresivo de producción. Los plazos de entrega de los robots y de los equipos de pintura determinan la mayor parte del periodo de fabricación.
¿Se pueden comprar repuestos en Sudáfrica?
Sí, las piezas de desgaste y los repuestos habituales. Los componentes se especifican de marcas con filial o distribuidor autorizado en Sudáfrica, como ABB, Siemens, SEW-EURODRIVE, SMC y Festo, y la entrega incluye una lista de repuestos con proveedores locales.
¿Qué información necesitan para cotizar una línea de pintura robotizada?
Dimensiones y pesos de las piezas, producción anual y régimen de turnos, el sistema de pintura con las fichas técnicas para el oreo y el curado, el número de colores y la frecuencia de cambio, la longitud, anchura, altura y retícula de pilares de la nave, la electricidad, el gas y el aire comprimido disponibles, y cualquier requisito de permisos locales. Las piezas de muestra nos permiten realizar pruebas de colgado, puesta a tierra y pintura antes de fijar el precio.
¿Qué incluye el precio y qué aporta el comprador?
Incluido: diseño en inglés, fabricación, premontaje y prueba de aceptación en fábrica, embalaje y documentación de exportación, supervisión de la instalación, puesta en marcha, programación de robots para los 3 tamaños de nevera, formación de operarios y de mantenimiento en inglés, garantía y repuestos. El comprador aporta las obras civiles, las cimentaciones, los suministros hasta el límite de batería, los permisos locales, la pintura y los productos químicos de pretratamiento, los aranceles de importación y el VAT, y la mano de obra local para descarga y elevación.
¿Cómo se demuestran la producción y la calidad de pintura en la entrega?
La línea supera una prueba de aceptación en fábrica antes del envío. En la puesta en marcha y el aumento progresivo de producción, cada objetivo de diseño se mide según lo indicado en la tabla de Objetivos de diseño: la producción se cuenta durante un turno completo, el espesor de película se comprueba con un medidor ultrasónico de espesor de recubrimiento y la adherencia con un ensayo de corte por enrejado ISO 2409.
¿Está diseñada la línea conforme a las normas sudafricanas eléctricas y de áreas peligrosas?
Sí. La base de diseño es una alimentación de 400 V, 50 Hz, el diseño de la instalación eléctrica según SANS 10142-1 y la clasificación de áreas peligrosas y selección de equipos según la serie IEC 60079 (SANS 60079). Las ediciones aplicables se confirman con el ingeniero del cliente en la fase de diseño.
¿Necesita una línea de pintura en Sudáfrica tratamiento de VOC?
Depende de si la autoridad local exige una licencia de emisiones atmosféricas para la planta. Esto se comprueba en la fase de diseño; si se requiere tratamiento, se ofrece un rotor de zeolita con RTO o RCO como opción fuera del total.
¿Qué garantía y soporte posventa incluye la línea?
La garantía es de 12 meses para la línea completa, 36 meses para los componentes críticos y hasta 60 meses para las partes estructurales. Los ingenieros responden en un plazo de 24 horas, toda la documentación y la formación están en inglés, y las visitas de servicio en planta tras la entrega se acuerdan en el contrato.
¿Puede la misma línea pintar otras piezas de plástico más adelante?
Sí, para piezas de plástico o composite de hasta unos 0,5 m y unos pocos kilogramos que puedan colgarse y ponerse a tierra. Cada pieza nueva necesita su propio colgador y su propio programa de robot, y su sistema de pintura debe hacerse conductor.
Obtenga una solución similar
Envíenos la siguiente información y le devolveremos una disposición, un cálculo del ritmo de línea y un presupuesto para sus piezas:
- Planos o fotos de las piezas, dimensiones y pesos de cada modelo
- Producción anual, turnos y días laborables
- Sistema de pintura, número de capas, datos de oreo y curado, número de colores y frecuencia de cambio
- Dimensiones de la nave, altura libre y suministros disponibles
- Si es posible, algunas neveras de muestra de cada tamaño para una prueba de colgado y pintura
Escríbanos por WhatsApp sobre este caso Formulario de contacto
Relacionado
- Línea de pintura robotizada (página de producto)
- Línea de pintura de carcasas de herramientas eléctricas en Sudáfrica (caso de estudio)
- Línea de curado UV para piezas de plástico de interior de automóvil (caso de estudio)
- Pintura robotizada frente a reciprocador: cuándo compensa un robot
- Cuánta superficie necesita una línea de pintura
- Importar una línea de pintura desde China: envío, instalación y aduanas
- Sala de mezcla de pintura
Proporcionado por Lin Cong, Director Técnico, MUSI Technology
Publicado 2026-10-22 · Actualizado 2026-10-22 · Última revisión técnica: 2026-10-22