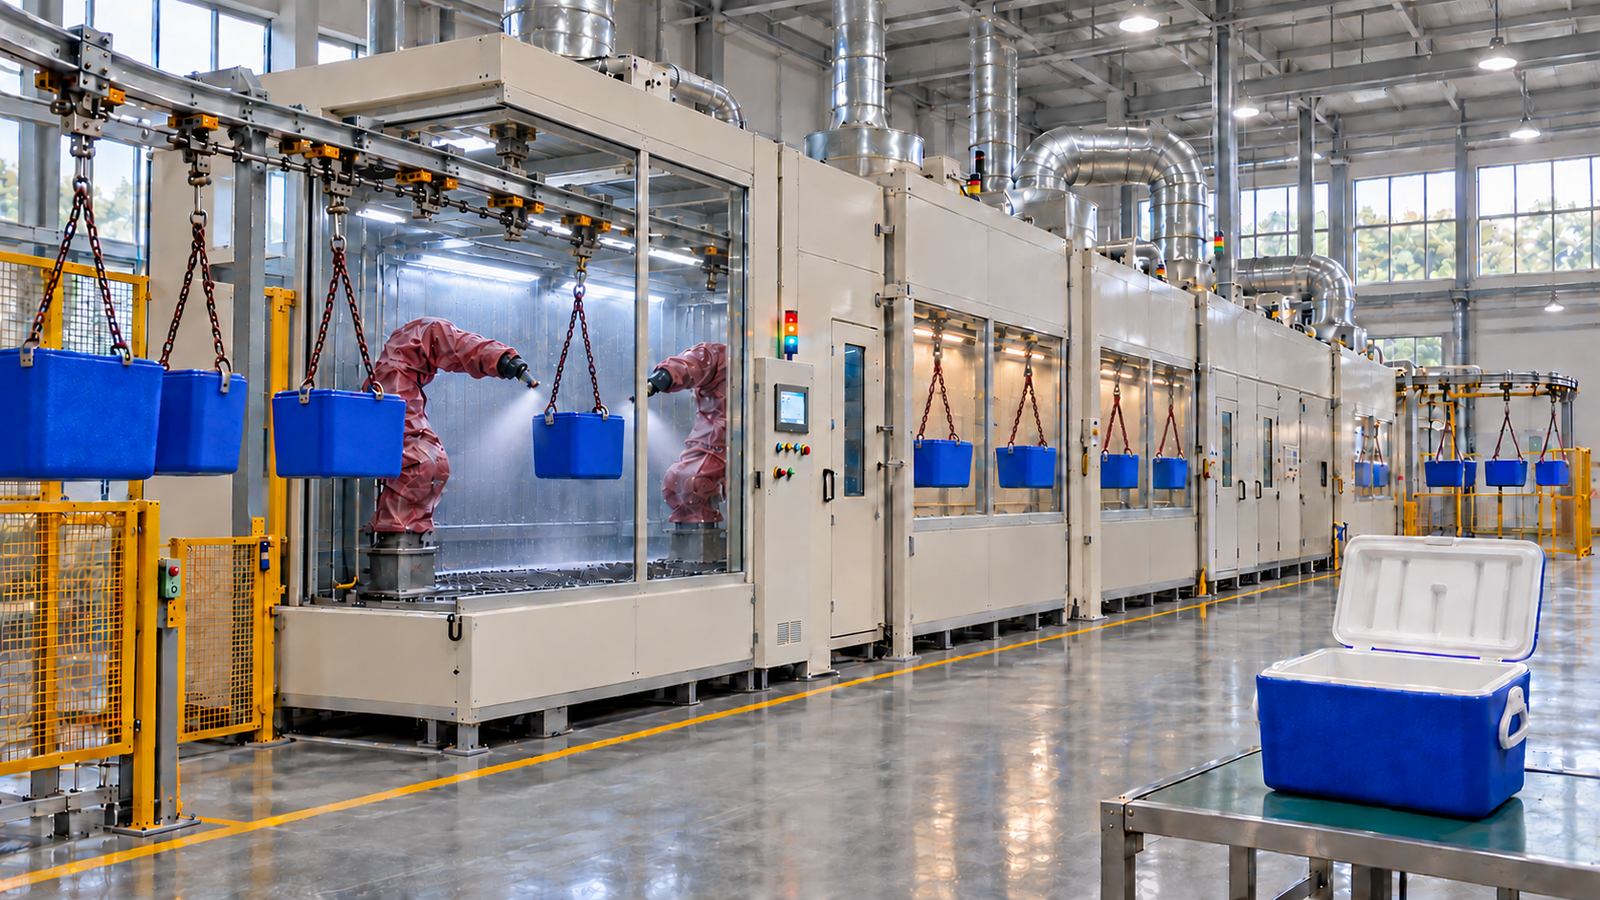
Vaka Çalışması: ABS Soğutucu Kutular için Robotlu Elektrostatik Boya Hattı, Güney Afrika
Özet
| Nesne | Güney Afrikalı bir soğutucu kutu üreticisi için, haftada beş gün tek 8 saatlik vardiyada saatte yaklaşık 200 kutu olmak üzere yılda 400.000 ABS kutuyu boyamak amacıyla tasarlanmış robotlu elektrostatik boya hattı |
|---|---|
| Ekipman | topraklanmış askılı havai konveyör, toz alma ve iletken astar ya da ön işlem, 8 boya robotu ve elektrostatik aplikatörlerle donatılmış 4 adet robotlu kabin, 4 flash-off (buharlaşma) tüneli, 60 °C kürleme fırını ve cebri soğutma; 4 m net yüksekliğe sahip 1.000 m² bir holde |
| Çalışma koşulları | 300 × 200 × 300 mm ve 500 g'a kadar 3 kutu boyutu, her kattan sonra 8-10 dakika flash-off ile iki kat astar ve iki kat vernik, 60 °C'de 10-15 dakika kürleme, partiye göre değiştirilen 8 renk |
| Bütçe ve program | MUSI bütçe tahmini: tasarım, imalat, nakliye, montaj ve devreye alma için yaklaşık USD 2,8-3,8 milyon; sözleşmeden üretime yaklaşık 9-11 ay |
| Veri kaynağı | müşteri brifingi ve MUSI mühendislik hesabı, 2026; tasarım değerleri devreye almada doğrulanacaktır |
| Teslimat sicili | 36 ülkede 500+ müşteri için 800+ boya hattı (MUSI mühendislik ekibi, 2011'den bu yana toplam) |
| Hizmetler | Tek bir şirketten tasarım, üretim, montaj, devreye alma, operatör eğitimi ve satış sonrası destek |
Proje Arka Planı
Müşteri, Güney Afrika'da yalıtımlı ABS soğutucu kutular üretmekte ve bunları dünya geneline ihraç etmektedir. Kutular bugün bir boya kabininde, partiler hâlinde elle boyanmaktadır. İhracat kalitesinde görünümle yıllık 400.000 kutuluk talebi karşılamak için tesis, manuel parti boyamadan 8 renkte astar artı vernik sistemi kullanan sürekli bir elektrostatik boya hattına geçmek istemektedir. Hattın, 4 m net yüksekliğe sahip mevcut 1.000 m² bir hole sığması, haftada beş gün tek 8 saatlik vardiyada çalışması ve Güney Afrika'da temin edilebilen yedek parçalarla yerel olarak bakımının yapılabilmesi gerekmektedir.
| Gereksinim | Müşteri verisi |
|---|---|
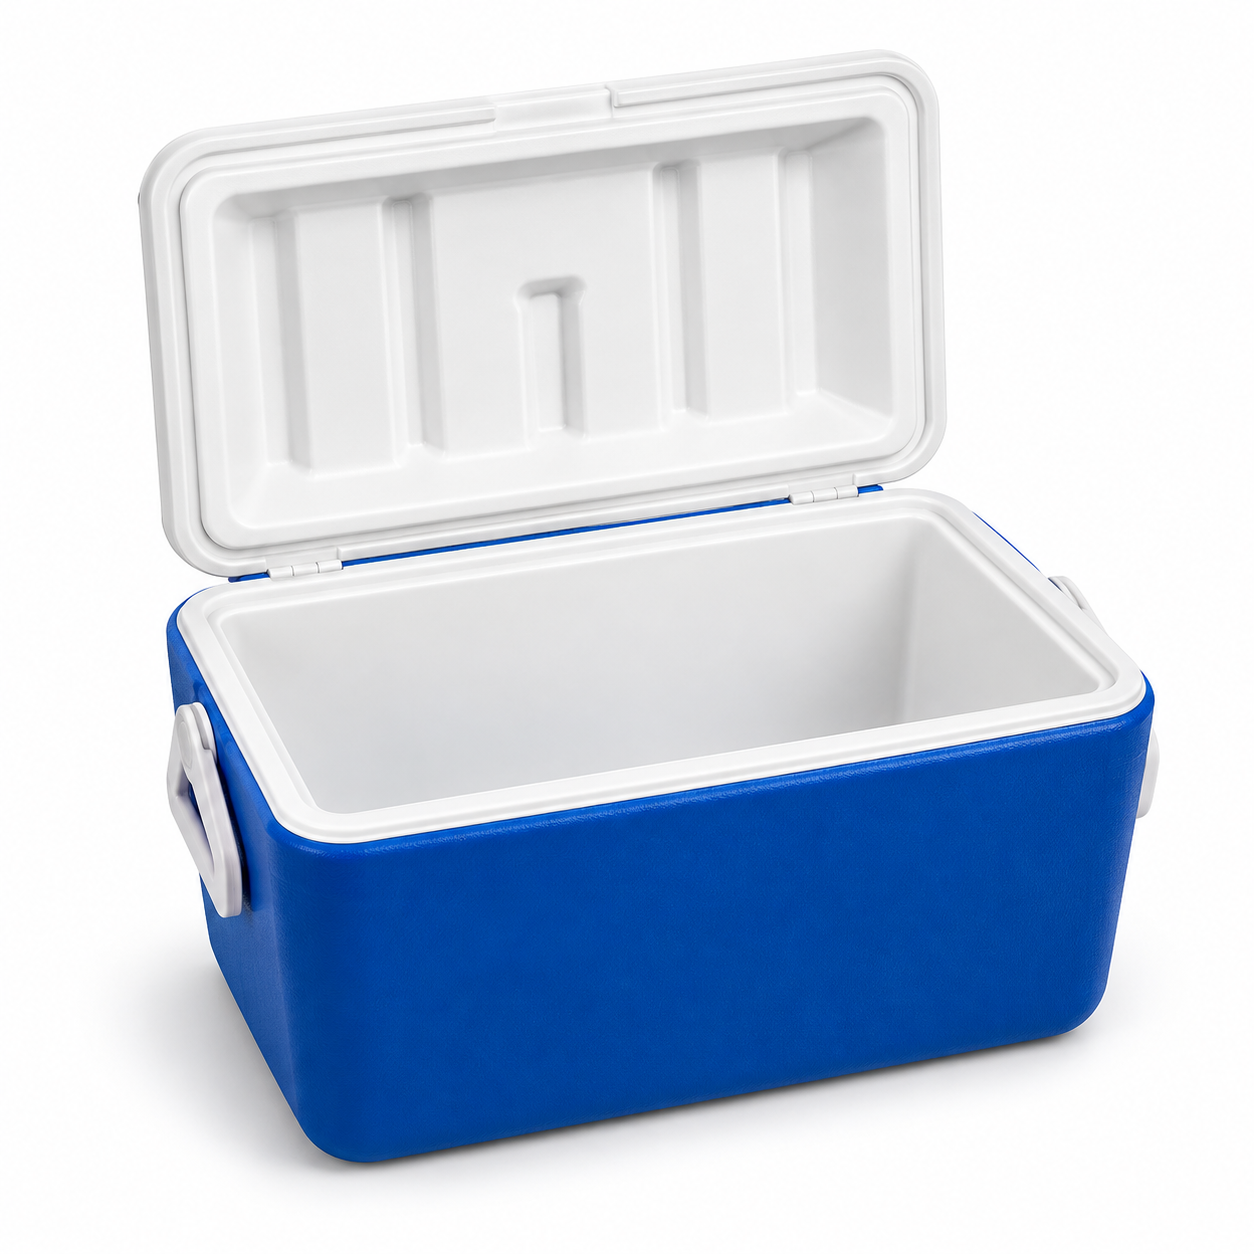
| Ürün | ABS soğutucu kutular, 3 boyut |
| Küçük / orta / büyük kutu | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| Maksimum ağırlık | 500 g |
| Yıllık üretim | 400.000 kutu |
| Vardiya düzeni | Haftada 5 gün, günde 8 saat |
| Kaplama sistemi | Astar 2 kat + vernik 2 kat, her kattan sonra 8-10 dk flash-off |
| Kürleme | 60 °C'de 10-15 dk |
| Renkler | 8, partiye göre değiştirilir, asla karıştırılmaz |
| Uygulama yöntemi | Elektrostatik boya püskürtme |
| Bina | 1.000 m² kullanılabilir alan, 4 m net yükseklik |
| Doküman ve destek | Tüm teknik dokümanlar İngilizce; İngilizce bakım desteği; yedek parçalar Güney Afrika'dan satın alınabilir |
Müşteri Hedefleri ve Kısıtları
| Çıktı | müşterinin yılda 400.000, tek vardiyada günde yaklaşık 1.600 kutuya ihtiyacı vardır ve manuel parti boyamayı sürekli bir hatla değiştirmek istemektedir. |
|---|---|
| Tutarlılık | müşteri, ihracat siparişleri için dört kat ve 8 renk boyunca eşit film kalınlığı ve görünüm istemektedir. |
| Plastik alt malzeme | ABS elektriksel bir yalıtkandır; bu nedenle elektrostatik boyanın kutuyu ne kadar iyi sardığı, parçaya toprağa giden iletken bir yol sağlanmasına bağlıdır. |
| Alan | her biri 8-10 dakika flash-off süreli dört kat ile kürleme ve soğutma, yaklaşık 200 m konveyör gerektirir; bunun 4 m tavan altında 1.000 m²'ye sığması gerekir. |
| Bakım | tesisin İngilizce dokümantasyona, İngilizce desteğe ve her onarımda ithal edilmek yerine Güney Afrika'dan satın alınabilen yedek parçalara ihtiyacı vardır. |
Karşılaştırılabilir MUSI referansları. Plastik parçalar ve robotlu boyama, bu sitede anlatılan teslim edilmiş projelerle kapsanmaktadır: Güney Afrika'da parça başına 6 saniyede yılda 3,2 milyon plastik alet gövdesi boyayan 60 m'lik hızlı kürlemeli bir hat (vaka çalışması), Brezilya'da 15 saniyelik çevrimle otomotiv iç trim parçalarını elektrostatik olarak boyayan bir UV kürleme hattı (vaka çalışması) ve Arjantin'de 60 saniyelik çevrimle PP tamponları boyayan 10 robotlu bir hat (vaka çalışması).
Bu Konfigürasyonun Seçilme Nedeni
Hat kapasitesi. Yaklaşık 250 iş gününde 400.000 kutu, günde 1.600 kutu ya da 8 saatlik vardiyada net saatte 200 kutu demektir. Hat saatte 240 kutu için tasarlanmıştır; bu, devreye giriş, renk değişimi boşlukları, hat temizliği (purge), kısa duruşlar ve hurdalar için net değerin üzerinde %20'lik bir paydır; pay, detay tasarımda müşterinin hurda oranı ve değişim planına göre kontrol edilir. Kutular, 500 mm adımla her topraklanmış askıya bir kutu olacak şekilde asılır: en büyük kutu 300 mm uzunluğundadır ve döndürülürse yaklaşık 360 mm gerektirir, buna robot yolu ve kavisler için açıklık eklenir; bu nedenle konveyör yaklaşık 2,0 m/dk hızla çalışır.
| Tasarım parametresi | Değer | Dayanak |
|---|---|---|
| Gereken net üretim | 200 kutu/saat | 400.000 ÷ 250 gün ÷ 8 saat |
| Tasarım üretimi | 240 kutu/saat | boşluklar, duruşlar ve hurdalar için %20 pay |
| Askı aralığı | 500 mm | 300 mm kutu uzunluğu (döndürülürse yaklaşık 360 mm köşegen) artı açıklık; robot erişimi ve konveyör kavislerine göre kontrol edilmiştir |
| Konveyör hızı | yaklaşık 2,0 m/dk | 240 kutu/saat × 0,5 m |
| Her flash-off tüneli | yaklaşık 20 m konveyör (10 dk) | 8-10 dk gereksiniminin üst sınırı |
| Kürleme fırını | yaklaşık 30 m konveyör (60 °C'de 15 dk bekleme) | 10-15 dk gereksiniminin üst sınırı; parça sıcaklığındaki kürleme süresi boya teknik föyü ve fırın profili ile teyit edilir |
| Cebri soğutma | yaklaşık 10 m (5 dk) | boşaltmadan önce kutular 35 °C'nin altında |
| Toplam konveyör uzunluğu | yaklaşık 200 m | proses bölümleri artı dönüşler ve geri dönüş hattı |
ABS parça için iletken bir yol. Elektrostatik aplikatörler, boyayı topraklanmış ve iletken bir parçaya verimli şekilde aktarır. ABS bir yalıtkandır; bu nedenle tasarım iletken bir yol sağlar: müşterinin boya tedarikçisiyle birlikte seçilen ve numune kutular üzerinde püskürtme denemeleriyle teyit edilen iletken bir astar, iletken bir ön işlem spreyi ya da topraklanmış iletken bir destek. Askılar konveyör üzerinden topraklanır ve toprağa direncin 1 MΩ'un altında olduğu kontrol edilir. Boyamadan önceki iyonize hava üflemesi yalnızca tozu ve yüzey statiğini giderir; parçayı iletken hâle getirmez.
Sabit tabancalar veya resiprokatörler yerine robotlar. Her kabinde, konveyörün her iki yanında birer adet olmak üzere iki kompakt boya robotu bulunur; böylece asılı bir kutunun dört yan yüzü ve tabanı kutu döndürülmeden boyanır; döner askı bir seçenek olarak kalır. Robotlar, konveyör reçetesinden gelen kutu boyutuna göre program değiştirir. Aplikatör, yani elektrostatik döner çan veya elektrostatik havalı atomizasyonlu tabanca, püskürtme denemelerine göre boya tedarikçisiyle birlikte seçilir. Robotlar ve aplikatörler, kabin bölgesi için tehlikeli alan sertifikasıyla (ATEX veya IECEx) belirtilir; koruyucu kılıflar onları temiz tutar ancak bir sertifika yerine geçmez. Kabin başına iki veya üç sabit otomatik elektrostatik tabanca ya da resiprokatör bütçeyi düşürür, ancak her kutu boyutu için manuel yeniden ayar gerektirir ve kenar ile köşelerde daha az homojen film verir.
Su perdesi yerine kuru filtrasyon önerilmektedir. Kabinler kuru labirent kâğıt ve torba filtrasyonla önerilmektedir: arıtılacak veya takviye edilecek bir su devresi yoktur, bu da suyun pahalı olduğu yerlerde önemlidir ve renk değişimleri ortak bir su tankını kirletmez. Nihai seçim boya sistemine ve overspray yüküne göre yapılır; su perdeli kabin bir alternatif olarak kalır.
1.000 m² ve 4 m için katlanmış yerleşim. Flash-off tünelleri ve fırın kapalı serpantin döngüler olarak inşa edilir; böylece 200 m konveyör yaklaşık 48 × 16 m'lik bir alana sığar. Konveyör rayı yaklaşık 2,7 m'dedir; kabinlerin iç yüksekliği 2,6 m'dir ve filtre plenumu üstlerindedir (toplamda yaklaşık 3,2 m), hava besleme üniteleri kabinlerin yanında zemindedir ve kanallar yaklaşık 3,5 m'den geçer; tamamı 4 m tavanın altındadır. Nihai yerleşim, müşterinin bina çiziminden teyit edilir.
Fırın ısıtması: dolaylı gaz veya elektrik. Fırın 60 °C ± 2 °C'yi korur. 60 °C'de ısı ihtiyacı düşüktür; dolaylı ateşlemeli bir gaz brülörü (LPG veya doğal gaz), Güney Afrika'da gerçek bir planlama faktörü olan şebeke kesintileri sırasında kürlemenin devam etmesini sağlar; gazın bulunmadığı yerlerde elektrikli ısıtma alternatiftir. Seçim, yardımcı tesis kontrolüne göre yapılır. 15 dakika konveyördeki bekleme süresidir; kürleme için gereken parça sıcaklığındaki süre, boya teknik föyü ve fırın sıcaklık profili ile teyit edilir. Robot kontrolörleri ve PLC, UPS üzerindedir; böylece programlar ve pozisyonlar korunur ve hat güvenli şekilde durur.
Proses Akışı
| # | Hat istasyonu | İstasyon işlevi | Süre / uzunluk |
|---|---|---|---|
| 1 | Yükleme | Operatörler kutuları topraklanmış askılara asar | yaklaşık 8 m |
| 2 | İyonize hava üflemesi | Tozu ve yüzey statiğini giderir (iletken bir işlem değildir) | yaklaşık 3 m |
| 3 | İletken işlem ve flash | İletken astar veya topraklanmış destek kullanılmıyorsa iletken ön işlem spreyi | yaklaşık 3 dk |
| 4 | Kabin 1: astar 1. kat | 2 robot, elektrostatik aplikatörler, 8 renkli renk değiştirme valfleri | yaklaşık 5 m |
| 5 | Buharlaştırma tüneli 1 | Kapalı tünel, 25-30 °C, düşük hava hızı | 10 dk |
| 6 | Kabin 2: astar 2. kat | 2 robot, kabin 1 ile aynı renk | yaklaşık 5 m |
| 7 | Buharlaştırma tüneli 2 | Kapalı tünel | 10 dk |
| 8 | Kabin 3: vernik 1. kat | 2 robot, elektronik oranlayıcı ile 2K vernik | yaklaşık 5 m |
| 9 | Buharlaştırma tüneli 3 | Kapalı tünel | 10 dk |
| 10 | Kabin 4: vernik 2. kat | 2 robot | yaklaşık 5 m |
| 11 | Buharlaştırma tüneli 4 | Kapalı tünel | 10 dk |
| 12 | Kürleme fırını | Sıcak hava sirkülasyonu, 60 °C ± 2 °C | 15 dk bekleme |
| 13 | Cebri soğutma | Filtrelenmiş ortam havası | 5 dk |
| 14 | Boşaltma ve muayene | Görsel kontrol, film kalınlığı ve yapışma numune kontrolü | yaklaşık 8 m |
Tedarik Kapsamı
| Kalem | Konfigürasyon | Adet |
|---|---|---|
| Askılı konveyör | yaklaşık 200 m, 500 mm adımlı topraklanmış askılar (döner askılar opsiyonel), VFD tahrik, gergi ünitesi, otomatik yağlama, robotlar için konveyör takibi | 1 hat |
| Yükleme ve üfleme | yükleme platformu, iyonize hava üfleme halkası | 1 |
| İletken ön işlem | ortam sıcaklığında flash bölgeli otomatik püskürtme istasyonu | 1 |
| Robotlu boya kabinleri | iç ölçü yaklaşık 5,0 × 3,0 × 2,6 m, aşağı akış yaklaşık 0,35 m/s, kuru filtrasyon önerilir (su perdesi alternatif), patlamaya karşı korumalı aydınlatma, tehlikeli alan elektrik tesisatı | 4 |
| Boya robotları | kabin tehlikeli bölgesi için sertifikalı (ATEX veya IECEx) kompakt 6/7 eksenli boya robotları; elektrostatik döner çanlar veya elektrostatik tabancalar ve kontrolörlerle | 8 |
| Boya beslemesi | astar robotlarında 8 renkli renk değiştirme valfleri, vernik için elektronik 2K oranlama, pompalar, boya hazırlama odası | 1 set |
| Hava besleme üniteleri | her kabin için filtrelenmiş, ısıtılmış taze hava, kabin başına yaklaşık 19.000 m³/saat (ön değer; nihai değer hava dengesine göre) | 4 |
| Buharlaştırma tünelleri | kapalı serpantin tüneller, 25-30 °C | 4 |
| Kürleme fırını | sıcak hava sirkülasyonu, 60 °C ± 2 °C, dolaylı gaz brülörü veya elektrikli ısıtma, her iki uçta hava perdeleri | 1 |
| Cebri soğutma | filtrelenmiş ortam havası tüneli | 1 |
| Egzoz sistemi | kabin ve tünel egzoz fanları, kanallar ve bacalar | 1 set |
| Hat kontrolü | İngilizce PLC, motor kontrol merkezi, HMI ve hat SCADA'sı, emniyet kilitlemeleri, PLC ve robot kontrolörleri için UPS | 1 set |
| Yangın ve gaz güvenliği | kabin yangın algılama ve söndürme, solvent gazı algılama | 1 set |
Bileşen markaları. Ana bileşenler, listelenenler gibi uluslararası markalardan temin edilebilir ve müşteri şartnamesine göre yapılandırılabilir. Aşınan parçaların yerel olarak satın alınabilmesi için Güney Afrika'da kendi iştiraki veya yetkili distribütörü bulunan markalar tercih edilir; yerel tedarikçi iletişim bilgilerini içeren nihai liste, teslim dokümanlarının bir parçasıdır.
| Bileşen | Marka seçenekleri |
|---|---|
| Boya robotları | ABB, FANUC, Yaskawa |
| Elektrostatik aplikatörler ve renk değişimi | ABB; uluslararası birinci sınıf püskürtme tabancası markaları |
| 2K oranlama ve boya pompaları | Uluslararası birinci sınıf püskürtme tabancası markaları |
| PLC, HMI ve motor kontrolü | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| Frekans invertörleri | ABB, Siemens, Danfoss |
| Konveyör redüktörlü motorları | SEW-EURODRIVE, NORD, Bonfiglioli |
| Rulmanlar ve zincir | SKF, Schaeffler (FAG), Renold, Tsubaki |
| Pnömatik | Festo, SMC |
| Fanlar | Nicotra Gebhardt, ebm-papst, Systemair |
| Kabin ve emiş filtre malzemeleri | Camfil, Freudenberg Viledon, Andreae Filters |
| Gaz brülörü | Riello, Weishaupt, Honeywell Maxon |
| İyonize hava üflemesi | Simco-Ion, Meech, KEYENCE |
| Sensörler | SICK, ifm, Pepperl+Fuchs |
| Tehlikeli alan aydınlatması ve elektrik tesisatı | Eaton Crouse-Hinds, R. STAHL, ABB |
| Yangın söndürme ve gaz algılama | Kidde, Minimax, Dräger |
Güney Afrika için tasarım esasları: 400 V, 50 Hz besleme; SANS 10142-1'e göre elektrik tesisatı tasarımı; IEC 60079 (SANS 60079) serisine göre tehlikeli alan sınıflandırması ve ekipman seçimi; müşterinin Occupational Health and Safety Act kapsamındaki yükümlülüklerine göre makine koruma ve güvenliği. Geçerli sürümler tasarım aşamasında müşterinin mühendisiyle teyit edilir.
Dahil olan hizmetler: İngilizce tasarım, imalat, fabrikada ön montaj ve kabul testi, ihracat ambalajı ve dokümanları, montaj süpervizyonu, devreye alma, 3 kutu boyutu için robot programlama, İngilizce operatör ve bakım eğitimi, garanti ve yedek parçalar.
Dahil değildir: inşaat işleri, temeller ve zemin kaplaması, tesis bağlantı sınırına (battery limit) kadar yardımcı tesisler (elektrik, gaz, basınçlı hava), olası atmosferik emisyon lisansı dahil yerel izinler, sipariş edilmedikçe VOC arıtımı, boya ve ön işlem kimyasalları, Güney Afrika gümrük vergisi ve KDV, boşaltma ve kaldırma için yerel işçilik.
Maliyet ve Program
Bu sayfadaki konfigürasyon için ABD doları cinsinden MUSI bütçe tahmini (Ekim 2026); bu bir fiyat teklifi değildir. Dayanak: yukarıda listelenen kapsam, miktarlar ve hariç tutulanlar ile marka listesindeki bileşenler. Fiyat, aşağıdaki açık konular netleştiğinde sözleşmede sabitlenir.
| Aşama | Kapsamı | Süre |
|---|---|---|
| Tasarım | Saha verilerinin incelenmesi, proses hesabı, yerleşim, 3D model, çelik konstrüksiyon, borulama ve elektrik tasarımı, tehlikeli alan sınıflandırması, İngilizce çizimler ve kılavuzlar, müşteri onayı | 6-8 hafta |
| İmalat | Robotlar ve boya ekipmanı dahil tedarik kapsamındaki tüm ekipman, fabrikada ön montaj ve kabul testi (EXW Çin) | tasarım onayından itibaren 16-20 hafta |
| Nakliye | İhracat ambalajı, Çin'den Durban'a yaklaşık 14-18 adet 40 feet konteyner, gümrükleme, sahaya kara nakliyesi | kapıdan kapıya yaklaşık 6-8 hafta |
| Kurulum ve devreye alma | Sahada süpervizör mühendisler, mekanik ve elektrik montajı, robot programlama, boya denemeleri, üretime geçiş (ramp-up), eğitim | sahada 8-11 hafta |
| Toplam | tasarım, imalat, nakliye, montaj ve devreye alma için yaklaşık USD 2,8-3,8 milyon | sözleşmeden üretime yaklaşık 9-11 ay |
Toplam dışındaki opsiyonlar: Yerel izin gerektirirse VOC arıtımı (RTO veya RCO ile zeolit rotor); iki yıllık yedek parça kiti; yaz sıcaklıkları için hava besleme ünitelerinde soğutma serpantinleri.
Tasarım Hedefleri
Mevcut süreç sütunu, müşterinin ölçüm yapılmamış manuel süreci tanımıdır. Her hedef, son sütunda gösterildiği gibi devreye alma veya kapasite artırma sırasında doğrulanır; ölçülen sonuçlar devreye almadan sonra eklenecektir.
| Kalem | Mevcut proses (müşteri beyanı) | Tasarım hedefi | Doğrulama |
|---|---|---|---|
| Çıktı | manuel parti boyama | net 200 sağlam kutu/saat (tasarım 240) | Ölçüm yapanDahilî (müşteri gözetiminde) Tek / ortalamaOrtalama Numuneler1 tam vardiya Test süresiÜretime geçiş Yöntem / cihazBoşaltmada sayaç |
| Katlar ve flash-off | elle, süre boyacı tarafından tutulur | 4 kat, her biri 10 dk flash-off, konveyör hızıyla sabitlenir | Ölçüm yapanDahilî Tek / ortalamaTekil NumunelerHer kutu boyutu Test süresiDevreye alma Yöntem / cihazKonveyör hız kaydı |
| Kürleme | parti | 60 °C ± 2 °C; parça sıcaklığındaki kürleme süresi boya teknik föyüne göre | Ölçüm yapanDahilî (müşteri gözetiminde) Tek / ortalamaTekil Numunelerboyut başına 3 profil Test süresiDevreye alma Yöntem / cihazKutular üzerinde problu fırın veri kaydedici |
| Kutu başına boya tüketimi | manuel püskürtme, ölçülmemiş | püskürtme denemelerinden sonra belirlenir; iletken yüzey üzerinde elektrostatik çanlar tipik olarak %60-80 transfer verimine ulaşır | Ölçüm yapanMüşteri Tek / ortalamaOrtalama Numuneler1 hafta Test süresiÜretime geçişten sonra Yöntem / cihazSağlam kutu başına kullanılan boya; kabulün parçasıysa transfer verimi, boya katı madde kütle dengesiyle |
| Film kalınlığı | boyacıya göre değişir | boya tedarikçisinin teknik föyüne göre, kat başına | Ölçüm yapanDahilî (müşteri gözetiminde) Tek / ortalamaOrtalama Numunelerrenk başına 5 kutu Test süresiDevreye alma Yöntem / cihazUltrasonik kaplama kalınlığı ölçer |
| Yapışma | ölçülmemiş | ISO 2409 çapraz kesim, sınıf 0-1 | Ölçüm yapanÜçüncü taraf veya müşteri laboratuvarı Tek / ortalamaTekil Numunelerrenk başına 3 kutu Test süresiDevreye alma Yöntem / cihazISO 2409 çapraz kesim testi |
| Renk değişimi | kabin elle temizlenir | birkaç dakikada robot temizliği (purge) artı kısa bir boş askı aralığı | Ölçüm yapanDahilî Tek / ortalamaOrtalama Numuneler8 renk değişimi Test süresiDevreye alma Yöntem / cihazSon kutudan ilk kutuya kadar süre ölçümü |
Teyit Edilecek Açık Konular
Bu kalemler müşteri brifingiyle belirlenmemiştir ve fiyat kesinleşmeden önce tasarım aşamasında netleştirilir:
| Boyanan yüzeyler | yalnızca dış gövde mi, yoksa kapaklar ve iç astarlar da mı; beyaz kenar ve iç kısmın montajdan önce maskelenip maskelenmeyeceği veya boyanıp boyanmayacağı. |
|---|---|
| Boya sistemi | müşterinin boya tedarikçisinden iletken astar veya iletken ön işlem temin edilebilirliği ve her kat için teknik föydeki flash-off ve kürleme değerleri. |
| Askılar | kutu boyutu başına sabit askı, çift zincirli sapan (görseldeki gibi) veya döner askı; numune kutularla yapılan asma ve topraklama denemesinden sonra seçilir. |
| Aplikatör | her robotta elektrostatik döner çan veya elektrostatik havalı atomizasyonlu tabanca; müşterinin boyasıyla yapılan püskürtme denemelerine göre seçilir. |
| Kürleme | 10-15 dakikanın 60 °C parça sıcaklığındaki süre anlamına gelip gelmediği; boya teknik föyünden teyit edilir. |
| Bina | hol uzunluğu, genişliği ve kolon aksları; 48 × 16 m'lik hat alanı en az yaklaşık 50 m uzunluğunda bir hol gerektirir. |
| Yardımcı Hizmetler | mevcut elektrik kapasitesi, fırın için gaz beslemesi ve basınçlı hava. |
| İzinler | yerel makamın atmosferik emisyon lisansı ve VOC arıtımı isteyip istemediği. |
Uygulanabilirlik
Bu konfigürasyon, yaklaşık 0,5 m'ye ve birkaç kilograma kadar olan, yüksek hacimde birkaç kat boyanan ve tek hatta birden fazla boyut ve rengin çalıştırıldığı plastik veya kompozit parçalara uygundur: soğutucu kutular, alet ve ev aleti gövdeleri, otomotiv iç trim parçaları ve benzeri kalıp parçaları. Manuel veya yarı otomatik bir kabinin çok daha ucuza mal olduğu düşük hacimli tek katlı parçalar, güvenilir şekilde asılıp topraklanamayan parçalar veya boya sisteminin iletken hâle getirilemediği durumlar için doğru seçim değildir.
Bu vaka çalışmasında gösterilen sonuçlar, belirtilen çalışma koşullarını yansıtmaktadır ve farklı besleme, üretim, çevresel veya saha koşulları altında garanti edilen performans olarak yorumlanmamalıdır.
Satış Sonrası
Devreye alma mühendisleri ve destek ekibi İngilizce çalışır; tüm çizimler, kılavuzlar, HMI ekranları ve eğitim materyalleri İngilizcedir. Aşınan parçalar ve yaygın yedek parçalar Güney Afrika'da satılan markalardan belirlenir ve teslimat, yerel tedarikçileri içeren bir yedek parça listesi içerir. Garanti, komple hatta 12 ay, kritik bileşenlerde 36 ay ve yapısal parçalarda 60 aya kadardır. Mühendisler 24 saat içinde yanıt verir; teslimden sonraki saha servis ziyaretleri sözleşmede kararlaştırılır. Ayrıntılar satış sonrası hizmet sayfamızda yer almaktadır.
SSS
ABS plastik elektrostatik olarak boyanabilir mi?
Evet, parçanın toprağa iletken bir yolu olduğunda. ABS bir yalıtkandır; bu nedenle hat, boya tedarikçisiyle birlikte seçilen ve püskürtme denemelerinde kanıtlanan iletken bir astar, iletken bir ön işlem veya topraklanmış bir destek kullanır. Bu olmadan boya kenarları ve girintileri zayıf sarar ve transfer verimi konvansiyonel püskürtme seviyesine doğru düşer.
Soğutucu kutular için neden resiprokatör yerine boya robotu kullanılmalı?
Üç kutu boyutu ve beş boyalı yüzey, aplikatör yolunun her boyutu takip etmesini gerektirir. Her iki yanda birer robot, asılı bir kutunun tüm dış yüzeylerine erişir, konveyör reçetesine göre program değiştirir ve kenar ile köşeleri homojen tutar. Sabit tabancalar veya resiprokatörler daha ucuzdur ancak her boyut için manuel yeniden ayar gerektirir.
Dört katlı ve 10 dakikalık flash-off süreli bir hat ne uzunluktadır?
Yaklaşık 2 m/dk hızda, her 10 dakikalık flash-off yaklaşık 20 m, 15 dakikalık kürleme ise yaklaşık 30 m konveyör gerektirir; dolayısıyla hattın tamamı yaklaşık 200 m konveyöre sahiptir. Flash-off tünelleri ve fırının serpantin döngüler hâlinde katlanmasıyla hat yaklaşık 48 × 16 m'ye sığar.
Hat, 4 m tavanlı 1.000 m²'lik bir hole sığar mı?
Evet, katlanmış bir yerleşimle. Konveyör yaklaşık 2,7 m'den geçer, kabinler filtre plenumu dahil yaklaşık 3,2 m yüksekliktedir, hava besleme üniteleri kabinlerin yanında durur ve kanallar yaklaşık 3,5 m'den geçer. Kalan alanda yükleme, muayene ve boya hazırlama odası yer alır.
Bunun gibi robotlu bir hat ne kadara mal olur?
Bu konfigürasyon için MUSI bütçe tahmini; tasarım, imalat, sahaya nakliye, montaj ve devreye alma için yaklaşık USD 2,8-3,8 milyondur. İnşaat işleri, yardımcı tesisler, izinler, boya, gümrük vergisi ve KDV hariçtir; fiyat, açık konular netleştiğinde sözleşmede sabitlenir.
Siparişten üretime ne kadar sürer?
Yaklaşık 9-11 ay: 6-8 hafta tasarım, 16-20 hafta imalat ve fabrika testleri, kapıdan kapıya yaklaşık 6-8 hafta nakliye ve 8-11 hafta montaj, devreye alma ve üretime geçiş. İmalat süresinin büyük kısmını robot ve boya ekipmanlarının teslim süreleri belirler.
Yedek parçalar Güney Afrika'dan satın alınabilir mi?
Aşınan parçalar ve yaygın yedekler için evet. Bileşenler, Güney Afrika'da iştiraki veya yetkili distribütörü bulunan ABB, Siemens, SEW-EURODRIVE, SMC ve Festo gibi markalardan belirlenir ve teslimat, yerel tedarikçileri içeren bir yedek parça listesi içerir.
Robotlu bir boya hattı için fiyat teklifi vermek üzere hangi bilgilere ihtiyacınız var?
Parça boyutları ve ağırlıkları, yıllık üretim ve vardiya düzeni, flash-off ve kürleme için boya teknik föyleriyle birlikte kaplama sistemi, renk sayısı ve ne sıklıkla değiştiği, holün uzunluğu, genişliği, yüksekliği ve kolon aksları, mevcut elektrik, gaz ve basınçlı hava ile varsa yerel izin gereklilikleri. Numune parçalar, fiyat sabitlenmeden önce asma, topraklama ve püskürtme denemeleri yapmamızı sağlar.
Fiyata neler dahildir ve alıcı neleri sağlar?
Dahil olanlar: İngilizce tasarım, imalat, fabrikada ön montaj ve kabul testi, ihracat ambalajı ve dokümanları, montaj süpervizyonu, devreye alma, 3 kutu boyutu için robot programlama, İngilizce operatör ve bakım eğitimi, garanti ve yedek parçalar. Alıcı; inşaat işlerini, temelleri, sınır noktasına kadar yardımcı tesisleri, yerel izinleri, boya ve ön işlem kimyasallarını, ithalat gümrük vergisi ile KDV'yi ve boşaltma ile kaldırma için yerel işçiliği sağlar.
Teslimde üretim kapasitesi ve boya kalitesi nasıl kanıtlanır?
Hat, sevkiyattan önce fabrika kabul testinden geçer. Devreye alma ve üretime geçiş sırasında her tasarım hedefi, Tasarım Hedefleri tablosunda belirtildiği şekilde ölçülür: üretim tam bir vardiya boyunca sayılır, film kalınlığı ultrasonik kaplama kalınlığı ölçerle, yapışma ise ISO 2409 çapraz kesim testiyle kontrol edilir.
Hat, Güney Afrika elektrik ve tehlikeli alan standartlarına göre mi tasarlanıyor?
Evet. Tasarım esası 400 V, 50 Hz besleme, SANS 10142-1'e göre elektrik tesisatı tasarımı ve IEC 60079 (SANS 60079) serisine göre tehlikeli alan sınıflandırması ve ekipman seçimidir. Geçerli sürümler tasarım aşamasında müşterinin mühendisiyle teyit edilir.
Güney Afrika'daki bir boya hattı VOC arıtımı gerektirir mi?
Bu, yerel makamın tesis için atmosferik emisyon lisansı isteyip istemediğine bağlıdır. Bu durum tasarım aşamasında kontrol edilir; arıtım gerekirse, RTO veya RCO ile zeolit rotor toplam fiyatın dışında bir opsiyon olarak sunulur.
Hatla birlikte hangi garanti ve satış sonrası destek sağlanır?
Garanti, komple hatta 12 ay, kritik bileşenlerde 36 ay ve yapısal parçalarda 60 aya kadardır. Mühendisler 24 saat içinde yanıt verir, tüm dokümanlar ve eğitimler İngilizcedir ve teslimden sonraki saha servis ziyaretleri sözleşmede kararlaştırılır.
Aynı hat ileride başka plastik parçaları da boyayabilir mi?
Evet, asılabilen ve topraklanabilen, yaklaşık 0,5 m'ye ve birkaç kilograma kadar olan plastik veya kompozit parçalar için. Her yeni parça kendi askısını ve robot programını gerektirir ve boya sisteminin iletken hale getirilmesi gerekir.
Benzer Bir Çözüm Edinin
Aşağıdakileri bize gönderin; parçalarınız için bir yerleşim, hat kapasitesi hesabı ve bütçe iletelim:
- Her modelin parça çizimleri veya fotoğrafları, boyutları ve ağırlıkları
- Yıllık üretim, vardiyalar ve iş günleri
- Boya sistemi, kat sayısı, flash-off ve kürleme verileri, renk sayısı ve ne sıklıkla değiştikleri
- Bina ölçüleri, net yükseklik ve mevcut yardımcı tesisler
- Mümkünse, asma ve püskürtme denemesi için her boyuttan birkaç numune kutu
Bu vakayla ilgili bize WhatsApp'tan yazın İletişim formu
İlgili
- Robotlu boya hattı (ürün sayfası)
- Güney Afrika'da elektrikli alet gövdesi boya hattı (vaka çalışması)
- Otomotiv iç plastik parçaları için UV kürleme hattı (vaka çalışması)
- Robotlu boya püskürtme ve resiprokatör karşılaştırması: robot ne zaman kendini amorti eder
- Bir boya hattı ne kadar zemin alanına ihtiyaç duyar
- Çin'den boya hattı ithalatı: sevkiyat, montaj ve gümrük
- Boya karıştırma odası
Lin Cong, Teknik Direktör, MUSI Technology tarafından sağlanmıştır
Yayın tarihi 2026-10-22 · Güncelleme 2026-10-22 · Son teknik inceleme: 2026-10-22