Sektöre Genel Bakış
Plastik parça boya hattı, metal hattından üç açıdan ayrılır. Alt malzeme elektriği iletmez, bu nedenle elektrostatik uygulama için iletken astar, iletken ön işlem veya topraklanmış fikstür gerekir. Parça yüksek fırın sıcaklığına dayanamaz, bu nedenle film düşük sıcaklıkta veya UV lambalarla kürlenir; MUSI plastik hatları alt malzemeyi 80 °C veya altında, en hızlı UV hattında ise 50 °C veya altında tutar. Ayrıca kalıplanmış plastikler statik elektrik ve kalıp ayırıcı kalıntısı taşır, bu nedenle hat ilk kattan önce parçaları temizler ve iyonize havayla üfler.
MUSI bu hatları havai zincirli konveyörler, resiprokatörler veya boya robotları, elektrostatik çanlar veya tabancalar ve kızılötesi, UV ya da düşük sıcaklıkta sıcak hava kürleme ile kurar; bunlar parça boyutuna, kapasiteye ve boya sistemine göre seçilir.
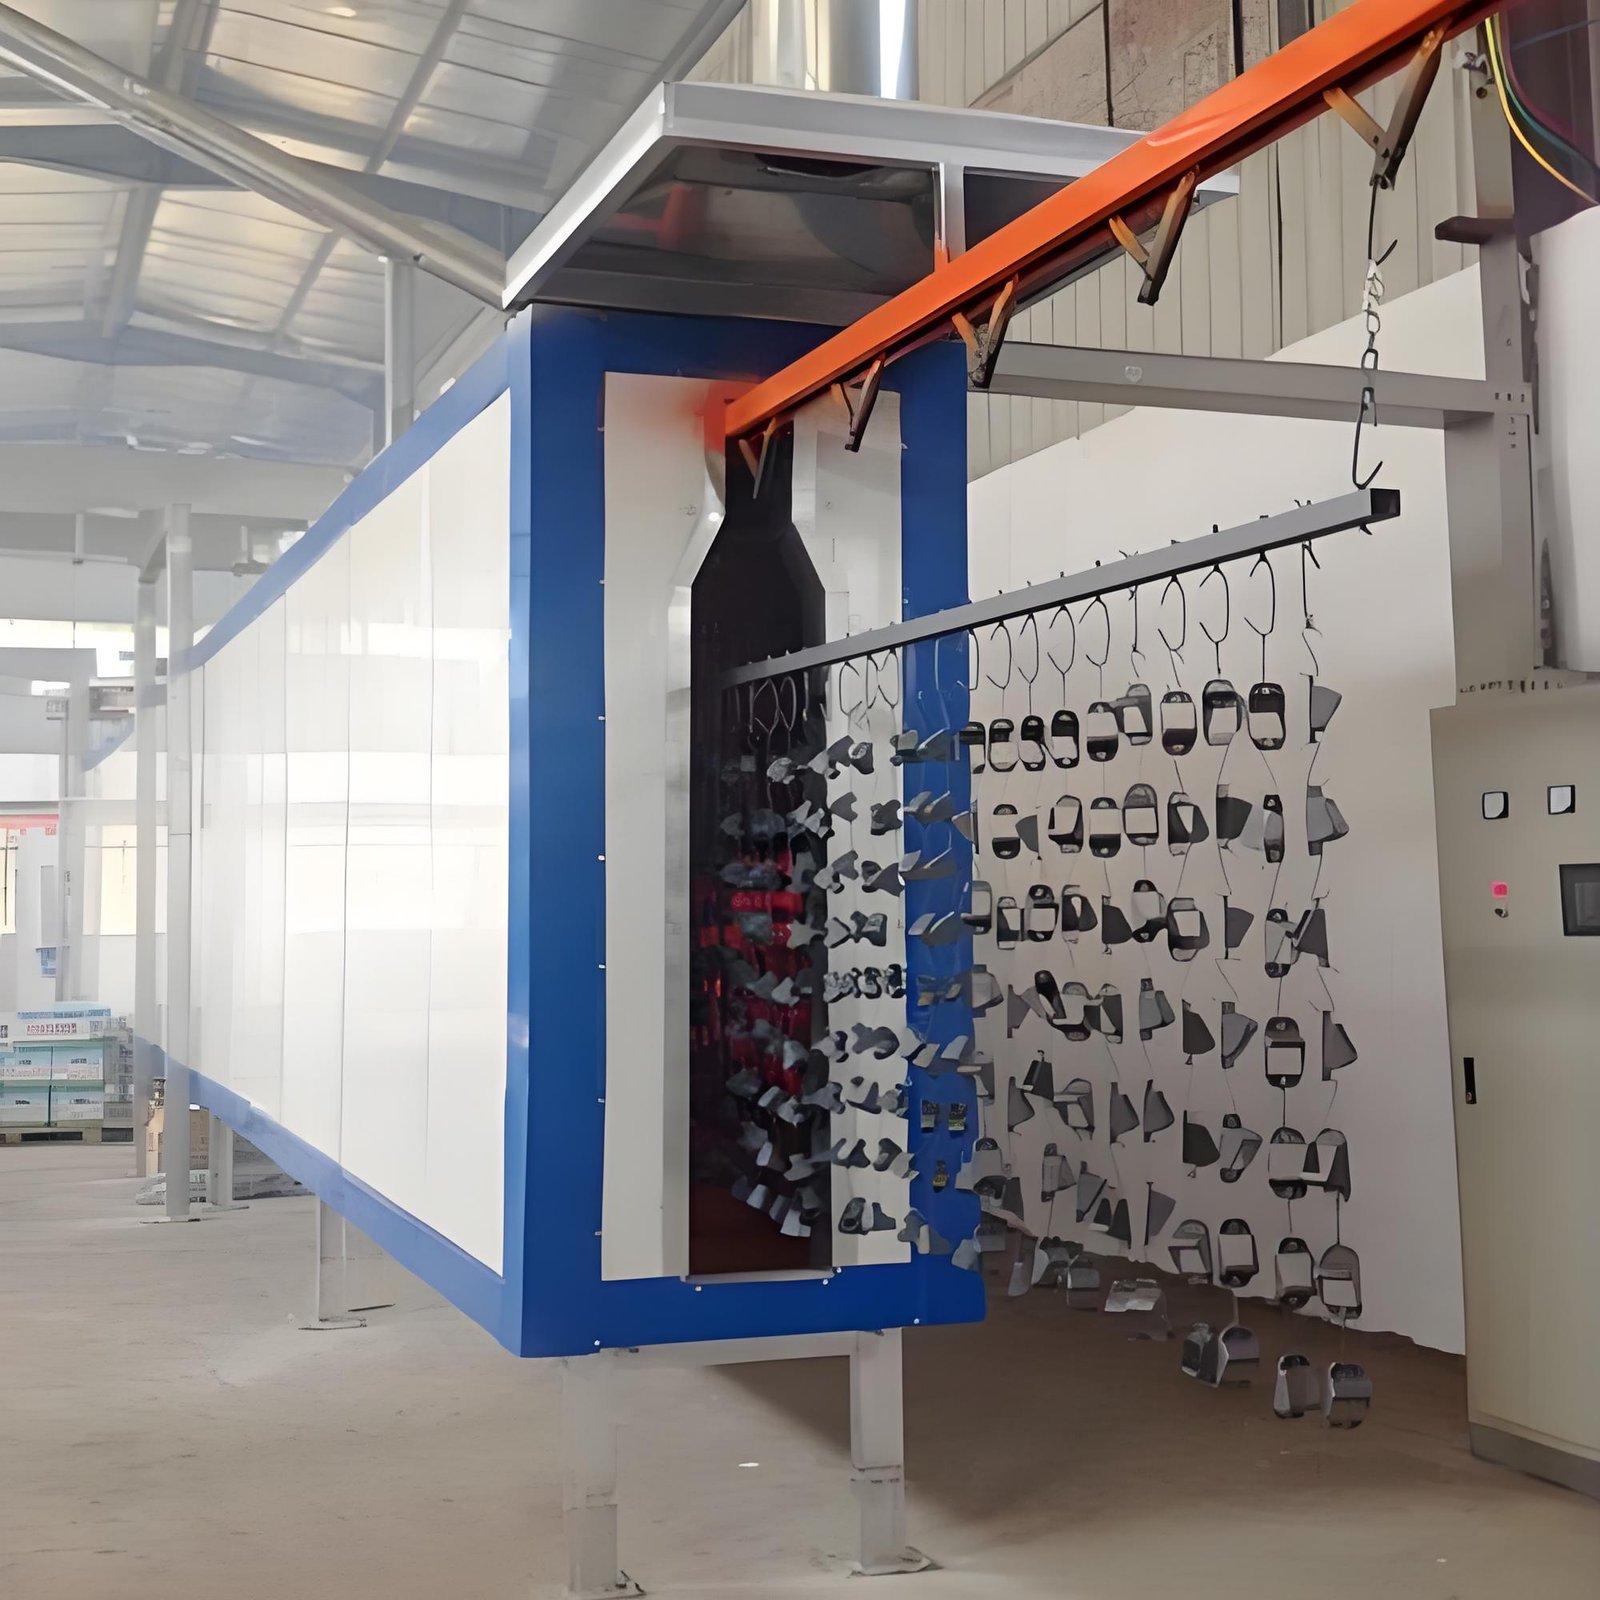
Tipik İş Parçaları
MUSI hatlarının tasarlandığı plastik parçalar:
- Elektrikli alet gövdeleri (matkaplar, taşlama makineleri)
- Otomotiv iç trim parçaları: orta konsollar, havalandırma ızgaraları, kapı kolu trimleri
- PP tamponlar ve dış trim parçaları
- ABS soğutucu kutular ve diğer soğuk zincir ürünleri
- Beyaz eşya ve elektronik gövdeleri
- Birden fazla renkte boyanan diğer kalıplanmış tüketici ürünleri
Endüstriyel Kaplama Zorlukları
Aşağıdaki her zorluk bir MUSI plastik parça projesinden gelir ve hattın kuruluş şeklini değiştirir:
| Zorluk | Neden önemli | Hattın çözümü | Referans kaynağı |
|---|---|---|---|
| İletken olmayan alt malzeme | Elektrostatik boya kenar ve girintileri zayıf sarar, transfer verimi düşer | İletken astar, iletken ön işlem veya topraklanmış destek; boya tedarikçisiyle birlikte seçilir ve püskürtme denemeleriyle doğrulanır | Soğutucu kutular, Güney Afrika |
| Isıya duyarlılık | Plastik gövdeler ve trim parçaları yaklaşık 80 °C'nin üzerinde deforme olur | 50-60 °C'de kızılötesi ön ısıtma ve ardından UV kürleme veya 60 °C sıcak hava fırını | Elektrikli alet gövdeleri, iç trim parçaları |
| Statik ve toz | Yüksek parlaklıklı ve A sınıfı yüzeylerde partiküller görünür | Kabinden önce iyonize hava üflemesi, filtreli aşağı akışlı kabinler | Soğutucu kutular, Güney Afrika |
| Düşük yüzey enerjisi (PP, PE) | Boya yüzeyi ıslatmaz ve yapışma başarısız olur | Alev veya plazma işlemi ya da yapışma artırıcı astar; boya tedarikçisiyle birlikte belirlenir | Boya sistemine bağlı |
| Karmaşık şekiller ve çeşitli boyutlar | Sabit tabancalar girintilere ulaşamaz ve her parça için yeniden ayar gerektirir | Parça başına bir programla çalışan boya robotları, hat reçetesinden renk değişimi | Tamponlar, Arjantin |
Hangi Hat Tipi Hangi Plastik Parçaya Uygun
| Hat tipi | En uygun | Kürleme | Referans değerler |
|---|---|---|---|
| Resiprokatörlü havai zincirli UV hattı | Çok yüksek hacimde küçük gövdeler, bir veya birkaç şekil | IR ön ısıtma, 10 saniyede UV kürleme, alt malzeme 50 °C veya altında | Yılda 3,2 milyon gövde, parça başına 6 saniye (vaka) |
| Elektrostatik çanlı havai zincirli UV hattı | Yüksek parlaklıklı iç trim parçaları | 60 °C'de IR ön ısıtma, UV kürleme, alt malzeme 80 °C veya altında | 15 saniyelik çevrim, günde 4.000-5.000 parça, ≥90 GU (vaka) |
| Robotlu esnek hat, astar + renk + vernik | A sınıfı yüzey kalitesi gerektiren büyük, kavisli parçalar | Boya sistemine göre | 10 ABB robotu, 60 saniyelik çevrim, yılda 400.000-800.000 tampon (vaka) |
| Robotlu elektrostatik hat, çok katlı, çeşitli boyut ve renkler | Çeşitli boyut ve renklerde orta büyüklükte parçalar | Flash-off tünelli 60 °C sıcak hava fırını | Yılda 400.000 ABS kutu, 8 robot, 4 kat için tasarım (vaka) |
Önerilen Ekipman
Tipik plastik parça projelerinde aşağıdaki MUSI ürünleri birlikte kullanılır — kesin seçim parçaya, kapasiteye ve boya sistemine bağlıdır:
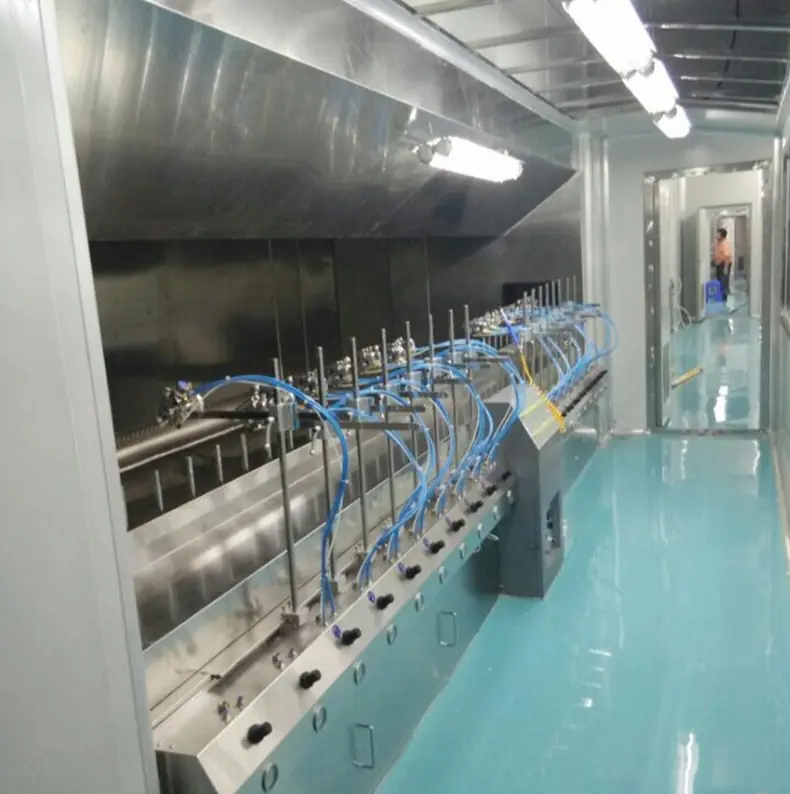
Elektrostatik Sıvı Püskürtme
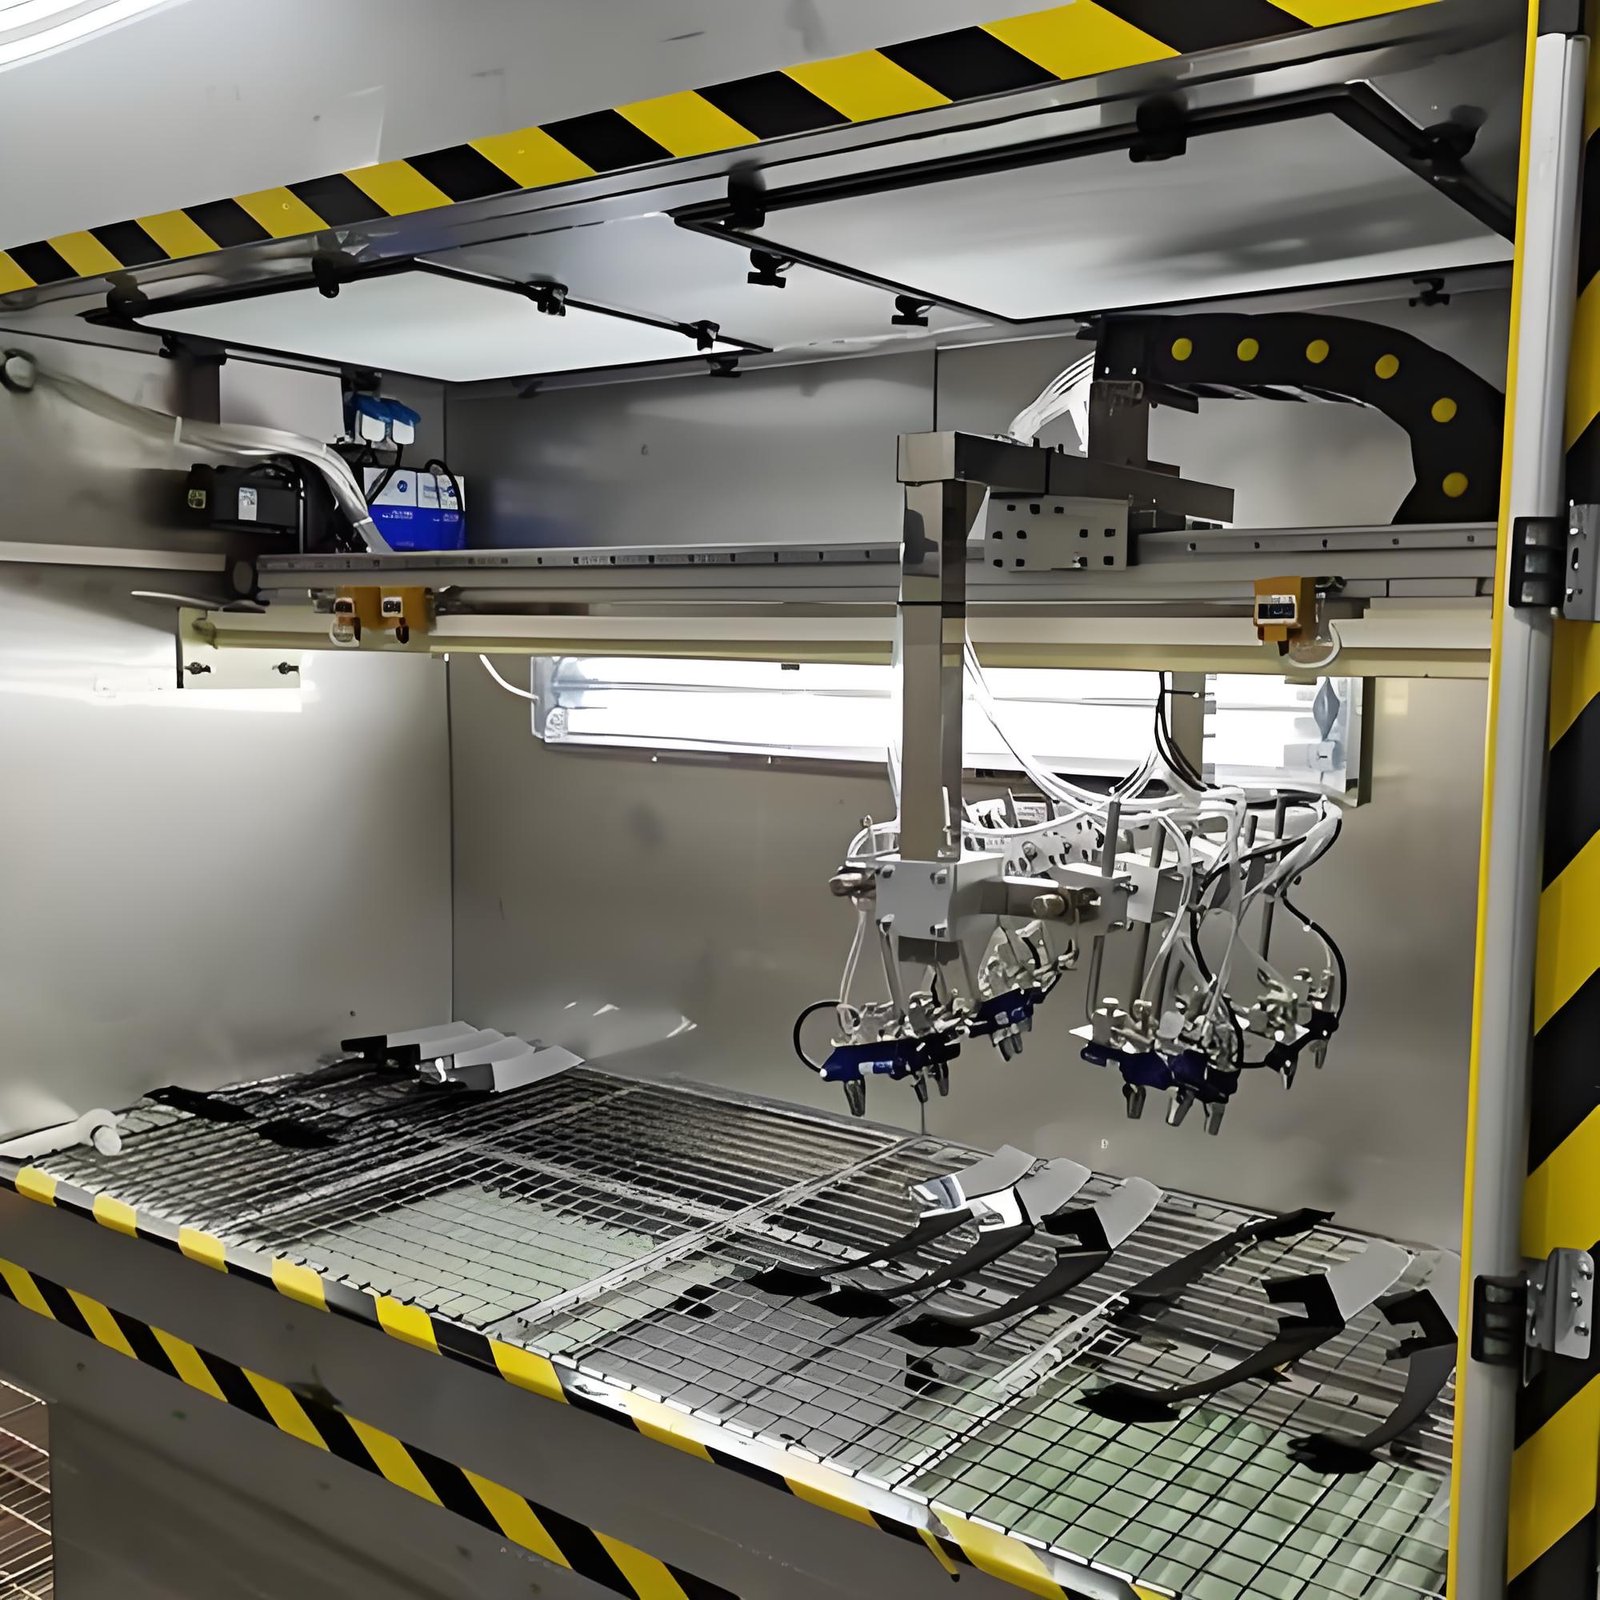
Resiprokatörlü Püskürtme Hattı
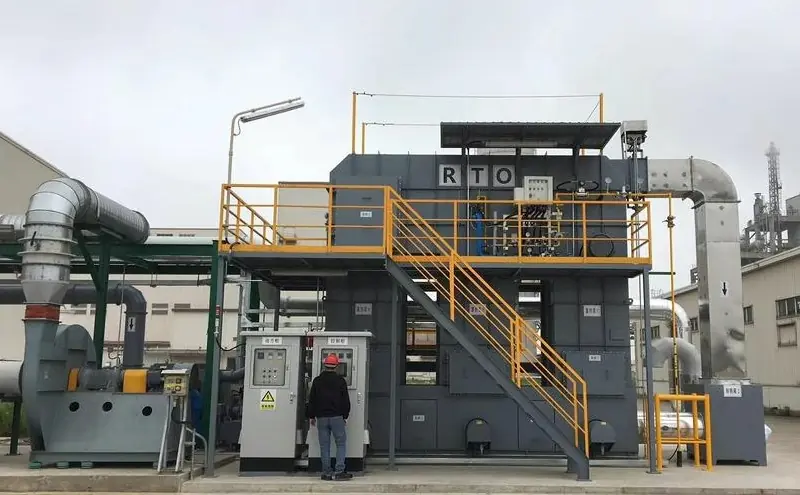
Rejeneratif Termal Oksitleyici (RTO)
Öne Çıkan Vaka Çalışmaları
MUSI'nin teslim ettiği veya tasarladığı plastik parça projeleri. Daha fazla proje Vaka Çalışmaları bölümümüzde:
Elektrikli Alet Gövdesi Boya Hattı, Güney Afrika
Detayları Görüntüle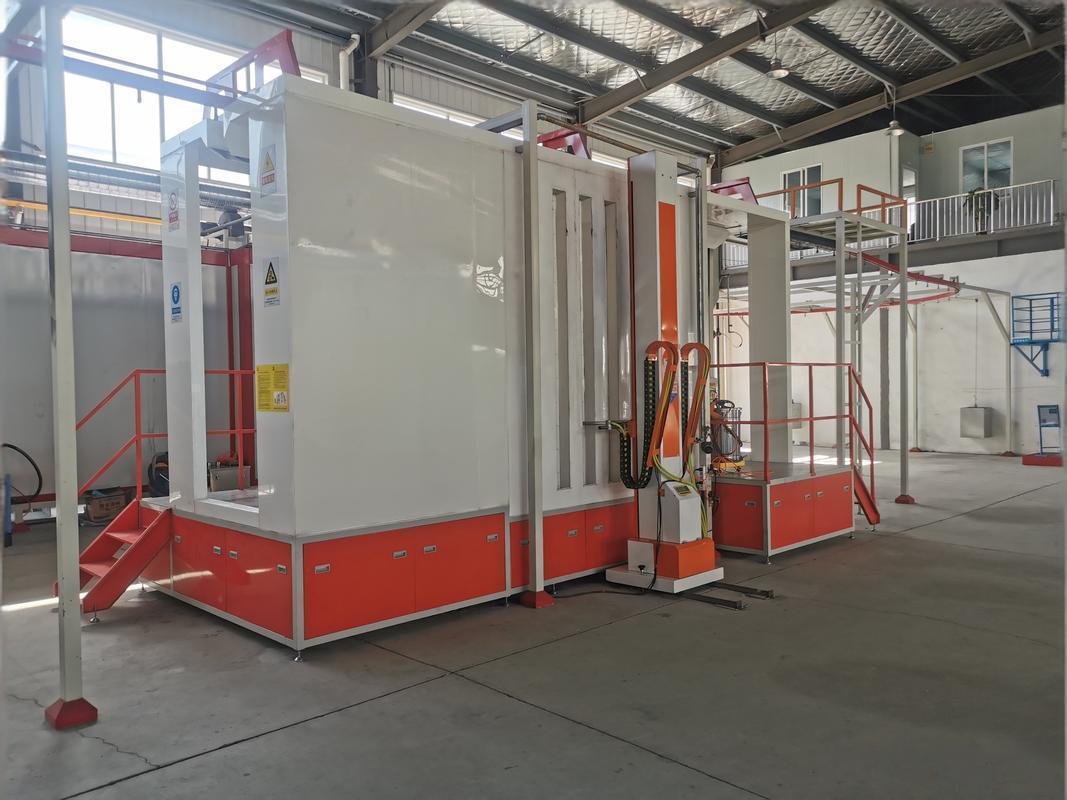
Otomotiv İç Parçaları için UV Kürleme Hattı, Brezilya
Detayları Görüntüle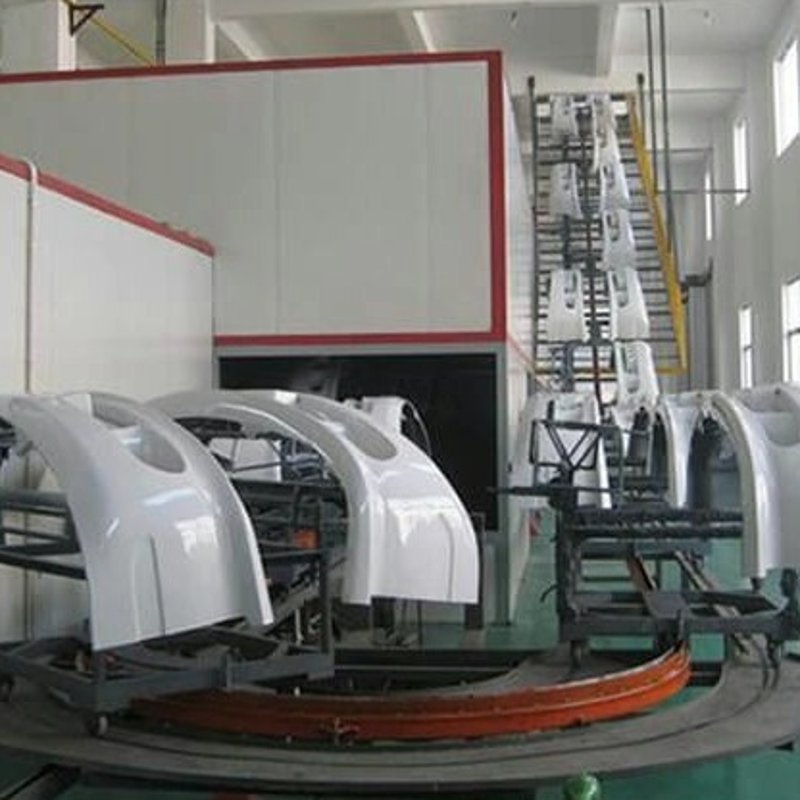
10 Robotlu Tampon Boya Hattı, Arjantin
Detayları Görüntüle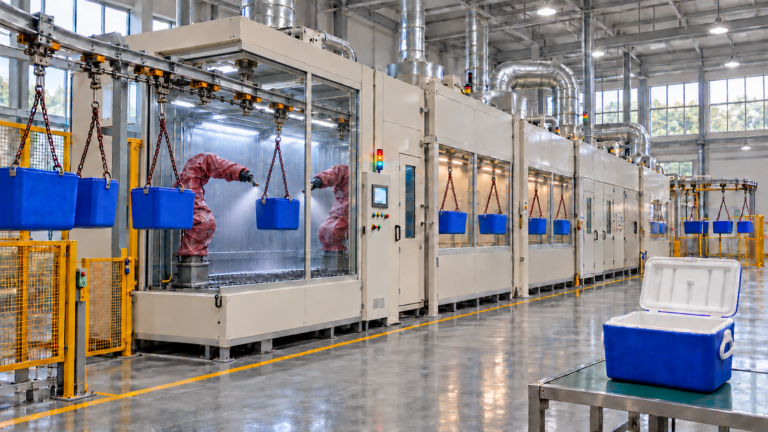
ABS Soğutucu Kutular için Robotlu Elektrostatik Boya Hattı, Güney Afrika
Detayları GörüntüleProje Referansları
| Vaka çalışması | Konum | Yıl | Parça ve değerler |
|---|---|---|---|
| Elektrikli Alet Gövdesi Boya Hattı | Güney Afrika | 2024 | Matkap ve taşlama makinesi gövdeleri, yılda 3,2 milyon, parça başına 6 saniye |
| Otomotiv İç Parçaları için UV Kürleme Hattı | Brezilya | 2024 | Konsollar, havalandırma ızgaraları ve kol trimleri, 15 saniyelik çevrim, %99,5 görsel kabul oranı |
| 10 Robotlu Tampon Boya Hattı | Arjantin | 2024 | PP tamponlar, 60 saniyelik çevrim, %99,6 görsel kabul oranı |
| ABS Soğutucu Kutular için Robotlu Elektrostatik Boya Hattı | Güney Afrika | 2026 | ABS soğutucu kutular, yılda 400.000 için tasarım, 8 robot, 4 kat |
Temel Bilgiler
| Üretici | MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.), Changzhou, Çin |
| Parçalar | Elektrikli alet gövdeleri, otomotiv iç trim parçaları, tamponlar, soğutucu kutular, beyaz eşya ve elektronik gövdeleri |
| Alt taban sıcaklığı | 80 °C veya altı; gövdelere yönelik UV hatlarında 50 °C veya altı |
| Uygulama | Resiprokatörler veya boya robotları üzerinde elektrostatik çanlar ya da tabancalar |
| Kürleme | UV kürlemeli kızılötesi ön ısıtma veya düşük sıcaklıklı sıcak hava fırını |
| Gerçekleştirilen çevrim süreleri | 6 saniye (gövdeler), 15 saniye (iç trim), 60 saniye (tamponlar) |
| Referans ülkeler | Güney Afrika, Brezilya, Arjantin |
Sıkça Sorulan Sorular
Plastik parçalar elektrostatik olarak nasıl boyanır?
Plastik elektriği iletmez, bu nedenle parçaya önce topraklamaya giden iletken bir yol sağlanır: iletken astar, iletken ön işlem veya topraklanmış destek; boya tedarikçisiyle birlikte seçilir ve püskürtme denemeleriyle doğrulanır. Bu olmadan boya kenar ve girintileri zayıf sarar ve transfer verimi konvansiyonel püskürtme seviyesine doğru düşer.
Plastik parçalar hangi kürleme sıcaklığını gerektirir?
Plastiğe ve boyaya bağlıdır. MUSI hatlarında alt malzeme, elektrikli alet gövdelerine yönelik UV hattında 50 °C veya altında, otomotiv iç trim parçalarında 80 °C veya altında ve ABS soğutucu kutular için tasarlanan fırında 60 °C'de kalır. Nihai kürleme süresini boya tedarikçisinin teknik veri sayfası belirler.
Plastik parçalar için robot mu, resiprokatör mü?
Resiprokatörler, 6 saniyelik elektrikli alet gövdesi hattında olduğu gibi, çok yüksek hacimde üretilen bir veya birkaç şekilli küçük parçalara uygundur. Boya robotları ise büyük veya kavisli parçalara ve çeşitli boyutlarda çalışan hatlara uygundur, çünkü her parçanın kendi programı vardır; Arjantin'deki tampon hattı 60 saniyelik çevrimde 10 robot kullanır.
PP ve PE parçalar alev veya plazma işlemi gerektirir mi?
Genellikle evet ya da bunun yerine yapışma artırıcı bir astar gerekir, çünkü düşük yüzey enerjileri boyanın yüzeyi ıslatmasını engeller. Hangisinin kullanılacağına boya tedarikçisiyle birlikte karar verilir ve numune parçalar üzerinde yapışma testleriyle doğrulanır.
Plastik parça boya hattı teklifi için hangi bilgilere ihtiyacınız var?
Parça çizimleri veya fotoğrafları, her modelin boyut ve ağırlıkları, plastik türü, yıllık kapasite ve vardiyalar, flash-off ve kürleme verileriyle boya sistemi, renk sayısı ve değişim sıklığı, bina ölçüleri ve mevcut altyapı hizmetleri. Numune parçalar askılama, topraklama ve püskürtme denemeleri yapmamızı sağlar.
MUSI plastik parça boya hatlarını nerelere teslim etti?
Güney Afrika (elektrikli alet gövdeleri), Brezilya (otomotiv iç trim parçaları) ve Arjantin (PP tamponlar); ayrıca Güney Afrika'daki bir ABS soğutucu kutu üreticisi için tasarlanmış robotlu bir hat.
Danışmanlık Planlayın
En uygun çözüm, özel iş parçalarınıza, kapasitenize, tesisinize ve bütçenize bağlıdır. MUSI, ücretsiz danışmanlık hizmeti dahil olmak üzere:
- mühendislerimizle birebir süreç danışmanlığı
- Ön CAD hat yerleşimi
- Ekipman listesi ve ön fiyat teklifi
- Benzer sektörlerden referans vakalar
- MUSI'nin Changzhou'daki fabrikasını ziyaret etmeye davetlisiniz