Przegląd branży
Linia lakiernicza do elementów z tworzyw sztucznych różni się od linii do metalu pod trzema względami. Podłoże nie przewodzi prądu, więc aplikacja elektrostatyczna wymaga przewodzącego podkładu, przewodzącej obróbki wstępnej lub uziemionego oprzyrządowania. Detal nie wytrzymuje wysokiej temperatury pieca, więc powłoka jest utwardzana w niskiej temperaturze lub lampami UV; linie MUSI do tworzyw utrzymują temperaturę podłoża na poziomie 80 °C lub niższym, a na najszybszej linii UV 50 °C lub niższym. Ponadto formowane tworzywa gromadzą ładunki elektrostatyczne i pozostałości środka antyadhezyjnego, dlatego linia czyści detale i przedmuchuje je zjonizowanym powietrzem przed nałożeniem pierwszej warstwy.
MUSI buduje te linie z podwieszanymi przenośnikami łańcuchowymi, reciprocatorami lub robotami lakierniczymi, dzwonami lub pistoletami elektrostatycznymi oraz utwardzaniem w podczerwieni, UV lub gorącym powietrzem w niskiej temperaturze, dobieranymi do wielkości detalu, wydajności i systemu lakierniczego.
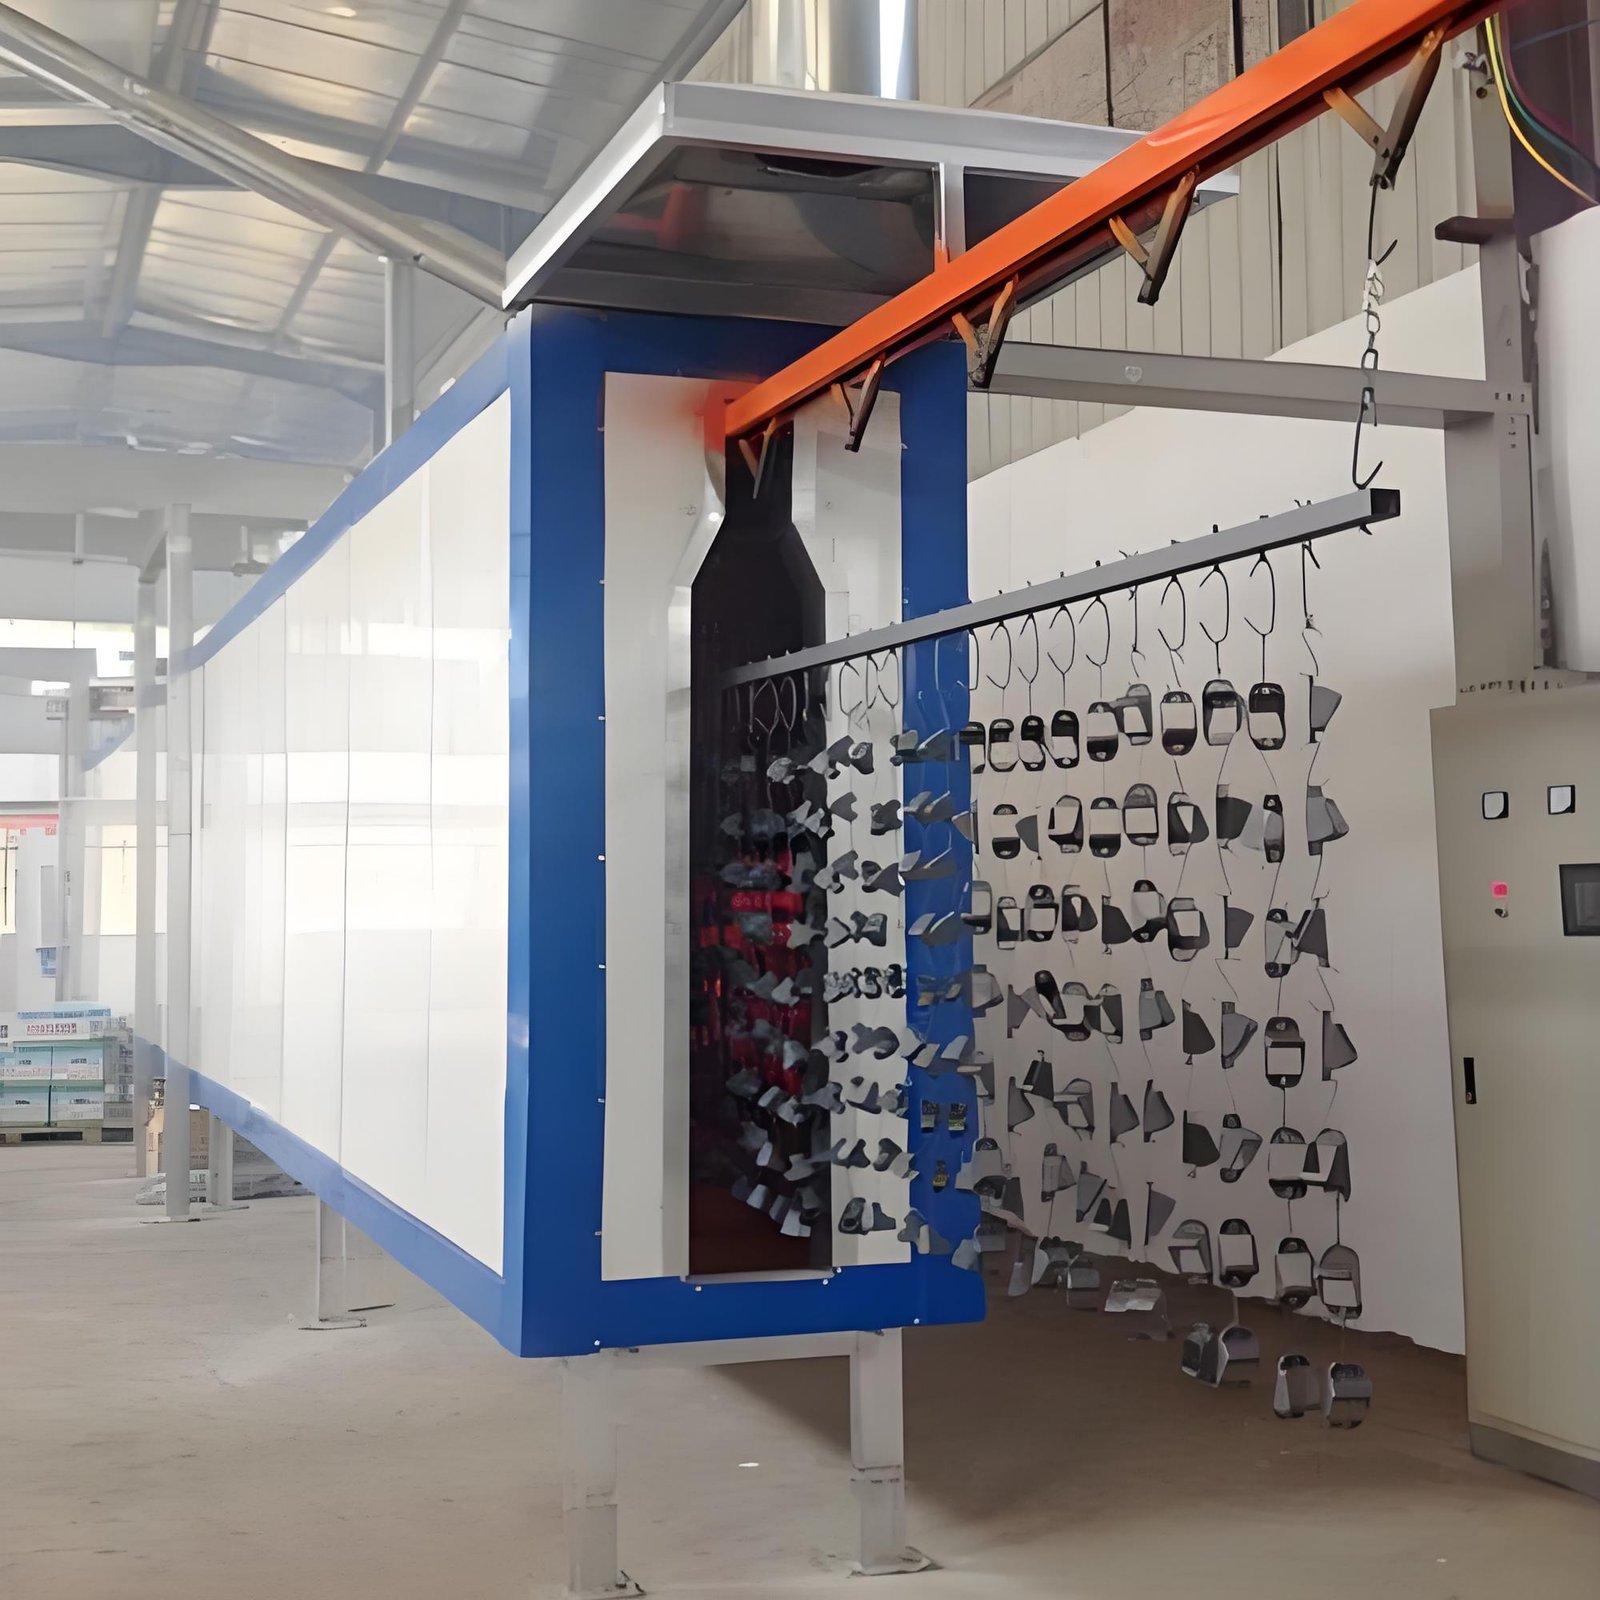
Typowe przedmioty obrabiane
Elementy z tworzyw, do których projektowane są linie MUSI:
- Obudowy elektronarzędzi (wiertarki, szlifierki)
- Elementy wykończenia wnętrza samochodów: konsole środkowe, kratki nawiewu, ramki klamek
- Zderzaki z PP i elementy wykończenia zewnętrznego
- Skrzynki chłodnicze z ABS i inne produkty dla łańcucha chłodniczego
- Obudowy AGD i elektroniki
- Inne formowane produkty konsumenckie lakierowane w kilku kolorach
Wyzwania w zakresie powłok przemysłowych
Każde z poniższych wyzwań pochodzi z projektu MUSI dla elementów z tworzyw i zmienia sposób budowy linii:
| Wyzwanie | Dlaczego to ma znaczenie | Jak radzi sobie z tym linia | Źródło odniesienia |
|---|---|---|---|
| Nieprzewodzące podłoże | Farba elektrostatyczna słabo owija krawędzie i wgłębienia, a skuteczność nanoszenia spada | Przewodzący podkład, przewodząca obróbka wstępna lub uziemione podparcie, dobrane z dostawcą farby i potwierdzone próbami natrysku | Skrzynki chłodnicze, RPA |
| Wrażliwość na temperaturę | Obudowy i elementy wykończenia z tworzyw odkształcają się powyżej około 80 °C | Podgrzewanie wstępne promiennikami podczerwieni do 50-60 °C, a następnie utwardzanie UV, lub piec gorącego powietrza 60 °C | Obudowy elektronarzędzi, wykończenie wnętrza |
| Ładunki elektrostatyczne i kurz | Cząstki są widoczne na powierzchniach o wysokim połysku i klasy A | Przedmuch zjonizowanym powietrzem przed kabiną, kabiny z filtrowanym przepływem pionowym | Skrzynki chłodnicze, RPA |
| Niska energia powierzchniowa (PP, PE) | Farba nie zwilża powierzchni i brakuje przyczepności | Opalanie płomieniem lub obróbka plazmowa albo podkład zwiększający przyczepność, ustalane z dostawcą farby | Zależnie od systemu lakierniczego |
| Złożone kształty i kilka rozmiarów | Pistolety stacjonarne nie docierają do wgłębień i wymagają przestawiania dla każdego detalu | Roboty lakiernicze z jednym programem na detal, zmiana koloru według receptury linii | Zderzaki, Argentyna |
Jaki typ linii do jakiego elementu z tworzywa
| Typ linii | Najlepsze dla | Utwardzanie | Dane referencyjne |
|---|---|---|---|
| Linia UV z podwieszanym przenośnikiem łańcuchowym i reciprocatorami | Małe obudowy w bardzo dużych seriach, jeden lub kilka kształtów | Podgrzewanie IR, utwardzanie UV w 10 sekund, podłoże 50 °C lub mniej | 3,2 mln obudów rocznie, 6 sekund na sztukę (realizacja) |
| Linia UV z podwieszanym przenośnikiem łańcuchowym i dzwonami elektrostatycznymi | Elementy wnętrza o wysokim połysku | Podgrzewanie IR do 60 °C, utwardzanie UV, podłoże 80 °C lub mniej | Cykl 15 sekund, 4000-5000 detali dziennie, ≥90 GU (realizacja) |
| Elastyczna linia zrobotyzowana, podkład + kolor + lakier bezbarwny | Duże, zakrzywione detale z wykończeniem klasy A | Według systemu lakierniczego | 10 robotów ABB, cykl 60 sekund, 400 000-800 000 zderzaków rocznie (realizacja) |
| Zrobotyzowana linia elektrostatyczna, wiele warstw, kilka rozmiarów i kolorów | Średnie detale w kilku rozmiarach i kolorach | Piec gorącego powietrza 60 °C z tunelami odparowania | Projekt na 400 000 skrzynek z ABS rocznie, 8 robotów, 4 warstwy (realizacja) |
Zalecany sprzęt
Typowe projekty dla elementów z tworzyw wykorzystują następujące produkty MUSI w połączeniu — dokładny dobór zależy od detalu, wydajności i systemu lakierniczego:
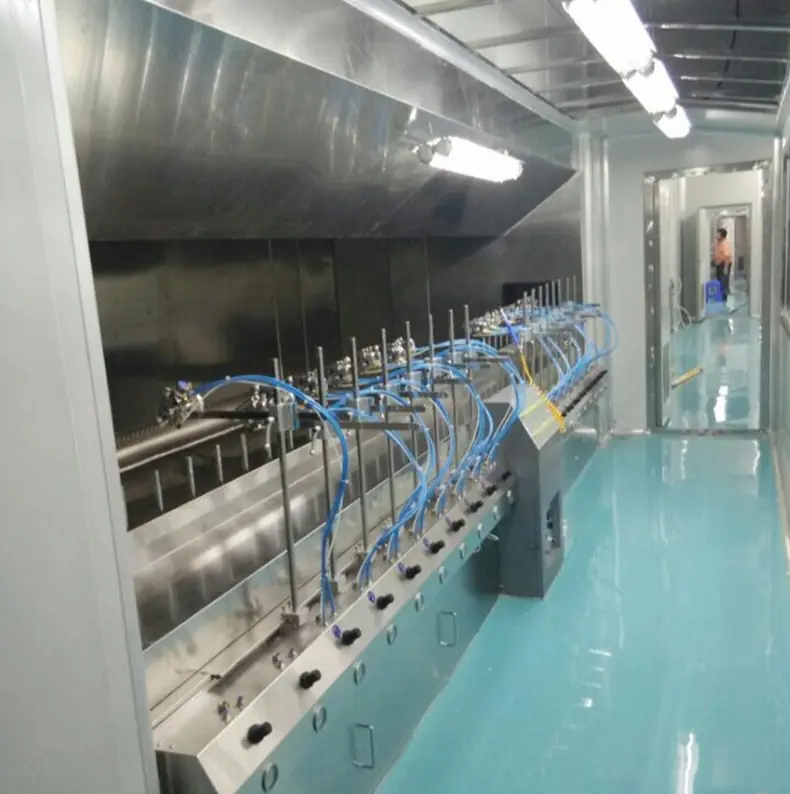
Elektrostatyczne rozpylanie cieczy
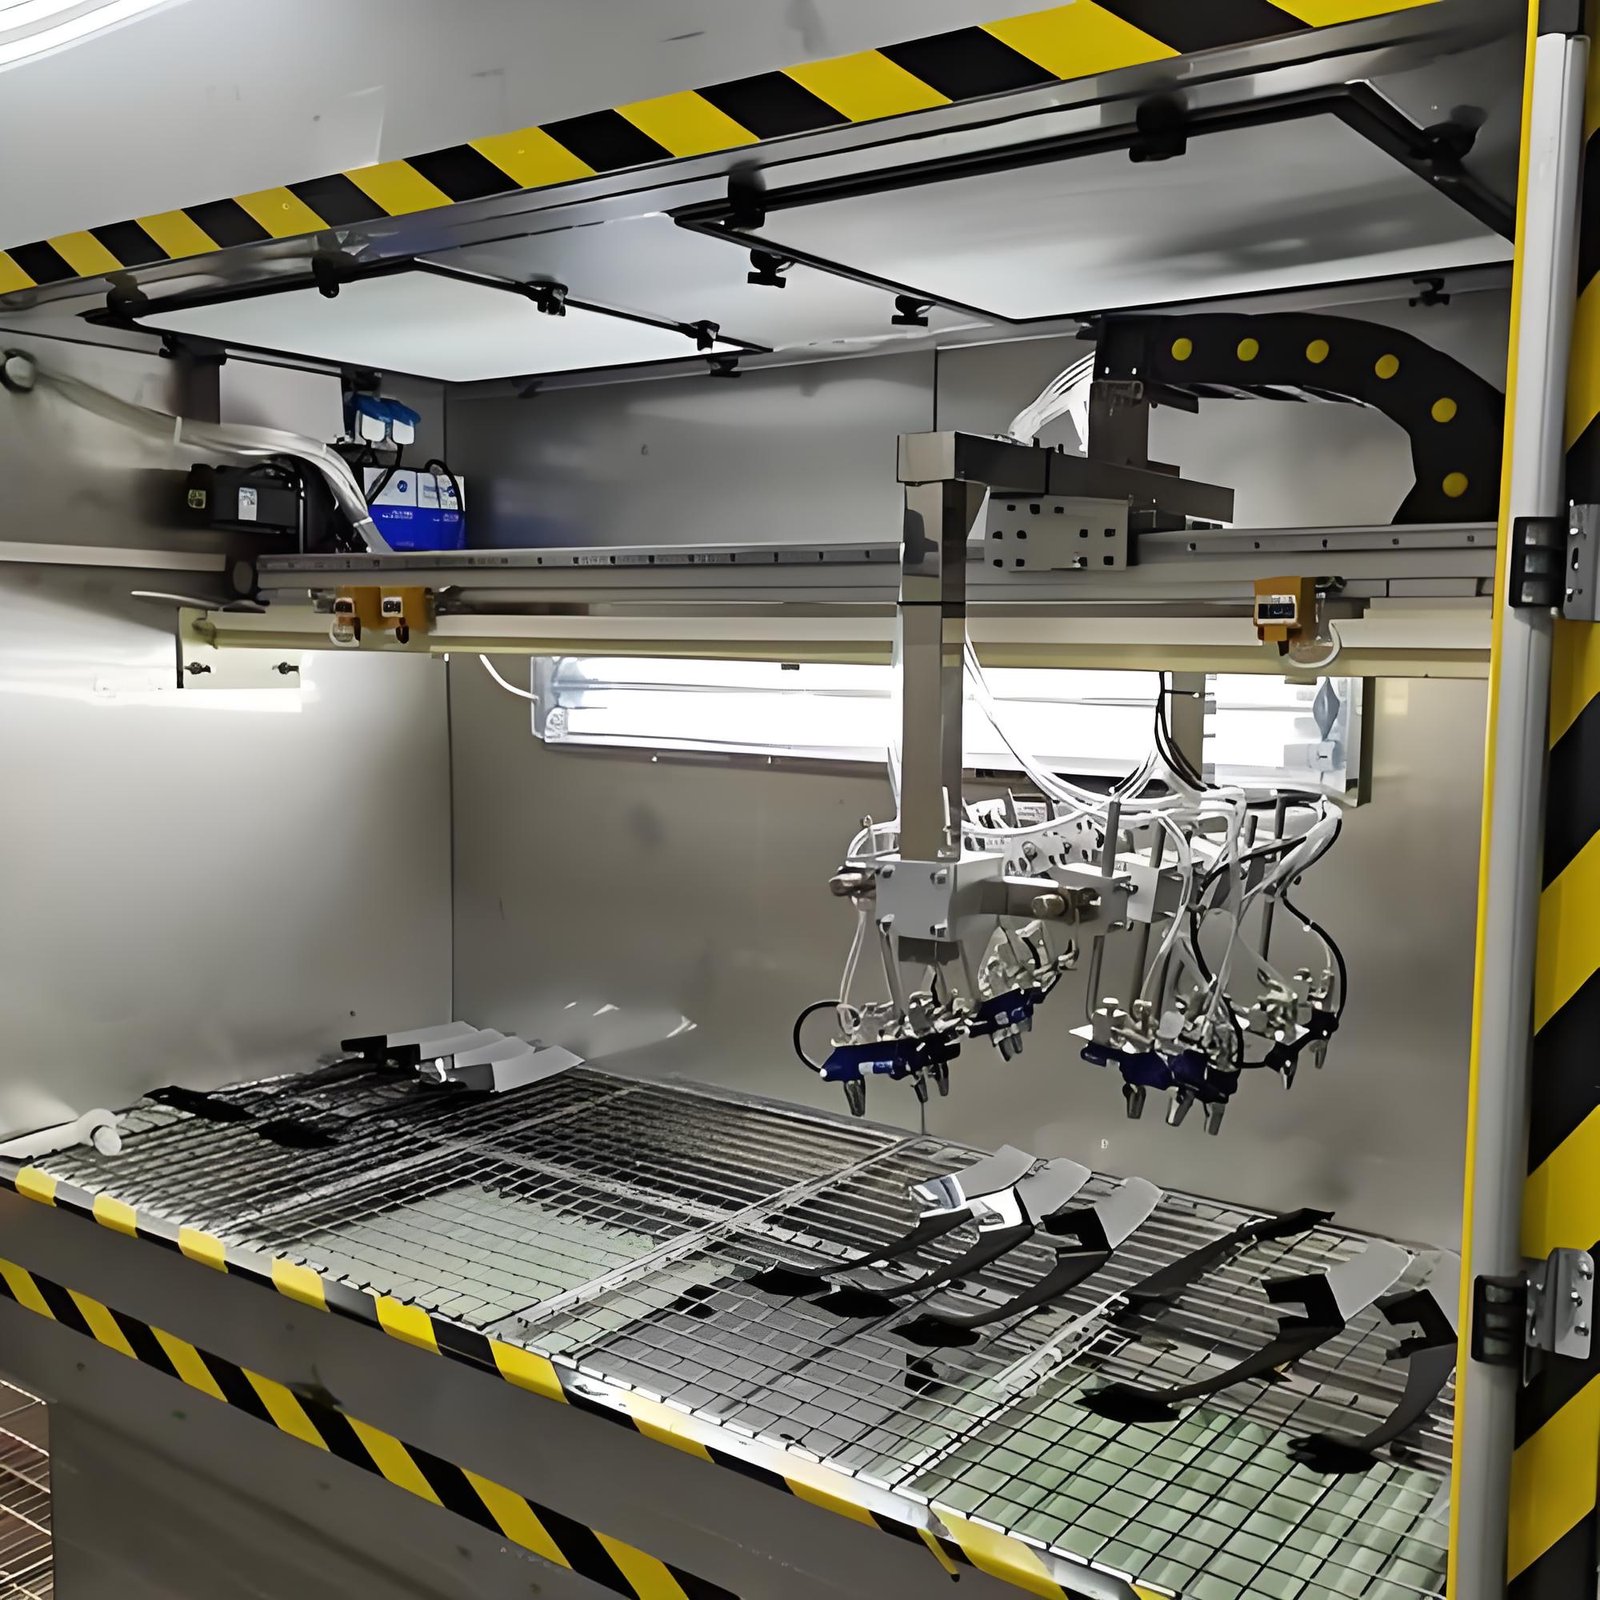
Linia natryskowa z reciprokatorem
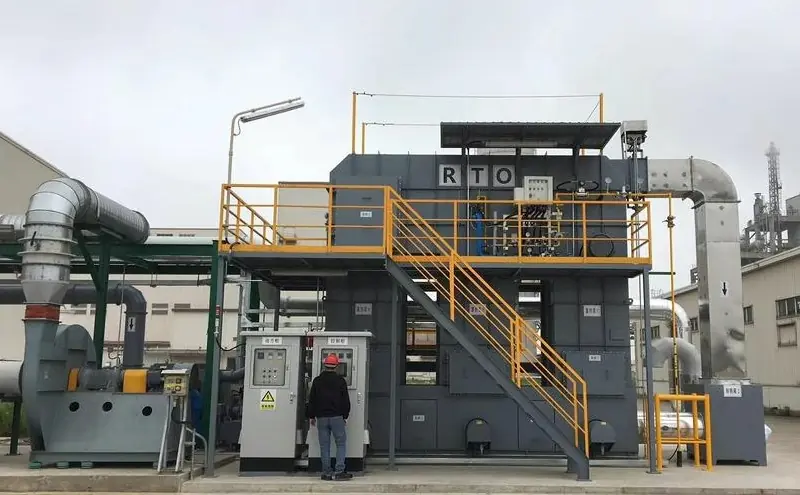
Regeneracyjny utleniacz termiczny (RTO)
Wyróżnione studia przypadków
Projekty dla elementów z tworzyw zrealizowane lub zaprojektowane przez MUSI. Więcej projektów w naszym Studia przypadków sekcja:
Linia lakiernicza obudów elektronarzędzi, RPA
Zobacz szczegóły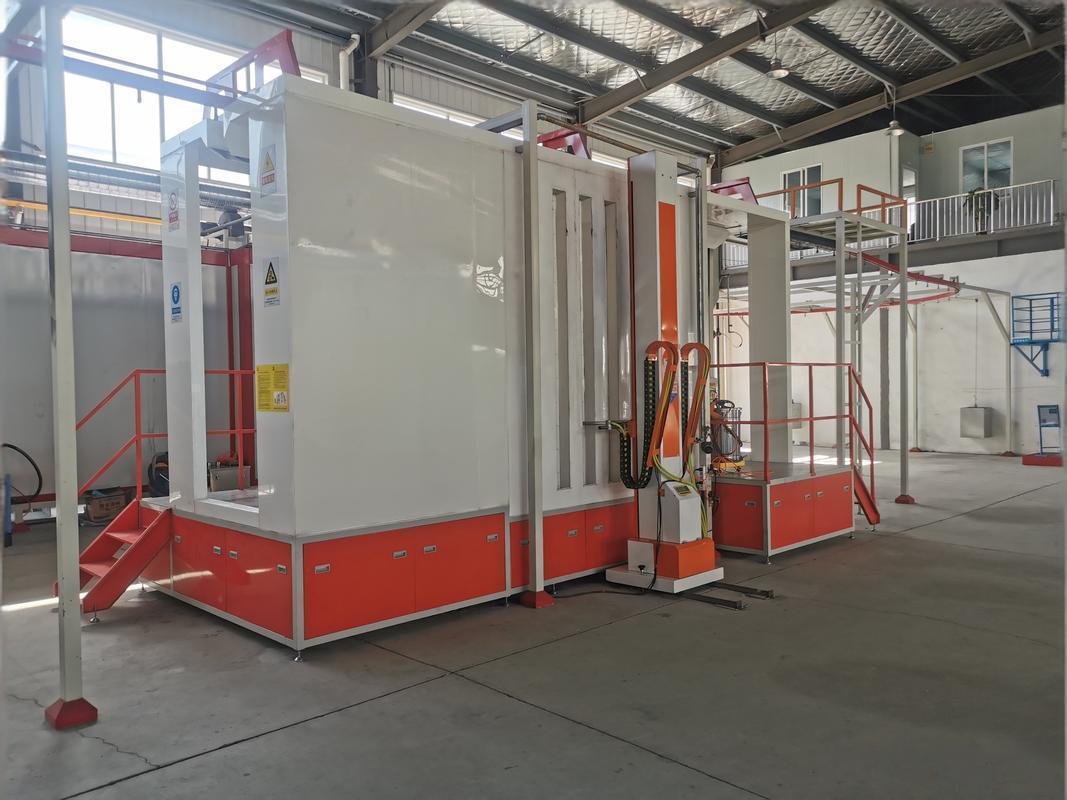
Linia utwardzania UV do elementów wnętrza samochodów, Brazylia
Zobacz szczegóły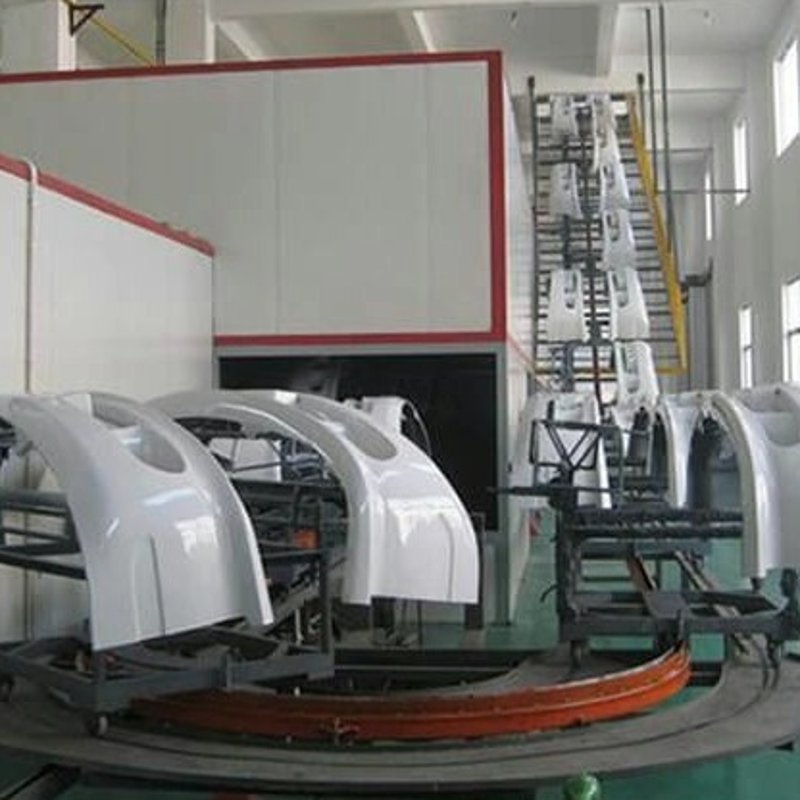
Linia lakiernicza zderzaków z 10 robotami, Argentyna
Zobacz szczegóły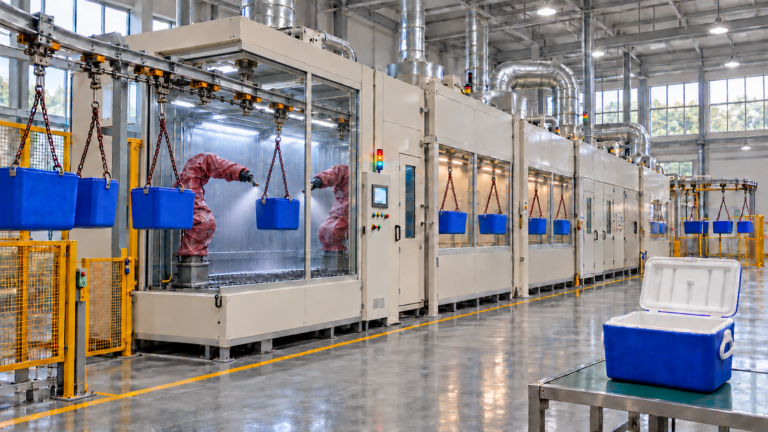
Zrobotyzowana linia lakierowania elektrostatycznego skrzynek chłodniczych z ABS, RPA
Zobacz szczegółyReferencje projektowe
| Studium przypadku | Lokalizacja | Rok | Detal i dane |
|---|---|---|---|
| Linia lakiernicza obudów elektronarzędzi | Republika Południowej Afryki | 2024 | Obudowy wiertarek i szlifierek, 3,2 mln rocznie, 6 sekund na sztukę |
| Linia utwardzania UV do elementów wnętrza samochodów | Brazylia | 2024 | Konsole, kratki nawiewu i ramki klamek, cykl 15 sekund, 99,5% zgodności w kontroli wizualnej |
| Linia lakiernicza zderzaków z 10 robotami | Argentyna | 2024 | Zderzaki z PP, cykl 60 sekund, 99,6% zgodności w kontroli wizualnej |
| Zrobotyzowana linia lakierowania elektrostatycznego skrzynek chłodniczych z ABS | Republika Południowej Afryki | 2026 | Skrzynki chłodnicze z ABS, projekt na 400 000 rocznie, 8 robotów, 4 warstwy |
Najważniejsze fakty
| Producent | MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.), Changzhou, Chiny |
| Detale | Obudowy elektronarzędzi, elementy wykończenia wnętrza samochodów, zderzaki, skrzynki chłodnicze, obudowy AGD i elektroniki |
| Temperatura podłoża | 80 °C lub mniej; 50 °C lub mniej na liniach UV do obudów |
| Aplikacja | Dzwony lub pistolety elektrostatyczne na reciprocatorach lub robotach lakierniczych |
| Utwardzanie | Podgrzewanie podczerwienią z utwardzaniem UV lub niskotemperaturowy piec gorącego powietrza |
| Zrealizowane czasy cyklu | 6 sekund (obudowy), 15 sekund (wykończenie wnętrza), 60 sekund (zderzaki) |
| Kraje referencyjne | RPA, Brazylia, Argentyna |
Najczęściej zadawane pytania
Jak lakierować elektrostatycznie elementy z tworzyw sztucznych?
Tworzywo nie przewodzi prądu, dlatego najpierw zapewnia się detalowi przewodzącą ścieżkę do uziemienia: przewodzący podkład, przewodzącą obróbkę wstępną lub uziemione podparcie, dobrane z dostawcą farby i potwierdzone próbami natrysku. Bez tego farba słabo owija krawędzie i wgłębienia, a skuteczność nanoszenia spada do poziomu zbliżonego do natrysku konwencjonalnego.
Jakiej temperatury utwardzania wymagają elementy z tworzyw?
To zależy od tworzywa i farby. Na liniach MUSI temperatura podłoża wynosi 50 °C lub mniej na linii UV do obudów elektronarzędzi, 80 °C lub mniej dla elementów wykończenia wnętrza samochodów oraz 60 °C w piecu zaprojektowanym dla skrzynek chłodniczych z ABS. Ostateczny czas utwardzania określa karta techniczna dostawcy farby.
Robot czy reciprocator do elementów z tworzyw?
Reciprocatory sprawdzają się przy małych detalach o jednym lub kilku kształtach w bardzo dużych seriach, jak na linii obudów elektronarzędzi z cyklem 6 sekund. Roboty lakiernicze sprawdzają się przy dużych lub zakrzywionych detalach oraz na liniach obsługujących kilka rozmiarów, ponieważ każdy detal ma własny program; linia zderzaków w Argentynie wykorzystuje 10 robotów przy cyklu 60 sekund.
Czy detale z PP i PE wymagają opalania płomieniem lub obróbki plazmowej?
Zwykle tak, ewentualnie zamiast tego podkładu zwiększającego przyczepność, ponieważ ich niska energia powierzchniowa uniemożliwia zwilżenie powierzchni przez farbę. Wybór rozwiązania ustala się z dostawcą farby i sprawdza testami przyczepności na detalach próbnych.
Jakich informacji potrzebujecie, aby wycenić linię lakierniczą do elementów z tworzyw?
Rysunki lub zdjęcia detali, wymiary i masy każdego modelu, gatunek tworzywa, roczna wydajność i liczba zmian, system lakierniczy z danymi odparowania i utwardzania, liczba kolorów i częstotliwość ich zmian, wymiary budynku i dostępne media. Detale próbne pozwalają nam przeprowadzić próby zawieszania, uziemienia i natrysku.
Gdzie MUSI dostarczyło linie lakiernicze do elementów z tworzyw?
RPA (obudowy elektronarzędzi), Brazylia (elementy wykończenia wnętrza samochodów) i Argentyna (zderzaki z PP), a także linia zrobotyzowana zaprojektowana dla producenta skrzynek chłodniczych z ABS w RPA.
Zaplanuj konsultację
Optymalne rozwiązanie zależy od Twoich konkretnych detali, wydajności, obiektu i budżetu. MUSI zapewnia bezpłatna usługa konsultacyjna w tym:
- Konsultacja procesowa jeden na jeden z naszymi inżynierami
- Wstępny układ linii CAD
- Lista sprzętu i wstępna wycena
- Przykłady referencyjne z podobnych branż
- Zapraszamy do odwiedzenia fabryki MUSI w Changzhou