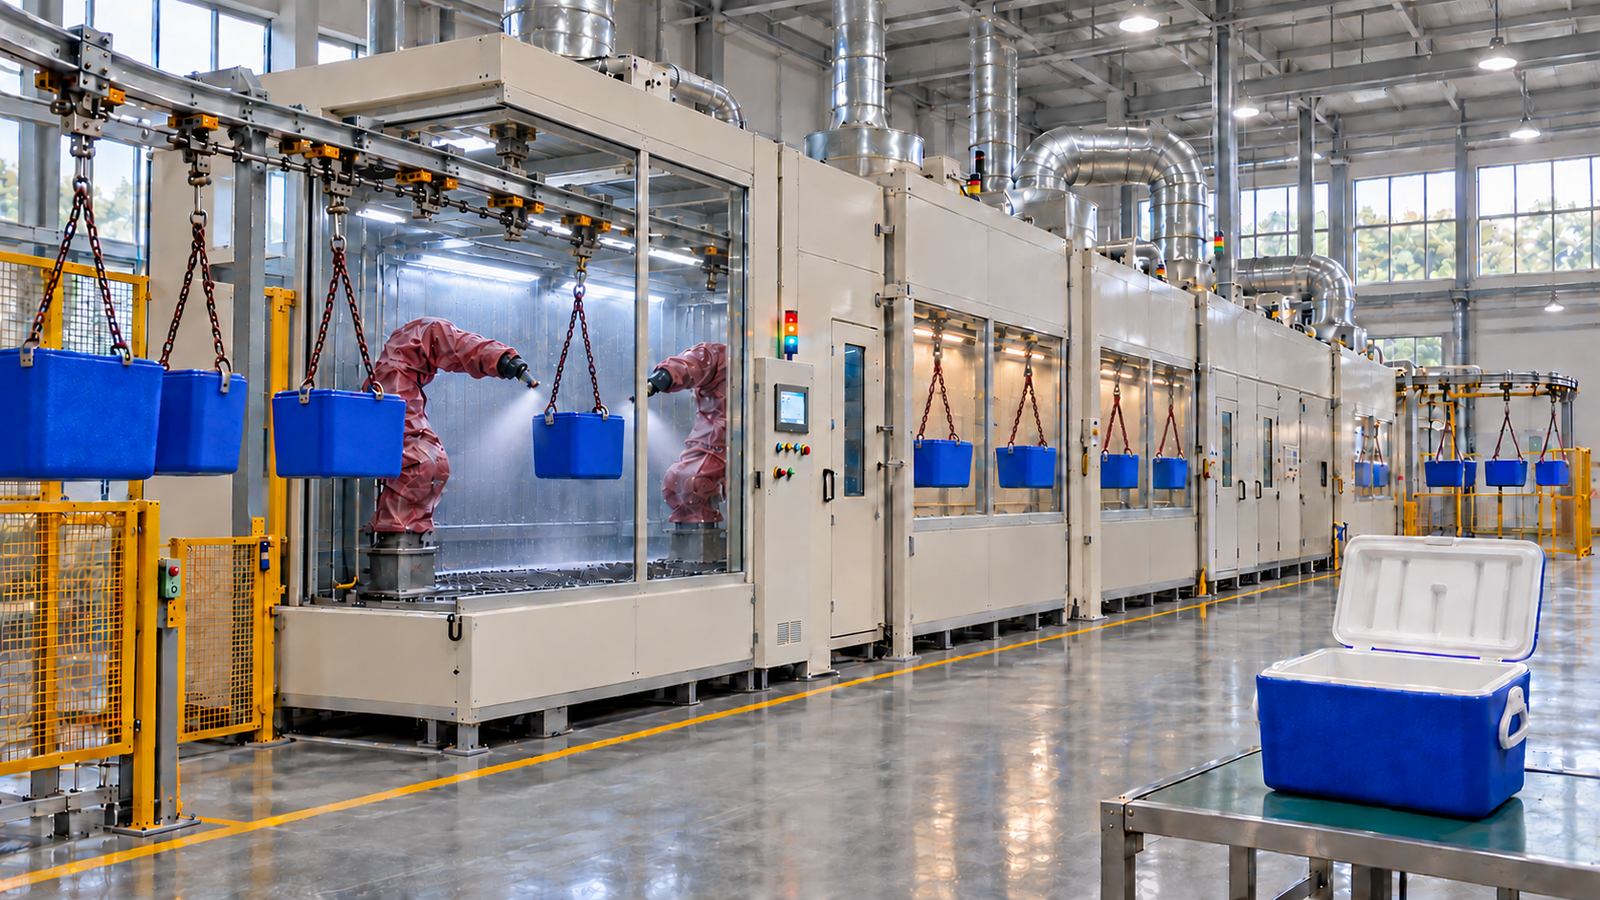
Studium przypadku: zrobotyzowana linia lakierowania elektrostatycznego skrzynek chłodniczych z ABS, RPA
Podsumowanie
| Obiekt | Zrobotyzowana linia lakierowania elektrostatycznego zaprojektowana dla południowoafrykańskiego producenta skrzynek chłodniczych do lakierowania 400 000 skrzynek z ABS rocznie, około 200 skrzynek na godzinę na jednej 8-godzinnej zmianie, pięć dni w tygodniu |
|---|---|
| Urządzenia | przenośnik podwieszany z uziemionymi zawieszkami, odpylanie oraz przewodzący podkład lub obróbka wstępna, 4 zrobotyzowane kabiny z 8 robotami lakierniczymi i aplikatorami elektrostatycznymi, 4 tunele odparowania, piec utwardzający 60 °C i wymuszone chłodzenie, w hali o powierzchni 1000 m² i wysokości w świetle 4 m |
| Warunki pracy | 3 rozmiary skrzynek do 300 × 200 × 300 mm i 500 g, dwie warstwy podkładu i dwie warstwy lakieru bezbarwnego z 8-10 minutami odparowania po każdej warstwie, utwardzanie 10-15 minut w 60 °C, 8 kolorów zmienianych partiami |
| Budżet i harmonogram | Szacunek budżetowy MUSI: około 2,8-3,8 mln USD za projekt, produkcję, transport, montaż i uruchomienie; około 9-11 miesięcy od podpisania umowy do rozpoczęcia produkcji |
| Źródło danych | założenia klienta i obliczenia inżynieryjne MUSI, 2026; wartości projektowe do weryfikacji podczas uruchomienia |
| Zrealizowane dostawy | 800+ linii lakierniczych dla 500+ klientów w 36 krajach (zespół inżynierów MUSI, łącznie od 2011 r.) |
| Usługi | Projekt, produkcja, montaż, uruchomienie, szkolenie operatorów i serwis posprzedażowy od jednej firmy |
Kontekst projektu
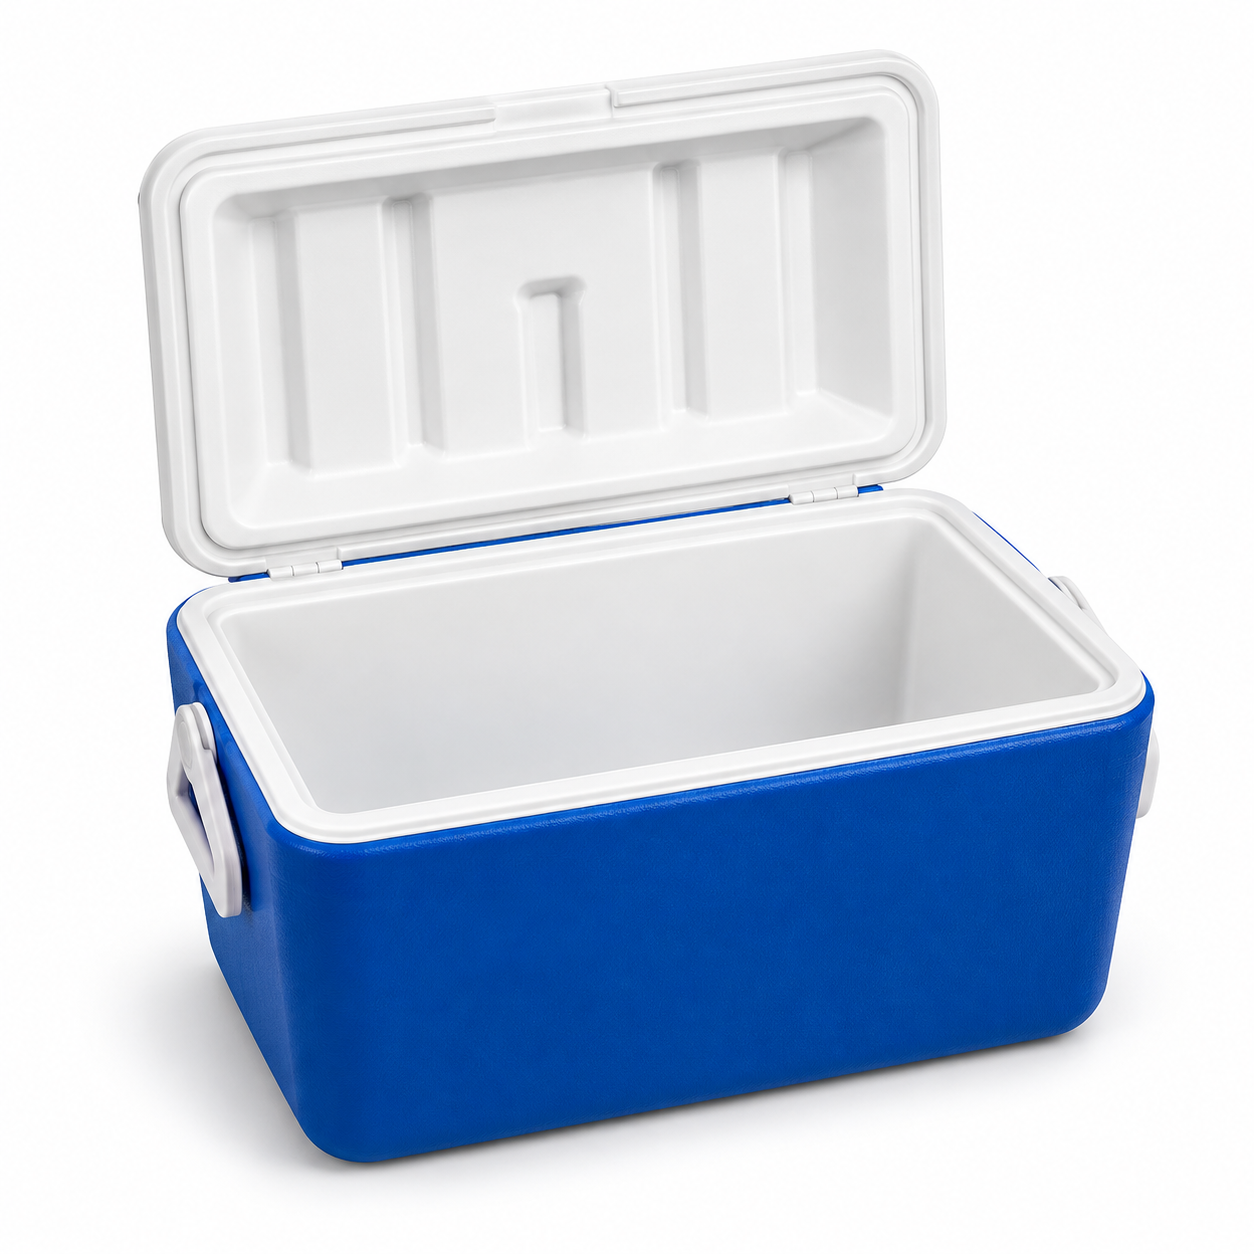
Klient produkuje izolowane skrzynki chłodnicze z ABS w RPA i eksportuje je na cały świat. Obecnie skrzynki są lakierowane ręcznie, partiami, w kabinie lakierniczej. Aby sprostać rocznemu zapotrzebowaniu na 400 000 skrzynek o wyglądzie klasy eksportowej, zakład chce przejść z ręcznego lakierowania partiami na ciągłą linię lakierowania elektrostatycznego z systemem podkład plus lakier bezbarwny w 8 kolorach. Linia musi zmieścić się w istniejącej hali o powierzchni 1000 m² i wysokości w świetle 4 m, pracować na jednej 8-godzinnej zmianie pięć dni w tygodniu i być serwisowana lokalnie, z częściami zamiennymi dostępnymi w RPA.
| Wymaganie | Dane klienta |
|---|---|
| Produkt | Skrzynki chłodnicze z ABS, 3 rozmiary |
| Skrzynka mała / średnia / duża | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| Masa maksymalna | 500 g |
| Wydajność roczna | 400 000 skrzynek |
| System zmianowy | 5 dni w tygodniu, 8 godzin dziennie |
| System powłokowy | Podkład 2 warstwy + lakier bezbarwny 2 warstwy, 8-10 min odparowania po każdej warstwie |
| Utwardzanie | 60 °C przez 10-15 min |
| Kolory | 8, zmieniane partiami, nigdy nie mieszane |
| Metoda aplikacji | Natrysk elektrostatyczny |
| Budynek | Dostępne 1000 m², wysokość w świetle 4 m |
| Dokumentacja i wsparcie | Cała dokumentacja techniczna w języku angielskim; wsparcie serwisowe w języku angielskim; części zamienne do kupienia w RPA |
Cele i ograniczenia klienta
| Wydajność | klient potrzebuje 400 000 skrzynek rocznie, czyli około 1600 skrzynek dziennie na jednej zmianie, i chce zastąpić ręczne lakierowanie partiami linią ciągłą. |
|---|---|
| Spójność | klient oczekuje równomiernej grubości powłoki i jednolitego wyglądu we wszystkich czterech warstwach i 8 kolorach dla zamówień eksportowych. |
| Podłoże z tworzywa | ABS jest izolatorem elektrycznym, więc to, jak dobrze farba elektrostatyczna owija skrzynkę, zależy od zapewnienia detalowi przewodzącej ścieżki do uziemienia. |
| Przestrzeń | cztery warstwy z 8-10 minutami odparowania każda, plus utwardzanie i chłodzenie, wymagają około 200 m przenośnika; całość musi zmieścić się na 1000 m² pod dachem na wysokości 4 m. |
| Utrzymanie ruchu | zakład potrzebuje dokumentacji w języku angielskim, wsparcia w języku angielskim i części zamiennych, które można kupić w RPA, a nie importować przy każdej naprawie. |
Porównywalne referencje MUSI. Detale z tworzyw i lakierowanie robotami są objęte zrealizowanymi projektami opisanymi na tej stronie: 60-metrowa linia szybkiego utwardzania w RPA lakierująca 3,2 mln plastikowych obudów narzędzi rocznie przy 6 sekundach na sztukę (studium przypadku), linia utwardzania UV w Brazylii lakierująca elektrostatycznie elementy wnętrza samochodów w cyklu 15 sekund (studium przypadku) oraz linia z 10 robotami w Argentynie lakierująca zderzaki z PP w cyklu 60 sekund (studium przypadku).
Dlaczego wybrano tę konfigurację
Wydajność linii. 400 000 skrzynek w ciągu około 250 dni roboczych to 1600 skrzynek dziennie, czyli 200 skrzynek na godzinę netto na 8-godzinnej zmianie. Linię zaprojektowano na 240 skrzynek na godzinę, czyli z 20% zapasem ponad wartość netto na rozruch, przerwy przy zmianie koloru, przepłukiwanie linii, krótkie postoje i braki; zapas jest weryfikowany w projekcie wykonawczym względem wskaźnika braków i planu przezbrojeń klienta. Skrzynki wiszą po jednej na uziemionej zawieszce z podziałką 500 mm: największa skrzynka ma 300 mm długości i po obróceniu wymaga około 360 mm, plus luz na tor ruchu robota i łuki, dlatego przenośnik pracuje z prędkością około 2,0 m/min.
| Parametr projektowy | Wartość | Podstawa |
|---|---|---|
| Wymagana wydajność netto | 200 skrzynek/h | 400 000 ÷ 250 dni ÷ 8 h |
| Wydajność projektowa | 240 skrzynek/h | 20% zapasu na przerwy, postoje i braki |
| Rozstaw wieszaków | 500 mm | długość skrzynki 300 mm (około 360 mm po przekątnej po obróceniu) plus luz; sprawdzone pod kątem zasięgu robota i łuków przenośnika |
| Prędkość przenośnika | około 2,0 m/min | 240 skrzynek/h × 0,5 m |
| Każdy tunel odparowania | około 20 m przenośnika (10 min) | górna granica wymagania 8-10 min |
| Piec utwardzający | około 30 m przenośnika (15 min przebywania w 60 °C) | górna granica wymagania 10-15 min; czas utwardzania w temperaturze obiektu potwierdzany na podstawie karty technicznej farby i profilu pieca |
| Wymuszone chłodzenie | około 10 m (5 min) | skrzynki poniżej 35 °C przed zdjęciem |
| Całkowita długość przenośnika | około 200 m | sekcje procesowe plus zakręty i powrót |
Przewodząca ścieżka dla detalu z ABS. Aplikatory elektrostatyczne efektywnie przenoszą farbę na detal uziemiony i przewodzący. ABS jest izolatorem, dlatego projekt przewiduje ścieżkę przewodzącą: przewodzący podkład, natrysk przewodzącej obróbki wstępnej lub uziemione przewodzące podparcie, dobierane wspólnie z dostawcą farb klienta i potwierdzane próbami natrysku na skrzynkach próbnych. Zawieszki są uziemione poprzez przenośnik, a rezystancja względem ziemi jest sprawdzana, czy wynosi poniżej 1 MΩ. Przedmuch zjonizowanym powietrzem przed lakierowaniem usuwa jedynie kurz i ładunki elektrostatyczne z powierzchni; nie nadaje detalowi przewodności.
Roboty zamiast pistoletów stacjonarnych lub reciprocatorów. Każda kabina ma dwa kompaktowe roboty lakiernicze, po jednym z każdej strony przenośnika, dzięki czemu cztery boki i dno wiszącej skrzynki są dostępne bez jej obracania; zawieszka obrotowa pozostaje opcją. Roboty zmieniają program w zależności od rozmiaru skrzynki na podstawie receptury przenośnika. Aplikator, elektrostatyczny dzwon obrotowy lub elektrostatyczny pistolet z rozpylaniem pneumatycznym, dobierany jest wspólnie z dostawcą farb na podstawie prób natrysku. Roboty i aplikatory są specyfikowane z certyfikacją do stref zagrożonych wybuchem (ATEX lub IECEx) dla strefy kabiny; pokrowce ochronne utrzymują je w czystości, ale nie stanowią certyfikacji. Dwa lub trzy stacjonarne automatyczne pistolety elektrostatyczne lub reciprocatory na kabinę obniżają budżet, ale wymagają ręcznego przestawiania dla każdego rozmiaru skrzynki i dają mniej równomierną powłokę na krawędziach i narożach.
Proponowana filtracja sucha zamiast kurtyn wodnych. Kabiny proponowane są z suchą filtracją na papierze labiryntowym i filtrach workowych: nie ma obiegu wody do uzdatniania ani uzupełniania, co ma znaczenie tam, gdzie woda jest droga, a zmiany koloru nie zanieczyszczają wspólnego zbiornika wody. Ostateczny wybór zależy od systemu lakierniczego i obciążenia mgłą lakierniczą (overspray); kabina z kurtyną wodną pozostaje alternatywą.
Złożony układ dla 1000 m² i 4 m. Tunele odparowania i piec zbudowane są jako zamknięte pętle serpentynowe, dzięki czemu 200 m przenośnika mieści się na powierzchni około 48 × 16 m. Szyna przenośnika znajduje się na wysokości około 2,7 m; kabiny mają 2,6 m wysokości wewnętrznej, a nad nimi znajduje się komora filtrów (łącznie około 3,2 m), centrale nawiewne stoją na posadzce obok kabin, a kanały prowadzone są na wysokości około 3,5 m, wszystko poniżej dachu na 4 m. Ostateczny układ jest potwierdzany na podstawie rysunku budynku klienta.
Ogrzewanie pieca: gaz pośredni lub elektryczne. Piec utrzymuje 60 °C ± 2 °C. Zapotrzebowanie na ciepło przy 60 °C jest niewielkie; palnik gazowy o opalaniu pośrednim (LPG lub gaz ziemny) utrzymuje utwardzanie podczas przerw w dostawach energii z sieci, które są realnym czynnikiem planistycznym w RPA, a ogrzewanie elektryczne jest alternatywą tam, gdzie gaz nie jest dostępny. Wybór zależy od weryfikacji mediów. 15 minut to czas przebywania na przenośniku; czas w temperaturze obiektu potrzebny do utwardzenia jest potwierdzany na podstawie karty technicznej farby i profilu temperatury pieca. Kontrolery robotów i PLC są zasilane z UPS, dzięki czemu programy i pozycje są zachowane, a linia zatrzymuje się bezpiecznie.
Przebieg procesu
| # | Stanowisko linii | Funkcja stanowiska | Czas / długość |
|---|---|---|---|
| 1 | Załadunek | Operatorzy zawieszają skrzynki na uziemionych zawieszkach | około 8 m |
| 2 | Przedmuch zjonizowanym powietrzem | Usuwa kurz i ładunki elektrostatyczne z powierzchni (nie jest to obróbka przewodząca) | około 3 m |
| 3 | Obróbka przewodząca i odparowanie | Natrysk przewodzącej obróbki wstępnej, chyba że stosuje się przewodzący podkład lub uziemione podparcie | około 3 min |
| 4 | Kabina 1: podkład, warstwa 1 | 2 roboty, aplikatory elektrostatyczne, zawory zmiany koloru na 8 kolorów | około 5 m |
| 5 | Odparowanie 1 | Zamknięty tunel, 25-30 °C, niska prędkość powietrza | 10 min |
| 6 | Kabina 2: podkład, warstwa 2 | 2 roboty, ten sam kolor co w kabinie 1 | około 5 m |
| 7 | Odparowanie 2 | Zamknięty tunel | 10 min |
| 8 | Kabina 3: lakier bezbarwny, warstwa 1 | 2 roboty, lakier bezbarwny 2K z elektronicznym dozownikiem proporcjonalnym | około 5 m |
| 9 | Odparowanie 3 | Zamknięty tunel | 10 min |
| 10 | Kabina 4: lakier bezbarwny, warstwa 2 | 2 roboty | około 5 m |
| 11 | Odparowanie 4 | Zamknięty tunel | 10 min |
| 12 | Piec utwardzający | Cyrkulacja gorącego powietrza, 60 °C ± 2 °C | 15 min przebywania |
| 13 | Wymuszone chłodzenie | Filtrowane powietrze otoczenia | 5 min |
| 14 | Zdejmowanie i kontrola | Kontrola wizualna, wyrywkowe pomiary grubości powłoki i przyczepności | około 8 m |
Zakres dostawy
| Pozycja | Konfiguracja | Ilość |
|---|---|---|
| Przenośnik podwieszony | około 200 m, uziemione zawieszki z podziałką 500 mm (zawieszki obrotowe opcjonalnie), napęd z VFD, napinacz, automatyczne smarowanie, śledzenie przenośnika dla robotów | 1 linia |
| Załadunek i przedmuch | podest załadunkowy, pierścień przedmuchu zjonizowanym powietrzem | 1 |
| Przewodząca obróbka wstępna | automatyczna stacja natryskowa ze strefą odparowania w temperaturze otoczenia | 1 |
| Zrobotyzowane kabiny lakiernicze | około 5,0 × 3,0 × 2,6 m wewnątrz, przepływ pionowy około 0,35 m/s, proponowana filtracja sucha (alternatywnie kurtyna wodna), oświetlenie przeciwwybuchowe, instalacja elektryczna do stref zagrożonych wybuchem | 4 |
| Roboty lakiernicze | kompaktowe 6/7-osiowe roboty lakiernicze z certyfikatem do strefy zagrożonej wybuchem kabiny (ATEX lub IECEx), z elektrostatycznymi dzwonami obrotowymi lub pistoletami elektrostatycznymi i kontrolerami | 8 |
| Zasilanie farbą | zawory zmiany koloru na 8 kolorów na robotach podkładowych, elektroniczne dozowanie 2K dla lakieru bezbarwnego, pompy, mieszalnia farb | 1 komplet |
| Centrale nawiewne | filtrowane, podgrzewane powietrze uzupełniające dla każdej kabiny, około 19 000 m³/h na kabinę (wstępnie; wartość ostateczna według bilansu powietrza) | 4 |
| Tunele odparowania | zamknięte tunele serpentynowe, 25-30 °C | 4 |
| Piec utwardzający | cyrkulacja gorącego powietrza, 60 °C ± 2 °C, pośredni palnik gazowy lub ogrzewanie elektryczne, kurtyny powietrzne na obu końcach | 1 |
| Wymuszone chłodzenie | tunel z filtrowanym powietrzem otoczenia | 1 |
| System wyciągowy | wentylatory wyciągowe kabin i tuneli, kanały i kominy | 1 komplet |
| Sterowanie linią | PLC, centrum sterowania silnikami, HMI i SCADA linii w języku angielskim, blokady bezpieczeństwa, UPS dla PLC i kontrolerów robotów | 1 komplet |
| Bezpieczeństwo pożarowe i gazowe | wykrywanie i gaszenie pożaru w kabinach, detekcja par rozpuszczalników | 1 komplet |
Marki komponentów. Kluczowe komponenty są dostępne od międzynarodowych marek, takich jak wymienione, i mogą być konfigurowane zgodnie ze specyfikacją klienta. Preferowane są marki posiadające własną spółkę zależną lub autoryzowaną dystrybucję w RPA, tak aby części eksploatacyjne można było kupić lokalnie; ostateczna lista wraz z kontaktami do lokalnych dostawców jest częścią dokumentacji przekazania.
| Komponent | Opcje marek |
|---|---|
| Roboty lakiernicze | ABB, FANUC, Yaskawa |
| Aplikatory elektrostatyczne i zmiana koloru | ABB; czołowe międzynarodowe marki pistoletów natryskowych |
| Dozowanie 2K i pompy farby | Czołowe międzynarodowe marki pistoletów natryskowych |
| PLC, HMI i sterowanie silnikami | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| Przemienniki częstotliwości | ABB, Siemens, Danfoss |
| Motoreduktory przenośnika | SEW-EURODRIVE, NORD, Bonfiglioli |
| Łożyska i łańcuchy | SKF, Schaeffler (FAG), Renold, Tsubaki |
| Pneumatyka | Festo, SMC |
| Wentylatory | Nicotra Gebhardt, ebm-papst, Systemair |
| Media filtracyjne kabin i czerpni | Camfil, Freudenberg Viledon, Andreae Filters |
| Palnik gazowy | Riello, Weishaupt, Honeywell Maxon |
| Przedmuch zjonizowanym powietrzem | Simco-Ion, Meech, KEYENCE |
| Czujniki | SICK, ifm, Pepperl+Fuchs |
| Oświetlenie i instalacje elektryczne do stref zagrożonych wybuchem | Eaton Crouse-Hinds, R. STAHL, ABB |
| Gaszenie pożaru i detekcja gazów | Kidde, Minimax, Dräger |
Założenia projektowe dla RPA: zasilanie 400 V, 50 Hz; projekt instalacji elektrycznej zgodnie z SANS 10142-1; klasyfikacja stref zagrożonych wybuchem i dobór urządzeń zgodnie z serią IEC 60079 (SANS 60079); osłony maszyn i bezpieczeństwo zgodnie z obowiązkami klienta wynikającymi z Occupational Health and Safety Act. Obowiązujące wydania norm są uzgadniane z inżynierem klienta na etapie projektu.
Usługi w zakresie: projekt w języku angielskim, produkcja, wstępny montaż i test odbiorczy w fabryce, opakowanie eksportowe i dokumenty, nadzór nad montażem, uruchomienie, programowanie robotów dla 3 rozmiarów skrzynek, szkolenie operatorów i służb utrzymania ruchu w języku angielskim, gwarancja i części zamienne.
Nie obejmuje: prace budowlane, fundamenty i uszczelnienie posadzki, media do granicy dostawy (energia elektryczna, gaz, sprężone powietrze), lokalne pozwolenia, w tym ewentualne pozwolenie na emisję do powietrza, redukcja VOC, o ile nie zostanie zamówiona, farby i chemia do obróbki wstępnej, południowoafrykańskie cło importowe i VAT oraz lokalna siła robocza do rozładunku i podnoszenia.
Koszty i harmonogram
Szacunek budżetowy MUSI (październik 2026) w dolarach amerykańskich dla konfiguracji przedstawionej na tej stronie; nie jest to oferta cenowa. Podstawa: zakres, ilości i wyłączenia wymienione powyżej oraz komponenty z listy marek. Cena jest ustalana w umowie po wyjaśnieniu poniższych kwestii otwartych.
| Etap | Zakres | Czas trwania |
|---|---|---|
| Projekt | Analiza danych z miejsca instalacji, obliczenia procesowe, układ, model 3D, projekt konstrukcji stalowych, rurociągów i instalacji elektrycznej, klasyfikacja stref zagrożonych wybuchem, rysunki i instrukcje w języku angielskim, akceptacja klienta | 6-8 tygodni |
| Produkcja | Wszystkie urządzenia w zakresie dostawy, w tym roboty i sprzęt lakierniczy, wstępny montaż i test odbiorczy w fabryce (EXW Chiny) | 16-20 tygodni od akceptacji projektu |
| Transport | Opakowanie eksportowe, około 14-18 kontenerów 40-stopowych z Chin do Durbanu, odprawa celna, transport lądowy na miejsce instalacji | około 6-8 tygodni od drzwi do drzwi |
| Instalacja i uruchomienie | Inżynierowie nadzoru na miejscu, montaż mechaniczny i elektryczny, programowanie robotów, próby lakiernicze, dochodzenie do pełnej wydajności, szkolenia | 8-11 tygodni na miejscu |
| Całkowity | około 2,8-3,8 mln USD za projekt, produkcję, transport, montaż i uruchomienie | około 9-11 miesięcy od umowy do produkcji |
Opcje poza kwotą całkowitą: Redukcja VOC (rotor zeolitowy z RTO lub RCO), jeśli wymaga tego lokalne pozwolenie; zestaw części zamiennych na dwa lata; chłodnice w centralach nawiewnych na letnie temperatury.
Cele projektowe
Kolumna obecnego procesu to opis procesu ręcznego podany przez klienta, bez wykonanych pomiarów. Każdy cel jest weryfikowany podczas uruchomienia lub dochodzenia do pełnej wydajności, jak wskazano w ostatniej kolumnie, a zmierzone wyniki zostaną dodane po uruchomieniu.
| Pozycja | Obecny proces (wg klienta) | Cel projektowy | Weryfikacja |
|---|---|---|---|
| Wydajność | ręczne lakierowanie partiami | 200 dobrych skrzynek/h netto (240 projektowo) | Mierzone przezWewnętrzny (w obecności klienta) Pojedynczy / średniaŚrednia Próbki1 pełna zmiana Czas testuDochodzenie do pełnej wydajności Metoda / instrumentLicznik przy zdejmowaniu |
| Warstwy i odparowanie | ręcznie, czas mierzony przez lakiernika | 4 warstwy, po 10 min odparowania, ustalane prędkością przenośnika | Mierzone przezWewnętrzny Pojedynczy / średniaPojedynczy PróbkiKażdy rozmiar skrzynki Czas testuUruchomienie Metoda / instrumentRejestr prędkości przenośnika |
| Utwardzanie | partiami | 60 °C ± 2 °C; czas utwardzania w temperaturze obiektu według karty technicznej farby | Mierzone przezWewnętrzny (w obecności klienta) Pojedynczy / średniaPojedynczy Próbki3 profile na rozmiar Czas testuUruchomienie Metoda / instrumentRejestrator danych pieca z sondami na skrzynkach |
| Zużycie farby na skrzynkę | natrysk ręczny, nie mierzono | ustalane po próbach natrysku; dzwony elektrostatyczne na powierzchni przewodzącej osiągają zwykle 60-80% skuteczności nanoszenia | Mierzone przezKlient Pojedynczy / średniaŚrednia Próbki1 tydzień Czas testuPo dojściu do pełnej wydajności Metoda / instrumentZużycie farby na dobrą skrzynkę; skuteczność nanoszenia, jeśli jest elementem odbioru, metodą bilansu masy części stałych farby |
| Budowa filmu | zależy od lakiernika | zgodnie z kartą techniczną dostawcy farby, dla każdej warstwy | Mierzone przezWewnętrzny (w obecności klienta) Pojedynczy / średniaŚrednia Próbki5 skrzynek na kolor Czas testuUruchomienie Metoda / instrumentUltradźwiękowy miernik grubości powłok |
| Przyczepność | nie mierzono | ISO 2409, metoda siatki nacięć, klasa 0-1 | Mierzone przezLaboratorium zewnętrzne lub laboratorium klienta Pojedynczy / średniaPojedynczy Próbki3 skrzynki na kolor Czas testuUruchomienie Metoda / instrumentBadanie metodą siatki nacięć ISO 2409 |
| Zmiana koloru | kabina czyszczona ręcznie | przepłukanie robotów w ciągu kilku minut plus krótka przerwa z pustymi zawieszkami | Mierzone przezWewnętrzny Pojedynczy / średniaŚrednia Próbki8 zmian koloru Czas testuUruchomienie Metoda / instrumentCzas mierzony od ostatniej do pierwszej skrzynki |
Kwestie otwarte do potwierdzenia
Poniższe kwestie nie są określone w założeniach klienta i są ustalane na etapie projektu, przed ostatecznym ustaleniem ceny:
| Lakierowane powierzchnie | tylko zewnętrzna obudowa czy także pokrywy i wkłady; czy biały rant i wnętrze są maskowane, czy lakierowane przed montażem. |
|---|---|
| System lakierniczy | dostępność przewodzącego podkładu lub przewodzącej obróbki wstępnej u dostawcy farb klienta oraz czasy odparowania i utwardzania każdej warstwy według karty technicznej. |
| Zawieszki | zawieszka stała, zawiesie dwułańcuchowe (jak na ilustracji) lub zawieszka obrotowa dla każdego rozmiaru skrzynki, wybierane po próbie zawieszania i uziemienia na skrzynkach próbnych. |
| Aplikator | elektrostatyczny dzwon obrotowy lub elektrostatyczny pistolet z rozpylaniem pneumatycznym na każdym robocie, wybierany na podstawie prób natrysku farbą klienta. |
| Utwardzanie | czy 10-15 minut oznacza czas w temperaturze obiektu 60 °C, potwierdzany na podstawie karty technicznej farby. |
| Budynek | długość i szerokość hali oraz siatka słupów; powierzchnia linii 48 × 16 m wymaga hali o długości co najmniej około 50 m. |
| Narzędzia | dostępna moc elektryczna, zasilanie gazem dla pieca i sprężone powietrze. |
| Pozwolenia | czy lokalne władze wymagają pozwolenia na emisję do powietrza i redukcji VOC. |
Możliwość zastosowania
Ta konfiguracja jest odpowiednia dla detali z tworzyw sztucznych lub kompozytów o wielkości do około 0,5 m i masie kilku kilogramów, lakierowanych wielowarstwowo w dużych wolumenach, gdy na jednej linii przechodzi kilka rozmiarów i kolorów: skrzynki chłodnicze, obudowy narzędzi i urządzeń AGD, elementy wykończenia wnętrz samochodów i podobne wypraski. Nie jest to właściwy wybór dla detali jednowarstwowych w małych wolumenach, gdzie kabina ręczna lub półautomatyczna kosztuje znacznie mniej, dla detali, których nie da się niezawodnie zawiesić i uziemić, ani gdy systemu lakierniczego nie można uczynić przewodzącym.
Wyniki przedstawione w tym studium przypadku odzwierciedlają podane warunki eksploatacji i nie należy ich interpretować jako gwarantowanej wydajności w innych warunkach zasilania, produkcji, środowiskowych lub terenowych.
Obsługa posprzedażowa
Inżynierowie uruchomieniowi i zespół wsparcia pracują w języku angielskim, a wszystkie rysunki, instrukcje, ekrany HMI i materiały szkoleniowe są w języku angielskim. Części eksploatacyjne i typowe części zamienne są specyfikowane od marek sprzedawanych w RPA, a przekazanie obejmuje listę części zamiennych z lokalnymi dostawcami. Gwarancja wynosi 12 miesięcy na całą linię, 36 miesięcy na komponenty krytyczne i do 60 miesięcy na elementy konstrukcyjne. Inżynierowie odpowiadają w ciągu 24 godzin; wizyty serwisowe na miejscu po przekazaniu są uzgadniane w umowie. Szczegóły na naszej serwis posprzedażowy stronie.
FAQ
Czy tworzywo ABS można lakierować elektrostatycznie?
Tak, jeśli detal ma przewodzącą ścieżkę do uziemienia. ABS jest izolatorem, dlatego linia wykorzystuje przewodzący podkład, przewodzącą obróbkę wstępną lub uziemione podparcie, dobrane wspólnie z dostawcą farb i potwierdzone próbami natrysku. Bez tego farba słabo owija krawędzie i zagłębienia, a skuteczność nanoszenia spada do poziomu zbliżonego do natrysku konwencjonalnego.
Dlaczego do skrzynek chłodniczych stosować roboty lakiernicze zamiast reciprocatorów?
Trzy rozmiary skrzynek i pięć lakierowanych ścian wymagają, aby tor aplikatora dopasowywał się do każdego rozmiaru. Jeden robot z każdej strony sięga do każdej zewnętrznej ściany wiszącej skrzynki, przełącza program na podstawie receptury przenośnika i zapewnia równomierną powłokę na krawędziach i narożach. Pistolety stacjonarne lub reciprocatory są tańsze, ale wymagają ręcznego przestawiania dla każdego rozmiaru.
Jak długa jest linia z czterema warstwami i 10-minutowym odparowaniem?
Przy prędkości około 2 m/min każde 10-minutowe odparowanie zajmuje około 20 m przenośnika, a 15-minutowe utwardzanie około 30 m, więc cała linia ma około 200 m przenośnika. Złożenie tuneli odparowania i pieca w pętle serpentynowe pozwala zmieścić ją na około 48 × 16 m.
Czy linia zmieści się w hali 1000 m² z dachem na wysokości 4 m?
Tak, przy złożonym układzie. Przenośnik biegnie na wysokości około 2,7 m, kabiny mają około 3,2 m wysokości łącznie z komorą filtrów, centrale nawiewne stoją obok kabin, a kanały prowadzone są na wysokości około 3,5 m. Na pozostałej powierzchni mieszczą się załadunek, kontrola i mieszalnia farb.
Ile kosztuje taka zrobotyzowana linia?
Dla tej konfiguracji szacunek budżetowy MUSI wynosi około 2,8-3,8 mln USD za projekt, produkcję, transport na miejsce instalacji, montaż i uruchomienie. Prace budowlane, media, pozwolenia, farby, cło i VAT są wyłączone, a cena jest ustalana w umowie po wyjaśnieniu kwestii otwartych.
Ile czasu mija od zamówienia do produkcji?
Około 9-11 miesięcy: 6-8 tygodni projektu, 16-20 tygodni produkcji i testów fabrycznych, około 6-8 tygodni transportu od drzwi do drzwi oraz 8-11 tygodni montażu, uruchomienia i dochodzenia do pełnej wydajności. Czasy dostaw robotów i sprzętu lakierniczego wyznaczają większą część okresu produkcji.
Czy części zamienne można kupić w RPA?
Tak, w przypadku części eksploatacyjnych i typowych części zamiennych. Komponenty są specyfikowane od marek posiadających spółkę zależną lub autoryzowanego dystrybutora w RPA, takich jak ABB, Siemens, SEW-EURODRIVE, SMC i Festo, a przekazanie obejmuje listę części zamiennych z lokalnymi dostawcami.
Jakich informacji potrzebujecie, aby przygotować ofertę na zrobotyzowaną linię lakierniczą?
Wymiary i masy detali, roczna wydajność i system zmianowy, system powłokowy wraz z kartami technicznymi farb dotyczącymi odparowania i utwardzania, liczba kolorów i częstotliwość ich zmian, długość, szerokość i wysokość hali oraz siatka słupów, dostępna energia elektryczna, gaz i sprężone powietrze, a także ewentualne lokalne wymagania dotyczące pozwoleń. Detale próbne pozwalają nam przeprowadzić próby zawieszania, uziemienia i natrysku przed ustaleniem ceny.
Co jest wliczone w cenę, a co zapewnia kupujący?
W cenie: projekt w języku angielskim, produkcja, wstępny montaż i test odbiorczy w fabryce, opakowanie eksportowe i dokumenty, nadzór nad montażem, uruchomienie, programowanie robotów dla 3 rozmiarów skrzynek, szkolenie operatorów i służb utrzymania ruchu w języku angielskim, gwarancja i części zamienne. Kupujący zapewnia prace budowlane, fundamenty, media do granicy dostawy, lokalne pozwolenia, farby i chemię do obróbki wstępnej, cło importowe i VAT oraz lokalną siłę roboczą do rozładunku i podnoszenia.
Jak potwierdza się wydajność i jakość lakierowania przy przekazaniu linii?
Linia przechodzi fabryczny test odbiorczy przed wysyłką. Podczas uruchomienia i dochodzenia do pełnej wydajności każdy cel projektowy jest mierzony zgodnie z tabelą Cele projektowe: wydajność jest liczona przez pełną zmianę, grubość powłoki sprawdza się ultradźwiękowym miernikiem grubości powłok, a przyczepność badaniem metodą siatki nacięć ISO 2409.
Czy linia jest projektowana zgodnie z południowoafrykańskimi normami elektrycznymi i normami dla stref zagrożonych wybuchem?
Tak. Podstawą projektu jest zasilanie 400 V, 50 Hz, projekt instalacji elektrycznej zgodnie z SANS 10142-1 oraz klasyfikacja stref zagrożonych wybuchem i dobór urządzeń zgodnie z serią IEC 60079 (SANS 60079). Obowiązujące wydania norm są uzgadniane z inżynierem klienta na etapie projektu.
Czy linia lakiernicza w RPA wymaga redukcji VOC?
Zależy to od tego, czy lokalne władze wymagają dla zakładu pozwolenia na emisję do powietrza. Jest to sprawdzane na etapie projektu; jeśli redukcja jest wymagana, rotor zeolitowy z RTO lub RCO jest oferowany jako opcja poza kwotą całkowitą.
Jaka gwarancja i wsparcie posprzedażowe są zapewniane wraz z linią?
Gwarancja wynosi 12 miesięcy na całą linię, 36 miesięcy na komponenty krytyczne i do 60 miesięcy na elementy konstrukcyjne. Inżynierowie odpowiadają w ciągu 24 godzin, wszystkie dokumenty i szkolenia są w języku angielskim, a wizyty serwisowe na miejscu po przekazaniu są uzgadniane w umowie.
Czy ta sama linia może w przyszłości lakierować inne detale z tworzyw sztucznych?
Tak, w przypadku detali z tworzyw sztucznych lub kompozytów o wielkości do około 0,5 m i masie kilku kilogramów, które można zawiesić i uziemić. Każdy nowy detal wymaga własnej zawieszki i programu robota, a jego system lakierniczy musi zostać przystosowany do przewodzenia.
Uzyskaj podobne rozwiązanie
Prześlij nam poniższe informacje, a przygotujemy układ, obliczenie wydajności linii i budżet dla Twoich detali:
- Rysunki lub zdjęcia detali, wymiary i masy każdego modelu
- Wydajność roczna, zmiany i dni robocze
- System lakierniczy, liczba warstw, dane odparowania i utwardzania, liczba kolorów i częstotliwość ich zmian
- Wymiary budynku, wysokość w świetle i dostępne media
- Jeśli to możliwe, kilka skrzynek próbnych każdego rozmiaru do próby zawieszania i natrysku
Napisz do nas na WhatsAppie o tym przypadku Formularz kontaktowy
Powiązane
- Zrobotyzowana linia lakiernicza (strona produktu)
- Linia lakiernicza obudów elektronarzędzi w RPA (studium przypadku)
- Linia utwardzania UV do plastikowych elementów wnętrza samochodów (studium przypadku)
- Lakierowanie robotem a reciprocator: kiedy robot się opłaca
- Ile powierzchni potrzebuje linia lakiernicza
- Import linii lakierniczej z Chin: wysyłka, montaż i odprawa celna
- Mieszalnia farb
Dostarczone przez Lin Cong, Dyrektora Technicznego, MUSI Technology
Opublikowano 2026-10-22 · Zaktualizowano 2026-10-22 · Ostatni przegląd techniczny: 2026-10-22