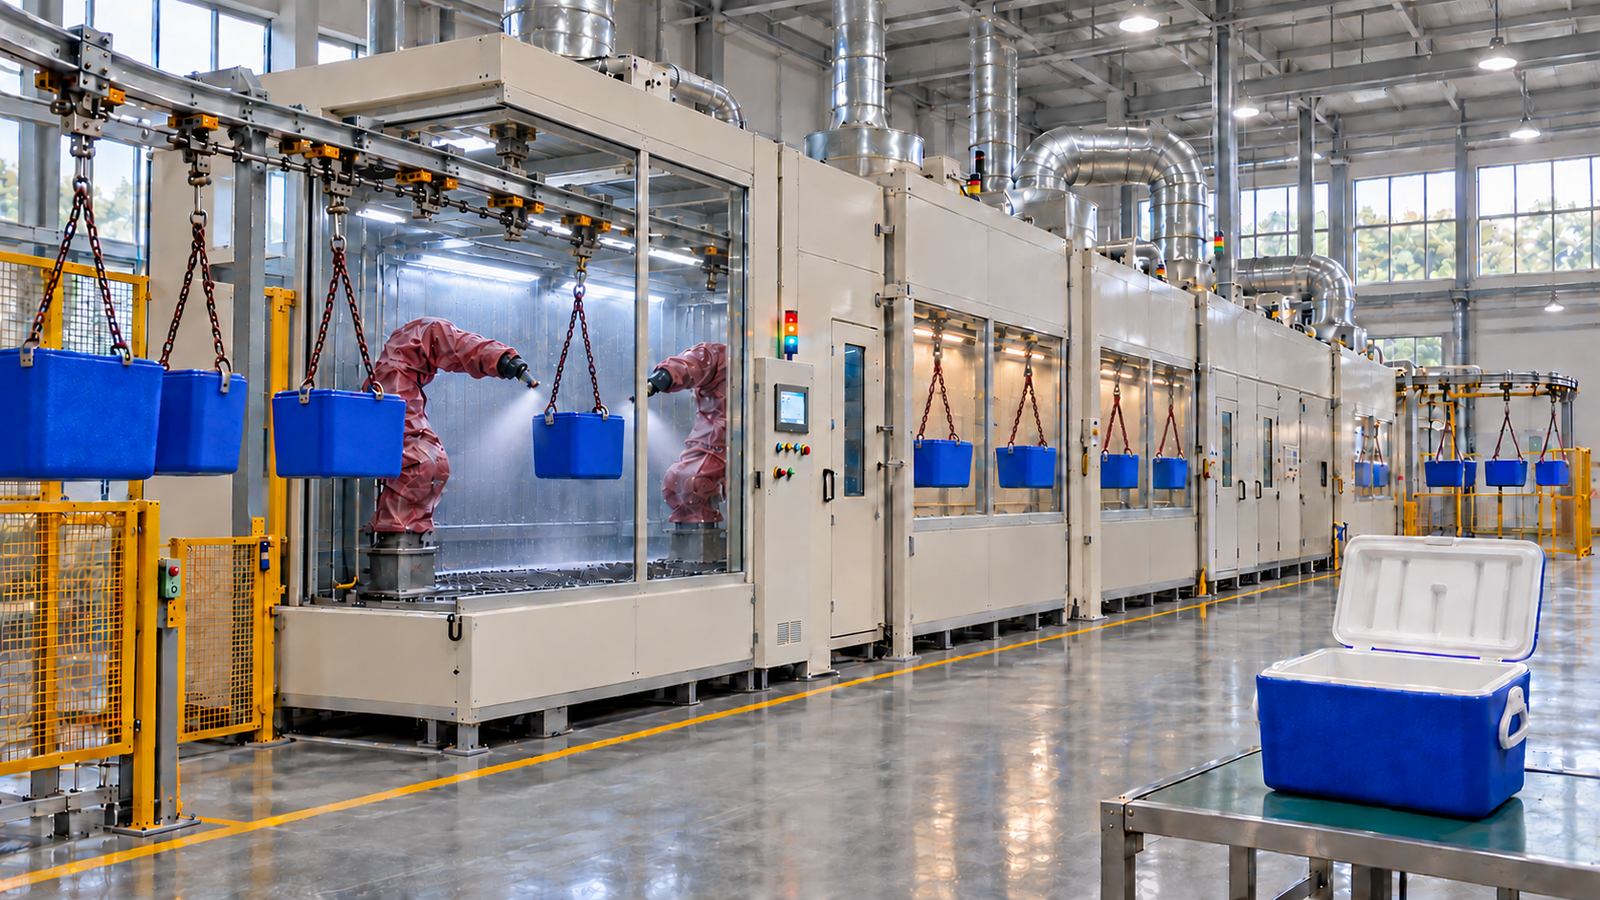
Caso studio: linea robotizzata di verniciatura elettrostatica per ghiacciaie in ABS, Sudafrica
Sommario
| Oggetto | Una linea robotizzata di verniciatura elettrostatica progettata per un produttore sudafricano di ghiacciaie, per verniciare 400.000 ghiacciaie in ABS all'anno, circa 200 pezzi all'ora su un turno di 8 ore, cinque giorni alla settimana |
|---|---|
| Attrezzature | trasportatore aereo con ganci messi a terra, rimozione della polvere e primer conduttivo o pretrattamento, 4 cabine robotizzate con 8 robot di verniciatura e applicatori elettrostatici, 4 tunnel di appassimento, forno di polimerizzazione a 60 °C e raffreddamento forzato, in un capannone di 1.000 m² con 4 m di altezza libera |
| Condizioni operative | 3 formati fino a 300 × 200 × 300 mm e 500 g, due mani di primer e due di trasparente con 8-10 minuti di appassimento dopo ogni mano, polimerizzazione di 10-15 minuti a 60 °C, 8 colori cambiati per lotto |
| Budget e programma | Stima di budget MUSI: circa USD 2,8-3,8 milioni per progettazione, fabbricazione, trasporto, installazione e messa in servizio; circa 9-11 mesi dal contratto alla produzione |
| Fonte dei dati | brief del cliente e calcolo di ingegneria MUSI, 2026; valori di progetto da verificare alla messa in servizio |
| Referenze di consegna | 800+ linee di verniciatura per 500+ clienti in 36 paesi (team di ingegneria MUSI, cumulato dal 2011) |
| Servizi | Progettazione, produzione, installazione, messa in servizio, formazione degli operatori e assistenza post-vendita da un'unica azienda |
Contesto del Progetto
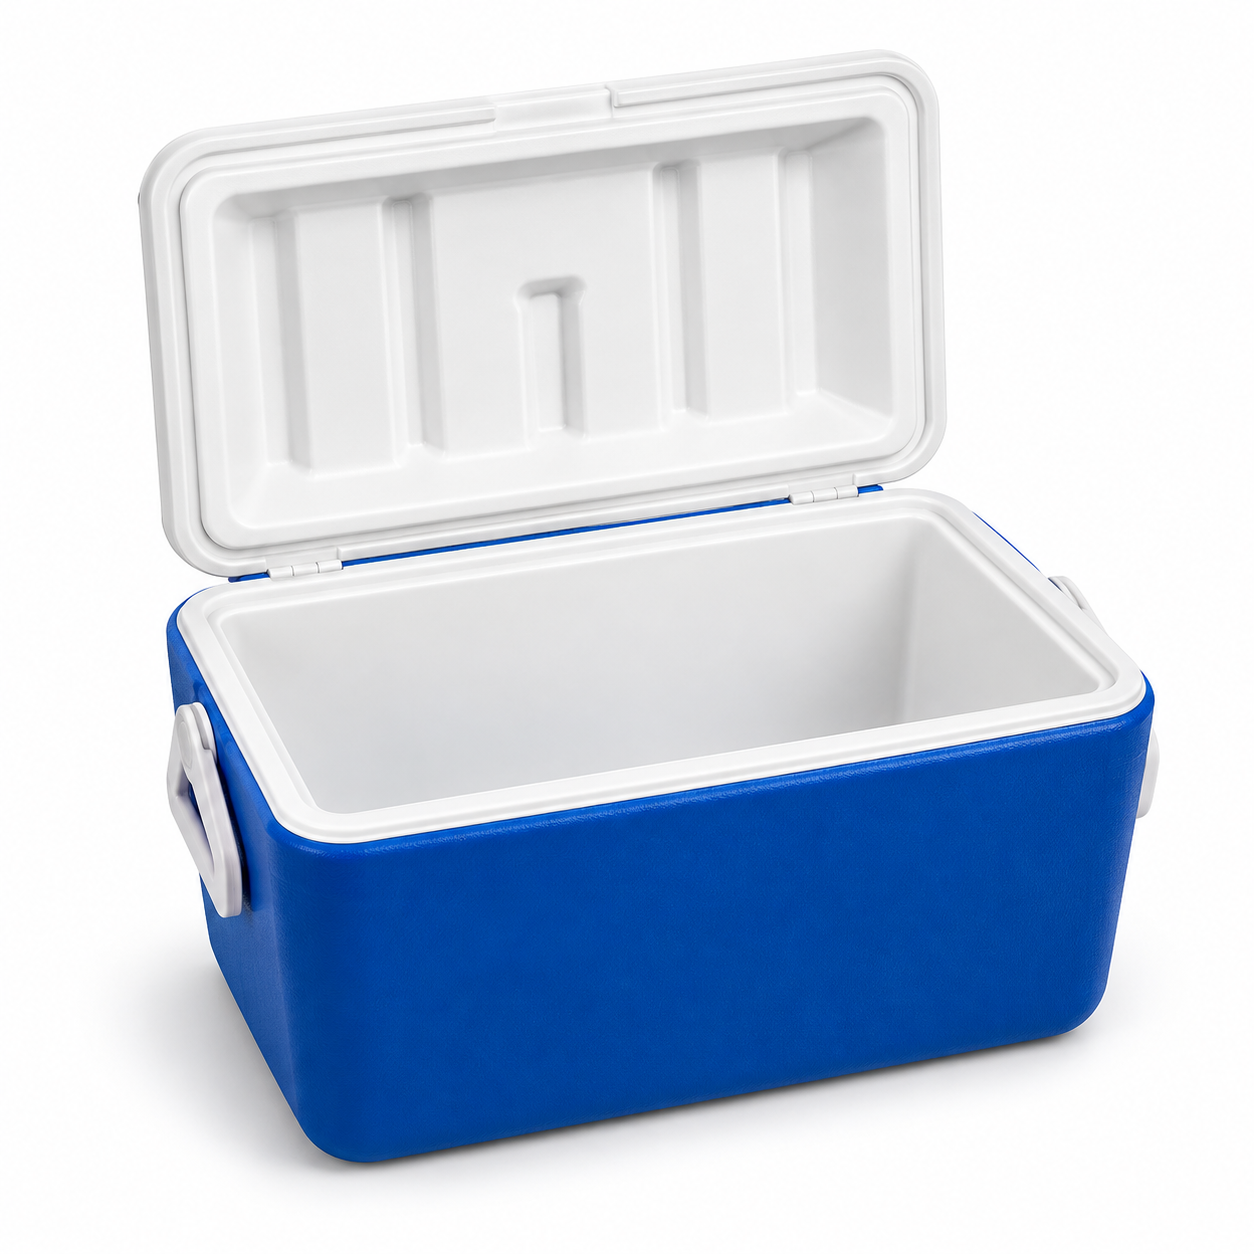
Il cliente produce ghiacciaie isolate in ABS in Sudafrica e le esporta in tutto il mondo. Oggi le ghiacciaie vengono verniciate a mano, a lotti, all'interno di una cabina di verniciatura. Per soddisfare una domanda annua di 400.000 pezzi con un aspetto di livello export, lo stabilimento vuole passare dalla verniciatura manuale a lotti a una linea continua di verniciatura elettrostatica, con un ciclo primer più trasparente in 8 colori. La linea deve rientrare in un capannone esistente di 1.000 m² con 4 m di altezza libera, lavorare su un turno di 8 ore cinque giorni alla settimana ed essere manutenuta localmente, con ricambi disponibili in Sudafrica.
| Requisito | Dato del cliente |
|---|---|
| Prodotto | Ghiacciaie in ABS, 3 formati |
| Ghiacciaia piccola / media / grande | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| Peso massimo | 500 g |
| Produzione annua | 400.000 ghiacciaie |
| Organizzazione dei turni | 5 giorni alla settimana, 8 ore al giorno |
| Sistema di verniciatura | Primer 2 mani + trasparente 2 mani, 8-10 min di appassimento dopo ogni mano |
| Cura | 60 °C per 10-15 min |
| Colori | 8, cambiati per lotto, mai mescolati |
| Metodo di applicazione | Verniciatura elettrostatica a spruzzo |
| Edificio | 1.000 m² disponibili, 4 m di altezza libera |
| Documentazione e assistenza | Tutti i documenti tecnici in inglese; assistenza alla manutenzione in lingua inglese; ricambi acquistabili in Sudafrica |
Obiettivi e vincoli del cliente
| Produzione | il cliente ha bisogno di 400.000 ghiacciaie all'anno, circa 1.600 al giorno su un turno, e vuole sostituire la verniciatura manuale a lotti con una linea continua. |
|---|---|
| Coerenza | il cliente vuole spessore del film e aspetto uniformi su quattro mani e 8 colori per gli ordini di esportazione. |
| Substrato plastico | l'ABS è un isolante elettrico, quindi la capacità della vernice elettrostatica di avvolgere la ghiacciaia dipende dal fornire al pezzo un percorso conduttivo verso terra. |
| Spazio | quattro mani con 8-10 minuti di appassimento ciascuna, più polimerizzazione e raffreddamento, richiedono circa 200 m di trasportatore; il tutto deve stare in 1.000 m² sotto un tetto di 4 m. |
| Manutenzione | lo stabilimento ha bisogno di documentazione in inglese, assistenza in lingua inglese e ricambi acquistabili in Sudafrica, non importati per ogni riparazione. |
Referenze MUSI comparabili. Pezzi in plastica e verniciatura robotizzata sono coperti da progetti consegnati descritti su questo sito: una linea a polimerizzazione rapida di 60 m in Sudafrica che vernicia 3,2 milioni di scocche in plastica per utensili all'anno a 6 secondi per pezzo (caso studio), una linea di polimerizzazione UV in Brasile che vernicia elettrostaticamente componenti per interni auto con un ciclo di 15 secondi (caso studio) e una linea a 10 robot in Argentina che vernicia paraurti in PP con un ciclo di 60 secondi (caso studio).
Perché è stata scelta questa configurazione
Cadenza della linea. 400.000 ghiacciaie su circa 250 giorni lavorativi corrispondono a 1.600 pezzi al giorno, ovvero 200 pezzi all'ora netti su un turno di 8 ore. La linea è progettata per 240 pezzi all'ora, un margine del 20% sul valore netto per avviamento, intervalli di cambio colore, spurgo della linea, brevi fermate e scarti; il margine viene verificato in fase di progettazione esecutiva rispetto al tasso di scarto e al piano di cambi del cliente. Le ghiacciaie sono appese una per gancio messo a terra, con un passo di 500 mm: la ghiacciaia più grande è lunga 300 mm e richiede circa 360 mm se ruotata, più lo spazio per la traiettoria del robot e per le curve, per cui il trasportatore avanza a circa 2,0 m/min.
| Parametro di progetto | Valore | Base |
|---|---|---|
| Produzione netta richiesta | 200 pezzi/h | 400.000 ÷ 250 giorni ÷ 8 h |
| Produzione di progetto | 240 pezzi/h | margine del 20% per intervalli, fermate e scarti |
| Passo dei ganci | 500 mm | lunghezza della ghiacciaia di 300 mm (circa 360 mm in diagonale se ruotata) più gioco; verificato rispetto allo sbraccio del robot e alle curve del trasportatore |
| Velocità del nastro trasportatore | circa 2,0 m/min | 240 pezzi/h × 0,5 m |
| Ogni tunnel di appassimento | circa 20 m di trasportatore (10 min) | estremo superiore del requisito di 8-10 min |
| Forno di polimerizzazione | circa 30 m di trasportatore (15 min di permanenza a 60 °C) | estremo superiore del requisito di 10-15 min; tempo di polimerizzazione alla temperatura del pezzo confermato dalla scheda tecnica della vernice e da un profilo del forno |
| Raffreddamento forzato | circa 10 m (5 min) | ghiacciaie sotto i 35 °C prima dello scarico |
| Lunghezza totale del trasportatore | circa 200 m | sezioni di processo più curve e ritorno |
Un percorso conduttivo per il pezzo in ABS. Gli applicatori elettrostatici trasferiscono la vernice in modo efficiente su un pezzo messo a terra e conduttivo. L'ABS è un isolante, quindi il progetto prevede un percorso conduttivo: un primer conduttivo, uno spruzzo di pretrattamento conduttivo o un supporto conduttivo messo a terra, scelto con il fornitore di vernici del cliente e confermato da prove di spruzzatura su ghiacciaie campione. I ganci sono messi a terra tramite il trasportatore e la resistenza verso terra viene verificata inferiore a 1 MΩ. La soffiatura ad aria ionizzata prima della verniciatura rimuove solo polvere e cariche elettrostatiche superficiali; non rende il pezzo conduttivo.
Robot invece di pistole fisse o reciprocatori. Ogni cabina dispone di due robot di verniciatura compatti, uno per lato del trasportatore, in modo che i quattro lati e il fondo di una ghiacciaia appesa vengano raggiunti senza ruotarla; un gancio rotante resta un'opzione. I robot cambiano programma in base al formato della ghiacciaia secondo la ricetta del trasportatore. L'applicatore, una campana rotante elettrostatica o una pistola elettrostatica a nebulizzazione pneumatica, viene scelto con il fornitore di vernici sulla base di prove di spruzzatura. Robot e applicatori sono specificati con certificazione per aree pericolose (ATEX o IECEx) per la zona della cabina; le coperture protettive li mantengono puliti ma non costituiscono una certificazione. Due o tre pistole elettrostatiche automatiche fisse o reciprocatori per cabina riducono il budget, ma richiedono una regolazione manuale per ogni formato e danno un film meno uniforme su spigoli e angoli.
Filtrazione a secco proposta al posto dei veli d'acqua. Le cabine sono proposte con filtrazione a secco con carta a labirinto e filtri a tasche: non c'è un circuito d'acqua da trattare o rabboccare, aspetto importante dove l'acqua è costosa, e i cambi colore non contaminano una vasca d'acqua condivisa. La scelta finale dipende dal ciclo di verniciatura e dal carico di overspray; una cabina a velo d'acqua resta un'alternativa.
Layout ripiegato per 1.000 m² e 4 m. I tunnel di appassimento e il forno sono realizzati come anelli a serpentina chiusi, così 200 m di trasportatore rientrano in un ingombro di circa 48 × 16 m. La rotaia del trasportatore è a circa 2,7 m; le cabine sono alte 2,6 m internamente con il plenum dei filtri sopra (circa 3,2 m in totale), le unità di immissione aria sono a pavimento accanto alle cabine e i canali corrono a circa 3,5 m, tutto sotto il tetto di 4 m. Il layout finale viene confermato in base al disegno dell'edificio del cliente.
Riscaldamento del forno: gas indiretto o elettrico. Il forno mantiene 60 °C ± 2 °C. Il fabbisogno termico a 60 °C è basso; un bruciatore a gas a combustione indiretta (LPG o gas naturale) mantiene attiva la polimerizzazione durante le interruzioni della rete elettrica, un fattore concreto di pianificazione in Sudafrica, mentre il riscaldamento elettrico è l'alternativa dove il gas non è disponibile. La scelta dipende dalla verifica delle utenze. I 15 minuti sono il tempo di permanenza sul trasportatore; il tempo alla temperatura del pezzo necessario per la polimerizzazione è confermato dalla scheda tecnica della vernice e da un profilo di temperatura del forno. I controller dei robot e il PLC sono alimentati da UPS, così programmi e posizioni vengono mantenuti e la linea si arresta in sicurezza.
Flusso di processo
| # | Stazione della linea | Funzione della stazione | Tempo / lunghezza |
|---|---|---|---|
| 1 | Carico | Gli operatori appendono le ghiacciaie a ganci messi a terra | circa 8 m |
| 2 | Soffiatura ad aria ionizzata | Rimuove polvere e cariche elettrostatiche superficiali (non è un trattamento conduttivo) | circa 3 m |
| 3 | Trattamento conduttivo e appassimento | Spruzzo di pretrattamento conduttivo, salvo uso di primer conduttivo o supporto messo a terra | circa 3 min |
| 4 | Cabina 1: primer, mano 1 | 2 robot, applicatori elettrostatici, valvole di cambio colore a 8 colori | circa 5 m |
| 5 | Appassimento 1 | Tunnel chiuso, 25-30 °C, bassa velocità dell'aria | 10 min |
| 6 | Cabina 2: primer, mano 2 | 2 robot, stesso colore della cabina 1 | circa 5 m |
| 7 | Appassimento 2 | Tunnel chiuso | 10 min |
| 8 | Cabina 3: trasparente, mano 1 | 2 robot, trasparente 2K con dosatore elettronico | circa 5 m |
| 9 | Appassimento 3 | Tunnel chiuso | 10 min |
| 10 | Cabina 4: trasparente, mano 2 | 2 robot | circa 5 m |
| 11 | Appassimento 4 | Tunnel chiuso | 10 min |
| 12 | Forno di polimerizzazione | Ricircolo di aria calda, 60 °C ± 2 °C | 15 min di permanenza |
| 13 | Raffreddamento forzato | Aria ambiente filtrata | 5 min |
| 14 | Scarico e ispezione | Controllo visivo, campionamento di spessore del film e adesione | circa 8 m |
Ambito di fornitura
| Articolo | Configurazione | Q.tà |
|---|---|---|
| Trasportatore aereo | circa 200 m, ganci messi a terra a passo 500 mm (ganci rotanti opzionali), azionamento con VFD, tenditore, lubrificazione automatica, inseguimento del trasportatore per i robot | 1 linea |
| Carico e soffiatura | piattaforma di carico, anello di soffiatura ad aria ionizzata | 1 |
| Pretrattamento conduttivo | stazione di spruzzatura automatica con zona di appassimento a temperatura ambiente | 1 |
| Cabine di verniciatura robotizzate | circa 5,0 × 3,0 × 2,6 m interni, flusso verticale di circa 0,35 m/s, filtrazione a secco proposta (alternativa a velo d'acqua), illuminazione antideflagrante, impianto elettrico per aree pericolose | 4 |
| Robot di verniciatura | robot di verniciatura compatti a 6/7 assi certificati per la zona pericolosa della cabina (ATEX o IECEx), con campane rotanti elettrostatiche o pistole elettrostatiche e controller | 8 |
| Alimentazione vernice | valvole di cambio colore a 8 colori sui robot del primer, dosaggio elettronico 2K per il trasparente, pompe, locale preparazione vernici | 1 set |
| Unità di immissione aria | aria di reintegro filtrata e riscaldata per ogni cabina, circa 19.000 m³/h per cabina (preliminare; valore finale dal bilanciamento dell'aria) | 4 |
| Tunnel di appassimento | tunnel a serpentina chiusi, 25-30 °C | 4 |
| Forno di polimerizzazione | ricircolo di aria calda, 60 °C ± 2 °C, bruciatore a gas indiretto o riscaldamento elettrico, lame d'aria a entrambe le estremità | 1 |
| Raffreddamento forzato | tunnel ad aria ambiente filtrata | 1 |
| Sistema di aspirazione | ventilatori di aspirazione di cabine e tunnel, canalizzazioni e camini | 1 set |
| Controllo della linea | PLC, quadro di comando motori, HMI e SCADA di linea in inglese, interblocchi di sicurezza, UPS per PLC e controller dei robot | 1 set |
| Sicurezza antincendio e gas | rilevazione e spegnimento incendi in cabina, rilevazione di gas solventi | 1 set |
Marche dei componenti. I componenti principali sono disponibili da marchi internazionali come quelli elencati, configurabili secondo le specifiche del cliente. Sono preferiti i marchi con una propria filiale o distribuzione autorizzata in Sudafrica, così che le parti soggette a usura possano essere acquistate localmente; l'elenco finale, con i contatti dei fornitori locali, fa parte della documentazione di consegna.
| Componente | Opzioni di marca |
|---|---|
| Robot di verniciatura | ABB, FANUC, Yaskawa |
| Applicatori elettrostatici e cambio colore | ABB; marchi internazionali di primo livello di pistole a spruzzo |
| Dosaggio 2K e pompe vernice | Marchi internazionali di primo livello di pistole a spruzzo |
| PLC, HMI e comando motori | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| Inverter (azionamenti a frequenza variabile) | ABB, Siemens, Danfoss |
| Motoriduttori del trasportatore | SEW-EURODRIVE, NORD, Bonfiglioli |
| Cuscinetti e catene | SKF, Schaeffler (FAG), Renold, Tsubaki |
| Pneumatica | Festo, SMC |
| Ventilatori | Nicotra Gebhardt, ebm-papst, Systemair |
| Materiali filtranti per cabine e presa d'aria | Camfil, Freudenberg Viledon, Andreae Filters |
| Bruciatore a gas | Riello, Weishaupt, Honeywell Maxon |
| Soffiatura ad aria ionizzata | Simco-Ion, Meech, KEYENCE |
| Sensori | SICK, ifm, Pepperl+Fuchs |
| Illuminazione e impianto elettrico per aree pericolose | Eaton Crouse-Hinds, R. STAHL, ABB |
| Spegnimento incendi e rilevazione gas | Kidde, Minimax, Dräger |
Basi di progetto per il Sudafrica: alimentazione 400 V, 50 Hz; progettazione dell'impianto elettrico secondo SANS 10142-1; classificazione delle aree pericolose e scelta delle apparecchiature secondo la serie IEC 60079 (SANS 60079); protezioni e sicurezza delle macchine secondo gli obblighi del cliente ai sensi dell'Occupational Health and Safety Act. Le edizioni applicabili vengono confermate con l'ingegnere del cliente in fase di progettazione.
Servizi inclusi: progettazione in inglese, fabbricazione, premontaggio e collaudo di accettazione in fabbrica, imballaggio e documenti per l'esportazione, supervisione dell'installazione, messa in servizio, programmazione dei robot per i 3 formati, formazione di operatori e manutentori in inglese, garanzia e ricambi.
Non incluso: opere edili, fondazioni e sigillatura del pavimento, utenze fino al limite di fornitura (energia elettrica, gas, aria compressa), permessi locali compresa un'eventuale autorizzazione alle emissioni in atmosfera, abbattimento dei VOC se non ordinato, vernici e prodotti chimici di pretrattamento, dazi d'importazione e IVA sudafricani, e manodopera locale per scarico e sollevamento.
Costi e programma
Stima di budget MUSI (ottobre 2026) in dollari USA per la configurazione di questa pagina; non è un'offerta. Base: ambito, quantità ed esclusioni sopra elencati e componenti dall'elenco dei marchi. Il prezzo viene fissato nel contratto una volta definiti i punti aperti indicati di seguito.
| Palco | Cosa comprende | Durata |
|---|---|---|
| Progettazione | Analisi dei dati del sito, calcolo di processo, layout, modello 3D, progettazione di carpenteria, tubazioni e impianto elettrico, classificazione delle aree pericolose, disegni e manuali in inglese, approvazione del cliente | 6-8 settimane |
| Fabbricazione | Tutte le apparecchiature dell'ambito di fornitura, compresi robot e attrezzature di verniciatura, premontaggio e collaudo di accettazione in fabbrica (EXW Cina) | 16-20 settimane dall'approvazione del progetto |
| Trasporto | Imballaggio per l'esportazione, circa 14-18 container da 40 piedi dalla Cina a Durban, sdoganamento, consegna via terra in cantiere | circa 6-8 settimane porta a porta |
| Installazione e messa in servizio | Ingegneri supervisori in cantiere, installazione meccanica ed elettrica, programmazione dei robot, prove di verniciatura, avviamento produttivo, formazione | 8-11 settimane in cantiere |
| Totale | circa USD 2,8-3,8 milioni per progettazione, fabbricazione, trasporto, installazione e messa in servizio | circa 9-11 mesi dal contratto alla produzione |
Opzioni escluse dal totale: Abbattimento dei VOC (rotore a zeoliti con RTO o RCO) se richiesto dall'autorizzazione locale; kit di ricambi per due anni; batterie di raffreddamento nelle unità di immissione aria per le temperature estive.
Obiettivi di progetto
La colonna del processo attuale riporta la descrizione del cliente del processo manuale, per il quale non sono state effettuate misurazioni. Ogni obiettivo viene verificato alla messa in servizio o durante l'avvio della produzione, come indicato nell'ultima colonna, e i risultati misurati saranno aggiunti dopo la messa in servizio.
| Articolo | Processo attuale (dichiarato dal cliente) | Obiettivo di progetto | Verifica |
|---|---|---|---|
| Produzione | verniciatura manuale a lotti | 200 pezzi buoni/h netti (240 di progetto) | Misurato daInterna (alla presenza del cliente) Singolo / mediaMedia Campioni1 turno completo Tempo di provaAvviamento produttivo Metodo / strumentoContatore allo scarico |
| Mani e appassimento | a mano, tempi gestiti dal verniciatore | 4 mani, 10 min di appassimento ciascuna, fissati dalla velocità del trasportatore | Misurato daInterna Singolo / mediaSingola CampioniOgni formato Tempo di provaMessa in servizio Metodo / strumentoRegistro della velocità del trasportatore |
| Cura | lotto | 60 °C ± 2 °C; tempo di polimerizzazione alla temperatura del pezzo secondo la scheda tecnica della vernice | Misurato daInterna (alla presenza del cliente) Singolo / mediaSingola Campioni3 profili per formato Tempo di provaMessa in servizio Metodo / strumentoData logger del forno con sonde sulle ghiacciaie |
| Consumo di vernice per pezzo | spruzzatura manuale, non misurato | definito dopo le prove di spruzzatura; le campane elettrostatiche su una superficie conduttiva raggiungono tipicamente un'efficienza di trasferimento del 60-80% | Misurato daCliente Singolo / mediaMedia Campioni1 settimana Tempo di provaDopo l'avviamento produttivo Metodo / strumentoVernice consumata per pezzo buono; efficienza di trasferimento, se parte del collaudo, tramite bilancio di massa dei solidi della vernice |
| Spessore del film | varia in base al verniciatore | secondo la scheda tecnica del fornitore di vernici, per ogni mano | Misurato daInterna (alla presenza del cliente) Singolo / mediaMedia Campioni5 pezzi per colore Tempo di provaMessa in servizio Metodo / strumentoSpessimetro a ultrasuoni per rivestimenti |
| Adesione | non misurata | Quadrettatura ISO 2409, classe 0-1 | Misurato daLaboratorio terzo o del cliente Singolo / mediaSingola Campioni3 pezzi per colore Tempo di provaMessa in servizio Metodo / strumentoProva di quadrettatura ISO 2409 |
| Cambio di colore | cabina pulita a mano | spurgo dei robot in pochi minuti più un breve intervallo di ganci vuoti | Misurato daInterna Singolo / mediaMedia Campioni8 cambi colore Tempo di provaMessa in servizio Metodo / strumentoCronometrato dall'ultimo al primo pezzo |
Punti aperti da confermare
Questi elementi non sono definiti dal brief del cliente e vengono stabiliti in fase di progettazione, prima della definizione del prezzo:
| Superfici verniciate | solo il guscio esterno, oppure anche coperchi e rivestimenti interni; se il bordo bianco e l'interno vengono mascherati o verniciati prima dell'assemblaggio. |
|---|---|
| Ciclo di verniciatura | disponibilità di un primer conduttivo o di un pretrattamento conduttivo presso il fornitore di vernici del cliente, e tempi di appassimento e polimerizzazione di ogni mano da scheda tecnica. |
| Ganci | gancio fisso, imbracatura a doppia catena (come nell'illustrazione) o gancio rotante per ogni formato, scelto dopo una prova di aggancio e messa a terra con ghiacciaie campione. |
| Applicatore | campana rotante elettrostatica o pistola elettrostatica a nebulizzazione pneumatica su ogni robot, scelta sulla base di prove di spruzzatura con la vernice del cliente. |
| Cura | se 10-15 minuti si intendono come tempo a 60 °C di temperatura del pezzo, da confermare con la scheda tecnica della vernice. |
| Edificio | lunghezza, larghezza e maglia dei pilastri del capannone; un ingombro di linea di 48 × 16 m richiede un capannone lungo almeno circa 50 m. |
| Utenze | potenza elettrica disponibile, fornitura di gas per il forno e aria compressa. |
| Permessi | se l'autorità locale richiede un'autorizzazione alle emissioni in atmosfera e l'abbattimento dei VOC. |
Applicabilità
Questa configurazione è adatta a pezzi in plastica o compositi fino a circa 0,5 m e pochi chilogrammi, verniciati in più mani in grandi volumi, quando più formati e colori passano su un'unica linea: ghiacciaie, scocche per utensili ed elettrodomestici, finiture interne auto e stampati simili. Non è la scelta giusta per pezzi a mano singola in bassi volumi, dove una cabina manuale o semiautomatica costa molto meno, per pezzi che non possono essere appesi e messi a terra in modo affidabile, o quando il ciclo di verniciatura non può essere reso conduttivo.
I risultati mostrati in questo caso di studio riflettono le condizioni operative indicate e non devono essere interpretati come prestazioni garantite in condizioni diverse di alimentazione, produzione, ambiente o sito.
Post-Vendita
Gli ingegneri di messa in servizio e il team di assistenza lavorano in inglese, e tutti i disegni, manuali, schermate HMI e materiali di formazione sono in inglese. Le parti soggette a usura e i ricambi comuni sono specificati da marchi venduti in Sudafrica, e la consegna include un elenco ricambi con i fornitori locali. La garanzia è di 12 mesi sull'intera linea, 36 mesi sui componenti critici e fino a 60 mesi sulle parti strutturali. Gli ingegneri rispondono entro 24 ore; gli interventi in loco dopo la consegna sono concordati nel contratto. I dettagli sono nella nostra servizio post-vendita pagina.
Domande frequenti
La plastica ABS si può verniciare elettrostaticamente?
Sì, quando il pezzo ha un percorso conduttivo verso terra. L'ABS è un isolante, quindi la linea utilizza un primer conduttivo, un pretrattamento conduttivo o un supporto messo a terra, scelto con il fornitore di vernici e validato con prove di spruzzatura. Senza di esso, la vernice avvolge poco spigoli e rientranze e l'efficienza di trasferimento scende verso quella della spruzzatura convenzionale.
Perché usare robot di verniciatura invece di reciprocatori per le ghiacciaie?
Tre formati e cinque facce verniciate richiedono che la traiettoria dell'applicatore segua ogni formato. Un robot per lato raggiunge tutte le facce esterne di una ghiacciaia appesa, cambia programma secondo la ricetta del trasportatore e mantiene uniformi spigoli e angoli. Pistole fisse o reciprocatori costano meno, ma richiedono una regolazione manuale per ogni formato.
Quanto è lunga una linea con quattro mani e appassimenti di 10 minuti?
A circa 2 m/min, ogni appassimento di 10 minuti occupa circa 20 m di trasportatore e una polimerizzazione di 15 minuti circa 30 m, per cui l'intera linea ha circa 200 m di trasportatore. Ripiegando i tunnel di appassimento e il forno in anelli a serpentina, la linea rientra in circa 48 × 16 m.
La linea entra in un capannone di 1.000 m² con un tetto a 4 m?
Sì, con un layout ripiegato. Il trasportatore corre a circa 2,7 m, le cabine sono alte circa 3,2 m compreso il plenum dei filtri, le unità di immissione aria sono accanto alle cabine e i canali corrono a circa 3,5 m. L'area restante ospita carico, ispezione e locale preparazione vernici.
Quanto costa una linea robotizzata come questa?
Per questa configurazione la stima di budget MUSI è di circa USD 2,8-3,8 milioni per progettazione, fabbricazione, trasporto in cantiere, installazione e messa in servizio. Sono escluse opere edili, utenze, permessi, vernici, dazi e IVA, e il prezzo viene fissato nel contratto una volta definiti i punti aperti.
Quanto tempo passa dall'ordine alla produzione?
Circa 9-11 mesi: 6-8 settimane di progettazione, 16-20 settimane di fabbricazione e collaudo in fabbrica, circa 6-8 settimane di trasporto porta a porta e 8-11 settimane di installazione, messa in servizio e avviamento produttivo. I tempi di consegna di robot e attrezzature di verniciatura determinano la maggior parte del periodo di fabbricazione.
I ricambi si possono acquistare in Sudafrica?
Sì, per le parti soggette a usura e i ricambi comuni. I componenti sono specificati da marchi con filiale o distributore autorizzato in Sudafrica, come ABB, Siemens, SEW-EURODRIVE, SMC e Festo, e la consegna include un elenco ricambi con i fornitori locali.
Quali informazioni vi servono per quotare una linea di verniciatura robotizzata?
Dimensioni e pesi dei pezzi, produzione annua e organizzazione dei turni, il ciclo di verniciatura con le schede tecniche delle vernici per appassimento e polimerizzazione, il numero di colori e la frequenza dei cambi, lunghezza, larghezza, altezza e maglia dei pilastri del capannone, energia elettrica, gas e aria compressa disponibili, ed eventuali requisiti autorizzativi locali. I pezzi campione ci permettono di eseguire prove di aggancio, messa a terra e spruzzatura prima di fissare il prezzo.
Che cosa è incluso nel prezzo e che cosa fornisce l'acquirente?
Incluso: progettazione in inglese, fabbricazione, premontaggio e collaudo di accettazione in fabbrica, imballaggio e documenti per l'esportazione, supervisione dell'installazione, messa in servizio, programmazione dei robot per i 3 formati, formazione di operatori e manutentori in inglese, garanzia e ricambi. L'acquirente fornisce opere edili, fondazioni, utenze fino al limite di fornitura, permessi locali, vernici e prodotti chimici di pretrattamento, dazi di importazione e IVA, e manodopera locale per scarico e sollevamento.
Come vengono dimostrate produttività e qualità della verniciatura alla consegna?
La linea supera un collaudo di accettazione in fabbrica prima della spedizione. Durante la messa in servizio e l'avviamento produttivo ogni obiettivo di progetto viene misurato come indicato nella tabella Obiettivi di progetto: la produzione viene conteggiata su un turno completo, lo spessore del film viene controllato con uno spessimetro a ultrasuoni per rivestimenti e l'adesione con una prova di quadrettatura ISO 2409.
La linea è progettata secondo le norme sudafricane per impianti elettrici e aree pericolose?
Sì. La base di progetto prevede un'alimentazione 400 V, 50 Hz, la progettazione dell'impianto elettrico secondo SANS 10142-1 e la classificazione delle aree pericolose e la scelta delle apparecchiature secondo la serie IEC 60079 (SANS 60079). Le edizioni applicabili vengono confermate con l'ingegnere del cliente in fase di progettazione.
Una linea di verniciatura in Sudafrica necessita dell'abbattimento dei VOC?
Dipende dal fatto che l'autorità locale richieda o meno un'autorizzazione alle emissioni in atmosfera per l'impianto. Questo aspetto viene verificato in fase di progettazione; se l'abbattimento è richiesto, viene offerto come opzione esclusa dal totale un rotore a zeoliti con RTO o RCO.
Quale garanzia e assistenza post-vendita sono previste con la linea?
La garanzia è di 12 mesi sull'intera linea, 36 mesi sui componenti critici e fino a 60 mesi sulle parti strutturali. Gli ingegneri rispondono entro 24 ore, tutti i documenti e la formazione sono in inglese, e gli interventi in loco dopo la consegna sono concordati nel contratto.
La stessa linea potrà verniciare in futuro altri pezzi in plastica?
Sì, per pezzi in plastica o compositi fino a circa 0,5 m e pochi chilogrammi che possano essere agganciati e messi a terra. Ogni nuovo pezzo richiede un proprio gancio e un proprio programma robot, e il suo ciclo di verniciatura deve essere reso conduttivo.
Ottieni una soluzione simile
Inviateci quanto segue e vi restituiremo un layout, il calcolo della cadenza di linea e un budget per i vostri pezzi:
- Disegni o foto dei pezzi, dimensioni e pesi di ogni modello
- Produzione annua, turni e giorni lavorativi
- Ciclo di verniciatura, numero di mani, dati di appassimento e polimerizzazione, numero di colori e frequenza dei cambi
- Dimensioni dell'edificio, altezza libera e utenze disponibili
- Se possibile, alcuni pezzi campione di ogni formato per una prova di aggancio e spruzzatura
Scrivici su WhatsApp riguardo a questo caso Modulo di contatto
Correlati
- Linea di verniciatura robotizzata (pagina del prodotto)
- Linea di verniciatura per scocche di elettroutensili in Sudafrica (caso studio)
- Linea di polimerizzazione UV per componenti in plastica per interni auto (caso studio)
- Verniciatura robotizzata vs reciprocatore: quando il robot conviene
- Quanto spazio a pavimento richiede una linea di verniciatura
- Importare una linea di verniciatura dalla Cina: spedizione, installazione e dogana
- Sala di miscelazione delle vernici
Fornito da Lin Cong, Direttore Tecnico, MUSI Technology
Pubblicato il 2026-10-22 · Aggiornato il 2026-10-22 · Ultima revisione tecnica: 2026-10-22