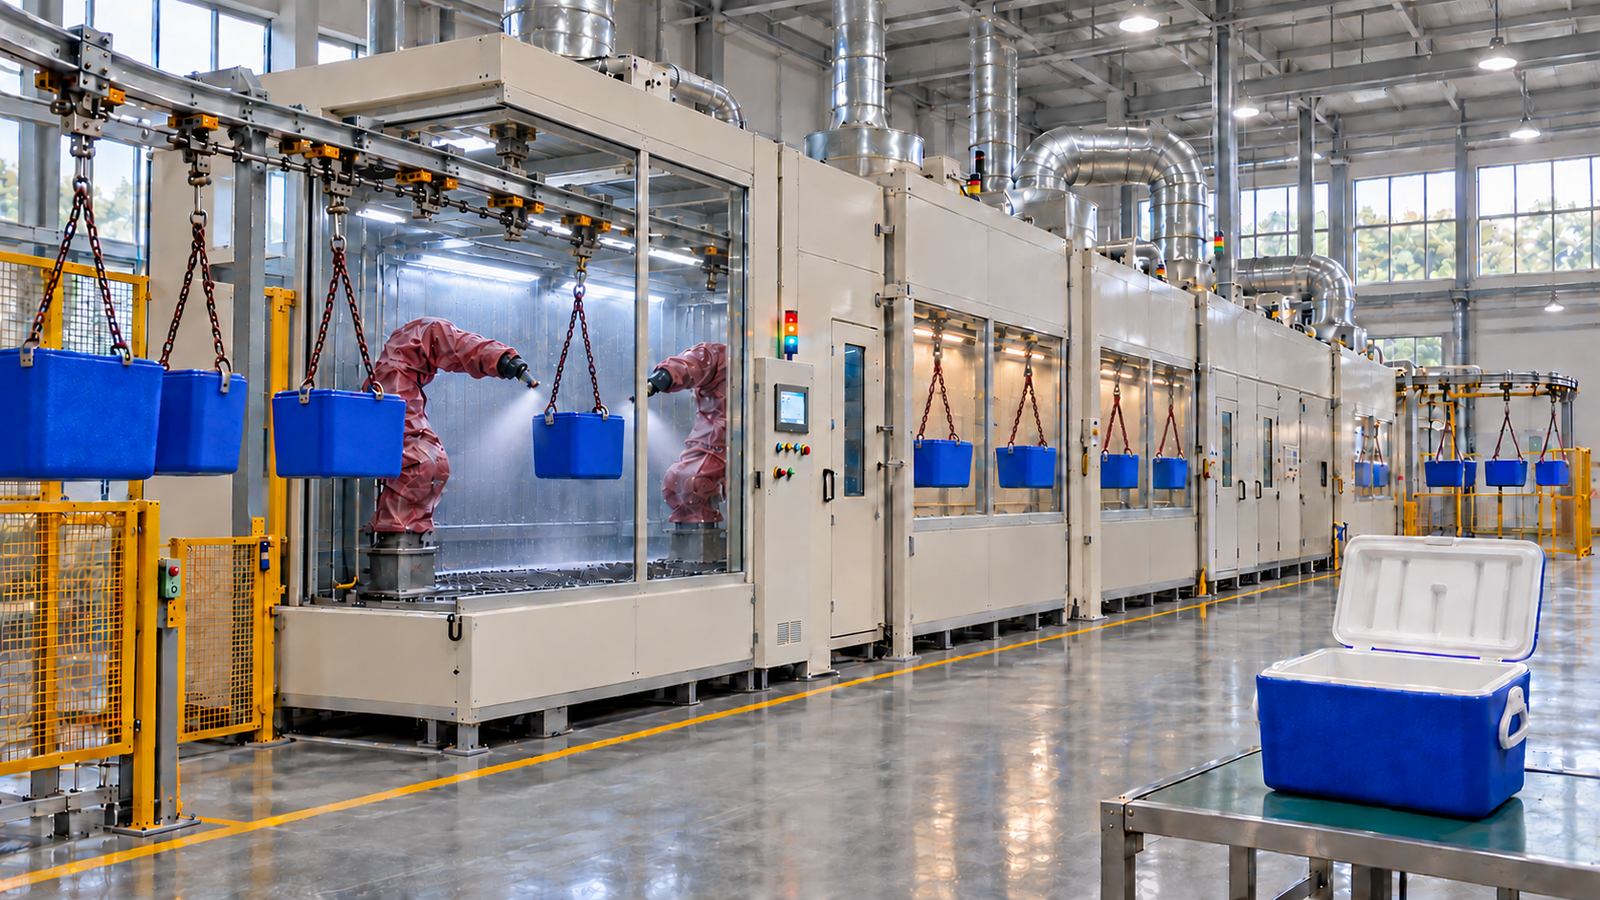
Estudo de caso: linha robotizada de pintura eletrostática para caixas térmicas de ABS, África do Sul
Resumo
| Objeto | Uma linha robotizada de pintura eletrostática projetada para um fabricante sul-africano de caixas térmicas pintar 400.000 caixas de ABS por ano, cerca de 200 caixas por hora em um turno de 8 horas, cinco dias por semana |
|---|---|
| Equipamentos | transportador aéreo com ganchos aterrados, remoção de poeira e primer condutivo ou pré-tratamento, 4 cabines robotizadas com 8 robôs de pintura e aplicadores eletrostáticos, 4 túneis de flash-off, estufa de cura a 60 °C e resfriamento forçado, em um galpão de 1.000 m² com 4 m de pé-direito livre |
| Condições de operação | 3 tamanhos de caixa até 300 × 200 × 300 mm e 500 g, duas demãos de primer e duas de verniz com 8-10 minutos de flash-off após cada demão, cura de 10-15 minutos a 60 °C, 8 cores trocadas por lote |
| Orçamento e cronograma | Estimativa orçamentária MUSI: cerca de USD 2,8-3,8 milhões para projeto, fabricação, transporte, instalação e comissionamento; cerca de 9-11 meses do contrato à produção |
| Fonte de dados | briefing do cliente e cálculo de engenharia da MUSI, 2026; valores de projeto a verificar no comissionamento |
| Histórico de entregas | 800+ linhas de pintura para 500+ clientes em 36 países (equipa de engenharia MUSI, acumulado desde 2011) |
| Serviços | Projeto, fabrico, instalação, comissionamento, formação de operadores e assistência pós-venda de uma só empresa |
Contexto do Projeto
O cliente fabrica caixas térmicas isoladas de ABS na África do Sul e as exporta para o mundo todo. Hoje as caixas são pintadas à mão, em lotes, dentro de uma cabine de pintura. Para atender a uma demanda anual de 400.000 caixas com aparência de padrão exportação, a fábrica quer passar da pintura manual em lotes para uma linha contínua de pintura eletrostática, usando um sistema de primer mais verniz em 8 cores. A linha precisa caber em um galpão existente de 1.000 m² com 4 m de pé-direito livre, operar um turno de 8 horas cinco dias por semana e ter manutenção local, com peças de reposição disponíveis na África do Sul.
| Requisito | Dado do cliente |
|---|---|
| Produto | Caixas térmicas de ABS, 3 tamanhos |
| Caixa pequena / média / grande | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| Peso máximo | 500 g |
| Produção anual | 400.000 caixas |
| Regime de turnos | 5 dias por semana, 8 horas por dia |
| Sistema de revestimento | Primer 2 demãos + verniz 2 demãos, 8-10 min de flash-off após cada demão |
| Cura | 60 °C por 10-15 min |
| Cores | 8, trocadas por lote, nunca misturadas |
| Método de aplicação | Pintura eletrostática |
| Edificação | 1.000 m² disponíveis, 4 m de pé-direito livre |
| Documentação e suporte | Todos os documentos técnicos em inglês; suporte de manutenção em inglês; peças de reposição que podem ser compradas na África do Sul |
Objetivos e restrições do cliente
| Produção | o cliente precisa de 400.000 caixas por ano, cerca de 1.600 caixas por dia em um turno, e quer substituir a pintura manual em lotes por uma linha contínua. |
|---|---|
| Consistência | o cliente quer espessura de película e aparência uniformes nas quatro demãos e nas 8 cores para os pedidos de exportação. |
| Substrato plástico | o ABS é um isolante elétrico; por isso, o quanto a tinta eletrostática envolve a caixa depende de dar à peça um caminho condutivo para o terra. |
| Espaço | quatro demãos com 8-10 minutos de flash-off cada, mais cura e resfriamento, exigem cerca de 200 m de transportador; tudo precisa caber em 1.000 m² sob um teto de 4 m. |
| Manutenção | a fábrica precisa de documentação em inglês, suporte em inglês e peças de reposição que possam ser compradas na África do Sul, e não importadas a cada reparo. |
Referências comparáveis da MUSI. Peças plásticas e pintura robotizada são cobertas por projetos entregues descritos neste site: uma linha de cura rápida de 60 m na África do Sul que pinta 3,2 milhões de carcaças plásticas de ferramentas por ano a 6 segundos por peça (estudo de caso), uma linha de cura UV no Brasil que pinta eletrostaticamente peças do interior automotivo com ciclo de 15 segundos (estudo de caso) e uma linha com 10 robôs na Argentina que pinta para-choques de PP com ciclo de 60 segundos (estudo de caso).
Por Que Esta Configuração Foi Escolhida
Cadência da linha. 400.000 caixas em cerca de 250 dias úteis equivalem a 1.600 caixas por dia, ou 200 caixas por hora líquidas em um turno de 8 horas. A linha é projetada para 240 caixas por hora, uma margem de 20% sobre o valor líquido para partida, intervalos de troca de cor, purga da linha, paradas curtas e refugos; a margem é verificada no projeto detalhado em relação à taxa de refugo e ao plano de trocas do cliente. As caixas ficam penduradas uma por gancho aterrado, com passo de 500 mm: a maior caixa tem 300 mm de comprimento e precisa de cerca de 360 mm se for girada, mais folga para a trajetória do robô e para as curvas; assim, o transportador opera a cerca de 2,0 m/min.
| Parâmetro de projeto | Valor | Base |
|---|---|---|
| Produção líquida necessária | 200 caixas/h | 400.000 ÷ 250 dias ÷ 8 h |
| Produção de projeto | 240 caixas/h | margem de 20% para intervalos, paradas e refugos |
| Espaçamento dos ganchos | 500 mm | comprimento da caixa de 300 mm (cerca de 360 mm na diagonal se girada) mais folga; verificado em relação ao alcance do robô e às curvas do transportador |
| Velocidade da esteira | cerca de 2,0 m/min | 240 caixas/h × 0,5 m |
| Cada túnel de flash-off | cerca de 20 m de transportador (10 min) | limite superior do requisito de 8-10 min |
| Estufa de cura | cerca de 30 m de transportador (15 min de permanência a 60 °C) | limite superior do requisito de 10-15 min; tempo de cura na temperatura da peça confirmado pela ficha técnica da tinta e por um perfil de estufa |
| Resfriamento forçado | cerca de 10 m (5 min) | caixas abaixo de 35 °C antes da descarga |
| Comprimento total do transportador | cerca de 200 m | seções de processo mais curvas e retorno |
Um caminho condutivo para a peça de ABS. Os aplicadores eletrostáticos transferem tinta com eficiência para uma peça aterrada e condutiva. O ABS é um isolante; por isso, o projeto prevê um caminho condutivo: um primer condutivo, uma pulverização de pré-tratamento condutivo ou um suporte condutivo aterrado, selecionado com o fornecedor de tinta do cliente e confirmado por testes de pintura em caixas de amostra. Os ganchos são aterrados através do transportador, e a resistência para o terra é verificada abaixo de 1 MΩ. O sopro de ar ionizado antes da pintura remove apenas poeira e estática superficial; ele não torna a peça condutiva.
Robôs em vez de pistolas fixas ou reciprocadores. Cada cabine tem dois robôs de pintura compactos, um de cada lado do transportador, de modo que os quatro lados e o fundo de uma caixa pendurada são alcançados sem girá-la; um gancho rotativo continua sendo uma opção. Os robôs trocam de programa conforme o tamanho da caixa, a partir da receita do transportador. O aplicador, um sino rotativo eletrostático ou uma pistola eletrostática com atomização a ar, é escolhido com o fornecedor de tinta a partir de testes de pintura. Robôs e aplicadores são especificados com certificação para áreas classificadas (ATEX ou IECEx) para a zona da cabine; capas de proteção os mantêm limpos, mas não constituem certificação. Duas ou três pistolas eletrostáticas automáticas fixas ou reciprocadores por cabine reduzem o orçamento, mas exigem reajuste manual para cada tamanho de caixa e resultam em película menos uniforme em bordas e cantos.
Filtragem a seco proposta em vez de cortinas d'água. As cabines são propostas com filtragem a seco por papel labirinto e filtros de bolsa: não há circuito de água a tratar ou completar, o que é importante onde a água é cara, e as trocas de cor não contaminam um tanque de água compartilhado. A escolha final depende do sistema de tinta e da carga de overspray; uma cabine com cortina d'água continua sendo uma alternativa.
Layout dobrado para 1.000 m² e 4 m. Os túneis de flash-off e a estufa são construídos como circuitos em serpentina fechados, de modo que 200 m de transportador cabem em uma área de cerca de 48 × 16 m. O trilho do transportador fica a cerca de 2,7 m; as cabines têm 2,6 m de altura interna, com o plenum de filtros acima delas (cerca de 3,2 m no total), as unidades de insuflamento de ar ficam no piso ao lado das cabines e os dutos passam a cerca de 3,5 m, tudo sob o teto de 4 m. O layout final é confirmado a partir da planta do edifício do cliente.
Aquecimento da estufa: gás indireto ou elétrico. A estufa mantém 60 °C ± 2 °C. A demanda de calor a 60 °C é baixa; um queimador a gás de queima indireta (LPG ou gás natural) mantém a cura em funcionamento durante interrupções da rede elétrica, que são um fator real de planejamento na África do Sul, e o aquecimento elétrico é a alternativa onde não há gás disponível. A escolha depende da verificação das utilidades. Os 15 minutos correspondem ao tempo de permanência no transportador; o tempo na temperatura da peça necessário para a cura é confirmado pela ficha técnica da tinta e por um perfil de temperatura da estufa. Os controladores dos robôs e o PLC estão ligados a UPS, para que programas e posições sejam preservados e a linha pare com segurança.
Fluxo do processo
| # | Estação da linha | Função da estação | Tempo / comprimento |
|---|---|---|---|
| 1 | Carga | Operadores penduram as caixas em ganchos aterrados | cerca de 8 m |
| 2 | Sopro de ar ionizado | Remove poeira e estática superficial (não é um tratamento condutivo) | cerca de 3 m |
| 3 | Tratamento condutivo e flash | Pulverização de pré-tratamento condutivo, salvo se for usado primer condutivo ou suporte aterrado | cerca de 3 min |
| 4 | Cabine 1: primer, demão 1 | 2 robôs, aplicadores eletrostáticos, válvulas de troca de 8 cores | cerca de 5 m |
| 5 | Flash-off 1 | Túnel fechado, 25-30 °C, baixa velocidade do ar | 10 min |
| 6 | Cabine 2: primer, demão 2 | 2 robôs, mesma cor da cabine 1 | cerca de 5 m |
| 7 | Flash-off 2 | Túnel fechado | 10 min |
| 8 | Cabine 3: verniz, demão 1 | 2 robôs, verniz 2K por dosador eletrônico | cerca de 5 m |
| 9 | Flash-off 3 | Túnel fechado | 10 min |
| 10 | Cabine 4: verniz, demão 2 | 2 robôs | cerca de 5 m |
| 11 | Flash-off 4 | Túnel fechado | 10 min |
| 12 | Estufa de cura | Circulação de ar quente, 60 °C ± 2 °C | 15 min de permanência |
| 13 | Resfriamento forçado | Ar ambiente filtrado | 5 min |
| 14 | Descarga e inspeção | Inspeção visual, amostragem de espessura de película e aderência | cerca de 8 m |
Escopo de Fornecimento
| Item | Configuração | Qtd. |
|---|---|---|
| Transportador aéreo | cerca de 200 m, ganchos aterrados com passo de 500 mm (ganchos rotativos opcionais), acionamento por VFD, tensionador, lubrificação automática, rastreamento do transportador para os robôs | 1 linha |
| Carga e sopro | plataforma de carga, anel de sopro de ar ionizado | 1 |
| Pré-tratamento condutivo | estação automática de pulverização com zona de flash à temperatura ambiente | 1 |
| Cabines de pintura robotizadas | cerca de 5,0 × 3,0 × 2,6 m internos, fluxo descendente de cerca de 0,35 m/s, filtragem a seco proposta (alternativa com cortina d'água), iluminação à prova de explosão, instalação elétrica para área classificada | 4 |
| Robôs de pintura | robôs de pintura compactos de 6/7 eixos certificados para a zona classificada da cabine (ATEX ou IECEx), com sinos rotativos eletrostáticos ou pistolas eletrostáticas e controladores | 8 |
| Fornecimento de tinta | válvulas de troca de 8 cores nos robôs de primer, dosagem eletrônica 2K para o verniz, bombas, sala de preparo de tinta | 1 conjunto |
| Unidades de insuflamento de ar | ar de reposição filtrado e aquecido para cada cabine, cerca de 19.000 m³/h por cabine (preliminar; valor final pelo balanço de ar) | 4 |
| Túneis de flash-off | túneis em serpentina fechados, 25-30 °C | 4 |
| Estufa de cura | circulação de ar quente, 60 °C ± 2 °C, queimador a gás indireto ou aquecimento elétrico, cortinas de ar nas duas extremidades | 1 |
| Resfriamento forçado | túnel de ar ambiente filtrado | 1 |
| Sistema de exaustão | exaustores das cabines e dos túneis, dutos e chaminés | 1 conjunto |
| Controle da linha | PLC, centro de controle de motores, HMI e SCADA da linha em inglês, intertravamentos de segurança, UPS para o PLC e os controladores dos robôs | 1 conjunto |
| Segurança contra incêndio e gases | detecção e supressão de incêndio nas cabines, detecção de gases de solvente | 1 conjunto |
Marcas de componentes. Os principais componentes estão disponíveis de marcas internacionais como as listadas, configuráveis conforme a especificação do cliente. Têm preferência as marcas com subsidiária própria ou distribuição autorizada na África do Sul, para que as peças de desgaste possam ser compradas localmente; a lista final, com os contatos dos fornecedores locais, faz parte dos documentos de entrega.
| Componente | Opções de marcas |
|---|---|
| Robôs de pintura | ABB, FANUC, Yaskawa |
| Aplicadores eletrostáticos e troca de cor | ABB; marcas internacionais de primeira linha de pistolas de pulverização |
| Dosagem 2K e bombas de tinta | Marcas internacionais de primeira linha de pistolas de pulverização |
| PLC, HMI e controle de motores | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| Inversores de frequência | ABB, Siemens, Danfoss |
| Motorredutores do transportador | SEW-EURODRIVE, NORD, Bonfiglioli |
| Rolamentos e correntes | SKF, Schaeffler (FAG), Renold, Tsubaki |
| Pneumática | Festo, SMC |
| Ventiladores | Nicotra Gebhardt, ebm-papst, Systemair |
| Meios filtrantes das cabines e da admissão de ar | Camfil, Freudenberg Viledon, Andreae Filters |
| Queimador a gás | Riello, Weishaupt, Honeywell Maxon |
| Sopro de ar ionizado | Simco-Ion, Meech, KEYENCE |
| Sensores | SICK, ifm, Pepperl+Fuchs |
| Iluminação e instalação elétrica para áreas classificadas | Eaton Crouse-Hinds, R. STAHL, ABB |
| Supressão de incêndio e detecção de gases | Kidde, Minimax, Dräger |
Base de projeto para a África do Sul: alimentação de 400 V, 50 Hz; projeto da instalação elétrica conforme a SANS 10142-1; classificação de áreas classificadas e seleção de equipamentos conforme a série IEC 60079 (SANS 60079); proteção de máquinas e segurança conforme as obrigações do cliente perante o Occupational Health and Safety Act. As edições aplicáveis são confirmadas com o engenheiro do cliente na fase de projeto.
Serviços incluídos: projeto em inglês, fabricação, pré-montagem e teste de aceitação em fábrica, embalagem e documentação de exportação, supervisão da instalação, comissionamento, programação dos robôs para os 3 tamanhos de caixa, treinamento de operadores e de manutenção em inglês, garantia e peças de reposição.
Não incluído: obras civis, fundações e selagem do piso, utilidades até o limite de fornecimento (energia, gás, ar comprimido), licenças locais, incluindo eventual licença de emissões atmosféricas, abatimento de VOC salvo se contratado, tintas e produtos químicos de pré-tratamento, imposto de importação e IVA sul-africanos, e mão de obra local para descarga e içamento.
Custo e cronograma
Estimativa orçamentária MUSI (outubro de 2026), em dólares americanos, para a configuração desta página; não é uma cotação. Base: o escopo, as quantidades e as exclusões listados acima e componentes da lista de marcas. O preço é fixado no contrato assim que os pontos em aberto abaixo forem definidos.
| Fase | O que abrange | Prazo |
|---|---|---|
| Projeto | Análise dos dados do local, cálculo do processo, layout, modelo 3D, projeto de estruturas metálicas, tubulações e elétrico, classificação de áreas, desenhos e manuais em inglês, aprovação do cliente | 6-8 semanas |
| Fabricação | Todos os equipamentos do escopo de fornecimento, incluindo robôs e equipamentos de pintura, pré-montagem e teste de aceitação em fábrica (EXW China) | 16-20 semanas a partir da aprovação do projeto |
| Transporte | Embalagem de exportação, cerca de 14-18 contêineres de 40 pés da China para Durban, desembaraço aduaneiro, entrega terrestre até o local | cerca de 6-8 semanas porta a porta |
| Instalação e comissionamento | Engenheiros supervisores no local, instalação mecânica e elétrica, programação dos robôs, testes de pintura, ramp-up, treinamento | 8-11 semanas no local |
| Total | cerca de USD 2,8-3,8 milhões para projeto, fabricação, transporte, instalação e comissionamento | cerca de 9-11 meses do contrato à produção |
Opções fora do total: Abatimento de VOC (rotor de zeólita com RTO ou RCO), se a licença local exigir; kit de peças de reposição para dois anos; serpentinas de resfriamento nas unidades de insuflamento para as temperaturas de verão.
Metas de projeto
A coluna do processo atual é a descrição do cliente sobre o processo manual, que não foi medido. Cada meta é verificada no comissionamento ou na rampa de produção, conforme indicado na última coluna, e os resultados medidos serão adicionados após o comissionamento.
| Item | Processo atual (relato do cliente) | Meta de projeto | Verificação |
|---|---|---|---|
| Produção | pintura manual em lotes | 200 caixas boas/h líquidas (240 de projeto) | Medido porInterno (testemunhado pelo cliente) Único / médiaMédia Amostras1 turno completo Tempo de testeRamp-up Método / instrumentoContador na descarga |
| Demãos e flash-off | à mão, cronometrado pelo pintor | 4 demãos, 10 min de flash-off cada, fixado pela velocidade do transportador | Medido porInterno Único / médiaÚnica AmostrasCada tamanho de caixa Tempo de testeComissionamento Método / instrumentoRegistro da velocidade do transportador |
| Cura | lote | 60 °C ± 2 °C; tempo de cura na temperatura da peça conforme a ficha técnica da tinta | Medido porInterno (testemunhado pelo cliente) Único / médiaÚnica Amostras3 perfis por tamanho Tempo de testeComissionamento Método / instrumentoRegistrador de dados da estufa com sondas nas caixas |
| Consumo de tinta por caixa | pintura manual, não medido | definido após os testes de pintura; sinos eletrostáticos sobre superfície condutiva atingem tipicamente 60-80% de eficiência de transferência | Medido porCliente Único / médiaMédia Amostras1 semana Tempo de testeApós o ramp-up Método / instrumentoTinta utilizada por caixa boa; eficiência de transferência, se fizer parte da aceitação, por balanço de massa de sólidos da tinta |
| Espessura do filme | varia conforme o pintor | conforme a ficha técnica do fornecedor de tinta, por demão | Medido porInterno (testemunhado pelo cliente) Único / médiaMédia Amostras5 caixas por cor Tempo de testeComissionamento Método / instrumentoMedidor ultrassônico de espessura de revestimento |
| Aderência | não medido | Corte em grade ISO 2409, classe 0-1 | Medido porLaboratório terceirizado ou do cliente Único / médiaÚnica Amostras3 caixas por cor Tempo de testeComissionamento Método / instrumentoEnsaio de corte em grade ISO 2409 |
| Mudança de cor | cabine limpa à mão | purga dos robôs em poucos minutos, mais um curto intervalo de ganchos vazios | Medido porInterno Único / médiaMédia Amostras8 trocas de cor Tempo de testeComissionamento Método / instrumentoCronometrado da última caixa à primeira caixa |
Pontos em aberto a confirmar
Estes itens não são definidos pelo briefing do cliente e são resolvidos na fase de projeto, antes de o preço ser finalizado:
| Superfícies pintadas | somente a carcaça externa, ou também tampas e revestimentos internos; se a borda branca e o interior são mascarados ou pintados antes da montagem. |
|---|---|
| Sistema de tinta | disponibilidade de um primer condutivo ou de um pré-tratamento condutivo junto ao fornecedor de tinta do cliente, e os tempos de flash-off e cura de cada demão segundo a ficha técnica. |
| Ganchos | gancho fixo, suspensão de corrente dupla (como na ilustração) ou gancho rotativo por tamanho de caixa, escolhido após um teste de suspensão e aterramento com caixas de amostra. |
| Aplicador | sino rotativo eletrostático ou pistola eletrostática com atomização a ar em cada robô, escolhido a partir de testes de pintura com a tinta do cliente. |
| Cura | se 10-15 minutos significa tempo a 60 °C de temperatura da peça, confirmado pela ficha técnica da tinta. |
| Edificação | comprimento, largura e malha de pilares do galpão; uma área de linha de 48 × 16 m requer um galpão com pelo menos cerca de 50 m de comprimento. |
| Infraestruturas | capacidade elétrica disponível, fornecimento de gás para a estufa e ar comprimido. |
| Licenças | se a autoridade local exige licença de emissões atmosféricas e abatimento de VOC. |
Aplicabilidade
Esta configuração é adequada para peças plásticas ou de compósito de até cerca de 0,5 m e alguns quilos, pintadas em várias demãos em alto volume, quando vários tamanhos e cores passam por uma única linha: caixas térmicas, carcaças de ferramentas e eletrodomésticos, acabamentos internos automotivos e peças moldadas semelhantes. Não é a escolha certa para peças de demão única em baixo volume, em que uma cabine manual ou semiautomática custa muito menos, para peças que não podem ser penduradas e aterradas de forma confiável, nem quando o sistema de tinta não pode ser tornado condutivo.
Os resultados apresentados neste estudo de caso refletem as condições de funcionamento indicadas e não devem ser interpretados como desempenho garantido em diferentes condições de alimentação, produção, ambientais ou do local.
Pós-Venda
Os engenheiros de comissionamento e a equipe de suporte trabalham em inglês, e todos os desenhos, manuais, telas de HMI e materiais de treinamento estão em inglês. As peças de desgaste e as peças de reposição comuns são especificadas de marcas vendidas na África do Sul, e a entrega inclui uma lista de peças de reposição com fornecedores locais. A garantia é de 12 meses para a linha completa, 36 meses para componentes críticos e até 60 meses para partes estruturais. Os engenheiros respondem em até 24 horas; as visitas de assistência no local após a entrega são acordadas no contrato. Os detalhes estão na nossa serviço pós-venda página.
Perguntas Frequentes
O plástico ABS pode ser pintado eletrostaticamente?
Sim, quando a peça tem um caminho condutivo para o terra. O ABS é um isolante; por isso, a linha usa um primer condutivo, um pré-tratamento condutivo ou um suporte aterrado, escolhido com o fornecedor de tinta e comprovado em testes de pintura. Sem isso, a tinta envolve mal as bordas e reentrâncias, e a eficiência de transferência cai para níveis próximos aos da pintura convencional.
Por que usar robôs de pintura em vez de reciprocadores para caixas térmicas?
Três tamanhos de caixa e cinco faces pintadas exigem que a trajetória do aplicador acompanhe cada tamanho. Um robô de cada lado alcança todas as faces externas de uma caixa pendurada, troca de programa a partir da receita do transportador e mantém bordas e cantos uniformes. Pistolas fixas ou reciprocadores custam menos, mas exigem reajuste manual para cada tamanho.
Qual é o comprimento de uma linha com quatro demãos e flash-offs de 10 minutos?
A cerca de 2 m/min, cada flash-off de 10 minutos ocupa cerca de 20 m de transportador e uma cura de 15 minutos, cerca de 30 m; assim, a linha inteira tem cerca de 200 m de transportador. Dobrando os túneis de flash-off e a estufa em circuitos em serpentina, ela cabe em aproximadamente 48 × 16 m.
A linha cabe em um galpão de 1.000 m² com teto de 4 m?
Sim, com um layout dobrado. O transportador passa a cerca de 2,7 m, as cabines têm cerca de 3,2 m de altura incluindo o plenum de filtros, as unidades de insuflamento ficam ao lado das cabines e os dutos passam a cerca de 3,5 m. A área restante abriga a carga, a inspeção e a sala de preparo de tinta.
Quanto custa uma linha robotizada como esta?
Para esta configuração, a estimativa orçamentária da MUSI é de cerca de USD 2,8-3,8 milhões para projeto, fabricação, transporte até o local, instalação e comissionamento. Obras civis, utilidades, licenças, tinta, impostos de importação e IVA estão excluídos, e o preço é fixado no contrato assim que os pontos em aberto forem definidos.
Quanto tempo do pedido à produção?
Cerca de 9-11 meses: 6-8 semanas de projeto, 16-20 semanas de fabricação e testes em fábrica, cerca de 6-8 semanas de transporte porta a porta e 8-11 semanas de instalação, comissionamento e ramp-up. Os prazos de entrega dos robôs e dos equipamentos de pintura determinam a maior parte do período de fabricação.
É possível comprar peças de reposição na África do Sul?
Sim, para as peças de desgaste e as peças de reposição comuns. Os componentes são especificados de marcas com subsidiária ou distribuidor autorizado na África do Sul, como ABB, Siemens, SEW-EURODRIVE, SMC e Festo, e a entrega inclui uma lista de peças de reposição com fornecedores locais.
De que informações vocês precisam para cotar uma linha robotizada de pintura?
Dimensões e pesos das peças, produção anual e regime de turnos, o sistema de pintura com as fichas técnicas das tintas para flash-off e cura, o número de cores e a frequência de troca, comprimento, largura, altura e malha de pilares do galpão, energia, gás e ar comprimido disponíveis, e eventuais exigências de licenciamento locais. Peças de amostra nos permitem realizar testes de suspensão, aterramento e pintura antes de o preço ser fixado.
O que está incluído no preço e o que o comprador fornece?
Incluído: projeto em inglês, fabricação, pré-montagem e teste de aceitação em fábrica, embalagem e documentação de exportação, supervisão da instalação, comissionamento, programação dos robôs para os 3 tamanhos de caixa, treinamento de operadores e de manutenção em inglês, garantia e peças de reposição. O comprador fornece as obras civis, as fundações, as utilidades até o limite de fornecimento, as licenças locais, as tintas e os produtos químicos de pré-tratamento, o imposto de importação e o IVA, e a mão de obra local para descarga e içamento.
Como a produção e a qualidade da pintura são comprovadas na entrega?
A linha passa por um teste de aceitação em fábrica antes do embarque. No comissionamento e no ramp-up, cada meta de projeto é medida conforme indicado na tabela Metas de projeto: a produção é contada ao longo de um turno completo, a espessura de película é verificada com um medidor ultrassônico de espessura de revestimento e a aderência com um teste de corte em grade ISO 2409.
A linha é projetada conforme as normas sul-africanas de instalações elétricas e de áreas classificadas?
Sim. A base de projeto é uma alimentação de 400 V, 50 Hz, o projeto da instalação elétrica conforme a SANS 10142-1 e a classificação de áreas classificadas e seleção de equipamentos conforme a série IEC 60079 (SANS 60079). As edições aplicáveis são confirmadas com o engenheiro do cliente na fase de projeto.
Uma linha de pintura na África do Sul precisa de abatimento de VOC?
Depende de a autoridade local exigir ou não uma licença de emissões atmosféricas para a planta. Isso é verificado na fase de projeto; se o abatimento for exigido, um rotor de zeólita com RTO ou RCO é oferecido como opcional, fora do valor total.
Que garantia e suporte pós-venda acompanham a linha?
A garantia é de 12 meses para a linha completa, 36 meses para componentes críticos e até 60 meses para partes estruturais. Os engenheiros respondem em até 24 horas, todos os documentos e treinamentos são em inglês, e as visitas de assistência no local após a entrega são acordadas no contrato.
A mesma linha pode pintar outras peças plásticas no futuro?
Sim, para peças plásticas ou de compósito de até cerca de 0,5 m e alguns quilos que possam ser penduradas e aterradas. Cada nova peça precisa de seu próprio gancho e programa de robô, e seu sistema de pintura deve ser tornado condutivo.
Obtenha uma Solução Semelhante
Envie-nos as informações abaixo e retornaremos um layout, o cálculo da cadência da linha e um orçamento para suas peças:
- Desenhos ou fotos das peças, tamanhos e pesos de todos os modelos
- Produção anual, turnos e dias úteis
- Sistema de tinta, número de demãos, dados de flash-off e cura, número de cores e frequência de troca
- Dimensões do edifício, pé-direito livre e utilidades disponíveis
- Se possível, algumas caixas de amostra de cada tamanho para um teste de suspensão e pintura
Fale conosco pelo WhatsApp sobre este caso Formulário de contato
Relacionado
- Linha de pintura robotizada (página do produto)
- Linha de pintura de carcaças de ferramentas elétricas na África do Sul (estudo de caso)
- Linha de cura UV para peças plásticas do interior automotivo (estudo de caso)
- Pintura robotizada vs. reciprocador: quando um robô compensa
- Quanto espaço de piso uma linha de pintura precisa
- Importar uma linha de pintura da China: transporte, instalação e alfândega
- Sala de mistura de tintas
Fornecido por Lin Cong, Diretor Técnico, MUSI Technology
Publicado em 2026-10-22 · Atualizado em 2026-10-22 · Última revisão técnica: 2026-10-22