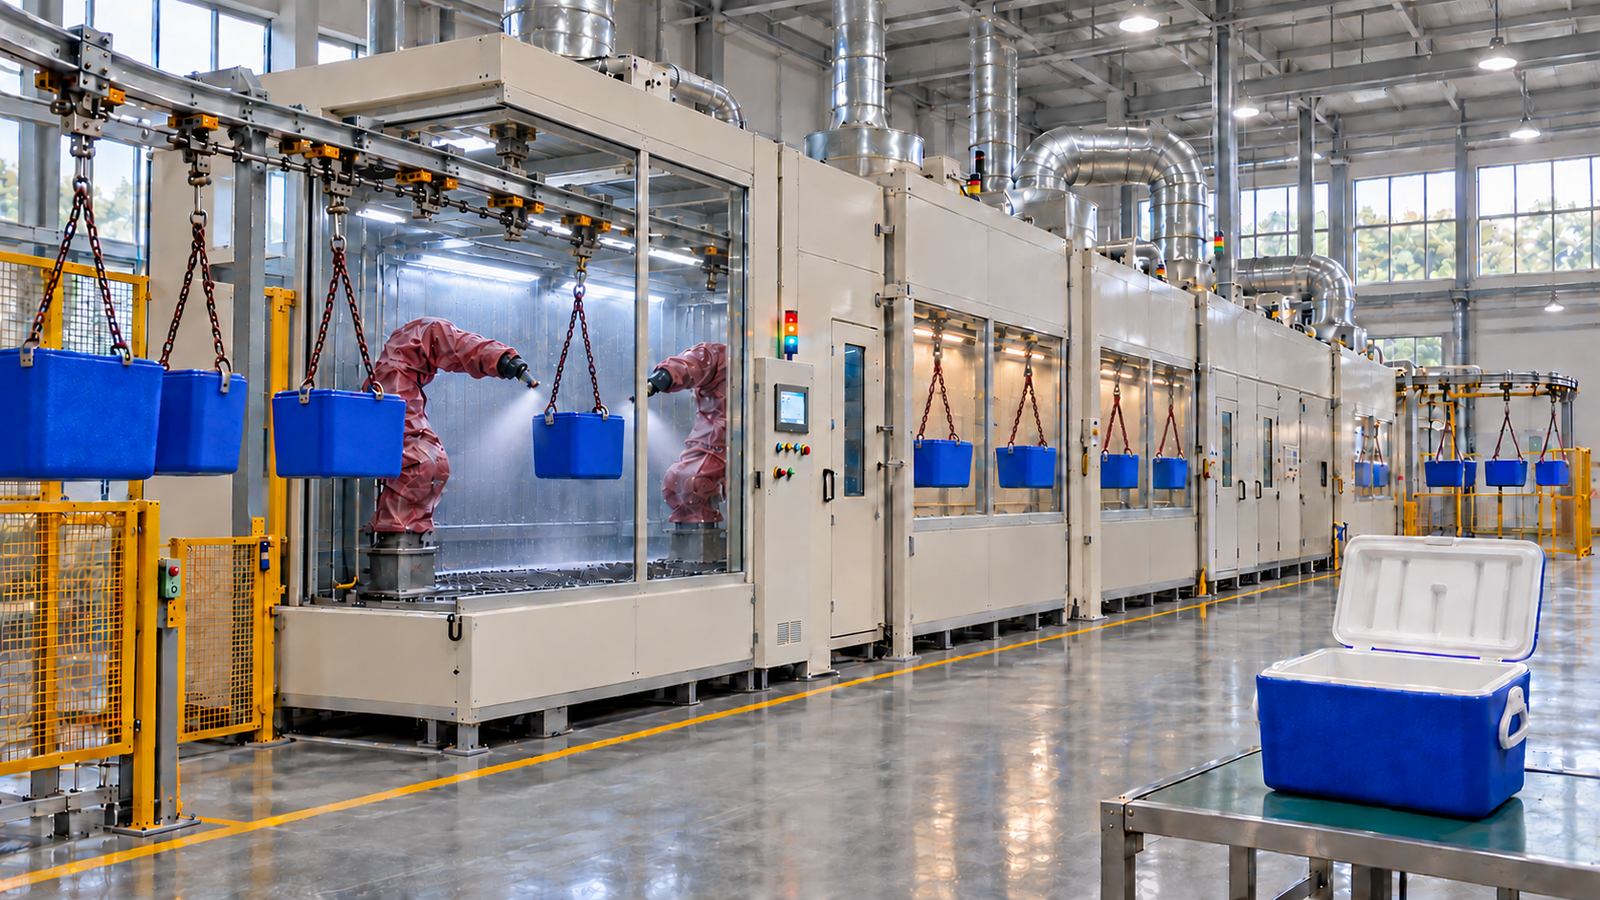
مطالعه موردی: خط رنگآمیزی الکترواستاتیک رباتیک برای جعبههای یخدان ABS، آفریقای جنوبی
خلاصه
| موضوع | خط رنگآمیزی الکترواستاتیک رباتیکی که برای یک تولیدکننده جعبه یخدان در آفریقای جنوبی طراحی شده تا سالانه 400,000 جعبه ABS را رنگ کند، یعنی حدود 200 جعبه در ساعت در یک شیفت 8 ساعته، پنج روز در هفته |
|---|---|
| تجهیزات | نقاله هوایی با آویزهای ارتشده، گردگیری و آستر یا پیشعملیات رسانا، 4 کابین رباتیک با 8 ربات رنگ و افشانکهای الکترواستاتیک، 4 تونل تبخیر (فلشآف)، کوره پخت 60 °C و خنککاری اجباری، در سالنی 1,000 m² با ارتفاع آزاد 4 m |
| شرایط کاری | 3 اندازه جعبه تا 300 × 200 × 300 mm و 500 g، دو لایه آستر و دو لایه کلیر با 8-10 دقیقه فلشآف پس از هر لایه، پخت 10-15 دقیقه در 60 °C، و 8 رنگ که بهصورت دستهای تعویض میشوند |
| بودجه و برنامه زمانی | برآورد بودجه MUSI: حدود USD 2.8-3.8 میلیون برای طراحی، ساخت، حمل، نصب و راهاندازی؛ حدود 9-11 ماه از قرارداد تا تولید |
| منبع داده | شرح نیاز مشتری و محاسبات مهندسی MUSI، 2026؛ مقادیر طراحی که در راهاندازی تأیید میشوند |
| سابقه تحویل | بیش از 800 خط رنگکاری برای بیش از 500 مشتری در 36 کشور (تیم مهندسی MUSI، تجمعی از 2011) |
| خدمات | طراحی، ساخت، نصب، راهاندازی، آموزش اپراتور و خدمات پس از فروش از یک شرکت |
پیشینه پروژه
مشتری جعبههای یخدان عایقدار ABS را در آفریقای جنوبی تولید و به سراسر جهان صادر میکند. جعبهها امروز بهصورت دستی و دستهای داخل یک کابین پاشش رنگ میشوند. برای پاسخ به تقاضای سالانه 400,000 جعبه با ظاهری در سطح صادراتی، کارخانه میخواهد از پاشش دستی دستهای به یک خط پاشش الکترواستاتیک پیوسته منتقل شود و از سیستم آستر بههمراه کلیر در 8 رنگ استفاده کند. خط باید در سالن موجود 1,000 m² با ارتفاع آزاد 4 m جا شود، در یک شیفت 8 ساعته پنج روز در هفته کار کند و بهصورت محلی با قطعات یدکی موجود در آفریقای جنوبی نگهداری شود.
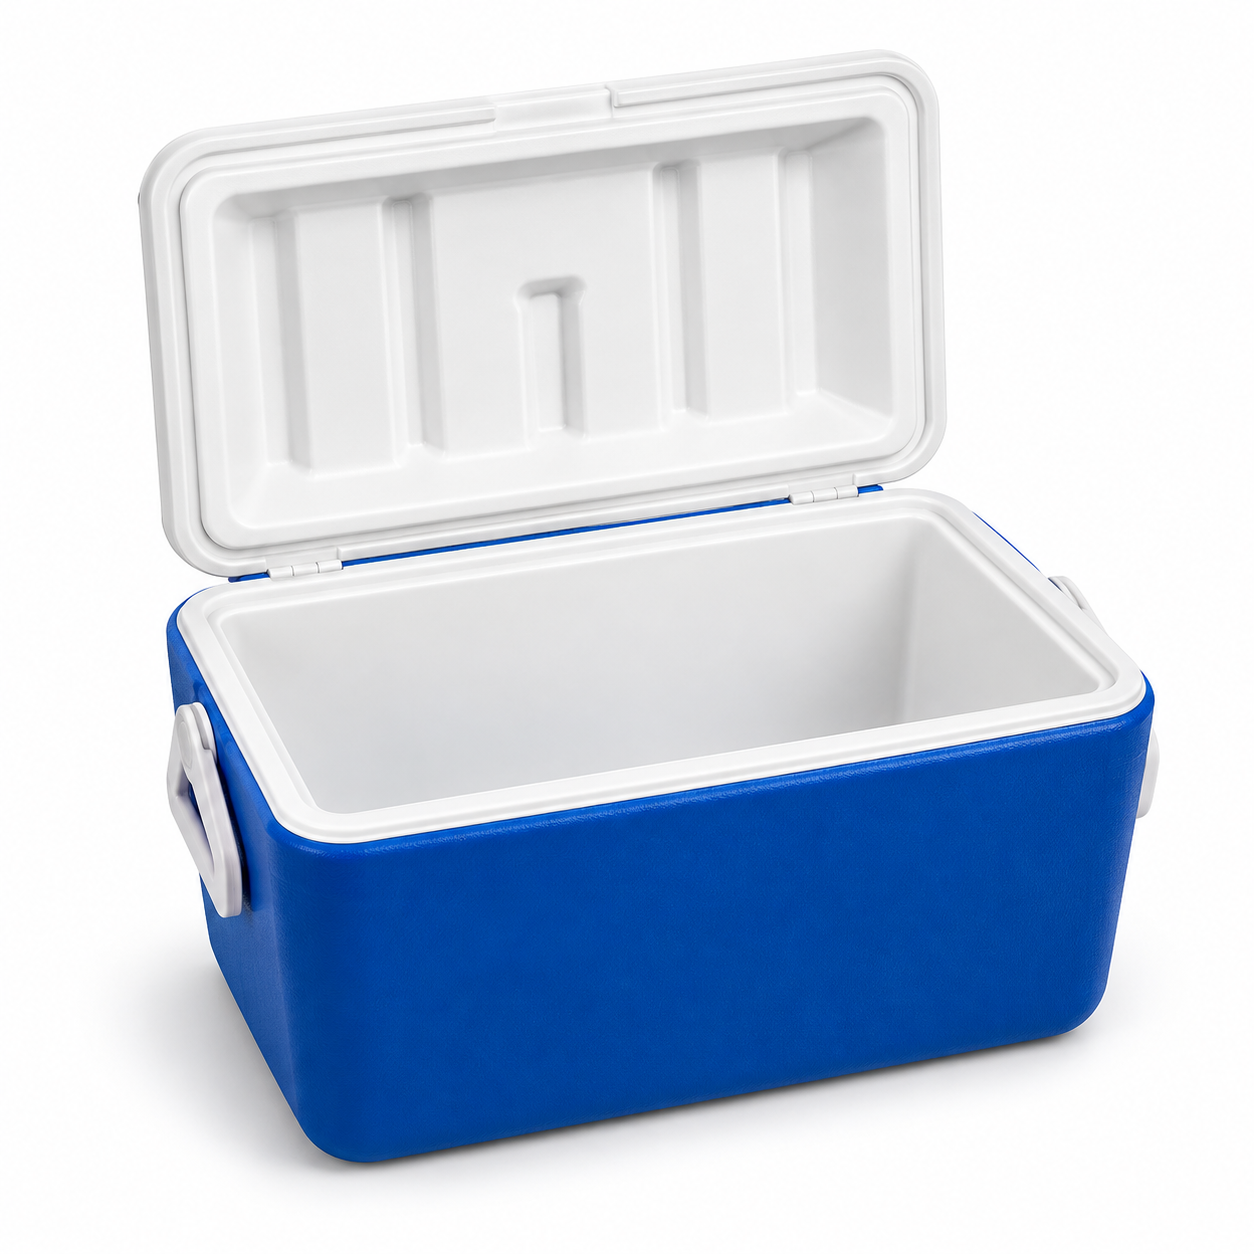
| الزام | مقدار اعلامی مشتری |
|---|---|
| محصول | جعبههای یخدان ABS، 3 اندازه |
| جعبه کوچک / متوسط / بزرگ | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| حداکثر وزن | 500 g |
| تولید سالانه | 400,000 جعبه |
| الگوی شیفت | 5 روز در هفته، 8 ساعت در روز |
| سیستم پوشش | آستر 2 لایه + کلیر 2 لایه، 8-10 min فلشآف پس از هر لایه |
| درمان | 60 °C به مدت 10-15 min |
| رنگها | 8، تعویض دستهای، هرگز مخلوط نمیشوند |
| روش اعمال | پاشش الکترواستاتیک |
| ساختمان | 1,000 m² موجود، ارتفاع آزاد 4 m |
| مستندات و پشتیبانی | همه مستندات فنی به زبان انگلیسی؛ پشتیبانی نگهداری به زبان انگلیسی؛ قطعات یدکی قابل خرید در آفریقای جنوبی |
اهداف و محدودیتهای مشتری
| خروجی | مشتری سالانه به 400,000 جعبه، یعنی حدود 1,600 جعبه در روز در یک شیفت، نیاز دارد و میخواهد پاشش دستی دستهای را با یک خط پیوسته جایگزین کند. |
|---|---|
| ثبات | مشتری برای سفارشهای صادراتی، ضخامت فیلم و ظاهر یکنواخت در چهار لایه و 8 رنگ میخواهد. |
| زیرلایه پلاستیکی | ABS عایق الکتریکی است، بنابراین میزان پوششدهی رنگ الکترواستاتیک روی جعبه به ایجاد یک مسیر رسانا به زمین برای قطعه بستگی دارد. |
| فضا | چهار لایه با 8-10 دقیقه فلشآف برای هر کدام، بهعلاوه پخت و خنککاری، به حدود 200 m نقاله نیاز دارد؛ این باید در 1,000 m² زیر سقف 4 m جا شود. |
| نگهداری | کارخانه به مستندات انگلیسی، پشتیبانی انگلیسیزبان و قطعات یدکیای نیاز دارد که بتوان آنها را در آفریقای جنوبی خرید، نه اینکه برای هر تعمیر وارد شوند. |
نمونههای مشابه MUSI. قطعات پلاستیکی و رنگآمیزی رباتیک در پروژههای تحویلشدهای که در این سایت شرح داده شدهاند پوشش داده شدهاند: یک خط پخت سریع 60 m در آفریقای جنوبی که سالانه 3.2 میلیون بدنه پلاستیکی ابزار را با زمان 6 ثانیه برای هر قطعه رنگ میکند (مطالعه موردی)، یک خط پخت UV در برزیل که قطعات داخلی خودرو را با سیکل 15 ثانیه بهصورت الکترواستاتیک میپاشد (مطالعه موردی)، و یک خط 10 رباتی در آرژانتین که سپرهای PP را با سیکل 60 ثانیه رنگ میکند (مطالعه موردی).
دلیل انتخاب این پیکربندی
ظرفیت خط. 400,000 جعبه در حدود 250 روز کاری برابر با 1,600 جعبه در روز، یا 200 جعبه خالص در ساعت در یک شیفت 8 ساعته است. خط برای 240 جعبه در ساعت طراحی شده است، یعنی 20% حاشیه نسبت به عدد خالص برای راهاندازی، فاصلههای تعویض رنگ، شستوشوی خط، توقفهای کوتاه و ضایعات؛ این حاشیه در طراحی تفصیلی با نرخ ضایعات و برنامه تعویض مشتری کنترل میشود. جعبهها هر کدام روی یک آویز ارتشده با گام 500 mm آویزان میشوند: بزرگترین جعبه 300 mm طول دارد و در صورت چرخش به حدود 360 mm فضا نیاز دارد، بهعلاوه فاصله آزاد برای مسیر ربات و پیچها، بنابراین نقاله با سرعت حدود 2.0 m/min حرکت میکند.
| پارامتر طراحی | مقدار | مبنا |
|---|---|---|
| تولید خالص موردنیاز | 200 جعبه/h | 400,000 ÷ 250 روز ÷ 8 h |
| تولید طراحی | 240 جعبه/h | 20% حاشیه برای فاصلهها، توقفها و ضایعات |
| فاصله آویز | 500 mm | طول جعبه 300 mm (حدود 360 mm قطر در صورت چرخش) بهعلاوه فاصله آزاد؛ کنترلشده با دسترسی ربات و پیچهای نقاله |
| سرعت نوار نقاله | حدود 2.0 m/min | 240 جعبه/h × 0.5 m |
| هر تونل فلشآف | حدود 20 m نقاله (10 min) | حد بالای الزام 8-10 min |
| کوره پخت | حدود 30 m نقاله (15 min زمان ماند در 60 °C) | حد بالای الزام 10-15 min؛ زمان پخت در دمای قطعه با برگه اطلاعات فنی رنگ و پروفایل کوره تأیید میشود |
| خنککاری اجباری | حدود 10 m (5 min) | دمای جعبهها پیش از تخلیه زیر 35 °C |
| طول کل نقاله | حدود 200 m | بخشهای فرایندی بهعلاوه پیچها و مسیر برگشت |
یک مسیر رسانا برای قطعه ABS. افشانکهای الکترواستاتیک رنگ را بهطور مؤثر به قطعهای منتقل میکنند که ارتشده و رسانا باشد. ABS عایق است، بنابراین طراحی یک مسیر رسانا فراهم میکند: آستر رسانا، پاشش پیشعملیات رسانا یا یک پشتیبان رسانای ارتشده، که با تأمینکننده رنگ مشتری انتخاب و با آزمونهای پاشش روی جعبههای نمونه تأیید میشود. آویزها از طریق نقاله ارت میشوند و مقاومت نسبت به زمین زیر 1 MΩ کنترل میشود. دمش هوای یونیزه پیش از رنگآمیزی فقط گرد و غبار و الکتریسیته ساکن سطحی را حذف میکند؛ قطعه را رسانا نمیکند.
ربات بهجای پیستولههای ثابت یا رسیپروکاتور. هر کابین دو ربات رنگ فشرده دارد، یکی در هر طرف نقاله، بنابراین چهار وجه و کف جعبه آویزان بدون چرخاندن آن در دسترس قرار میگیرد؛ آویز چرخان همچنان یک گزینه است. رباتها برنامه را بر اساس اندازه جعبه از دستورالعمل (رسپی) نقاله تغییر میدهند. افشانک، یعنی کاسه دوار (روتاری بل) الکترواستاتیک یا پیستوله الکترواستاتیک با پودرسازی هوایی، با تأمینکننده رنگ و بر اساس آزمونهای پاشش انتخاب میشود. رباتها و افشانکها با گواهی مناطق خطرناک (ATEX یا IECEx) برای ناحیه کابین مشخص میشوند؛ روکشهای محافظ آنها را تمیز نگه میدارند اما گواهی محسوب نمیشوند. دو یا سه پیستوله الکترواستاتیک خودکار ثابت یا رسیپروکاتور در هر کابین بودجه را کاهش میدهد، اما برای هر اندازه جعبه به تنظیم مجدد دستی نیاز دارد و فیلم کمتر یکنواختی روی لبهها و گوشهها ایجاد میکند.
فیلتراسیون خشک بهجای پرده آب پیشنهاد میشود. کابینها با فیلتراسیون خشک کاغذ لابیرنتی و فیلتر کیسهای پیشنهاد میشوند: مدار آبی وجود ندارد که نیاز به تصفیه یا جبران داشته باشد، که در جاهایی که آب گران است اهمیت دارد، و تعویض رنگ مخزن آب مشترک را آلوده نمیکند. انتخاب نهایی به سیستم رنگ و بار اوراسپری بستگی دارد؛ کابین پرده آب همچنان یک جایگزین است.
چیدمان تاشده برای 1,000 m² و 4 m. تونلهای فلشآف و کوره بهصورت حلقههای مارپیچ بسته ساخته میشوند، بنابراین 200 m نقاله در فضایی حدود 48 × 16 m جا میشود. ریل نقاله در ارتفاع حدود 2.7 m قرار دارد؛ کابینها ارتفاع داخلی 2.6 m دارند و پلنوم فیلتر بالای آنهاست (در مجموع حدود 3.2 m)، واحدهای هوای تازه روی زمین کنار کابینها قرار میگیرند و کانالها در ارتفاع حدود 3.5 m عبور میکنند، همه زیر سقف 4 m. چیدمان نهایی بر اساس نقشه ساختمان مشتری تأیید میشود.
گرمایش کوره: گاز غیرمستقیم یا برقی. کوره دمای 60 °C ± 2 °C را حفظ میکند. نیاز حرارتی در 60 °C کم است؛ مشعل گازی با احتراق غیرمستقیم (LPG یا گاز طبیعی) پخت را در زمان قطعی شبکه برق ادامه میدهد، که در آفریقای جنوبی یک عامل واقعی در برنامهریزی است، و گرمایش برقی جایگزین در جاهایی است که گاز در دسترس نیست. انتخاب بر اساس بررسی تأسیسات انجام میشود. 15 دقیقه زمان ماند روی نقاله است؛ زمان لازم در دمای قطعه برای پخت با برگه اطلاعات فنی رنگ و پروفایل دمایی کوره تأیید میشود. کنترلرهای ربات و PLC به UPS متصلاند تا برنامهها و موقعیتها حفظ شوند و خط بهطور ایمن متوقف شود.
جریان فرایند
| # | ایستگاه خط | عملکرد ایستگاه | زمان / طول |
|---|---|---|---|
| 1 | بارگذاری | اپراتورها جعبهها را روی آویزهای ارتشده آویزان میکنند | حدود 8 m |
| 2 | دمش هوای یونیزه | حذف گرد و غبار و الکتریسیته ساکن سطحی (عملیات رسانا نیست) | حدود 3 m |
| 3 | عملیات رسانا و فلش | پاشش پیشعملیات رسانا، مگر اینکه از آستر رسانا یا پشتیبان ارتشده استفاده شود | حدود 3 min |
| 4 | کابین 1: آستر، لایه 1 | 2 ربات، افشانکهای الکترواستاتیک، شیرهای تعویض 8 رنگ | حدود 5 m |
| 5 | فلشآف 1 | تونل بسته، 25-30 °C، سرعت هوای کم | 10 min |
| 6 | کابین 2: آستر، لایه 2 | 2 ربات، همان رنگ کابین 1 | حدود 5 m |
| 7 | فلشآف 2 | تونل بسته | 10 min |
| 8 | کابین 3: کلیر، لایه 1 | 2 ربات، کلیر 2K با دستگاه اختلاط نسبتی الکترونیکی | حدود 5 m |
| 9 | فلشآف 3 | تونل بسته | 10 min |
| 10 | کابین 4: کلیر، لایه 2 | 2 ربات | حدود 5 m |
| 11 | فلشآف 4 | تونل بسته | 10 min |
| 12 | کوره پخت | گردش هوای گرم، 60 °C ± 2 °C | 15 min زمان ماند |
| 13 | خنککاری اجباری | هوای محیط فیلترشده | ۵ دقیقه |
| 14 | تخلیه و بازرسی | بازرسی چشمی، نمونهبرداری ضخامت فیلم و چسبندگی | حدود 8 m |
دامنه تأمین
| آیتم | پیکربندی | تعداد |
|---|---|---|
| نوار نقاله سربالا | حدود 200 m، آویزهای ارتشده با گام 500 mm (آویز چرخان اختیاری)، محرک VFD، کشنده، روانکاری خودکار، ردیابی نقاله برای رباتها | 1 خط |
| بارگذاری و دمش | سکوی بارگذاری، حلقه دمش هوای یونیزه | 1 |
| پیشعملیات رسانا | ایستگاه پاشش خودکار با ناحیه فلش در دمای محیط | 1 |
| کابینهای پاشش رباتیک | ابعاد داخلی حدود 5.0 × 3.0 × 2.6 m، جریان رو به پایین حدود 0.35 m/s، فیلتراسیون خشک پیشنهادی (جایگزین: پرده آب)، روشنایی ضدانفجار، تجهیزات برقی مناطق خطرناک | 4 |
| رباتهای رنگ | رباتهای رنگ فشرده 6/7 محوره با گواهی برای ناحیه خطرناک کابین (ATEX یا IECEx)، همراه با کاسههای دوار (روتاری بل) الکترواستاتیک یا پیستولههای الکترواستاتیک و کنترلرها | 8 |
| تأمین رنگ | شیرهای تعویض 8 رنگ روی رباتهای آستر، اختلاط نسبتی الکترونیکی 2K برای کلیر، پمپها، اتاق اختلاط رنگ | 1 مجموعه |
| واحدهای هوای تازه | هوای جبرانی فیلترشده و گرمشده برای هر کابین، حدود 19,000 m³/h برای هر کابین (مقدماتی؛ مقدار نهایی بر اساس بالانس هوا) | 4 |
| تونلهای فلشآف | تونلهای مارپیچ بسته، 25-30 °C | 4 |
| کوره پخت | گردش هوای گرم، 60 °C ± 2 °C، مشعل گازی غیرمستقیم یا گرمایش برقی، پرده هوا در هر دو انتها | 1 |
| خنککاری اجباری | تونل هوای محیط فیلترشده | 1 |
| سیستم تخلیه هوا | فنهای تخلیه کابین و تونل، کانالکشی و دودکشها | 1 مجموعه |
| کنترل خط | PLC، مرکز کنترل موتور، HMI و SCADA خط به زبان انگلیسی، اینترلاکهای ایمنی، UPS برای PLC و کنترلرهای ربات | 1 مجموعه |
| ایمنی آتش و گاز | تشخیص و اطفای حریق کابین، تشخیص گاز حلال | 1 مجموعه |
برندهای قطعات. اجزای کلیدی از برندهای بینالمللی مانند موارد فهرستشده قابل تأمین هستند و بر اساس مشخصات مشتری قابل پیکربندیاند. برندهایی که شرکت تابعه یا نمایندگی رسمی خود را در آفریقای جنوبی دارند ترجیح داده میشوند تا قطعات مصرفی بهصورت محلی خریداری شوند؛ فهرست نهایی همراه با اطلاعات تماس تأمینکنندگان محلی بخشی از مدارک تحویل است.
| مؤلفه | گزینههای برند |
|---|---|
| رباتهای رنگ | ABB, FANUC, Yaskawa |
| افشانکهای الکترواستاتیک و تعویض رنگ | ABB؛ برندهای درجهیک بینالمللی تفنگ پاشش |
| اختلاط نسبتی 2K و پمپهای رنگ | برندهای درجهیک بینالمللی تفنگ پاشش |
| PLC، HMI و کنترل موتور | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| درایوهای فرکانس متغیر (VFD) | ABB, Siemens, Danfoss |
| گیربکسموتورهای نقاله | SEW-EURODRIVE, NORD, Bonfiglioli |
| بلبرینگ و زنجیر | SKF, Schaeffler (FAG), Renold, Tsubaki |
| پنوماتیک | Festo, SMC |
| فنها | Nicotra Gebhardt, ebm-papst, Systemair |
| مدیای فیلتر کابین و ورودی هوا | Camfil, Freudenberg Viledon, Andreae Filters |
| مشعل گازی | Riello, Weishaupt, Honeywell Maxon |
| دمش هوای یونیزه | Simco-Ion, Meech, KEYENCE |
| حسگرها | SICK, ifm, Pepperl+Fuchs |
| روشنایی و تجهیزات برقی مناطق خطرناک | Eaton Crouse-Hinds، R. STAHL، ABB |
| اطفای حریق و تشخیص گاز | Kidde, Minimax, Dräger |
مبنای طراحی برای آفریقای جنوبی: برق 400 V، 50 Hz؛ طراحی تأسیسات برقی مطابق SANS 10142-1؛ طبقهبندی مناطق خطرناک و انتخاب تجهیزات مطابق سری IEC 60079 (SANS 60079)؛ حفاظگذاری و ایمنی ماشین مطابق تعهدات مشتری طبق Occupational Health and Safety Act (OHS Act). ویرایشهای قابلاجرا در مرحله طراحی با مهندس مشتری تأیید میشوند.
خدمات شامل: طراحی به زبان انگلیسی، ساخت، پیشمونتاژ و آزمون پذیرش در کارخانه، بستهبندی و مدارک صادراتی، نظارت بر نصب، راهاندازی، برنامهنویسی ربات برای 3 اندازه جعبه، آموزش اپراتور و نگهداری به زبان انگلیسی، گارانتی و قطعات یدکی.
شامل نمیشود: کارهای ساختمانی، فونداسیون و آببندی کف، تأسیسات تا مرز تحویل (برق، گاز، هوای فشرده)، مجوزهای محلی از جمله هرگونه پروانه انتشار به اتمسفر، کاهش VOC مگر اینکه سفارش داده شود، رنگ و مواد شیمیایی پیشعملیات، حقوق گمرکی واردات و VAT آفریقای جنوبی، و نیروی کار محلی برای تخلیه و بالابری.
هزینه و برنامه زمانی
برآورد بودجه MUSI (اکتبر 2026) به دلار آمریکا برای پیکربندی این صفحه؛ این یک پیشفاکتور نیست. مبنا: دامنه، مقادیر و موارد مستثنای ذکرشده در بالا و اجزای فهرست برندها. قیمت پس از حل موارد باز زیر در قرارداد قطعی میشود.
| صحنه | شامل چه مواردی است | مدت |
|---|---|---|
| طراحی | بررسی دادههای سایت، محاسبه فرایند، چیدمان، مدل 3D، طراحی سازه فولادی، لولهکشی و برق، طبقهبندی مناطق خطرناک، نقشهها و دفترچههای انگلیسی، تأیید مشتری | 6-8 هفته |
| ساخت | همه تجهیزات در دامنه تأمین شامل رباتها و تجهیزات رنگ، پیشمونتاژ و آزمون پذیرش در کارخانه (EXW چین) | 16-20 هفته پس از تأیید طراحی |
| حمل | بستهبندی صادراتی، حدود 14-18 کانتینر چهل فوتی از چین تا دوربان (Durban)، ترخیص گمرکی، حمل داخلی تا سایت | حدود 6-8 هفته درب به درب |
| نصب و راهاندازی | مهندسان ناظر در سایت، نصب مکانیکی و برقی، برنامهنویسی ربات، آزمونهای رنگ، افزایش تدریجی تولید، آموزش | 8-11 هفته در سایت |
| کل | حدود USD 2.8-3.8 میلیون برای طراحی، ساخت، حمل، نصب و راهاندازی | حدود 9-11 ماه از قرارداد تا تولید |
گزینههای خارج از جمع کل: کاهش VOC (روتور زئولیت با RTO یا RCO) در صورتی که مجوز محلی آن را الزامی کند؛ کیت قطعات یدکی دوساله؛ کویلهای سرمایشی در واحدهای هوای تازه برای دماهای تابستان.
اهداف طراحی
ستون فرایند فعلی شرح مشتری از فرایند دستی است که اندازهگیری نشده است. هر هدف همانطور که در ستون آخر آمده در راهاندازی یا افزایش تدریجی تولید راستیآزمایی میشود و نتایج اندازهگیری پس از راهاندازی افزوده خواهد شد.
| آیتم | فرایند فعلی (گزارش مشتری) | هدف طراحی | تأیید |
|---|---|---|---|
| خروجی | پاشش دستی دستهای | 200 جعبه سالم/h خالص (240 طراحی) | اندازهگیری شده توسطداخلی (با حضور مشتری) تک / میانگینمیانگین نمونهها1 شیفت کامل زمان آزمونافزایش تدریجی تولید روش / دستگاهشمارنده در محل تخلیه |
| لایهها و فلشآف | دستی، زمانبندی توسط رنگکار | 4 لایه، هر کدام 10 min فلشآف، تثبیتشده با سرعت نقاله | اندازهگیری شده توسطداخلی تک / میانگینیکباره نمونههاهر اندازه جعبه زمان آزمونراهاندازی روش / دستگاهثبت سرعت نقاله |
| درمان | دستهای | 60 °C ± 2 °C؛ زمان پخت در دمای قطعه طبق برگه اطلاعات فنی رنگ | اندازهگیری شده توسطداخلی (با حضور مشتری) تک / میانگینیکباره نمونهها3 پروفایل برای هر اندازه زمان آزمونراهاندازی روش / دستگاهدیتالاگر کوره با پرابهایی روی جعبهها |
| مصرف رنگ برای هر جعبه | پاشش دستی، اندازهگیری نشده | پس از آزمونهای پاشش تعیین میشود؛ کاسههای دوار (روتاری بل) الکترواستاتیک روی سطح رسانا معمولاً به راندمان انتقال 60-80% میرسند | اندازهگیری شده توسطمشتری تک / میانگینمیانگین نمونهها1 هفته زمان آزمونپس از افزایش تدریجی تولید روش / دستگاهرنگ مصرفی برای هر جعبه سالم؛ راندمان انتقال، اگر جزو پذیرش باشد، با بالانس جرمی مواد جامد رنگ |
| ضخامت لایه | بسته به رنگکار متفاوت است | طبق برگه اطلاعات فنی تأمینکننده رنگ، برای هر لایه | اندازهگیری شده توسطداخلی (با حضور مشتری) تک / میانگینمیانگین نمونهها5 جعبه برای هر رنگ زمان آزمونراهاندازی روش / دستگاهضخامتسنج پوشش التراسونیک |
| چسبندگی | اندازهگیری نشده | برش متقاطع ISO 2409، کلاس 0-1 | اندازهگیری شده توسطآزمایشگاه شخص ثالث یا مشتری تک / میانگینیکباره نمونهها3 جعبه برای هر رنگ زمان آزمونراهاندازی روش / دستگاهآزمون برش متقاطع ISO 2409 |
| تغییر رنگ | کابین بهصورت دستی تمیز میشود | شستوشوی ربات در چند دقیقه بهعلاوه فاصله کوتاهی از آویزهای خالی | اندازهگیری شده توسطداخلی تک / میانگینمیانگین نمونهها8 تعویض رنگ زمان آزمونراهاندازی روش / دستگاهزمانسنجی از آخرین جعبه تا اولین جعبه |
موارد باز برای تأیید
این موارد در شرح نیاز مشتری مشخص نشدهاند و پیش از قطعی شدن قیمت، در مرحله طراحی تعیین میشوند:
| سطوح رنگشده | فقط پوسته بیرونی، یا دربها و جدارههای داخلی نیز؛ و اینکه لبه سفید و فضای داخلی پیش از مونتاژ ماسک یا رنگ شوند. |
|---|---|
| سیستم رنگ | دسترسی به آستر رسانا یا پیشعملیات رسانا از تأمینکننده رنگ مشتری، و مقادیر فلشآف و پخت برگه اطلاعات فنی برای هر لایه. |
| آویزها | آویز ثابت، اسلینگ دوزنجیره (مانند تصویر) یا آویز چرخان برای هر اندازه جعبه، که پس از آزمون آویزانکردن و ارت با جعبههای نمونه انتخاب میشود. |
| افشانک | کاسه دوار (روتاری بل) الکترواستاتیک یا پیستوله الکترواستاتیک با پودرسازی هوایی روی هر ربات، که بر اساس آزمونهای پاشش با رنگ مشتری انتخاب میشود. |
| درمان | اینکه آیا 10-15 دقیقه به معنای زمان در دمای قطعه 60 °C است، که با برگه اطلاعات فنی رنگ تأیید میشود. |
| ساختمان | طول، عرض و شبکه ستونهای سالن؛ فضای خط به ابعاد 48 × 16 m به سالنی با طول دستکم حدود 50 m نیاز دارد. |
| تأسیسات | ظرفیت برق موجود، تأمین گاز برای کوره و هوای فشرده. |
| مجوزها | اینکه آیا مرجع محلی پروانه انتشار به اتمسفر و کاهش VOC را الزامی میکند. |
قابلیت کاربرد
این پیکربندی برای قطعات پلاستیکی یا کامپوزیتی تا حدود 0.5 m و چند کیلوگرم مناسب است که در چند لایه و با حجم بالا رنگ میشوند و چند اندازه و رنگ روی یک خط اجرا میشوند: جعبههای یخدان، بدنه ابزارها و لوازم خانگی، تزئینات داخلی خودرو و قطعات قالبی مشابه. این گزینه برای قطعات تکلایه با حجم کم که در آنها کابین دستی یا نیمهخودکار بسیار ارزانتر است، برای قطعاتی که نمیتوان آنها را بهطور مطمئن آویزان و ارت کرد، یا در جایی که سیستم رنگ را نمیتوان رسانا کرد، انتخاب مناسبی نیست.
نتایج نشاندادهشده در این مطالعه موردی بازتابدهنده شرایط عملیاتی ذکرشده است و نباید بهعنوان عملکرد تضمینشده تحت شرایط متفاوت خوراک، تولید، محیطی یا سایت تفسیر شود.
پس از فروش
مهندسان راهاندازی و تیم پشتیبانی به زبان انگلیسی کار میکنند و همه نقشهها، دفترچهها، صفحات HMI و مواد آموزشی به زبان انگلیسی هستند. قطعات مصرفی و یدکیهای رایج از برندهایی که در آفریقای جنوبی فروخته میشوند مشخص میشوند و مدارک تحویل شامل فهرست قطعات یدکی با تأمینکنندگان محلی است. گارانتی 12 ماه برای کل خط، 36 ماه برای اجزای حیاتی و تا 60 ماه برای قطعات سازهای است. مهندسان ظرف 24 ساعت پاسخ میدهند؛ بازدیدهای خدمات در سایت پس از تحویل در قرارداد توافق میشوند. جزئیات در صفحه خدمات پس از فروش صفحه ما آمده است.
پرسشهای متداول
آیا میتوان پلاستیک ABS را بهصورت الکترواستاتیک رنگ کرد؟
بله، زمانی که قطعه یک مسیر رسانا به زمین داشته باشد. ABS عایق است، بنابراین خط از آستر رسانا، پیشعملیات رسانا یا پشتیبان ارتشده استفاده میکند که با تأمینکننده رنگ انتخاب و در آزمونهای پاشش اثبات میشود. بدون آن، رنگ بهخوبی لبهها و فرورفتگیها را نمیپوشاند و راندمان انتقال به سطح پاشش معمولی کاهش مییابد.
چرا برای جعبههای یخدان بهجای رسیپروکاتور از ربات رنگ استفاده میشود؟
سه اندازه جعبه و پنج وجه رنگشده ایجاب میکنند که مسیر افشانک از هر اندازه پیروی کند. یک ربات در هر طرف به همه وجوه بیرونی جعبه آویزان دسترسی دارد، برنامه را از دستورالعمل نقاله تغییر میدهد و لبهها و گوشهها را یکنواخت نگه میدارد. پیستولههای ثابت یا رسیپروکاتورها هزینه کمتری دارند اما برای هر اندازه به تنظیم مجدد دستی نیاز دارند.
طول خطی با چهار لایه و فلشآفهای 10 دقیقهای چقدر است؟
با سرعت حدود 2 m/min، هر فلشآف 10 دقیقهای حدود 20 m نقاله و یک پخت 15 دقیقهای حدود 30 m نیاز دارد، بنابراین کل خط حدود 200 m نقاله دارد. تاکردن تونلهای فلشآف و کوره بهصورت حلقههای مارپیچ، آن را در حدود 48 × 16 m جا میدهد.
آیا خط در سالن 1,000 m² با سقف 4 m جا میشود؟
بله، با چیدمان تاشده. نقاله در ارتفاع حدود 2.7 m حرکت میکند، کابینها با احتساب پلنوم فیلتر حدود 3.2 m ارتفاع دارند، واحدهای هوای تازه کنار کابینها قرار میگیرند و کانالها در ارتفاع حدود 3.5 m عبور میکنند. فضای باقیمانده به بارگذاری، بازرسی و اتاق اختلاط رنگ اختصاص مییابد.
هزینه یک خط رباتیک مانند این چقدر است؟
برای این پیکربندی، برآورد بودجه MUSI حدود USD 2.8-3.8 میلیون برای طراحی، ساخت، حمل تا سایت، نصب و راهاندازی است. کارهای ساختمانی، تأسیسات، مجوزها، رنگ، حقوق گمرکی و VAT مستثنا هستند و قیمت پس از حل موارد باز در قرارداد قطعی میشود.
از سفارش تا تولید چقدر طول میکشد؟
حدود 9-11 ماه: 6-8 هفته طراحی، 16-20 هفته ساخت و آزمون در کارخانه، حدود 6-8 هفته حمل درب به درب، و 8-11 هفته نصب، راهاندازی و افزایش تدریجی تولید. زمان تحویل رباتها و تجهیزات رنگ بیشترین بخش دوره ساخت را تعیین میکند.
آیا قطعات یدکی را میتوان در آفریقای جنوبی خرید؟
بله، برای قطعات مصرفی و یدکیهای رایج. اجزا از برندهایی مشخص میشوند که شرکت تابعه یا نماینده رسمی در آفریقای جنوبی دارند، مانند ABB، Siemens، SEW-EURODRIVE، SMC و Festo، و مدارک تحویل شامل فهرست قطعات یدکی با تأمینکنندگان محلی است.
برای ارائه قیمت یک خط رنگآمیزی رباتیک به چه اطلاعاتی نیاز دارید؟
اندازه و وزن قطعات، تولید سالانه و الگوی شیفت، سیستم پوشش همراه با برگههای اطلاعات فنی رنگ برای فلشآف و پخت، تعداد رنگها و دفعات تعویض آنها، طول، عرض، ارتفاع و شبکه ستونهای سالن، برق، گاز و هوای فشرده در دسترس، و هرگونه الزامات مجوز محلی. قطعات نمونه به ما امکان میدهند پیش از قطعی شدن قیمت، آزمونهای آویزانکردن، ارت و پاشش را انجام دهیم.
چه مواردی در قیمت گنجانده شده است و خریدار چه چیزی را تأمین میکند؟
شامل: طراحی به زبان انگلیسی، ساخت، پیشمونتاژ و آزمون پذیرش در کارخانه، بستهبندی و مدارک صادراتی، نظارت بر نصب، راهاندازی، برنامهنویسی ربات برای 3 اندازه جعبه، آموزش اپراتور و نگهداری به زبان انگلیسی، گارانتی و قطعات یدکی. خریدار کارهای ساختمانی، فونداسیون، تأسیسات تا مرز تحویل، مجوزهای محلی، رنگ و مواد شیمیایی پیشعملیات، حقوق گمرکی واردات و VAT، و نیروی کار محلی برای تخلیه و بالابری را تأمین میکند.
تولید و کیفیت رنگ در زمان تحویل چگونه اثبات میشوند؟
خط پیش از ارسال، آزمون پذیرش در کارخانه را با موفقیت میگذراند. در مرحله راهاندازی و افزایش تدریجی تولید، هر هدف طراحی همانطور که در جدول اهداف طراحی آمده است اندازهگیری میشود: تولید در طول یک شیفت کامل شمارش میشود، ضخامت فیلم با ضخامتسنج پوشش التراسونیک و چسبندگی با آزمون برش متقاطع ISO 2409 بررسی میشود.
آیا خط مطابق استانداردهای برق و مناطق خطرناک آفریقای جنوبی طراحی شده است؟
بله. مبنای طراحی، برق 400 V، 50 Hz، طراحی تأسیسات برقی مطابق SANS 10142-1 و طبقهبندی مناطق خطرناک و انتخاب تجهیزات مطابق سری IEC 60079 (SANS 60079) است. ویرایشهای قابلاجرا در مرحله طراحی با مهندس مشتری تأیید میشوند.
آیا یک خط رنگآمیزی در آفریقای جنوبی به کاهش VOC نیاز دارد؟
این بستگی دارد به اینکه آیا مرجع محلی برای کارخانه پروانه انتشار به اتمسفر را الزامی میکند یا نه. این موضوع در مرحله طراحی بررسی میشود؛ اگر کاهش آلاینده لازم باشد، روتور زئولیت با RTO یا RCO بهعنوان گزینهای خارج از جمع کل پیشنهاد میشود.
چه گارانتی و پشتیبانی پس از فروشی همراه با خط ارائه میشود؟
گارانتی 12 ماه برای کل خط، 36 ماه برای اجزای حیاتی و تا 60 ماه برای قطعات سازهای است. مهندسان ظرف 24 ساعت پاسخ میدهند، همه مدارک و آموزشها به زبان انگلیسی هستند و بازدیدهای خدمات در سایت پس از تحویل در قرارداد توافق میشوند.
آیا همین خط میتواند بعداً قطعات پلاستیکی دیگری را رنگ کند؟
بله، برای قطعات پلاستیکی یا کامپوزیتی تا حدود 0.5 m و چند کیلوگرم که بتوان آنها را آویزان و ارت کرد. هر قطعه جدید به آویز و برنامه ربات مخصوص خود نیاز دارد و سیستم رنگ آن باید رسانا شود.
دریافت راهحل مشابه
موارد زیر را برای ما بفرستید تا چیدمان، محاسبه ظرفیت خط و بودجه برای قطعات شما را ارائه کنیم:
- نقشهها یا عکسهای قطعه، ابعاد و وزن هر مدل
- تولید سالانه، تعداد شیفتها و روزهای کاری
- سیستم رنگ، تعداد لایهها، دادههای فلشآف و پخت، تعداد رنگها و دفعات تعویض آنها
- ابعاد ساختمان، ارتفاع آزاد و تأسیسات موجود
- در صورت امکان، چند جعبه نمونه از هر اندازه برای آزمون آویزانکردن و پاشش
درباره این مورد در واتساپ به ما پیام دهید فرم تماس
مرتبط
- خط پوششدهی رباتیک (صفحه محصول)
- خط پوششدهی بدنه ابزار برقی در آفریقای جنوبی (مطالعه موردی)
- خط پخت UV برای قطعات پلاستیکی داخلی خودرو (مطالعه موردی)
- رنگآمیزی پاششی رباتیک در برابر رسیپروکاتور: چه زمانی ربات بهصرفه است
- یک خط پوششدهی به چه مقدار فضای کف نیاز دارد
- واردات خط پوششدهی از چین: حمل، نصب و گمرک
- اتاق اختلاط رنگ
ارائهشده توسط لین کونگ، مدیر فنی، MUSI Technology
منتشرشده 2026-10-22 · بهروزرسانی 2026-10-22 · آخرین بازبینی فنی: 2026-10-22