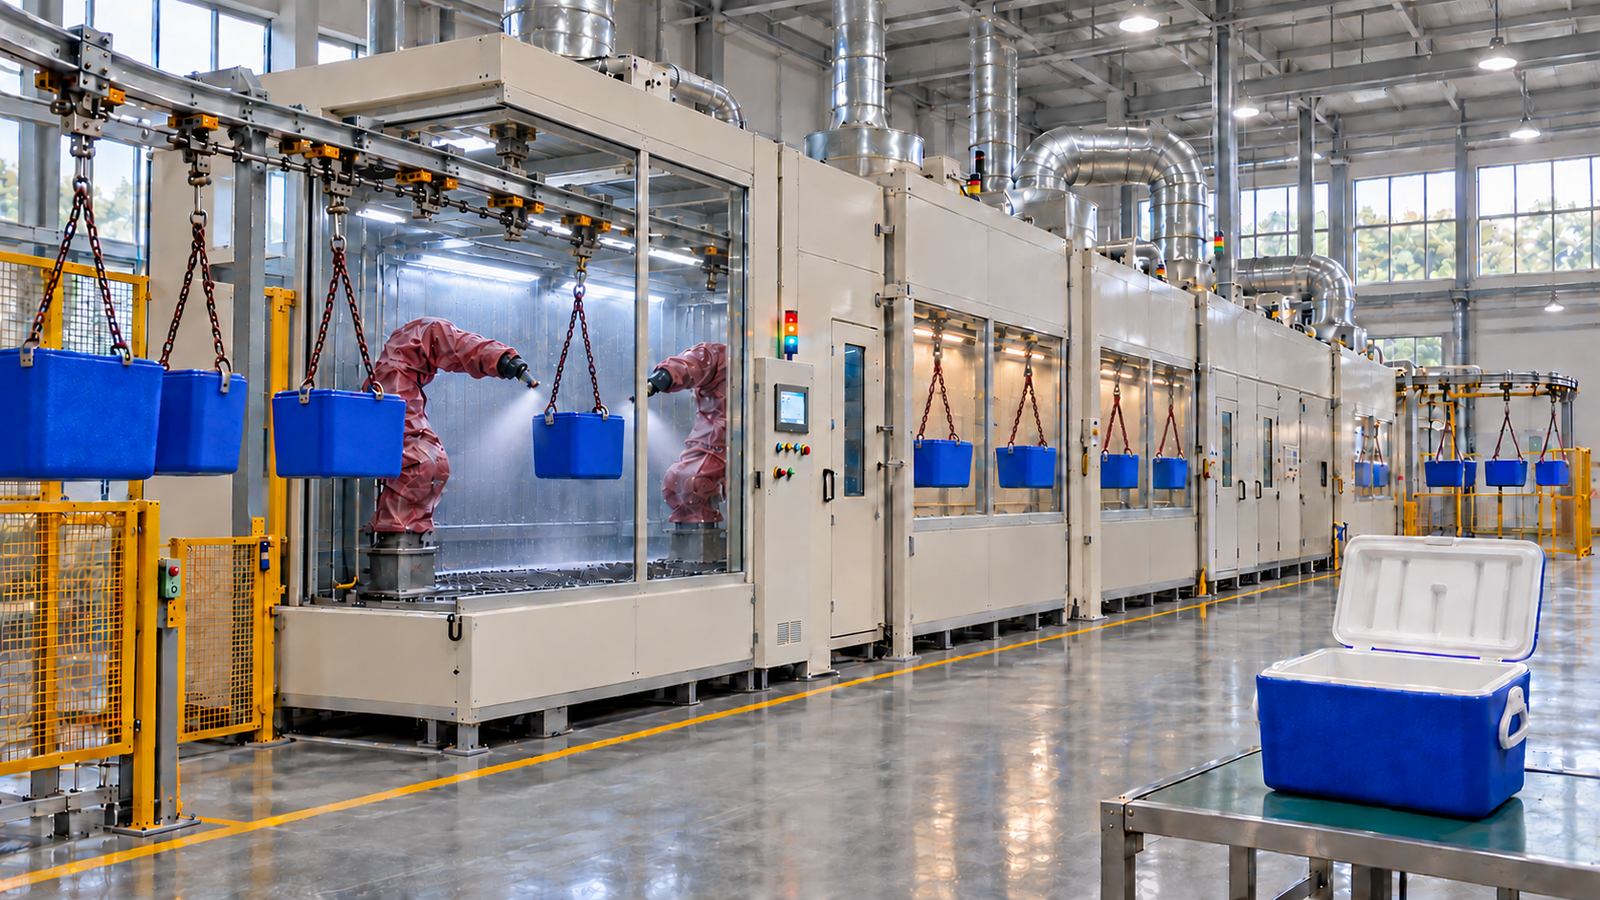
導入事例:ABS製クーラーボックス向けロボット静電塗装ライン(南アフリカ)
概要
| 対象 | 南アフリカのクーラーボックスメーカー向けに設計したロボット静電塗装ライン。ABS製ボックスを年間400,000個、1日8時間1シフト・週5日稼働で毎時約200個塗装します |
|---|---|
| 設備 | 接地ハンガー付きオーバーヘッドコンベヤ、除塵と導電性プライマーまたは前処理、塗装ロボット8台と静電塗装機を備えたロボットブース4基、フラッシュオフトンネル4基、60 °Cの硬化炉と強制冷却。有効天井高4 mの1,000 m²の建屋に設置 |
| 運転条件 | 最大300 × 200 × 300 mm・500 gの3サイズ、プライマー2回とクリヤー2回、各コート後8-10分のフラッシュオフ、60 °Cで10-15分硬化、8色をバッチ単位で切替 |
| 予算と工程 | MUSI概算予算:設計、製作、輸送、据付、試運転で約2.8-3.8百万USD、契約から生産開始まで約9-11か月 |
| データソース | 顧客要件およびMUSIのエンジニアリング計算(2026)。設計値は試運転時に検証予定 |
| 納入実績 | 36か国・500社以上に800ライン以上の塗装ラインを納入(MUSIエンジニアリングチーム、2011年からの累計) |
| サービス | 設計・製造・据付・試運転・オペレーター教育・アフターサービスまで一社で対応 |
プロジェクト背景
顧客は南アフリカで断熱ABS製クーラーボックスを製造し、世界各国へ輸出しています。現在、ボックスはスプレーブース内で手作業によりバッチ塗装されています。年間400,000個の需要に輸出品質の外観で対応するため、工場は手作業のバッチ塗装から、プライマーとクリヤーの8色システムを用いた連続式静電塗装ラインへの移行を計画しています。ラインは有効天井高4 mの既存の1,000 m²の建屋に収まり、1日8時間1シフト・週5日で稼働し、南アフリカで入手できるスペアパーツを使って現地で保守できる必要があります。
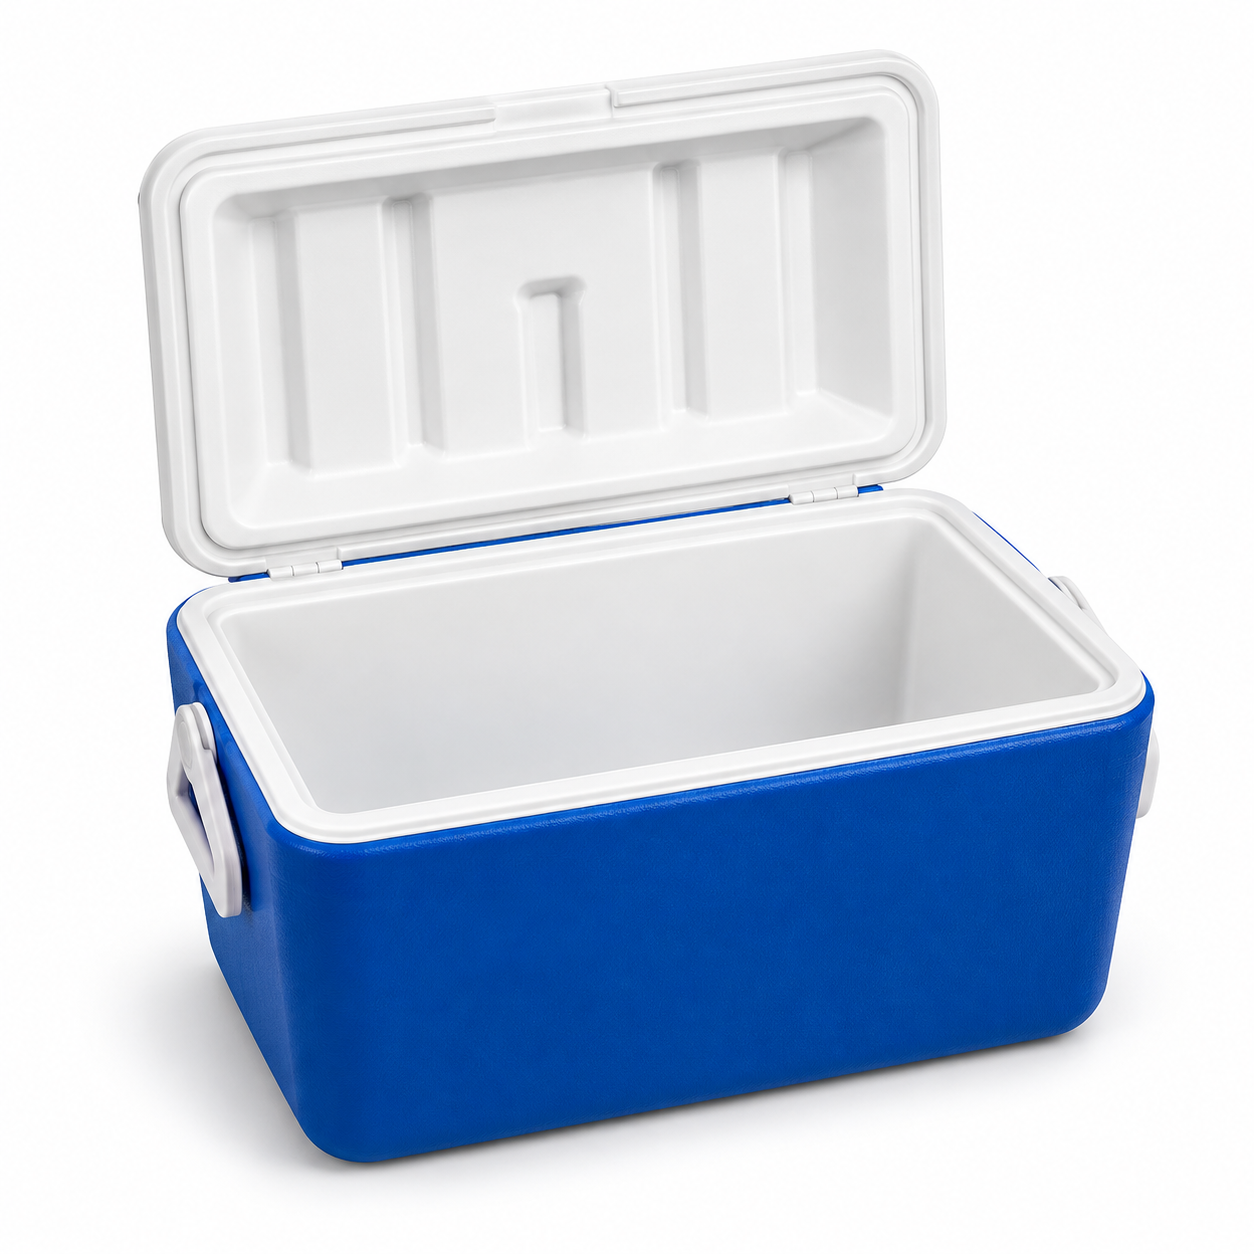
| 要件 | 顧客提示値 |
|---|---|
| 製品 | ABS製クーラーボックス、3サイズ |
| 小 / 中 / 大ボックス | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| 最大重量 | 500 g |
| 年間生産量 | 400,000個 |
| シフト体制 | 週5日、1日8時間 |
| 塗装システム | プライマー2コート + クリヤー2コート、各コート後8-10分のフラッシュオフ |
| 硬化 | 60 °Cで10-15分 |
| 色数 | 8色、バッチ単位で切替、混色なし |
| 塗装方式 | 静電塗装 |
| 建屋 | 使用可能面積1,000 m²、有効天井高4 m |
| ドキュメントとサポート | 技術文書はすべて英語、英語による保守サポート、スペアパーツは南アフリカで購入可能 |
顧客の目標と制約条件
| 生産量 | 顧客は年間400,000個、1シフトで1日約1,600個を必要としており、手作業のバッチ塗装を連続ラインに置き換えたいと考えています。 |
|---|---|
| 一貫性 | 顧客は輸出向けに、4コート・8色にわたって均一な膜厚と外観を求めています。 |
| プラスチック素地 | ABSは電気絶縁体であるため、静電塗料がボックスにどれだけ回り込むかは、部品にアースへの導電経路を与えられるかどうかにかかっています。 |
| スペース | 各8-10分のフラッシュオフを伴う4コートに硬化と冷却を加えると、約200 mのコンベヤが必要です。これを天井高4 mの1,000 m²に収めなければなりません。 |
| 保守 | 工場には、修理のたびに輸入するのではなく、英語のドキュメント、英語によるサポート、そして南アフリカで購入できるスペアパーツが必要です。 |
類似のMUSI納入実績。 プラスチック部品とロボット塗装は、本サイトで紹介している納入済みプロジェクトで実績があります。南アフリカの60 m速硬化ラインでは年間3.2百万個のプラスチック製工具ハウジングを1個6秒で塗装しています(導入事例)。ブラジルのUV硬化ラインでは自動車内装部品を15秒サイクルで静電塗装しています(導入事例)。アルゼンチンの10台ロボットラインではPPバンパーを60秒サイクルで塗装しています(導入事例).
この構成が選ばれた理由
ライン能力。 約250稼働日で400,000個は1日1,600個、8時間1シフトで正味毎時200個に相当します。ラインは毎時240個で設計しており、立上げ、色替え時の空き、ラインパージ、短時間停止、不良品に対して正味値に20%の余裕を持たせています。この余裕は詳細設計で顧客の不良率と段取替え計画に照らして確認します。ボックスは500 mmピッチの接地ハンガーに1個ずつ吊り下げます。最大ボックスの長さは300 mmで、回転した場合は約360 mmが必要となり、さらにロボット軌道とカーブのためのクリアランスを加えるため、コンベヤ速度は約2.0 m/minとなります。
| 設計項目 | 値 | 根拠 |
|---|---|---|
| 必要正味能力 | 200個/h | 400,000 ÷ 250日 ÷ 8 h |
| 設計能力 | 240個/h | 空き、停止、不良品に対する20%の余裕 |
| ハンガーピッチ | 500 mm | ボックス長300 mm(回転時は対角約360 mm)+クリアランス。ロボットのリーチとコンベヤカーブで確認 |
| コンベヤ速度 | 約2.0 m/min | 240個/h × 0.5 m |
| フラッシュオフトンネル1基あたり | コンベヤ約20 m(10分) | 要件8-10分の上限値 |
| 硬化炉 | コンベヤ約30 m(60 °Cで滞留15分) | 要件10-15分の上限値。被塗物温度での硬化時間は塗料の技術データシートと炉内温度プロファイルで確認 |
| 強制冷却 | 約10 m(5分) | 取り外し前にボックスを35 °C未満に |
| コンベヤ総延長 | 約200 m | 各工程区間+カーブおよびリターン |
ABS部品のための導電経路。 静電塗装機は、接地され導電性のある部品に効率よく塗料を付着させます。ABSは絶縁体であるため、設計では導電経路を確保します。導電性プライマー、導電性前処理スプレー、または接地された導電性バッキングのいずれかを、顧客の塗料メーカーと協議して選定し、サンプルボックスでの塗装試験で確認します。ハンガーはコンベヤを通じて接地し、対地抵抗が1 MΩ未満であることを確認します。塗装前のイオンエアブローは、ほこりと表面の静電気を除去するだけで、部品を導電性にするものではありません。
固定ガンやレシプロケータではなくロボットを採用。 各ブースにはコンパクトな塗装ロボットを2台、コンベヤの両側に1台ずつ配置するため、吊り下げたボックスを回転させずに4側面と底面に届きます。回転ハンガーもオプションとして選択可能です。ロボットはコンベヤのレシピからボックスサイズに応じてプログラムを切り替えます。塗装機(静電回転ベルまたは静電エアスプレーガン)は、塗装試験に基づき塗料メーカーと協議して選定します。ロボットと塗装機はブースのゾーンに対応する防爆認証(ATEXまたはIECEx)付きで仕様化します。保護カバーは汚れを防ぎますが、認証の代わりにはなりません。ブースごとに2-3台の固定式自動静電ガンまたはレシプロケータを使えば予算は下がりますが、ボックスサイズごとに手動での再調整が必要で、エッジやコーナーの膜厚の均一性も劣ります。
水洗カーテンではなく乾式フィルターを提案。 ブースはラビリンスペーパーとバッグフィルターによる乾式ろ過で提案しています。処理や補給が必要な水循環系がないため、水が高価な地域では重要な利点となり、色替えで共用の水槽が汚染されることもありません。最終的な選択は塗料システムとオーバースプレー負荷によって決まり、水洗カーテン式ブースも代替案として残ります。
1,000 m²・4 mに対応する折返しレイアウト。 フラッシュオフトンネルと炉は密閉式の蛇行ループとして構築するため、200 mのコンベヤが約48 × 16 mの設置面積に収まります。コンベヤレールは約2.7 mの高さにあり、ブースは内高2.6 mでその上にフィルタープレナムを設け(合計約3.2 m)、給気ユニットはブース横の床面に設置し、ダクトは約3.5 mの高さを通します。すべて天井高4 mの下に収まります。最終レイアウトは顧客の建屋図面に基づいて確定します。
炉の加熱方式:間接ガスまたは電気。 炉は60 °C ± 2 °Cを維持します。60 °Cでの熱需要は小さく、間接燃焼式ガスバーナー(LPGまたは天然ガス)を使えば、南アフリカでは現実的な計画要素である停電時にも硬化を継続できます。ガスが利用できない場合は電気加熱が代替案となります。選定はユーティリティ調査の結果に従います。15分はコンベヤ上の滞留時間であり、硬化に必要な被塗物温度での保持時間は塗料の技術データシートと炉内温度プロファイルで確認します。ロボットコントローラとPLCはUPSに接続し、プログラムと位置を保持したうえでラインを安全に停止させます。
工程フロー
| # | ラインステーション | ステーション機能 | 時間 / 長さ |
|---|---|---|---|
| 1 | 投入 | 作業者が接地ハンガーにボックスを吊り下げ | 約8 m |
| 2 | イオンエアブロー | ほこりと表面の静電気を除去(導電処理ではない) | 約3 m |
| 3 | 導電処理とフラッシュ | 導電性前処理スプレー(導電性プライマーまたは接地バッキングを使用する場合を除く) | 約3分 |
| 4 | ブース1:プライマー1回目 | ロボット2台、静電塗装機、8色色替えバルブ | 約5 m |
| 5 | フラッシュオフ1 | 密閉トンネル、25-30 °C、低風速 | 10分 |
| 6 | ブース2:プライマー2回目 | ロボット2台、ブース1と同色 | 約5 m |
| 7 | フラッシュオフ2 | 密閉トンネル | 10分 |
| 8 | ブース3:クリヤー1回目 | ロボット2台、電子式調合装置による2Kクリヤー | 約5 m |
| 9 | フラッシュオフ3 | 密閉トンネル | 10分 |
| 10 | ブース4:クリヤー2回目 | ロボット2台 | 約5 m |
| 11 | フラッシュオフ4 | 密閉トンネル | 10分 |
| 12 | 硬化炉 | 熱風循環、60 °C ± 2 °C | 滞留15分 |
| 13 | 強制冷却 | ろ過した外気 | 5分 |
| 14 | 取り外しと検査 | 外観検査、膜厚と付着性の抜取り検査 | 約8 m |
供給範囲
| 項目 | 設定 | 数量 |
|---|---|---|
| オーバーヘッドコンベヤ | 約200 m、500 mmピッチの接地ハンガー(回転ハンガーはオプション)、VFD駆動、テイクアップ、自動給油、ロボット用コンベヤトラッキング | 1ライン |
| 投入とブロー | 投入プラットフォーム、イオンエアブローリング | 1 |
| 導電性前処理 | 常温フラッシュゾーン付き自動スプレーステーション | 1 |
| ロボット塗装ブース | 内寸約5.0 × 3.0 × 2.6 m、ダウンドラフト約0.35 m/s、乾式フィルターを提案(水洗カーテンも可)、防爆照明、防爆電気設備 | 4 |
| 塗装ロボット | ブースの危険区域向け認証(ATEXまたはIECEx)を取得したコンパクトな6/7軸塗装ロボット、静電回転ベルまたは静電ガンとコントローラ付き | 8 |
| 塗料供給 | プライマーロボットの8色色替えバルブ、クリヤー用電子式2K調合装置、ポンプ、塗料調合室 | 1式 |
| 給気ユニット | 各ブース用のろ過・加温した給気、ブースあたり約19,000 m³/h(暫定値。最終値はエアバランスで決定) | 4 |
| フラッシュオフトンネル | 密閉式蛇行トンネル、25-30 °C | 4 |
| 硬化炉 | 熱風循環、60 °C ± 2 °C、間接ガスバーナーまたは電気加熱、両端にエアカーテン | 1 |
| 強制冷却 | ろ過外気トンネル | 1 |
| 排気システム | ブースおよびトンネルの排気ファン、ダクト、排気筒 | 1式 |
| ライン制御 | PLC、モーターコントロールセンター、英語表示のHMIとラインSCADA、安全インターロック、PLCとロボットコントローラ用UPS | 1式 |
| 火災・ガス安全 | ブースの火災検知と消火、溶剤ガス検知 | 1式 |
コンポーネントブランド。 主要部品は記載のような国際ブランドから調達可能で、顧客仕様に応じて構成できます。南アフリカに自社子会社または正規代理店を持つブランドを優先し、消耗部品を現地で購入できるようにします。現地サプライヤーの連絡先を含む最終リストは引渡し書類に含まれます。
| コンポーネント | ブランドオプション |
|---|---|
| 塗装ロボット | ABB, FANUC, Yaskawa |
| 静電塗装機と色替え | ABB;国際的なトップクラスのスプレーガンブランド |
| 2K調合装置と塗料ポンプ | 国際的なトップクラスのスプレーガンブランド |
| PLC、HMI、モーター制御 | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| インバータ(VFD) | ABB, Siemens, Danfoss |
| コンベヤ用ギアモーター | SEW-EURODRIVE, NORD, Bonfiglioli |
| ベアリングとチェーン | SKF, Schaeffler (FAG), Renold, Tsubaki |
| 空圧機器 | Festo, SMC |
| ファン | Nicotra Gebhardt, ebm-papst, Systemair |
| ブースおよび給気用フィルター材 | Camfil, Freudenberg Viledon, Andreae Filters |
| ガスバーナー | Riello, Weishaupt, Honeywell Maxon |
| イオンエアブロー | Simco-Ion, Meech, KEYENCE |
| センサー | SICK, ifm, Pepperl+Fuchs |
| 防爆照明・防爆電気設備 | Eaton Crouse-Hinds、R. STAHL、ABB |
| 消火設備とガス検知 | Kidde, Minimax, Dräger |
南アフリカ向け設計基準: 電源400 V、50 Hz。電気設備設計はSANS 10142-1に準拠。危険区域の区分と機器選定はIEC 60079(SANS 60079)シリーズに準拠。機械の安全防護と安全対策は、顧客のOccupational Health and Safety Act(OHS Act)上の義務に従います。適用版は設計段階で顧客のエンジニアと確認します。
含まれるサービス: 英語での設計、製作、工場での仮組立と受入試験、輸出梱包と書類、据付指導、試運転、3サイズのボックス用ロボットプログラミング、英語でのオペレーターおよび保守教育、保証とスペアパーツ。
含まれないもの: 建築工事、基礎と床面シーリング、取合点までのユーティリティ(電力、ガス、圧縮空気)、大気排出許可を含む現地許認可、別途発注の場合を除くVOC処理、塗料と前処理薬品、南アフリカの輸入関税とVAT、荷降ろしと揚重のための現地作業員。
費用と工程
本ページの構成に対するMUSI概算予算(2026年10月、米ドル建て)であり、見積書ではありません。根拠:上記の範囲、数量、除外事項、およびブランドリストの部品。価格は、下記の未決事項が確定した時点で契約により確定します。
| ステージ | 対象内容 | 期間 |
|---|---|---|
| 設計 | 現地データの確認、工程計算、レイアウト、3Dモデル、鉄骨・配管・電気設計、危険区域の区分、英語の図面とマニュアル、顧客承認 | 6-8週間 |
| 製作 | ロボットと塗装機器を含む供給範囲内の全設備、工場での仮組立と受入試験(EXW中国) | 設計承認から16-20週間 |
| 輸送 | 輸出梱包、40フィートコンテナ約14-18本で中国からダーバン(Durban)へ、通関、現地までの内陸輸送 | ドア・ツー・ドアで約6-8週間 |
| 設置と試運転 | 現地監督エンジニア、機械・電気据付、ロボットプログラミング、塗装試験、立上げ、教育 | 現地8-11週間 |
| 合計 | 設計、製作、輸送、据付、試運転で約2.8-3.8百万USD | 契約から生産開始まで約9-11か月 |
合計に含まれないオプション: 現地許可で必要な場合のVOC処理(ゼオライトローターとRTOまたはRCO)、2年分のスペアパーツキット、夏季温度対策としての給気ユニット内冷却コイル。
設計目標
現行工程の欄は手作業工程についての顧客の説明で、測定は行っていません。各目標は最終列に示すとおり試運転または立ち上げ時に検証し、測定結果は試運転後に追記します。
| 項目 | 現行工程(顧客報告) | 設計目標 | 検証 |
|---|---|---|---|
| 生産量 | 手作業のバッチ塗装 | 良品正味200個/h(設計値240) | 測定方法社内(顧客立会い) 単一 / 平均平均 サンプル1シフト全体 試験時期立上げ 方法 / 機器取り外し位置のカウンター |
| コート数とフラッシュオフ | 手作業、塗装工が時間を管理 | 4コート、各10分のフラッシュオフ、コンベヤ速度で固定 | 測定方法社内 単一 / 平均単回 サンプル各ボックスサイズ 試験時期試運転 方法 / 機器コンベヤ速度記録 |
| 硬化 | バッチ | 60 °C ± 2 °C。被塗物温度での硬化時間は塗料の技術データシートに従う | 測定方法社内(顧客立会い) 単一 / 平均単回 サンプルサイズごとに3プロファイル 試験時期試運転 方法 / 機器ボックスにプローブを取り付けた炉内データロガー |
| ボックス1個あたりの塗料使用量 | 手吹き、未測定 | 塗装試験後に設定。導電性表面への静電ベル塗装では一般に60-80%の塗着効率に達する | 測定方法クライアント 単一 / 平均平均 サンプル1週間 試験時期立上げ後 方法 / 機器良品1個あたりの塗料使用量。受入条件に含まれる場合、塗着効率は塗料固形分のマスバランスで算出 |
| 塗膜厚 | 塗装工によりばらつく | 塗料メーカーの技術データシートに従い、コートごと | 測定方法社内(顧客立会い) 単一 / 平均平均 サンプル色ごとに5個 試験時期試運転 方法 / 機器超音波式膜厚計 |
| 付着性 | 未測定 | ISO 2409 クロスカット、クラス0-1 | 測定方法第三者機関または顧客の試験室 単一 / 平均単回 サンプル色ごとに3個 試験時期試運転 方法 / 機器ISO 2409 クロスカット試験 |
| カラーチェンジ | ブースを手作業で清掃 | 数分でロボットパージ+空ハンガーの短い間隔 | 測定方法社内 単一 / 平均平均 サンプル8回の色替え 試験時期試運転 方法 / 機器最後のボックスから最初のボックスまでを計時 |
確認が必要な未決事項
以下の項目は顧客要件で確定しておらず、価格確定前の設計段階で決定します:
| 塗装面 | 外殻のみか、蓋と内槽も含むか。白い縁と内部を組立前にマスキングするか塗装するか。 |
|---|---|
| 塗料システム | 顧客の塗料メーカーにおける導電性プライマーまたは導電性前処理の入手可否、および各コートの技術データシート上のフラッシュオフと硬化条件。 |
| ハンガー | 固定ハンガー、ツインチェーンスリング(イラストのとおり)、または回転ハンガーをボックスサイズごとに選択。サンプルボックスによる吊り下げ・接地試験の後に決定。 |
| 塗装機 | 各ロボットに静電回転ベルまたは静電エアスプレーガン。顧客の塗料を用いた塗装試験に基づき選定。 |
| 硬化 | 10-15分が被塗物温度60 °Cでの保持時間を意味するかどうか。塗料の技術データシートで確認。 |
| 建屋 | 建屋の長さ、幅、柱スパン。48 × 16 mのライン設置面積には少なくとも長さ約50 mの建屋が必要。 |
| ユーティリティ | 使用可能な電気容量、炉へのガス供給、圧縮空気。 |
| 許認可 | 現地当局が大気排出許可とVOC処理を求めるかどうか。 |
適用性
この構成は、最大約0.5 m・数kgまでのプラスチックまたは複合材部品を大量生産で多層塗装し、複数のサイズと色を1本のラインで流す用途に適しています。例:クーラーボックス、工具や家電のハウジング、自動車内装トリムおよび類似の成形品。一方、少量の1コート部品(手動または半自動ブースの方がはるかに安価)、確実に吊り下げ・接地できない部品、または塗料システムを導電性にできない場合には適していません。
このケーススタディに示された結果は、記載された運転条件を反映したものであり、異なる供給、生産、環境、またはサイト条件の下での保証された性能として解釈されるべきではありません。
アフターサービス
試運転エンジニアとサポートチームは英語で対応し、すべての図面、マニュアル、HMI画面、教育資料は英語で提供します。消耗部品と一般的なスペアパーツは南アフリカで販売されているブランドから仕様化し、引渡しには現地サプライヤー付きのスペアパーツリストが含まれます。保証はライン全体で12か月、重要部品で36か月、構造部品で最長60か月です。エンジニアは24時間以内に返答します。引渡し後の現地サービス訪問は契約で取り決めます。詳細は当社の アフターサービス ページにあります。
FAQ
ABS樹脂は静電塗装できますか?
はい、部品にアースへの導電経路があれば可能です。ABSは絶縁体であるため、ラインでは導電性プライマー、導電性前処理、または接地バッキングを使用します。これらは塗料メーカーと協議して選定し、塗装試験で実証します。これがないと、塗料はエッジや凹部に回り込みにくく、塗着効率は従来のスプレー塗装並みに低下します。
クーラーボックスにレシプロケータではなく塗装ロボットを使う理由は?
3種類のボックスサイズと5つの塗装面があるため、塗装機の軌道を各サイズに合わせる必要があります。両側に1台ずつ配置したロボットが、吊り下げたボックスのすべての外面に届き、コンベヤのレシピからプログラムを切り替え、エッジとコーナーを均一に仕上げます。固定ガンやレシプロケータは安価ですが、サイズごとに手動での再調整が必要です。
4コート・10分フラッシュオフのラインの長さはどのくらいですか?
約2 m/minの場合、10分のフラッシュオフ1回でコンベヤ約20 m、15分の硬化で約30 mを要し、ライン全体のコンベヤは約200 mになります。フラッシュオフトンネルと炉を蛇行ループに折り返すことで、約48 × 16 mに収まります。
天井高4 mの1,000 m²の建屋にラインは収まりますか?
はい、折返しレイアウトで収まります。コンベヤは約2.7 mの高さを走り、ブースはフィルタープレナムを含めて高さ約3.2 m、給気ユニットはブース横に設置し、ダクトは約3.5 mの高さを通します。残りの面積には投入、検査、塗料調合室を配置します。
このようなロボットラインの費用は?
この構成のMUSI概算予算は、設計、製作、現地までの輸送、据付、試運転で約2.8-3.8百万USDです。建築工事、ユーティリティ、許認可、塗料、関税、VATは含まれず、価格は未決事項が確定した時点で契約により確定します。
発注から生産開始までの期間は?
約9-11か月です。設計6-8週間、製作と工場試験16-20週間、ドア・ツー・ドア輸送約6-8週間、据付・試運転・立上げ8-11週間。製作期間の大部分はロボットと塗装機器のリードタイムで決まります。
スペアパーツは南アフリカで購入できますか?
はい、消耗部品と一般的なスペアパーツは購入可能です。部品はABB、Siemens、SEW-EURODRIVE、SMC、Festoなど、南アフリカに子会社または正規代理店を持つブランドから仕様化し、引渡しには現地サプライヤー付きのスペアパーツリストが含まれます。
ロボット塗装ラインの見積りにはどのような情報が必要ですか?
部品のサイズと重量、年間生産量とシフト体制、フラッシュオフと硬化に関する塗料の技術データシートを含む塗装システム、色数と色替え頻度、建屋の長さ・幅・高さと柱スパン、利用可能な電力・ガス・圧縮空気、および現地の許認可要件です。サンプル部品があれば、価格確定前に吊り下げ・接地・塗装の試験を実施できます。
価格には何が含まれ、買主は何を用意しますか?
含まれるもの:英語での設計、製作、工場での仮組立と受入試験、輸出梱包と書類、据付指導、試運転、3サイズのボックス用ロボットプログラミング、英語でのオペレーターおよび保守教育、保証とスペアパーツ。買主は、建築工事、基礎、取合点までのユーティリティ、現地許認可、塗料と前処理薬品、輸入関税とVAT、荷降ろしと揚重のための現地作業員を用意します。
引渡し時に生産能力と塗装品質はどのように実証されますか?
ラインは出荷前に工場受入試験に合格します。試運転と立上げの際には、設計目標表に記載のとおり各設計目標を測定します。生産量は1シフト全体でカウントし、膜厚は超音波式膜厚計で、付着性はISO 2409クロスカット試験で確認します。
ラインは南アフリカの電気規格および危険区域規格に準拠して設計されていますか?
はい。設計基準は、電源400 V、50 Hz、SANS 10142-1に準拠した電気設備設計、IEC 60079(SANS 60079)シリーズに準拠した危険区域の区分と機器選定です。適用版は設計段階で顧客のエンジニアと確認します。
南アフリカの塗装ラインにはVOC処理が必要ですか?
現地当局が工場に大気排出許可を求めるかどうかによります。これは設計段階で確認し、処理が必要な場合は、ゼオライトローターとRTOまたはRCOを合計に含まれないオプションとして提案します。
ラインにはどのような保証とアフターサービスが付きますか?
保証はライン全体で12か月、重要部品で36か月、構造部品で最長60か月です。エンジニアは24時間以内に返答し、すべての書類と教育は英語で提供します。引渡し後の現地サービス訪問は契約で取り決めます。
同じラインで後から他のプラスチック部品も塗装できますか?
はい。吊り下げと接地が可能な、最大約0.5 m・数kgまでのプラスチックまたは複合材部品であれば対応できます。新しい部品ごとに専用のハンガーとロボットプログラムが必要で、その塗料システムは導電性にする必要があります。
類似ソリューションを入手
以下の情報をお送りいただければ、貴社部品のレイアウト、ライン能力計算、予算をご提出します:
- 全モデルの部品図面または写真、寸法、重量
- 年間生産量、シフト数、稼働日数
- 塗料システム、コート数、フラッシュオフと硬化のデータ、色数と色替え頻度
- 建屋の大きさ、有効天井高、利用可能なユーティリティ
- 可能であれば、吊り下げ・塗装試験用に各サイズのサンプルボックス数個
このケースについてWhatsAppでお問い合わせください お問い合わせフォーム
関連
- ロボット塗装ライン (製品ページ)
- 南アフリカの電動工具ハウジング塗装ライン (導入事例)
- 自動車内装プラスチック部品用UV硬化ライン (導入事例)
- ロボット塗装とレシプロケータの比較:ロボットが元を取れるのはどんな場合か
- 塗装ラインに必要な床面積
- 中国から塗装ラインを輸入する:輸送、据付、通関
- 调漆房
MUSI Technology テクニカルディレクター、Lin Cong 提供
公開 2026-10-22 · 更新 2026-10-22 · 最終技術レビュー:2026-10-22