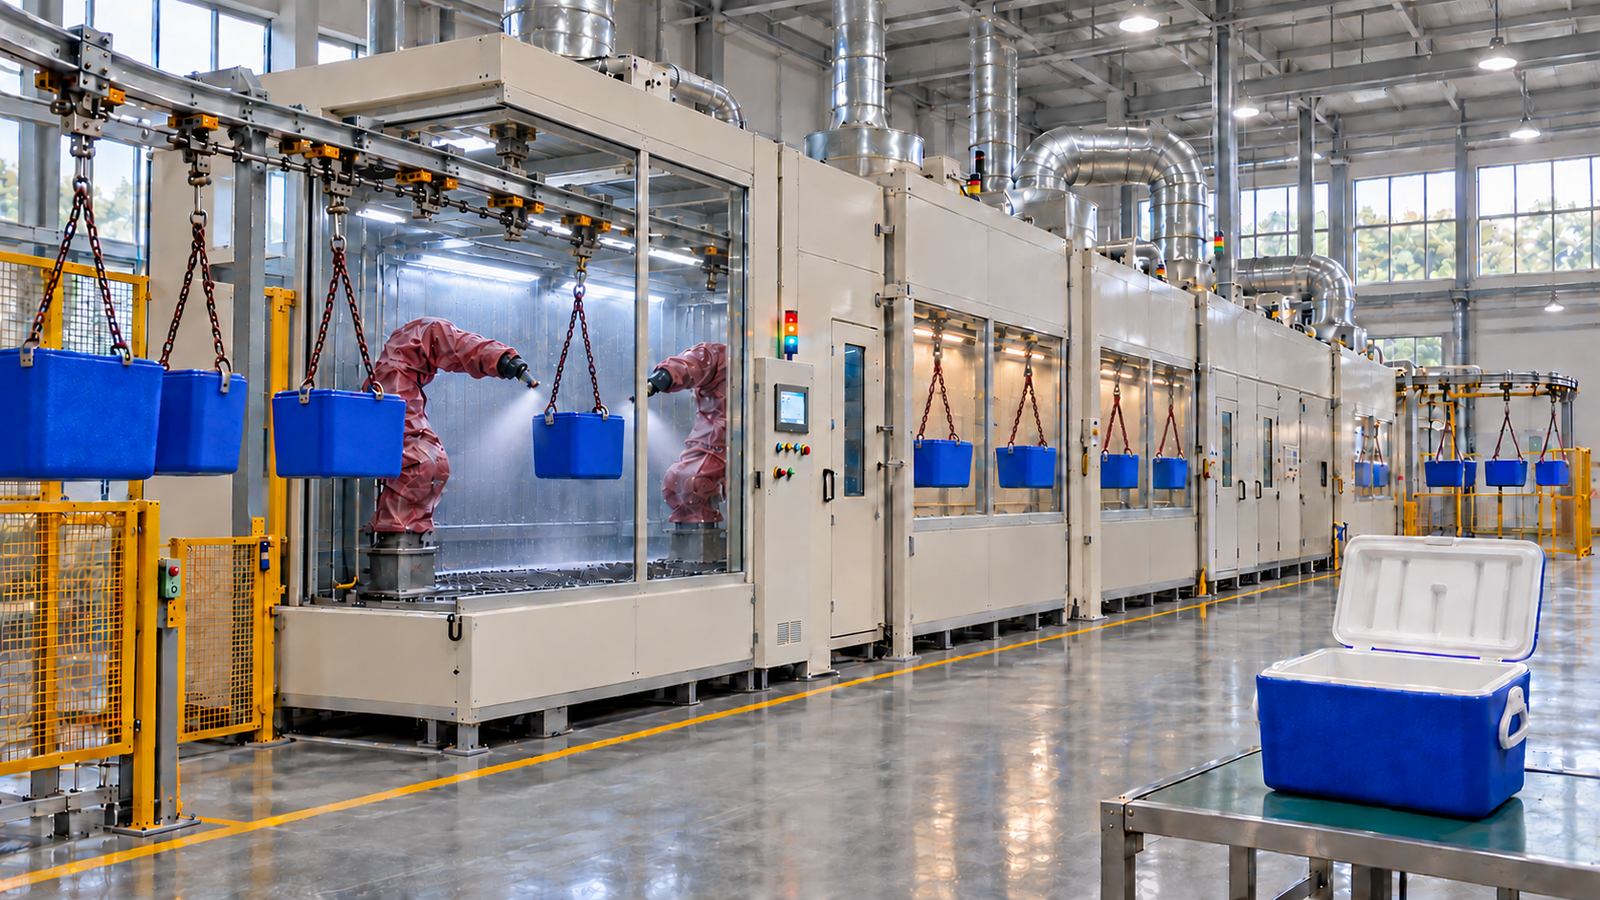
Étude de cas : ligne de peinture électrostatique robotisée pour glacières en ABS, Afrique du Sud
Résumé
| Objet | Une ligne de peinture électrostatique robotisée conçue pour un fabricant sud-africain de glacières afin de peindre 400 000 glacières en ABS par an, soit environ 200 glacières par heure sur un poste de 8 heures, cinq jours par semaine |
|---|---|
| Équipements | convoyeur aérien avec balancelles mises à la terre, dépoussiérage et primaire ou prétraitement conducteur, 4 cabines robotisées avec 8 robots de peinture et applicateurs électrostatiques, 4 tunnels de désolvatation, un four de cuisson à 60 °C et un refroidissement forcé, dans un hall de 1 000 m² avec 4 m de hauteur libre |
| Conditions d'exploitation | 3 tailles de glacières jusqu'à 300 × 200 × 300 mm et 500 g, deux couches de primaire et deux couches de vernis avec 8-10 minutes de désolvatation après chaque couche, cuisson de 10-15 minutes à 60 °C, 8 teintes changées par lot |
| Budget et planning | Estimation budgétaire MUSI : environ 2,8-3,8 millions USD pour la conception, la fabrication, le transport, l'installation et la mise en service ; environ 9-11 mois du contrat à la production |
| Source des données | cahier des charges du client et calcul d'ingénierie MUSI, 2026 ; valeurs de conception à vérifier à la mise en service |
| Références de livraison | 800+ lignes de peinture pour 500+ clients dans 36 pays (équipe d'ingénierie MUSI, cumul depuis 2011) |
| Services | Conception, fabrication, installation, mise en service, formation des opérateurs et service après-vente par une seule entreprise |
Contexte du projet
Le client fabrique des glacières isothermes en ABS en Afrique du Sud et les exporte dans le monde entier. Les glacières sont aujourd'hui peintes à la main, par lots, dans une cabine de peinture. Pour satisfaire une demande annuelle de 400 000 glacières avec un aspect de qualité export, l'usine souhaite passer de la pulvérisation manuelle par lots à une ligne de peinture électrostatique continue, avec un système primaire plus vernis en 8 teintes. La ligne doit tenir dans un hall existant de 1 000 m² avec 4 m de hauteur libre, fonctionner sur un poste de 8 heures cinq jours par semaine et être entretenue localement avec des pièces de rechange disponibles en Afrique du Sud.
| Exigence | Donnée du client |
|---|---|
| Produit | Glacières en ABS, 3 tailles |
| Petite / moyenne / grande glacière | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| Poids maximal | 500 g |
| Production annuelle | 400 000 glacières |
| Organisation des postes | 5 jours par semaine, 8 heures par jour |
| Système de revêtement | Primaire 2 couches + vernis 2 couches, 8-10 min de désolvatation après chaque couche |
| Durcissement | 60 °C pendant 10-15 min |
| Couleurs | 8, changées par lot, jamais mélangées |
| Méthode d'application | Pulvérisation électrostatique |
| Bâtiment | 1 000 m² disponibles, 4 m de hauteur libre |
| Documentation et assistance | Tous les documents techniques en anglais ; assistance de maintenance en anglais ; pièces de rechange disponibles à l'achat en Afrique du Sud |
Objectifs et contraintes du client
| Production | le client a besoin de 400 000 glacières par an, soit environ 1 600 glacières par jour sur un poste, et veut remplacer la pulvérisation manuelle par lots par une ligne continue. |
|---|---|
| Cohérence | le client veut une épaisseur de film et un aspect homogènes sur quatre couches et 8 teintes pour les commandes à l'export. |
| Substrat plastique | l'ABS est un isolant électrique ; l'enveloppement de la peinture électrostatique sur la glacière dépend donc d'un chemin conducteur vers la terre donné à la pièce. |
| Espace | quatre couches avec 8-10 minutes de désolvatation chacune, plus la cuisson et le refroidissement, nécessitent environ 200 m de convoyeur ; l'ensemble doit tenir sur 1 000 m² sous un toit de 4 m. |
| Maintenance | l'usine a besoin d'une documentation en anglais, d'une assistance en anglais et de pièces de rechange pouvant être achetées en Afrique du Sud, plutôt qu'importées à chaque réparation. |
Références MUSI comparables. Les pièces plastiques et la peinture robotisée sont couvertes par des projets livrés décrits sur ce site : une ligne de cuisson rapide de 60 m en Afrique du Sud peignant 3,2 millions de boîtiers d'outils en plastique par an à 6 secondes par pièce (étude de cas), une ligne de séchage UV au Brésil pulvérisant de manière électrostatique des pièces d'intérieur automobile avec un cycle de 15 secondes (étude de cas), et une ligne de 10 robots en Argentine peignant des pare-chocs en PP avec un cycle de 60 secondes (étude de cas).
Pourquoi cette configuration a été choisie
Cadence de la ligne. 400 000 glacières sur environ 250 jours ouvrés représentent 1 600 glacières par jour, soit 200 glacières par heure nettes sur un poste de 8 heures. La ligne est dimensionnée pour 240 glacières par heure, une marge de 20 % sur la valeur nette pour le démarrage, les vides lors des changements de teinte, la purge de la ligne, les arrêts courts et les rebuts ; la marge est vérifiée par rapport au taux de rebut et au plan de changement de série du client lors de l'ingénierie de détail. Les glacières sont suspendues une par balancelle mise à la terre au pas de 500 mm : la plus grande glacière mesure 300 mm de long et nécessite environ 360 mm si elle est tournée, plus un dégagement pour la trajectoire des robots et pour les courbes ; le convoyeur avance donc à environ 2,0 m/min.
| Grandeur de conception | Valeur | Base |
|---|---|---|
| Production nette requise | 200 glacières/h | 400 000 ÷ 250 jours ÷ 8 h |
| Production de conception | 240 glacières/h | marge de 20 % pour les vides, arrêts et rebuts |
| Pas des crochets | 500 mm | longueur de glacière de 300 mm (environ 360 mm en diagonale si tournée) plus dégagement ; vérifié par rapport à la portée des robots et aux courbes du convoyeur |
| Vitesse du convoyeur | environ 2,0 m/min | 240 glacières/h × 0,5 m |
| Chaque tunnel de désolvatation | environ 20 m de convoyeur (10 min) | limite haute de l'exigence de 8-10 min |
| Four de cuisson | environ 30 m de convoyeur (15 min de séjour à 60 °C) | limite haute de l'exigence de 10-15 min ; temps de cuisson à température objet confirmé par la fiche technique de la peinture et un profil de four |
| Refroidissement forcé | environ 10 m (5 min) | glacières sous 35 °C avant déchargement |
| Longueur totale du convoyeur | environ 200 m | sections de procédé plus virages et retour |
Un chemin conducteur pour la pièce en ABS. Les applicateurs électrostatiques transfèrent efficacement la peinture sur une pièce mise à la terre et conductrice. L'ABS étant un isolant, la conception prévoit un chemin conducteur : un primaire conducteur, un prétraitement conducteur pulvérisé ou un support conducteur mis à la terre, choisi avec le fournisseur de peinture du client et confirmé par des essais de pulvérisation sur des glacières échantillons. Les balancelles sont mises à la terre par le convoyeur et la résistance à la terre est contrôlée sous 1 MΩ. Le soufflage à l'air ionisé avant peinture élimine uniquement la poussière et l'électricité statique de surface ; il ne rend pas la pièce conductrice.
Des robots plutôt que des pistolets fixes ou des réciprocateurs. Chaque cabine comporte deux robots de peinture compacts, un de chaque côté du convoyeur, de sorte que les quatre côtés et le fond d'une glacière suspendue sont atteints sans la tourner ; une balancelle rotative reste une option. Les robots changent de programme selon la taille de glacière à partir de la recette du convoyeur. L'applicateur, bol rotatif électrostatique ou pistolet électrostatique pneumatique, est choisi avec le fournisseur de peinture à partir d'essais de pulvérisation. Les robots et applicateurs sont spécifiés avec une certification pour zone dangereuse (ATEX ou IECEx) pour la zone de la cabine ; les housses de protection les maintiennent propres mais ne constituent pas une certification. Deux ou trois pistolets électrostatiques automatiques fixes ou réciprocateurs par cabine réduisent le budget, mais exigent un réglage manuel pour chaque taille de glacière et donnent un film moins régulier sur les arêtes et les angles.
Filtration sèche proposée au lieu de rideaux d'eau. Les cabines sont proposées avec une filtration sèche à papier labyrinthe et filtres à poches : il n'y a pas de circuit d'eau à traiter ou à compléter, ce qui compte là où l'eau est coûteuse, et les changements de teinte ne contaminent pas un bac d'eau commun. Le choix final dépend du système de peinture et de la charge d'overspray ; une cabine à rideau d'eau reste une alternative.
Implantation repliée pour 1 000 m² et 4 m. Les tunnels de désolvatation et le four sont réalisés en boucles serpentines fermées, de sorte que 200 m de convoyeur tiennent sur une emprise d'environ 48 × 16 m. Le rail du convoyeur se situe à environ 2,7 m ; les cabines ont 2,6 m de hauteur intérieure avec le plénum de filtration au-dessus (environ 3,2 m au total), les centrales de soufflage sont posées au sol à côté des cabines et les gaines passent à environ 3,5 m, le tout sous le toit de 4 m. L'implantation finale est confirmée à partir du plan du bâtiment du client.
Chauffage du four : gaz indirect ou électrique. Le four maintient 60 °C ± 2 °C. Le besoin de chaleur à 60 °C est faible ; un brûleur gaz à chauffage indirect (LPG ou gaz naturel) maintient la cuisson pendant les coupures du réseau, qui sont un réel facteur de planification en Afrique du Sud, et le chauffage électrique est l'alternative là où le gaz n'est pas disponible. Le choix dépend de la vérification des utilités. Les 15 minutes correspondent au temps de séjour sur le convoyeur ; le temps à température objet nécessaire à la cuisson est confirmé par la fiche technique de la peinture et un profil de température du four. Les contrôleurs des robots et le PLC sont sur UPS afin que les programmes et positions soient conservés et que la ligne s'arrête en sécurité.
Déroulement du procédé
| # | Station de ligne | Fonction de la station | Temps / longueur |
|---|---|---|---|
| 1 | Chargement | Les opérateurs accrochent les glacières sur des balancelles mises à la terre | environ 8 m |
| 2 | Soufflage à l'air ionisé | Élimine la poussière et l'électricité statique de surface (pas un traitement conducteur) | environ 3 m |
| 3 | Traitement conducteur et désolvatation | Prétraitement conducteur pulvérisé, sauf si un primaire conducteur ou un support mis à la terre est utilisé | environ 3 min |
| 4 | Cabine 1 : primaire, couche 1 | 2 robots, applicateurs électrostatiques, vannes de changement 8 teintes | environ 5 m |
| 5 | Désolvatation 1 | Tunnel fermé, 25-30 °C, faible vitesse d'air | 10 min |
| 6 | Cabine 2 : primaire, couche 2 | 2 robots, même teinte que la cabine 1 | environ 5 m |
| 7 | Désolvatation 2 | Tunnel fermé | 10 min |
| 8 | Cabine 3 : vernis, couche 1 | 2 robots, vernis 2K par doseur électronique | environ 5 m |
| 9 | Désolvatation 3 | Tunnel fermé | 10 min |
| 10 | Cabine 4 : vernis, couche 2 | 2 robots | environ 5 m |
| 11 | Désolvatation 4 | Tunnel fermé | 10 min |
| 12 | Four de cuisson | Circulation d'air chaud, 60 °C ± 2 °C | 15 min de séjour |
| 13 | Refroidissement forcé | Air ambiant filtré | 5 min |
| 14 | Déchargement et contrôle | Contrôle visuel, prélèvements pour épaisseur de film et adhérence | environ 8 m |
Étendue de la fourniture
| Article | Configuration | Qté |
|---|---|---|
| Convoyeur aérien | environ 200 m, balancelles mises à la terre au pas de 500 mm (balancelles rotatives en option), entraînement par VFD, tendeur, lubrification automatique, suivi du convoyeur pour les robots | 1 ligne |
| Chargement et soufflage | plateforme de chargement, anneau de soufflage à l'air ionisé | 1 |
| Prétraitement conducteur | station de pulvérisation automatique avec zone de désolvatation à température ambiante | 1 |
| Cabines de peinture robotisées | environ 5,0 × 3,0 × 2,6 m intérieur, flux descendant d'environ 0,35 m/s, filtration sèche proposée (alternative rideau d'eau), éclairage antidéflagrant, électricité pour zone dangereuse | 4 |
| Robots de peinture | robots de peinture compacts 6/7 axes certifiés pour la zone dangereuse de la cabine (ATEX ou IECEx), avec bols rotatifs électrostatiques ou pistolets électrostatiques et contrôleurs | 8 |
| Alimentation en peinture | vannes de changement 8 teintes sur les robots primaire, dosage électronique 2K pour le vernis, pompes, local de préparation des peintures | 1 ensemble |
| Centrales de soufflage | air neuf filtré et chauffé pour chaque cabine, environ 19 000 m³/h par cabine (préliminaire ; valeur finale selon bilan aéraulique) | 4 |
| Tunnels de désolvatation | tunnels serpentins fermés, 25-30 °C | 4 |
| Four de cuisson | circulation d'air chaud, 60 °C ± 2 °C, brûleur gaz indirect ou chauffage électrique, rideaux d'air aux deux extrémités | 1 |
| Refroidissement forcé | tunnel à air ambiant filtré | 1 |
| Système d'extraction | ventilateurs d'extraction des cabines et tunnels, gaines et cheminées | 1 ensemble |
| Commande de la ligne | PLC, centre de commande moteurs, HMI et SCADA de ligne en anglais, verrouillages de sécurité, UPS pour le PLC et les contrôleurs des robots | 1 ensemble |
| Sécurité incendie et gaz | détection et extinction incendie en cabine, détection de vapeurs de solvant | 1 ensemble |
Marques des composants. Les composants clés sont disponibles auprès de marques internationales telles que celles indiquées, configurables selon le cahier des charges du client. Les marques disposant de leur propre filiale ou d'une distribution agréée en Afrique du Sud sont privilégiées, afin que les pièces d'usure puissent être achetées localement ; la liste finale, avec les contacts des fournisseurs locaux, fait partie du dossier de remise.
| Composant | Options de marques |
|---|---|
| Robots de peinture | ABB, FANUC, Yaskawa |
| Applicateurs électrostatiques et changement de teinte | ABB ; marques internationales de premier rang de pistolets de pulvérisation |
| Dosage 2K et pompes à peinture | Marques internationales de premier rang de pistolets de pulvérisation |
| PLC, HMI et commande des moteurs | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| Variateurs de fréquence | ABB, Siemens, Danfoss |
| Motoréducteurs du convoyeur | SEW-EURODRIVE, NORD, Bonfiglioli |
| Roulements et chaîne | SKF, Schaeffler (FAG), Renold, Tsubaki |
| Pneumatique | Festo, SMC |
| Ventilateurs | Nicotra Gebhardt, ebm-papst, Systemair |
| Médias filtrants de cabine et d'admission | Camfil, Freudenberg Viledon, Andreae Filters |
| Brûleur gaz | Riello, Weishaupt, Honeywell Maxon |
| Soufflage à l'air ionisé | Simco-Ion, Meech, KEYENCE |
| Capteurs | SICK, ifm, Pepperl+Fuchs |
| Éclairage et électricité pour zone dangereuse | Eaton Crouse-Hinds, R. STAHL, ABB |
| Extinction incendie et détection de gaz | Kidde, Minimax, Dräger |
Bases de conception pour l'Afrique du Sud : Alimentation 400 V, 50 Hz ; conception de l'installation électrique selon SANS 10142-1 ; classement des zones dangereuses et choix des équipements selon la série IEC 60079 (SANS 60079) ; protection et sécurité des machines conformément aux obligations du client au titre de l'Occupational Health and Safety Act (OHS Act). Les éditions applicables sont confirmées avec l'ingénieur du client lors de la phase de conception.
Prestations incluses : conception en anglais, fabrication, prémontage et essai de réception en usine, emballage et documents d'exportation, supervision du montage, mise en service, programmation des robots pour les 3 tailles de glacières, formation des opérateurs et de la maintenance en anglais, garantie et pièces de rechange.
Non inclus : travaux de bâtiment, fondations et étanchéité du sol, utilités jusqu'à la limite de fourniture (électricité, gaz, air comprimé), autorisations locales y compris toute licence d'émissions atmosphériques, traitement des VOC sauf commande, peintures et produits de prétraitement, droits d'importation et TVA sud-africains, et main-d'œuvre locale pour le déchargement et le levage.
Coûts et planning
Estimation budgétaire MUSI (octobre 2026) en dollars américains pour la configuration présentée sur cette page ; il ne s'agit pas d'un devis. Base : le périmètre, les quantités et les exclusions indiqués ci-dessus et les composants de la liste de marques. Le prix est fixé dans le contrat une fois les points ouverts ci-dessous réglés.
| Scène | Contenu | Durée |
|---|---|---|
| Conception | Revue des données du site, calcul du procédé, implantation, modèle 3D, études de charpente, de tuyauterie et d'électricité, classement des zones dangereuses, plans et manuels en anglais, approbation du client | 6-8 semaines |
| Fabrication | Tous les équipements du périmètre de fourniture, y compris robots et équipements de peinture, prémontage et essai de réception en usine (EXW Chine) | 16-20 semaines après approbation de la conception |
| Transport | Emballage export, environ 14-18 conteneurs de quarante pieds de la Chine à Durban, dédouanement, livraison intérieure jusqu'au site | environ 6-8 semaines de porte à porte |
| Installation et mise en service | Ingénieurs superviseurs sur site, montage mécanique et électrique, programmation des robots, essais de peinture, montée en cadence, formation | 8-11 semaines sur site |
| Total | environ 2,8-3,8 millions USD pour la conception, la fabrication, le transport, l'installation et la mise en service | environ 9-11 mois du contrat à la production |
Options hors total : traitement des VOC (rotor à zéolite avec RTO ou RCO) si l'autorisation locale l'exige ; un lot de pièces de rechange pour deux ans ; batteries de refroidissement dans les centrales de soufflage pour les températures estivales.
Objectifs de conception
La colonne du procédé actuel reprend la description du client du procédé manuel, pour lequel aucune mesure n'a été effectuée. Chaque objectif est vérifié à la mise en service ou lors de la montée en cadence, comme indiqué dans la dernière colonne, et les résultats mesurés seront ajoutés après la mise en service.
| Article | Procédé actuel (déclaration du client) | Objectif de conception | Vérification |
|---|---|---|---|
| Production | pulvérisation manuelle par lots | 200 glacières conformes/h nettes (240 en conception) | Mesuré parInterne (en présence du client) Unique / moyenneMoyenne Échantillons1 poste complet Moment de l'essaiMontée en cadence Méthode / instrumentCompteur au déchargement |
| Couches et désolvatation | à la main, minuté par le peintre | 4 couches, 10 min de désolvatation chacune, imposées par la vitesse du convoyeur | Mesuré parInterne Unique / moyenneUnique ÉchantillonsChaque taille de glacière Moment de l'essaiMise en service Méthode / instrumentEnregistrement de la vitesse du convoyeur |
| Durcissement | par lot | 60 °C ± 2 °C ; temps de cuisson à température objet selon la fiche technique de la peinture | Mesuré parInterne (en présence du client) Unique / moyenneUnique Échantillons3 profils par taille Moment de l'essaiMise en service Méthode / instrumentEnregistreur de données du four avec sondes sur les glacières |
| Consommation de peinture par glacière | pulvérisation manuelle, non mesurée | fixée après les essais de pulvérisation ; les bols électrostatiques sur surface conductrice atteignent généralement 60-80 % de rendement de transfert | Mesuré parClient Unique / moyenneMoyenne Échantillons1 semaine Moment de l'essaiAprès la montée en cadence Méthode / instrumentPeinture consommée par glacière conforme ; rendement de transfert, s'il fait partie de la réception, par bilan massique des extraits secs de peinture |
| Épaisseur du film | variable selon le peintre | selon la fiche technique du fournisseur de peinture, par couche | Mesuré parInterne (en présence du client) Unique / moyenneMoyenne Échantillons5 glacières par teinte Moment de l'essaiMise en service Méthode / instrumentJauge d'épaisseur de revêtement à ultrasons |
| Adhérence | non mesurée | quadrillage ISO 2409, classe 0-1 | Mesuré parLaboratoire tiers ou du client Unique / moyenneUnique Échantillons3 glacières par teinte Moment de l'essaiMise en service Méthode / instrumentEssai de quadrillage ISO 2409 |
| Changement de couleur | cabine nettoyée à la main | purge des robots en quelques minutes plus un court intervalle de balancelles vides | Mesuré parInterne Unique / moyenneMoyenne Échantillons8 changements de teinte Moment de l'essaiMise en service Méthode / instrumentChronométré de la dernière glacière à la première glacière |
Points ouverts à confirmer
Ces points ne sont pas fixés par le cahier des charges du client et sont réglés lors de la phase de conception avant que le prix ne soit arrêté :
| Surfaces peintes | coque extérieure seulement, ou aussi couvercles et cuves intérieures ; le rebord blanc et l'intérieur sont-ils masqués ou peints avant l'assemblage. |
|---|---|
| Système de peinture | disponibilité d'un primaire conducteur ou d'un prétraitement conducteur chez le fournisseur de peinture du client, et données de désolvatation et de cuisson de la fiche technique pour chaque couche. |
| Balancelles | balancelle fixe, élingue à double chaîne (comme sur l'illustration) ou balancelle rotative selon la taille de glacière, choisie après un essai d'accrochage et de mise à la terre avec des glacières échantillons. |
| Applicateur | bol rotatif électrostatique ou pistolet électrostatique pneumatique sur chaque robot, choisi à partir d'essais de pulvérisation avec la peinture du client. |
| Durcissement | les 10-15 minutes correspondent-elles au temps à 60 °C de température objet, à confirmer par la fiche technique de la peinture. |
| Bâtiment | longueur, largeur et trame des poteaux du hall ; une emprise de ligne de 48 × 16 m nécessite un hall d'au moins environ 50 m de long. |
| Utilités | puissance électrique disponible, alimentation en gaz du four et air comprimé. |
| Autorisations | l'autorité locale exige-t-elle une licence d'émissions atmosphériques et un traitement des VOC. |
Applicabilité
Cette configuration convient aux pièces en plastique ou en composite jusqu'à environ 0,5 m et quelques kilogrammes, peintes en plusieurs couches en grande série, lorsque plusieurs tailles et teintes passent sur une même ligne : glacières, boîtiers d'outils et d'appareils, garnitures intérieures automobiles et pièces moulées similaires. Ce n'est pas le bon choix pour des pièces monocouches en petite série, où une cabine manuelle ou semi-automatique coûte bien moins cher, pour des pièces qui ne peuvent pas être accrochées et mises à la terre de façon fiable, ni lorsque le système de peinture ne peut pas être rendu conducteur.
Les résultats présentés dans cette étude de cas reflètent les conditions d'exploitation indiquées et ne doivent pas être interprétés comme des performances garanties dans des conditions différentes d'alimentation, de production, d'environnement ou de site.
Après-vente
Les ingénieurs de mise en service et l'équipe d'assistance travaillent en anglais, et tous les plans, manuels, écrans HMI et supports de formation sont en anglais. Les pièces d'usure et les pièces de rechange courantes sont spécifiées auprès de marques vendues en Afrique du Sud, et le dossier de remise comprend une liste de pièces de rechange avec des fournisseurs locaux. La garantie est de 12 mois sur la ligne complète, de 36 mois sur les composants critiques et jusqu'à 60 mois sur les pièces de structure. Nos ingénieurs répondent sous 24 heures ; les interventions sur site après la remise de la ligne sont convenues dans le contrat. Les détails figurent sur notre service après-vente page.
FAQ
Peut-on peindre l'ABS de manière électrostatique ?
Oui, lorsque la pièce dispose d'un chemin conducteur vers la terre. L'ABS étant un isolant, la ligne utilise un primaire conducteur, un prétraitement conducteur ou un support mis à la terre, choisi avec le fournisseur de peinture et validé par des essais de pulvérisation. Sans cela, la peinture enveloppe mal les arêtes et les creux, et le rendement de transfert descend vers celui de la pulvérisation conventionnelle.
Pourquoi utiliser des robots de peinture plutôt que des réciprocateurs pour des glacières ?
Trois tailles de glacières et cinq faces peintes exigent que la trajectoire de l'applicateur suive chaque taille. Un robot de chaque côté atteint chaque face extérieure d'une glacière suspendue, change de programme à partir de la recette du convoyeur et garde les arêtes et les angles réguliers. Les pistolets fixes ou les réciprocateurs coûtent moins cher mais exigent un réglage manuel pour chaque taille.
Quelle est la longueur d'une ligne à quatre couches avec des désolvatations de 10 minutes ?
À environ 2 m/min, chaque désolvatation de 10 minutes occupe environ 20 m de convoyeur et une cuisson de 15 minutes environ 30 m, de sorte que la ligne complète compte environ 200 m de convoyeur. En repliant les tunnels de désolvatation et le four en boucles serpentines, elle tient sur environ 48 × 16 m.
La ligne tient-elle dans un hall de 1 000 m² avec un toit à 4 m ?
Oui, avec une implantation repliée. Le convoyeur passe à environ 2,7 m, les cabines font environ 3,2 m de haut plénum de filtration compris, les centrales de soufflage sont placées à côté des cabines et les gaines passent à environ 3,5 m. La surface restante accueille le chargement, le contrôle et le local de préparation des peintures.
Combien coûte une ligne robotisée comme celle-ci ?
Pour cette configuration, l'estimation budgétaire MUSI est d'environ 2,8-3,8 millions USD pour la conception, la fabrication, le transport jusqu'au site, l'installation et la mise en service. Les travaux de bâtiment, les utilités, les autorisations, la peinture, les droits de douane et la TVA sont exclus, et le prix est fixé dans le contrat une fois les points ouverts réglés.
Quel délai entre la commande et la production ?
Environ 9-11 mois : 6-8 semaines de conception, 16-20 semaines de fabrication et d'essais en usine, environ 6-8 semaines de transport de porte à porte, et 8-11 semaines d'installation, de mise en service et de montée en cadence. Les délais des robots et des équipements de peinture déterminent l'essentiel de la période de fabrication.
Peut-on acheter les pièces de rechange en Afrique du Sud ?
Oui pour les pièces d'usure et les pièces de rechange courantes. Les composants sont spécifiés auprès de marques disposant d'une filiale ou d'un distributeur agréé en Afrique du Sud, comme ABB, Siemens, SEW-EURODRIVE, SMC et Festo, et le dossier de remise comprend une liste de pièces de rechange avec des fournisseurs locaux.
De quelles informations avez-vous besoin pour chiffrer une ligne de peinture robotisée ?
Les dimensions et poids des pièces, la production annuelle et l'organisation des postes, le système de revêtement avec les fiches techniques des peintures pour la désolvatation et la cuisson, le nombre de teintes et la fréquence des changements, la longueur, la largeur, la hauteur et la trame des poteaux du hall, l'électricité, le gaz et l'air comprimé disponibles, ainsi que toute exigence d'autorisation locale. Des pièces échantillons nous permettent de réaliser des essais d'accrochage, de mise à la terre et de pulvérisation avant que le prix ne soit fixé.
Qu'est-ce qui est inclus dans le prix et que fournit l'acheteur ?
Inclus : conception en anglais, fabrication, prémontage et essai de réception en usine, emballage et documents d'exportation, supervision du montage, mise en service, programmation des robots pour les 3 tailles de glacières, formation des opérateurs et de la maintenance en anglais, garantie et pièces de rechange. L'acheteur fournit les travaux de bâtiment, les fondations, les utilités jusqu'à la limite de fourniture, les autorisations locales, les peintures et produits de prétraitement, les droits d'importation et la TVA, ainsi que la main-d'œuvre locale pour le déchargement et le levage.
Comment la production et la qualité de peinture sont-elles démontrées à la réception ?
La ligne passe un essai de réception en usine avant l'expédition. Lors de la mise en service et de la montée en cadence, chaque objectif de conception est mesuré comme indiqué dans le tableau Objectifs de conception : la production est comptée sur un poste complet, l'épaisseur de film est contrôlée avec une jauge d'épaisseur de revêtement à ultrasons et l'adhérence par un essai de quadrillage ISO 2409.
La ligne est-elle conçue selon les normes sud-africaines relatives à l'électricité et aux zones dangereuses ?
Oui. La base de conception comprend une alimentation 400 V, 50 Hz, la conception de l'installation électrique selon SANS 10142-1, ainsi que le classement des zones dangereuses et le choix des équipements selon la série IEC 60079 (SANS 60079). Les éditions applicables sont confirmées avec l'ingénieur du client lors de la phase de conception.
Une ligne de peinture en Afrique du Sud nécessite-t-elle un traitement des VOC ?
Cela dépend de la question de savoir si l'autorité locale exige une licence d'émissions atmosphériques pour l'usine. Ce point est vérifié lors de la phase de conception ; si un traitement est requis, un rotor à zéolite avec RTO ou RCO est proposé en option hors total.
Quelles garantie et assistance après-vente accompagnent la ligne ?
La garantie est de 12 mois sur la ligne complète, de 36 mois sur les composants critiques et jusqu'à 60 mois sur les pièces de structure. Nos ingénieurs répondent sous 24 heures, tous les documents et formations sont en anglais, et les interventions sur site après la réception sont convenues dans le contrat.
La même ligne peut-elle peindre ultérieurement d'autres pièces en plastique ?
Oui, pour des pièces en plastique ou en composite jusqu'à environ 0,5 m et quelques kilogrammes qui peuvent être accrochées et mises à la terre. Chaque nouvelle pièce nécessite sa propre balancelle et son propre programme robot, et son système de peinture doit être rendu conducteur.
Obtenez une solution similaire
Envoyez-nous les éléments suivants et nous vous retournons une implantation, un calcul de cadence de ligne et un budget pour vos pièces :
- Plans ou photos des pièces, dimensions et poids de chaque modèle
- Production annuelle, postes et jours ouvrés
- Système de peinture, nombre de couches, données de désolvatation et de cuisson, nombre de teintes et fréquence des changements
- Dimensions du bâtiment, hauteur libre et utilités disponibles
- Si possible, quelques glacières échantillons de chaque taille pour un essai d'accrochage et de pulvérisation
Écrivez-nous sur WhatsApp à propos de ce cas Formulaire de contact
Associé
- Ligne de revêtement robotisée (page produit)
- Ligne de revêtement de boîtiers d'outils électriques en Afrique du Sud (étude de cas)
- Ligne de séchage UV pour pièces plastiques d'intérieur automobile (étude de cas)
- Peinture robotisée ou réciprocateur : quand un robot est rentable
- Quelle surface au sol nécessite une ligne de revêtement
- Importer une ligne de revêtement de Chine : expédition, installation et douane
- Salle de mélange des peintures
Fourni par Lin Cong, directeur technique, MUSI Technology
Publié le 2026-10-22 · Mis à jour le 2026-10-22 · Dernière revue technique : 2026-10-22