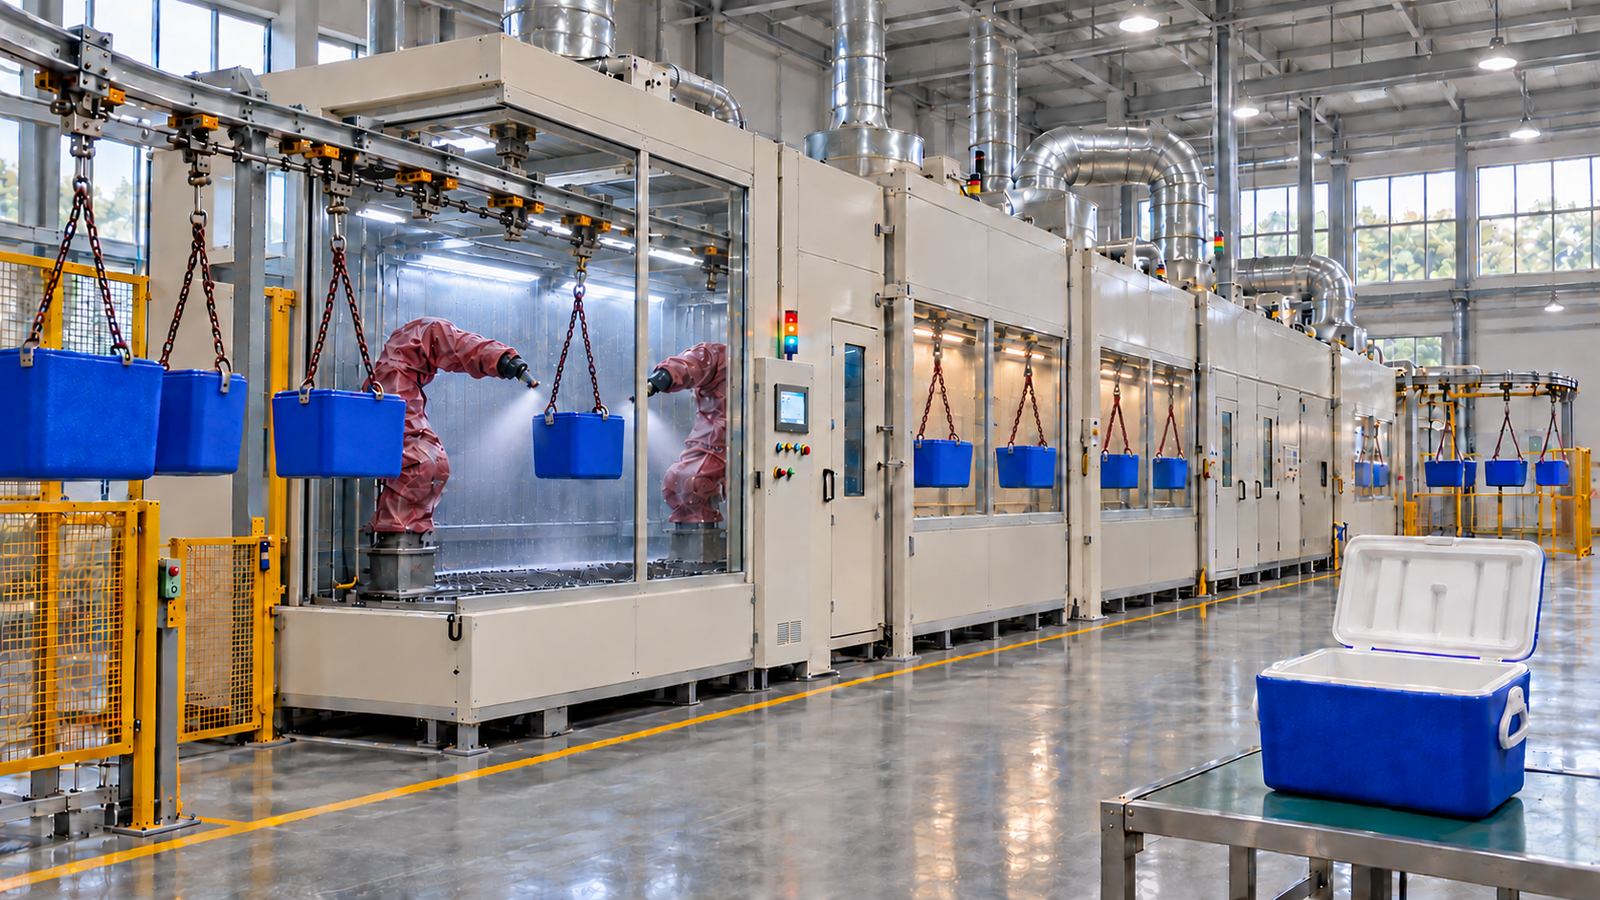
Nghiên cứu điển hình: Dây chuyền phun sơn tĩnh điện bằng robot cho thùng giữ lạnh ABS, Nam Phi
Tóm tắt
| Đối tượng | Dây chuyền phun sơn tĩnh điện bằng robot được thiết kế cho một nhà sản xuất thùng giữ lạnh ở Nam Phi để sơn 400.000 thùng ABS mỗi năm, khoảng 200 thùng mỗi giờ trong một ca 8 giờ, năm ngày mỗi tuần |
|---|---|
| Thiết bị | băng tải treo với móc treo được nối đất, khâu khử bụi và sơn lót dẫn điện hoặc tiền xử lý dẫn điện, 4 buồng phun robot với 8 robot sơn và đầu phun tĩnh điện, 4 hầm bay hơi, lò sấy đóng rắn 60 °C và làm mát cưỡng bức, trong nhà xưởng 1.000 m² với chiều cao thông thủy 4 m |
| Điều kiện vận hành | 3 cỡ thùng đến 300 × 200 × 300 mm và 500 g, sơn lót hai lớp và sơn bóng hai lớp với 8-10 phút bay hơi sau mỗi lớp, sấy đóng rắn 10-15 phút ở 60 °C, 8 màu thay đổi theo lô |
| Ngân sách và tiến độ | Dự toán ngân sách MUSI: khoảng 2,8-3,8 triệu USD cho thiết kế, chế tạo, vận chuyển, lắp đặt và chạy thử; khoảng 9-11 tháng từ khi ký hợp đồng đến khi vào sản xuất |
| Nguồn dữ liệu | yêu cầu của khách hàng và tính toán kỹ thuật của MUSI, 2026; giá trị thiết kế sẽ được xác minh khi chạy thử |
| Thành tích giao hàng | 800+ dây chuyền sơn cho 500+ khách hàng tại 36 quốc gia (đội ngũ kỹ thuật MUSI, tích lũy từ năm 2011) |
| Dịch vụ | Thiết kế, chế tạo, lắp đặt, chạy thử, đào tạo vận hành và hỗ trợ sau bán hàng từ một công ty |
Bối cảnh dự án
Khách hàng sản xuất thùng giữ lạnh ABS cách nhiệt tại Nam Phi và xuất khẩu ra toàn thế giới. Hiện nay thùng được sơn thủ công, theo lô, trong một buồng phun. Để đáp ứng nhu cầu 400.000 thùng mỗi năm với ngoại quan đạt chuẩn xuất khẩu, nhà máy muốn chuyển từ phun thủ công theo lô sang dây chuyền phun sơn tĩnh điện liên tục, sử dụng hệ sơn lót kết hợp sơn bóng với 8 màu. Dây chuyền phải bố trí vừa trong nhà xưởng hiện có 1.000 m² với chiều cao thông thủy 4 m, chạy một ca 8 giờ, năm ngày mỗi tuần, và được bảo trì tại chỗ với phụ tùng có sẵn tại Nam Phi.
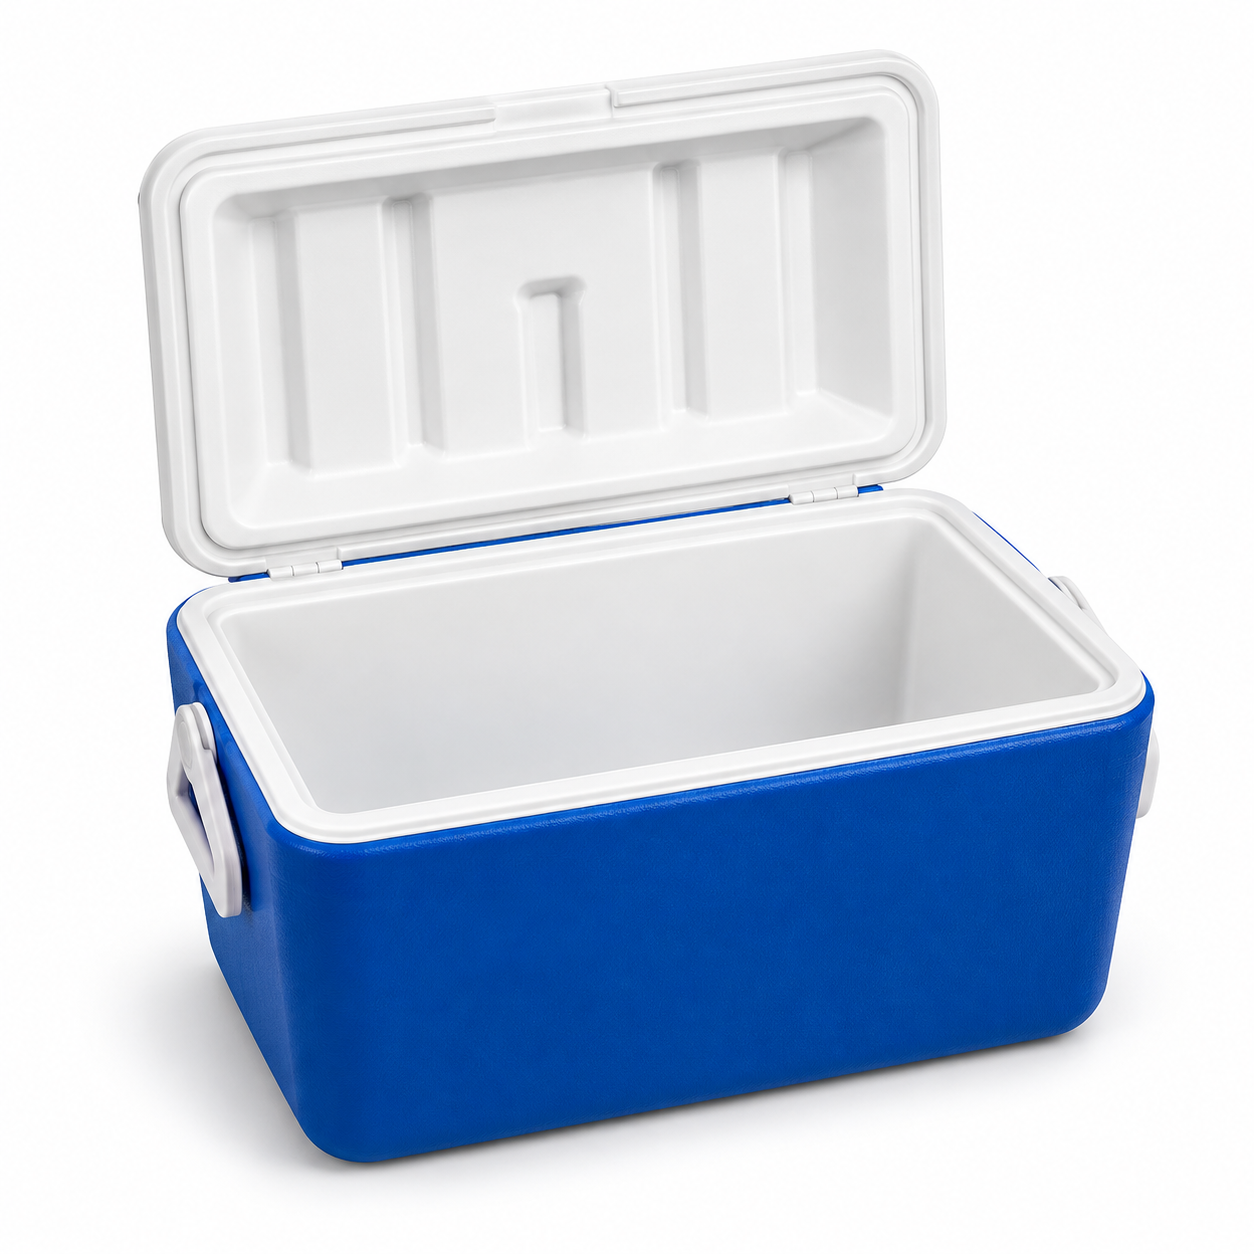
| Yêu cầu | Số liệu của khách hàng |
|---|---|
| Sản phẩm | Thùng giữ lạnh ABS, 3 cỡ |
| Thùng nhỏ / trung / lớn | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| Khối lượng tối đa | 500 g |
| Sản lượng hằng năm | 400.000 thùng |
| Chế độ ca | 5 ngày mỗi tuần, 8 giờ mỗi ngày |
| Hệ thống sơn | Sơn lót 2 lớp + sơn bóng 2 lớp, 8-10 phút bay hơi sau mỗi lớp |
| Đóng rắn | 60 °C trong 10-15 phút |
| Màu sắc | 8, thay đổi theo lô, không bao giờ trộn lẫn |
| Phương pháp phun | Phun sơn tĩnh điện |
| Nhà xưởng | Sẵn có 1.000 m², chiều cao thông thủy 4 m |
| Tài liệu và hỗ trợ | Toàn bộ tài liệu kỹ thuật bằng tiếng Anh; hỗ trợ bảo trì bằng tiếng Anh; phụ tùng mua được tại Nam Phi |
Mục tiêu và ràng buộc của khách hàng
| Sản lượng | khách hàng cần 400.000 thùng mỗi năm, khoảng 1.600 thùng mỗi ngày trong một ca, và muốn thay thế phun thủ công theo lô bằng một dây chuyền liên tục. |
|---|---|
| Độ đồng nhất | khách hàng muốn độ dày màng sơn và ngoại quan đồng đều qua bốn lớp sơn và 8 màu cho các đơn hàng xuất khẩu. |
| Chất nền nhựa | ABS là vật liệu cách điện, vì vậy khả năng sơn tĩnh điện bao phủ quanh thùng phụ thuộc vào việc tạo cho chi tiết một đường dẫn điện xuống đất. |
| Mặt bằng | bốn lớp sơn, mỗi lớp 8-10 phút bay hơi, cộng với sấy đóng rắn và làm mát, cần khoảng 200 m băng tải; tất cả phải nằm gọn trong 1.000 m² dưới mái cao 4 m. |
| Bảo trì | nhà máy cần tài liệu tiếng Anh, hỗ trợ bằng tiếng Anh và phụ tùng có thể mua tại Nam Phi, không phải nhập khẩu cho mỗi lần sửa chữa. |
Các dự án tham chiếu tương tự của MUSI. Chi tiết nhựa và sơn bằng robot đã được thực hiện trong các dự án đã bàn giao được giới thiệu trên website này: một dây chuyền sấy nhanh dài 60 m tại Nam Phi sơn 3,2 triệu vỏ dụng cụ bằng nhựa mỗi năm với nhịp 6 giây mỗi chi tiết (nghiên cứu điển hình), một dây chuyền sấy UV tại Brazil phun tĩnh điện chi tiết nội thất ô tô với chu kỳ 15 giây (nghiên cứu điển hình), và một dây chuyền 10 robot tại Argentina sơn cản xe PP với chu kỳ 60 giây (nghiên cứu điển hình).
Vì sao cấu hình này được chọn
Nhịp dây chuyền. 400.000 thùng trong khoảng 250 ngày làm việc tương đương 1.600 thùng mỗi ngày, hay 200 thùng mỗi giờ (thực) trong một ca 8 giờ. Dây chuyền được thiết kế cho 240 thùng mỗi giờ, dư 20% so với con số thực để bù cho khởi động, khoảng trống khi đổi màu, xả sạch đường sơn, dừng ngắn và hàng lỗi; mức dư này được kiểm tra với tỷ lệ phế phẩm và kế hoạch chuyển đổi của khách hàng trong thiết kế chi tiết. Mỗi móc treo được nối đất treo một thùng với bước 500 mm: thùng lớn nhất dài 300 mm và cần khoảng 360 mm nếu được xoay, cộng thêm khoảng hở cho đường đi của robot và các đoạn cong, vì vậy băng tải chạy ở khoảng 2,0 m/min.
| Thông số thiết kế | Giá trị | Cơ sở |
|---|---|---|
| Sản lượng thực cần đạt | 200 thùng/h | 400.000 ÷ 250 ngày ÷ 8 h |
| Sản lượng thiết kế | 240 thùng/h | Dư 20% cho khoảng trống, dừng máy và hàng lỗi |
| Bước treo | 500 mm | Chiều dài thùng 300 mm (đường chéo khoảng 360 mm nếu xoay) cộng khoảng hở; được kiểm tra theo tầm với của robot và các đoạn cong của băng tải |
| Tốc độ băng tải | khoảng 2,0 m/min | 240 thùng/h × 0,5 m |
| Mỗi hầm bay hơi | khoảng 20 m băng tải (10 phút) | mức trên của yêu cầu 8-10 phút |
| Lò sấy đóng rắn | khoảng 30 m băng tải (lưu 15 phút ở 60 °C) | mức trên của yêu cầu 10-15 phút; thời gian đóng rắn ở nhiệt độ vật được xác nhận theo bảng dữ liệu sơn và biểu đồ nhiệt lò |
| Làm mát cưỡng bức | khoảng 10 m (5 phút) | thùng dưới 35 °C trước khi tháo xuống |
| Tổng chiều dài băng tải | khoảng 200 m | các công đoạn cộng với đoạn quay vòng và đường hồi |
Đường dẫn điện cho chi tiết ABS. Đầu phun tĩnh điện truyền sơn hiệu quả lên chi tiết được nối đất và có tính dẫn điện. ABS là vật liệu cách điện, vì vậy thiết kế tạo ra một đường dẫn điện: sơn lót dẫn điện, phun tiền xử lý dẫn điện hoặc lớp đỡ dẫn điện được nối đất, lựa chọn cùng nhà cung cấp sơn của khách hàng và xác nhận bằng phun thử trên thùng mẫu. Móc treo được nối đất qua băng tải và điện trở nối đất được kiểm tra dưới 1 MΩ. Khâu thổi khí ion hóa trước khi sơn chỉ loại bỏ bụi và tĩnh điện bề mặt; nó không làm cho chi tiết dẫn điện.
Dùng robot thay cho súng cố định hoặc máy phun tịnh tiến. Mỗi buồng có hai robot sơn nhỏ gọn, mỗi bên băng tải một robot, nhờ đó bốn mặt bên và mặt đáy của thùng treo đều được phun tới mà không cần xoay thùng; móc treo xoay vẫn là một phương án tùy chọn. Robot đổi chương trình theo cỡ thùng từ công thức (recipe) của băng tải. Đầu phun, là chuông xoay tĩnh điện hoặc súng tĩnh điện phun sương bằng khí, được chọn cùng nhà cung cấp sơn qua phun thử. Robot và đầu phun được chỉ định có chứng nhận khu vực nguy hiểm (ATEX hoặc IECEx) cho vùng buồng phun; áo bảo vệ giữ cho thiết bị sạch nhưng không phải là chứng nhận. Hai hoặc ba súng tĩnh điện tự động cố định hoặc máy phun tịnh tiến cho mỗi buồng giúp giảm ngân sách, nhưng phải chỉnh lại thủ công cho từng cỡ thùng và cho màng sơn kém đồng đều hơn ở cạnh và góc.
Đề xuất lọc khô thay cho màng nước. Các buồng được đề xuất dùng lọc khô bằng giấy mê cung và túi lọc: không có mạch nước cần xử lý hay bổ sung, điều quan trọng ở nơi nước đắt đỏ, và việc đổi màu không làm nhiễm bẩn bể nước dùng chung. Lựa chọn cuối cùng tùy thuộc vào hệ sơn và lượng sơn thừa; buồng màng nước vẫn là một phương án thay thế.
Bố trí gấp khúc cho 1.000 m² và 4 m. Các hầm bay hơi và lò sấy được xây dựng dạng vòng zíc zắc kín, nhờ đó 200 m băng tải nằm gọn trong diện tích khoảng 48 × 16 m. Ray băng tải đặt ở độ cao khoảng 2,7 m; buồng phun cao 2,6 m bên trong với buồng thông gió lọc phía trên (tổng cộng khoảng 3,2 m), các bộ cấp khí đặt trên sàn bên cạnh buồng, và đường ống gió chạy ở độ cao khoảng 3,5 m, tất cả đều dưới mái cao 4 m. Bố trí cuối cùng được xác nhận theo bản vẽ nhà xưởng của khách hàng.
Gia nhiệt lò: gas gián tiếp hoặc điện. Lò duy trì 60 °C ± 2 °C. Nhu cầu nhiệt ở 60 °C thấp; đầu đốt gas gián tiếp (LPG hoặc khí tự nhiên) giúp quá trình đóng rắn tiếp tục khi lưới điện bị gián đoạn, vốn là yếu tố thực tế cần tính đến khi lập kế hoạch ở Nam Phi, còn gia nhiệt bằng điện là phương án thay thế nơi không có gas. Lựa chọn tùy thuộc vào kết quả kiểm tra các nguồn tiện ích. 15 phút là thời gian lưu trên băng tải; thời gian ở nhiệt độ vật cần thiết để đóng rắn được xác nhận theo bảng dữ liệu sơn và biểu đồ nhiệt độ lò. Bộ điều khiển robot và PLC được cấp UPS để giữ chương trình và vị trí, và dây chuyền dừng an toàn.
Quy trình công nghệ
| # | Trạm dây chuyền | Chức năng trạm | Thời gian / chiều dài |
|---|---|---|---|
| 1 | Treo hàng | Công nhân treo thùng lên móc treo được nối đất | khoảng 8 m |
| 2 | Thổi khí ion hóa | Loại bỏ bụi và tĩnh điện bề mặt (không phải xử lý dẫn điện) | khoảng 3 m |
| 3 | Xử lý dẫn điện và bay hơi | Phun tiền xử lý dẫn điện, trừ khi dùng sơn lót dẫn điện hoặc lớp đỡ được nối đất | khoảng 3 phút |
| 4 | Buồng 1: sơn lót lớp 1 | 2 robot, đầu phun tĩnh điện, van đổi 8 màu | khoảng 5 m |
| 5 | Bay hơi 1 | Hầm kín, 25-30 °C, tốc độ gió thấp | 10 phút |
| 6 | Buồng 2: sơn lót lớp 2 | 2 robot, cùng màu với buồng 1 | khoảng 5 m |
| 7 | Bay hơi 2 | Hầm kín | 10 phút |
| 8 | Buồng 3: sơn bóng lớp 1 | 2 robot, sơn bóng 2K qua bộ định lượng điện tử | khoảng 5 m |
| 9 | Bay hơi 3 | Hầm kín | 10 phút |
| 10 | Buồng 4: sơn bóng lớp 2 | 2 robot | khoảng 5 m |
| 11 | Bay hơi 4 | Hầm kín | 10 phút |
| 12 | Lò sấy đóng rắn | Tuần hoàn khí nóng, 60 °C ± 2 °C | lưu 15 phút |
| 13 | Làm mát cưỡng bức | Không khí môi trường đã lọc | 5 phút |
| 14 | Tháo hàng và kiểm tra | Kiểm tra ngoại quan, lấy mẫu kiểm tra độ dày màng và độ bám dính | khoảng 8 m |
Phạm vi cung cấp
| Hạng mục | Cấu hình | SL |
|---|---|---|
| Băng tải trên cao | khoảng 200 m, móc treo được nối đất với bước 500 mm (tùy chọn móc treo xoay), truyền động VFD, bộ căng xích, bôi trơn tự động, theo dõi băng tải cho robot | 1 dây chuyền |
| Treo hàng và thổi khí | sàn thao tác treo hàng, vòng thổi khí ion hóa | 1 |
| Tiền xử lý dẫn điện | trạm phun tự động với vùng bay hơi ở nhiệt độ môi trường | 1 |
| Buồng phun robot | kích thước trong khoảng 5,0 × 3,0 × 2,6 m, luồng gió xuống khoảng 0,35 m/s, đề xuất lọc khô (phương án thay thế: màng nước), đèn chống cháy nổ, thiết bị điện cho khu vực nguy hiểm | 4 |
| Robot sơn | robot sơn nhỏ gọn 6/7 trục được chứng nhận cho vùng nguy hiểm của buồng phun (ATEX hoặc IECEx), với chuông xoay tĩnh điện hoặc súng tĩnh điện và bộ điều khiển | 8 |
| Cấp sơn | van đổi 8 màu trên các robot sơn lót, định lượng 2K điện tử cho sơn bóng, bơm, phòng pha sơn | 1 bộ |
| Bộ cấp khí | khí cấp bù đã lọc và gia nhiệt cho mỗi buồng, khoảng 19.000 m³/h mỗi buồng (sơ bộ; giá trị cuối theo cân bằng gió) | 4 |
| Hầm bay hơi | hầm zíc zắc kín, 25-30 °C | 4 |
| Lò sấy đóng rắn | tuần hoàn khí nóng, 60 °C ± 2 °C, đầu đốt gas gián tiếp hoặc gia nhiệt điện, rèm khí ở hai đầu | 1 |
| Làm mát cưỡng bức | hầm dùng không khí môi trường đã lọc | 1 |
| Hệ thống hút khí thải | quạt hút cho buồng và hầm, đường ống gió và ống khói | 1 bộ |
| Điều khiển dây chuyền | PLC, tủ điều khiển động cơ (MCC), HMI và SCADA dây chuyền bằng tiếng Anh, khóa liên động an toàn, UPS cho PLC và bộ điều khiển robot | 1 bộ |
| An toàn cháy nổ và khí | phát hiện và dập lửa cho buồng phun, phát hiện hơi dung môi | 1 bộ |
Thương hiệu linh kiện. Các linh kiện chính có thể sử dụng từ các thương hiệu quốc tế như những hãng được liệt kê, có thể cấu hình theo yêu cầu của khách hàng. Ưu tiên các thương hiệu có công ty con hoặc nhà phân phối ủy quyền tại Nam Phi, để linh kiện hao mòn có thể mua tại chỗ; danh sách cuối cùng, kèm thông tin liên hệ nhà cung cấp địa phương, là một phần của hồ sơ bàn giao.
| Thành phần | Tùy chọn thương hiệu |
|---|---|
| Robot sơn | ABB, FANUC, Yaskawa |
| Đầu phun tĩnh điện và đổi màu | ABB; các thương hiệu súng phun hàng đầu quốc tế |
| Định lượng 2K và bơm sơn | Các thương hiệu súng phun hàng đầu quốc tế |
| PLC, HMI và điều khiển động cơ | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| Biến tần | ABB, Siemens, Danfoss |
| Động cơ giảm tốc băng tải | SEW-EURODRIVE, NORD, Bonfiglioli |
| Vòng bi và xích | SKF, Schaeffler (FAG), Renold, Tsubaki |
| Hệ khí nén | Festo, SMC |
| Quạt | Nicotra Gebhardt, ebm-papst, Systemair |
| Vật liệu lọc cho buồng và khí cấp | Camfil, Freudenberg Viledon, Andreae Filters |
| Đầu đốt gas | Riello, Weishaupt, Honeywell Maxon |
| Thổi khí ion hóa | Simco-Ion, Meech, KEYENCE |
| Cảm biến | SICK, ifm, Pepperl+Fuchs |
| Đèn và thiết bị điện cho khu vực nguy hiểm | Eaton Crouse-Hinds, R. STAHL, ABB |
| Dập lửa và phát hiện khí | Kidde, Minimax, Dräger |
Cơ sở thiết kế cho Nam Phi: nguồn điện 400 V, 50 Hz; thiết kế lắp đặt điện theo SANS 10142-1; phân loại khu vực nguy hiểm và lựa chọn thiết bị theo bộ tiêu chuẩn IEC 60079 (SANS 60079); che chắn và an toàn máy theo nghĩa vụ của khách hàng theo Luật An toàn và Sức khỏe Nghề nghiệp (OHS Act). Các phiên bản áp dụng được xác nhận với kỹ sư của khách hàng trong giai đoạn thiết kế.
Dịch vụ bao gồm: thiết kế bằng tiếng Anh, chế tạo, lắp ráp sơ bộ và nghiệm thu tại nhà máy, đóng gói xuất khẩu và chứng từ, giám sát lắp đặt, chạy thử, lập trình robot cho 3 cỡ thùng, đào tạo vận hành và bảo trì bằng tiếng Anh, bảo hành và phụ tùng.
Không bao gồm: công trình xây dựng, móng và xử lý chống thấm sàn, các nguồn tiện ích đến ranh giới cung cấp (điện, gas, khí nén), giấy phép địa phương bao gồm mọi giấy phép phát thải khí, xử lý VOC trừ khi được đặt hàng, sơn và hóa chất tiền xử lý, thuế nhập khẩu và VAT của Nam Phi, và nhân công địa phương cho dỡ hàng và nâng hạ.
Chi phí và tiến độ
Dự toán ngân sách MUSI (tháng 10 năm 2026) bằng đô la Mỹ cho cấu hình trên trang này; đây không phải là báo giá. Cơ sở: phạm vi, khối lượng và các hạng mục loại trừ nêu trên, cùng linh kiện từ danh sách thương hiệu. Giá được chốt trong hợp đồng sau khi các điểm còn mở dưới đây được giải quyết.
| Giai đoạn | Nội dung bao gồm | Thời gian |
|---|---|---|
| Thiết kế | Rà soát dữ liệu hiện trường, tính toán quy trình, bố trí mặt bằng, mô hình 3D, thiết kế kết cấu thép, đường ống và điện, phân loại khu vực nguy hiểm, bản vẽ và sổ tay tiếng Anh, khách hàng phê duyệt | 6-8 tuần |
| Chế tạo | Toàn bộ thiết bị trong phạm vi cung cấp bao gồm robot và thiết bị sơn, lắp ráp sơ bộ và nghiệm thu tại nhà máy (EXW Trung Quốc) | 16-20 tuần kể từ khi duyệt thiết kế |
| Vận chuyển | Đóng gói xuất khẩu, khoảng 14-18 container 40 feet từ Trung Quốc đến Durban, thông quan, vận chuyển nội địa đến công trường | khoảng 6-8 tuần từ cửa đến cửa |
| Lắp đặt và chạy thử nghiệm thu | Kỹ sư giám sát tại công trường, lắp đặt cơ khí và điện, lập trình robot, sơn thử, tăng tốc sản xuất, đào tạo | 8-11 tuần tại công trường |
| Tổng cộng | khoảng 2,8-3,8 triệu USD cho thiết kế, chế tạo, vận chuyển, lắp đặt và chạy thử | khoảng 9-11 tháng từ hợp đồng đến sản xuất |
Tùy chọn ngoài tổng giá: Xử lý VOC (rotor zeolite kết hợp RTO hoặc RCO) nếu giấy phép địa phương yêu cầu; bộ phụ tùng cho hai năm; dàn làm mát trong các bộ cấp khí cho nhiệt độ mùa hè.
Mục tiêu thiết kế
Cột quy trình hiện tại là mô tả của khách hàng về quy trình thủ công, chưa có số liệu đo. Mỗi mục tiêu được kiểm chứng khi chạy thử nghiệm thu hoặc trong giai đoạn tăng sản lượng như nêu ở cột cuối, và kết quả đo sẽ được bổ sung sau khi chạy thử nghiệm thu.
| Hạng mục | Quy trình hiện tại (khách hàng báo cáo) | Mục tiêu thiết kế | Xác minh |
|---|---|---|---|
| Sản lượng | phun thủ công theo lô | 200 thùng đạt/h (thực) (thiết kế 240) | Đo bằngNội bộ (khách hàng chứng kiến) Đơn / trung bìnhTrung bình Mẫu1 ca đầy đủ Thời điểm kiểm traTăng tốc sản xuất Phương pháp / thiết bịBộ đếm tại khâu tháo hàng |
| Lớp sơn và bay hơi | thủ công, thợ sơn tự canh thời gian | 4 lớp, mỗi lớp bay hơi 10 phút, cố định theo tốc độ băng tải | Đo bằngNội bộ Đơn / trung bìnhĐơn lẻ MẫuMỗi cỡ thùng Thời điểm kiểm traChạy thử Phương pháp / thiết bịNhật ký tốc độ băng tải |
| Đóng rắn | theo lô | 60 °C ± 2 °C; thời gian đóng rắn ở nhiệt độ vật theo bảng dữ liệu sơn | Đo bằngNội bộ (khách hàng chứng kiến) Đơn / trung bìnhĐơn lẻ Mẫu3 biểu đồ nhiệt mỗi cỡ Thời điểm kiểm traChạy thử Phương pháp / thiết bịBộ ghi dữ liệu lò với đầu dò gắn trên thùng |
| Lượng sơn tiêu thụ mỗi thùng | phun thủ công, chưa đo | xác định sau khi phun thử; chuông xoay tĩnh điện trên bề mặt dẫn điện thường đạt hiệu suất bám sơn 60-80% | Đo bằngKhách hàng Đơn / trung bìnhTrung bình Mẫu1 tuần Thời điểm kiểm traSau tăng tốc sản xuất Phương pháp / thiết bịLượng sơn dùng cho mỗi thùng đạt; hiệu suất bám sơn, nếu thuộc tiêu chí nghiệm thu, theo cân bằng khối lượng chất rắn của sơn |
| Độ dày màng sơn | khác nhau tùy thợ sơn | theo bảng dữ liệu của nhà cung cấp sơn, cho mỗi lớp | Đo bằngNội bộ (khách hàng chứng kiến) Đơn / trung bìnhTrung bình Mẫu5 thùng mỗi màu Thời điểm kiểm traChạy thử Phương pháp / thiết bịMáy đo độ dày lớp phủ bằng siêu âm |
| Độ bám dính | chưa đo | Thử cắt ô ISO 2409, cấp 0-1 | Đo bằngBên thứ ba hoặc phòng thí nghiệm của khách hàng Đơn / trung bìnhĐơn lẻ Mẫu3 thùng mỗi màu Thời điểm kiểm traChạy thử Phương pháp / thiết bịThử nghiệm cắt ô ISO 2409 |
| Đổi màu | buồng được vệ sinh thủ công | robot xả sạch trong vài phút cộng một khoảng ngắn móc treo trống | Đo bằngNội bộ Đơn / trung bìnhTrung bình Mẫu8 lần đổi màu Thời điểm kiểm traChạy thử Phương pháp / thiết bịTính giờ từ thùng cuối đến thùng đầu |
Các điểm còn mở cần xác nhận
Các hạng mục này chưa được xác định trong yêu cầu của khách hàng và sẽ được giải quyết trong giai đoạn thiết kế trước khi chốt giá:
| Bề mặt cần sơn | chỉ vỏ ngoài, hay cả nắp và lớp lót; viền trắng và phần bên trong được che chắn hay sơn trước khi lắp ráp. |
|---|---|
| Hệ sơn | khả năng cung cấp sơn lót dẫn điện hoặc tiền xử lý dẫn điện từ nhà cung cấp sơn của khách hàng, và thời gian bay hơi, đóng rắn theo bảng dữ liệu cho từng lớp. |
| Móc treo | móc treo cố định, móc treo hai xích (như trong hình minh họa) hoặc móc treo xoay cho từng cỡ thùng, được chọn sau thử nghiệm treo và nối đất với thùng mẫu. |
| Đầu phun | chuông xoay tĩnh điện hoặc súng tĩnh điện phun sương bằng khí trên mỗi robot, được chọn qua phun thử với sơn của khách hàng. |
| Đóng rắn | liệu 10-15 phút có phải là thời gian ở nhiệt độ vật 60 °C hay không, được xác nhận theo bảng dữ liệu sơn. |
| Nhà xưởng | chiều dài, chiều rộng và lưới cột nhà xưởng; diện tích dây chuyền 48 × 16 m cần nhà xưởng dài tối thiểu khoảng 50 m. |
| Tiện ích | công suất điện sẵn có, nguồn cấp gas cho lò và khí nén. |
| Giấy phép | cơ quan địa phương có yêu cầu giấy phép phát thải khí và xử lý VOC hay không. |
Khả năng áp dụng
Cấu hình này phù hợp với chi tiết nhựa hoặc composite có kích thước đến khoảng 0,5 m và nặng đến vài kilôgam, sơn nhiều lớp với sản lượng lớn, trong đó nhiều cỡ và màu chạy trên cùng một dây chuyền: thùng giữ lạnh, vỏ dụng cụ và thiết bị gia dụng, chi tiết trang trí nội thất ô tô và các chi tiết đúc tương tự. Đây không phải là lựa chọn phù hợp cho chi tiết sơn một lớp với sản lượng thấp, nơi buồng phun thủ công hoặc bán tự động có chi phí thấp hơn nhiều, cho chi tiết không thể treo và nối đất một cách tin cậy, hoặc khi hệ sơn không thể làm cho dẫn điện.
Kết quả được trình bày trong nghiên cứu điển hình này phản ánh các điều kiện vận hành đã nêu và không nên được hiểu là hiệu suất được đảm bảo trong các điều kiện nguyên liệu, sản xuất, môi trường hoặc mặt bằng khác nhau.
Hậu mãi
Kỹ sư chạy thử và đội ngũ hỗ trợ làm việc bằng tiếng Anh, và mọi bản vẽ, sổ tay, màn hình HMI và tài liệu đào tạo đều bằng tiếng Anh. Linh kiện hao mòn và phụ tùng thông dụng được chỉ định từ các thương hiệu bán tại Nam Phi, và hồ sơ bàn giao bao gồm danh sách phụ tùng kèm nhà cung cấp địa phương. Bảo hành 12 tháng cho toàn bộ dây chuyền, 36 tháng cho các linh kiện quan trọng và đến 60 tháng cho các bộ phận kết cấu. Kỹ sư phản hồi trong vòng 24 giờ; các chuyến dịch vụ tại chỗ sau bàn giao được thỏa thuận trong hợp đồng. Chi tiết xem trên trang dịch vụ sau bán hàng của chúng tôi.
Câu hỏi thường gặp
Nhựa ABS có thể sơn tĩnh điện được không?
Có, khi chi tiết có đường dẫn điện xuống đất. ABS là vật liệu cách điện, vì vậy dây chuyền sử dụng sơn lót dẫn điện, tiền xử lý dẫn điện hoặc lớp đỡ được nối đất, được chọn cùng nhà cung cấp sơn và kiểm chứng qua phun thử. Nếu không có, sơn bao phủ kém lên cạnh và các chỗ lõm, và hiệu suất bám sơn giảm xuống gần mức của phun thông thường.
Vì sao dùng robot sơn thay cho máy phun tịnh tiến cho thùng giữ lạnh?
Ba cỡ thùng và năm mặt cần sơn đòi hỏi đường đi của đầu phun phải bám theo từng cỡ. Mỗi bên một robot sẽ phun tới mọi mặt ngoài của thùng treo, đổi chương trình theo công thức của băng tải và giữ cho cạnh và góc đồng đều. Súng cố định hoặc máy phun tịnh tiến rẻ hơn nhưng phải chỉnh lại thủ công cho từng cỡ.
Dây chuyền với bốn lớp sơn và 10 phút bay hơi dài bao nhiêu?
Ở tốc độ khoảng 2 m/min, mỗi khâu bay hơi 10 phút chiếm khoảng 20 m băng tải và khâu đóng rắn 15 phút khoảng 30 m, nên toàn bộ dây chuyền có khoảng 200 m băng tải. Gấp các hầm bay hơi và lò sấy thành các vòng zíc zắc giúp dây chuyền nằm gọn trong khoảng 48 × 16 m.
Dây chuyền có vừa nhà xưởng 1.000 m² với mái cao 4 m không?
Có, với bố trí gấp khúc. Băng tải chạy ở độ cao khoảng 2,7 m, buồng phun cao khoảng 3,2 m tính cả buồng thông gió lọc, các bộ cấp khí đặt bên cạnh buồng và đường ống gió chạy ở khoảng 3,5 m. Diện tích còn lại dành cho khâu treo hàng, kiểm tra và phòng pha sơn.
Một dây chuyền robot như thế này có chi phí bao nhiêu?
Với cấu hình này, dự toán ngân sách của MUSI vào khoảng 2,8-3,8 triệu USD cho thiết kế, chế tạo, vận chuyển đến công trường, lắp đặt và chạy thử. Không bao gồm công trình xây dựng, nguồn tiện ích, giấy phép, sơn, thuế nhập khẩu và VAT; giá được chốt trong hợp đồng sau khi các điểm còn mở được giải quyết.
Từ khi đặt hàng đến khi sản xuất mất bao lâu?
Khoảng 9-11 tháng: 6-8 tuần thiết kế, 16-20 tuần chế tạo và thử nghiệm tại nhà máy, khoảng 6-8 tuần vận chuyển từ cửa đến cửa, và 8-11 tuần lắp đặt, chạy thử và tăng tốc sản xuất. Thời gian giao hàng của robot và thiết bị sơn quyết định phần lớn giai đoạn chế tạo.
Có thể mua phụ tùng tại Nam Phi không?
Có, đối với linh kiện hao mòn và phụ tùng thông dụng. Linh kiện được chỉ định từ các thương hiệu có công ty con hoặc nhà phân phối ủy quyền tại Nam Phi, như ABB, Siemens, SEW-EURODRIVE, SMC và Festo, và hồ sơ bàn giao bao gồm danh sách phụ tùng kèm nhà cung cấp địa phương.
Cần những thông tin gì để báo giá một dây chuyền sơn robot?
Kích thước và trọng lượng chi tiết, sản lượng hằng năm và chế độ ca, hệ sơn kèm bảng dữ liệu sơn cho thời gian bay hơi và đóng rắn, số lượng màu và tần suất đổi màu, chiều dài, chiều rộng, chiều cao và lưới cột nhà xưởng, nguồn điện, gas và khí nén sẵn có, cùng mọi yêu cầu giấy phép tại địa phương. Chi tiết mẫu cho phép chúng tôi chạy thử treo, nối đất và phun trước khi chốt giá.
Giá đã bao gồm những gì và bên mua cần cung cấp những gì?
Bao gồm: thiết kế bằng tiếng Anh, chế tạo, lắp ráp sơ bộ và nghiệm thu tại nhà máy, đóng gói xuất khẩu và chứng từ, giám sát lắp đặt, chạy thử, lập trình robot cho 3 cỡ thùng, đào tạo vận hành và bảo trì bằng tiếng Anh, bảo hành và phụ tùng. Bên mua cung cấp công trình xây dựng, móng, các nguồn tiện ích đến ranh giới cung cấp, giấy phép địa phương, sơn và hóa chất tiền xử lý, thuế nhập khẩu và VAT, và nhân công địa phương cho dỡ hàng và nâng hạ.
Sản lượng và chất lượng sơn được chứng minh như thế nào khi bàn giao?
Dây chuyền phải đạt nghiệm thu tại nhà máy trước khi xuất hàng. Khi chạy thử và tăng tốc sản xuất, từng mục tiêu thiết kế được đo như nêu trong bảng Mục tiêu thiết kế: sản lượng được đếm trong một ca đầy đủ, độ dày màng được kiểm tra bằng máy đo độ dày lớp phủ bằng siêu âm và độ bám dính bằng thử nghiệm cắt ô ISO 2409.
Dây chuyền có được thiết kế theo tiêu chuẩn điện và khu vực nguy hiểm của Nam Phi không?
Có. Cơ sở thiết kế là nguồn điện 400 V, 50 Hz, thiết kế lắp đặt điện theo SANS 10142-1, phân loại khu vực nguy hiểm và lựa chọn thiết bị theo bộ tiêu chuẩn IEC 60079 (SANS 60079). Các phiên bản áp dụng được xác nhận với kỹ sư của khách hàng trong giai đoạn thiết kế.
Dây chuyền sơn tại Nam Phi có cần xử lý VOC không?
Điều này phụ thuộc vào việc cơ quan địa phương có yêu cầu giấy phép phát thải khí cho nhà máy hay không. Vấn đề này được kiểm tra trong giai đoạn thiết kế; nếu cần xử lý, rotor zeolite kết hợp RTO hoặc RCO được chào như một tùy chọn ngoài tổng giá.
Dây chuyền đi kèm chế độ bảo hành và hỗ trợ hậu mãi nào?
Bảo hành 12 tháng cho toàn bộ dây chuyền, 36 tháng cho các linh kiện quan trọng và đến 60 tháng cho các bộ phận kết cấu. Kỹ sư phản hồi trong vòng 24 giờ, mọi tài liệu và đào tạo đều bằng tiếng Anh, và các chuyến dịch vụ tại chỗ sau bàn giao được thỏa thuận trong hợp đồng.
Sau này cùng dây chuyền đó có thể sơn các chi tiết nhựa khác không?
Có, với chi tiết nhựa hoặc composite có kích thước đến khoảng 0,5 m và nặng vài kilôgam, có thể treo và nối đất. Mỗi chi tiết mới cần móc treo và chương trình robot riêng, và hệ sơn của nó phải được làm cho dẫn điện.
Nhận giải pháp tương tự
Hãy gửi cho chúng tôi các thông tin sau và chúng tôi sẽ gửi lại bố trí mặt bằng, tính toán nhịp dây chuyền và ngân sách cho chi tiết của bạn:
- Bản vẽ hoặc ảnh chi tiết, kích thước và khối lượng của từng mẫu
- Sản lượng hằng năm, số ca và số ngày làm việc
- Hệ sơn, số lớp, dữ liệu bay hơi và đóng rắn, số màu và tần suất đổi màu
- Kích thước nhà xưởng, chiều cao thông thủy và các nguồn tiện ích sẵn có
- Nếu có thể, gửi vài thùng mẫu mỗi cỡ để thử treo và phun
Nhắn tin WhatsApp cho chúng tôi về trường hợp này Biểu mẫu liên hệ
Liên quan
- Dây chuyền sơn bằng robot (trang sản phẩm)
- Dây chuyền sơn vỏ dụng cụ điện tại Nam Phi (nghiên cứu điển hình)
- Dây chuyền sấy UV cho chi tiết nhựa nội thất ô tô (nghiên cứu điển hình)
- Phun sơn bằng robot so với máy phun tịnh tiến: khi nào robot mang lại hiệu quả
- Dây chuyền sơn cần bao nhiêu diện tích mặt bằng
- Nhập khẩu dây chuyền sơn từ Trung Quốc: vận chuyển, lắp đặt và hải quan
- Phòng pha sơn
Được cung cấp bởi Lin Cong, Giám đốc Kỹ thuật, MUSI Technology
Đăng ngày 2026-10-22 · Cập nhật 2026-10-22 · Rà soát kỹ thuật gần nhất: 2026-10-22