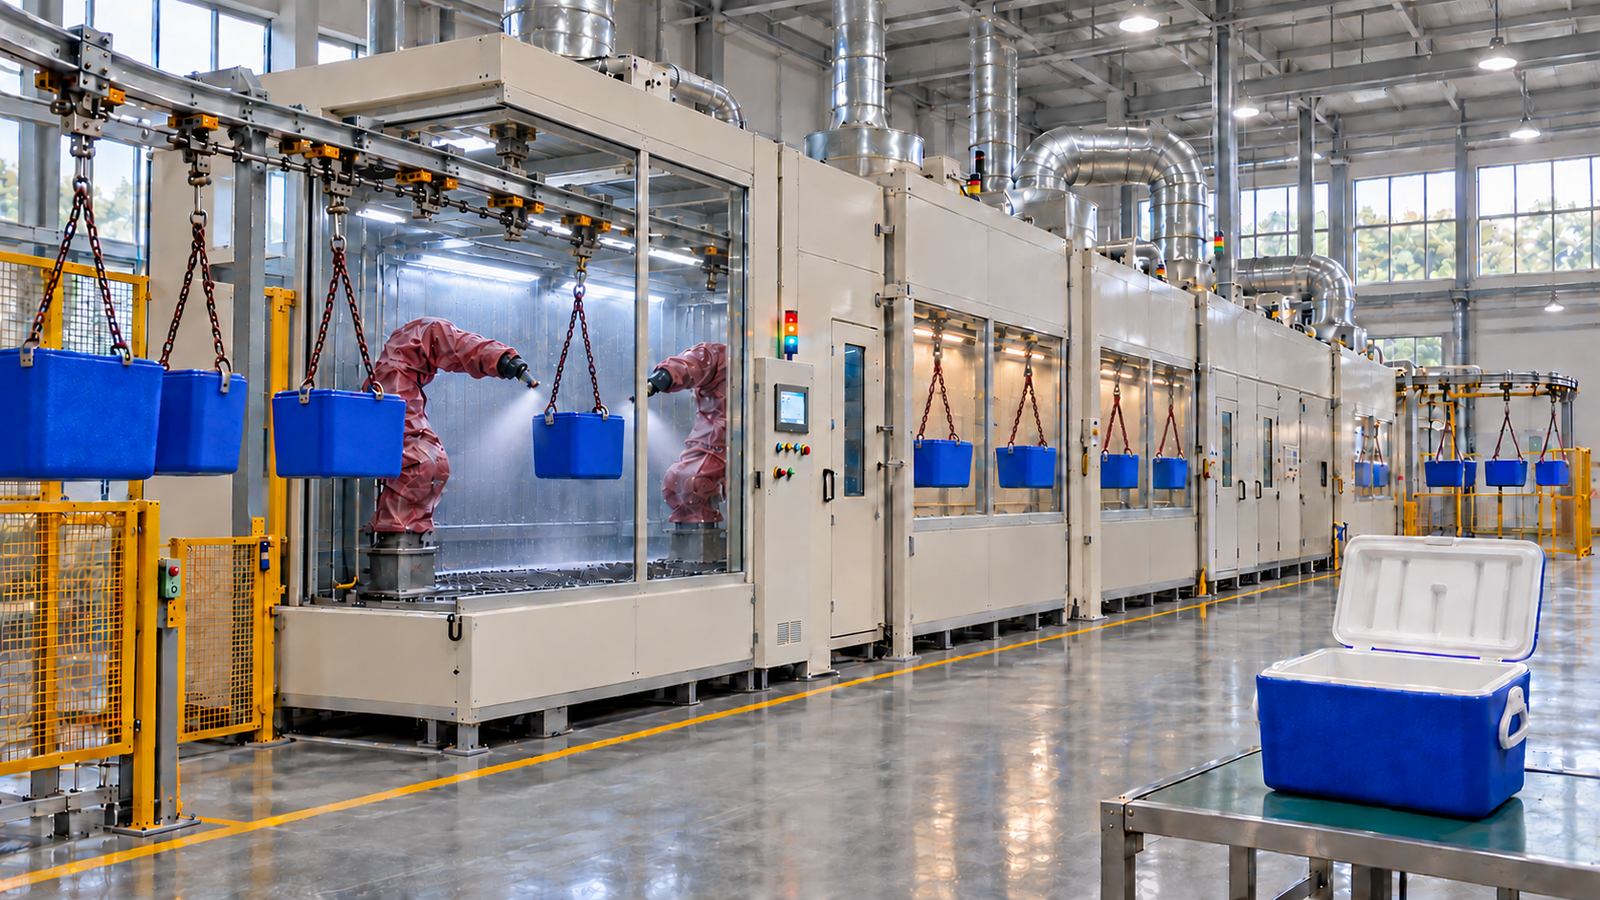
Studi Kasus: Lini Semprot Elektrostatik Robotik untuk Kotak Pendingin ABS, Afrika Selatan
Ringkasan
| Objek | Lini semprot elektrostatik robotik yang dirancang untuk produsen kotak pendingin di Afrika Selatan guna mengecat 400.000 kotak ABS per tahun, sekitar 200 kotak per jam dalam satu shift 8 jam, lima hari seminggu |
|---|---|
| Peralatan | konveyor gantung dengan gantungan yang di-ground, penghilangan debu dan primer konduktif atau pra-perlakuan konduktif, 4 booth robotik dengan 8 robot cat dan aplikator elektrostatik, 4 terowongan flash-off, oven curing 60 °C dan pendinginan paksa, di dalam gedung 1.000 m² dengan tinggi bebas 4 m |
| Kondisi operasi | 3 ukuran kotak hingga 300 × 200 × 300 mm dan 500 g, primer dua lapis dan clear dua lapis dengan flash-off 8-10 menit setelah setiap lapisan, curing 10-15 menit pada 60 °C, 8 warna diganti per batch |
| Anggaran dan jadwal | Estimasi anggaran MUSI: sekitar USD 2,8-3,8 juta untuk desain, manufaktur, transportasi, instalasi, dan commissioning; sekitar 9-11 bulan dari kontrak hingga produksi |
| Sumber data | brief klien dan perhitungan rekayasa MUSI, 2026; nilai desain akan diverifikasi saat commissioning |
| Rekam jejak pengiriman | 800+ lini pelapisan untuk 500+ klien di 36 negara (tim teknik MUSI, kumulatif sejak 2011) |
| Layanan | Desain, manufaktur, instalasi, komisioning, pelatihan operator dan layanan purna jual dari satu perusahaan |
Latar Belakang Proyek
Klien memproduksi kotak pendingin ABS berinsulasi di Afrika Selatan dan mengekspornya ke seluruh dunia. Saat ini kotak dicat secara manual, per batch, di dalam booth semprot. Untuk memenuhi permintaan tahunan 400.000 kotak dengan tampilan kelas ekspor, pabrik ingin beralih dari penyemprotan manual per batch ke lini semprot elektrostatik kontinu, dengan sistem primer plus clear coat dalam 8 warna. Lini harus muat di gedung yang ada seluas 1.000 m² dengan tinggi bebas 4 m, beroperasi satu shift 8 jam lima hari seminggu, dan dirawat secara lokal dengan suku cadang yang tersedia di Afrika Selatan.
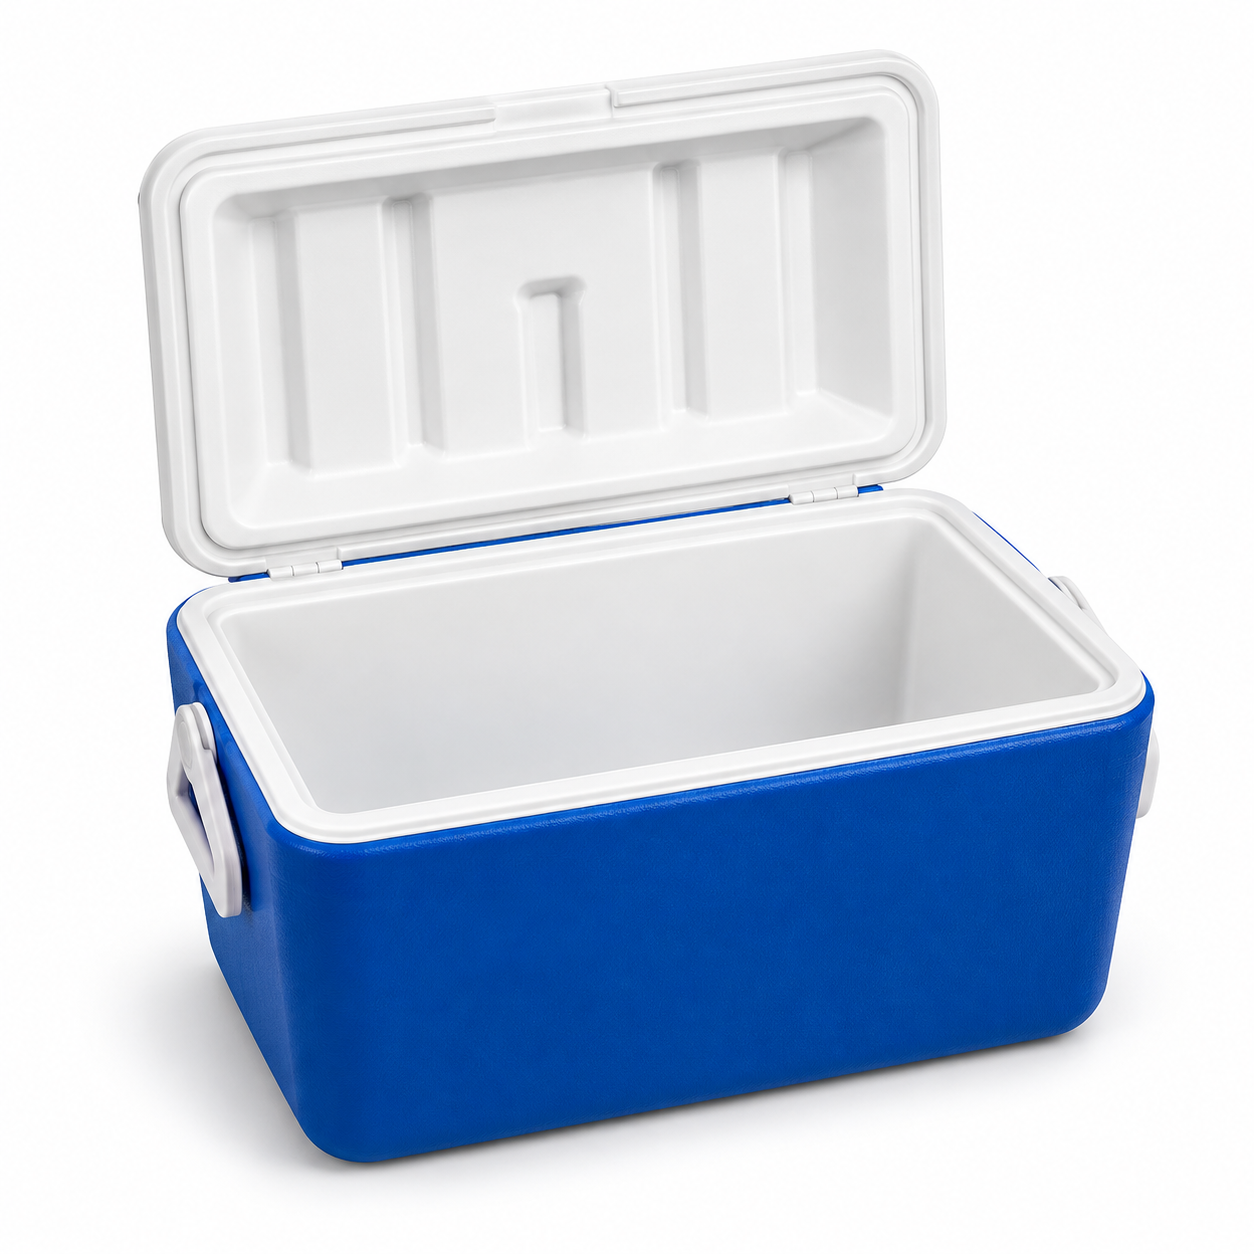
| Persyaratan | Angka klien |
|---|---|
| Produk | Kotak pendingin ABS, 3 ukuran |
| Kotak kecil / sedang / besar | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| Berat maksimum | 500 g |
| Output tahunan | 400.000 kotak |
| Pola shift | 5 hari seminggu, 8 jam sehari |
| Sistem pelapisan | Primer 2 lapis + clear 2 lapis, flash-off 8-10 menit setelah setiap lapisan |
| Pengawetan | 60 °C selama 10-15 menit |
| Warna | 8, diganti per batch, tidak pernah dicampur |
| Metode aplikasi | Penyemprotan elektrostatik |
| Gedung | Tersedia 1.000 m², tinggi bebas 4 m |
| Dokumen dan dukungan | Semua dokumen teknis dalam bahasa Inggris; dukungan perawatan berbahasa Inggris; suku cadang dapat dibeli di Afrika Selatan |
Tujuan dan Batasan Klien
| Keluaran | klien membutuhkan 400.000 kotak per tahun, sekitar 1.600 kotak per hari dalam satu shift, dan ingin mengganti penyemprotan manual per batch dengan lini kontinu. |
|---|---|
| Konsistensi | klien menginginkan ketebalan film dan tampilan yang merata di keempat lapisan dan 8 warna untuk pesanan ekspor. |
| Substrat plastik | ABS adalah isolator listrik, sehingga seberapa baik cat elektrostatik membungkus kotak bergantung pada pemberian jalur konduktif ke ground pada benda kerja. |
| Ruang | empat lapisan dengan flash-off masing-masing 8-10 menit, ditambah curing dan pendinginan, membutuhkan sekitar 200 m konveyor; semuanya harus muat di 1.000 m² di bawah atap 4 m. |
| Perawatan | pabrik membutuhkan dokumentasi berbahasa Inggris, dukungan berbahasa Inggris, dan suku cadang yang dapat dibeli di Afrika Selatan, bukan diimpor untuk setiap perbaikan. |
Referensi MUSI yang sebanding. Komponen plastik dan pengecatan robot tercakup dalam proyek-proyek yang telah diserahterimakan dan dijelaskan di situs ini: lini fast-cure 60 m di Afrika Selatan yang mengecat 3,2 juta rumah perkakas plastik per tahun dengan 6 detik per buah (studi kasus), lini UV curing di Brasil yang menyemprot komponen interior otomotif secara elektrostatik dengan siklus 15 detik (studi kasus), dan lini 10 robot di Argentina yang mengecat bumper PP dengan siklus 60 detik (studi kasus).
Mengapa Konfigurasi Ini Dipilih
Laju lini. 400.000 kotak dalam sekitar 250 hari kerja berarti 1.600 kotak per hari, atau 200 kotak per jam bersih dalam satu shift 8 jam. Lini dirancang untuk 240 kotak per jam, margin 20% di atas angka bersih untuk start-up, celah pergantian warna, pembilasan lini, henti singkat, dan reject; margin ini diperiksa terhadap tingkat reject dan rencana pergantian klien pada desain detail. Setiap kotak digantung satu per gantungan yang di-ground dengan pitch 500 mm: kotak terbesar panjangnya 300 mm dan membutuhkan sekitar 360 mm jika diputar, ditambah ruang bebas untuk lintasan robot dan tikungan, sehingga konveyor berjalan pada sekitar 2,0 m/min.
| Angka desain | Nilai | Dasar |
|---|---|---|
| Output bersih yang dibutuhkan | 200 kotak/jam | 400.000 ÷ 250 hari ÷ 8 jam |
| Output desain | 240 kotak/jam | Margin 20% untuk celah, henti, dan reject |
| Jarak antar gantungan | 500 mm | Panjang kotak 300 mm (diagonal sekitar 360 mm jika diputar) ditambah ruang bebas; diperiksa terhadap jangkauan robot dan tikungan konveyor |
| Kecepatan konveyor | sekitar 2,0 m/min | 240 kotak/jam × 0,5 m |
| Setiap terowongan flash-off | sekitar 20 m konveyor (10 menit) | batas atas persyaratan 8-10 menit |
| Oven curing | sekitar 30 m konveyor (waktu tinggal 15 menit pada 60 °C) | batas atas persyaratan 10-15 menit; waktu curing pada suhu objek dikonfirmasi dari lembar data cat dan profil oven |
| Pendinginan paksa | sekitar 10 m (5 menit) | kotak di bawah 35 °C sebelum diturunkan |
| Total panjang konveyor | sekitar 200 m | bagian proses ditambah belokan dan jalur balik |
Jalur konduktif untuk komponen ABS. Aplikator elektrostatik mentransfer cat secara efisien ke benda kerja yang di-ground dan konduktif. ABS adalah isolator, sehingga desain menyediakan jalur konduktif: primer konduktif, semprotan pra-perlakuan konduktif, atau penyangga konduktif yang di-ground, dipilih bersama pemasok cat klien dan dikonfirmasi melalui uji semprot pada kotak sampel. Gantungan di-ground melalui konveyor dan resistansi ke ground diperiksa di bawah 1 MΩ. Hembusan udara terionisasi sebelum pengecatan hanya menghilangkan debu dan listrik statis permukaan; hal itu tidak membuat benda kerja menjadi konduktif.
Robot sebagai pengganti pistol tetap atau reciprocator. Setiap booth memiliki dua robot cat kompak, satu di setiap sisi konveyor, sehingga keempat sisi dan bagian bawah kotak yang tergantung dapat dijangkau tanpa memutarnya; gantungan berputar tetap menjadi opsi. Robot berganti program sesuai ukuran kotak berdasarkan resep konveyor. Aplikator, berupa rotary bell elektrostatik atau pistol elektrostatik atomisasi udara, dipilih bersama pemasok cat melalui uji semprot. Robot dan aplikator dispesifikasikan dengan sertifikasi area berbahaya (ATEX atau IECEx) untuk zona booth; penutup pelindung menjaga kebersihannya tetapi bukan merupakan sertifikasi. Dua atau tiga pistol elektrostatik otomatis tetap atau reciprocator per booth menurunkan anggaran, tetapi memerlukan penyetelan ulang manual untuk setiap ukuran kotak dan menghasilkan film yang kurang merata pada tepi dan sudut.
Filtrasi kering diusulkan sebagai pengganti tirai air. Booth diusulkan dengan filtrasi kering kertas labirin dan filter kantong: tidak ada sirkuit air yang perlu diolah atau ditambah, yang penting di tempat air mahal, dan pergantian warna tidak mengontaminasi tangki air bersama. Pilihan akhir mengikuti sistem cat dan beban overspray; booth tirai air tetap menjadi alternatif.
Tata letak terlipat untuk 1.000 m² dan 4 m. Terowongan flash-off dan oven dibangun sebagai loop serpentin tertutup, sehingga 200 m konveyor muat dalam tapak sekitar 48 × 16 m. Rel konveyor berada pada sekitar 2,7 m; booth setinggi 2,6 m di bagian dalam dengan plenum filter di atasnya (total sekitar 3,2 m), unit pasokan udara berdiri di lantai di samping booth, dan saluran udara berjalan pada sekitar 3,5 m, semuanya di bawah atap 4 m. Tata letak akhir dikonfirmasi dari gambar gedung klien.
Pemanasan oven: gas tidak langsung atau listrik. Oven mempertahankan 60 °C ± 2 °C. Kebutuhan panas pada 60 °C rendah; burner gas tidak langsung (LPG atau gas alam) menjaga proses curing tetap berjalan saat terjadi gangguan jaringan listrik, yang merupakan faktor perencanaan nyata di Afrika Selatan, dan pemanasan listrik menjadi alternatif jika gas tidak tersedia. Pilihan mengikuti hasil pemeriksaan utilitas. Angka 15 menit adalah waktu tinggal di konveyor; waktu pada suhu objek yang dibutuhkan untuk curing dikonfirmasi dari lembar data cat dan profil suhu oven. Kontroler robot dan PLC terhubung ke UPS sehingga program dan posisi tetap tersimpan dan lini berhenti dengan aman.
Alur Proses
| # | Stasiun lini | Fungsi stasiun | Waktu / panjang |
|---|---|---|---|
| 1 | Pemuatan | Operator menggantung kotak pada gantungan yang di-ground | sekitar 8 m |
| 2 | Hembusan udara terionisasi | Menghilangkan debu dan listrik statis permukaan (bukan perlakuan konduktif) | sekitar 3 m |
| 3 | Perlakuan konduktif dan flash | Semprotan pra-perlakuan konduktif, kecuali jika digunakan primer konduktif atau penyangga yang di-ground | sekitar 3 menit |
| 4 | Booth 1: primer lapis 1 | 2 robot, aplikator elektrostatik, katup ganti 8 warna | sekitar 5 m |
| 5 | Flash-off 1 | Terowongan tertutup, 25-30 °C, kecepatan udara rendah | 10 menit |
| 6 | Booth 2: primer lapis 2 | 2 robot, warna sama dengan booth 1 | sekitar 5 m |
| 7 | Flash-off 2 | Terowongan tertutup | 10 menit |
| 8 | Booth 3: clear lapis 1 | 2 robot, clear 2K dengan proporsioner elektronik | sekitar 5 m |
| 9 | Flash-off 3 | Terowongan tertutup | 10 menit |
| 10 | Booth 4: clear lapis 2 | 2 robot | sekitar 5 m |
| 11 | Flash-off 4 | Terowongan tertutup | 10 menit |
| 12 | Oven curing | Sirkulasi udara panas, 60 °C ± 2 °C | waktu tinggal 15 menit |
| 13 | Pendinginan paksa | Udara ambien terfilter | 5 menit |
| 14 | Penurunan dan inspeksi | Pemeriksaan visual, pengambilan sampel ketebalan film dan daya rekat | sekitar 8 m |
Lingkup Pasokan
| Barang | Konfigurasi | Jml |
|---|---|---|
| Conveyor overhead | sekitar 200 m, gantungan yang di-ground dengan pitch 500 mm (gantungan berputar opsional), penggerak VFD, take-up, pelumasan otomatis, pelacakan konveyor untuk robot | 1 lini |
| Pemuatan dan hembusan udara | platform pemuatan, ring hembusan udara terionisasi | 1 |
| Pra-perlakuan konduktif | stasiun semprot otomatis dengan zona flash ambien | 1 |
| Booth semprot robotik | dimensi dalam sekitar 5,0 × 3,0 × 2,6 m, aliran udara ke bawah sekitar 0,35 m/s, filtrasi kering diusulkan (alternatif tirai air), lampu tahan ledakan, kelistrikan area berbahaya | 4 |
| Robot cat | robot cat kompak 6/7 sumbu bersertifikat untuk zona berbahaya booth (ATEX atau IECEx), dengan rotary bell elektrostatik atau pistol elektrostatik dan kontroler | 8 |
| Pasokan cat | katup ganti 8 warna pada robot primer, proporsioning 2K elektronik untuk clear, pompa, ruang pencampuran cat | 1 set |
| Unit pasokan udara | udara make-up terfilter dan dipanaskan untuk setiap booth, sekitar 19.000 m³/h per booth (awal; final berdasarkan keseimbangan udara) | 4 |
| Terowongan flash-off | terowongan serpentin tertutup, 25-30 °C | 4 |
| Oven curing | sirkulasi udara panas, 60 °C ± 2 °C, burner gas tidak langsung atau pemanas listrik, tirai udara di kedua ujung | 1 |
| Pendinginan paksa | terowongan udara ambien terfilter | 1 |
| Sistem pembuangan | kipas pembuangan booth dan terowongan, saluran udara, dan cerobong | 1 set |
| Kontrol lini | PLC, pusat kendali motor, HMI dan SCADA lini dalam bahasa Inggris, interlock keselamatan, UPS untuk PLC dan kontroler robot | 1 set |
| Keselamatan kebakaran dan gas | deteksi dan pemadaman kebakaran booth, deteksi gas pelarut | 1 set |
Merek komponen. Komponen utama tersedia dari merek internasional seperti yang tercantum, dapat dikonfigurasi sesuai spesifikasi pelanggan. Merek yang memiliki anak perusahaan atau distribusi resmi sendiri di Afrika Selatan diutamakan, agar komponen aus dapat dibeli secara lokal; daftar final, beserta kontak pemasok lokal, merupakan bagian dari dokumen serah terima.
| Komponen | Opsi merek |
|---|---|
| Robot cat | ABB, FANUC, Yaskawa |
| Aplikator elektrostatik dan pergantian warna | ABB; merek spray gun kelas satu internasional |
| Proporsioning 2K dan pompa cat | Merek spray gun kelas satu internasional |
| PLC, HMI dan kontrol motor | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| Penggerak frekuensi variabel (VFD) | ABB, Siemens, Danfoss |
| Motor roda gigi konveyor | SEW-EURODRIVE, NORD, Bonfiglioli |
| Bantalan dan rantai | SKF, Schaeffler (FAG), Renold, Tsubaki |
| Pneumatik | Festo, SMC |
| Kipas | Nicotra Gebhardt, ebm-papst, Systemair |
| Media filter booth dan intake | Camfil, Freudenberg Viledon, Andreae Filters |
| Burner gas | Riello, Weishaupt, Honeywell Maxon |
| Hembusan udara terionisasi | Simco-Ion, Meech, KEYENCE |
| Sensor | SICK, ifm, Pepperl+Fuchs |
| Pencahayaan dan kelistrikan area berbahaya | Eaton Crouse-Hinds, R. STAHL, ABB |
| Pemadam kebakaran dan deteksi gas | Kidde, Minimax, Dräger |
Dasar desain untuk Afrika Selatan: catu daya 400 V, 50 Hz; desain instalasi listrik sesuai SANS 10142-1; klasifikasi area berbahaya dan pemilihan peralatan sesuai seri IEC 60079 (SANS 60079); pelindung dan keselamatan mesin sesuai kewajiban klien berdasarkan Occupational Health and Safety Act (OHS Act). Edisi yang berlaku dikonfirmasi dengan insinyur klien pada tahap desain.
Layanan yang termasuk: desain dalam bahasa Inggris, manufaktur, pra-perakitan dan uji penerimaan di pabrik, pengemasan dan dokumen ekspor, supervisi instalasi, commissioning, pemrograman robot untuk 3 ukuran kotak, pelatihan operator dan perawatan dalam bahasa Inggris, garansi dan suku cadang.
Tidak termasuk: pekerjaan bangunan, fondasi dan pelapisan lantai, utilitas hingga batas lingkup (listrik, gas, udara bertekanan), izin lokal termasuk izin emisi atmosfer apa pun, pengolahan VOC kecuali dipesan, bahan kimia cat dan pra-perlakuan, bea masuk dan VAT Afrika Selatan, serta tenaga kerja lokal untuk pembongkaran dan pengangkatan.
Biaya dan Jadwal
Estimasi anggaran MUSI (Oktober 2026) dalam dolar AS untuk konfigurasi di halaman ini; ini bukan penawaran harga. Dasar: lingkup, kuantitas, dan pengecualian yang tercantum di atas, serta komponen dari daftar merek. Harga ditetapkan dalam kontrak setelah poin-poin terbuka di bawah ini diselesaikan.
| Tahap | Cakupan | Durasi |
|---|---|---|
| Desain | Tinjauan data lokasi, perhitungan proses, tata letak, model 3D, desain baja, perpipaan, dan kelistrikan, klasifikasi area berbahaya, gambar dan manual berbahasa Inggris, persetujuan klien | 6-8 minggu |
| Manufaktur | Seluruh peralatan dalam lingkup pasokan termasuk robot dan peralatan cat, pra-perakitan dan uji penerimaan di pabrik (EXW China) | 16-20 minggu sejak persetujuan desain |
| Transportasi | Pengemasan ekspor, sekitar 14-18 kontainer empat puluh kaki dari China ke Durban, pengurusan bea cukai, pengiriman darat ke lokasi | sekitar 6-8 minggu door to door |
| Instalasi dan commissioning | Insinyur pengawas di lokasi, instalasi mekanis dan listrik, pemrograman robot, uji cat, ramp-up, pelatihan | 8-11 minggu di lokasi |
| Total | sekitar USD 2,8-3,8 juta untuk desain, manufaktur, transportasi, instalasi, dan commissioning | sekitar 9-11 bulan dari kontrak hingga produksi |
Opsi di luar total: Pengolahan VOC (rotor zeolit dengan RTO atau RCO) jika izin lokal mensyaratkannya; paket suku cadang dua tahun; koil pendingin di unit pasokan udara untuk suhu musim panas.
Target Desain
Kolom proses saat ini adalah deskripsi klien tentang proses manual, yang belum pernah diukur. Setiap target diverifikasi saat commissioning atau ramp-up seperti tercantum di kolom terakhir, dan hasil pengukuran akan ditambahkan setelah commissioning.
| Barang | Proses saat ini (laporan klien) | Target desain | Verifikasi |
|---|---|---|---|
| Keluaran | penyemprotan manual per batch | 200 kotak baik/jam bersih (desain 240) | Diukur denganInternal (disaksikan klien) Tunggal / rata-rataRata-rata Sampel1 shift penuh Waktu ujiRamp-up Metode / instrumenPenghitung di titik penurunan |
| Lapisan dan flash-off | manual, waktu diatur oleh pengecat | 4 lapisan, flash-off masing-masing 10 menit, ditetapkan oleh kecepatan konveyor | Diukur denganInternal Tunggal / rata-rataTunggal SampelSetiap ukuran kotak Waktu ujiCommissioning Metode / instrumenLog kecepatan konveyor |
| Pengawetan | batch | 60 °C ± 2 °C; waktu curing pada suhu objek sesuai lembar data cat | Diukur denganInternal (disaksikan klien) Tunggal / rata-rataTunggal Sampel3 profil per ukuran Waktu ujiCommissioning Metode / instrumenData logger oven dengan probe pada kotak |
| Konsumsi cat per kotak | semprot manual, tidak diukur | ditetapkan setelah uji semprot; rotary bell elektrostatik pada permukaan konduktif umumnya mencapai efisiensi transfer 60-80% | Diukur denganKlien Tunggal / rata-rataRata-rata Sampel1 minggu Waktu ujiSetelah ramp-up Metode / instrumenCat yang digunakan per kotak baik; efisiensi transfer, jika termasuk dalam penerimaan, dengan neraca massa padatan cat |
| Ketebalan film | bervariasi menurut pengecat | sesuai lembar data pemasok cat, per lapisan | Diukur denganInternal (disaksikan klien) Tunggal / rata-rataRata-rata Sampel5 kotak per warna Waktu ujiCommissioning Metode / instrumenPengukur ketebalan lapisan ultrasonik |
| Daya rekat | tidak diukur | ISO 2409 cross-cut, kelas 0-1 | Diukur denganPihak ketiga atau laboratorium klien Tunggal / rata-rataTunggal Sampel3 kotak per warna Waktu ujiCommissioning Metode / instrumenUji cross-cut ISO 2409 |
| Perubahan warna | booth dibersihkan secara manual | pembilasan robot dalam beberapa menit ditambah jeda singkat gantungan kosong | Diukur denganInternal Tunggal / rata-rataRata-rata Sampel8 pergantian warna Waktu ujiCommissioning Metode / instrumenDiukur dari kotak terakhir hingga kotak pertama |
Poin Terbuka yang Perlu Dikonfirmasi
Item-item ini belum ditetapkan dalam brief klien dan diselesaikan pada tahap desain sebelum harga difinalkan:
| Permukaan yang dicat | hanya cangkang luar, atau juga tutup dan liner; apakah bibir putih dan bagian dalam di-masking atau dicat sebelum perakitan. |
|---|---|
| Sistem cat | ketersediaan primer konduktif atau pra-perlakuan konduktif dari pemasok cat klien, serta flash-off dan curing menurut lembar data untuk setiap lapisan. |
| Gantungan | gantungan tetap, sling rantai ganda (seperti pada ilustrasi), atau gantungan berputar per ukuran kotak, dipilih setelah uji penggantungan dan grounding dengan kotak sampel. |
| Aplikator | rotary bell elektrostatik atau pistol elektrostatik atomisasi udara pada setiap robot, dipilih melalui uji semprot dengan cat klien. |
| Pengawetan | apakah 10-15 menit berarti waktu pada suhu objek 60 °C, dikonfirmasi dari lembar data cat. |
| Gedung | panjang, lebar, dan grid kolom gedung; tapak lini 48 × 16 m membutuhkan gedung dengan panjang minimal sekitar 50 m. |
| Utilitas | kapasitas listrik yang tersedia, pasokan gas untuk oven, dan udara bertekanan. |
| Izin | apakah otoritas setempat mensyaratkan izin emisi atmosfer dan pengolahan VOC. |
Kelayakan
Konfigurasi ini cocok untuk komponen plastik atau komposit berukuran hingga sekitar 0,5 m dan beberapa kilogram, yang dicat dalam beberapa lapisan dengan volume tinggi, di mana beberapa ukuran dan warna berjalan di satu lini: kotak pendingin, rumah perkakas dan peralatan rumah tangga, trim interior otomotif, dan cetakan serupa. Konfigurasi ini bukan pilihan yang tepat untuk komponen satu lapis bervolume rendah, di mana booth manual atau semi-otomatis jauh lebih murah, untuk komponen yang tidak dapat digantung dan di-ground secara andal, atau jika sistem cat tidak dapat dibuat konduktif.
Hasil yang ditunjukkan dalam studi kasus ini mencerminkan kondisi operasi yang dinyatakan dan tidak boleh ditafsirkan sebagai jaminan kinerja pada kondisi umpan, produksi, lingkungan, atau lokasi yang berbeda.
Purna Jual
Insinyur commissioning dan tim dukungan bekerja dalam bahasa Inggris, dan semua gambar, manual, layar HMI, serta materi pelatihan berbahasa Inggris. Komponen aus dan suku cadang umum dispesifikasikan dari merek yang dijual di Afrika Selatan, dan serah terima mencakup daftar suku cadang beserta pemasok lokal. Garansi 12 bulan untuk seluruh lini, 36 bulan untuk komponen kritis, dan hingga 60 bulan untuk bagian struktural. Insinyur merespons dalam 24 jam; kunjungan layanan di lokasi setelah serah terima disepakati dalam kontrak. Detailnya ada di halaman layanan purna jual kami.
FAQ
Apakah plastik ABS dapat dicat secara elektrostatik?
Ya, jika benda kerja memiliki jalur konduktif ke ground. ABS adalah isolator, sehingga lini menggunakan primer konduktif, pra-perlakuan konduktif, atau penyangga yang di-ground, dipilih bersama pemasok cat dan dibuktikan melalui uji semprot. Tanpa itu, cat kurang membungkus tepi dan cekungan, dan efisiensi transfer turun mendekati penyemprotan konvensional.
Mengapa menggunakan robot cat alih-alih reciprocator untuk kotak pendingin?
Tiga ukuran kotak dan lima sisi yang dicat membutuhkan lintasan aplikator yang mengikuti setiap ukuran. Satu robot di setiap sisi menjangkau semua sisi luar kotak yang tergantung, berganti program dari resep konveyor, dan menjaga tepi serta sudut tetap merata. Pistol tetap atau reciprocator lebih murah tetapi memerlukan penyetelan ulang manual untuk setiap ukuran.
Berapa panjang lini dengan empat lapisan dan flash-off 10 menit?
Pada sekitar 2 m/min, setiap flash-off 10 menit membutuhkan sekitar 20 m konveyor dan curing 15 menit sekitar 30 m, sehingga seluruh lini memiliki sekitar 200 m konveyor. Melipat terowongan flash-off dan oven menjadi loop serpentin membuatnya muat dalam kira-kira 48 × 16 m.
Apakah lini muat di gedung 1.000 m² dengan atap 4 m?
Ya, dengan tata letak terlipat. Konveyor berjalan pada sekitar 2,7 m, booth setinggi sekitar 3,2 m termasuk plenum filter, unit pasokan udara berdiri di samping booth, dan saluran udara berjalan pada sekitar 3,5 m. Area yang tersisa digunakan untuk pemuatan, inspeksi, dan ruang pencampuran cat.
Berapa biaya lini robotik seperti ini?
Untuk konfigurasi ini, estimasi anggaran MUSI sekitar USD 2,8-3,8 juta untuk desain, manufaktur, transportasi ke lokasi, instalasi, dan commissioning. Pekerjaan bangunan, utilitas, izin, cat, bea masuk, dan VAT tidak termasuk, dan harga ditetapkan dalam kontrak setelah poin-poin terbuka diselesaikan.
Berapa lama dari pemesanan hingga produksi?
Sekitar 9-11 bulan: 6-8 minggu desain, 16-20 minggu manufaktur dan pengujian di pabrik, sekitar 6-8 minggu transportasi door to door, dan 8-11 minggu instalasi, commissioning, dan ramp-up. Waktu tunggu robot dan peralatan cat menentukan sebagian besar periode manufaktur.
Apakah suku cadang dapat dibeli di Afrika Selatan?
Ya, untuk komponen aus dan suku cadang umum. Komponen dispesifikasikan dari merek yang memiliki anak perusahaan atau distributor resmi di Afrika Selatan, seperti ABB, Siemens, SEW-EURODRIVE, SMC, dan Festo, dan serah terima mencakup daftar suku cadang beserta pemasok lokal.
Informasi apa yang Anda perlukan untuk memberikan penawaran lini cat robotik?
Ukuran dan berat komponen, output tahunan dan pola shift, sistem cat beserta lembar data cat untuk flash-off dan curing, jumlah warna dan seberapa sering warna diganti, panjang, lebar, tinggi, dan grid kolom gedung, ketersediaan listrik, gas, dan udara bertekanan, serta persyaratan izin lokal apa pun. Komponen sampel memungkinkan kami menjalankan uji penggantungan, grounding, dan penyemprotan sebelum harga ditetapkan.
Apa saja yang termasuk dalam harga dan apa yang disediakan pembeli?
Termasuk: desain dalam bahasa Inggris, manufaktur, pra-perakitan dan uji penerimaan di pabrik, pengemasan dan dokumen ekspor, supervisi instalasi, commissioning, pemrograman robot untuk 3 ukuran kotak, pelatihan operator dan perawatan dalam bahasa Inggris, garansi dan suku cadang. Pembeli menyediakan pekerjaan bangunan, fondasi, utilitas hingga batas lingkup, izin lokal, bahan kimia cat dan pra-perlakuan, bea masuk dan VAT, serta tenaga kerja lokal untuk pembongkaran dan pengangkatan.
Bagaimana output dan kualitas cat dibuktikan saat serah terima?
Lini harus lulus uji penerimaan di pabrik sebelum dikirim. Saat commissioning dan ramp-up, setiap target desain diukur sebagaimana tercantum dalam tabel Target Desain: output dihitung selama satu shift penuh, ketebalan film diperiksa dengan pengukur ketebalan lapisan ultrasonik, dan daya rekat dengan uji cross-cut ISO 2409.
Apakah lini dirancang sesuai standar kelistrikan dan area berbahaya Afrika Selatan?
Ya. Dasar desainnya adalah catu daya 400 V, 50 Hz, desain instalasi listrik sesuai SANS 10142-1, serta klasifikasi area berbahaya dan pemilihan peralatan sesuai seri IEC 60079 (SANS 60079). Edisi yang berlaku dikonfirmasi dengan insinyur klien pada tahap desain.
Apakah lini cat di Afrika Selatan memerlukan pengolahan VOC?
Hal ini bergantung pada apakah otoritas setempat mensyaratkan izin emisi atmosfer untuk pabrik tersebut. Hal ini diperiksa pada tahap desain; jika pengolahan diperlukan, rotor zeolit dengan RTO atau RCO ditawarkan sebagai opsi di luar total harga.
Garansi dan dukungan purna jual apa yang menyertai lini ini?
Garansi 12 bulan untuk seluruh lini, 36 bulan untuk komponen kritis, dan hingga 60 bulan untuk bagian struktural. Insinyur merespons dalam 24 jam, semua dokumen dan pelatihan berbahasa Inggris, dan kunjungan layanan di lokasi setelah serah terima disepakati dalam kontrak.
Apakah lini yang sama nantinya dapat mengecat komponen plastik lain?
Ya, untuk komponen plastik atau komposit berukuran hingga sekitar 0,5 m dan beberapa kilogram yang dapat digantung dan di-ground. Setiap komponen baru memerlukan gantungan dan program robotnya sendiri, dan sistem catnya harus dibuat konduktif.
Dapatkan Solusi Serupa
Kirimkan kepada kami hal-hal berikut dan kami akan mengirimkan kembali tata letak, perhitungan laju lini, dan anggaran untuk komponen Anda:
- Gambar atau foto komponen, ukuran dan berat setiap model
- Output tahunan, shift, dan hari kerja
- Sistem cat, jumlah lapisan, data flash-off dan curing, jumlah warna dan seberapa sering diganti
- Ukuran gedung, tinggi bebas, dan utilitas yang tersedia
- Jika memungkinkan, beberapa kotak sampel dari setiap ukuran untuk uji penggantungan dan semprot
WhatsApp kami tentang kasus ini Formulir kontak
Terkait
- Lini pelapisan robotik (halaman produk)
- Lini pelapisan rumah perkakas listrik di Afrika Selatan (studi kasus)
- Lini UV curing untuk komponen plastik interior otomotif (studi kasus)
- Pengecatan semprot robotik vs reciprocator: kapan robot menguntungkan
- Berapa luas lantai yang dibutuhkan lini pelapisan
- Mengimpor lini pelapisan dari China: pengiriman, instalasi, dan bea cukai
- Ruang pencampuran cat
Disediakan oleh Lin Cong, Direktur Teknis, MUSI Technology
Diterbitkan 2026-10-22 · Diperbarui 2026-10-22 · Tinjauan teknis terakhir: 2026-10-22