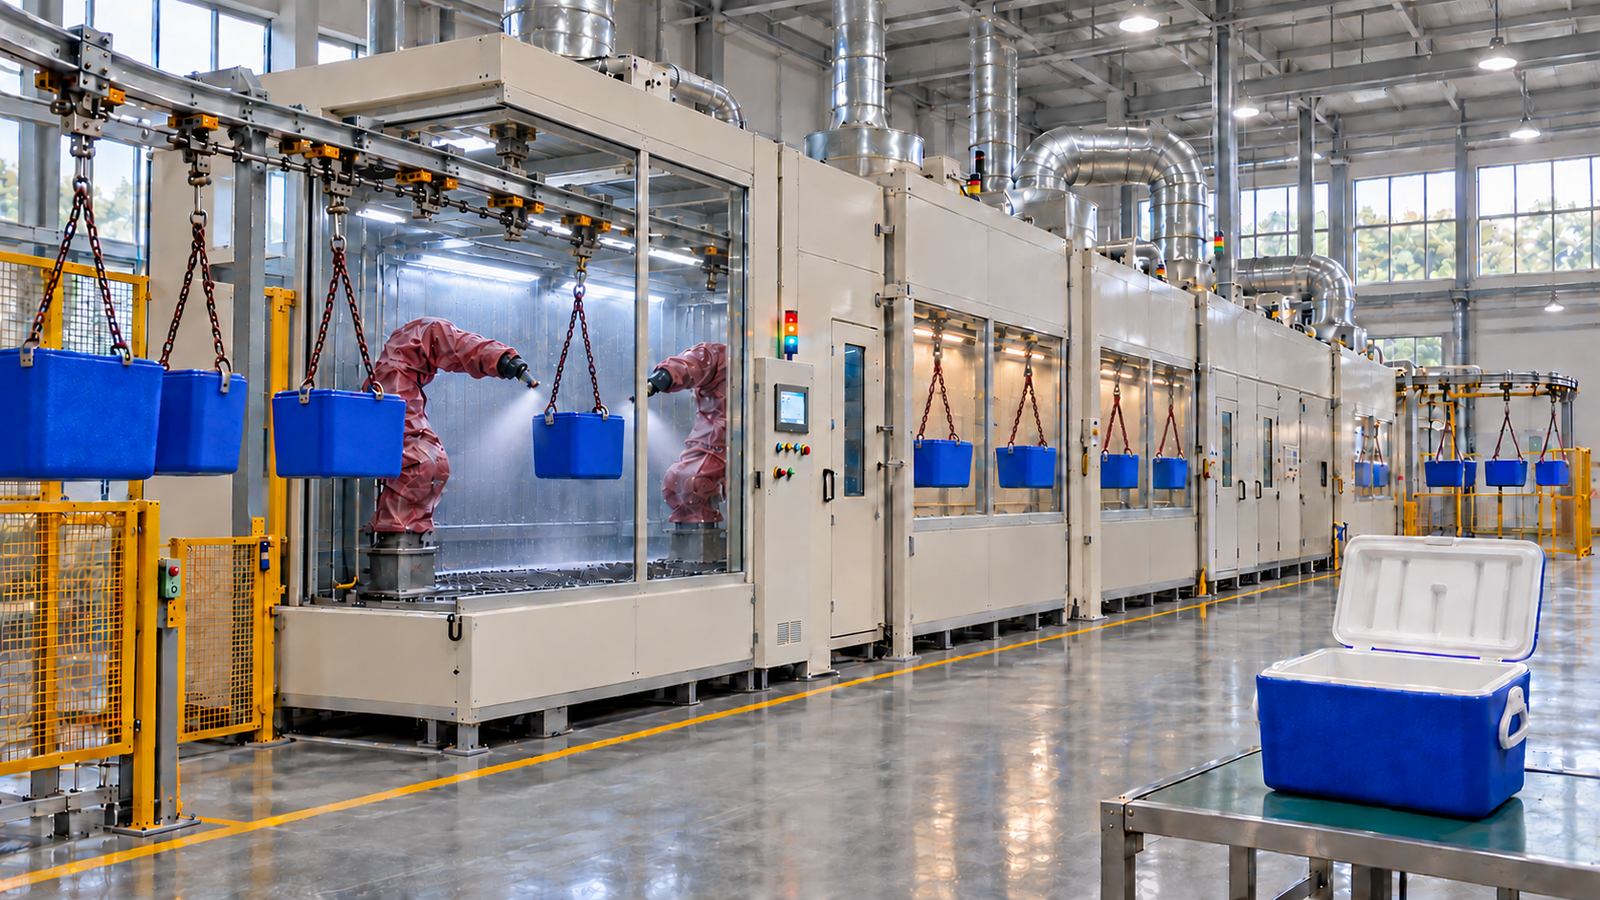
دراسة حالة: خط رش كهروستاتيكي روبوتي لصناديق التبريد المصنوعة من ABS، جنوب أفريقيا
ملخص
| الموضوع | خط رش كهروستاتيكي روبوتي مصمَّم لشركة مصنّعة لصناديق التبريد في جنوب أفريقيا لطلاء 400,000 صندوق من ABS سنويًا، أي نحو 200 صندوق في الساعة خلال وردية واحدة مدتها 8 ساعات، خمسة أيام في الأسبوع |
|---|---|
| المعدات | ناقل علوي بحمّالات مؤرَّضة، وإزالة الغبار وطبقة أساس موصلة أو معالجة مسبقة موصلة، و4 كبائن روبوتية تضم 8 روبوتات طلاء وأجهزة رش كهروستاتيكية، و4 أنفاق تبخير، وفرن معالجة عند 60 °C وتبريد قسري، داخل صالة مساحتها 1,000 m² بارتفاع حر 4 m |
| ظروف التشغيل | 3 أحجام للصناديق حتى 300 × 200 × 300 mm و500 g، طبقتا أساس وطبقتا ورنيش شفاف مع تبخير لمدة 8-10 دقائق بعد كل طبقة، ومعالجة لمدة 10-15 دقيقة عند 60 °C، و8 ألوان تُغيَّر حسب الدفعة |
| الميزانية والجدول الزمني | تقدير الميزانية من MUSI: نحو USD 2.8-3.8 مليون للتصميم والتصنيع والنقل والتركيب والتشغيل التجريبي؛ ونحو 9-11 شهرًا من توقيع العقد حتى بدء الإنتاج |
| مصدر البيانات | متطلبات العميل والحسابات الهندسية لـ MUSI، 2026؛ قيم تصميم يتم التحقق منها عند التشغيل التجريبي |
| سجل التسليم | أكثر من 800 خط طلاء لأكثر من 500 عميل في 36 دولة (فريق MUSI الهندسي، تراكمي منذ 2011) |
| الخدمات | التصميم والتصنيع والتركيب والتشغيل وتدريب المشغلين وخدمة ما بعد البيع من شركة واحدة |
خلفية المشروع
يصنّع العميل صناديق تبريد معزولة من ABS في جنوب أفريقيا ويصدّرها إلى جميع أنحاء العالم. تُطلى الصناديق حاليًا يدويًا، على دفعات، داخل كابينة رش. ولتلبية طلب سنوي قدره 400,000 صندوق بمظهر بمستوى التصدير، يريد المصنع الانتقال من الرش اليدوي على دفعات إلى خط رش كهروستاتيكي مستمر، باستخدام نظام طبقة أساس مع ورنيش شفاف بـ 8 ألوان. ويجب أن يتسع الخط داخل صالة قائمة مساحتها 1,000 m² بارتفاع حر 4 m، وأن يعمل وردية واحدة مدتها 8 ساعات خمسة أيام في الأسبوع، وأن تتم صيانته محليًا بقطع غيار متوفرة في جنوب أفريقيا.
| المتطلب | بيانات العميل |
|---|---|
| المنتج | صناديق تبريد من ABS، 3 أحجام |
| صندوق صغير / متوسط / كبير | 200 × 150 × 150 mm / 200 × 150 × 300 mm / 300 × 200 × 300 mm |
| الوزن الأقصى | 500 g |
| الإنتاج السنوي | 400,000 صندوق |
| نظام الورديات | 5 أيام في الأسبوع، 8 ساعات في اليوم |
| نظام الطلاء | طبقة أساس × 2 + ورنيش شفاف × 2، تبخير 8-10 دقائق بعد كل طبقة |
| المعالجة | 60 °C لمدة 10-15 دقيقة |
| الألوان | 8، تُغيَّر حسب الدفعة، ولا تُخلط أبدًا |
| طريقة التطبيق | الرش الكهروستاتيكي |
| المبنى | 1,000 m² متاحة، ارتفاع حر 4 m |
| المستندات والدعم | جميع المستندات الفنية باللغة الإنجليزية؛ دعم صيانة باللغة الإنجليزية؛ قطع غيار يمكن شراؤها في جنوب أفريقيا |
أهداف العميل والقيود
| الإنتاج | يحتاج العميل إلى 400,000 صندوق سنويًا، أي نحو 1,600 صندوق يوميًا في وردية واحدة، ويريد استبدال الرش اليدوي على دفعات بخط مستمر. |
|---|---|
| الاتساق | يريد العميل سماكة طبقة ومظهرًا متجانسين عبر الطبقات الأربع والألوان الثمانية (8) لطلبات التصدير. |
| الركيزة البلاستيكية | مادة ABS عازلة كهربائيًا، لذا فإن مدى التفاف الطلاء الكهروستاتيكي حول الصندوق يعتمد على توفير مسار موصل للقطعة إلى الأرض. |
| المساحة | أربع طبقات مع تبخير لمدة 8-10 دقائق لكل منها، بالإضافة إلى المعالجة والتبريد، تحتاج إلى نحو 200 m من الناقل؛ ويجب أن يتسع ذلك ضمن 1,000 m² تحت سقف بارتفاع 4 m. |
| الصيانة | يحتاج المصنع إلى وثائق باللغة الإنجليزية ودعم باللغة الإنجليزية وقطع غيار يمكن شراؤها في جنوب أفريقيا، لا استيرادها عند كل إصلاح. |
مراجع مماثلة من MUSI. تغطي المشاريع المسلَّمة الموصوفة على هذا الموقع القطع البلاستيكية والطلاء بالروبوتات: خط معالجة سريعة بطول 60 m في جنوب أفريقيا يطلي 3.2 مليون غلاف بلاستيكي للأدوات سنويًا بمعدل 6 ثوانٍ للقطعة (دراسة حالة)، وخط معالجة بالأشعة فوق البنفسجية (UV) في البرازيل يرش قطع المقصورة الداخلية للسيارات كهروستاتيكيًا بزمن دورة 15 ثانية (دراسة حالة)، وخط يضم 10 روبوتات في الأرجنتين يطلي مصدّات من PP بزمن دورة 60 ثانية (دراسة حالة).
لماذا تم اختيار هذا التكوين
معدل الخط. 400,000 صندوق على مدى نحو 250 يوم عمل تعني 1,600 صندوق يوميًا، أو 200 صندوق في الساعة صافيًا في وردية مدتها 8 ساعات. صُمّم الخط لـ 240 صندوقًا في الساعة، أي بهامش 20% فوق الرقم الصافي لتغطية بدء التشغيل وفجوات تغيير اللون وشطف الخط والتوقفات القصيرة والمرفوضات؛ ويُراجَع هذا الهامش مقابل معدل الرفض وخطة التبديل لدى العميل في التصميم التفصيلي. يُعلَّق صندوق واحد على كل حمّالة مؤرَّضة بخطوة 500 mm: يبلغ طول أكبر صندوق 300 mm ويحتاج إلى نحو 360 mm إذا تم تدويره، إضافة إلى خلوص لمسار الروبوت وللمنعطفات، لذا يعمل الناقل بسرعة نحو 2.0 m/min.
| معيار التصميم | القيمة | الأساس |
|---|---|---|
| الإنتاج الصافي المطلوب | 200 صندوق/ساعة | 400,000 ÷ 250 يومًا ÷ 8 ساعات |
| إنتاج التصميم | 240 صندوقًا/ساعة | هامش 20% للفجوات والتوقفات والمرفوضات |
| مسافة تعليق الشماعات | 500 mm | طول الصندوق 300 mm (نحو 360 mm قطريًا إذا تم تدويره) مع خلوص؛ تم التحقق منه مقابل مدى وصول الروبوت ومنعطفات الناقل |
| سرعة الناقل | نحو 2.0 m/min | 240 صندوقًا/ساعة × 0.5 m |
| كل نفق تبخير | نحو 20 m من الناقل (10 دقائق) | الحد الأعلى لمتطلب 8-10 دقائق |
| فرن المعالجة | نحو 30 m من الناقل (مكوث 15 دقيقة عند 60 °C) | الحد الأعلى لمتطلب 10-15 دقيقة؛ ويُؤكَّد زمن المعالجة عند درجة حرارة القطعة من صحيفة بيانات الطلاء ومن منحنى حرارة الفرن |
| التبريد القسري | نحو 10 m (5 دقائق) | الصناديق دون 35 °C قبل التفريغ |
| الطول الإجمالي للناقل | نحو 200 m | أقسام العملية مع المنعطفات ومسار العودة |
مسار موصل لقطعة ABS. تنقل أجهزة الرش الكهروستاتيكية الطلاء بكفاءة إلى قطعة مؤرَّضة وموصلة. مادة ABS عازلة، لذا يوفّر التصميم مسارًا موصلًا: طبقة أساس موصلة، أو رش معالجة مسبقة موصلة، أو دعامة موصلة مؤرَّضة، يتم اختيارها مع مورّد الطلاء لدى العميل وتأكيدها من خلال تجارب رش على صناديق عينات. تُؤرَّض الحمّالات عبر الناقل ويُتحقق من أن مقاومة التأريض أقل من 1 MΩ. أما النفخ بالهواء المؤيَّن قبل الطلاء فيزيل الغبار والشحنات الساكنة السطحية فقط؛ ولا يجعل القطعة موصلة.
روبوتات بدلًا من المسدسات الثابتة أو أجهزة الرش الترددية. تضم كل كابينة روبوتَي طلاء مدمجَين، واحدًا على كل جانب من الناقل، بحيث يتم الوصول إلى الجوانب الأربعة وقاع الصندوق المعلّق دون تدويره؛ وتبقى الحمّالة الدوّارة خيارًا متاحًا. تغيّر الروبوتات البرنامج وفق حجم الصندوق بناءً على وصفة الناقل. ويتم اختيار جهاز الرش، وهو جرس دوّار كهروستاتيكي أو مسدس كهروستاتيكي بالتذرية الهوائية، مع مورّد الطلاء استنادًا إلى تجارب الرش. تُحدَّد الروبوتات وأجهزة الرش بشهادة للمناطق الخطرة (ATEX أو IECEx) لمنطقة الكابينة؛ أما الأغطية الواقية فتحافظ على نظافتها لكنها ليست شهادة. إن استخدام مسدسين أو ثلاثة مسدسات كهروستاتيكية آلية ثابتة أو أجهزة رش ترددية لكل كابينة يخفض الميزانية، لكنه يتطلب إعادة ضبط يدوية لكل حجم صندوق ويعطي طبقة أقل تجانسًا على الحواف والزوايا.
يُقترح الترشيح الجاف بدلًا من الستائر المائية. يُقترح تزويد الكبائن بترشيح جاف بورق المتاهة والأكياس: فلا توجد دائرة مياه تحتاج إلى معالجة أو تعويض، وهو أمر مهم حيث تكون المياه مكلفة، كما أن تغيير الألوان لا يلوّث خزان مياه مشتركًا. يتبع الاختيار النهائي نظام الطلاء وحمل الرذاذ الزائد؛ وتبقى كابينة الستارة المائية بديلًا.
تخطيط مطوي لمساحة 1,000 m² وارتفاع 4 m. تُبنى أنفاق التبخير والفرن على شكل حلقات متعرجة مغلقة، بحيث يتسع 200 m من الناقل ضمن مساحة نحو 48 × 16 m. تقع سكة الناقل على ارتفاع نحو 2.7 m؛ ويبلغ الارتفاع الداخلي للكبائن 2.6 m مع غرفة الفلاتر فوقها (نحو 3.2 m إجمالًا)، وتُوضع وحدات إمداد الهواء على الأرض بجانب الكبائن، وتمتد مجاري الهواء على ارتفاع نحو 3.5 m، وكل ذلك تحت السقف البالغ 4 m. ويُؤكَّد التخطيط النهائي من مخطط مبنى العميل.
تسخين الفرن: غاز غير مباشر أو كهرباء. يحافظ الفرن على 60 °C ± 2 °C. الطلب الحراري عند 60 °C منخفض؛ ويحافظ موقد غاز غير مباشر (LPG أو غاز طبيعي) على استمرار المعالجة أثناء انقطاعات الشبكة الكهربائية، وهي عامل تخطيط حقيقي في جنوب أفريقيا، بينما يكون التسخين الكهربائي هو البديل حيث لا يتوفر الغاز. ويتبع الاختيار نتائج فحص المرافق. الدقائق الخمس عشرة (15) هي زمن المكوث على الناقل؛ أما الزمن المطلوب عند درجة حرارة القطعة للمعالجة فيُؤكَّد من صحيفة بيانات الطلاء ومن منحنى حرارة الفرن. وحدات تحكم الروبوتات وPLC موصولة بـ UPS بحيث تُحفظ البرامج والمواضع ويتوقف الخط بأمان.
مسار العملية
| # | محطة الخط | وظيفة المحطة | الزمن / الطول |
|---|---|---|---|
| 1 | التحميل | يعلّق المشغّلون الصناديق على حمّالات مؤرَّضة | نحو 8 m |
| 2 | النفخ بالهواء المؤيَّن | يزيل الغبار والشحنات الساكنة السطحية (ليس معالجة موصلة) | نحو 3 m |
| 3 | المعالجة الموصلة والتبخير | رش معالجة مسبقة موصلة، ما لم تُستخدم طبقة أساس موصلة أو دعامة مؤرَّضة | نحو 3 دقائق |
| 4 | الكابينة 1: طبقة الأساس 1 | 2 روبوت، أجهزة رش كهروستاتيكية، صمامات تغيير 8 ألوان | نحو 5 m |
| 5 | التبخير 1 | نفق مغلق، 25-30 °C، سرعة هواء منخفضة | 10 دقائق |
| 6 | الكابينة 2: طبقة الأساس 2 | 2 روبوت، نفس لون الكابينة 1 | نحو 5 m |
| 7 | التبخير 2 | نفق مغلق | 10 دقائق |
| 8 | الكابينة 3: الورنيش الشفاف 1 | 2 روبوت، ورنيش شفاف 2K بواسطة جهاز خلط نسبي إلكتروني | نحو 5 m |
| 9 | التبخير 3 | نفق مغلق | 10 دقائق |
| 10 | الكابينة 4: الورنيش الشفاف 2 | 2 روبوت | نحو 5 m |
| 11 | التبخير 4 | نفق مغلق | 10 دقائق |
| 12 | فرن المعالجة | تدوير الهواء الساخن، 60 °C ± 2 °C | مكوث 15 دقيقة |
| 13 | التبريد القسري | هواء محيط مُرشَّح | 5 دقائق |
| 14 | التفريغ والفحص | فحص بصري، وأخذ عينات لسماكة الطبقة والالتصاق | نحو 8 m |
نطاق التوريد
| البند | التكوين | الكمية |
|---|---|---|
| ناقل علوي | نحو 200 m، حمّالات مؤرَّضة بخطوة 500 mm (حمّالات دوّارة اختيارية)، تشغيل بـ VFD، وحدة شدّ، تزييت آلي، تتبّع الناقل للروبوتات | 1 خط |
| التحميل والنفخ | منصة تحميل، حلقة نفخ بالهواء المؤيَّن | 1 |
| المعالجة المسبقة الموصلة | محطة رش آلية مع منطقة تبخير بدرجة الحرارة المحيطة | 1 |
| كبائن الرش الروبوتية | أبعاد داخلية نحو 5.0 × 3.0 × 2.6 m، تدفق هواء هابط نحو 0.35 m/s، ترشيح جاف مقترح (بديل: ستارة مائية)، إضاءة مقاومة للانفجار، تجهيزات كهربائية للمناطق الخطرة | 4 |
| روبوتات الطلاء | روبوتات طلاء مدمجة بـ 6/7 محاور معتمدة للمنطقة الخطرة في الكابينة (ATEX أو IECEx)، مع أجراس دوّارة كهروستاتيكية أو مسدسات كهروستاتيكية ووحدات تحكم | 8 |
| توريد الطلاء | صمامات تغيير 8 ألوان على روبوتات طبقة الأساس، وخلط نسبي إلكتروني 2K للورنيش الشفاف، ومضخات، وغرفة خلط الطلاء | 1 مجموعة |
| وحدات إمداد الهواء | هواء تعويضي مُرشَّح ومُسخَّن لكل كابينة، نحو 19,000 m³/h لكل كابينة (مبدئي؛ والقيمة النهائية حسب موازنة الهواء) | 4 |
| أنفاق التبخير | أنفاق متعرجة مغلقة، 25-30 °C | 4 |
| فرن المعالجة | تدوير الهواء الساخن، 60 °C ± 2 °C، موقد غاز غير مباشر أو تسخين كهربائي، ستائر هوائية عند الطرفين | 1 |
| التبريد القسري | نفق هواء محيط مُرشَّح | 1 |
| نظام العادم | مراوح عادم الكبائن والأنفاق، ومجاري الهواء والمداخن | 1 مجموعة |
| التحكم في الخط | PLC، ومركز التحكم في المحركات، وHMI وSCADA للخط باللغة الإنجليزية، وأقفال أمان متشابكة، وUPS لـ PLC ووحدات تحكم الروبوتات | 1 مجموعة |
| السلامة من الحريق والغاز | كشف الحريق وإطفاؤه في الكبائن، وكشف غازات المذيبات | 1 مجموعة |
علامات المكونات. تتوفر المكونات الرئيسية من علامات تجارية دولية مثل تلك المدرجة، وقابلة للتهيئة حسب مواصفات العميل. وتُفضَّل العلامات التي لديها شركة تابعة أو توزيع معتمد في جنوب أفريقيا، بحيث يمكن شراء قطع التآكل محليًا؛ وتشكّل القائمة النهائية، مع بيانات الاتصال بالموردين المحليين، جزءًا من مستندات التسليم.
| المكوّن | خيارات العلامات التجارية |
|---|---|
| روبوتات الطلاء | ABB, FANUC, Yaskawa |
| أجهزة الرش الكهروستاتيكية وتغيير اللون | ABB؛ علامات تجارية دولية من الفئة الأولى لمسدسات الرش |
| الخلط النسبي 2K ومضخات الطلاء | علامات تجارية دولية من الفئة الأولى لمسدسات الرش |
| PLC وHMI والتحكم في المحركات | Siemens, Rockwell Automation (Allen-Bradley), Schneider Electric |
| محولات التردد المتغير | ABB, Siemens, Danfoss |
| محركات التروس للناقل | SEW-EURODRIVE, NORD, Bonfiglioli |
| المحامل والسلاسل | SKF, Schaeffler (FAG), Renold, Tsubaki |
| الهوائيات | Festo, SMC |
| المراوح | Nicotra Gebhardt, ebm-papst, Systemair |
| وسائط ترشيح الكبائن والهواء الداخل | Camfil, Freudenberg Viledon, Andreae Filters |
| موقد الغاز | Riello, Weishaupt, Honeywell Maxon |
| النفخ بالهواء المؤيَّن | Simco-Ion, Meech, KEYENCE |
| الحساسات | SICK, ifm, Pepperl+Fuchs |
| الإضاءة والتجهيزات الكهربائية للمناطق الخطرة | Eaton Crouse-Hinds, R. STAHL, ABB |
| إطفاء الحريق وكشف الغاز | Kidde, Minimax, Dräger |
أساس التصميم لجنوب أفريقيا: تغذية كهربائية 400 V، 50 Hz؛ تصميم التمديدات الكهربائية وفق SANS 10142-1؛ تصنيف المناطق الخطرة واختيار المعدات وفق سلسلة IEC 60079 (SANS 60079)؛ حماية الآلات وسلامتها وفق التزامات العميل بموجب قانون الصحة والسلامة المهنية (OHS Act). وتُؤكَّد الإصدارات المعمول بها مع مهندس العميل في مرحلة التصميم.
الخدمات المشمولة: التصميم باللغة الإنجليزية، والتصنيع، والتجميع المسبق واختبار القبول في المصنع، والتغليف والمستندات للتصدير، والإشراف على التركيب، والتشغيل التجريبي، وبرمجة الروبوتات لأحجام الصناديق الثلاثة (3)، وتدريب المشغلين وفنيي الصيانة باللغة الإنجليزية، والضمان وقطع الغيار.
غير مشمول: أعمال البناء، والأساسات وعزل الأرضيات، والمرافق حتى حدود التوريد (الكهرباء، الغاز، الهواء المضغوط)، والتصاريح المحلية بما في ذلك أي ترخيص للانبعاثات الجوية، ومعالجة VOC ما لم تُطلب، والطلاء والمواد الكيميائية للمعالجة المسبقة، ورسوم الاستيراد وVAT في جنوب أفريقيا، والعمالة المحلية للتفريغ والرفع.
التكلفة والجدول الزمني
تقدير الميزانية من MUSI (أكتوبر 2026) بالدولار الأمريكي للتهيئة الواردة في هذه الصفحة؛ وهو ليس عرض سعر. الأساس: النطاق والكميات والاستثناءات المذكورة أعلاه، والمكونات من قائمة العلامات التجارية. ويُثبَّت السعر في العقد بعد حسم النقاط المفتوحة أدناه.
| المرحلة | ما يشمله | المدة |
|---|---|---|
| التصميم | مراجعة بيانات الموقع، وحساب العملية، والتخطيط، ونموذج 3D، وتصميم الهياكل الفولاذية والأنابيب والكهرباء، وتصنيف المناطق الخطرة، ومخططات وأدلة باللغة الإنجليزية، وموافقة العميل | 6-8 أسابيع |
| التصنيع | جميع المعدات ضمن نطاق التوريد بما في ذلك الروبوتات ومعدات الطلاء، والتجميع المسبق واختبار القبول في المصنع (EXW الصين) | 16-20 أسبوعًا من اعتماد التصميم |
| النقل | تغليف للتصدير، ونحو 14-18 حاوية بطول أربعين قدمًا من الصين إلى ديربان، والتخليص الجمركي، والتوصيل البري إلى الموقع | نحو 6-8 أسابيع من الباب إلى الباب |
| التركيب والتشغيل التجريبي | مهندسون مشرفون في الموقع، والتركيب الميكانيكي والكهربائي، وبرمجة الروبوتات، وتجارب الطلاء، ورفع الإنتاج تدريجيًا، والتدريب | 8-11 أسبوعًا في الموقع |
| الإجمالي | نحو USD 2.8-3.8 مليون للتصميم والتصنيع والنقل والتركيب والتشغيل التجريبي | نحو 9-11 شهرًا من العقد حتى الإنتاج |
خيارات خارج الإجمالي: معالجة VOC (دوّار زيوليت مع RTO أو RCO) إذا اشترط التصريح المحلي ذلك؛ ومجموعة قطع غيار لمدة عامين؛ وملفات تبريد في وحدات إمداد الهواء لدرجات حرارة الصيف.
أهداف التصميم
يعرض عمود العملية الحالية وصف العميل للعملية اليدوية، ولم تُجرَ عليها أي قياسات. يُتحقق من كل هدف عند التشغيل التجريبي أو مرحلة رفع الإنتاج كما هو مبين في العمود الأخير، وستُضاف النتائج المقيسة بعد التشغيل التجريبي.
| البند | العملية الحالية (حسب إفادة العميل) | هدف التصميم | التحقق |
|---|---|---|---|
| الإنتاج | رش يدوي على دفعات | 200 صندوق سليم/ساعة صافيًا (240 في التصميم) | مقاس بواسطةداخلي (بحضور العميل) فردي / متوسطمتوسط العيناتوردية كاملة واحدة (1) توقيت الاختباررفع الإنتاج الطريقة / الأداةعدّاد عند التفريغ |
| الطبقات والتبخير | يدويًا، ويضبط الدهّان التوقيت | 4 طبقات، تبخير 10 دقائق لكل منها، تحدده سرعة الناقل | مقاس بواسطةداخلي فردي / متوسطمفرد العيناتكل حجم صندوق توقيت الاختبارالتشغيل التجريبي الطريقة / الأداةسجل سرعة الناقل |
| المعالجة | على دفعات | 60 °C ± 2 °C؛ زمن المعالجة عند درجة حرارة القطعة وفق صحيفة بيانات الطلاء | مقاس بواسطةداخلي (بحضور العميل) فردي / متوسطمفرد العينات3 منحنيات حرارية لكل حجم توقيت الاختبارالتشغيل التجريبي الطريقة / الأداةمسجّل بيانات الفرن مع مجسات على الصناديق |
| استهلاك الطلاء لكل صندوق | رش يدوي، غير مُقاس | يُحدَّد بعد تجارب الرش؛ تحقق الأجراس الكهروستاتيكية على سطح موصل عادةً كفاءة نقل تبلغ 60-80% | مقاس بواسطةالعميل فردي / متوسطمتوسط العيناتأسبوع واحد (1) توقيت الاختباربعد رفع الإنتاج الطريقة / الأداةالطلاء المستخدم لكل صندوق سليم؛ وكفاءة النقل، إن كانت جزءًا من القبول، بطريقة موازنة كتلة المواد الصلبة في الطلاء |
| بناء الطبقة | يختلف حسب الدهّان | وفق صحيفة بيانات مورّد الطلاء، لكل طبقة | مقاس بواسطةداخلي (بحضور العميل) فردي / متوسطمتوسط العينات5 صناديق لكل لون توقيت الاختبارالتشغيل التجريبي الطريقة / الأداةجهاز قياس سماكة الطلاء بالموجات فوق الصوتية |
| الالتصاق | غير مُقاس | ISO 2409 اختبار القطع المتقاطع، الفئة 0-1 | مقاس بواسطةطرف ثالث أو مختبر العميل فردي / متوسطمفرد العينات3 صناديق لكل لون توقيت الاختبارالتشغيل التجريبي الطريقة / الأداةاختبار القطع المتقاطع ISO 2409 |
| تغيير اللون | تُنظَّف الكابينة يدويًا | شطف الروبوت خلال بضع دقائق مع فجوة قصيرة من الحمّالات الفارغة | مقاس بواسطةداخلي فردي / متوسطمتوسط العينات8 تغييرات للون توقيت الاختبارالتشغيل التجريبي الطريقة / الأداةيُقاس الزمن من آخر صندوق إلى أول صندوق |
نقاط مفتوحة للتأكيد
هذه البنود غير محددة في متطلبات العميل، ويتم حسمها في مرحلة التصميم قبل اعتماد السعر النهائي:
| الأسطح المطلية | الغلاف الخارجي فقط، أم الأغطية والبطانات أيضًا؛ وهل تُحجب الحافة البيضاء والجزء الداخلي أم تُطلى قبل التجميع. |
|---|---|
| نظام الطلاء | مدى توفر طبقة أساس موصلة أو معالجة مسبقة موصلة لدى مورّد الطلاء الخاص بالعميل، وأزمنة التبخير والمعالجة وفق صحيفة البيانات لكل طبقة. |
| الحمّالات | حمّالة ثابتة، أو حمّالة بسلسلتين (كما في الرسم التوضيحي)، أو حمّالة دوّارة لكل حجم صندوق، يتم اختيارها بعد تجربة تعليق وتأريض باستخدام صناديق عينات. |
| جهاز الرش | جرس دوّار كهروستاتيكي أو مسدس كهروستاتيكي بالتذرية الهوائية على كل روبوت، يتم اختياره من تجارب الرش باستخدام طلاء العميل. |
| المعالجة | هل تعني مدة 10-15 دقيقة الزمن عند درجة حرارة قطعة تبلغ 60 °C، ويُؤكَّد ذلك من صحيفة بيانات الطلاء. |
| المبنى | طول الصالة وعرضها وشبكة الأعمدة؛ إذ تحتاج مساحة خط تبلغ 48 × 16 m إلى صالة بطول لا يقل عن نحو 50 m. |
| المرافق | القدرة الكهربائية المتاحة، وإمداد الغاز للفرن، والهواء المضغوط. |
| التصاريح | هل تشترط السلطة المحلية ترخيصًا للانبعاثات الجوية ومعالجة VOC. |
قابلية التطبيق
تناسب هذه التهيئة القطع البلاستيكية أو المركّبة التي يصل حجمها إلى نحو 0.5 m ووزنها إلى بضعة كيلوغرامات، والمطلية بعدة طبقات بأحجام إنتاج كبيرة، حيث تعمل عدة أحجام وألوان على خط واحد: صناديق التبريد، وأغلفة الأدوات والأجهزة المنزلية، وقطع تجهيز المقصورة الداخلية للسيارات، والقطع المصبوبة المماثلة. وهي ليست الخيار المناسب للقطع ذات الطبقة الواحدة بأحجام إنتاج منخفضة، حيث تكون الكابينة اليدوية أو شبه الآلية أقل تكلفة بكثير، ولا للقطع التي لا يمكن تعليقها وتأريضها بشكل موثوق، أو عندما يتعذر جعل نظام الطلاء موصلًا.
تعكس النتائج المعروضة في دراسة الحالة هذه ظروف التشغيل المذكورة ولا ينبغي تفسيرها على أنها أداء مضمون في ظل ظروف تغذية أو إنتاج أو بيئية أو موقعية مختلفة.
ما بعد البيع
يعمل مهندسو التشغيل التجريبي وفريق الدعم باللغة الإنجليزية، وجميع المخططات والأدلة وشاشات HMI ومواد التدريب باللغة الإنجليزية. تُحدَّد قطع التآكل وقطع الغيار الشائعة من علامات تجارية تُباع في جنوب أفريقيا، ويتضمن التسليم قائمة قطع غيار مع الموردين المحليين. الضمان 12 شهرًا على الخط بالكامل، و36 شهرًا على المكونات الحرجة، وحتى 60 شهرًا على الأجزاء الهيكلية. يرد المهندسون خلال 24 ساعة؛ ويُتفق في العقد على زيارات الخدمة الميدانية بعد التسليم. التفاصيل متوفرة في صفحة خدمة ما بعد البيع صفحتنا.
الأسئلة الشائعة
هل يمكن طلاء بلاستيك ABS كهروستاتيكيًا؟
نعم، عندما يكون للقطعة مسار موصل إلى الأرض. مادة ABS عازلة، لذا يستخدم الخط طبقة أساس موصلة أو معالجة مسبقة موصلة أو دعامة مؤرَّضة، يتم اختيارها مع مورّد الطلاء وإثباتها في تجارب الرش. ومن دون ذلك يلتف الطلاء بشكل ضعيف على الحواف والتجاويف، وتنخفض كفاءة النقل إلى ما يقارب مستوى الرش التقليدي.
لماذا تُستخدم روبوتات الطلاء بدلًا من أجهزة الرش الترددية لصناديق التبريد؟
تتطلب ثلاثة أحجام للصناديق وخمسة أوجه مطلية أن يتبع مسار جهاز الرش كل حجم. يصل روبوت واحد على كل جانب إلى جميع الأوجه الخارجية للصندوق المعلّق، ويغيّر البرنامج بناءً على وصفة الناقل، ويحافظ على تجانس الحواف والزوايا. أما المسدسات الثابتة أو أجهزة الرش الترددية فأقل تكلفة لكنها تتطلب إعادة ضبط يدوية لكل حجم.
ما طول خط بأربع طبقات وأزمنة تبخير مدتها 10 دقائق؟
عند سرعة نحو 2 m/min، يحتاج كل تبخير مدته 10 دقائق إلى نحو 20 m من الناقل، وتحتاج المعالجة لمدة 15 دقيقة إلى نحو 30 m، لذا يبلغ طول الناقل في الخط بأكمله نحو 200 m. ويؤدي طيّ أنفاق التبخير والفرن في حلقات متعرجة إلى استيعاب الخط ضمن نحو 48 × 16 m.
هل يتسع الخط في صالة مساحتها 1,000 m² بسقف ارتفاعه 4 m؟
نعم، مع تخطيط مطوي. يسير الناقل على ارتفاع نحو 2.7 m، ويبلغ ارتفاع الكبائن نحو 3.2 m بما في ذلك غرفة الفلاتر، وتُوضع وحدات إمداد الهواء بجانب الكبائن، وتمتد مجاري الهواء على ارتفاع نحو 3.5 m. وتستوعب المساحة المتبقية التحميل والفحص وغرفة خلط الطلاء.
كم تكلفة خط روبوتي كهذا؟
لهذه التهيئة يبلغ تقدير الميزانية من MUSI نحو USD 2.8-3.8 مليون للتصميم والتصنيع والنقل إلى الموقع والتركيب والتشغيل التجريبي. ولا تشمل أعمال البناء والمرافق والتصاريح والطلاء والرسوم الجمركية وVAT، ويُثبَّت السعر في العقد بعد حسم النقاط المفتوحة.
كم تستغرق المدة من الطلب حتى الإنتاج؟
نحو 9-11 شهرًا: 6-8 أسابيع للتصميم، و16-20 أسبوعًا للتصنيع والاختبار في المصنع، ونحو 6-8 أسابيع للنقل من الباب إلى الباب، و8-11 أسبوعًا للتركيب والتشغيل التجريبي ورفع الإنتاج. وتحدد مُهل توريد الروبوتات ومعدات الطلاء معظم فترة التصنيع.
هل يمكن شراء قطع الغيار في جنوب أفريقيا؟
نعم بالنسبة لقطع التآكل وقطع الغيار الشائعة. تُحدَّد المكونات من علامات تجارية لديها شركة تابعة أو موزع معتمد في جنوب أفريقيا، مثل ABB وSiemens وSEW-EURODRIVE وSMC وFesto، ويتضمن التسليم قائمة قطع غيار مع الموردين المحليين.
ما المعلومات التي تحتاجونها لتقديم عرض سعر لخط طلاء روبوتي؟
أبعاد القطع وأوزانها، والإنتاج السنوي ونظام الورديات، ونظام الطلاء مع صحائف بيانات الطلاء الخاصة بالتبخير والمعالجة، وعدد الألوان وعدد مرات تغييرها، وطول الصالة وعرضها وارتفاعها وشبكة الأعمدة، والكهرباء والغاز والهواء المضغوط المتاحة، وأي متطلبات للتصاريح المحلية. وتتيح لنا القطع النموذجية إجراء تجارب التعليق والتأريض والرش قبل تثبيت السعر.
ما الذي يشمله السعر وما الذي يوفّره المشتري؟
يشمل: التصميم باللغة الإنجليزية، والتصنيع، والتجميع المسبق واختبار القبول في المصنع، والتغليف والمستندات للتصدير، والإشراف على التركيب، والتشغيل التجريبي، وبرمجة الروبوتات لأحجام الصناديق الثلاثة (3)، وتدريب المشغلين وفنيي الصيانة باللغة الإنجليزية، والضمان وقطع الغيار. ويوفّر المشتري أعمال البناء، والأساسات، والمرافق حتى حدود التوريد، والتصاريح المحلية، والطلاء والمواد الكيميائية للمعالجة المسبقة، ورسوم الاستيراد وVAT، والعمالة المحلية للتفريغ والرفع.
كيف يتم إثبات الإنتاج وجودة الطلاء عند التسليم؟
يجتاز الخط اختبار القبول في المصنع قبل الشحن. وعند التشغيل التجريبي ورفع الإنتاج تدريجيًا، يُقاس كل هدف تصميم كما هو مبيّن في جدول أهداف التصميم: يُحسب الإنتاج على مدى وردية كاملة، وتُفحص سماكة الطبقة بجهاز قياس سماكة الطلاء بالموجات فوق الصوتية، والالتصاق باختبار القطع المتقاطع ISO 2409.
هل صُمّم الخط وفق معايير جنوب أفريقيا الكهربائية ومعايير المناطق الخطرة؟
نعم. أساس التصميم تغذية كهربائية 400 V، 50 Hz، وتصميم التمديدات الكهربائية وفق SANS 10142-1، وتصنيف المناطق الخطرة واختيار المعدات وفق سلسلة IEC 60079 (SANS 60079). وتُؤكَّد الإصدارات المعمول بها مع مهندس العميل في مرحلة التصميم.
هل يحتاج خط الطلاء في جنوب أفريقيا إلى معالجة VOC؟
يعتمد ذلك على ما إذا كانت السلطة المحلية تشترط ترخيصًا للانبعاثات الجوية للمصنع. ويُفحص ذلك في مرحلة التصميم؛ وإذا كانت المعالجة مطلوبة، يُقدَّم دوّار زيوليت مع RTO أو RCO كخيار خارج المبلغ الإجمالي.
ما الضمان ودعم ما بعد البيع المقدَّمان مع الخط؟
الضمان 12 شهرًا على الخط بالكامل، و36 شهرًا على المكونات الحرجة، وحتى 60 شهرًا على الأجزاء الهيكلية. يرد المهندسون خلال 24 ساعة، وجميع المستندات والتدريب باللغة الإنجليزية، ويُتفق في العقد على زيارات الخدمة الميدانية بعد التسليم.
هل يمكن للخط نفسه طلاء قطع بلاستيكية أخرى لاحقًا؟
نعم، للقطع البلاستيكية أو المركّبة التي يصل حجمها إلى نحو 0.5 m ووزنها إلى بضعة كيلوغرامات والتي يمكن تعليقها وتأريضها. وتحتاج كل قطعة جديدة إلى حمّالة وبرنامج روبوت خاصين بها، ويجب جعل نظام الطلاء الخاص بها موصلًا.
احصل على حل مماثل
أرسل إلينا ما يلي وسنعيد إليك تخطيطًا وحسابًا لمعدل الخط وميزانية لقطعك:
- رسومات القطع أو صورها، وأحجام وأوزان كل طراز
- الإنتاج السنوي والورديات وأيام العمل
- نظام الطلاء، وعدد الطبقات، وبيانات التبخير والمعالجة، وعدد الألوان وعدد مرات تغييرها
- أبعاد المبنى، والارتفاع الحر، والمرافق المتاحة
- إن أمكن، بضعة صناديق عينات من كل حجم لتجربة التعليق والرش
راسلنا على واتساب بخصوص هذه الحالة نموذج الاتصال
ذو صلة
- خط طلاء روبوتي (صفحة المنتج)
- خط طلاء أغلفة الأدوات الكهربائية في جنوب أفريقيا (دراسة حالة)
- خط معالجة بالأشعة فوق البنفسجية (UV) لقطع المقصورة الداخلية البلاستيكية للسيارات (دراسة حالة)
- الطلاء بالرش الروبوتي مقابل جهاز الرش الترددي: متى يكون الروبوت مجديًا
- ما مساحة الأرضية التي يحتاجها خط الطلاء
- استيراد خط طلاء من الصين: الشحن والتركيب والجمارك
- غرفة خلط الطلاء
مقدَّم من Lin Cong، المدير الفني، MUSI Technology
نُشر في 2026-10-22 · حُدّث في 2026-10-22 · آخر مراجعة فنية: 2026-10-22