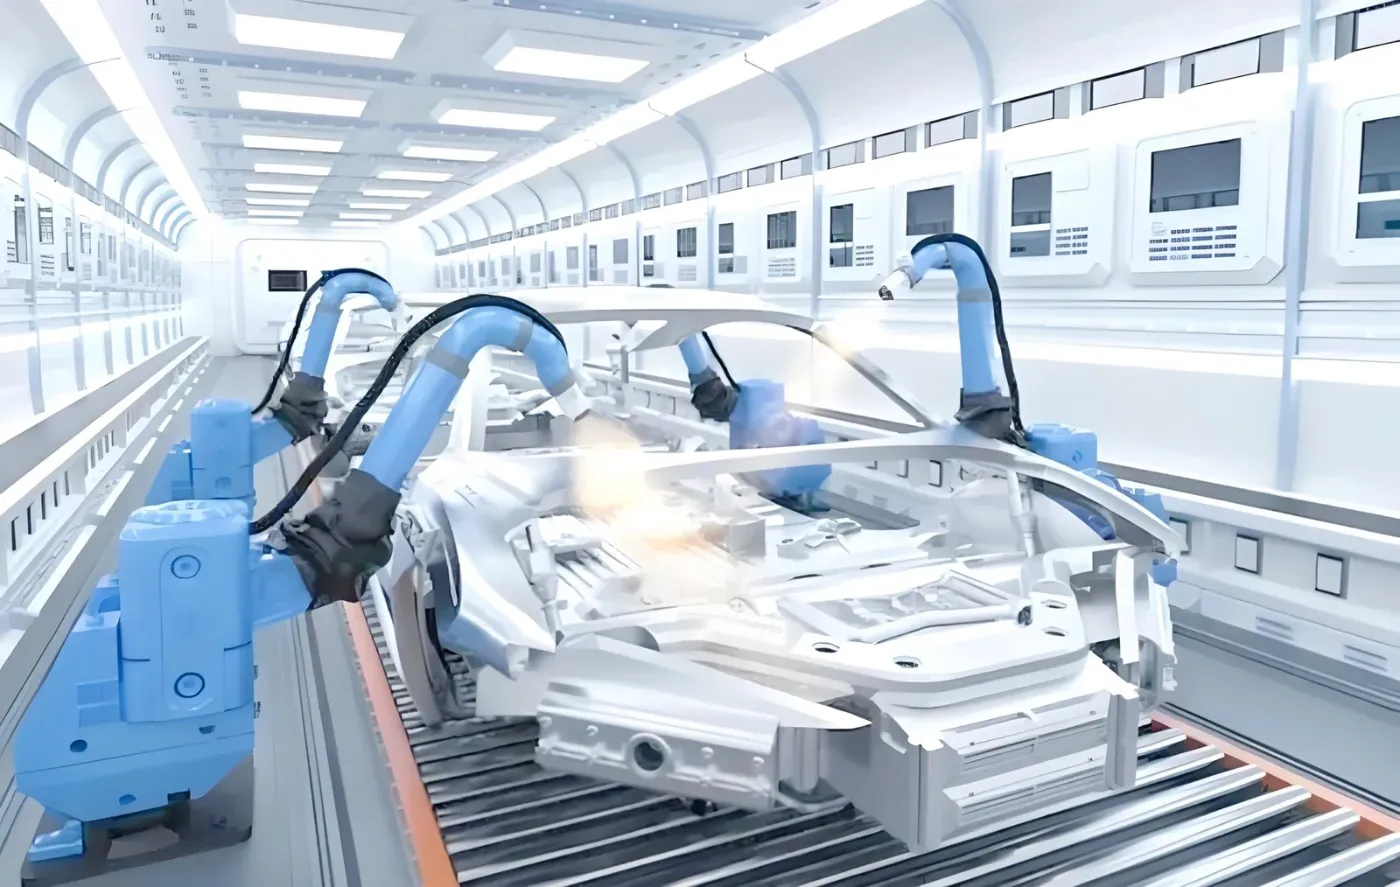
ภาพรวมสายการผลิตเคลือบผิวชิ้นส่วนยานยนต์
สายการเคลือบที่สร้างตามข้อกำหนดที่ผ่านการตรวจสอบ — ควบคุมฟิล์มบวกลบ 10 ไมครอน, การทดสอบสเปรย์เกลือ 500 ถึง 1,000 ชั่วโมง และการบันทึกข้อมูลระดับแบตช์ตั้งแต่วันแรกของการผลิต MUSI Technology สร้างสายการเตรียมผิวและพ่นสีสำหรับยานยนต์ที่เมืองฉางโจว ประเทศจีน และได้ส่งมอบสายการผลิตสำหรับชิ้นส่วนและตัวถังรถยนต์ให้ลูกค้า ซึ่งรวมถึงลูกค้าในเวียดนาม เม็กซิโก บราซิล และตุรกี
สร้างสำหรับชิ้นส่วนแชสซีและโครงสร้าง ล้อ ขายึด และชิ้นส่วนภายในที่ส่งให้โปรแกรม Tier-1 และ Tier-2
ซัพพลายเออร์ยานยนต์ระดับ Tier-1 และ Tier-2 ที่เคลือบชิ้นส่วนแชสซี ล้อ และขายึดตามข้อกำหนด OEM ที่เป็นลายลักษณ์อักษรพร้อมหลักฐานที่บันทึกไว้แทนการยอมรับด้วยสายตา
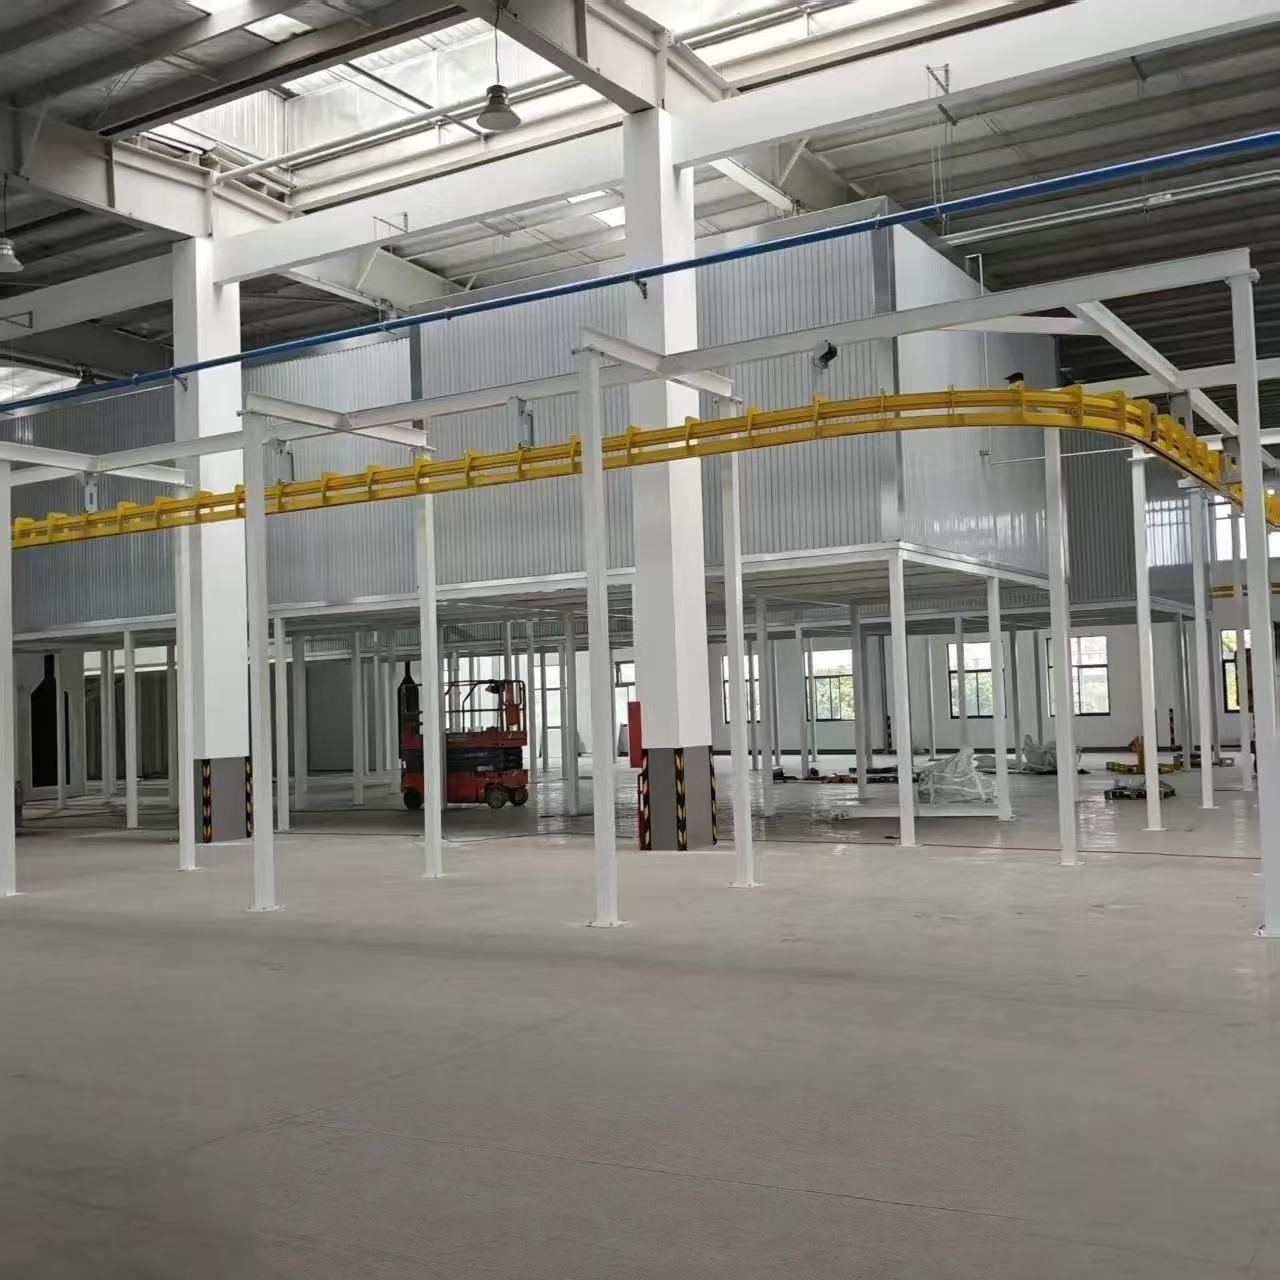
สิ่งที่รวมอยู่ในไลน์: อุโมงค์พรีทรีตเมนต์เจ็ดขั้นตอนพร้อมการเคลือบผิวแบบซิงค์ฟอสเฟตหรือเซอร์โคเนียมปราศจากโครเมียม เตาอบไล่ความชื้น ห้องพ่นด้วยโรบอตหรือรีซิโพรเคเตอร์พร้อมระบบเปลี่ยนสีเร็วในกรณีที่ต้องการ เตาอบสุก และคอนเวเยอร์โซ่แขวนเหนือศีรษะหรือคอนเวเยอร์แบบ power-and-free โดยส่งมอบและทดสอบเดินระบบเป็นไลน์เดียว
วิธีควบคุมค่าความคลาดเคลื่อนของฟิล์ม: ชิ้นงานวางบนจิ๊กยึดตายตัวแทนตะขอที่แกว่งอิสระ โรบอตหกแกนหรือรีซิโพรเคเตอร์ทำงานด้วยการควบคุม kV และอัตราการไหลของผงสีแบบวงปิด และเป้าหมายคือบวกลบ 10 ไมครอนบนฟิล์มหนา 60-100 ไมครอน
สิ่งที่บันทึก: ความหนาฟิล์ม โปรไฟล์การอบสุกพร้อมอุณหภูมิเนื้อโลหะของชิ้นงาน และการควบคุมบ่อน้ำยาพรีทรีตเมนต์ จะถูกบันทึกทุกแบตช์ ดังนั้นเป้าหมายการทดสอบพ่นละอองเกลือ 500-1,000 ชั่วโมงตาม ASTM B117 หรือ ISO 9227 จึงมีบันทึกกระบวนการรองรับ
กำลังการผลิต: 300-2,000 ชิ้นต่อชั่วโมงที่ความเร็วไลน์ 1.5-5.0 m/min หากเกิน 500 ชิ้นต่อชั่วโมงจะใช้คอนเวเยอร์แบบ power-and-free แทนโซ่แขวนเหนือศีรษะ
อุตสาหกรรม: ชิ้นส่วนยานยนต์
วิดีโอ: สายการเคลือบชิ้นส่วนยานยนต์
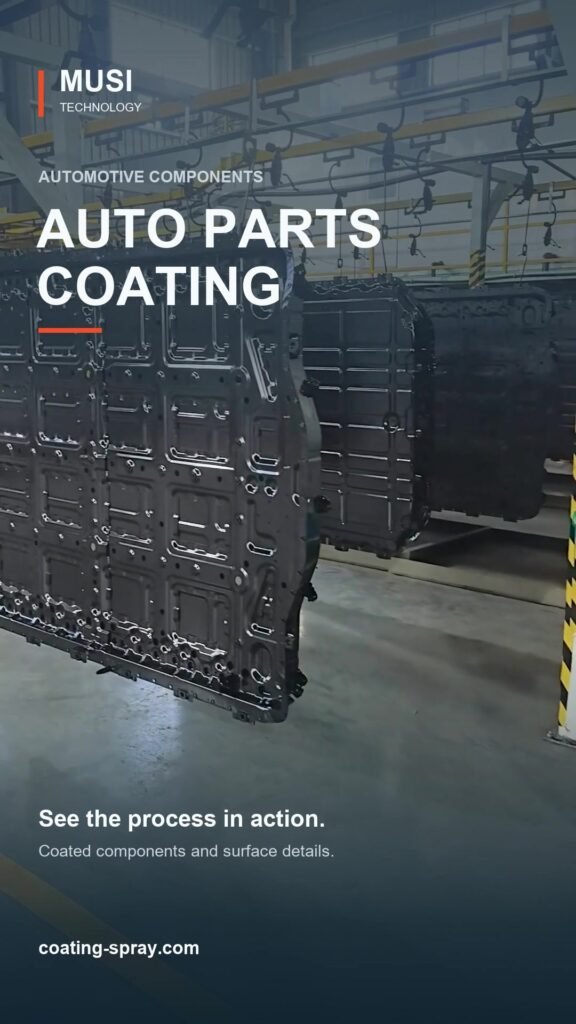
วิดีโอความยาว 13 วินาทีนี้แสดงถาดแบตเตอรี่รถยนต์ที่เคลือบแล้วแขวนอยู่บนสายพานลำเลียงเหนือศีรษะ พร้อมภาพระยะใกล้ของพื้นผิวที่เคลือบ ดูได้ที่นี่หรือบนช่อง YouTube ของ MUSI Technology
| วิดีโอ | ความยาว | สิ่งที่มันแสดงให้เห็น |
|---|---|---|
| สายการเคลือบชิ้นส่วนยานยนต์และรายละเอียดพื้นผิว | 13 วินาที | ชิ้นส่วนยานยนต์ที่เคลือบแล้ว การลำเลียงบนสายพาน และรายละเอียดพื้นผิว |
ส่งขนาดชิ้นงานและกำลังการผลิตของคุณเพื่อรับข้อเสนอสายการผลิต
ตัวอย่างการใช้งาน

โซ่แขวนเหนือศีรษะ
สายการเคลือบชิ้นส่วนยานยนต์สำหรับซัพพลายเออร์ Tier-1

รถยนต์
การเคลือบด้วยหุ่นยนต์สำหรับกันชนรถยนต์

ดุมล้อ
สายการเคลือบผงดุมล้อรถยนต์
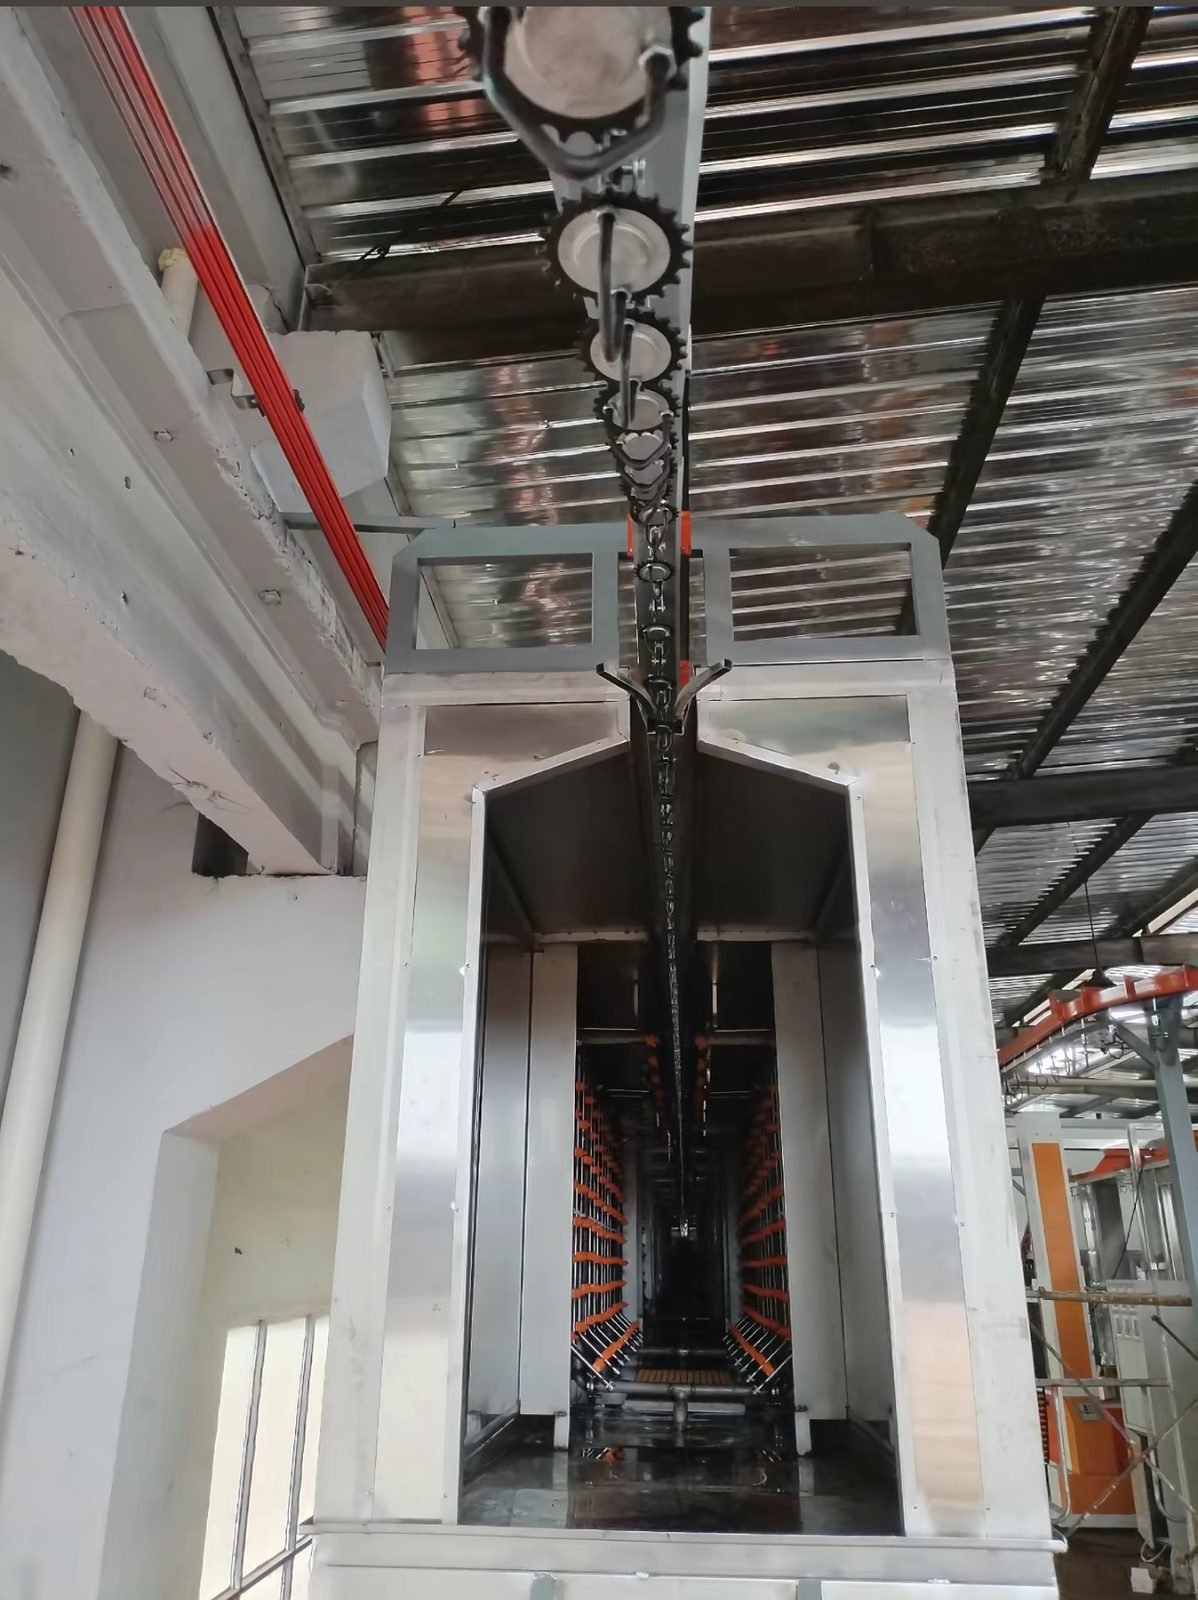
ส่วนประกอบเบาะนั่ง
สายการผลิตเคลือบผิวที่นั่งปรับเอนและรางเลื่อน จังหวัดเจียงซู
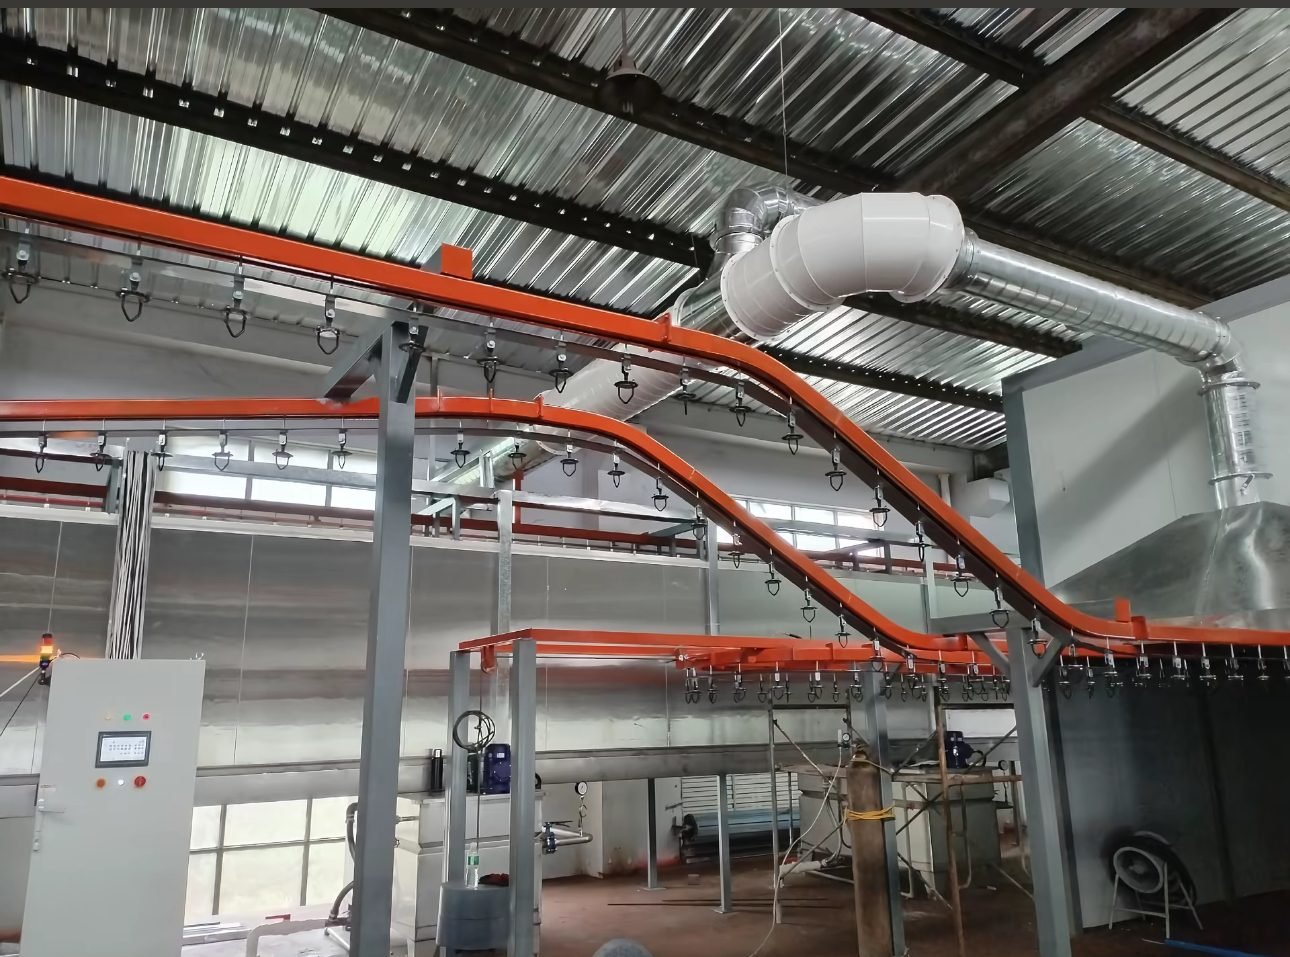
ชิ้นส่วนยานยนต์
สายการผลิตเคลือบผิวชิ้นส่วนยานยนต์ เมืองฉูโจว

สายพานลำเลียง
สายการผลิตเคลือบผิวชิ้นส่วนยานยนต์ มณฑลเจ้อเจียง

ล้ออัลลอย
สายการผลิตพ่นสีล้ออัลลอย อินโดนีเซีย

การประกอบรถยนต์
สายการผลิตพ่นสีตัวถังรถยนต์ เม็กซิโก
โครงและแชสซี
สายการเคลือบสีโครงและตัวถังบรรทุกสินค้า, คาซัคสถาน

ชิ้นส่วนรถบรรทุก
สายการเคลือบสีชิ้นส่วนรถบรรทุก, เวียดนาม
การกำหนดค่าสายการผลิต
- อุโมงค์ปรับสภาพเบื้องต้นเจ็ดขั้นตอนพร้อมการควบคุมการกัดและน้ำ DI ล้าง
- เตาอบแห้งที่มีขนาดเหมาะสมเพื่อให้ชิ้นงานออกมาแห้งสนิทที่ความเร็วสายการผลิต
- บูธหุ่นยนต์หรือเครื่องรับส่งพร้อมการเปลี่ยนสีอย่างรวดเร็วเมื่อจำเป็น
- เตาอบชุบแข็งพร้อมการบันทึกอุณหภูมิโลหะชิ้นงานในทุกแบตช์
- จิ๊กยึดชิ้นงานแบบคงที่แทนตะขอยาวแบบแกว่งอิสระ เพื่อความสม่ำเสมอของฟิล์ม
- แผงควบคุมที่ระบุพร้อมเอาต์พุตการบันทึกตั้งแต่เริ่มต้น
วิศวกรของ MUSI สามารถจำลองกระบวนการและคำนวณ ROI ตามข้อมูลเฉพาะของคุณ ติดต่อเรา สำหรับข้อเสนอฟรี
คำถามเพิ่มเติมจากผู้ซื้อ
คุณผลิตไลน์ปรับสภาพผิวสำหรับผู้ผลิตชิ้นส่วนยานยนต์หรือไม่?
ใช่ MUSI ผลิตไลน์ปรับสภาพผิวชิ้นส่วนยานยนต์และไลน์พ่นสีเป็นระบบเดียวกัน ได้แก่ การเตรียมผิวเจ็ดขั้นตอนด้วยซิงค์ฟอสเฟตหรือเซอร์โคเนียม การพ่นด้วยโรบอทหรือรีซิโพรเคเตอร์ และการอบสุก ที่กำลังการผลิต 300-2,000 ชิ้นต่อชั่วโมง
ซัพพลายเออร์ไลน์พ่นสียานยนต์ควรจัดทำเอกสารอะไรบ้าง?
ซัพพลายเออร์ไลน์พ่นสียานยนต์ควรจัดทำเอกสารเรื่องค่าความคลาดเคลื่อนของฟิล์ม เป้าหมายการป้องกันการกัดกร่อน และการสอบย้อนกลับ ตัวเลขที่เผยแพร่ในที่นี้คือบวกหรือลบ 10 ไมครอนบนค่าเป้าหมาย 60-100 ไมครอน การทดสอบพ่นละอองเกลือ 500-1,000 ชั่วโมงตาม ASTM B117 หรือ ISO 9227 และมีการบันทึกความหนาฟิล์ม โปรไฟล์การอบสุก และการควบคุมบ่อเคมีเป็นรายแบตช์