กรณีศึกษา: สายการผลิตเคลือบสีชุดปรับเอนเบาะและรางเลื่อน จังหวัดเจียงซู
สรุป
สายการผลิตเคลือบชิ้นส่วนขนาดเล็กปริมาณสูงสำหรับซัพพลายเออร์ชิ้นส่วนเบาะรถยนต์ในเมืองลี่หยาง จังหวัดเจียงซู ใช้เคลือบชุดปรับเอนเบาะ รางเลื่อน และชิ้นส่วนปั๊มละเอียดที่ส่งมอบในปริมาณมากให้กับผู้ผลิตเบาะ สายการผลิตนี้ออกแบบตามปริมาณการผลิตมากกว่าขนาดชิ้นงาน โดยแขวนชิ้นงานหนาแน่นบนสายพานลำเลียง การเตรียมผิวเหมาะกับเหล็กปั๊ม สถานีพ่นสีตั้งค่าให้ได้ฟิล์มบางสม่ำเสมอที่ไม่สะสมบนพื้นผิวที่มีพิกัดความเผื่อแน่น และโปรไฟล์การอบเหมาะกับชิ้นส่วนที่บางเบา สายการผลิตนี้เดินเครื่องเป็นส่วนหนึ่งของการผลิตชิ้นส่วนเบาะตามปกติของลูกค้าในปี 2026
ความเป็นมาของโครงการ
ลูกค้าซึ่งตั้งอยู่ในเมืองลี่หยาง มณฑลเจียงซู ผลิตอุปกรณ์ปรับเอนเบาะนั่ง รางเลื่อนเบาะนั่ง และชิ้นส่วนขึ้นรูปละเอียดสำหรับระบบเบาะนั่งยานยนต์ โดยส่งมอบในปริมาณสูงให้กับผู้ผลิตเบาะนั่ง
ความท้าทาย
อุปกรณ์ปรับเอนและรางเลื่อนเป็นชิ้นส่วนเหล็กปั๊มขึ้นรูปและขึ้นรูปละเอียดขนาดเล็กที่มีความแม่นยำ ผลิตในล็อตขนาดใหญ่มาก การเคลือบต้องรักษาความเร็วให้ทันกับปริมาณการผลิตดังกล่าว พร้อมทั้งให้การป้องกันการกัดกร่อนที่สม่ำเสมอแก่ทุกชิ้นส่วน และต้องไม่สะสมบนพื้นผิวใช้งานที่มีค่าความคลาดเคลื่อนแน่น
โซลูชันของ MUSI
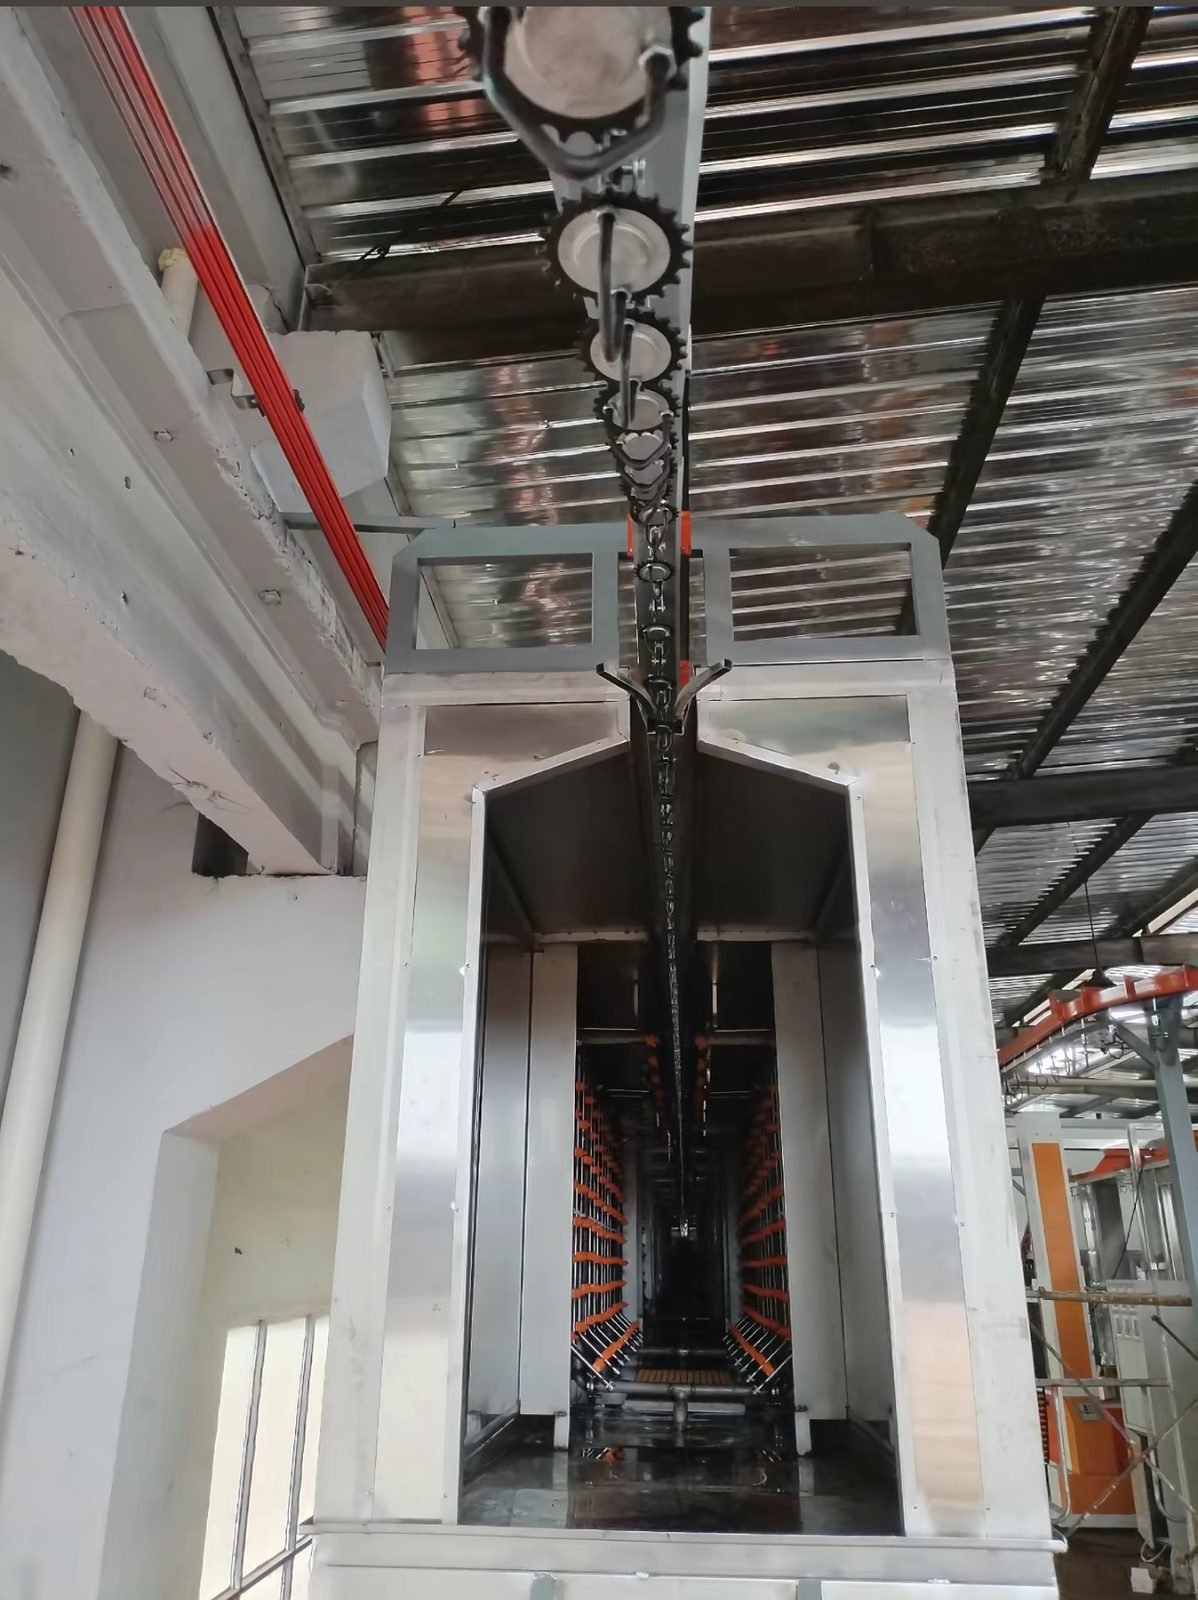
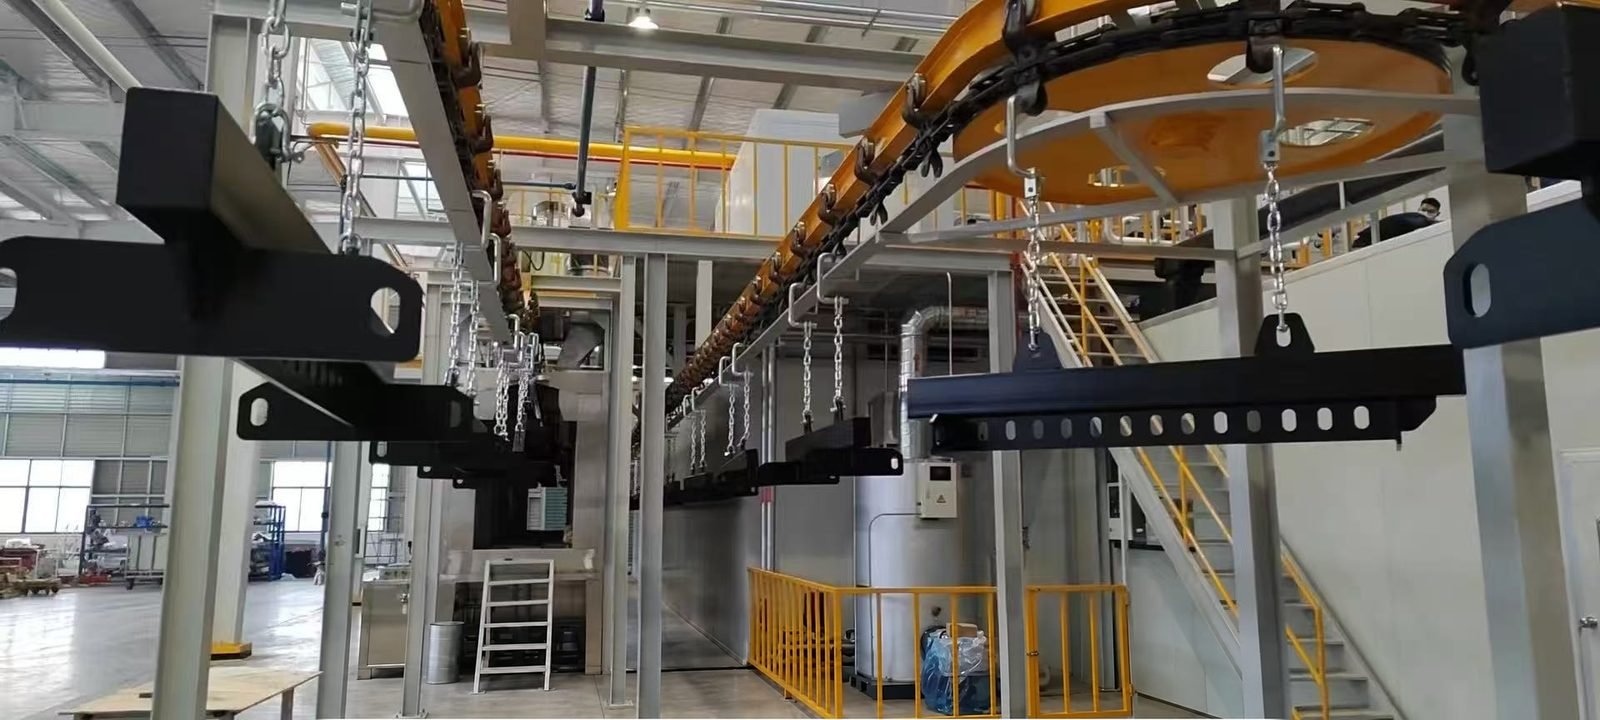
MUSI ออกแบบสายการผลิตให้เหมาะกับปริมาณงานของชิ้นส่วนขนาดเล็กมากกว่าขนาดของชิ้นส่วน โดยแขวนชิ้นงานอย่างหนาแน่นบนสายพานลำเลียง กระบวนการปรับสภาพก่อนการเคลือบที่เหมาะกับเหล็กปั๊มขึ้นรูป และสถานีพ่นที่ตั้งค่าให้ได้ฟิล์มบางสม่ำเสมอและเรียบเนียนบนรูปทรงขนาดเล็ก โปรไฟล์การอบแห้งได้รับการปรับให้เหมาะกับความหนาบางของชิ้นส่วน
ขอบเขตอุปกรณ์
- สายการผลิตปรับสภาพก่อนการเคลือบสำหรับชิ้นส่วนเหล็กปั๊มขึ้นรูป
- สายพานลำเลียงพร้อมตะขอแขวนความหนาแน่นสูง
- ตู้พ่นสีสำหรับชิ้นส่วนขนาดเล็กพร้อมระบบนำสีส่วนเกินกลับมาใช้ใหม่
- เตาอบชุบแข็ง
ผลลัพธ์
สายการผลิตนี้เดินเครื่องเป็นส่วนหนึ่งของการผลิตชิ้นส่วนเบาะนั่งตามปกติของลูกค้า มอบขั้นตอนการเคลือบสีภายในโรงงานสำหรับกลไกปรับเอนเบาะและรางเลื่อนตามปริมาณที่ธุรกิจเบาะนั่งต้องการ
เหตุผลการเลือก: ทำไมจึงเลือกการกำหนดค่านี้
เลือกการแขวนชิ้นงานหนาแน่นพร้อมการตั้งค่าพ่นฟิล์มบางแทนสายการผลิตฮาร์ดแวร์มาตรฐาน เนื่องจากชุดปรับเอนเบาะและรางเลื่อนมีพื้นผิวใช้งานที่ความหนาฟิล์มส่งผลต่อการประกอบ สถานีพ่นสีจึงตั้งค่าให้ได้ฟิล์มบางต่ำสม่ำเสมอแทนการครอบคลุมสูงสุด โปรไฟล์การอบถูกย่อให้สั้นลงสำหรับชิ้นส่วนปั๊มที่บางเบา เพื่อให้สายการผลิตเดินเครื่องได้เร็วกว่าเตาอบอเนกประสงค์ทั่วไป
ขอบเขตการจัดหาและส่วนประกอบหลัก
| รายการ | ข้อกำหนด | หมายเหตุ |
|---|---|---|
| การปรับสภาพก่อนการเคลือบ | สำหรับชิ้นส่วนเหล็กปั๊ม | |
| สายพานลำเลียง | ตะขอบแขวนความหนาแน่นสูง | |
| ตู้พ่นสี | ตู้พ่นชิ้นส่วนขนาดเล็กพร้อมระบบกู้คืนสีส่วนเกิน | ຟິມບາງ, ສະໝໍ່າສະເໝີເທິງຊິ້ນສ່ວນທີ່ມີຄວາມທົນທານແຄບ |
| เตาอบชุบแข็ง | ໂປຣໄຟລ໌ທີ່ຈັບຄູ່ກັບຊິ້ນສ່ວນແຜ່ນເລັກນ້ອຍ |
ส่วนประกอบหลัก
ส่วนประกอบหลักมีจำหน่ายจากแบรนด์ระดับสากล สามารถกำหนดค่าได้ตามข้อกำหนดของลูกค้า เพื่อให้สามารถจัดหาอะไหล่ได้ในท้องถิ่นตลอดอายุการใช้งานของสายการผลิต ชื่อแบรนด์ด้านล่างเป็นตัวเลือกทั่วไปสำหรับอุปกรณ์ประเภทนี้ แบรนด์ที่ติดตั้งจริงจะถูกกำหนดไว้ในข้อกำหนดของสัญญา
| ส่วนประกอบ | แบรนด์ที่มีให้เลือกตามคำขอ |
|---|---|
| ปืนพ่นผงอัตโนมัติและระบบป้อนผง | Gema OptiGun, Nordson Encore, WAGNER PEA-X1, Sames (formerly SAMES KREMLIN) |
| หัวเผาแก๊สของเตาอบและเครื่องอบแห้ง | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| PLC และ HMI | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| ไดรฟ์ปรับความถี่ | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| มอเตอร์เกียร์สายพานลำเลียง | SEW-EURODRIVE, NORD DRIVESYSTEMS, Bonfiglioli, Siemens, Sumitomo Drive Technologies |
| ปั๊มและสารเคมีสำหรับการปรับสภาพเบื้องต้น | Grundfos CR, KSB Etanorm, Xylem; Henkel BONDERITE, Chemetall Gardobond, PPG Zircobond, Nippon Paint |
| ไส้กรองดักฝุ่น | Donaldson Ultra-Web, Parker BHA, Camfil, MANN+HUMMEL |
| เซ็นเซอร์และตัวควบคุมอุณหภูมิ | SICK, Pepperl+Fuchs, OMRON E5CC, Honeywell UDC, Yokogawa UT, ifm, KEYENCE |
ไม่รวมอยู่ในขอบเขตการจัดหา
- งานโยธา ฐานราก และหลุม
- งานระบบอาคารจนถึงขอบเขตระบบ: แหล่งจ่ายไฟ ก๊าซ อากาศอัด น้ำ และระบบระบายน้ำ
- ใบอนุญาตท้องถิ่น การอนุมัติการปล่อยมลพิษ และการตรวจสอบโดยบุคคลที่สาม
- การจัดหาสีหรือผงสี เว้นแต่ระบุไว้ในสัญญา
บริการที่รวมอยู่ในทุกสายการผลิต: การออกแบบทางวิศวกรรม การผลิต เอกสารการจัดส่ง การควบคุมการติดตั้ง การทดสอบเดินเครื่อง การฝึกอบรมผู้ปฏิบัติงาน การรับประกัน และอะไหล่
กำหนดการทั่วไป
ระยะเวลาด้านล่างเป็นค่าทั่วไปสำหรับอุปกรณ์ระดับนี้และให้ไว้เพื่อการวางแผน ไม่ใช่ตารางเวลาที่บันทึกไว้ของโครงการนี้ สายการผลิตที่สมบูรณ์มักใช้เวลา 90–180 วันนับจากสัญญาถึงการตรวจรับ ส่วนเครื่องเดียวใช้เวลา 30–60 วัน
| ขั้นตอน | ระยะเวลาทั่วไป | สิ่งที่เกิดขึ้น |
|---|---|---|
| การสำรวจหน้างานและทบทวนชิ้นงาน | 5–10 วัน | การทบทวนแบบและภาพถ่ายทางไกล หรือวิศวกรเข้าพบ |
| การออกแบบผังและรายละเอียด | 15–30 วัน | การลงนามอนุมัติแบบแปลนการจัดวาง รายการสาธารณูปโภค และข้อกำหนด |
| การผลิต | 45–90 วัน | บูธ เตาอบ สายพานลำเลียง ระบบปรับสภาพเบื้องต้น และระบบควบคุม ถูกสร้างและประกอบล่วงหน้าที่โรงงาน |
| การขนส่ง | 20–45 วัน | การขนส่งทางทะเล จัดส่งอุปกรณ์เป็นส่วนๆ เพื่อประกอบที่หน้างาน |
| การติดตั้ง | 15–40 วัน | การควบคุมดูแล MUSI ร่วมกับทีมติดตั้งของลูกค้าหรือทีม MUSI |
| การทดสอบเดินระบบ การฝึกอบรม และการตรวจรับ | 7–15 วัน | การทดลองเดินเครื่องกับชิ้นส่วนของลูกค้า การฝึกอบรมผู้ปฏิบัติงาน บันทึกการตรวจรับ |
การใช้งานและข้อจำกัด
ວິທີການນີ້ໃຊ້ກັບຊິ້ນສ່ວນເຫຼັກກ້າ stamp ຂະໜາດນ້ອຍທີ່ເຄືອບໃນຊຸດຂະໜາດໃຫຍ່ຫຼາຍ ເຊິ່ງຟິມຕ້ອງຄົງຄວາມບາງຢູ່ເທິງໜ້າທີ່ໃຊ້ງານ. ຊິ້ນສ່ວນທີ່ຕ້ອງການຟິມກັນກັດທີ່ໜາ, ຫຼືຊິ້ນສ່ວນຂະໜາດປະສົມກັນໃນສາຍດຽວ, ຈະຖືກກຳນົດຂະໜາດແຕກຕ່າງກັນ.
ผลลัพธ์ที่แสดงในกรณีศึกษานี้สะท้อนถึงสภาวะการทำงานที่ระบุไว้ และไม่ควรตีความว่าเป็นการรับประกันประสิทธิภาพภายใต้วัตถุดิบ การผลิต สภาพแวดล้อม หรือสภาพพื้นที่ที่แตกต่างกัน
การบริการหลังการขายและอะไหล่
การรับประกันสำหรับสายการผลิตเคลือบ MUSI เริ่มนับจากการตรวจรับ: 12 เดือนสำหรับสายการผลิตทั้งหมด ยกเว้นวัสดุสิ้นเปลือง 36 เดือนสำหรับชิ้นส่วนสำคัญ เช่น มอเตอร์ ไดรฟ์ และ PLC และ 60 เดือนสำหรับชิ้นส่วนโครงสร้าง เช่น โครงสร้างเหล็ก ท่อลม และตัวเตาอบ ความเสียหายที่เกิดขึ้นภายในระยะเวลารับประกัน ยกเว้นการใช้งานผิดวิธี จะได้รับการซ่อมแซมโดยไม่มีค่าใช้จ่าย
การสนับสนุนเริ่มต้นจากระยะไกล: สายบริการมีเจ้าหน้าที่ตลอด 24 ชั่วโมง การวินิจฉัยเบื้องต้นพร้อมคำแนะนำจะได้รับภายใน 2 ชั่วโมง และในกรณีที่จำเป็นต้องเข้าพื้นที่ วิศวกรจะไปถึงเมืองใหญ่ใดก็ได้ภายใน 72 ชั่วโมง มีคลังอะไหล่สำรองที่สำนักงานใหญ่ฉางโจวพร้อมการจัดส่งภายในวันเดียวกัน และลูกค้าสามารถเก็บสต็อกอะไหล่เฉพาะไว้ที่ MUSI สำหรับกรณีฉุกเฉิน รายละเอียดอยู่ใน บริการหลังการขาย หน้า
คำถามที่พบบ่อย
ການເຄືອບຖືກຮັກສາໃຫ້ຫ່າງຈາກພື້ນຜິວທີ່ໃຊ້ງານເທິງເກົ້າອີ້ຍົກແລະລາງໄດ້ແນວໃດ? ໂດຍການຕັ້ງສະຖານີສີດສຳລັບຟິມບາງ, ສະໝໍ່າສະເໝີ ແລະໂດຍການແຂວນຊິ້ນສ່ວນເພື່ອໃຫ້ໜ້າທີ່ມີຄວາມທົນທານຖືກປ້ອງກັນ; ການປິດບັງຈະຖືກເພີ່ມພຽງແຕ່ບ່ອນທີ່ແບບແຕ້ມກຳນົດໄວ້.
ສາຍການຜະລິດຊິ້ນສ່ວນນ້ອຍບັນລຸອັດຕາການຜະລິດເທົ່າໃດ? ຂຶ້ນກັບຄວາມໜາແໜ້ນຂອງການແຂວນແລະເວລາບົ່ມແຂງ; ສາຍນີ້ຖືກກຳນົດຂະໜາດຕາມປະລິມານຊິ້ນສ່ວນບ່ອນນັ່ງຂອງລູກຄ້າ ດ້ວຍຕູ້ແຂວນທີ່ໜາແໜ້ນແລະເວລາບົ່ມແຂງສັ້ນສຳລັບຊິ້ນສ່ວນແຜ່ນເລັກນ້ອຍ.
ການກະກຽມພື້ນຜິວແບບໃດທີ່ເໝາະກັບເຫຼັກກ້າ stamp? ล้างไขมันและล้างน้ำเพื่อกำจัดน้ำมันจากการปั๊มขึ้นรูป จากนั้นจึงเคลือบผิวแปลงสภาพที่ปรับขนาดสำหรับเหล็กบาง ก่อนที่ชิ้นงานจะเข้าสู่บูธพ่นสีโดยตรงบนสายพานลำเลียงเดียวกัน
ทำไมต้องจับคู่โปรไฟล์การบ่มกับความหนาของชิ้นงาน? ชิ้นงานที่บางจะถึงอุณหภูมิการบ่มอย่างรวดเร็ว โปรไฟล์ที่สั้นลงจะรักษาคุณสมบัติของฟิล์มและเพิ่มความเร็วของสายการผลิต
สายการผลิตอยู่ในระหว่างการผลิตหรือไม่? ใช่ มันให้ขั้นตอนการเคลือบภายในองค์กรสำหรับเก้าอี้ปรับเอนและรางเลื่อนในปริมาณที่ธุรกิจเบาะนั่งต้องการ
ขั้นตอนถัดไป: ข้อเสนอการกำหนดค่าสำหรับสายการผลิตที่คล้ายกัน
หากชิ้นส่วน ปริมาณ หรือสภาพโรงงานของคุณใกล้เคียงกับโครงการนี้ MUSI สามารถจัดทำข้อเสนอการกำหนดค่าสายการผลิตและผัง layout ได้ ในการจัดเตรียม เราต้องการสี่สิ่ง:
- รูปถ่ายและขนาดของชิ้นงาน พร้อมน้ำหนักและวัสดุ
- ผลผลิตที่ต้องการ (ชิ้นต่อชั่วโมงหรือต่อวัน และจำนวนกะ)
- จำนวนสีและความถี่ในการเปลี่ยนสีที่ต้องการ
- พื้นที่ว่างและความสูงของเพดาน พร้อมสาธารณูปโภคในสถานที่
ส่งข้อความหาเราบน WhatsApp พร้อมรายละเอียดเหล่านี้ หรือใช้ แบบฟอร์มขอใบเสนอราคา.
เผยแพร่ 2026-09-26 · อัปเดต 2026-09-30 · การตรวจสอบทางเทคนิคล่าสุด: 2026-09-30
รับโซลูชันที่คล้ายกัน
หากอุตสาหกรรมและความต้องการของคุณตรงกับกรณีนี้ ติดต่อ MUSI เพื่อนัดปรึกษาฟรี เราจะออกแบบโซลูชันที่เหมาะสมที่สุดตามชิ้นงาน ความจุ และโรงงานของคุณ
จัดทำโดย Lin Cong ผู้อำนวยการฝ่ายเทคนิค MUSI Technology