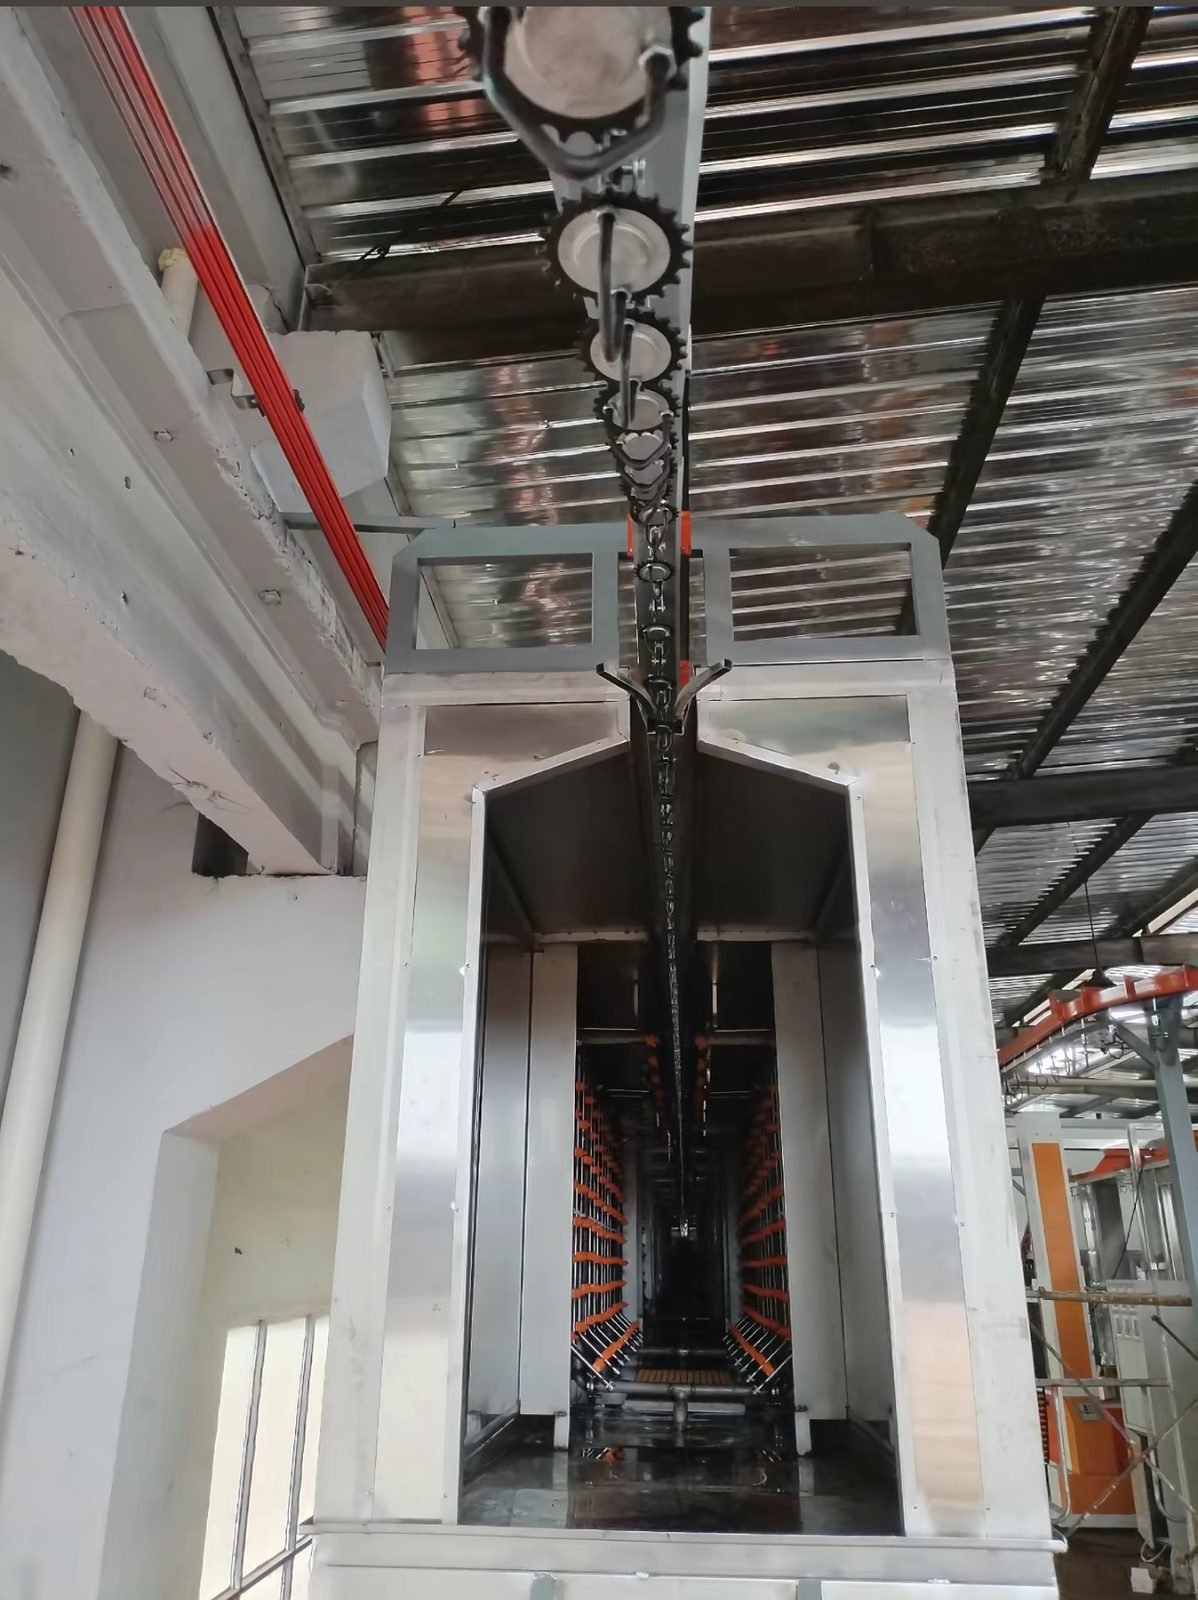
Étude de cas : ligne de revêtement pour mécanismes d'inclinaison et glissières de sièges, Jiangsu
Résumé
Une ligne de revêtement à haut débit pour petites pièces destinée à un fournisseur de composants de sièges automobiles à Liyang, dans le Jiangsu, qui revêt des mécanismes d'inclinaison de sièges, des glissières et des pièces découpées finement fournies en volume aux fabricants de sièges. La ligne est dimensionnée pour le débit plutôt que pour la taille des pièces : suspension dense sur le convoyeur, prétraitement adapté à l'acier embouti, postes de pulvérisation réglés pour un film mince et uniforme qui ne s'accumule pas sur les surfaces à tolérance serrée, et profil de cuisson adapté aux pièces de faible épaisseur. La ligne fonctionne dans le cadre de la production régulière de composants de sièges du client en 2026.
Contexte du projet
Le client, basé à Liyang, dans le Jiangsu, fabrique des inclinables de siège, des glissières de siège et des pièces découpées finement pour les systèmes d'assise automobile, fournis en grands volumes aux fabricants de sièges.
Le défi
Les inclinables et les glissières sont de petites pièces en acier estampées et découpées finement, précises, produites en très grands lots. Le revêtement doit suivre ce rythme de production tout en offrant à chaque pièce la même protection contre la corrosion, et il ne doit pas s'accumuler sur les surfaces fonctionnelles où les tolérances sont serrées.
La solution de MUSI
MUSI a dimensionné la ligne pour le débit de petites pièces plutôt que pour la taille des pièces : suspension dense sur le convoyeur, prétraitement adapté à l'acier estampé, et stations de pulvérisation configurées pour un film mince, uniforme et constant sur une petite géométrie. Le profil de cuisson a été adapté à la faible épaisseur des pièces.
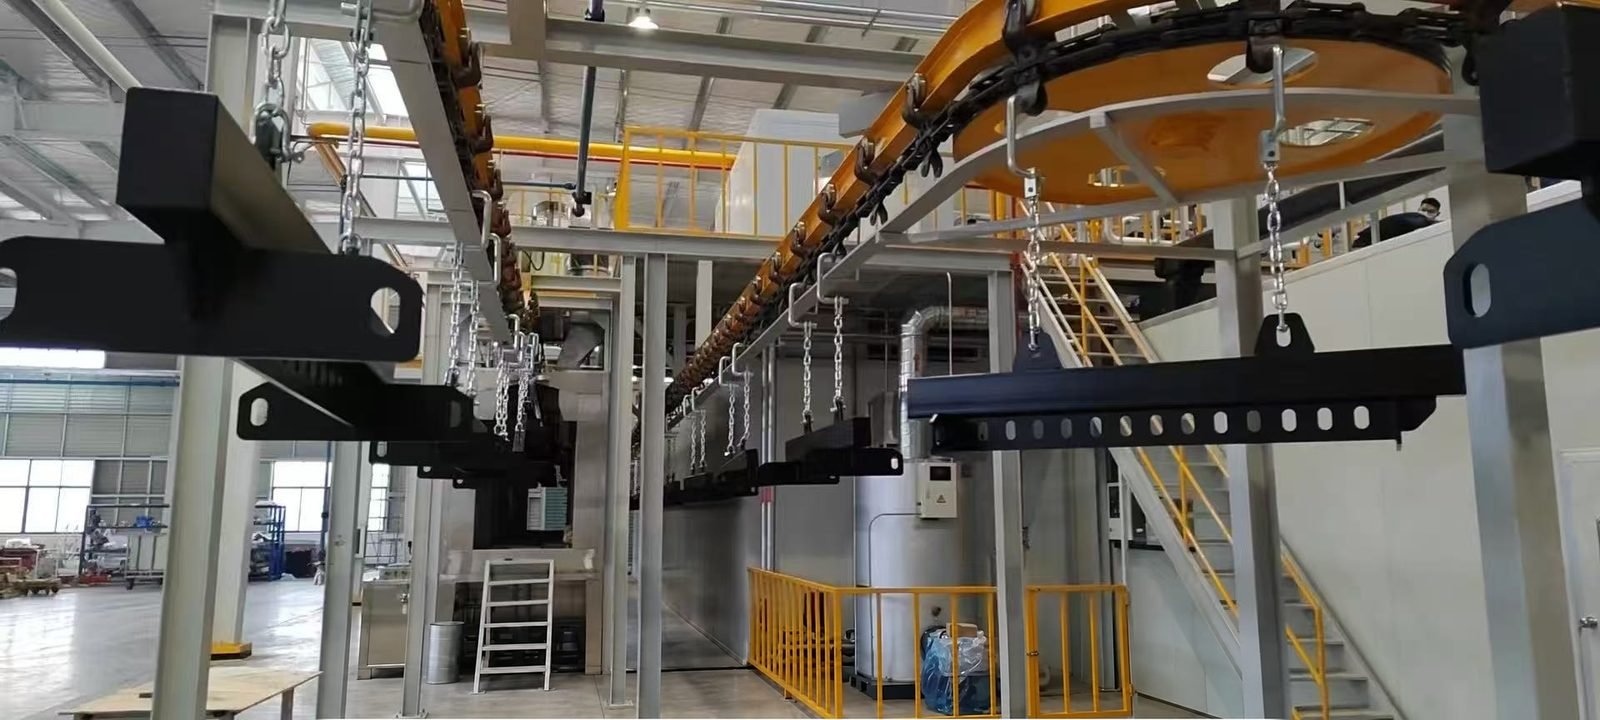
Périmètre de l'équipement
- Ligne de prétraitement pour pièces en acier estampé
- Convoyeur avec supports à haute densité
- Cabine de pulvérisation pour petites pièces avec récupération des surpulvérisations
- Four de cuisson
Résultats
La ligne fonctionne dans le cadre de la production régulière de composants de sièges du client, offrant une étape de revêtement en interne pour les inclinables et les glissières aux volumes dont l'activité sièges a besoin.
Logique de sélection : pourquoi cette configuration
Une suspension dense avec une configuration de pulvérisation à film mince a été choisie plutôt qu'une ligne de quincaillerie standard, car les mécanismes d'inclinaison et les glissières comportent des surfaces fonctionnelles où l'accumulation de film modifie l'ajustement ; les postes de pulvérisation ont été réglés pour un film faible constant plutôt que pour une couverture maximale. Le profil de cuisson a été raccourci pour les pièces embouties de faible épaisseur afin que la ligne fonctionne plus vite qu'un four polyvalent ne le permettrait.
Étendue de la fourniture et composants clés
| Article | Spécification | Notes |
|---|---|---|
| Prétraitement | Pour les pièces en acier embouti | |
| Convoyeur | Crochets à haute densité | |
| Cabine de pulvérisation | Cabine pour petites pièces avec récupération des surpulvérisations | Film mince et uniforme sur les pièces à tolérance serrée |
| Four de cuisson | Profil adapté aux pièces de faible épaisseur |
Composants clés
Les composants clés sont disponibles auprès de marques internationales, configurables selon les spécifications du client, afin que les pièces de rechange puissent être approvisionnées localement pendant toute la durée de vie de la ligne. Les noms de marques ci-dessous sont les options habituelles pour ce type d'équipement ; les marques réellement installées sont fixées dans les spécifications du contrat.
| Composant | Marques disponibles sur demande |
|---|---|
| Pistolets à poudre automatiques et alimentation en poudre | Gema OptiGun, Nordson Encore, WAGNER PEA-X1, Sames (formerly SAMES KREMLIN) |
| Brûleurs à gaz pour four et séchoir | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| Automate programmable et interface homme-machine | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| Variateurs de fréquence | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| Motoréducteurs de convoyeur | SEW-EURODRIVE, NORD DRIVESYSTEMS, Bonfiglioli, Siemens, Sumitomo Drive Technologies |
| Pompes et produits chimiques de prétraitement | Grundfos CR, KSB Etanorm, Xylem; Henkel BONDERITE, Chemetall Gardobond, PPG Zircobond, Nippon Paint |
| Cartouches filtrantes de dépoussiéreur | Donaldson Ultra-Web, Parker BHA, Camfil, MANN+HUMMEL |
| Capteurs et régulateurs de température | SICK, Pepperl+Fuchs, OMRON E5CC, Honeywell UDC, Yokogawa UT, ifm, KEYENCE |
Non inclus dans l'étendue de la fourniture
- Travaux de génie civil, fondations et fosses
- Services du bâtiment jusqu'à la limite de batterie : alimentation électrique, gaz, air comprimé, eau et évacuation
- Permis locaux, autorisations d'émission et inspections par des tiers
- Alimentation en peinture ou en poudre, sauf indication contraire dans le contrat
Services inclus avec chaque ligne : conception technique, fabrication, documentation d'expédition, supervision de l'installation, mise en service, formation des opérateurs, garantie et pièces de rechange.
Programme type
Les durées ci-dessous sont typiques pour des équipements de cette classe et sont données à titre de planification ; elles ne correspondent pas au calendrier enregistré de ce projet. Une ligne complète prend généralement 90 à 180 jours du contrat à la réception, une unité seule 30 à 60 jours.
| Scène | Durée typique | Ce qui se passe |
|---|---|---|
| Étude de site et examen des pièces | 5 à 10 jours | Examen à distance des dessins et photos, ou visite d'un ingénieur |
| Conception d'implantation et de détail | 15–30 jours | Validation du plan d’implantation, de la liste des utilités et des spécifications |
| Fabrication | 45–90 jours | Cabines, fours, convoyeur, prétraitement et commandes fabriqués et pré-assemblés en atelier |
| Expédition | 20–45 jours | Fret maritime ; équipement expédié en sections pour assemblage sur site |
| Installation | 15–40 jours | Supervision MUSI avec l'équipe d'installation du client ou l'équipe MUSI |
| Mise en service, formation et réception | 7–15 jours | Essais sur les pièces du client, formation des opérateurs, procès-verbal de réception |
Applicabilité et limites
L'approche s'applique aux petites pièces en acier estampé revêtues en très grands lots, où le film doit rester mince sur les faces fonctionnelles. Les pièces nécessitant un film anticorrosion épais, ou des tailles de pièces mélangées sur une même ligne, sont dimensionnées différemment.
Les résultats présentés dans cette étude de cas reflètent les conditions d'exploitation indiquées et ne doivent pas être interprétés comme des performances garanties dans des conditions différentes d'alimentation, de production, d'environnement ou de site.
Service après-vente et pièces de rechange
La garantie d'une ligne de revêtement MUSI court à compter de la réception : 12 mois sur la ligne complète hors consommables, 36 mois sur les composants critiques tels que les moteurs, les variateurs et l'automate programmable, et 60 mois sur les pièces structurelles telles que la structure en acier, les gaines et les corps de four. Les défaillances survenant pendant la garantie, hors mauvaise utilisation, sont réparées gratuitement.
L'assistance commence à distance : la ligne de service est disponible 24 heures sur 24, un diagnostic préliminaire avec recommandations est fourni dans les 2 heures, et lorsqu'une visite sur site est nécessaire, un ingénieur atteint toute grande ville dans les 72 heures. Un stock de pièces de rechange est détenu au siège de Changzhou avec expédition le jour même, et les clients peuvent conserver un stock de pièces dédié chez MUSI pour les urgences. Les détails sont sur le service après-vente page.
FAQ
Comment éviter que le revêtement n'atteigne les surfaces fonctionnelles des fauteuils inclinables et des rails ? En réglant les stations de pulvérisation pour un film mince et uniforme et en suspendant les pièces de manière à protéger les faces de tolérance ; le masquage n'est ajouté que là où le plan l'exige.
Quel débit une ligne pour petites pièces atteint-elle ? Cela dépend de la densité de suspension et du temps de cuisson ; cette ligne est dimensionnée pour les volumes de composants de siège du client, avec des supports denses et une cuisson courte pour les pièces de faible épaisseur.
Quel prétraitement convient à l'acier estampé ? Dégraisser et rincer pour éliminer l'huile d'estampage, puis appliquer une couche de conversion dimensionnée pour l'acier mince, avant que les pièces ne passent directement à la cabine sur le même convoyeur.
Pourquoi faire correspondre le profil de cuisson à l'épaisseur de la pièce ? Les pièces de faible épaisseur atteignent rapidement la température de cuisson ; un profil plus court préserve les propriétés du film et augmente la vitesse de ligne.
La ligne est-elle en production ? Oui, elle assure l'étape de revêtement en interne pour les fauteuils inclinables et les glissières, aux volumes dont l'activité sièges a besoin.
Étape suivante : une proposition de configuration pour une ligne similaire
Si vos pièces, volumes ou conditions d'usine sont proches de ce projet, MUSI peut vous proposer une configuration de ligne et une implantation. Pour la préparer, nous avons besoin de quatre éléments :
- Photos et dimensions des pièces, avec poids et matière
- Rendement requis (pièces par heure ou par jour, et quarts de travail)
- Nombre de couleurs et fréquence des changements de couleur nécessaires
- Espace au sol disponible et hauteur sous plafond, avec les utilités sur site
Écrivez-nous sur WhatsApp avec ces détails, ou utilisez le formulaire de devis.
Publié le 2026-09-26 · Mis à jour le 2026-09-30 · Dernière revue technique : 2026-09-30
Obtenez une solution similaire
Si votre secteur et vos exigences correspondent à ce cas, contacter MUSI pour planifier une consultation gratuite. Nous concevrons une solution optimale en fonction de vos pièces spécifiques, de votre capacité et de votre installation.
Fourni par Lin Cong, directeur technique, MUSI Technology