Vaka Çalışması: Koltuk Sırtlık Eğme ve Kaydırma Rayı Kaplama Hattı, Jiangsu
Özet
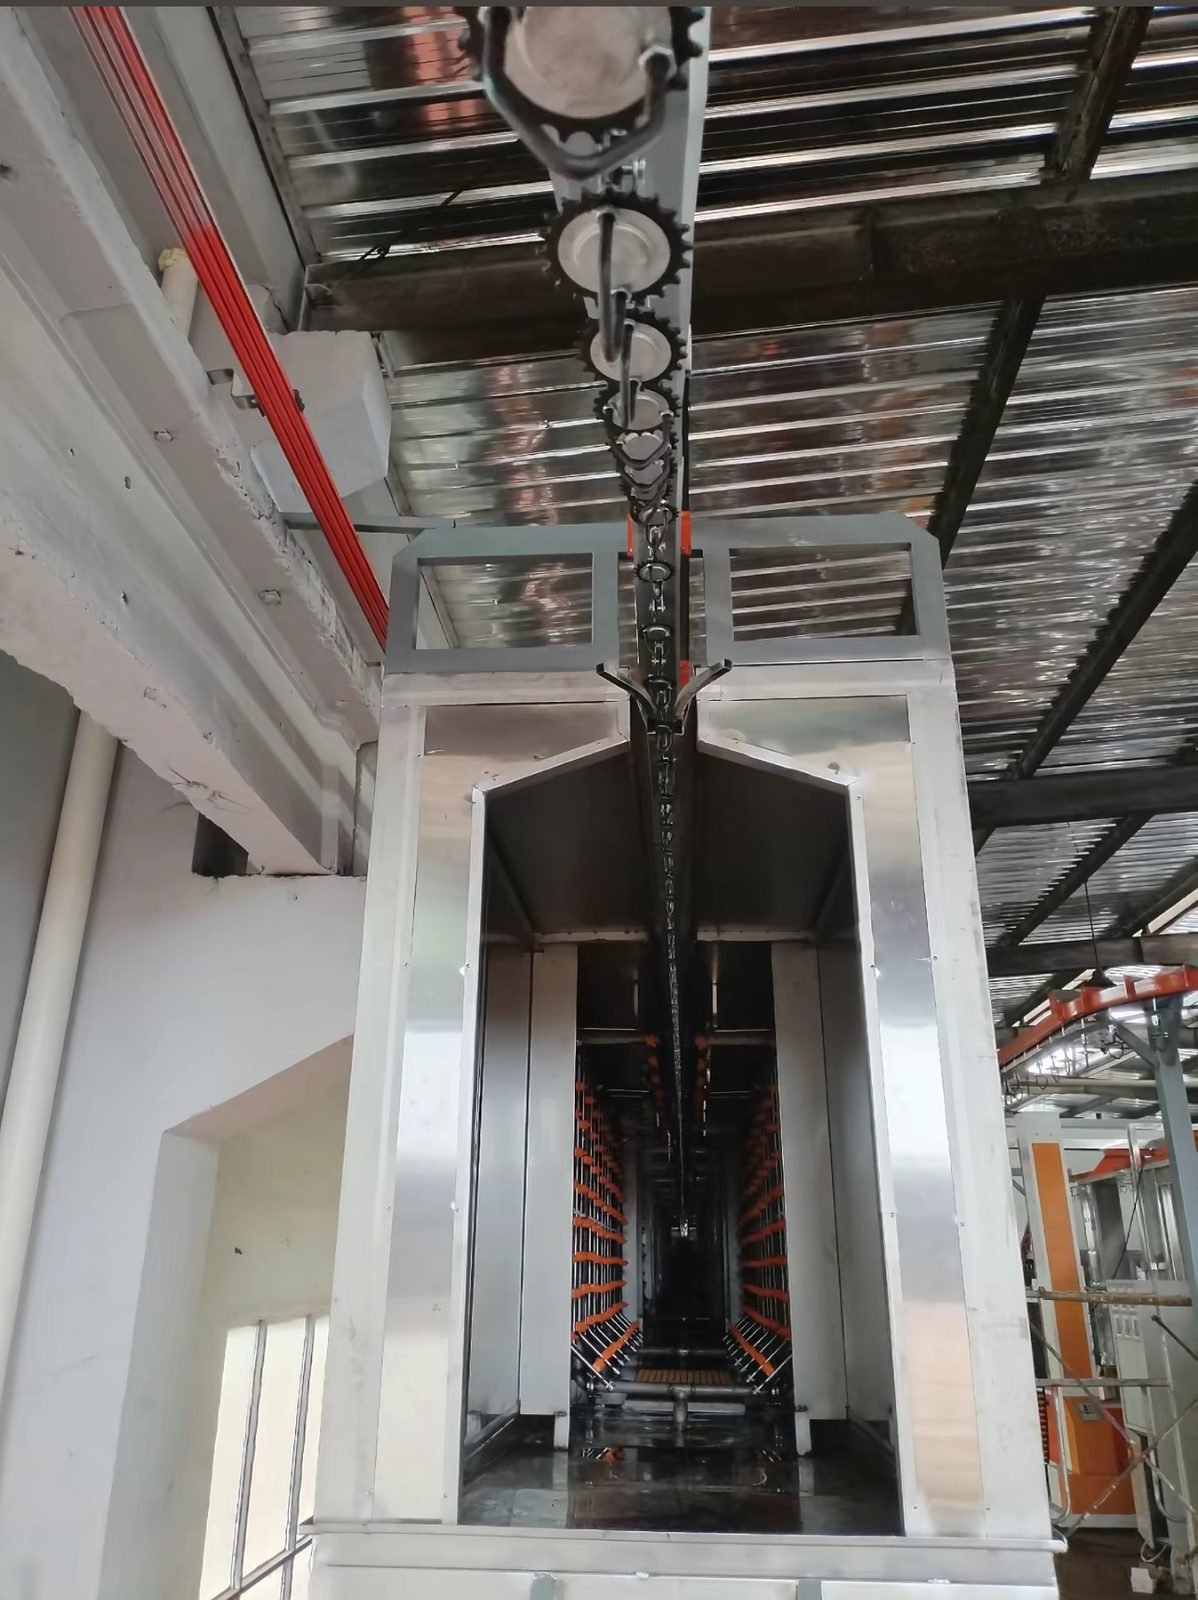
Jiangsu, Liyang'da bir otomotiv koltuk bileşeni tedarikçisi için yüksek hacimli küçük parça kaplama hattı; koltuk üreticilerine hacimli olarak tedarik edilen koltuk sırtlık eğme mekanizmaları, kaydırma rayları ve ince kesimli parçaları kaplar. Hat, parça boyutundan ziyade verim için boyutlandırılmıştır: konveyörde yoğun askılama, preslenmiş çeliğe uygun ön işlem, dar toleranslı yüzeylerde birikmeyen ince ve düzgün bir film için ayarlanmış püskürtme istasyonları ve ince kalınlıktaki parçalara uygun bir kürleme profili. Hat, 2026 yılında müşterinin düzenli koltuk bileşeni üretiminin bir parçası olarak çalışır.
Proje Arka Planı
Jiangsu, Liyang merkezli müşteri, otomotiv koltuk sistemleri için koltuk yatırma mekanizmaları, koltuk kaydırma rayları ve ince kesimli parçalar üretmekte olup, koltuk üreticilerine yüksek hacimlerde tedarik etmektedir.
Zorluk
Yatırma mekanizmaları ve kaydırma rayları, çok büyük partiler halinde üretilen küçük, hassas preslenmiş ve ince kesimli çelik parçalardır. Kaplama, bu üretim hızına ayak uydururken her parçaya aynı korozyon korumasını sağlamalı ve toleransların dar olduğu fonksiyonel yüzeylerde birikim yapmamalıdır.
MUSI'nin Çözümü
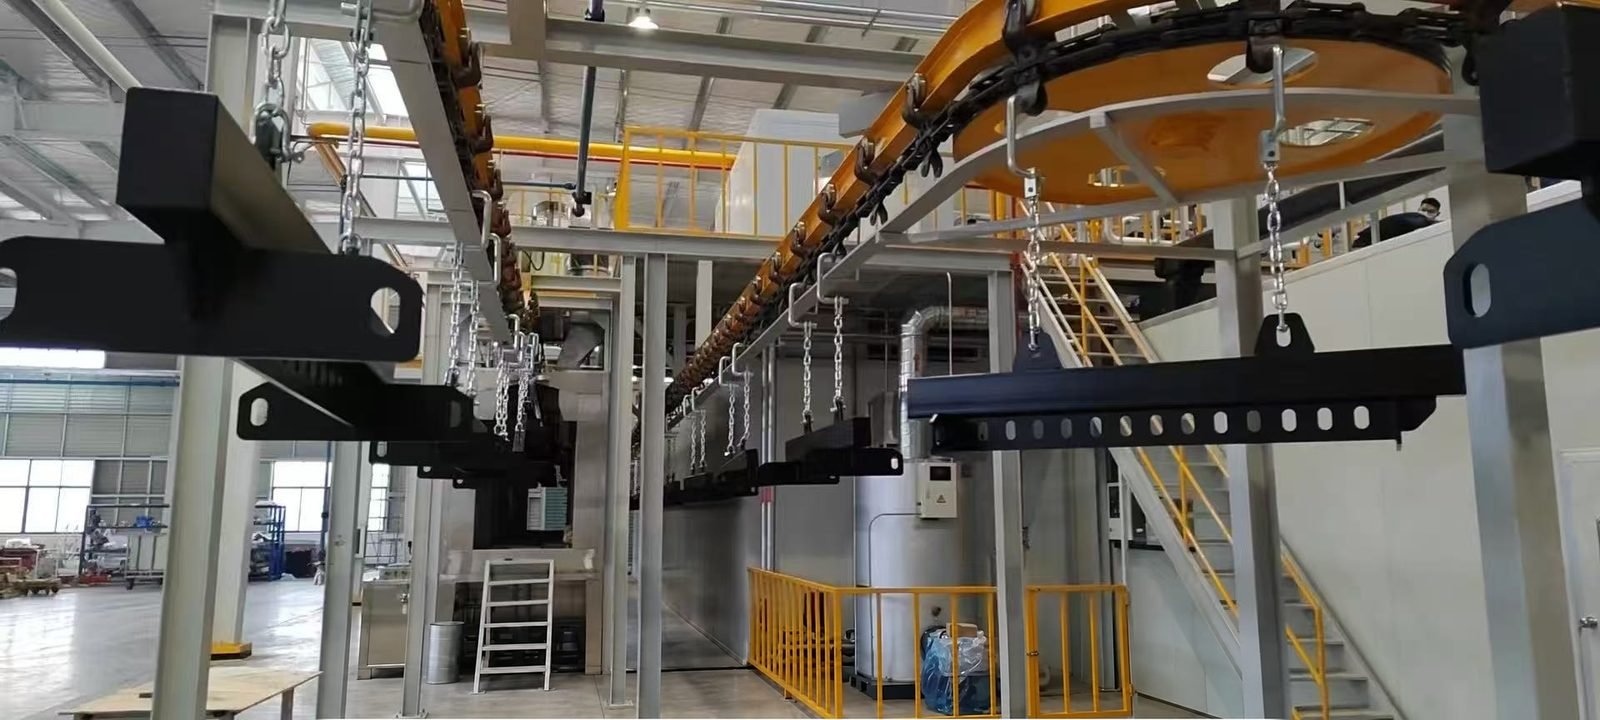
MUSI, hattı parça boyutuna göre değil, küçük parça verimine göre boyutlandırdı: konveyörde yoğun askılama, preslenmiş çeliğe uygun ön işlem ve küçük geometride tutarlı, ince, düzgün film için yapılandırılmış püskürtme istasyonları. Kürleme profili, parçaların ince kalınlığına uygun hale getirildi.
Ekipman Kapsamı
- Preslenmiş çelik parçalar için ön işlem hattı
- Yüksek yoğunluklu askılı konveyör
- Aşırı püskürtme geri kazanımlı küçük parçalar için püskürtme kabini
- Kürleme fırını
Sonuçlar
Hat, müşterinin düzenli koltuk bileşeni üretiminin bir parçası olarak çalışır ve koltuk işinin ihtiyaç duyduğu hacimlerde yatak mekanizmaları ve kaydırma rayları için şirket içi bir kaplama adımı sağlar.
Seçim mantığı: bu konfigürasyon neden
Sırtlık eğme mekanizmaları ve rayların, film birikiminin uyumu değiştirdiği fonksiyonel yüzeyleri olduğundan, standart bir donanım hattı yerine ince film püskürtme düzenekli yoğun askılama seçilmiştir; püskürtme istasyonları maksimum kaplama yerine tutarlı düşük film için ayarlanmıştır. Kürleme profili, ince kalınlıktaki preslenmiş parçalar için kısaltılmıştır, böylece hat genel amaçlı bir fırının izin vereceğinden daha hızlı çalışır.
Tedarik kapsamı ve kilit bileşenler
| Kalem | Özellik | Notlar |
|---|---|---|
| Ön işlem | Preslenmiş çelik parçalar için | |
| Konveyör | Yüksek yoğunluklu askılar | |
| Püskürtme kabini | Taşma püskürtme geri kazanımlı küçük parça kabini | Sıkı toleranslı parçalarda ince, homojen film |
| Kürleme fırını | Hafif ölçülü parçalara uygun profil |
Ana bileşenler
Ana bileşenler uluslararası markalardan temin edilebilir ve müşteri spesifikasyonuna göre yapılandırılabilir, böylece hattın ömrü boyunca yedek parçalar yerel olarak temin edilebilir. Aşağıdaki marka adları bu tür ekipmanlar için olağan seçeneklerdir; gerçekte takılan markalar sözleşme spesifikasyonunda sabitlenir.
| Bileşen | Talep üzerine temin edilebilen markalar |
|---|---|
| Otomatik toz tabancaları ve toz besleme | Gema OptiGun, Nordson Encore, WAGNER PEA-X1, Sames (formerly SAMES KREMLIN) |
| Fırın ve kurutucu gaz brülörleri | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| PLC ve HMI | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| Değişken frekanslı sürücüler | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| Konveyör dişli motorları | SEW-EURODRIVE, NORD DRIVESYSTEMS, Bonfiglioli, Siemens, Sumitomo Drive Technologies |
| Ön arıtma pompaları ve kimyasalları | Grundfos CR, KSB Etanorm, Xylem; Henkel BONDERITE, Chemetall Gardobond, PPG Zircobond, Nippon Paint |
| Toz toplayıcı filtre kartuşları | Donaldson Ultra-Web, Parker BHA, Camfil, MANN+HUMMEL |
| Sensörler ve sıcaklık kontrol cihazları | SICK, Pepperl+Fuchs, OMRON E5CC, Honeywell UDC, Yokogawa UT, ifm, KEYENCE |
Tedarik kapsamına dahil değildir
- İnşaat işleri, temeller ve çukurlar
- Batarya sınırına kadar bina hizmetleri: güç kaynağı, gaz, basınçlı hava, su ve drenaj
- Yerel izinler, emisyon onayları ve üçüncü taraf denetimleri
- Sözleşmede belirtilmediği sürece boya veya toz temini
Her hatta dahil olan hizmetler: mühendislik tasarımı, imalat, nakliye dokümantasyonu, kurulum denetimi, devreye alma, operatör eğitimi, garanti ve yedek parçalar.
Tipik program
Aşağıdaki süreler bu sınıftaki ekipman için tipiktir ve planlama amaçlı verilmiştir; bu projenin kayıtlı takvimi değildir. Komple bir hat genellikle sözleşmeden kabul tarihine kadar 90–180 gün, tek bir ünite 30–60 gün sürer.
| Aşama | Tipik süre | Ne olur |
|---|---|---|
| Saha araştırması ve iş parçası incelemesi | 5–10 gün | Çizim ve fotoğrafların uzaktan incelenmesi veya bir mühendis ziyareti |
| Yerleşim ve detay tasarımı | 15–30 gün | Yerleşim çizimi, yardımcı tesisler listesi ve spesifikasyon onayı |
| Üretim | 45–90 gün | Kabinler, fırınlar, konveyör, ön işlem ve kontroller fabrikada üretilip önceden monte edilir |
| Nakliye | 20–45 gün | Deniz taşımacılığı; ekipman sahada montaj için bölümler halinde sevk edilir |
| Kurulum | 15–40 gün | MUSI'nin müşterinin kurulum ekibi veya MUSI ekibiyle denetimi |
| Devreye alma, eğitim ve kabul | 7–15 gün | Müşterinin parçaları üzerinde deneme çalışmaları, operatör eğitimi, kabul kaydı |
Uygulanabilirlik ve sınırlar
Bu yaklaşım, fonksiyonel yüzeylerde filmin ince kalması gereken, çok büyük partiler halinde kaplanan küçük damgalı çelik parçalar için geçerlidir. Ağır korozyon film kalınlığı gerektiren parçalar veya tek hatta karışık parça boyutları farklı şekilde boyutlandırılır.
Bu vaka çalışmasında gösterilen sonuçlar, belirtilen çalışma koşullarını yansıtmaktadır ve farklı besleme, üretim, çevresel veya saha koşulları altında garanti edilen performans olarak yorumlanmamalıdır.
Satış sonrası ve yedek parçalar
Bir MUSI kaplama hattında garanti, kabul tarihinden itibaren geçerlidir: sarf malzemeleri hariç tüm hatta 12 ay, motorlar, sürücüler ve PLC gibi kritik bileşenlerde 36 ay ve çelik yapı, kanal sistemleri ve fırın gövdeleri gibi yapısal parçalarda 60 ay. Yanlış kullanım hariç, garanti kapsamındaki arızalar ücretsiz olarak onarılır.
Destek uzaktan başlar: servis hattı 24 saat hizmet verir, 2 saat içinde ön teşhis ve öneriler sunulur ve yerinde ziyaret gerektiğinde bir mühendis 72 saat içinde her büyük şehre ulaşır. Changzhou merkezinde aynı gün sevkiyatlı yedek parça stoğu tutulur ve müşteriler acil durumlar için MUSI'de özel parça stoğu bulundurabilir. Ayrıntılar şurada: satış sonrası hizmet sayfamızda yer almaktadır.
SSS
Koltuk mekanizmaları ve raylardaki fonksiyonel yüzeylerden kaplama nasıl uzak tutulur? Püskürtme istasyonları ince, homojen bir film için ayarlanarak ve parçalar tolerans yüzeyleri korunacak şekilde asılarak; maskeleme yalnızca çizimin gerektirdiği yerlerde eklenir.
Küçük parça hattı ne kadar üretim hızına ulaşır? Asma yoğunluğuna ve kür süresine bağlıdır; bu hat, müşterinin koltuk bileşeni hacimlerine göre yoğun askılar ve hafif ölçülü parçalar için kısa kür ile boyutlandırılmıştır.
Damgalı çelik için hangi ön işlem uygundur? Kalıplama yağını gidermek için yağı çözün ve durulayın, ardından parçalar aynı konveyörde doğrudan kabine gitmeden önce ince çelik için boyutlandırılmış bir dönüşüm kaplaması uygulayın.
Kür profilini parça kalınlığına neden uyarlamalısınız? İnce kalınlıktaki parçalar kür sıcaklığına hızlı ulaşır; daha kısa bir profil film özelliklerini korur ve hat hızını artırır.
Hat üretimde mi? Evet, koltuk işinin ihtiyaç duyduğu hacimlerde recliner'lar ve sürgü rayları için şirket içi kaplama adımını sağlar.
Sonraki adım: benzer bir hat için konfigürasyon önerisi
Parçalarınız, hacimleriniz veya tesis koşullarınız bu projeye yakınsa, MUSI bir hat konfigürasyonu ve yerleşim önerisi sunabilir. Bunu hazırlamak için dört şeye ihtiyacımız var:
- İş parçalarının fotoğrafları ve ölçüleri, ağırlık ve malzeme ile birlikte
- Gerekli çıktı (saat başına veya gün başına parça sayısı ve vardiyalar)
- Renk sayısı ve renk değişikliklerinin ne sıklıkta gerekli olduğu
- Mevcut zemin alanı ve tavan yüksekliği, sahada bulunan altyapı tesisleriyle birlikte
WhatsApp'tan bize mesaj gönderin bu bilgilerle birlikte veya şunu kullanın: teklif formu.
Yayınlanma 2026-09-26 · Güncellenme 2026-09-30 · Son teknik inceleme: 2026-09-30
Benzer Bir Çözüm Edinin
Sektörünüz ve gereksinimleriniz bu vakayla örtüşüyorsa, MUSI ile iletişime geçin ücretsiz bir danışma planlamak için. Spesifik iş parçalarınıza, kapasitenize ve tesisinize göre optimal bir çözüm tasarlayacağız.
Lin Cong, Teknik Direktör, MUSI Technology tarafından sağlanmıştır