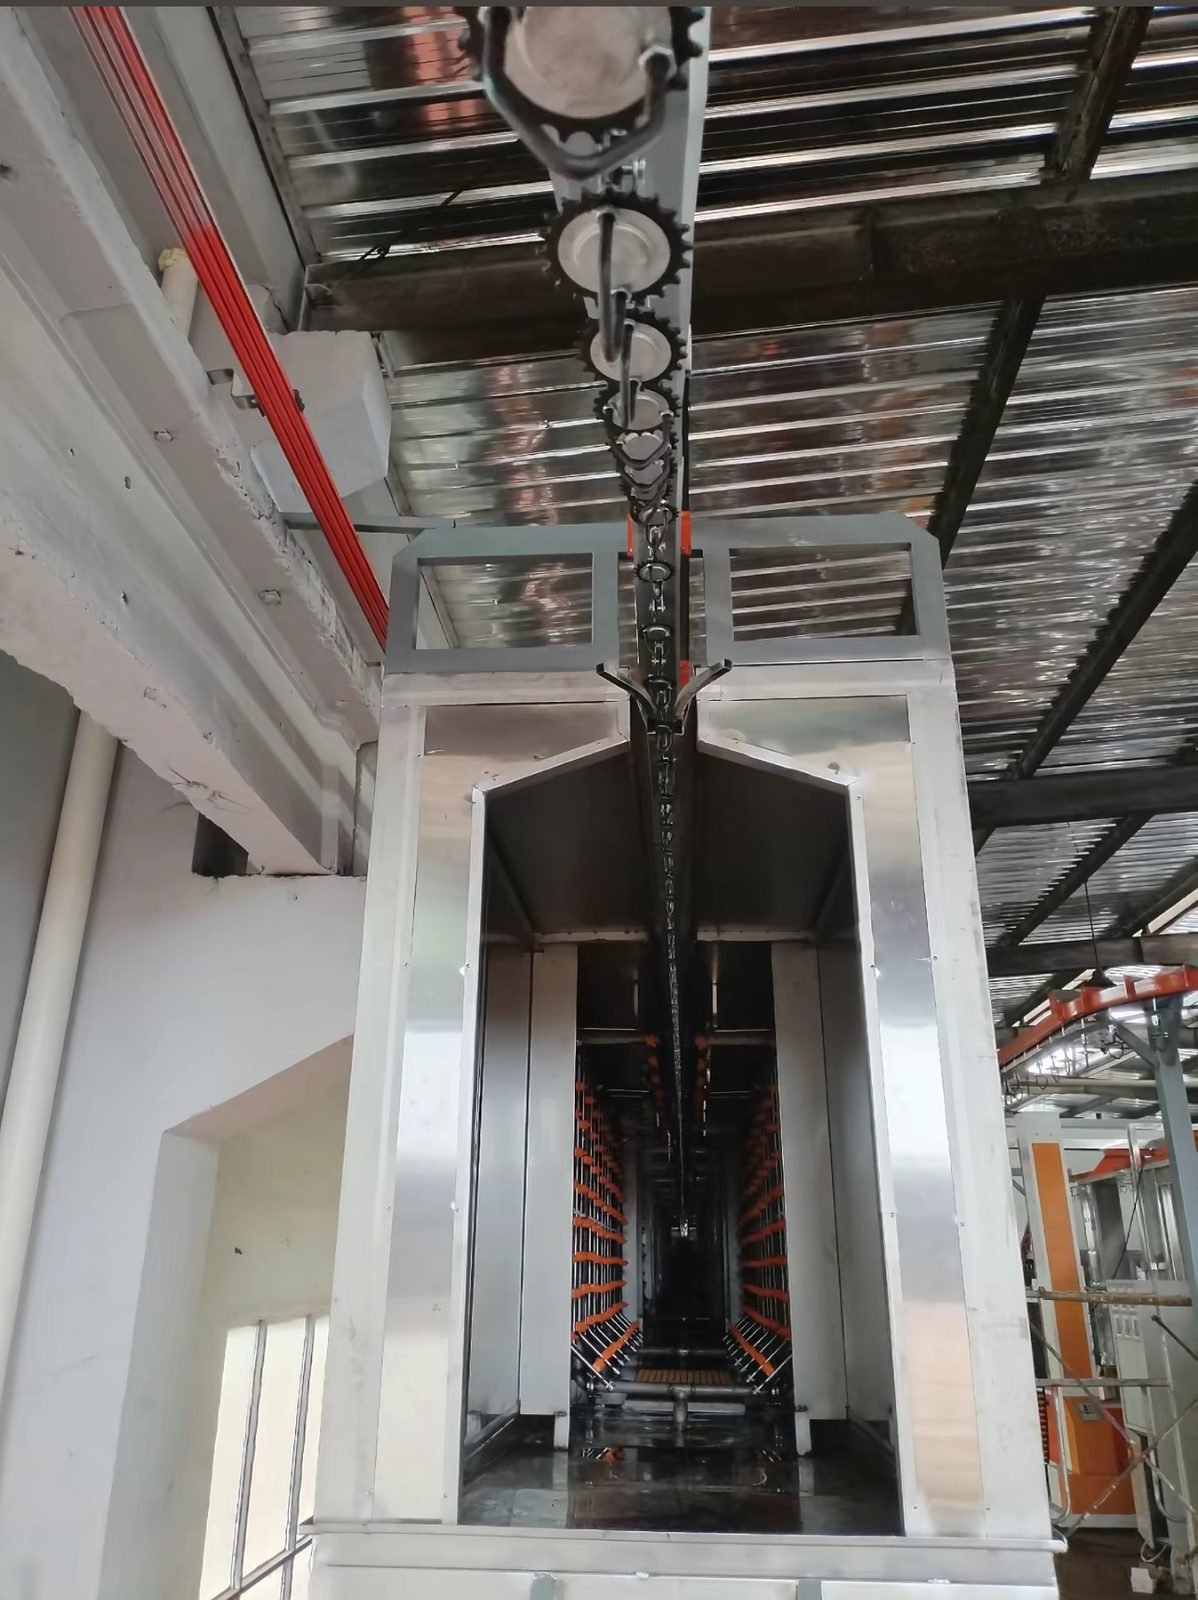
Studi Kasus: Lini Pelapisan Seat Recliner & Slide Rail, Jiangsu
Ringkasan
Lini pelapisan suku cadang kecil bervolume tinggi untuk pemasok komponen tempat duduk otomotif di Liyang, Jiangsu, yang melapisi recliner kursi, rel geser, dan komponen hasil blanking halus yang dipasok dalam jumlah besar ke produsen kursi. Lini ini dirancang untuk throughput, bukan ukuran komponen: penggantungan rapat pada konveyor, pretreatment yang disesuaikan dengan baja stamping, stasiun penyemprotan yang diatur untuk lapisan tipis dan merata yang tidak menumpuk pada permukaan dengan toleransi ketat, serta profil pengawetan yang disesuaikan dengan komponen berdimensi tipis. Lini ini beroperasi sebagai bagian dari produksi komponen kursi reguler klien pada tahun 2026.
Latar Belakang Proyek
Klien, yang berbasis di Liyang, Jiangsu, memproduksi seat recliner, slide rail tempat duduk, dan suku cadang fine-blanked untuk sistem tempat duduk otomotif, yang dipasok dalam volume tinggi ke produsen tempat duduk.
Tantangan
Recliner dan rel geser adalah bagian baja stamping dan fine-blanking presisi kecil yang diproduksi dalam batch sangat besar. Pelapisan harus mengimbangi output tersebut sekaligus memberikan perlindungan korosi yang sama pada setiap bagian, dan tidak boleh menumpuk pada permukaan fungsional yang toleransinya ketat.
Solusi MUSI
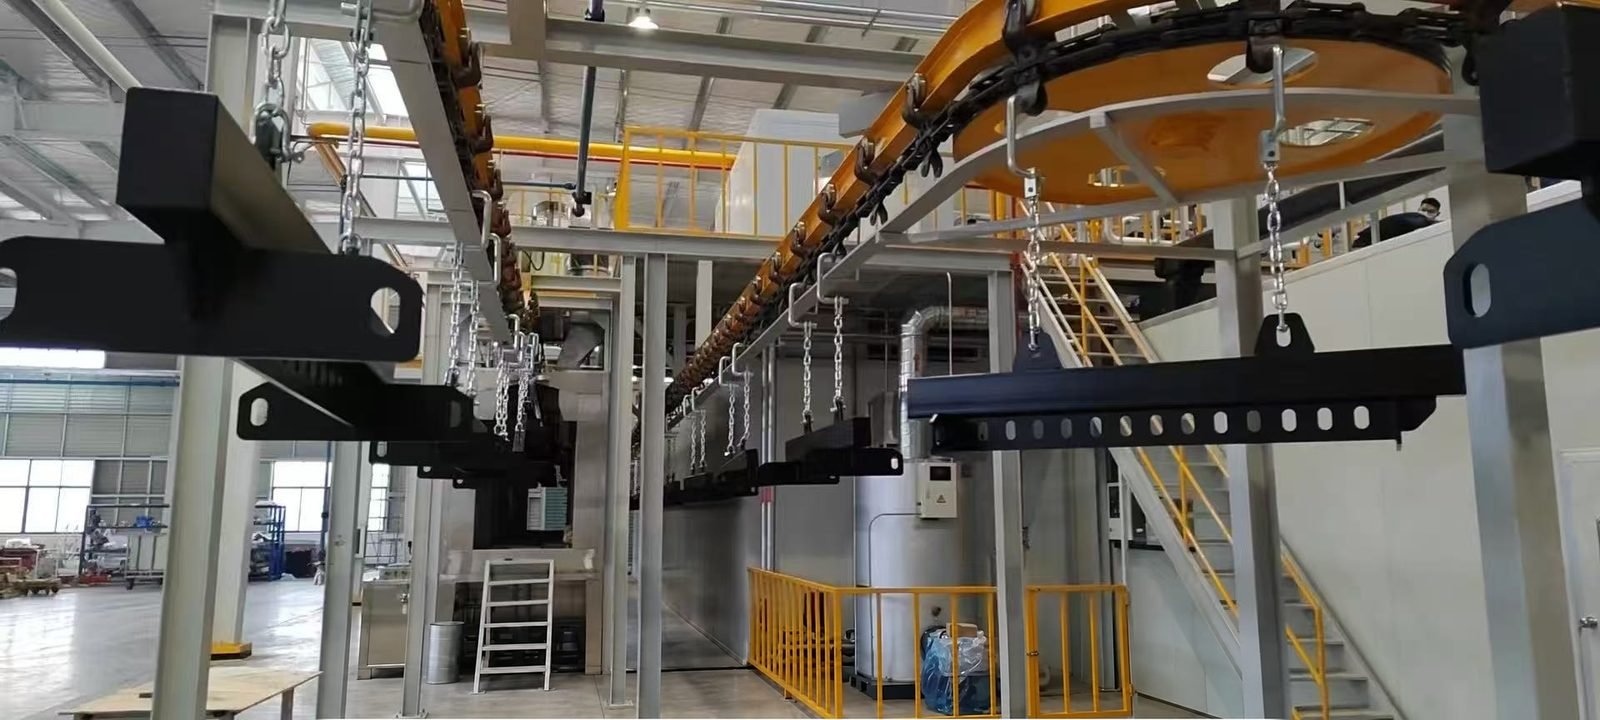
MUSI menyesuaikan lini untuk throughput suku cadang kecil, bukan ukuran part: penggantungan rapat di konveyor, pretreatment yang disesuaikan untuk baja stamping, dan stasiun semprot yang diatur untuk film tipis, merata, dan konsisten pada geometri kecil. Profil curing disesuaikan dengan ketebalan ringan part.
Lingkup Peralatan
- Lini pretreatment untuk part baja stamping
- Konveyor dengan gantungan kepadatan tinggi
- Bilik semprot untuk part kecil dengan pemulihan overspray
- Oven pengawetan
Hasil
Lini ini beroperasi sebagai bagian dari produksi komponen kursi reguler klien, memberikan langkah pelapisan in-house untuk recliner dan rel geser pada volume yang dibutuhkan bisnis kursi.
Logika pemilihan: mengapa konfigurasi ini
Penggantungan rapat dengan pengaturan penyemprotan film tipis dipilih dibandingkan lini perangkat keras standar karena recliner dan rel memiliki permukaan fungsional di mana penumpukan lapisan mengubah kecocokan; stasiun penyemprotan diatur untuk lapisan rendah yang konsisten, bukan cakupan maksimum. Profil pengawetan diperpendek untuk komponen stamping berdimensi tipis sehingga lini berjalan lebih cepat daripada yang dapat dicapai oleh oven serbaguna.
Lingkup pasokan dan komponen utama
| Barang | Spesifikasi | Catatan |
|---|---|---|
| Praperlakuan | Untuk komponen baja stamping | |
| Konveyor | Gantungan berdensitas tinggi | |
| Bilik penyemprotan | Booth suku cadang kecil dengan pemulihan overspray | Film tipis dan merata pada komponen dengan toleransi ketat |
| Oven pengawetan | Profil disesuaikan dengan komponen berbahan tipis |
Komponen utama
Komponen utama tersedia dari merek internasional, dapat dikonfigurasi sesuai spesifikasi pelanggan, sehingga suku cadang dapat diperoleh secara lokal selama masa pakai lini. Nama merek di bawah ini adalah opsi umum untuk peralatan jenis ini; merek yang benar-benar dipasang ditetapkan dalam spesifikasi kontrak.
| Komponen | Merek tersedia atas permintaan |
|---|---|
| Pistol bubuk otomatis dan umpan bubuk | Gema OptiGun, Nordson Encore, WAGNER PEA-X1, Sames (formerly SAMES KREMLIN) |
| Pembakar gas oven dan pengering | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| PLC dan HMI | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| Penggerak frekuensi variabel | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| Motor roda gigi konveyor | SEW-EURODRIVE, NORD DRIVESYSTEMS, Bonfiglioli, Siemens, Sumitomo Drive Technologies |
| Pompa dan bahan kimia pretreatment | Grundfos CR, KSB Etanorm, Xylem; Henkel BONDERITE, Chemetall Gardobond, PPG Zircobond, Nippon Paint |
| Kartrid filter pengumpul debu | Donaldson Ultra-Web, Parker BHA, Camfil, MANN+HUMMEL |
| Sensor dan pengontrol suhu | SICK, Pepperl+Fuchs, OMRON E5CC, Honeywell UDC, Yokogawa UT, ifm, KEYENCE |
Tidak termasuk dalam lingkup pasokan
- Pekerjaan sipil, fondasi dan lubang
- Layanan bangunan hingga batas baterai: catu daya, gas, udara bertekanan, air dan drainase
- Izin lokal, persetujuan emisi, dan inspeksi pihak ketiga
- Pasokan cat atau powder, kecuali dinyatakan dalam kontrak
Layanan yang termasuk pada setiap lini: desain teknik, manufaktur, dokumentasi pengiriman, supervisi instalasi, commissioning, pelatihan operator, garansi, dan suku cadang.
Program tipikal
Durasi di bawah ini tipikal untuk peralatan kelas ini dan diberikan untuk perencanaan; ini bukan jadwal tercatat proyek ini. Lini lengkap biasanya berjalan 90–180 hari dari kontrak hingga penerimaan, satu unit 30–60 hari.
| Tahap | Durasi tipikal | Apa yang terjadi |
|---|---|---|
| Survei lokasi dan tinjauan benda kerja | 5–10 hari | Tinjauan jarak jauh atas gambar dan foto, atau kunjungan insinyur |
| Tata letak dan desain detail | 15–30 hari | Gambar tata letak, daftar utilitas dan persetujuan spesifikasi |
| Manufaktur | 45–90 hari | Booth, oven, konveyor, pretreatment dan kontrol dibuat serta dirakit terlebih dahulu di pabrik |
| Pengiriman | 20–45 hari | Angkutan laut; peralatan dikirim dalam beberapa bagian untuk perakitan di lokasi |
| Instalasi | 15–40 hari | Supervisi MUSI dengan kru instalasi klien atau kru MUSI |
| Commissioning, pelatihan, dan acceptance | 7–15 hari | Uji coba pada part klien, pelatihan operator, catatan acceptance |
Kesesuaian dan batasan
Pendekatan ini berlaku untuk komponen baja stempel kecil yang dilapisi dalam batch sangat besar di mana film harus tetap tipis pada permukaan fungsional. Komponen yang memerlukan pembentukan film korosi tebal, atau ukuran komponen campuran pada satu lini, memiliki ukuran yang berbeda.
Hasil yang ditunjukkan dalam studi kasus ini mencerminkan kondisi operasi yang dinyatakan dan tidak boleh ditafsirkan sebagai jaminan kinerja pada kondisi umpan, produksi, lingkungan, atau lokasi yang berbeda.
Layanan purna jual dan suku cadang
Garansi pada lini pelapisan MUSI berlaku sejak serah terima: 12 bulan untuk lini lengkap tidak termasuk bahan habis pakai, 36 bulan untuk komponen kritis seperti motor, drive, dan PLC, serta 60 bulan untuk bagian struktural seperti struktur baja, ducting, dan badan oven. Kerusakan dalam masa garansi, tidak termasuk penyalahgunaan, diperbaiki tanpa biaya.
Dukungan dimulai dari jarak jauh: saluran layanan tersedia sepanjang waktu, diagnosis awal dengan rekomendasi diberikan dalam 2 jam, dan jika diperlukan kunjungan ke lokasi, teknisi mencapai kota besar mana pun dalam 72 jam. Persediaan suku cadang disimpan di kantor pusat Changzhou dengan pengiriman di hari yang sama, dan pelanggan dapat menyimpan stok suku cadang khusus di MUSI untuk keadaan darurat. Detailnya ada di layanan purna jual kami.
FAQ
Bagaimana pelapisan dijaga agar tidak mengenai permukaan fungsional pada recliner dan rel? Dengan mengatur stasiun penyemprotan untuk film tipis dan merata serta menggantung komponen sehingga permukaan toleransi terlindungi; masking hanya ditambahkan di tempat yang disyaratkan oleh gambar.
Berapa throughput yang dicapai oleh lini komponen kecil? Tergantung pada kepadatan penggantungan dan waktu pengerasan; lini ini disesuaikan dengan volume komponen kursi klien dengan gantungan padat dan pengerasan singkat untuk komponen berbahan tipis.
Pretreatment apa yang cocok untuk baja stempel? Menghilangkan minyak dan membilas untuk menghilangkan minyak stamping, lalu lapisan konversi yang disesuaikan untuk baja tipis, sebelum komponen langsung masuk ke bilik semprot pada konveyor yang sama.
Mengapa mencocokkan profil pengawetan dengan ketebalan komponen? Komponen dengan ketebalan ringan mencapai suhu pengawetan dengan cepat; profil yang lebih singkat mempertahankan sifat lapisan dan meningkatkan kecepatan lini.
Apakah lini tersebut sudah dalam produksi? Ya, lini ini menyediakan langkah pelapisan internal untuk recliner dan rel geser pada volume yang dibutuhkan oleh bisnis kursi.
Langkah berikutnya: proposal konfigurasi untuk lini serupa
Jika komponen, volume, atau kondisi pabrik Anda mendekati proyek ini, MUSI dapat memberikan proposal konfigurasi lini dan tata letak. Untuk menyiapkannya kami memerlukan empat hal:
- Foto dan dimensi benda kerja, beserta berat dan material
- Output yang dibutuhkan (potongan per jam atau per hari, dan shift)
- Jumlah warna dan seberapa sering pergantian warna diperlukan
- Ruang lantai yang tersedia dan tinggi langit-langit, dengan utilitas di lokasi
Kirim pesan kepada kami di WhatsApp dengan detail ini, atau gunakan formulir penawaran.
Diterbitkan 2026-09-26 · Diperbarui 2026-09-30 · Tinjauan teknis terakhir: 2026-09-30
Dapatkan Solusi Serupa
Jika industri dan kebutuhan Anda sesuai dengan kasus ini, hubungi MUSI untuk menjadwalkan konsultasi gratis. Kami akan merancang solusi optimal berdasarkan benda kerja, kapasitas, dan fasilitas spesifik Anda.
Disediakan oleh Lin Cong, Direktur Teknis, MUSI Technology