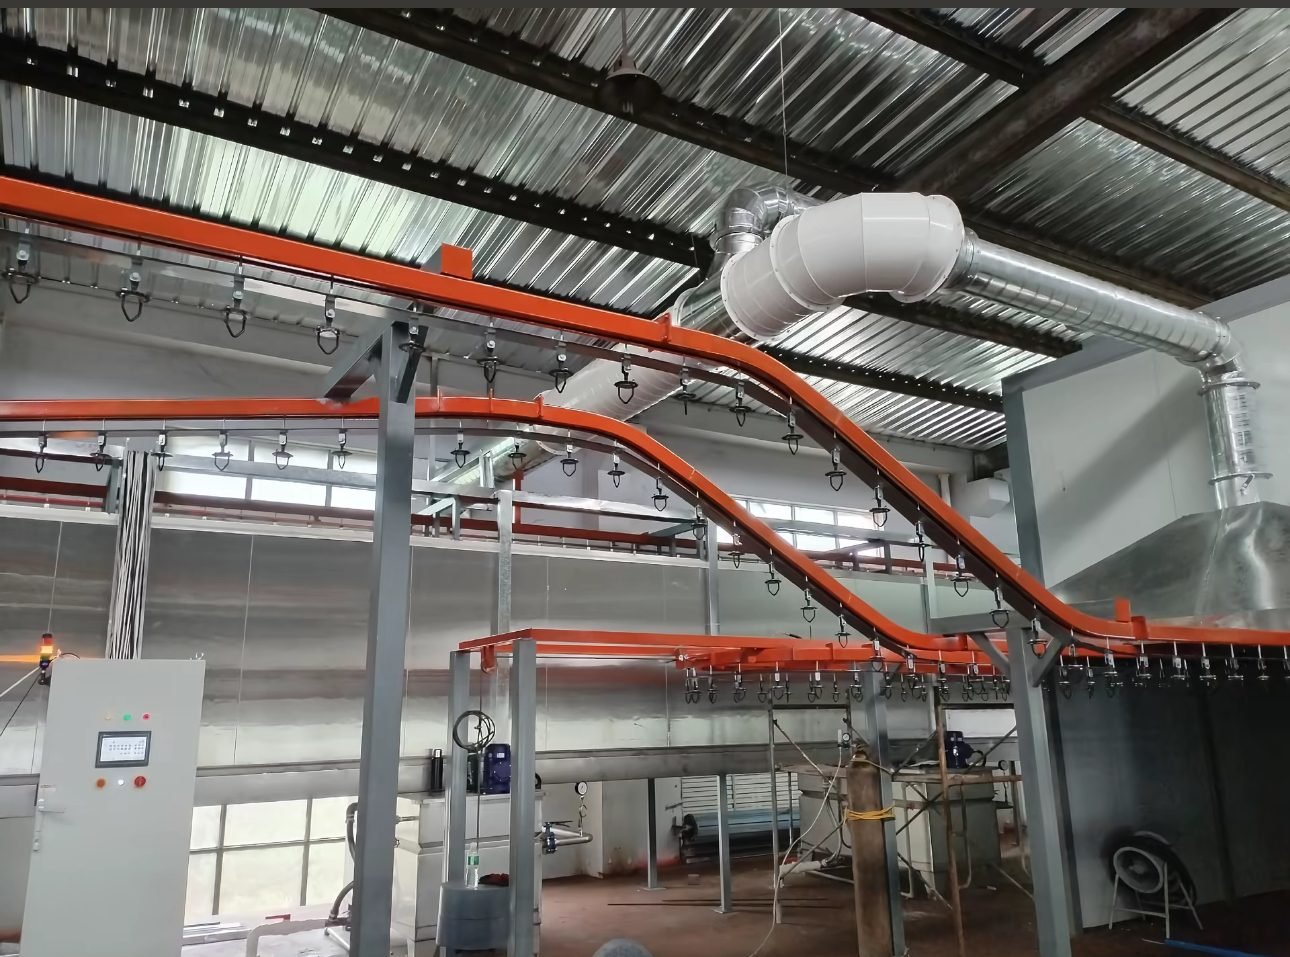
กรณีศึกษา: สายการผลิตเคลือบชิ้นส่วนยานยนต์ เมืองฉูโจว
สรุป
สายการผลิตเคลือบอัตโนมัติสำหรับผู้ผลิตชิ้นส่วนยานยนต์ในเมืองฉูโจว มณฑลอานฮุย ซึ่งจัดหาชิ้นส่วนโลหะให้กับผู้ผลิตรถยนต์ สร้างขึ้นโดยเน้นความสามารถในการทำซ้ำจากแบตช์หนึ่งไปยังอีกแบตช์หนึ่ง การเตรียมผิวจะป้อนเข้าสู่สถานีพ่นสีแบบลูกสูบกลับไปกลับมาอัตโนมัติ ดังนั้นความหนาของฟิล์มจึงขึ้นอยู่กับการตั้งค่าอุปกรณ์มากกว่าพนักงาน ตามด้วยการบ่มแบบควบคุม ระบบสายพานลำเลียง และการบำบัดไอเสีย สายการผลิตนี้อยู่ในระหว่างการผลิตปกติในปี 2026
ความเป็นมาของโครงการ
ลูกค้าเป็นผู้ผลิตชิ้นส่วนยานยนต์ในฉูโจว มณฑลอานฮุย หนึ่งในศูนย์กลางอุตสาหกรรมยานยนต์ของมณฑล โดยจัดหาชิ้นส่วนโลหะให้กับผู้ผลิตรถยนต์
ความท้าทาย
ลูกค้ากลุ่มยานยนต์คาดหวังให้ทุกชุดการผลิตมีลักษณะและประสิทธิภาพเหมือนกัน กระบวนการเคลือบต้องให้ฟิล์มและรูปลักษณ์ที่สม่ำเสมอ across ส่วนผสมของชิ้นส่วนที่เปลี่ยนแปลงไป พร้อมทั้งรักษาจังหวะการส่งมอบตามกำหนดของอุตสาหกรรมยานยนต์
โซลูชันของ MUSI
MUSI จัดหาไลน์ผลิตที่สร้างขึ้นโดยเน้นความสามารถในการทำซ้ำ: การปรับสภาพก่อนสถานีพ่นสีอัตโนมัติ ดังนั้นความหนาของฟิล์มจึงขึ้นอยู่กับการตั้งค่าอุปกรณ์มากกว่าพนักงานปฏิบัติการ ตามด้วยการอบ cured แบบควบคุม
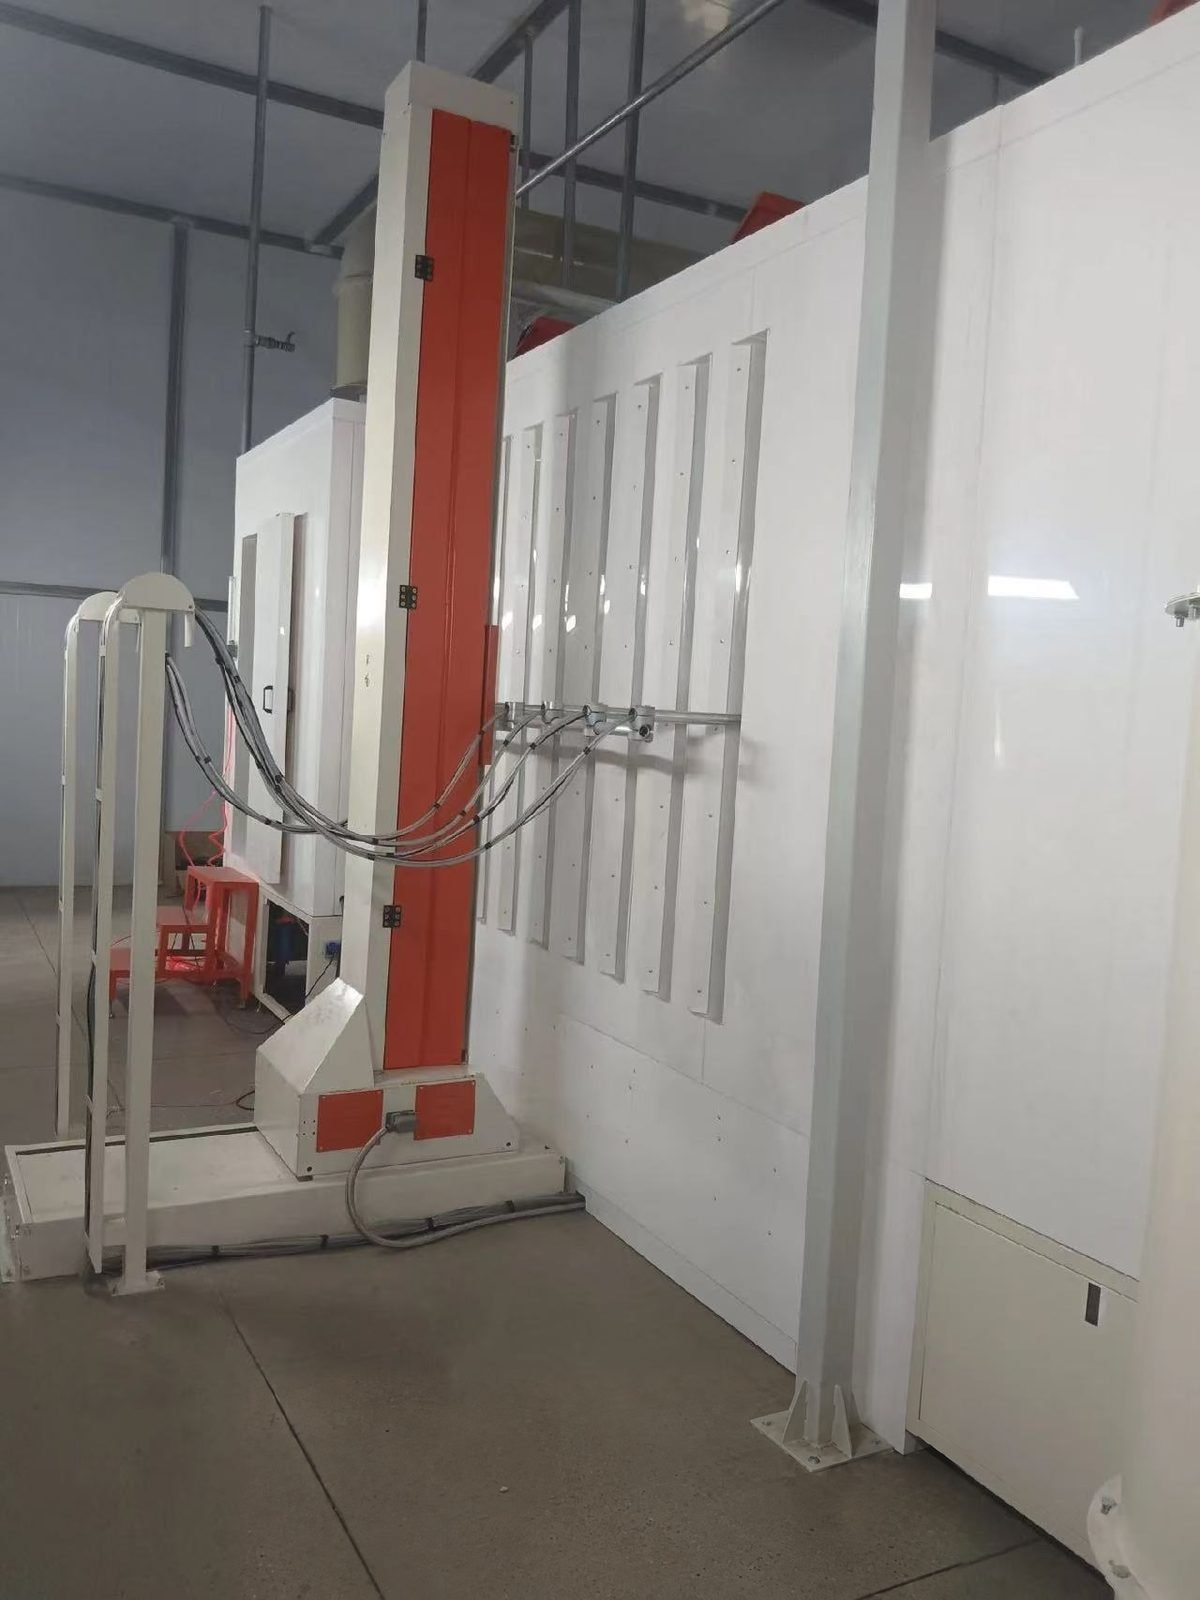
ขอบเขตอุปกรณ์
- ไลน์ปรับสภาพ
- ตู้พ่นสีพร้อมเครื่อง reciprocator อัตโนมัติ
- เตาอบชุบแข็ง
- ระบบสายพานลำเลียง
- การบำบัดไอเสีย
ผลลัพธ์
ไลน์นี้อยู่ในระหว่างการผลิตปกติสำหรับชิ้นส่วนยานยนต์ของลูกค้า โดยการพ่นสีอัตโนมัติช่วยให้ฟิล์มและรูปลักษณ์สม่ำเสมอในทุกชุดการผลิต
เหตุผลการเลือก: ทำไมจึงเลือกการกำหนดค่านี้
เครื่องพ่นแบบลูกสูบกลับไปกลับมาอัตโนมัติถูกเลือกแทนการพ่นด้วยมือ เนื่องจากลูกค้าผู้ผลิตรถยนต์ของลูกค้าตรวจสอบความสม่ำเสมอจากแบตช์หนึ่งไปยังอีกแบตช์หนึ่ง และเครื่องพ่นแบบลูกสูบกลับไปกลับมารักษาระยะชัก ความเร็ว และระยะห่างของปืนให้คงที่บนทุกชิ้นงาน การเตรียมผิวถูกวางบนสายพานลำเลียงเดียวกับการพ่นสี ดังนั้นชิ้นงานที่ทำความสะอาดแล้วจะถูกเคลือบโดยไม่ต้องขนย้ายซ้ำ
ขอบเขตการจัดหาและส่วนประกอบหลัก
| รายการ | ข้อกำหนด | หมายเหตุ |
|---|---|---|
| การปรับสภาพก่อนการเคลือบ | สายการปรับสภาพก่อนการพ่นสี | |
| ตู้พ่นสี | เครื่องพ่นสีแบบลูกสูบกลับไปกลับมาอัตโนมัติ | |
| เตาอบชุบแข็ง | การอบ curing แบบควบคุม | |
| สายพานลำเลียง | สายพานลำเลียงแบบแขวน | |
| การบำบัดไอเสีย | การระบายอากาศของบูธและเตาอบ |
ส่วนประกอบหลัก
ส่วนประกอบหลักมีจำหน่ายจากแบรนด์ระดับสากล สามารถกำหนดค่าได้ตามข้อกำหนดของลูกค้า เพื่อให้สามารถจัดหาอะไหล่ได้ในท้องถิ่นตลอดอายุการใช้งานของสายการผลิต ชื่อแบรนด์ด้านล่างเป็นตัวเลือกทั่วไปสำหรับอุปกรณ์ประเภทนี้ แบรนด์ที่ติดตั้งจริงจะถูกกำหนดไว้ในข้อกำหนดของสัญญา
| ส่วนประกอบ | แบรนด์ที่มีให้เลือกตามคำขอ |
|---|---|
| ปืนพ่นผงอัตโนมัติและระบบป้อนผง | Gema OptiGun, Nordson Encore, WAGNER PEA-X1, Sames (formerly SAMES KREMLIN) |
| ปืนฉีดของเหลวอัตโนมัติ ปั๊ม และเครื่องผสมสัดส่วน 2K | Graco ProMix 2KS, Sames Airmix, WAGNER AirCoat, Nordson, Binks (Carlisle Fluid Technologies) |
| หัวเผาแก๊สของเตาอบและเครื่องอบแห้ง | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| PLC และ HMI | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| ไดรฟ์ปรับความถี่ | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| มอเตอร์เกียร์สายพานลำเลียง | SEW-EURODRIVE, NORD DRIVESYSTEMS, Bonfiglioli, Siemens, Sumitomo Drive Technologies |
| ปั๊มและสารเคมีสำหรับการปรับสภาพเบื้องต้น | Grundfos CR, KSB Etanorm, Xylem; Henkel BONDERITE, Chemetall Gardobond, PPG Zircobond, Nippon Paint |
| เซ็นเซอร์และตัวควบคุมอุณหภูมิ | SICK, Pepperl+Fuchs, OMRON E5CC, Honeywell UDC, Yokogawa UT, ifm, KEYENCE |
ไม่รวมอยู่ในขอบเขตการจัดหา
- งานโยธา ฐานราก และหลุม
- งานระบบอาคารจนถึงขอบเขตระบบ: แหล่งจ่ายไฟ ก๊าซ อากาศอัด น้ำ และระบบระบายน้ำ
- ใบอนุญาตท้องถิ่น การอนุมัติการปล่อยมลพิษ และการตรวจสอบโดยบุคคลที่สาม
- การจัดหาสีหรือผงสี เว้นแต่ระบุไว้ในสัญญา
บริการที่รวมอยู่ในทุกสายการผลิต: การออกแบบทางวิศวกรรม การผลิต เอกสารการจัดส่ง การควบคุมการติดตั้ง การทดสอบเดินเครื่อง การฝึกอบรมผู้ปฏิบัติงาน การรับประกัน และอะไหล่
กำหนดการทั่วไป
ระยะเวลาด้านล่างเป็นค่าทั่วไปสำหรับอุปกรณ์ระดับนี้และให้ไว้เพื่อการวางแผน ไม่ใช่ตารางเวลาที่บันทึกไว้ของโครงการนี้ สายการผลิตที่สมบูรณ์มักใช้เวลา 90–180 วันนับจากสัญญาถึงการตรวจรับ ส่วนเครื่องเดียวใช้เวลา 30–60 วัน
| ขั้นตอน | ระยะเวลาทั่วไป | สิ่งที่เกิดขึ้น |
|---|---|---|
| การสำรวจหน้างานและทบทวนชิ้นงาน | 5–10 วัน | การทบทวนแบบและภาพถ่ายทางไกล หรือวิศวกรเข้าพบ |
| การออกแบบผังและรายละเอียด | 15–30 วัน | การลงนามอนุมัติแบบแปลนการจัดวาง รายการสาธารณูปโภค และข้อกำหนด |
| การผลิต | 45–90 วัน | บูธ เตาอบ สายพานลำเลียง ระบบปรับสภาพเบื้องต้น และระบบควบคุม ถูกสร้างและประกอบล่วงหน้าที่โรงงาน |
| การขนส่ง | 20–45 วัน | การขนส่งทางทะเล จัดส่งอุปกรณ์เป็นส่วนๆ เพื่อประกอบที่หน้างาน |
| การติดตั้ง | 15–40 วัน | การควบคุมดูแล MUSI ร่วมกับทีมติดตั้งของลูกค้าหรือทีม MUSI |
| การทดสอบเดินระบบ การฝึกอบรม และการตรวจรับ | 7–15 วัน | การทดลองเดินเครื่องกับชิ้นส่วนของลูกค้า การฝึกอบรมผู้ปฏิบัติงาน บันทึกการตรวจรับ |
การใช้งานและข้อจำกัด
การกำหนดค่านี้เหมาะสำหรับชิ้นส่วนโลหะยานยนต์ที่มีส่วนผสมของชิ้นงานเปลี่ยนแปลงแต่มีขอบเขตจำกัดบนสายพานลำเลียงเดียว ชิ้นงานที่มีร่องลึกหรือขนาดใหญ่มากอาจต้องใช้หุ่นยนต์หรือบูธขนาดใหญ่กว่า และกระบวนการที่แน่นอนขึ้นอยู่กับระบบเคลือบที่ผู้ผลิตรถยนต์กำหนด
ผลลัพธ์ที่แสดงในกรณีศึกษานี้สะท้อนถึงสภาวะการทำงานที่ระบุไว้ และไม่ควรตีความว่าเป็นการรับประกันประสิทธิภาพภายใต้วัตถุดิบ การผลิต สภาพแวดล้อม หรือสภาพพื้นที่ที่แตกต่างกัน
การบริการหลังการขายและอะไหล่
การรับประกันสำหรับสายการผลิตเคลือบ MUSI เริ่มนับจากการตรวจรับ: 12 เดือนสำหรับสายการผลิตทั้งหมด ยกเว้นวัสดุสิ้นเปลือง 36 เดือนสำหรับชิ้นส่วนสำคัญ เช่น มอเตอร์ ไดรฟ์ และ PLC และ 60 เดือนสำหรับชิ้นส่วนโครงสร้าง เช่น โครงสร้างเหล็ก ท่อลม และตัวเตาอบ ความเสียหายที่เกิดขึ้นภายในระยะเวลารับประกัน ยกเว้นการใช้งานผิดวิธี จะได้รับการซ่อมแซมโดยไม่มีค่าใช้จ่าย
การสนับสนุนเริ่มต้นจากระยะไกล: สายบริการมีเจ้าหน้าที่ตลอด 24 ชั่วโมง การวินิจฉัยเบื้องต้นพร้อมคำแนะนำจะได้รับภายใน 2 ชั่วโมง และในกรณีที่จำเป็นต้องเข้าพื้นที่ วิศวกรจะไปถึงเมืองใหญ่ใดก็ได้ภายใน 72 ชั่วโมง มีคลังอะไหล่สำรองที่สำนักงานใหญ่ฉางโจวพร้อมการจัดส่งภายในวันเดียวกัน และลูกค้าสามารถเก็บสต็อกอะไหล่เฉพาะไว้ที่ MUSI สำหรับกรณีฉุกเฉิน รายละเอียดอยู่ใน บริการหลังการขาย หน้า
คำถามที่พบบ่อย
อะไรทำให้ความหนาฟิล์มที่สร้างขึ้นสามารถทำซ้ำได้ในแต่ละล็อต? เครื่องพ่นสีแบบลูกสูบกลับไปกลับมาที่มีระยะชัก ความเร็ว และระยะห่างหัวพ่นคงที่ ความเร็วสายพานลำเลียงที่มั่นคง และโปรไฟล์การอบ curing ที่ควบคุมไว้ ผู้ปฏิบัติงานตั้งค่าพารามิเตอร์แทนการพ่นด้วยมือ
สายการผลิตเดียวสามารถรองรับส่วนผสมที่เปลี่ยนแปลงของชิ้นส่วนยานยนต์ได้หรือไม่? ได้ ภายในขอบเขตของช่องเปิดบูธและความจุของตะขอแขวน สูตรสำหรับแต่ละกลุ่มชิ้นงานถูกจัดเก็บไว้ในระบบควบคุม
ทำไมต้องเชื่อมโยงการปรับสภาพเบื้องต้นเข้ากับการพ่นโดยตรง? เพื่อให้ชิ้นงานที่ทำความสะอาดแล้วเข้าสู่ตู้พ่นบนสายพานลำเลียงเดียวกันโดยไม่ต้องหยิบจับ ซึ่งช่วยให้พื้นผิวปราศจากการปนเปื้อนระหว่างขั้นตอนต่างๆ
มีการบำบัดไอเสียอะไรบ้าง? ไอเสียจากตู้พ่นและเตาอบถูกเก็บรวบรวมและบำบัดตามข้อกำหนดใบอนุญาตของสถานที่
สายการผลิตเดินเครื่องอยู่หรือไม่? ใช่ กำลังผลิตตามปกติสำหรับชิ้นส่วนยานยนต์ของลูกค้า
ขั้นตอนถัดไป: ข้อเสนอการกำหนดค่าสำหรับสายการผลิตที่คล้ายกัน
หากชิ้นส่วน ปริมาณ หรือสภาพโรงงานของคุณใกล้เคียงกับโครงการนี้ MUSI สามารถจัดทำข้อเสนอการกำหนดค่าสายการผลิตและผัง layout ได้ ในการจัดเตรียม เราต้องการสี่สิ่ง:
- รูปถ่ายและขนาดของชิ้นงาน พร้อมน้ำหนักและวัสดุ
- ผลผลิตที่ต้องการ (ชิ้นต่อชั่วโมงหรือต่อวัน และจำนวนกะ)
- จำนวนสีและความถี่ในการเปลี่ยนสีที่ต้องการ
- พื้นที่ว่างและความสูงของเพดาน พร้อมสาธารณูปโภคในสถานที่
ส่งข้อความหาเราบน WhatsApp พร้อมรายละเอียดเหล่านี้ หรือใช้ แบบฟอร์มขอใบเสนอราคา.
เผยแพร่ 2026-09-26 · อัปเดต 2026-09-30 · การตรวจสอบทางเทคนิคล่าสุด: 2026-09-30
รับโซลูชันที่คล้ายกัน
หากอุตสาหกรรมและความต้องการของคุณตรงกับกรณีนี้ ติดต่อ MUSI เพื่อนัดปรึกษาฟรี เราจะออกแบบโซลูชันที่เหมาะสมที่สุดตามชิ้นงาน ความจุ และโรงงานของคุณ
จัดทำโดย Lin Cong ผู้อำนวยการฝ่ายเทคนิค MUSI Technology