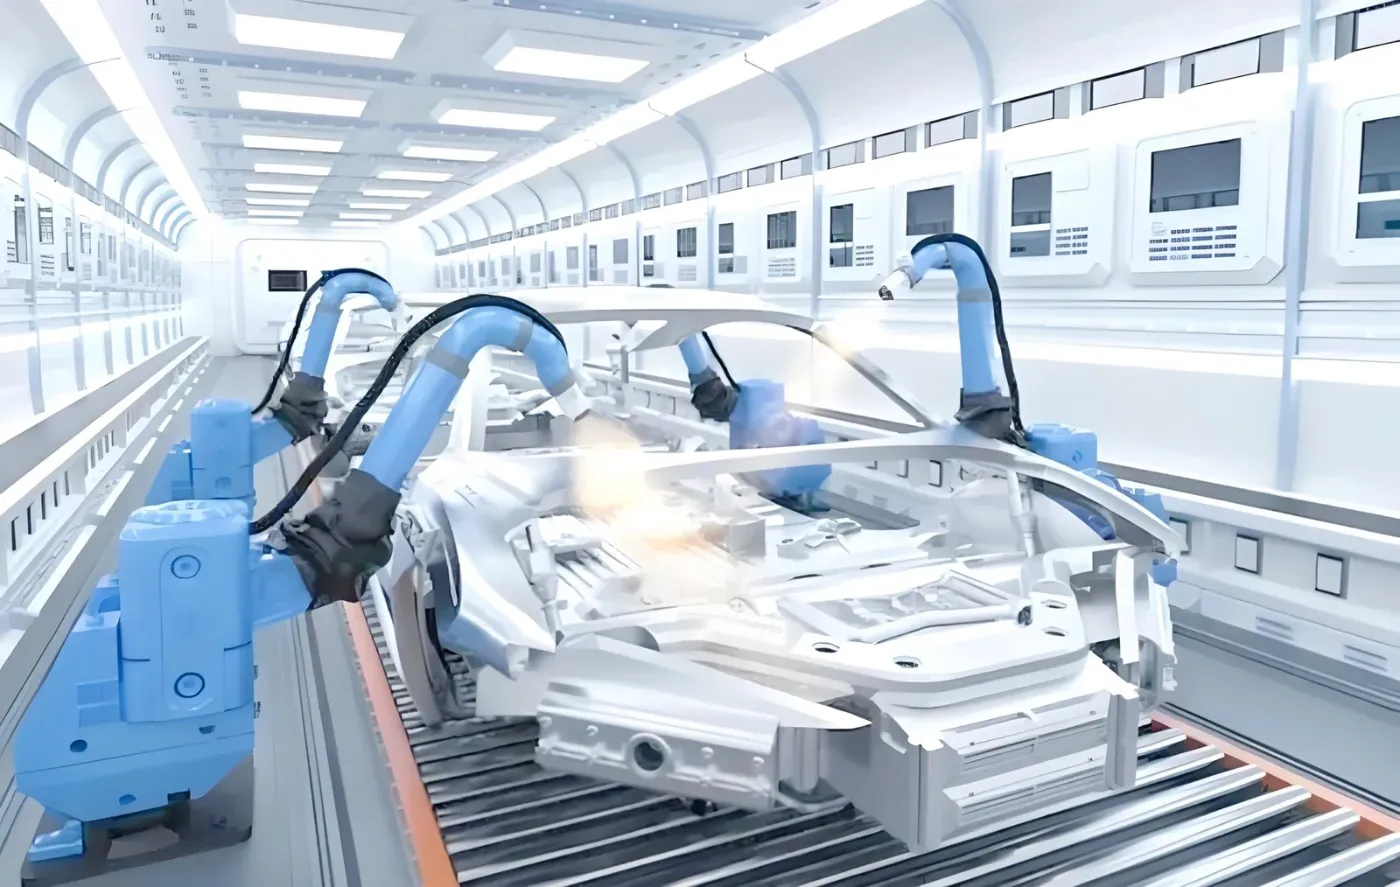
Линия нанесения покрытий для автомобилей
Линия нанесения покрытий, построенная по проверенной спецификации — контроль толщины плёнки ±10 микрон, солевой туман 500–1 000 часов и регистрация данных на уровне партии с первого дня производства.
Спроектирована для деталей шасси и несущих конструкций, колёс, кронштейнов и внутренних компонентов, поставляемых для программ Tier-1 и Tier-2.
Технические характеристики
| Диапазон деталей | Детали шасси и несущих конструкций, колёса, кронштейны, внутренние компоненты |
|---|---|
| Допуск по толщине плёнки | Плюс-минус 10 микрон при целевом показателе 60–100 микрон |
| Целевой показатель коррозионной стойкости | 500–1 000 ч солевого тумана по ASTM B117 или ISO 9227 |
| Предварительная обработка | Семистадийная подготовка, цинк-фосфатная или бесхромовая циркониевая |
| Применение | Шестиосевой робот или возвратно-поступательный механизм, замкнутый контур регулирования кВ и потока порошка |
| Производительность | 300–2 000 деталей в час при 1,5–5,0 м/мин |
| Конвейер | Подвесной цепной конвейер или конвейер типа power-and-free производительностью свыше 500 деталей в час |
| Прослеживаемость | Толщина плёнки, профиль отверждения и контроль ванны регистрируются для каждой партии |
Конфигурация линии
- Семистадийный туннель предварительной подготовки с контролем травления и промывки деионизированной водой
- Сушильная печь, рассчитанная так, чтобы детали выходили полностью сухими на скорости линии
- Роботизированная или возвратно-поступательная камера с быстрой сменой цвета там, где это необходимо
- Печь отверждения с регистрацией температуры металла детали в каждой партии
- Фиксированные приспособления для деталей вместо свободно качающихся крюков для равномерности плёнки
- Пульт управления, изначально специфицированный с выходами для регистрации данных
Примеры применения
Поставщики автомобильных компонентов уровня Tier-1 и Tier-2, наносящие покрытия на детали шасси, колёса и кронштейны по письменной спецификации OEM с документированными доказательствами, а не по визуальной приёмке.
Инженерные обязательства
Каждая линия проектируется в соответствии с письменной спецификацией рабочих характеристик. Скорость линии, профиль отверждения, толщина покрытия и уровень выбросов указываются в договоре и демонстрируются на вашей собственной детали во время заводских испытаний перед отгрузкой. Одна инженерная команда отвечает за всю цепочку — подготовку поверхности, нанесение, отверждение, транспортировку и контроль выбросов — поэтому компромиссы между ними решаются на чертежной доске, а не на вашем заводском полу.
Обслуживание и поставка
Стандартные конфигурации поставляются в течение 30–60 дней с гарантией 12–24 месяца. Монтаж на месте, пусконаладка и обучение операторов доступны по всему миру, а настройка технологического процесса и поддержка запасных частей продолжаются в течение всего срока службы линии.