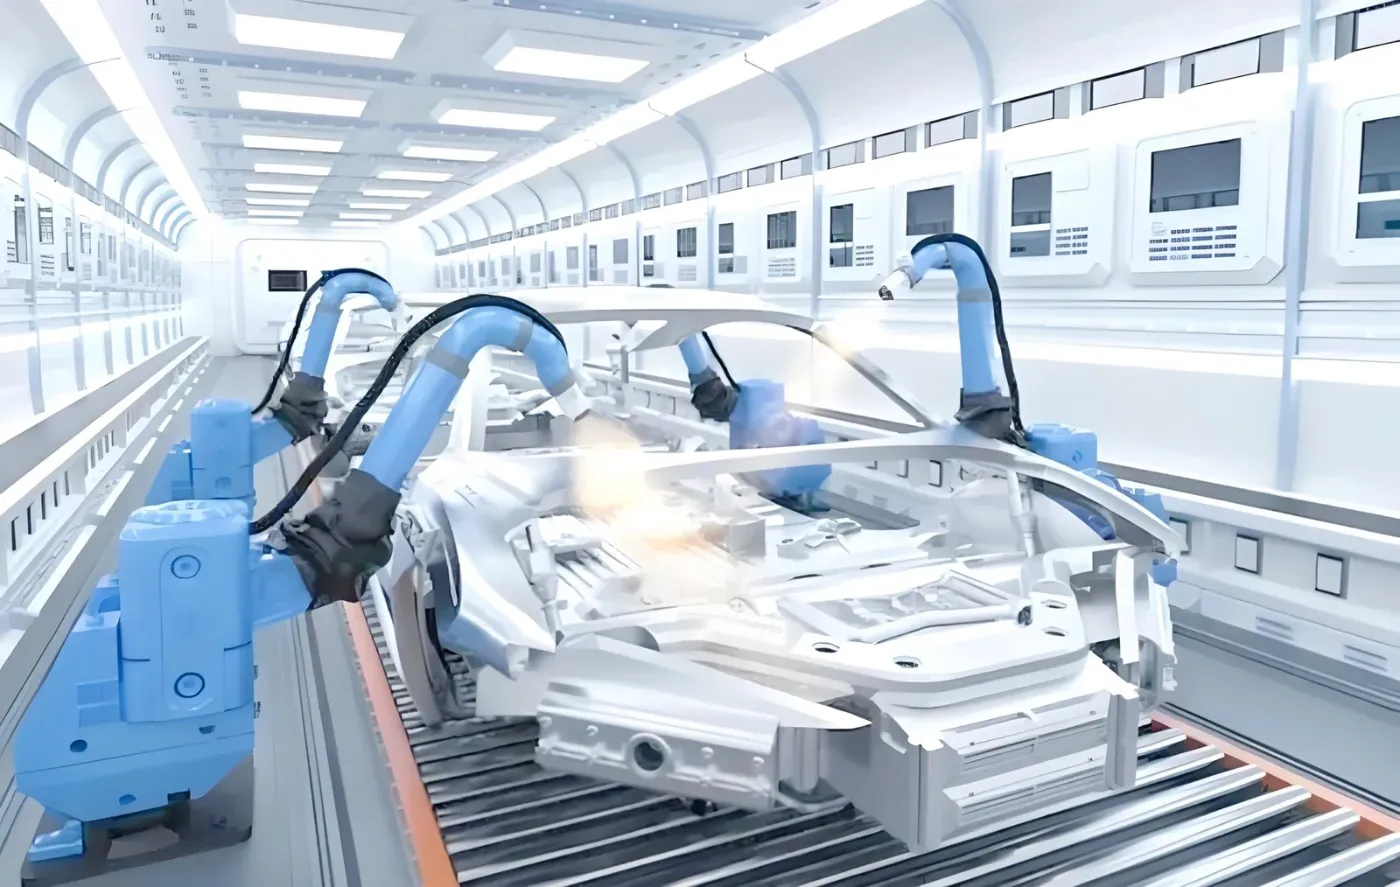
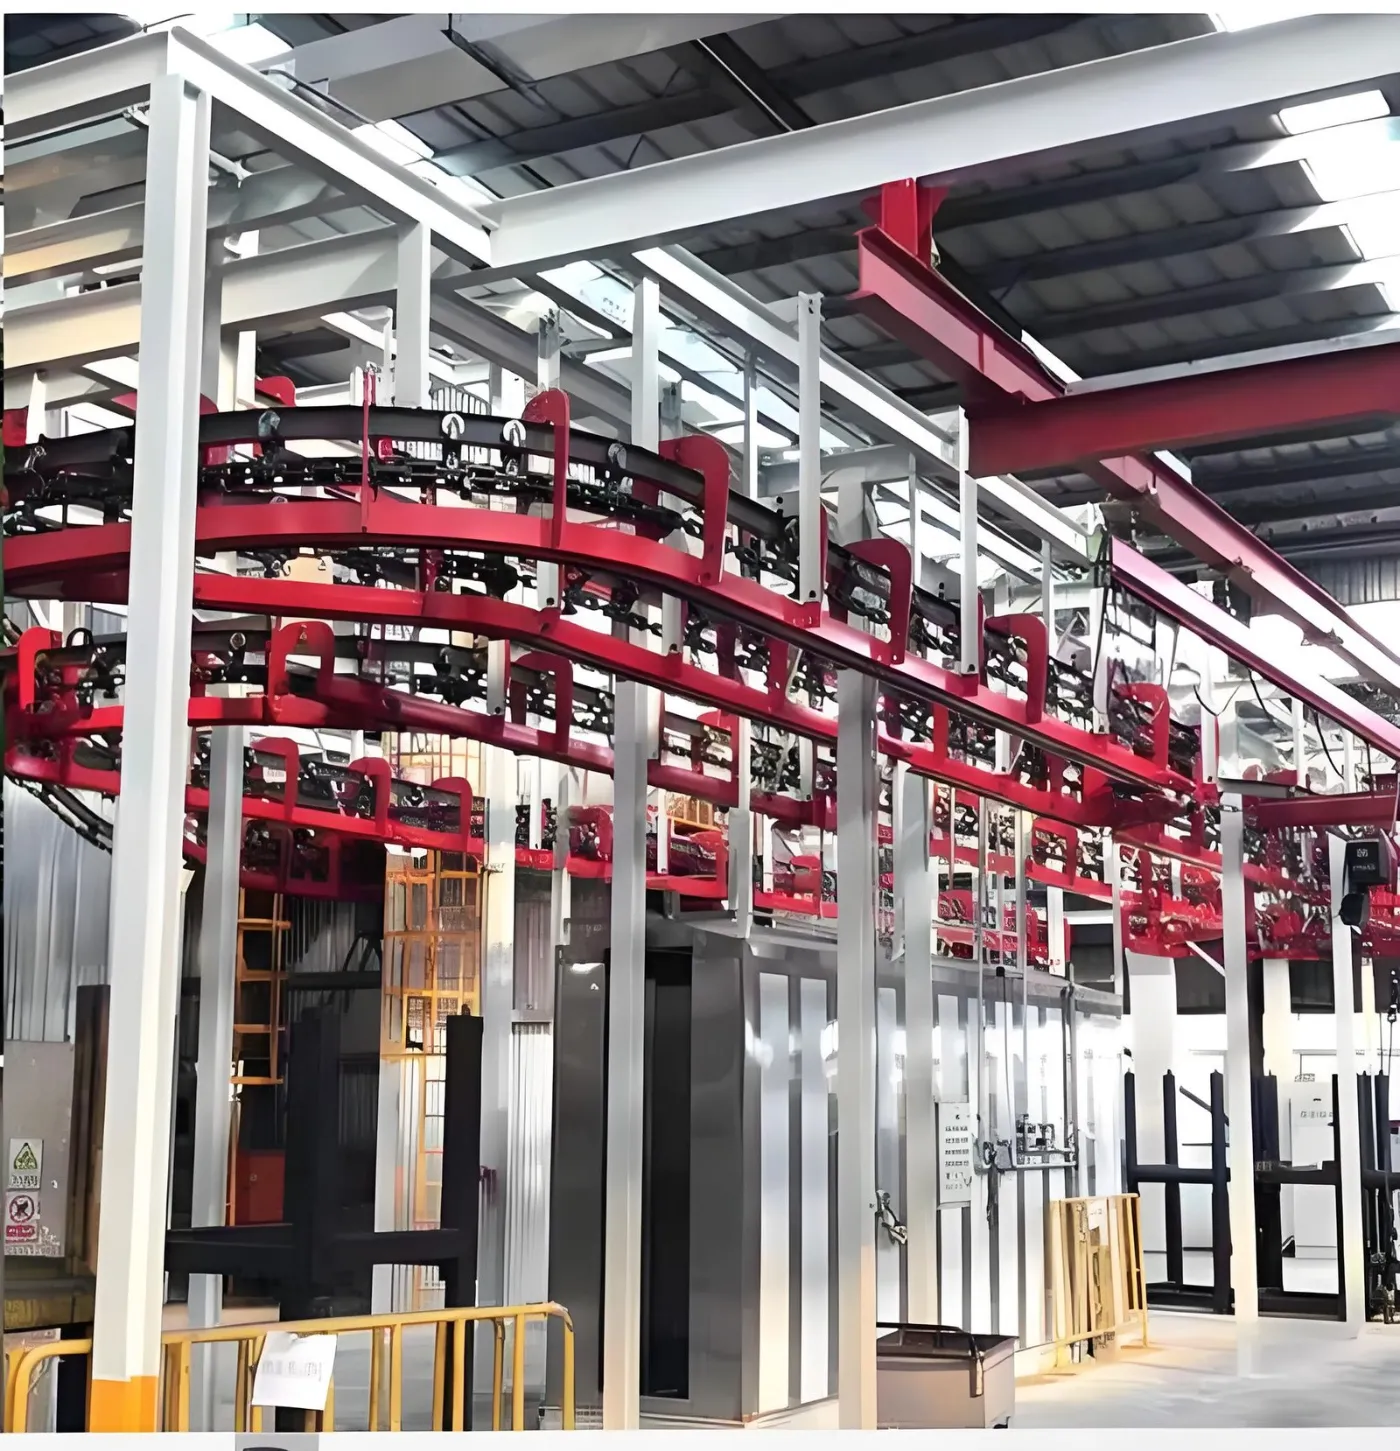
Охват от предварительной обработки, распыления и отверждения до экологической очистки — более 30 стандартных моделей, отвечающих разнообразным отраслевым и производственным потребностям.

Подвесной конвейер, напольный ленточный конвейер и роботизированные гибкие линии нанесения покрытий распылением для крупносерийного производства автомобильных деталей, бытовой техники и скобяных изделий. Производительность — от 8 000 до 30 000 штук за смену.
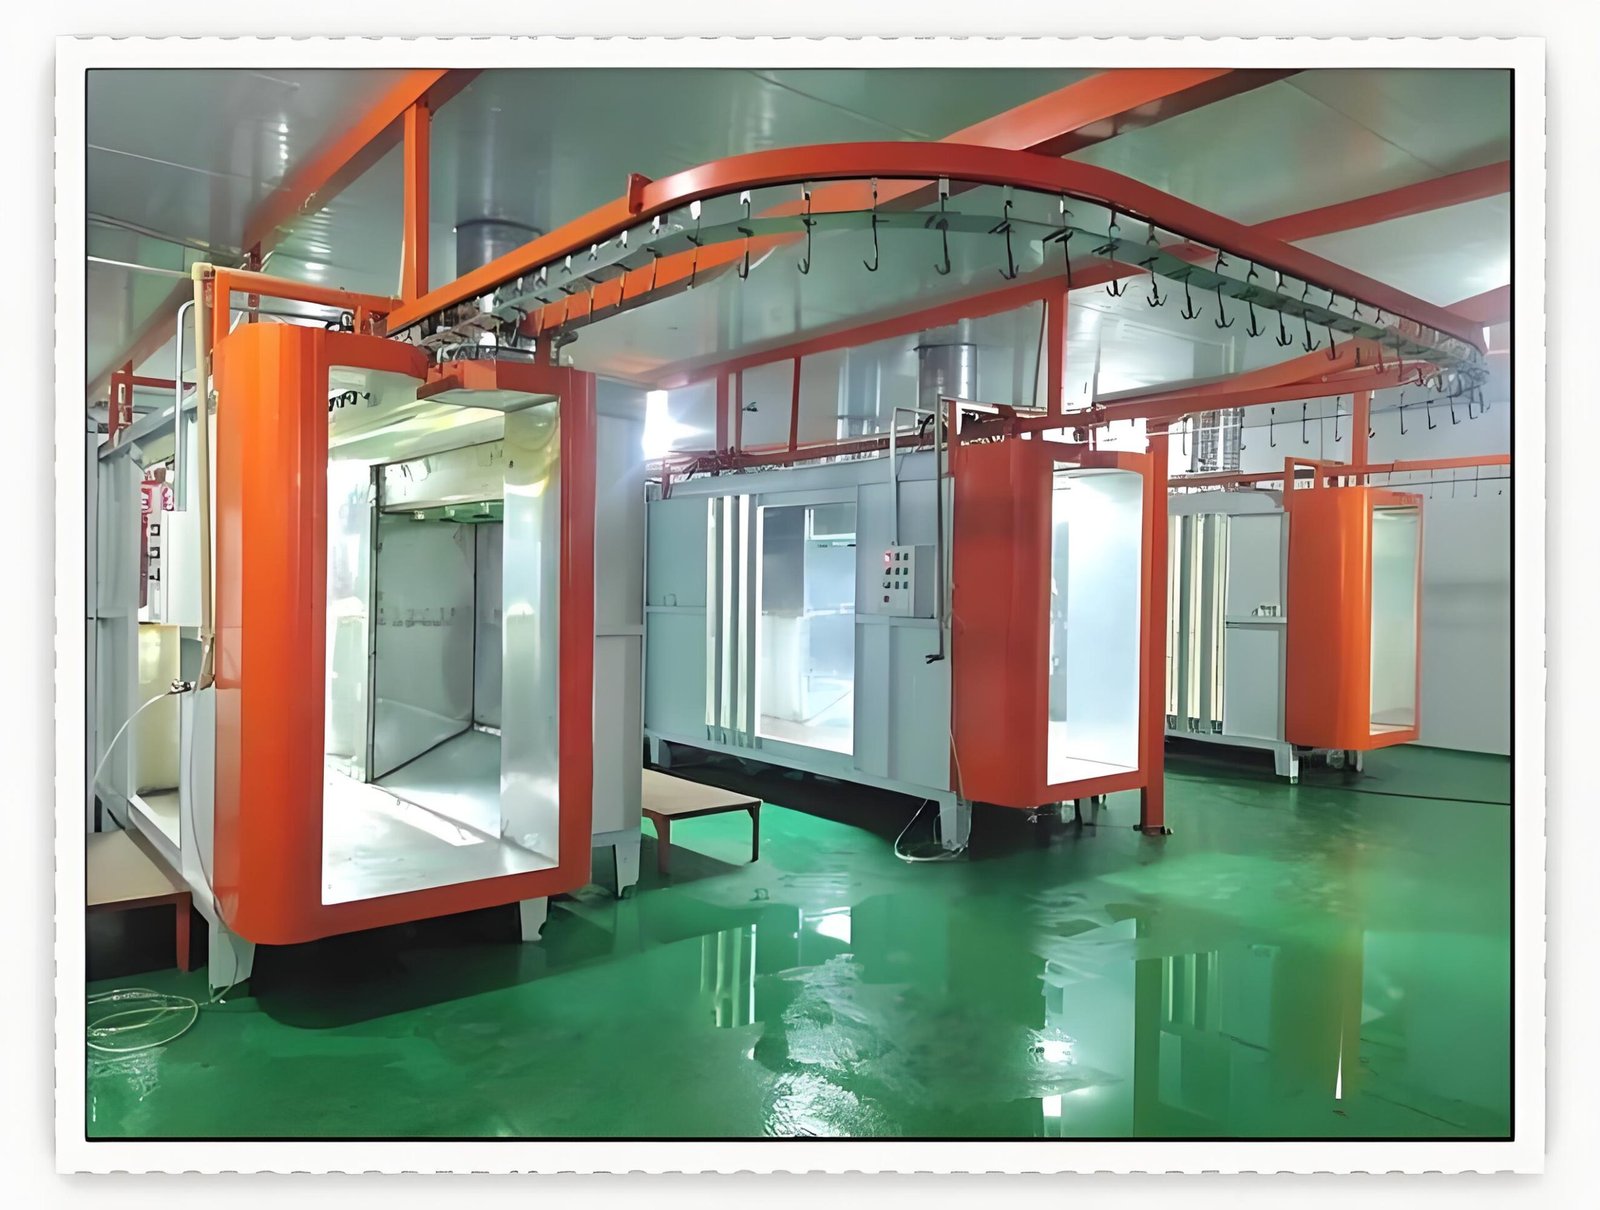
Порошковое окрашивание стало ведущим методом для отраслей производства скобяных изделий, бытовой техники и алюминиевых профилей — экологически чистое (нулевые выбросы ЛОС), отличная долговечность, превосходные механические свойства. MUSI предлагает полный спектр: от ручных до полностью автоматических систем, от одноцветных до быстросменных многоцветных.

Жидкие покрытия (водно-дисперсионные, органоразбавляемые, 2K-краски) по-прежнему доминируют в отделке экстерьера автомобилей, мебели и бытовой техники. MUSI предлагает дифференцированные решения, адаптированные к характеристикам каждого типа краски.

Высокоэффективные системы подготовки поверхности, включая дробемётные камеры, дробемётные установки подвесного типа, дробемётные барабаны и камеры ручной пескоструйной обработки. Удаляют окалину, ржавчину и загрязнения для превосходной адгезии покрытия.

Современная система удаления пыли и дыма с многоступенчатой фильтрацией — импульсные рукавные фильтры, патронные фильтры, циклоны, мокрые скрубберы и центральные вытяжные системы для безопасных, соответствующих нормам цехов.

В условиях всё более строгих мировых стандартов выбросов в атмосферу очистка ЛОС теперь обязательна для окрасочных предприятий. MUSI предоставляет комплексные экологические решения, охватывающие сбор выхлопных газов, концентрирование, сжигание и выбросы в соответствии с нормативами.
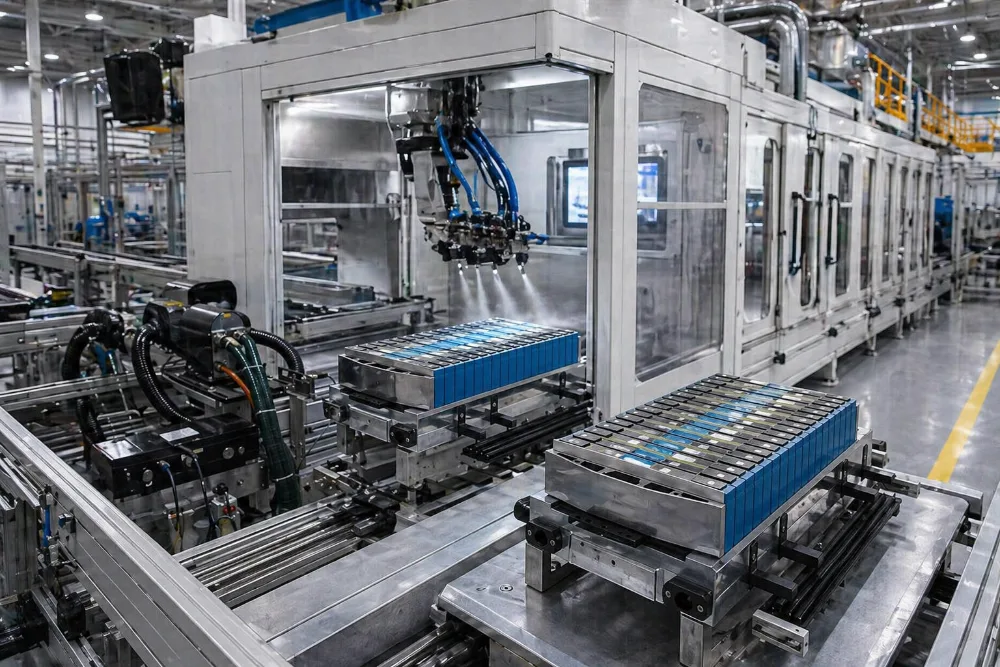
Там, где готовая деталь определяет спецификацию — класс коррозии, допуск по толщине плёнки, время переналадки — линия проектируется вокруг этого семейства продукции, а не собирается из каталожных категорий.

Комплексная линия для корпусов BESS и корпусов аккумуляторных блоков, от дробеструйной обработки до Sa2.5 до атмосферостойкого верхнего покрытия.

Морское покрытие производственной скорости для сухих контейнеров и рефрижераторных шкафов, трёхслойное C5-M с принудительным отверждением.

Изготовлено по проверенной спецификации с контролем плёнки плюс-минус 10 микрон и журналированием процессов на уровне партии.

Спроектировано с учётом разнообразия: смена цвета за 10-25 минут, плотная подвеска, использование порошка 95-98 процентов.
MUSI обеспечивает полное проектирование линии — охватывая каждый этап от загрузки заготовок до упаковки готовых деталей.
Обезжиривание, удаление ржавчины, фосфатирование, промывка водой, сушка
ИК-предварительный нагрев → порошковое/жидкое/УФ-распыление
Система пылеулавливания для высоких температур / пескоструйная обработка
Принудительное воздушное охлаждение → автоматическая выгрузка
Обработка выхлопных газов → выброс в соответствии с нормами
Различные типы краски, заготовки и требования к производительности требуют различных конфигураций оборудования. Неправильный выбор приводит к напрасным инвестициям или узким местам в производстве.
| Типичный сценарий | Рекомендуемое решение |
|---|---|
| Массовое нанесение покрытий на метизы (≥5 000 шт./смену) | Автоматическая линия порошковой окраски с подвесным конвейером + обработка RTO |
| Водно-дисперсионное покрытие для мебельных панелей | Водно-дисперсионная линия для напольных лент + активированный уголь + сточные воды |
| Автомобильные бамперы / сложные пластиковые детали | Роботизированная гибкая линия + смешивающий распылитель 2K |
| Атмосферостойкость алюминиевого профиля для наружного применения | Вертикальная порошковая система + мостовая газовая печь |
| Подготовка поверхности перед нанесением покрытия (удаление ржавчины/оксидов) | Пескоструйная обработка + порошковое покрытие |
| Высокообъёмные низкоконцентрированные ЛОС | Комбинированная установка: концентратор с цеолитовым ротором + RTO |
MUSI поставляет весь отделочный цех, а не отдельные машины. Линии нанесения покрытий работают со скоростью 0,5–5 м/мин и масштабируются от 5 000 до 50 000 изделий за смену при установленной длине 60–200 м. Камеры порошкового напыления меняют цвет за 5–15 минут против 30–60 минут для стандартной камеры. Электростатическое жидкостное распыление достигает не менее 80% эффективности переноса. Дробеструйные машины достигают степени очистки Sa 2,5–3 по ISO 8501. Пылеуловители охватывают 3 000–200 000 м³/ч, а установки RTO уничтожают не менее 98% ЛОС с рекуперацией тепла не менее 95%.
| Тип | Типичное использование | Опубликованные данные |
|---|---|---|
| Автоматические линии нанесения покрытий | Подвесной цепной, напольный ленточный, возвратно-поступательный, роботизированный, модульный | Конвейер 0,5–5 м/мин; 5 000–50 000 изделий за смену; длина линии 60–200 м; равномерность плёнки до ±3 мкм на роботизированных линиях |
| Порошковое покрытие | Камеры, рекуперация, печи отверждения, вертикальные линии | Пистолеты 60–100 кВ, 2–16 конфигурируемых; смена цвета 5–15 мин; двухступенчатая рекуперация циклон плюс картридж |
| Жидкостное распыление | Водно-дисперсионные, растворитель, безвоздушное, электростатическое, 2K | Эффективность переноса ≥80% электростатическое, ≥70% водно-дисперсионное, ≥65% безвоздушное; безвоздушное до 350 бар; смешивание 2K от 1:1 до 100:1 |
| Пескоструйная обработка и дробемётная обработка | Поворотный стол, подвес, галтовочный барабан, роликовый конвейер, камера | Степень очистки Sa 2,5–3 (ISO 8501); 50–300 м²/ч; нагрузка на крюк 500–3 000 кг; рекуперация абразива ≥98% |
| Пылеулавливание | Импульсные рукавные фильтры, патронные коллекторы, циклоны | Расход воздуха 3 000–200 000 м³/ч; площадь фильтрации 100–3 000 м²; фильтрующие материалы из PTFE и нановолокна |
| ЛОС и охрана окружающей среды | RTO, активированный уголь, каталитическое окисление, скрубберы | RTO разрушает ≥98% ЛОС при 760–820 °C с рекуперацией тепла ≥95%; адсорбция углём ≥90% |
Приведённые значения являются опубликованными диапазонами характеристик для каждого типа. Окончательные значения определяются на этапе проектирования компоновки с учётом вашей номенклатуры деталей и такта времени.