Линия нанесения покрытий для автомобильных деталей: требования, компоновка и производительность (2026)
Краткий ответ: Линия нанесения покрытий на автомобильные детали должна выдерживать толщину плёнки в пределах примерно плюс-минус 10 микрон, обеспечивать 500–1 000 часов солевого тумана на конструкционных деталях и давать стабильный внешний вид, который проверяет OEM. Обычно это означает семистадийную предварительную подготовку, нанесение роботом или возвратно-поступательным устройством с электростатическими распылителями и полное протоколирование данных процесса. Типичная стоимость линии составляет 350 000–1 800 000 долларов США.
Чем автомобильное покрытие отличается от общего промышленного покрытия?
Три вещи: более жёсткий допуск, документированные доказательства и последствия отказа. Общая промышленная линия оценивается по тому, выглядит ли деталь приемлемо. Автомобильная линия оценивается по письменной спецификации, с записанными данными, и забракованная партия может остановить сборочную линию заказчика.
На практике это в большей степени влияет на выбор оборудования, чем на изменение химии процесса. Протоколирование данных, резервирование и воспроизводимость становятся самостоятельными критериями при закупке.
Какие характеристики обычно указываются на автомобильных деталях?
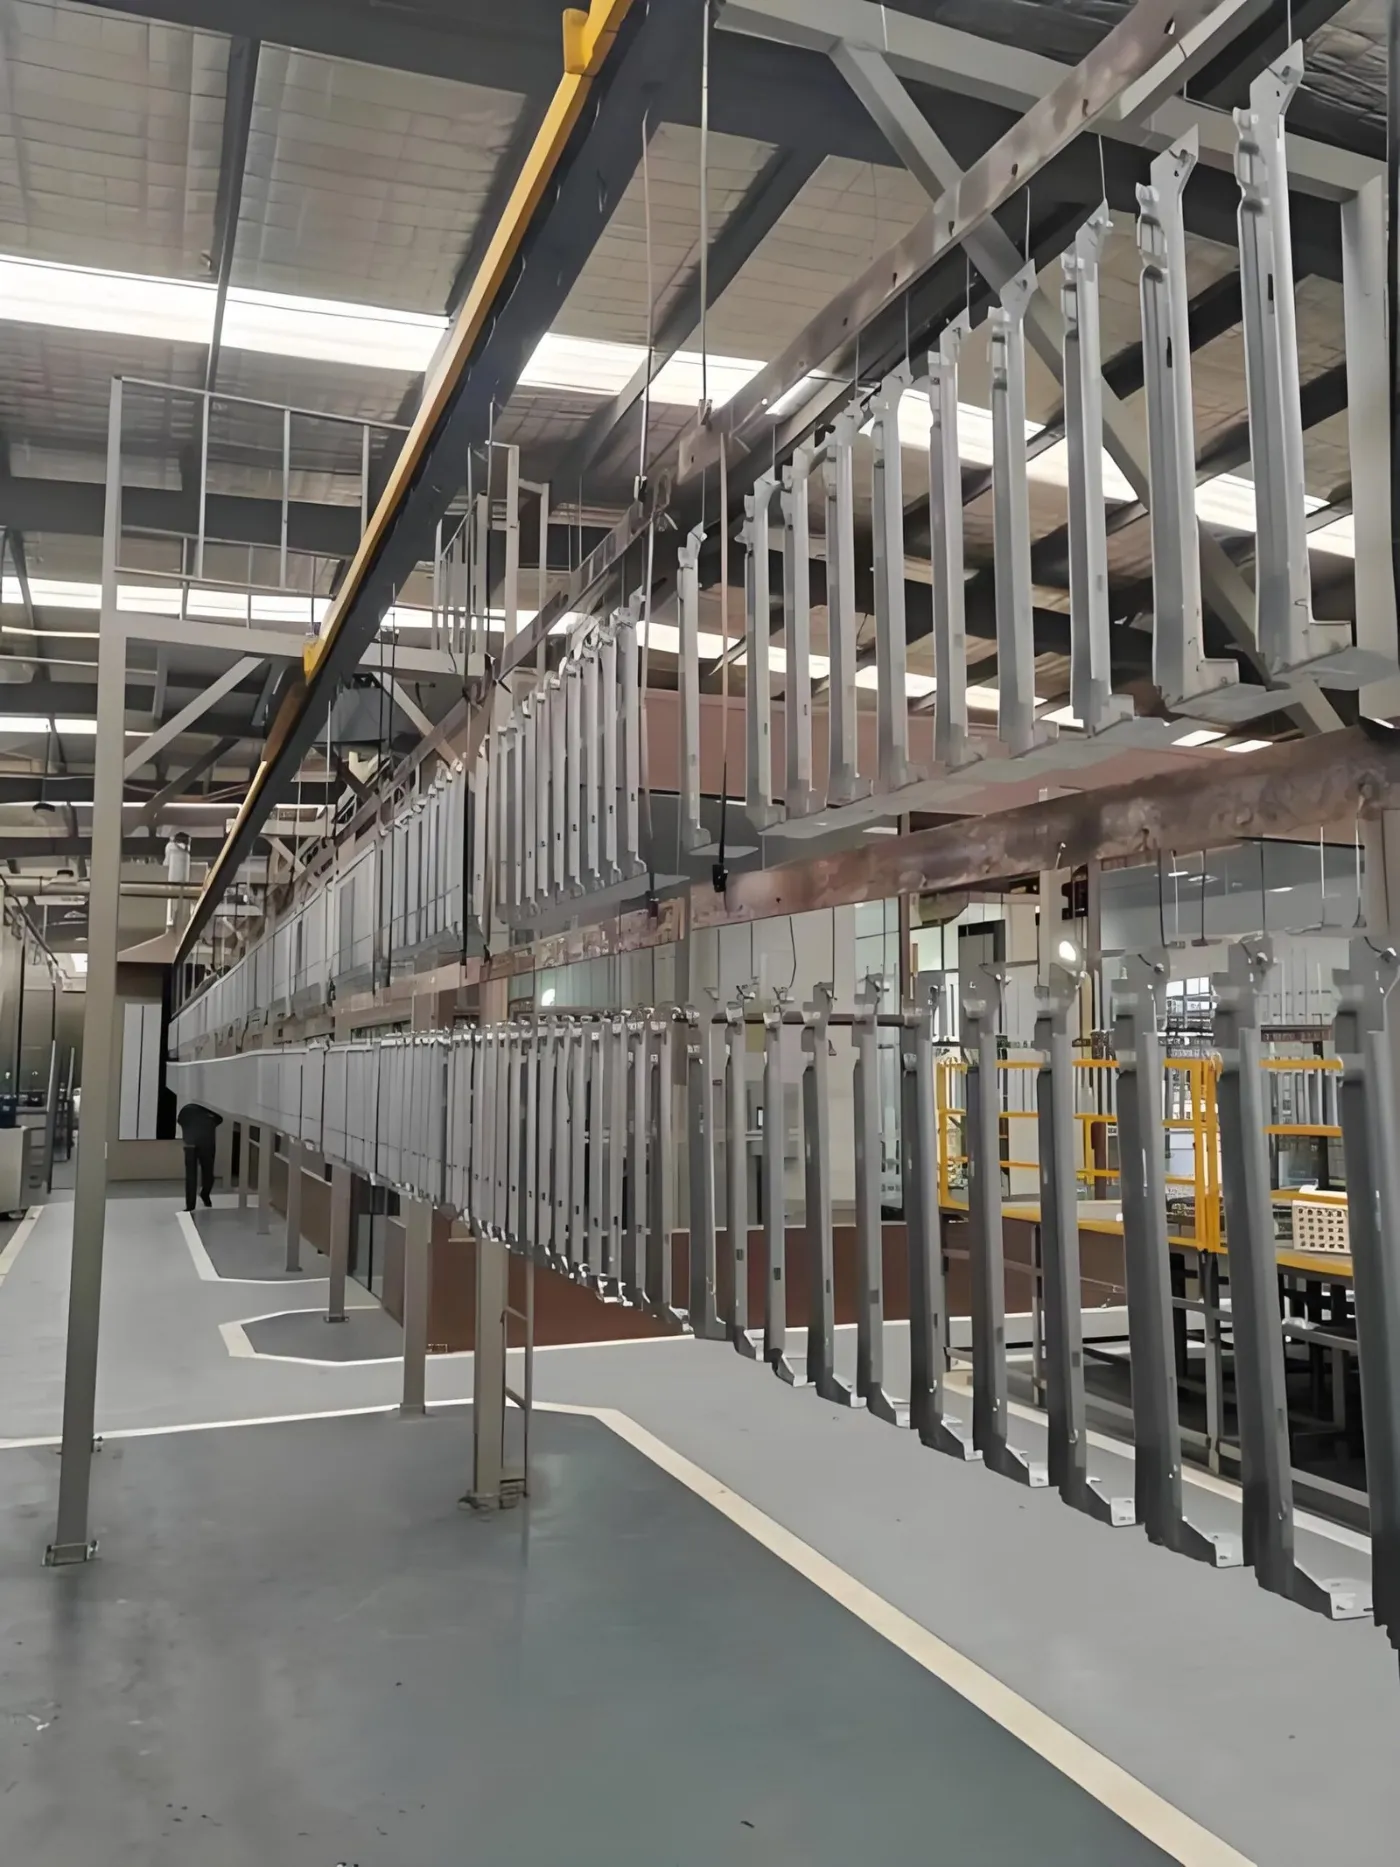
| Группа деталей | Типичная система | Толщина покрытия | Соляной туман | Внешний вид |
|---|---|---|---|---|
| Шасси и конструкция | Фосфат цинка + эпоксидный порошок или электроосаждение | 60-100 микрон | 500-1,000 h | Функциональный |
| Ступицы колес и ободья | Предварительная обработка + порошковый грунт + верхнее покрытие | 90-140 микрон | 750–1 000 ч | Видимый класс A |
| Бамперы и отделка (пластик) | Пламя или плазма + грунт + база + лак | 50-90 микрон | Не применимо | Видимый класс A |
| Внутренние кронштейны | Фосфат железа + полиэфирный порошок | 60-80 микрон | 250-400 ч | Функциональный |
| Пружины и крепежные элементы | Цинковая чешуйка или порошок | 8-25 микрон | 480-720 h | Функциональный |
Уточните точное требование в соответствии с собственным стандартом заказчика. Большинство OEM-производителей публикуют спецификации для конкретных деталей, которые имеют приоритет над общими показателями, приведёнными выше.
Как добиться отклонения толщины плёнки в пределах плюс-минус 10 микрон?
| Применение | электростатические распылители с замкнутым контуром регулирования кВ и расхода порошка; роботы для деталей сложной формы, возвратно-поступательные устройства для плоских деталей. |
|---|---|
| Расположение деталей | фиксированное положение подвешивания с помощью кондукторов, а не свободно качающихся крюков. Качание — крупнейшая единичная причина вариации. |
| Электрическое заземление | Сопротивление крюка менее 1 мегаома, проверяется каждую смену. Плохое заземление вызывает как тонкоплёночный эффект, так и обратную ионизацию. |
| Воздушный баланс кабины | стабильная скорость воздуха на лицевой стороне в пределах плюс-минус 10%. |
| Измерение | Автоматическое или выборочное магнитoиндукционное измерение с регистрацией результатов по партии. |
| Выполненные поставки | 800+ окрасочных линий для 500+ клиентов в 36 странах (инженерная команда MUSI, суммарно с 2011 года) |
| Услуги | Проектирование, изготовление, монтаж, пусконаладка, обучение операторов и сервисная поддержка от одной компании |
Какая пропускная способность нужна автомобильной линии?
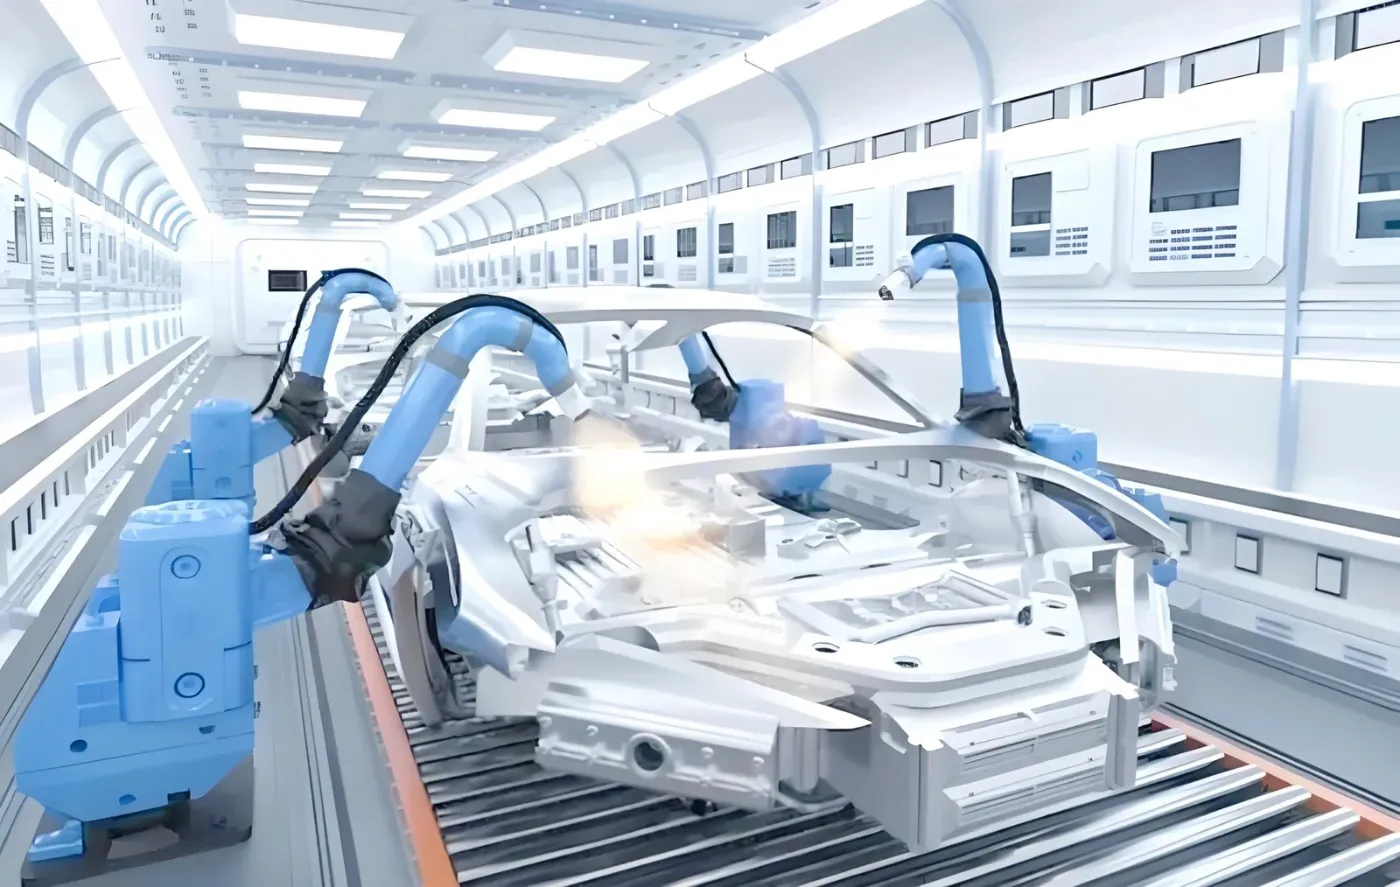
| Размер программы | Деталей в час | Скорость линии | Конфигурация |
|---|---|---|---|
| Низкий объем, вторичный рынок | 100-300 | 1,0–2,0 м/мин | Одноместная кабина, реципроктор |
| Поставка компонентов уровня Tier-2 | 300-800 | 1,5–3,0 м/мин | Робот или двойной реципроктор |
| Поставки напрямую от поставщиков первого уровня | 800-2,000 | 2,5–5,0 м/мин | Роботизированная ячейка, силовая и свободная, двойная кабина |
Конвейеры с тяговым и свободным перемещением обычно применяются при производительности примерно от 500 деталей в час, поскольку они позволяют создавать буферные зоны между загрузкой, нанесением покрытия и разгрузкой, так что остановка на одной станции не приводит к простою всей линии.
Какие доказательства запросит клиент?
- Записи толщины плёнки по партиям с сертификатами калибровки измерительного прибора.
- Отчёты об испытании в соляном тумане по ASTM B117 или ISO 9227 при указанной продолжительности.
- Адгезия по результатам испытания методом решётчатых надрезов по ISO 2409, обычно класс 0 или 1.
- Проверка отверждения с помощью регистратора данных печи с отображением температуры металла детали и времени.
- Журналы контроля ванны предварительной обработки: концентрация, температура, электропроводность по сменам.
Оборудование следует выбирать с учётом этих выходных сигналов. Дооснащение системы регистрации данных после ввода в эксплуатацию обходится гораздо дороже, чем её включение в первоначальную панель управления.
Сколько стоит линия нанесения покрытий на автомобильные детали в 2026 году?
| Конфигурация | Ориентировочная цена (долл. США, франко-завод) |
|---|---|
| Малый объем, реципроктор, 5-стадийная предварительная обработка | 350,000-650,000 |
| Уровень 2, роботизированная ячейка, 7-ступенчатая предварительная обработка | 650,000-1,200,000 |
| Уровень 1, сдвоенная кабина, свободный доступ с питанием, полное протоколирование | 1,200,000-1,800,000 |
| Добавить: Обработка ЛОС для покрывного лака на растворителе | 80,000-400,000 |
Почему стоит заказать линию для нанесения автомобильных покрытий у MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) — китайский производитель окрасочных линий «под ключ», поставивший 800+ окрасочных линий 500+ заказчикам в 36 странах, включая линии окраски автокомпонентов для поставщиков уровней Tier-1 и Tier-2.
- Панели управления, изначально оснащённые функциями регистрации толщины плёнки, отверждения и параметров ванны.
- Ячейки с роботами и реципрокторами выбраны с учётом фактической номенклатуры деталей.
- Стандартные конфигурации поставляются в течение 30–60 дней с гарантией 12 месяцев на всю машину и 36 месяцев на критические компоненты. На конструктивные элементы гарантия составляет до 60 месяцев.
- Каждая линия проектируется в соответствии с письменной спецификацией производительности. Скорость линии, профиль отверждения, толщина покрытия и уровень выбросов указываются в договоре и демонстрируются на вашей собственной детали во время заводских испытаний перед отгрузкой.
- Одна инженерная команда отвечает за всю цепочку — предварительную обработку, нанесение, отверждение, транспортировку и контроль выбросов — поэтому компромиссы между ними решаются на чертёжной доске, а не на полу вашего завода.
MUSI работает с производителями, которые рассматривают финишную обработку поверхности как часть продукта, а не как последний этап перед упаковкой. Это меняет содержание первого разговора: чертежи деталей, целевые показатели производительности и стандарт, по которому проводит аудит ваш собственный заказчик, а не номер модели. Это также меняет то, что происходит после ввода в эксплуатацию, когда настройка процесса, развитие операторов и поддержка запасных частей продолжаются в течение всего срока службы линии.
См. Решения для нанесения покрытий на автомобильные детали и Тематическое исследование линии нанесения покрытий для автомобилей уровня Tier-1.
Часто задаваемые вопросы
Какие допуски на толщину плёнки требуются для автомобильного покрытия?
Обычно плюс-минус 10 микрон при целевом диапазоне 60–100 микрон для конструкционных деталей, и более жёсткие допуски на видимых поверхностях класса A. Соблюдение этого допуска зависит от фиксированных приспособлений для деталей, а не от свободно качающихся крюков, замкнутого контура управления электростатическим распылителем, заземления крюков ниже 1 мегаома и стабильной скорости воздушного потока в камере в пределах плюс-минус 10%.
Сколько часов солевого тумана требуется для автомобильных деталей?
Детали шасси и конструкционные элементы обычно требуют 500–1 000 часов испытаний по ASTM B117 или ISO 9227, ступицы колёс — 750–1 000 часов, внутренние кронштейны — 250–400 часов, а крепёжные изделия с покрытием — 480–720 часов. Всегда сверяйтесь с собственной спецификацией детали заказчика, которая имеет приоритет над общими показателями.
Какая предварительная обработка необходима для линии нанесения автомобильных покрытий?
Семиступенчатая предварительная обработка является стандартной для конструкционных и наружных деталей: щелочное обезжиривание, промывка, удаление ржавчины, промывка, цинкфосфатирование или циркониевая конверсия, промывка и деминерализованное уплотнение. Пятиступенчатая обработка используется для внутренних и неответственных деталей, где требование по коррозионной стойкости составляет 250-400 часов.
Какова производительность линии нанесения покрытия уровня Tier-1?
Обычно 800–2 000 деталей в час при скорости 2,5–5,0 м/мин с использованием роботизированной ячейки с двумя камерами и толкающим-гравитационным конвейером. Толкающий-гравитационный конвейер обычно применяется при производительности выше примерно 500 деталей в час, поскольку буферизация между загрузкой, нанесением покрытия и разгрузкой предотвращает простой всей линии из-за остановки одной станции.
Какую документацию запросит OEM?
Записи толщины плёнки по партиям с сертификатами калибровки толщиномера, отчёты по солевому туману по ASTM B117 или ISO 9227, результаты адгезии методом решётчатых надрезов по ISO 2409 класса 0 или 1, графики регистраторов данных печи, показывающие температуру металла детали во времени, и журналы контроля ванн предварительной обработки по сменам. Укажите это протоколирование в исходной панели управления, а не как дооснащение.
Сколько стоит линия нанесения покрытий на автомобильные детали?
Ориентировочные диапазоны цен на условиях франко-завод на 2026 год составляют от 350 000 до 650 000 долларов США для линии возвратно-поступательного действия малой производительности с пятиступенчатой предварительной обработкой, от 650 000 до 1 200 000 долларов США для роботизированной ячейки уровня Tier-2 с семью ступенями и от 1 200 000 до 1 800 000 долларов США для линии уровня Tier-1 с двумя камерами, системой power-and-free и полным протоколированием данных. Обработка летучих органических соединений для сольвентных финишных покрытий добавляет от 80 000 до 400 000 долларов США.
О цифрах в этом руководстве. Диапазоны цен — это оценки ex-works Китай, составленные в сентябре 2026 года на основе проектных предложений MUSI Technology, и приведены только для бюджетирования; твёрдая цена зависит от габаритов деталей, производительности и местных требований соответствия. Показатели производительности — это типичные значения для правильно подобранного и правильно эксплуатируемого оборудования, а не гарантии. Там, где сертификация или показатель, специфичный для заказчика, не могли быть подтверждены, это отмечено как требующее подтверждения, а не указано как факт. Последняя проверка: 9 сентября 2026 г.
Сопутствующее оборудование: Системы автоматических окрасочных линий
Связанное руководство: Линия подготовки поверхности автомобильных деталей: предварительная обработка, e-coat и финишное покрытие
Сообщите нам размер деталей, производительность и тип покрытия — наши инженеры ответят в течение 24 часов, а планировка и бюджет последуют после получения полных данных о деталях. Свяжитесь с MUSI Technology или просмотрите наш ассортимент оборудования.
Дополнительная информация
- ПродукцияЛиния нанесения покрытий для автомобилей
Роботизированная гибкая линия нанесения покрытий - ОтрасльОкраска автомобильных деталей
- Технические руководстваПорошковое покрытие автомобильных колес и шасси: спецификации, проектирование линии и стоимость (2026)
Роботизированная окраска распылением против реципрокератора: когда робот окупается? (2026) - Примеры из практикиЛиния нанесения покрытий на автомобильные детали для поставщика первого уровня
Роботизированное нанесение покрытий на автомобильные бамперы
Линия порошкового нанесения покрытий на автомобильные колёсные диски
Линия УФ-отверждения для деталей интерьера автомобиля - НовостиРоботизированная окраска распылением в автомобильной промышленности: практическое руководство