自動車部品用塗装ライン:要件、レイアウト、スループット(2026年)
簡単に答えると: 自動車部品の塗装ラインは、膜厚をおよそ±10ミクロン以内に保ち、構造部品では500~1,000時間の塩水噴霧に耐え、OEMが監査する均一な外観を実現する必要があります。通常、これは7段階の前処理、静電ガンを用いたロボットまたはレシプロケータによる塗布、そして完全なプロセスデータの記録を意味します。一般的なラインコストは35万~180万米ドルです。
自動車が一般産業用塗装と異なる点は何ですか?
3つの点です:より厳しい公差、文書化された証拠、そして失敗の影響です。一般産業用ラインは、部品が見栄えよく仕上がるかどうかで評価されます。自動車ラインは、記録されたデータを伴う書面による仕様に照らして評価され、不合格ロットは顧客の組立ラインを停止させる可能性があります。
実際には、これはプロセス化学よりも設備選定を大きく変えます。データ記録、冗長性、再現性がそれ自体で購入基準となります。
自動車部品は通常どのような仕様を満たす必要がありますか?
| 部品グループ | 典型的なシステム | 塗膜厚 | 塩水噴霧 | 外観 |
|---|---|---|---|---|
| シャシーおよび構造部品 | リン酸亜鉛 + エポキシパウダーまたは電着塗装 | 60~100ミクロン | 500-1,000 h | 機能性 |
| ホイールハブおよびリム | 前処理 + パウダープライマー + トップコート | 90~140ミクロン | 750~1,000時間 | クラスA可視面 |
| バンパーおよびトリム(プラスチック) | フレームまたはプラズマ + プライマー + ベース + クリア | 50~90ミクロン | 該当なし | クラスA可視面 |
| 内装ブラケット | リン酸鉄 + ポリエステルパウダー | 60~80ミクロン | 250-400 h | 機能性 |
| スプリングおよびファスナー | 亜鉛フレークまたはパウダー | 8~25ミクロン | 480-720 h | 機能性 |
正確な要件は顧客自身の標準に照らして確認してください。ほとんどのOEMは、上記の一般的な数値を上書きする部品固有の仕様を公開しています。
膜厚±10ミクロンをどのように達成しますか?
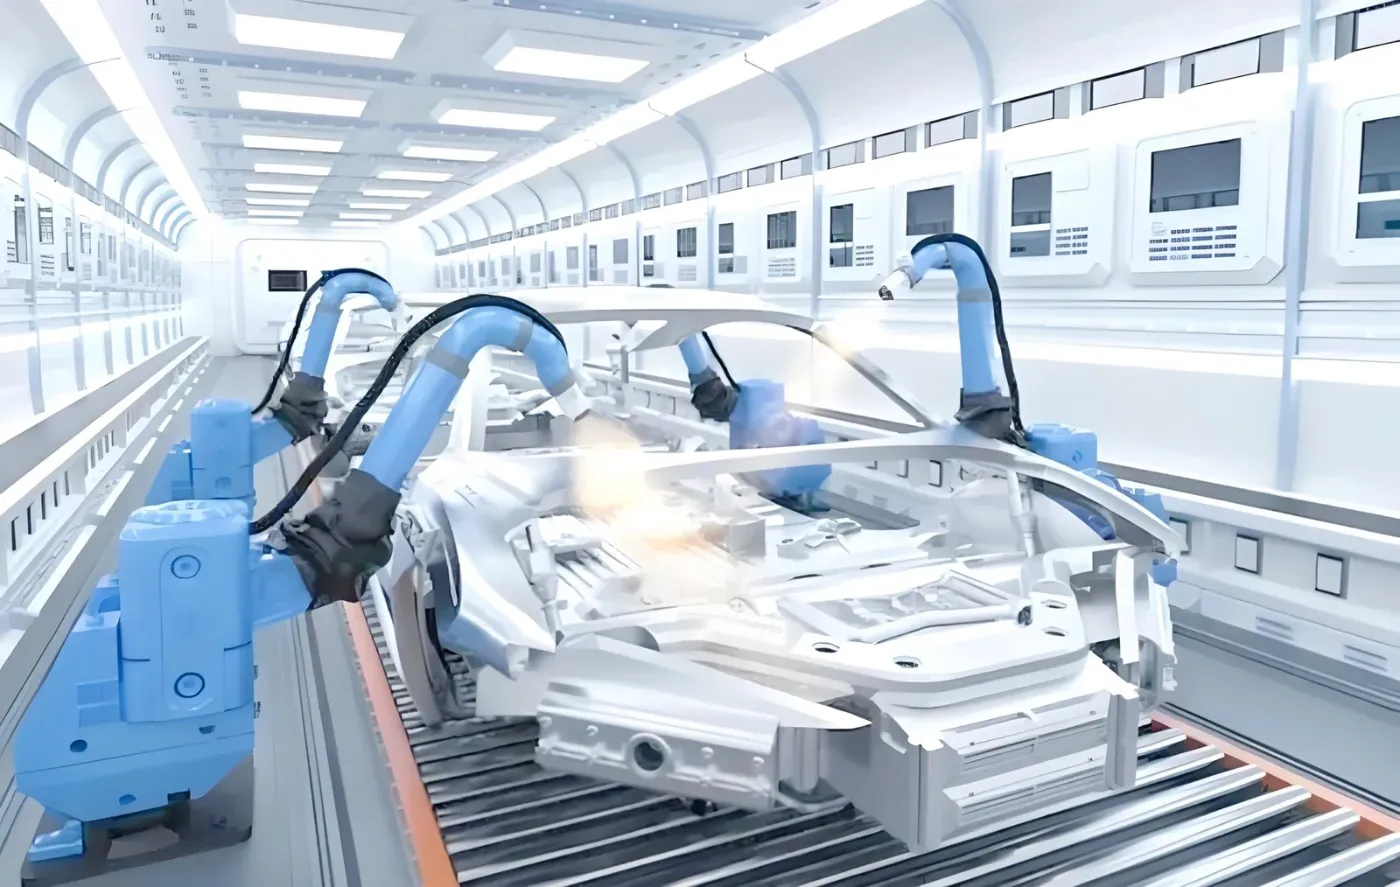
| アプリケーション | 閉ループkVおよびパウダー流量制御を備えた静電ガン、複雑な形状の部品にはロボット、平坦な部品にはレシプロケータ。 |
|---|---|
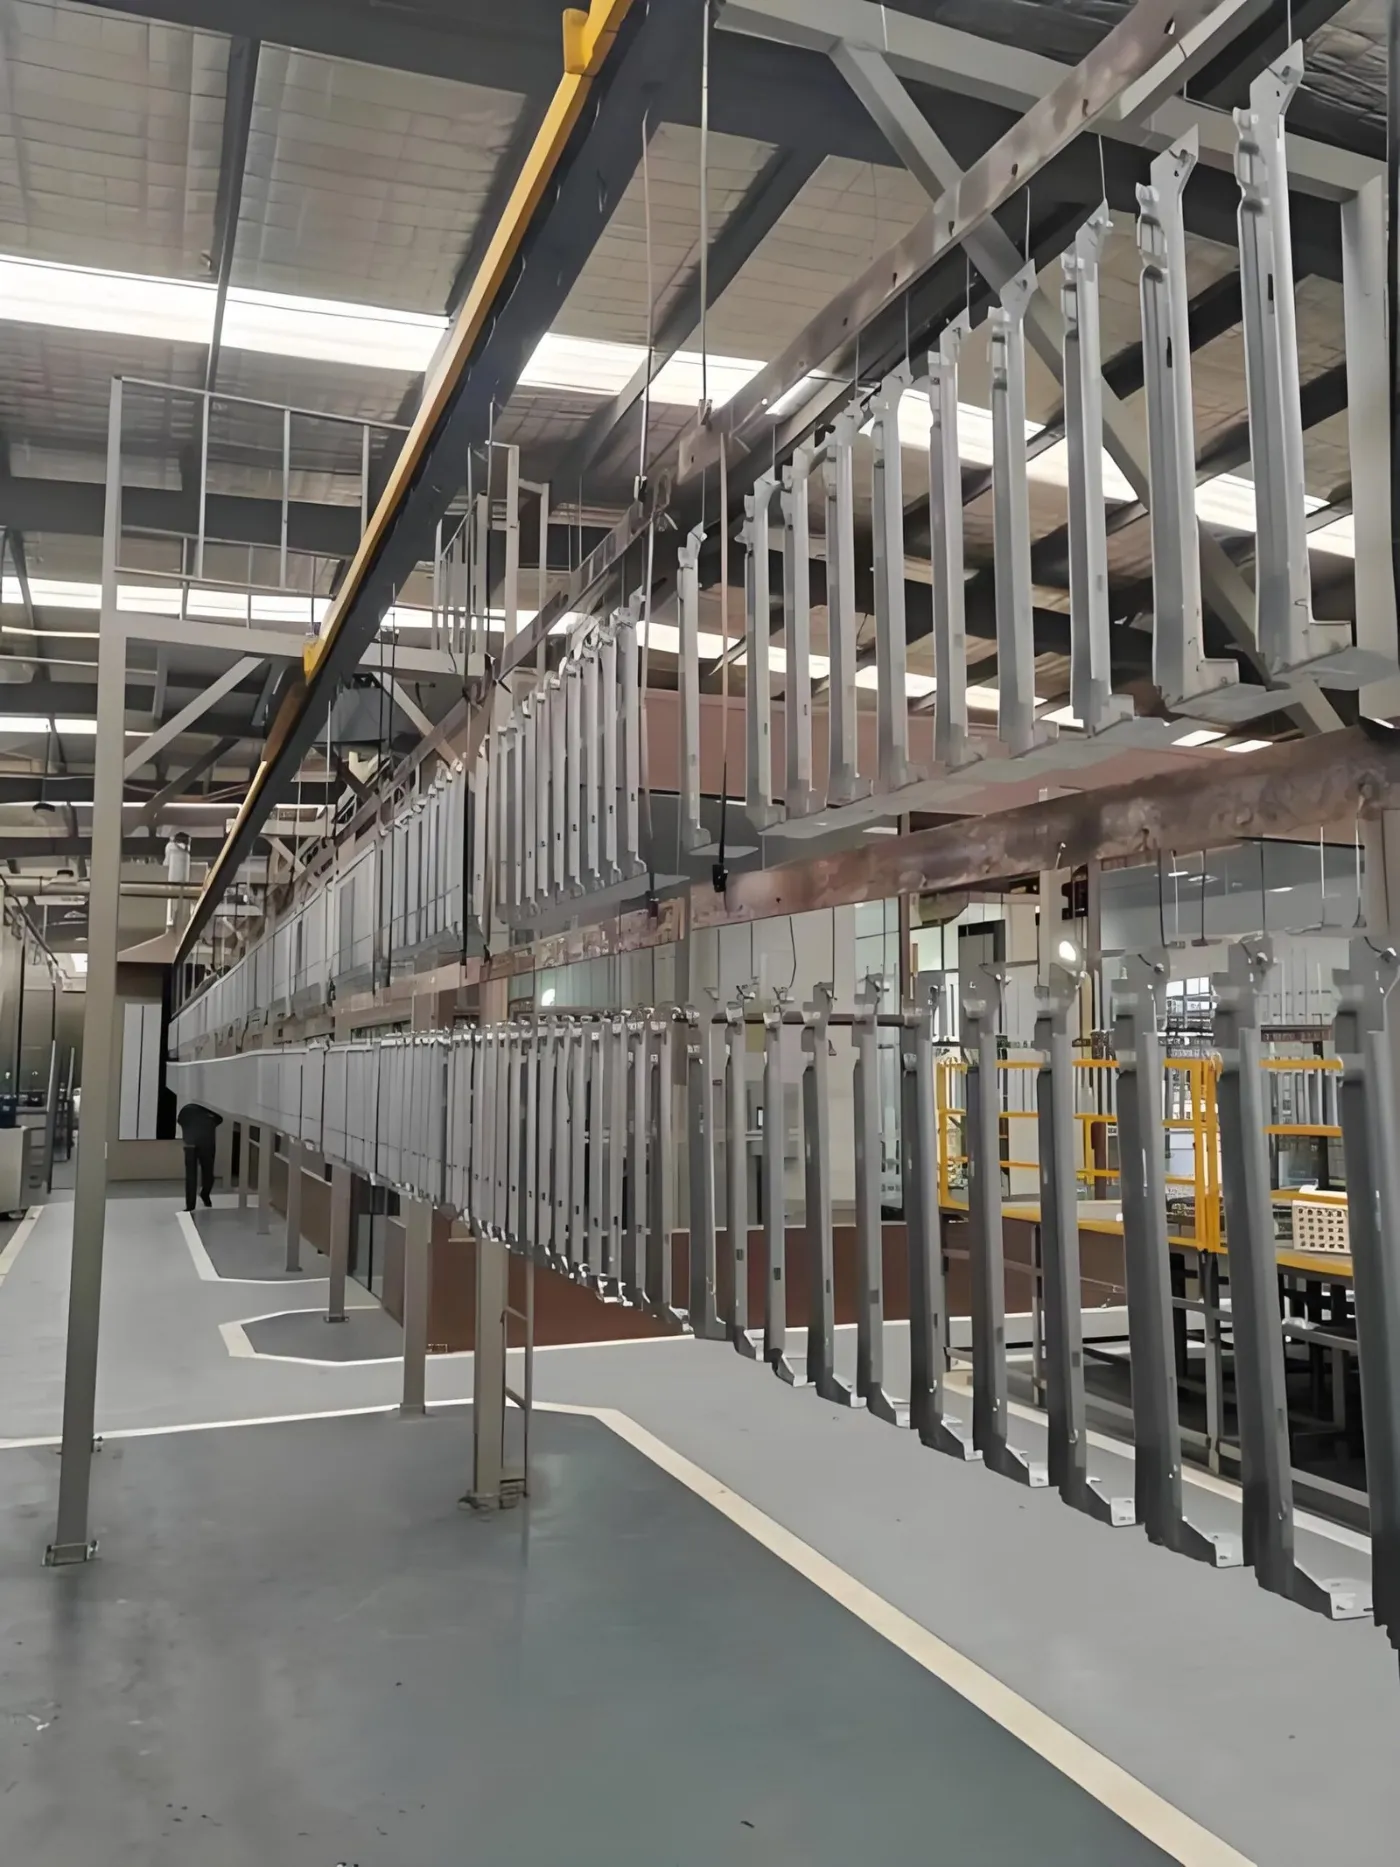
| ワークの吊り方 | 自由に揺れるフックではなく、治具による固定吊り下げ位置。揺れは変動の最大の単一原因です。 |
| 電気的アース | フック抵抗1メガオーム未満、シフトごとに確認。アース不良は薄膜とバックイオン化の両方を引き起こします。 |
| ブースの風量バランス | ±10%以内の安定したフェイスベロシティ。 |
| 測定 | 自動またはサンプリングによる磁気誘導ゲージ測定、結果はバッチごとに記録。 |
自動車ラインにはどのようなスループットが必要ですか?
| プログラム規模 | 1時間あたりの部品数 | ライン速度 | 設定 |
|---|---|---|---|
| 低量産、アフターマーケット | 100-300 | 1.0-2.0 m/min | シングルブース、レシプロケータ |
| ティア2部品供給 | 300-800 | 1.5-3.0 m/min | ロボットまたはツインレシプロケータ |
| ティア1直接供給 | 800-2,000 | 2.5~5.0 m/min | ロボットセル、パワーアンドフリー、ツインブース |
パワーアンドフリーコンベヤは、およそ毎時500個を超えると一般的です。これは、積載、塗装、荷降ろしの間でバッファリングが可能になり、1つのステーションでの停止がライン全体を停止させないためです。
顧客はどのような証拠を求めるでしょうか?
- バッチごとの膜厚記録と、ゲージの校正証明書。
- 指定された時間でのASTM B117またはISO 9227に基づく塩水噴霧試験報告書。
- ISO 2409クロスカットに基づく密着性結果、通常はクラス0または1。
- オーブンデータロガーによる硬化検証。部品の金属温度と時間を示すもの。
- 前処理浴の管理ログ:シフトごとの濃度、温度、導電率。
設備はこれらの出力を念頭に置いて仕様を決めるべきです。試運転後にデータロギングを後付けするのは、当初の制御盤に含めるよりもはるかに高コストです。
2026年における自動車部品塗装ラインのコストはいくらですか?
| 設定 | 参考価格(USD、工場渡し) |
|---|---|
| 低量産、レシプロケータ、5ステージ前処理 | 350,000-650,000 |
| Tier-2、ロボットセル、7ステージ前処理 | 650,000-1,200,000 |
| Tier-1、ツインブース、パワーアンドフリー、完全ロギング | 1,200,000-1,800,000 |
| 追加:溶剤系トップコート用のVOC処理 | 80,000-400,000 |
なぜMUSI Technologyから自動車塗装ラインを調達するのか?
MUSI Technology(Changzhou Musi Environmental Technology Co., Ltd.)は、2021年設立の中国拠点のターンキー塗装ライン製造業者であり、36か国で500社以上の顧客に800以上の塗装ラインを納入しており、Tier-1およびTier-2サプライヤー向けの自動車部品塗装ラインを含みます。
- 制御盤は当初から膜厚、硬化、浴槽のロギングを仕様に含める。
- ロボットセルとレシプロケータセルは、実際の部品構成に基づいて選定。
- 標準構成は30~60日で出荷され、12か月の全機保証と36か月の重要部品保証が付きます。
- すべてのラインは、書面による性能仕様に基づいて設計されています。ライン速度、硬化プロファイル、膜厚、排出レベルは契約に明記され、出荷前の工場試運転であなた自身の部品において実証されます。
- 一つのエンジニアリングチームが、前処理、塗布、硬化、搬送、排出制御までの全チェーンを担っているため、それらの間のトレードオフは、お客様の工場の現場ではなく、設計段階で解決されます。
MUSIは、表面仕上げを梱包前の最終工程ではなく製品の一部として捉えるメーカーと協働しています。そのことは、最初の会話の内容を変えます。型番ではなく、部品図面、スループット目標、そして自社のお客様が監査で照らし合わせる標準についての会話になるのです。また、試運転後に何が起こるかも変えます。プロセス調整、オペレーター育成、スペアパーツ支援が、ラインの稼働期間中ずっと続きます。
見て 自動車部品塗装ソリューション そしてその Tier-1自動車塗装ラインのケーススタディ.
よくある質問
自動車塗装に必要な膜厚公差は?
通常、構造部品では60-100ミクロンの目標に対してプラスマイナス10ミクロン、クラスAの可視表面ではより厳しくなります。この公差を維持するには、自由に揺れるフックではなく固定式の部品治具、閉ループ静電ガン制御、1メガオーム未満のフックアース、プラスマイナス10%以内で安定したブース風速に依存します。
自動車部品に必要な塩水噴霧時間は?
シャシーおよび構造部品は通常、ASTM B117またはISO 9227で500~1,000時間、ホイールハブは750~1,000時間、内装ブラケットは250~400時間、塗装済みファスナーは480~720時間が必要です。常に顧客自身の部品仕様に照らして確認してください。これは一般的な数値よりも優先されます。
自動車塗装ラインにはどのような前処理が必要ですか?
構造部品および外装部品には7段階前処理が標準です:アルカリ脱脂、リンス、脱錆、リンス、リン酸亜鉛またはジルコニウム化成処理、リンス、脱イオンシール。5段階は、腐食要件が250-400時間である内装および非重要部品に使用されます。
Tier-1塗装ラインはどのくらいのスループットで稼働しますか?
通常、2.5-5.0 m/minで毎時800-2,000部品、ツインブースとパワーアンドフリー搬送を備えたロボットセルを使用します。パワーアンドフリーはおおよそ毎時500部品以上で標準的です。なぜなら、ロード、塗装、アンロード間のバッファリングにより、1つの停止したステーションがライン全体を停止させることが防がれるからです。
OEMはどのような文書を要求しますか?
ゲージ校正証明書付きのバッチごとの膜厚記録、ASTM B117またはISO 9227に基づく塩水噴霧報告書、クラス0または1でのISO 2409に基づくクロスカット密着性結果、部品金属温度対時間を示すオーブンデータロガートレース、シフトごとの前処理浴管理ログ。このロギングは後付けではなく、当初の制御盤で指定してください。
自動車部品塗装ラインのコストはいくらですか?
2026年の参考工場渡し価格範囲は、5段階前処理付きの低生産量レシプロケーターラインで35万-65万米ドル、7段階付きのTier-2ロボットセルで65万-120万米ドル、パワーアンドフリーと完全なデータロギング付きのTier-1ツインブースラインで120万-180万米ドルです。溶剤系トップコート用のVOC処理は8万-40万米ドルを追加します。
このガイドの図について。 価格帯は、2026年9月にMUSI Technologyのプロジェクト見積もりから作成された中国工場渡しの概算であり、予算作成用にのみ提供されています。確定価格は、部品のエンベロープ、スループット、および現地のコンプライアンス要件によって異なります。性能数値は、適切に仕様設定され適切に運用された装置の典型値であり、保証値ではありません。認証または顧客固有の数値を検証できなかった場合は、記載せず確認対象としてマークしています。最終レビュー日:2026年9月9日。
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.