粉体塗装用前処理におけるリン酸鉄とリン酸亜鉛の比較
簡単に答えると: リン酸鉄は約20-70 mg/ft²(0.2-0.75 g/m²)の薄い非晶質化成皮膜で、32-60 °Cで3段または5段工程で施されます。リン酸亜鉛は約100-300 mg/ft²(1.1-3.2 g/m²)の結晶性皮膜で、スプレー塗装前処理用であり、6~8段工程、コンディショニングリンス、スラッジろ過、重金属排水処理が必要です。Products Finishingによると、鋼上のリン酸鉄は250-500時間、リン酸亜鉛は約750時間の塩水噴霧耐性を示し、いずれも塗装システム全体に依存します。リン酸鉄は屋内および一般産業用途に適し、リン酸亜鉛は自動車、屋外、亜鉛メッキ部品に適しています。
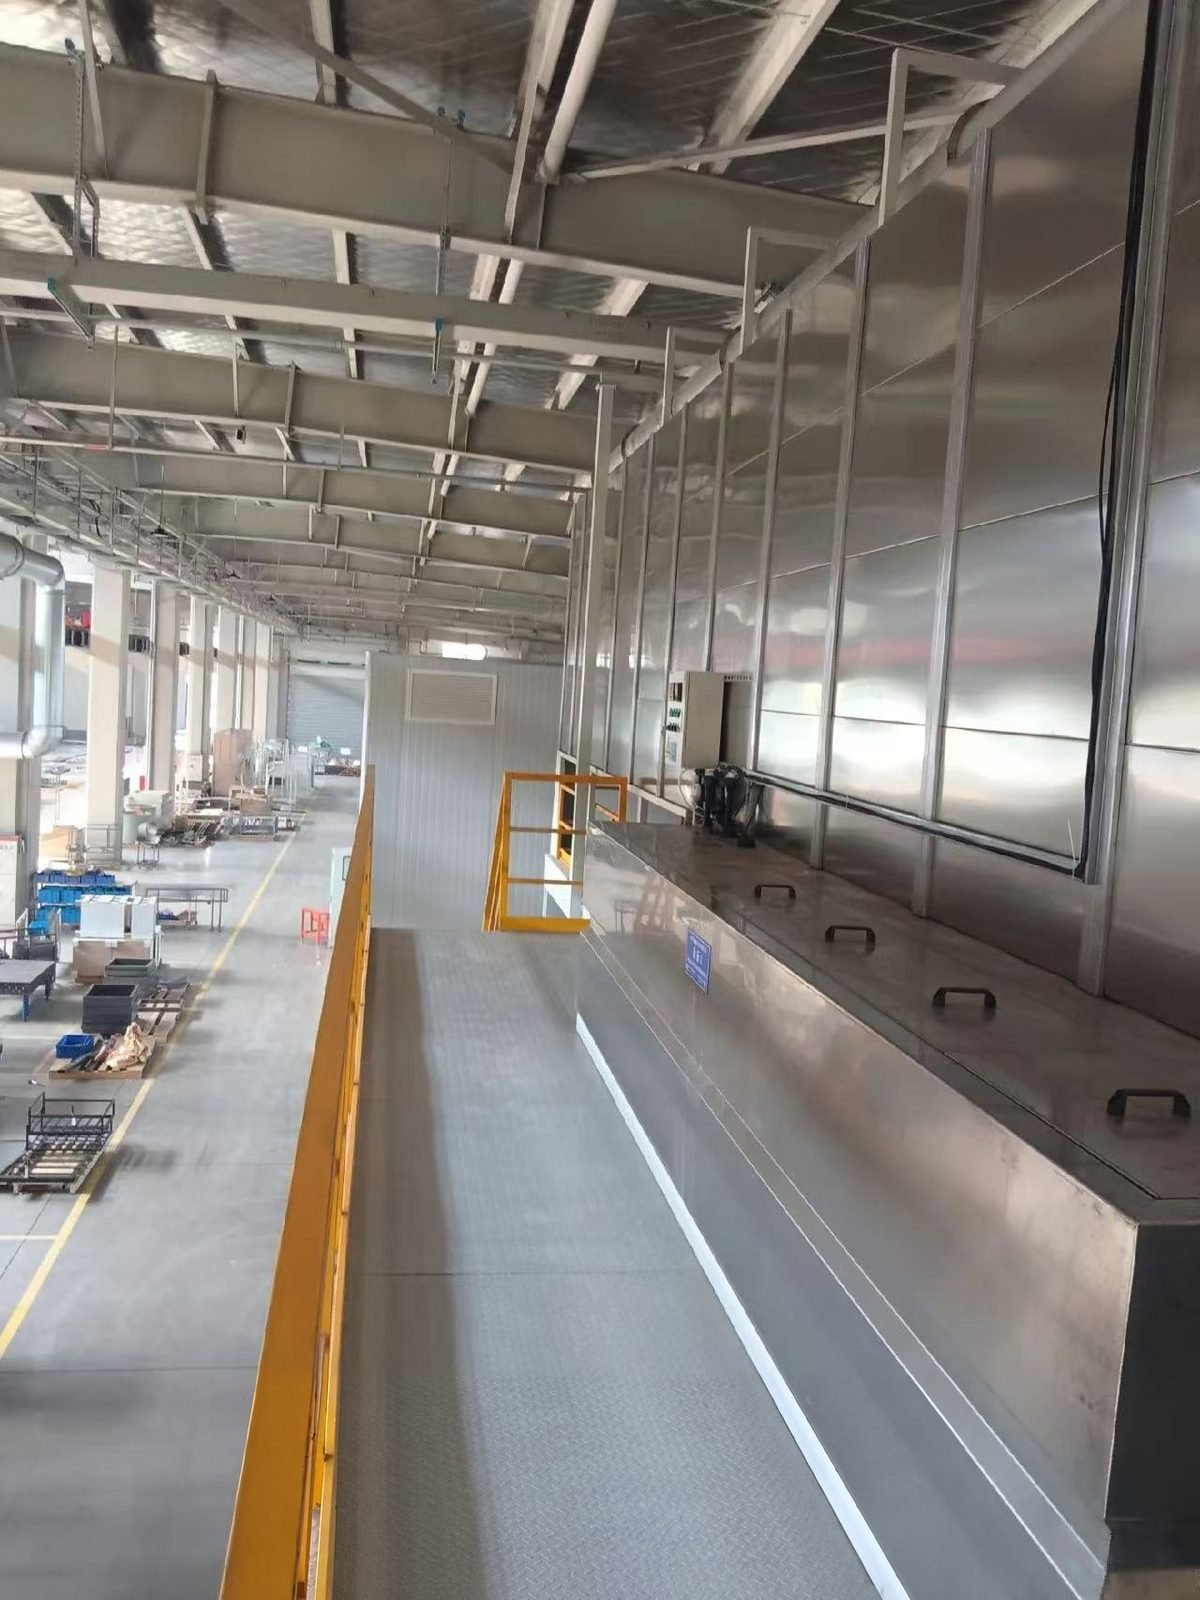
MUSI Technologyは、中国常州にある粉体および液体スプレー塗装ラインのメーカーであり、どちらの化学処理にも対応するスプレーおよび浸漬前処理セクションを構築し、接触時間とコンベア速度から各ステージを設計し、コンディショニングステージ、ステンレス鋼製リン酸塩槽、スラッジろ過ループ、およびリン酸亜鉛プロセスに必要な脱イオンリンスを追加しています。
リン酸鉄とリン酸亜鉛の違いは何ですか?
リン酸鉄は薄い非晶質の化成皮膜であり、リン酸亜鉛はより重い結晶質のものです。どちらも粉体塗装の前処理であり、密着性を向上させ、塗膜下腐食を遅らせます。リン酸鉄皮膜は青色から虹色に見え、同じステージで洗浄と塗装が可能な弱酸性浴から形成されます。リン酸亜鉛は、しばしばニッケルとマンガンで改質されたより複雑な浴からリン酸亜鉛結晶を析出させ、結晶を微細で緻密に保つために最初にコンディショニングリンスが必要です。リン酸亜鉛鉄として販売されている製品は亜鉛ファミリーに属し、サプライヤーのデータシートから判断する必要があります。
| 項目 | リン酸鉄 | リン酸亜鉛 |
|---|---|---|
| 皮膜構造 | 非晶質、青色から虹色 | 結晶質、灰色 |
| リン酸塩皮膜重量 | 20-70 mg/ft²(約0.2-0.75 g/m²);25-50 mg/ft²が一般的な作業範囲 | スプレー塗装前処理には100-300 mg/ft²(約1.1-3.2 g/m²);TT-C-490 Type Iへの浸漬には300-500 mg/ft² |
| 典型的な工程数 | 3または5 | 6~8(コンディショニングとパッシベーションを含む) |
| バス温度 | 32-60 °C(90-140 °F);あるサプライヤーのデータシートでは50-60 °C | あるサプライヤーのデータシートでは48-55 °C |
| 浴の酸性度 | pH 3.5-5.0 (combined clean and coat) or 4.5-5.5 | Controlled by free acid and total acid points, not by pH alone |
| Conditioning (activation) rinse | Not required | Required for fine, uniform crystals |
| Sludge | Light; periodic removal | Continuous; filtration or filter press |
| 基材 | 鋼;また亜鉛メッキ鋼およびアルミニウム、それらの割合が高い場合はフッ化物添加剤を加える | 鋼、溶融亜鉛メッキ鋼、亜鉛ニッケルメッキ鋼 |
| 公表されている塩水噴霧ガイド(鋼、塗装下) | 250-500 h | 約750時間;溶融亜鉛メッキ鋼上では最大1,000時間 |
| 廃水 | リン酸塩、中和、油除去 | 亜鉛、ニッケルおよびマンガンの析出とリン酸塩 |
塩水噴霧の数値はProducts Finishingが公開しているガイドであり、洗浄、すすぎ水の品質、シールすすぎ、粉体化学、膜厚というシステム全体に依存します。いかなるラインに対しても保証するものではありません。
各リン酸塩処理には何段階必要ですか?
鉄リン酸塩は3段階または5段階で処理され、亜鉛リン酸塩はコンディショニングすすぎ、不動態化すすぎ、脱イオン水すすぎが追加されるため6~8段階必要です。追加のタンク、加熱、ポンプが亜鉛ラインが長くなる主な理由です; 前処理洗浄機 ページでは、段階の長さが接触時間とコンベア速度にどのように従うかを示しています。
| ステージ | 3段階鉄リン酸塩 | 5段階鉄リン酸塩 | 亜鉛リン酸塩(スプレー) |
|---|---|---|---|
| 1 | 洗浄およびリン酸塩処理、90秒、90-140 °F、pH 3.5-5.0 | アルカリ洗浄、90秒、90-140°F | アルカリ洗浄 |
| 2 | リンス、30秒 | リンス、30秒、常温 | 水リンス |
| 3 | シールリンス、30秒 | リン酸鉄処理、60秒、90-140°F | コンディショニング(リン酸チタン活性剤) |
| 4 | リンス、30秒、常温 | リン酸亜鉛、60-180秒、48-55 °C、0.8-2.0 bar | |
| 5 | シールリンス、30秒、70-140 °F | 水リンス | |
| 6 | 不動態化(シール)リンス | ||
| 7 | 脱イオン水リンス | ||
| 8 | 乾燥(サプライヤーシートでは任意の工程) |
りん酸鉄ではコーティング重量は工程数とともに増加する:公表されている指針では、3段式洗浄機で20-40 mg/ft²、5段式で40-70 mg/ft²とされている。
どちらを指定すべきか:りん酸鉄かりん酸亜鉛か?
りん酸鉄は鋼上の屋内および一般産業製品に適しており、りん酸亜鉛は部品が屋外で使用される場合、自動車または軍用規格に準拠する場合、または亜鉛めっき鋼でできている場合に指定される。より重いりん酸コーティング重量が粉体塗装下で自動的により良いわけではなく、層の均一性が数値よりも重要であり、粉体塗膜も曝露条件に適合させる必要があり、屋内作業では約50 µm、屋外では75 µm以上が挙げられている。
| 最終用途 | 通常の選択 | ルールの理由 |
|---|---|---|
| 屋内家具、棚、筐体、家電 | リン酸鉄、3または5ステージ | 短い洗浄機と単純な排水で十分な付着性と耐食性 |
| 一般産業用鋼構造物 | リン酸鉄、シールとDIリンス付き5ステージ | ステージとシーラーに応じて250-500時間の塩水噴霧の公開ガイド |
| 自動車部品、農業・灌漑設備 | リン酸亜鉛 | 鋼材に関する約750時間の公開ガイド |
| 屋外使用向けの亜鉛めっき鋼 | リン酸亜鉛 | 亜鉛めっき上で最も効果的とされ、最大1,000時間 |
| 米国連邦仕様TT-C-490に準拠 | リン酸亜鉛、タイプI | 皮膜重量と結晶粒微細化が仕様に明記されている |
| 鋼材とアルミニウムの混合積載 | Iron phosphate with fluoride additive, or thin-film zirconium | Zinc phosphate data sheets list steel and zinc-coated steel |
Thin-film zirconium conversion coatings are the phosphate-free alternative to both processes; that choice is covered separately in phosphate vs zirconium pretreatment. Galvanized parts also need attention to outgassing, described in the article on pinholes and outgassing.
Which line settings and tests keep a phosphate bath in control?
An iron phosphate bath is controlled by one titration and a pH reading, and a zinc phosphate bath by three: free acid, total acid and accelerator. Both are confirmed by a coating weight test, in which a treated panel is weighed, stripped and weighed again; ISO 3892 describes the gravimetric method.
| パラメータ | リン酸鉄 | リン酸亜鉛 | どのように確認するか |
|---|---|---|---|
| 浴濃度 | 10-30 g/L;全酸4.1-12.3ポイント(サプライヤーシート) | 全酸16-24 mL | 0.1 N水酸化ナトリウムによる滴定、フェノールフタレイン終点 |
| 遊離酸 | 通常は実施しない | 0.6-0.9 mL | 10 mLサンプルのブロモフェノールブルー終点までの滴定 |
| リン酸塩処理促進剤 | 製品に内蔵 | 1.0~2.5 mL ガス量(亜硝酸塩タイプ) | スルファミン酸によるガス発生試験 |
| pH | 4.5~5.5(4.5~4.8で開始) | 主要な制御ではない | pH電極 |
| 温度 | 50-60 °C | 48-55 °C | タンクセンサーとPLCループ |
| Spray pressure | 1-2 bar | 0.8-2.0 bar | Riser gauge |
| コーティング重量 | 0.2-0.4 g/m² on cold rolled steel | To supplier or customer specification | Weigh, strip, reweigh (ISO 3892) |
| Sludge | Periodic clean-out | Continuous filtration or filter press | Visual, nozzle inspection |
設備面では、これは加熱・断熱されたステンレス鋼製リン酸塩槽(亜鉛リン酸塩用にはグレード1.4401、1.4541、1.4571が挙げられる)、亜鉛工程の直前に配置された別個のコンディショニング段階、スラッジ沈降またはろ過ループ、および滴定結果に連動した定量ポンプを意味する。主要コンポーネントは、化学薬品(顧客仕様に応じて構成可能)についてHenkel BonderiteやChemetall(Gardobondリン酸塩処理およびGardolene活性化)などの国際ブランドから入手可能である。ラインのより広い全体像は次にある。 粉体塗装ラインガイド.
各リン酸塩処理プロセスはどのような廃水を生成するか?
鉄リン酸塩の排水は主にリン酸塩と除去された油分であり、中和が必要である。一方、亜鉛リン酸塩の排水は亜鉛、ニッケル、マンガンも含み、放流前に沈殿させなければならない。亜鉛リン酸塩スラッジのある分析では、約20%の鉄、8%の亜鉛、45%のリン酸塩が報告されており、それが別個の廃棄物としてろ過・処分される理由である。参考として、米国の金属表面処理前処理基準(40 CFR 433)は、亜鉛を日最大2.61 mg/L、月平均1.48 mg/L、ニッケルを3.98および2.38 mg/Lに制限している。拘束力のある数値は地域の許可で定められ、多くはリン酸塩または全リンも制限している。
FAQ
粉体塗装下では亜鉛リン酸塩は常に鉄リン酸塩より優れているか? いいえ。亜鉛リン酸塩は公表されている塩水噴霧寿命がより長いが、より多くの工程、厳密な浴管理、スラッジ除去、重金属廃水処理を必要とする。鋼上の屋内製品では、適切に運用されたシールリンス付き5段階鉄リン酸塩洗浄機が通常は要件を満たす。
粉体塗装ラインはどのリン酸塩皮膜重量を目標にすべきか? 公表されている範囲は、鉄リン酸塩で20-70 mg/ft²、スプレー亜鉛リン酸塩で100-300 mg/ft²である。サプライヤーの範囲内で均一な層であることが高い数値よりも重要である。なぜなら、不均一な皮膜はより軽い皮膜よりも腐食性能を損なうからである。
なぜ亜鉛リン酸塩にはコンディショニングリンスが必要なのか? コンディショニングまたは活性化リンスは、通常リン酸チタンの分散液で、金属上に結晶核を残します。その後、リン酸亜鉛結晶が短い接触時間で微細かつ緻密に成長します。これがないと、結晶は粗く、被覆は不均一になります。
リン酸鉄はアルミニウムや亜鉛メッキ鋼に使用できますか? はい、限界内で可能です。あるサプライヤーのデータシートには鋼、亜鉛メッキ鋼、アルミニウムが記載されており、アルミニウムまたは亜鉛メッキ部品が負荷の約10%を超える場合にはフッ化物添加剤を要求しています。リン酸鉄は主にこれらの金属を洗浄しエッチングします。
MUSI Technologyが適合する領域
MUSI Technologyは、前処理セクションを乾燥オーブン、ブース、硬化オーブンとともに設計しているため、ステージ数、タンク材料、リンス水品質が顧客のサプライヤーが指定する化学薬品に適合します。詳細は 前処理洗浄機 ページにあります。図面と腐食目標は お問い合わせページ.
MUSI Technology テクニカルディレクター、Lin Cong 提供
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- クイックカラーチェンジパウダーブース:15分での切り替え
クイックカラーチェンジパウダーブースは、60~120分ではなく10~25分で色を切り替えます。ブースの材質、サイクロン対カートリッジ回収、コストパー。 - ホイール&シャシー粉体塗装ライン:仕様とコスト
ホイールとシャーシ部品は、自動車塗装において最も厳しい腐食および外観仕様を担っています。コートスタック、フィリフォームおよび塩水噴霧目標、ライン。 - VOC処理:RTO対RCO対活性炭対ローター
スプレーコーティングラインのVOC処理におけるRTO、RCO、活性炭吸着、ゼオライトローター濃縮装置の比較:効率、コスト、最適な用途。 - 塗装ライン全体のコスト:2026年予算ガイド
粉末塗装ラインの完全な設備は、半自動セットアップで45,000米ドルから、全自動プラントで2,000,000米ドルです。 - スプレーブースフィルター:種類、交換間隔 & コスト
ペイントアレスター、天井、吸気、排気フィルターを効率、圧力損失、寿命で比較。交換間隔、マノメーターの読み方、そして。