Iron Phosphate vs Zinc Phosphate Pretreatment untuk Powder Coating
Jawaban singkat: Iron phosphate adalah lapisan konversi amorf tipis sekitar 20-70 mg/ft² (0,2-0,75 g/m²) yang diaplikasikan dalam tiga atau lima tahap pada 32-60 °C. Zinc phosphate adalah lapisan kristalin sekitar 100-300 mg/ft² (1,1-3,2 g/m²) untuk pekerjaan pra-cat semprot yang membutuhkan enam hingga delapan tahap, pembilasan conditioning, filtrasi lumpur, dan pengolahan air limbah logam berat. Products Finishing memberikan 250-500 jam uji semprot garam untuk iron phosphate pada baja dan sekitar 750 jam untuk zinc phosphate, keduanya bergantung pada sistem coating secara keseluruhan. Iron phosphate cocok untuk pekerjaan dalam ruangan dan industri umum; zinc phosphate cocok untuk bagian otomotif, luar ruangan, dan galvanis.
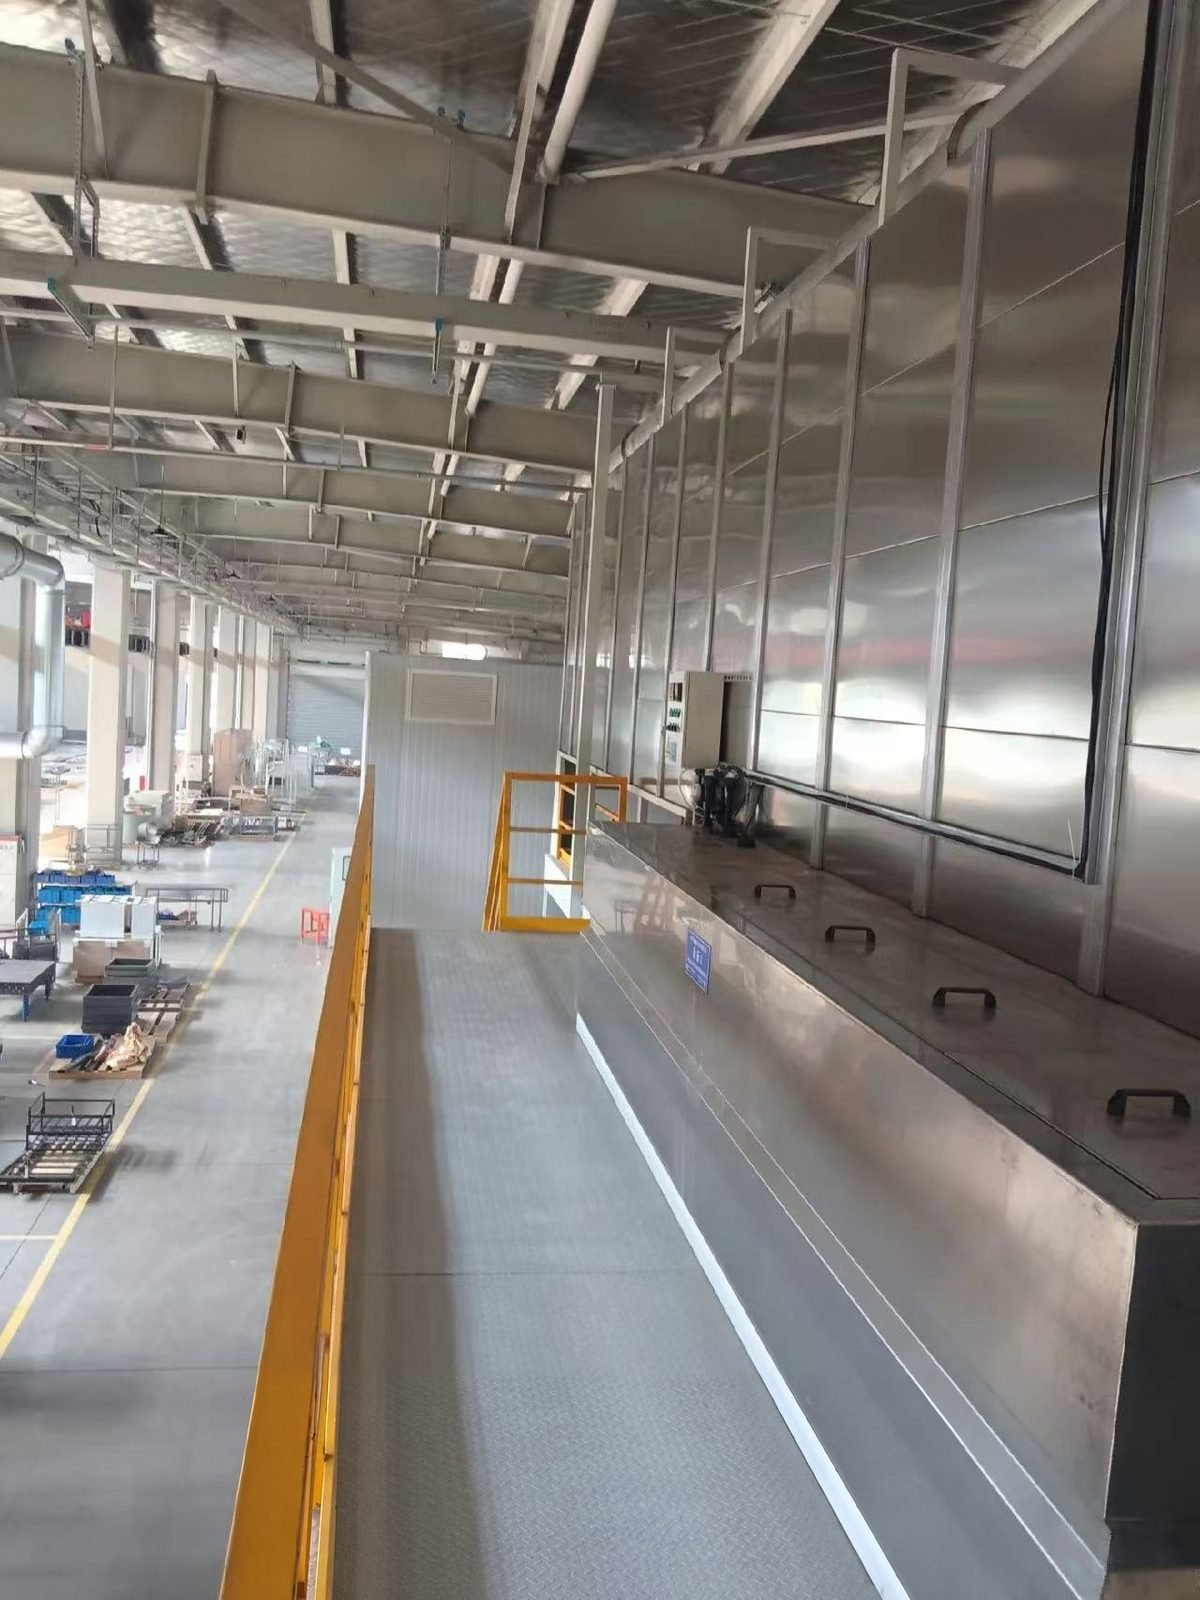
MUSI Technology, produsen lini pelapisan semprot bubuk dan cair di Changzhou, Tiongkok, membangun bagian pretreatment semprot dan celup untuk kedua jenis kimia, mengukur setiap tahap dari waktu kontak dan kecepatan konveyor serta menambahkan tahap pengondisian, tangki fosfat stainless steel, sirkuit filtrasi lumpur dan bilasan deionisasi yang dibutuhkan proses seng fosfat.
Apa perbedaan antara besi fosfat dan seng fosfat?
Besi fosfat adalah lapisan konversi tipis amorf dan seng fosfat adalah lapisan kristalin yang lebih berat; keduanya adalah pretreatment untuk pelapisan bubuk yang meningkatkan adhesi dan memperlambat korosi di bawah film. Lapisan besi fosfat tampak biru hingga berwarna-warni dan terbentuk dari rendaman agak asam yang dapat membersihkan dan melapisi pada tahap yang sama. Seng fosfat mengendapkan kristal seng fosfat dari rendaman yang lebih kompleks, sering dimodifikasi dengan nikel dan mangan, dan memerlukan bilasan pengondisian terlebih dahulu agar kristal tetap halus dan padat. Produk yang dijual sebagai seng-besi fosfat termasuk dalam keluarga seng dan harus dinilai dari lembar data pemasok.
| Barang | Fosfat besi | Seng fosfat |
|---|---|---|
| Struktur pelapisan | Amorf, biru hingga berwarna-warni | Kristalin, abu-abu |
| Berat lapisan fosfat | 20-70 mg/ft² (sekitar 0,2-0,75 g/m²); 25-50 mg/ft² adalah rentang kerja umum | 100-300 mg/ft² (sekitar 1,1-3,2 g/m²) untuk pekerjaan penyemprotan sebelum pengecatan; 300-500 mg/ft² untuk pencelupan ke TT-C-490 Tipe I |
| Jumlah tahap tipikal | 3 atau 5 | 6 hingga 8, termasuk conditioning dan passivasi |
| Suhu rendaman | 32-60 °C (90-140 °F); 50-60 °C pada satu lembar data pemasok | 48-55 °C pada satu lembar data pemasok |
| Keasaman bak | pH 3,5-5,0 (gabungan pembersihan dan pelapisan) atau 4,5-5,5 | Dikendalikan oleh asam bebas dan titik asam total, bukan hanya oleh pH |
| Bilas pengondisian (aktivasi) | Tidak diperlukan | Diperlukan untuk kristal halus dan seragam |
| Lumpur fosfat | Ringan; pembersihan berkala | Terus-menerus; filtrasi atau filter press |
| Bahan substrat | Baja; juga baja berlapis seng dan aluminium, dengan aditif fluorida bila proporsinya tinggi | Baja, baja galvanis, baja berlapis seng-nikel |
| Panduan uji semprot garam yang diterbitkan (baja, di bawah cat) | 250-500 h | Sekitar 750 jam; hingga 1.000 jam pada baja galvanis |
| Air limbah | Fosfat, netralisasi, penghilangan minyak | Pengendapan seng, nikel dan mangan serta fosfat |
Angka salt spray adalah panduan yang diterbitkan dari Products Finishing dan bergantung pada sistem lengkap: pembersihan, kualitas air bilas, bilas seal, kimia bubuk dan ketebalan film. Angka tersebut bukan jaminan untuk lini mana pun.
Berapa tahap yang dibutuhkan setiap proses fosfat?
Iron fosfat berjalan dalam tiga atau lima tahap, sedangkan zinc fosfat membutuhkan enam hingga delapan karena menambahkan bilas conditioning, bilas passivating dan bilas air deionisasi. Tangki tambahan, pemanas dan pompa adalah alasan utama lini zinc lebih panjang; mesin cuci pretreatment halaman ini menunjukkan bagaimana panjang tahap mengikuti waktu kontak dan kecepatan konveyor.
| Tahap | Iron fosfat 3 tahap | Iron fosfat 5 tahap | Zinc fosfat (semprot) |
|---|---|---|---|
| 1 | Bersihkan dan fosfat, 90 s, 90-140 °F, pH 3,5-5,0 | Pembersihan alkali, 90 s, 90-140 °F | Pembersihan alkali |
| 2 | Bilas, 30 s | Bilas, 30 s, suhu ruang | Bilas air |
| 3 | Bilas seal, 30 s | Fosfat besi, 60 s, 90-140 °F | Pengondisian (aktivator titanium fosfat) |
| 4 | Bilas, 30 s, suhu ruang | Zinc fosfat, 60-180 s, 48-55 °C, 0,8-2,0 bar | |
| 5 | Bilas seal, 30 s, 70-140 °F | Bilas air | |
| 6 | Bilas pasivasi (seal) | ||
| 7 | Bilas air deionisasi | ||
| 8 | Pengeringan (tahap opsional pada lembar pemasok) |
Berat lapisan meningkat seiring jumlah tahap pada fosfat besi: panduan yang dipublikasikan memberikan 20-40 mg/ft² untuk mesin cuci tiga tahap dan 40-70 mg/ft² untuk lima tahap.
Mana yang harus ditentukan: fosfat besi vs fosfat seng?
Fosfat besi cocok untuk produk dalam ruangan dan industri umum pada baja, dan fosfat seng ditentukan bila komponen berada di luar ruangan, membawa spesifikasi otomotif atau militer, atau terbuat dari baja galvanis. Berat lapisan fosfat yang lebih berat tidak otomatis lebih baik di bawah bubuk; konsistensi lapisan lebih penting daripada angkanya, dan film bubuk harus sesuai dengan paparan juga, dengan sekitar 50 µm disebutkan untuk pekerjaan dalam ruangan dan 75 µm atau lebih untuk luar ruangan.
| Penggunaan akhir | Pilihan umum | Alasan aturan |
|---|---|---|
| Furnitur dalam ruangan, rak, selungkup, peralatan | Besi fosfat, 3 atau 5 tahap | Daya rekat dan ketahanan korosi yang memadai dengan washer pendek dan efluen sederhana |
| Fabrikasi baja industri umum | Besi fosfat, 5 tahap dengan seal dan pembilasan DI | Panduan yang diterbitkan tentang salt spray 250-500 jam, tergantung pada tahap dan sealer |
| Suku cadang otomotif, peralatan pertanian dan irigasi | Seng fosfat | Panduan terbitan sekitar 750 jam pada baja |
| Baja galvanis untuk penggunaan di luar ruangan | Seng fosfat | Dijelaskan sebagai paling efektif pada galvanis, hingga 1.000 jam |
| Sesuai spesifikasi federal AS TT-C-490 | Seng fosfat, Tipe I | Berat lapisan dan penghalusan butir tertulis dalam spesifikasi |
| Muatan campuran baja dan aluminium | Besi fosfat dengan aditif fluorida, atau zirkonium film tipis | Lembar data seng fosfat mencantumkan baja dan baja berlapis seng |
Lapisan konversi zirkonium film tipis adalah alternatif bebas fosfat untuk kedua proses; pilihan itu dibahas secara terpisah di fosfat vs praperlakuan zirkonium. Bagian galvanis juga perlu perhatian terhadap outgassing, dijelaskan dalam artikel tentang lubang jarum dan outgassing.
Pengaturan lini dan pengujian apa yang menjaga bak fosfat tetap terkendali?
Bak besi fosfat dikendalikan oleh satu titrasi dan pembacaan pH, dan bak seng fosfat oleh tiga: asam bebas, asam total dan akselerator. Keduanya dikonfirmasi oleh uji berat lapisan, di mana panel yang telah diberi perlakuan ditimbang, dilucuti dan ditimbang lagi; ISO 3892 menjelaskan metode gravimetri.
| Parameter | Fosfat besi | Seng fosfat | Bagaimana cara memeriksanya |
|---|---|---|---|
| Konsentrasi rendaman | 10-30 g/L; total asam 4,1-12,3 poin (lembar pemasok) | Total asam 16-24 mL | Titrasi dengan natrium hidroksida 0,1 N, titik akhir fenolftalein |
| Asam bebas | Biasanya tidak dijalankan | 0.6-0.9 mL | Titrasi sampel 10 mL hingga titik akhir biru bromofenol |
| Akselerator fosfatasi | Terpasang di dalam produk | Volume gas 1,0-2,5 mL (tipe nitrit) | Uji evolusi gas dengan asam sulfamat |
| pH | 4,5-5,5 (mulai dari 4,5-4,8) | Bukan kontrol utama | Elektroda pH |
| Suhu | 50-60 °C | 48-55 °C | Sensor tangki dan loop PLC |
| Tekanan semprot | 1-2 bar | 0.8-2.0 bar | Pengukur riser |
| Berat lapisan | 0,2-0,4 g/m² pada baja canai dingin | Sesuai spesifikasi pemasok atau pelanggan | Timbang, lepaskan, timbang ulang (ISO 3892) |
| Lumpur fosfat | Pembersihan berkala | Filtrasi kontinu atau filter press | Visual, inspeksi nosel |
Di sisi peralatan, ini berarti tangki fosfat baja tahan karat berinsulasi dan dipanaskan (grade 1.4401, 1.4541 atau 1.4571 disebut untuk seng fosfat), tahap pengondisian terpisah yang ditempatkan tepat sebelum tahap seng, loop pengendapan atau filtrasi lumpur, dan pompa dosing yang terkait dengan hasil titrasi. Komponen utama tersedia dari merek internasional seperti Henkel Bonderite dan Chemetall (fosfat Gardobond dan aktivasi Gardolene) untuk kimianya (dapat dikonfigurasi sesuai spesifikasi pelanggan). Pandangan yang lebih luas tentang lini ini ada di panduan lini powder coating.
Limbah air apa yang dihasilkan setiap proses fosfat?
Efluen besi fosfat terutama berupa fosfat dan minyak yang tersingkir dan memerlukan netralisasi, sedangkan efluen seng fosfat juga membawa seng, nikel dan mangan yang harus diendapkan sebelum dibuang. Salah satu analisis lumpur seng fosfat melaporkan sekitar 20 % besi, 8 % seng dan 45 % fosfat, itulah sebabnya lumpur ini disaring dan dibuang sebagai limbah terpisah. Sebagai referensi, standar pretreatment penyelesaian logam AS (40 CFR 433) membatasi seng pada 2,61 mg/L maksimum harian dan 1,48 mg/L rata-rata bulanan, dan nikel pada 3,98 dan 2,38 mg/L. Izin lokal menetapkan angka yang mengikat, dan banyak juga membatasi fosfat atau total fosfor.
FAQ
Apakah seng fosfat selalu lebih baik daripada besi fosfat pada pelapisan bubuk? Tidak. Seng fosfat memberikan umur uji semprot garam yang dipublikasikan lebih lama, tetapi memerlukan lebih banyak tahap, kontrol bak yang lebih ketat, penghilangan lumpur dan pengolahan air limbah logam berat. Untuk produk dalam ruangan pada baja, mesin cuci besi fosfat lima tahap yang dijalankan dengan baik dengan pembilasan seal biasanya memenuhi persyaratan.
Berapa berat lapisan fosfat yang harus menjadi target lini pelapisan bubuk? Rentang yang dipublikasikan adalah 20-70 mg/ft² untuk besi fosfat dan 100-300 mg/ft² untuk seng fosfat semprot. Lapisan yang seragam dalam rentang pemasok lebih penting daripada angka yang tinggi, karena lapisan yang tidak konsisten lebih merusak kinerja korosi daripada lapisan yang lebih ringan.
Mengapa seng fosfat memerlukan pembilasan pengondisian? Rinse pengondisian atau aktivasi, biasanya dispersi titanium fosfat, meninggalkan inti kristalisasi pada logam. Kristal seng fosfat kemudian tumbuh halus dan padat dalam waktu kontak yang singkat. Tanpanya, kristal menjadi kasar dan cakupannya tidak merata.
Bisakah besi fosfat digunakan pada aluminium dan baja galvanis? Ya, dalam batas tertentu. Salah satu lembar data pemasok mencantumkan baja, baja galvanis, dan aluminium, serta mensyaratkan aditif fluorida ketika bagian aluminium atau galvanis melebihi sekitar 10 % dari muatan. Besi fosfat terutama membersihkan dan mengetsakan logam-logam ini.
Di mana MUSI Technology cocok
MUSI Technology merancang bagian pretreatment bersama dengan oven pengering, bilik, dan oven pematangan, sehingga jumlah tahap, material tangki, dan kualitas air bilas sesuai dengan kimia yang ditentukan oleh pemasok pelanggan. Detailnya ada di mesin cuci pretreatment halaman; gambar dan target korosi dapat dikirim melalui halaman kontak.
Disediakan oleh Lin Cong, Direktur Teknis, MUSI Technology
Kirimkan ukuran komponen, throughput, dan jenis pelapisan Anda — insinyur kami membalas dengan tata letak dan anggaran dalam satu hari kerja. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Panduan teknis terkait
- Powder Booth Ganti Warna Cepat: Pergantian 15 Menit
Powder booth ganti warna cepat mengganti warna dalam 10-25 menit alih-alih 60-120. Material booth, recovery cyclone versus cartridge, biaya per. - Jalur Pelapisan Bubuk Roda & Sasis: Spesifikasi & Biaya
Roda dan komponen sasis memiliki spesifikasi korosi dan tampilan paling ketat dalam finishing otomotif. Ketebalan lapisan, target filiform dan salt spray, jalur. - Pengolahan VOC: RTO vs RCO vs Karbon vs Rotor
Bandingkan RTO, RCO, adsorpsi karbon aktif dan konsentrator rotor zeolit untuk pengolahan VOC lini spray coating: efisiensi, biaya dan kecocokan terbaik. - Biaya Lini Coating Lengkap: Panduan Anggaran 2026
Lini powder coating lengkap berbiaya USD 45.000 untuk pengaturan semi-otomatis hingga USD 2.000.000 untuk pabrik sepenuhnya otomatis. - Filter Bilik Semprot: Jenis, Selang Waktu & Biaya
Penangkap cat, langit-langit, filter masuk dan keluar dibandingkan berdasarkan efisiensi, penurunan tekanan, dan masa pakai. Interval penggantian, cara membaca manometer, dan.