Lini Pretreatment untuk Powder Coating: Fosfat vs Zirkonium, 3/5/7-Tahap (2026)
Jawaban singkat: Lini pretreatment membersihkan dan mengubah permukaan logam secara kimia sehingga pelapisan dapat menempel dan tahan terhadap korosi. Lini tiga tahap menangani komponen dalam ruangan, lini lima tahap adalah standar industri, dan lini tujuh tahap digunakan untuk pekerjaan luar ruangan dan otomotif. Kimia zirkonium beroperasi pada 25-35 C dan memangkas biaya energi 40-60% dibandingkan seng fosfat, yang masih unggul dalam performa salt-spray.
MUSI Technology, produsen lini coating di Changzhou, Tiongkok, membangun lini pretreatment tiga, lima dan tujuh tahap dan menawarkan kimia zirconium pada 25-35 °C, yang memangkas biaya energi 40-60% dibandingkan zinc phosphate, sementara zinc phosphate tetap menjadi pilihan di mana performa salt-spray menjadi prioritas utama.
Apa opsi pretreatment terbaik untuk powder coating?
Untuk bagian baja yang harus lulus uji salt-spray jangka panjang, zinc phosphating masih memberikan dasar korosi terbaik. Untuk campuran baja dan aluminium, atau pabrik yang menginginkan suhu lebih rendah dan lumpur lebih sedikit, zirconium atau silane conversion coating adalah pilihan yang biasa. Iron phosphate adalah opsi berbiaya rendah untuk produk dalam ruangan. Jawaban yang tepat bergantung pada substrat, kelas korosi dan aturan air limbah, yang dibandingkan panduan ini tahap demi tahap.
Pabrik pretreatment semprot vs lini pretreatment tangki celup
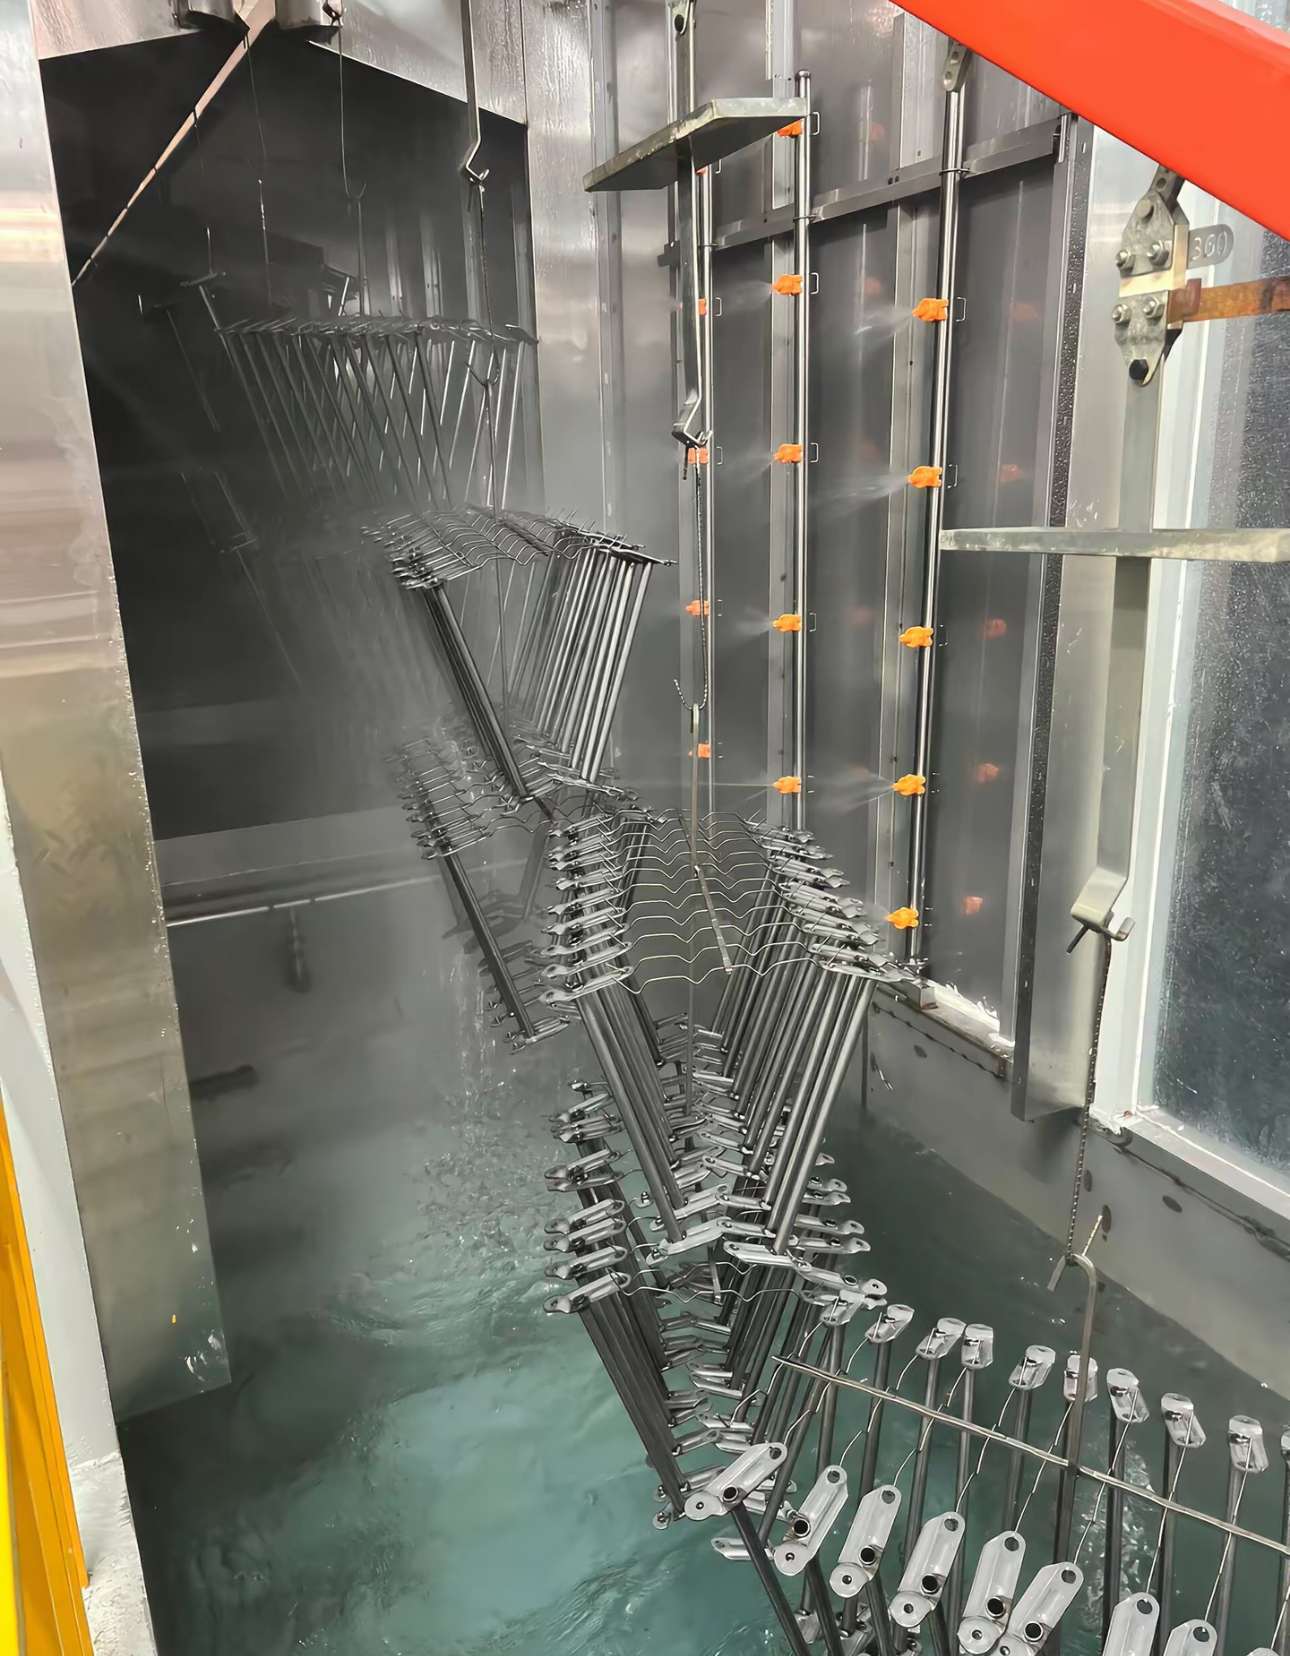
Pabrik pretreatment semprot adalah terowongan tahap nosel yang dilalui konveyor: pra-degrease, degrease, bilas, surface conditioning, phosphate atau zirconium, bilas dan bilas DI akhir. Cocok untuk lini powder coating otomatis kontinu dan bentuk part terbuka. Lini pretreatment tangki celup mencelupkan gantungan ke dalam deretan tangki dan menjangkau ke dalam tabung, kotak dan lubang buta; ini adalah pilihan untuk part kompleks dan kecepatan lini yang lebih rendah. Pabrik fosfatisasi otomatis dari kedua jenis menambahkan kontrol suhu, dosing kimia dan oven pengering sebelum bilik powder.
- Sistem pretreatment semprot: 3 hingga 9 tahap, throughput tercepat, volume kimia per part terendah.
- Lini pretreatment celup: cakupan penuh part berongga, tangki PP atau stainless steel, siklus lebih lama.
- Lini pretreatment pelat baja untuk baja struktural biasanya menggunakan shot blasting daripada perlakuan kimia; lihat peralatan shot blasting dan sandblasting.
Apa yang sebenarnya dilakukan lini pretreatment?
Pretreatment menghilangkan minyak, debu, karat dan mill scale, lalu mengendapkan lapisan konversi tipis yang mengikat pelapisan dan memperlambat rambatan korosi. Kegagalan adhesi pelapisan jauh lebih sering disebabkan oleh pretreatment daripada oleh powder atau oven. Menentukan spesifikasi yang kurang pada tahap ini adalah kesalahan paling mahal dalam lini pelapisan baru.
Prosesnya biasanya berupa terowongan dengan tahap semprot, masing-masing panjangnya 1,5-3 m, dengan komponen dibawa melalui konveyor yang sama yang memasok booth dan oven. Tangki celup batch digunakan untuk volume rendah atau weldment berat.
Pra-perlakuan adalah bagian pertama dari setiap lini perlakuan permukaan, dan bagian yang menentukan apakah sisa lini dapat mempertahankan spesifikasi adhesi dan korosinya.
Apa perbedaan antara pretreatment 3 tahap, 5 tahap dan 7 tahap?
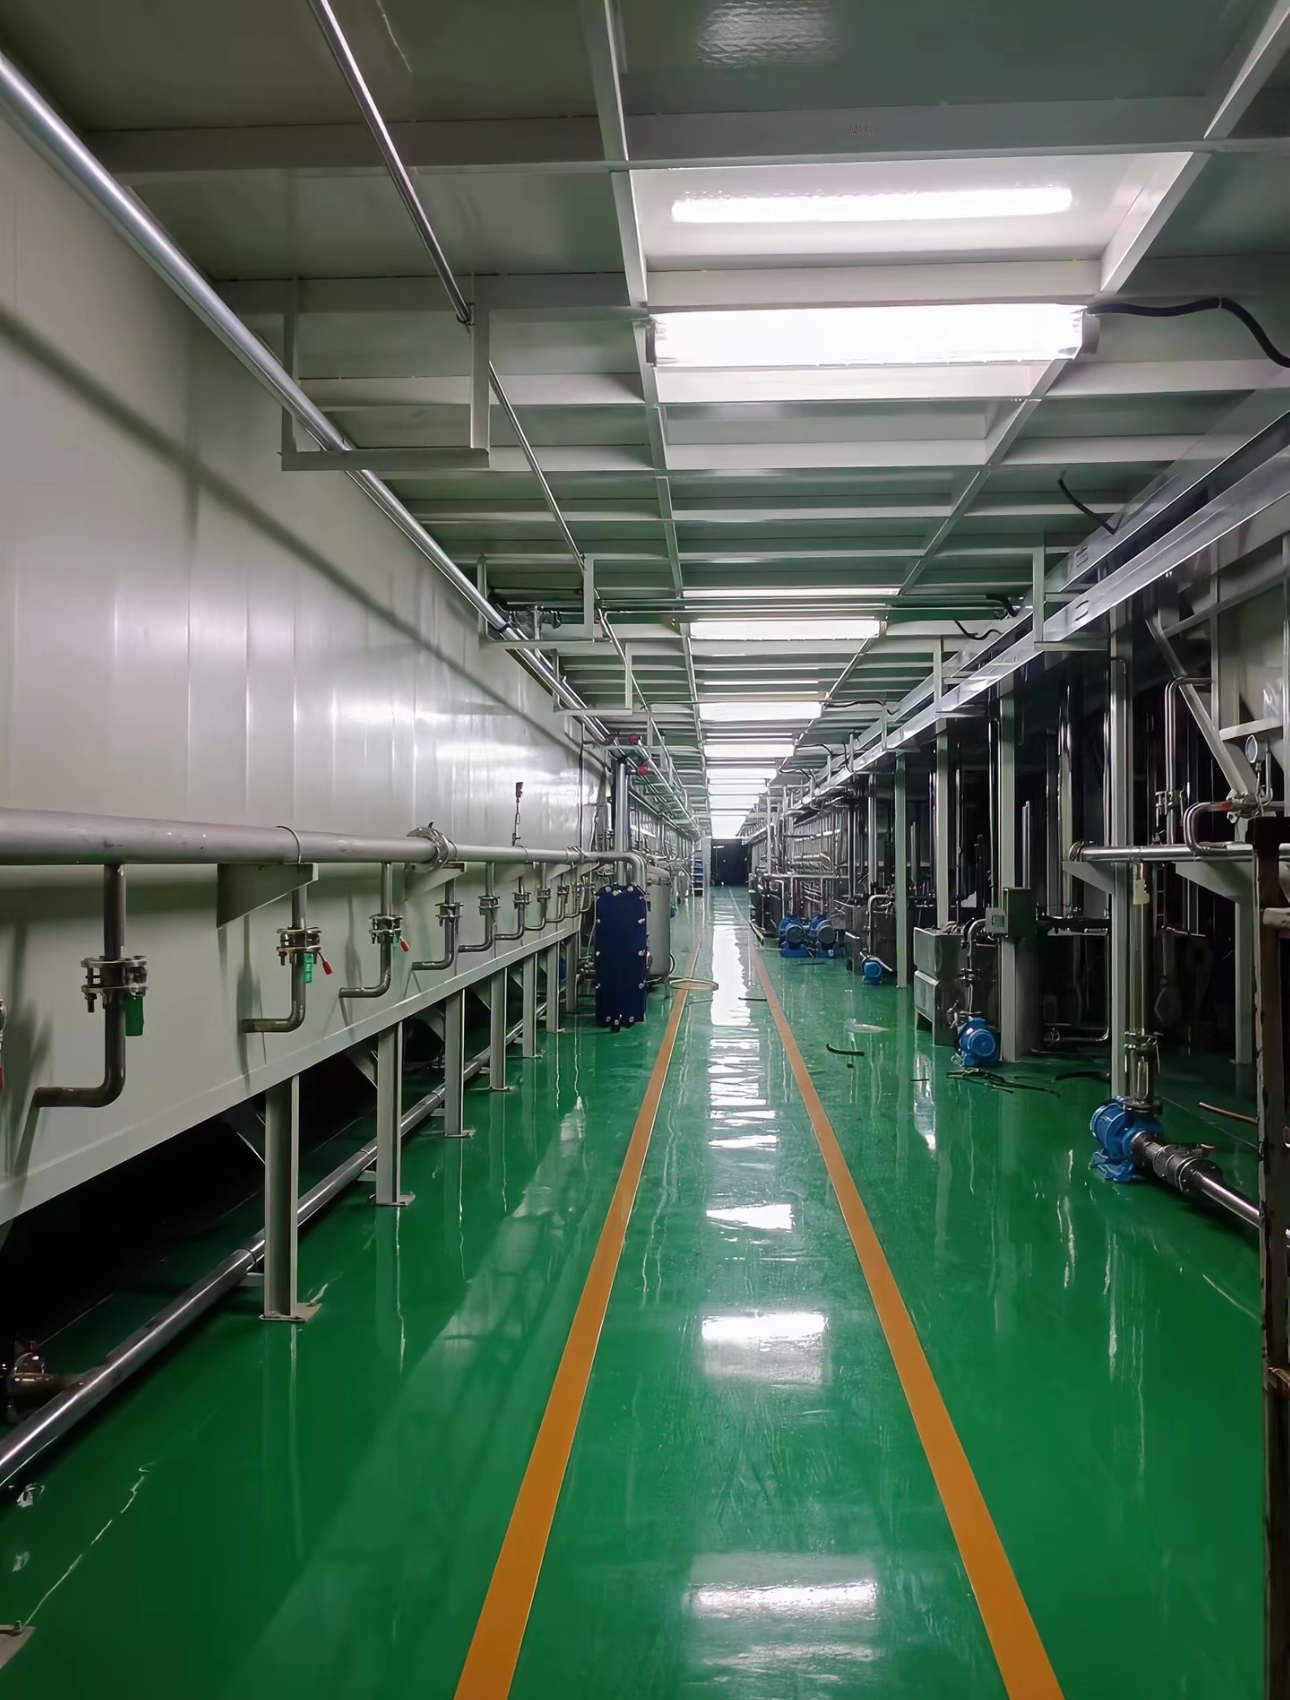
Jumlah tahap adalah berapa banyak zona semprot atau celup yang dilalui komponen. Semakin banyak tahap berarti pembersihan lebih baik, pembilasan lebih baik dan performa korosi lebih baik, dengan mengorbankan panjang terowongan, air dan kimia.
| Konfigurasi | Tahapan | Penggunaan umum | Semprotan garam (ASTM B117) | Panjang terowongan |
|---|---|---|---|---|
| 3 tahap | Degrease – bilas – konversi | Furnitur dalam ruangan, perangkat keras ringan | 150-250 h | 6-10 m |
| 5 tahap | Degrease – bilas – konversi – bilas – bilas DI | Peralatan, industri umum | 350-500 jam | 12-20 m |
| 7 tahap | Alkalin – bilas – penghilangan karat – bilas – konversi – bilas – segel DI | Otomotif, luar ruangan, kelautan | 750-1.000 jam | 22-35 m |
Angka salt spray adalah hasil tipikal untuk jalur yang dijalankan dengan benar dengan sistem powder yang cocok, bukan jaminan: kinerja juga bergantung pada substrat, ketebalan film, dan kimia powder.
Fosfat atau zirkonium: kimia konversi mana yang harus Anda gunakan?
Zirkonium adalah opsi berbiaya lebih rendah dan berenergi lebih rendah dan kini menjadi standar untuk sebagian besar jalur baru. Zinc phosphate masih unggul di tempat yang membutuhkan ketahanan korosi maksimum.
| Kriteria | Fosfat besi | Seng fosfat | Zirkonium |
|---|---|---|---|
| Suhu rendaman | 45-55 C | 50-60 C | 25-35 C |
| Berat lapisan | 0.3-0.8 g/m2 | 1.5-3.0 g/m2 | 0.05-0.2 g/m2 |
| Pembentukan lumpur | Rendah | Tinggi | Sangat rendah |
| Biaya energi | Sedang | Tinggi | Rendah (penghematan 40-60%) |
| Uji semprot garam tipikal | 250-400 h | 750-1.000 jam | 400-700 h |
| Kemampuan multi-logam | Terutama baja | Terutama baja | Baja, aluminium, galvanis |
Jika lini harus menjalankan komponen baja, aluminium, dan galvanis pada kait yang sama, zirkonium biasanya satu-satunya jawaban kimia tunggal yang praktis.
Bagaimana Anda menentukan ukuran lini pretreatment?
Penentuan ukuran mengikuti konveyor, bukan tangki. Setiap tahap memerlukan panjang yang cukup untuk waktu tinggalnya pada kecepatan lini.
| Waktu tinggal per tahap | 60-90 s degrease, 30-45 s bilas, 60-120 s konversi. |
|---|---|
| Panjang tahap | kecepatan jalur (m/min) x waktu tinggal (min). Pada 2 m/min dengan degrease 90 s, tahap itu panjangnya 3 m. |
| Tekanan semprot | 0,8-1,5 bar pada nosel untuk tahap semprot. |
| Oven pengering | 8-15 menit pada 120-160 C untuk menghilangkan semua air permukaan sebelum aplikasi powder. |
| Rekam jejak pengiriman | 800+ lini pelapisan untuk 500+ klien di 36 negara (tim teknik MUSI, kumulatif sejak 2011) |
| Layanan | Desain, manufaktur, instalasi, komisioning, pelatihan operator dan layanan purna jual dari satu perusahaan |
Konsumsi air adalah angka yang paling sering diabaikan. Jalur lima tahap pada 2 m/min biasanya menggunakan 0,8-2,5 m3/jam air bilas. Pembilasan berlawanan arah dan loop pemolesan DI memotongnya sebesar 50-70% dan layak ditentukan sejak awal.
Berapa biaya lini pretreatment pada 2026?
Kisaran indikatif ex-works untuk peralatan yang dipasok dari Tiongkok. Kimia, pengolahan air, dan instalasi dikutip secara terpisah.
| Konfigurasi | Harga indikatif (USD, ex-works) | Catatan |
|---|---|---|
| Terowongan semprot 3 tahap | 18,000-40,000 | Tang stainless steel, kontrol dasar |
| Terowongan semprot 5 tahap | 40,000-95,000 | Pilihan industri paling umum |
| Terowongan semprot 7 tahap | 95,000-220,000 | Kualitas otomotif dan luar ruangan |
| Oven pengering | 12,000-45,000 | Gas atau listrik, sesuai panjang terowongan |
| Pengolahan air limbah | 15,000-80,000 | Tergantung batas pembuangan |
Pengolahan air limbah adalah persyaratan hukum di sebagian besar pasar dan sering kali tidak ada dalam anggaran awal. Lihat sistem pengolahan air limbah cat biasanya dipasangkan dengan terowongan pretreatment.
Apa saja kesalahan pretreatment yang paling umum?
| Lapisan mengelupas atau melepuh | degreasing tidak sempurna, atau minyak terbawa dari bak tahap pertama yang sudah jenuh. Periksa konduktivitas bak dan alkalinitas bebas setiap hari. |
|---|---|
| Bercak garam putih setelah curing | pembilasan akhir tidak memadai. Tambahkan tahap pembilasan DI dan jaga konduktivitas pembilasan akhir di bawah 30 mikrosiemens/cm. |
| Karat kilat antar tahap | komponen dibiarkan basah terlalu lama. Kurangi jarak transfer dan jaga oven pengering tetap terisi terus-menerus. |
| Lumpur menyumbat nozel | normal pada zinc phosphate. Tentukan sludge cone dan loop filtrasi, atau beralih ke zirconium. |
Mengapa memilih lini pretreatment dari MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) adalah produsen lini pengecatan turnkey asal Tiongkok, dengan 800+ lini pengecatan yang telah dipasok ke 500+ klien di 36 negara, mulai dari spray booth tunggal hingga pabrik finishing lengkap. Terowongan pretreatment direkayasa sebagai bagian dari lini lengkap, sehingga panjang tiap tahap, kecepatan konveyor, oven pengering (dry-off), dan kapasitas booth sudah diselaraskan sejak awal.
- Badan tangki terbuat dari stainless 304 atau baja karbon berlapis, ditentukan sesuai bahan kimianya.
- Konfigurasi standar dikirim dalam 30-60 hari dengan garansi 12 bulan untuk seluruh mesin dan 36 bulan untuk komponen kritis. Bagian struktur mendapat garansi hingga 60 bulan.
- Instalasi di lokasi, commissioning, dan pelatihan operator tersedia di seluruh dunia.
- Setiap lini dirancang berdasarkan spesifikasi kinerja tertulis. Kecepatan lini, profil curing, ketebalan film, dan tingkat emisi dinyatakan dalam kontrak dan dibuktikan pada part Anda sendiri saat uji coba pabrik sebelum pengiriman.
- Satu tim engineering menangani seluruh rantai — pretreatment, aplikasi, curing, konveyor, dan kontrol emisi — sehingga trade-off di antara semuanya diselesaikan di meja gambar, bukan di lantai pabrik Anda.
MUSI bekerja sama dengan produsen yang memperlakukan surface finishing sebagai bagian dari produk, bukan langkah terakhir sebelum pengemasan. Itu mengubah topik pembicaraan pertama: gambar part, target throughput, dan standar yang diaudit oleh pelanggan Anda sendiri, bukan nomor model. Ini juga mengubah apa yang terjadi setelah commissioning, di mana penyetelan proses, pengembangan operator, dan dukungan suku cadang berlanjut sepanjang masa pakai lini.
Lihat rangkaian lini pelapisan semprot otomatis atau baca panduan pembeli lini pelapisan powder.
Pertanyaan yang sering diajukan
Berapa banyak tahap yang dibutuhkan lini pretreatment pelapisan powder?
Tiga tahap cocok untuk komponen dalam ruangan dan memberikan ketahanan salt spray sekitar 150-250 jam. Lima tahap adalah standar industri pada 350-500 jam. Tujuh tahap digunakan untuk produk otomotif dan luar ruangan, mencapai 750-1.000 jam. Jumlah tahap ditentukan oleh kebutuhan korosi komponen jadi, bukan oleh volume produksi.
Apakah pretreatment zirkonium lebih baik daripada seng fosfat?
Zirkonium beroperasi pada 25-35 C, bukan 50-60 C, memangkas biaya energi 40-60%, hampir tidak menghasilkan sludge, dan bekerja pada baja, aluminium, dan komponen galvanis dalam satu bak. Seng fosfat masih memberikan ketahanan korosi lebih tinggi, biasanya 750-1.000 jam salt spray dibandingkan 400-700 jam untuk zirkonium. Pilih seng fosfat ketika performa korosi maksimum diwajibkan secara kontrak.
Berapa panjang terowongan pretreatment yang dibutuhkan?
Panjang sama dengan kecepatan jalur dikalikan total waktu tinggal. Jalur lima tahap pada 2 m/menit dengan total waktu tinggal sekitar 6 menit membutuhkan sekitar 12 m terowongan ditambah zona transfer, sehingga terpasang 14-20 m. Jalur otomotif tujuh tahap umumnya berjalan 22-35 m.
Berapa banyak air yang digunakan lini pretreatment?
Lini semprot lima tahap pada 2 m/menit biasanya mengonsumsi 0,8-2,5 m3/jam air bilas. Pembilasan aliran berlawanan ditambah loop pemolesan DI mengurangi ini sebesar 50-70%. Pengolahan air dan izin pembuangan harus dianggarkan bersama terowongan.
Apakah saya perlu oven pengering setelah pretreatment?
Ya untuk pelapisan bubuk. Air permukaan yang tersisa saat bubuk diaplikasikan menyebabkan lubang jarum dan daya rekat yang buruk. Oven pengering 8-15 menit pada 120-160 C adalah standar, ukurannya disesuaikan agar komponen keluar benar-benar kering pada kecepatan jalur.
Berapa biaya lini pretreatment?
Kisaran indikatif 2026 ex-works adalah USD 18.000-40.000 untuk terowongan tiga tahap, USD 40.000-95.000 untuk lima tahap, dan USD 95.000-220.000 untuk tujuh tahap. Oven pengering menambah USD 12.000-45.000 dan pengolahan air limbah USD 15.000-80.000 tergantung pada batas pembuangan setempat.
Tentang angka-angka dalam panduan ini. Kisaran harga adalah perkiraan ex-works China yang disusun pada September 2026 dari penawaran proyek MUSI Technology dan diberikan hanya untuk penganggaran; harga pasti tergantung pada amplop bagian, throughput, dan persyaratan kepatuhan lokal. Angka kinerja adalah nilai tipikal untuk peralatan yang ditentukan dengan benar dan dioperasikan dengan benar, bukan jaminan. Di mana sertifikasi atau angka spesifik pelanggan tidak dapat diverifikasi, itu ditandai untuk konfirmasi daripada dinyatakan. Terakhir ditinjau: 9 September 2026.
Panduan terkait: Delaminasi Coating dan Daya Rekat Buruk: Akar Penyebab di Lini
Panduan terkait: Lini Perlakuan Permukaan untuk Komponen Otomotif: Pretreatment, E-coat, dan Lapisan Akhir
Kirimkan ukuran komponen, kapasitas, dan jenis pelapisan Anda — insinyur kami membalas dalam 24 jam, dan tata letak serta anggaran menyusul setelah data komponen Anda lengkap. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Pertanyaan yang diajukan pembeli sebelum meminta penawaran harga
Bisakah MUSI membuat lini pretreatment 5 tahap atau 7 tahap untuk lini powder coating?
Ya. MUSI membuat mesin cuci pretreatment semprot dengan tata letak 3 tahap, 5 tahap, dan 7 tahap menggunakan kimia besi fosfat, seng fosfat, atau lapisan tipis zirkonium, dipasok secara terpisah atau sebagai bagian depan dari lini powder coating lengkap. Panjang setiap tahap ditentukan berdasarkan waktu kontak dan kecepatan konveyor.
Pretreatment mana yang cocok untuk komponen luar ruangan atau otomotif?
Lini tujuh tahap digunakan untuk produk luar ruangan dan otomotif, lini tiga tahap untuk komponen dalam ruangan, dan lini lima tahap merupakan standar industri. Pilihan akhir mengikuti uji korosi atau salt spray yang ditetapkan pelanggan Anda, jadi sertakan spesifikasi tersebut dalam permintaan Anda.
Apa yang perlu saya kirim untuk mendapatkan penawaran lini pretreatment?
Ukuran dan berat benda kerja, jumlah benda kerja per jam atau kecepatan konveyor, material dasar (baja, baja galvanis, atau aluminium), target ketahanan korosi atau uji salt spray, serta apakah air bilasan harus diolah di lokasi. MUSI akan membalas dengan tata letak tahapan dan anggaran.
Peralatan terkait: Mesin Cuci Pretreatment, Sistem Pengolahan Air Limbah Cat, Lini Powder Coating Otomatis
Panduan teknis terkait
Cacat powder coating: penyebab dan solusi — dua belas kesalahan yang benar-benar akan Anda lihat, dan stasiun mana di lini produksi yang menyebabkan masing-masing kesalahan.
- Cara Memilih Lini Powder Coating: Tabel Keputusan 2026
Pilih lini powder coating berdasarkan ukuran komponen, output per shift, ganti warna 5-15 menit, dan peraturan emisi. Spesifikasi MUSI yang dipublikasikan, anggaran USD 75,000-2,000,000. - Sistem Pengumpulan Debu Industri: Ukuran & Biaya
Pengumpul debu industri menjaga bengkel coating dan blasting tetap di bawah batas partikulat 10-20 mg/m3. Jenis, rumus ukuran aliran udara, dan kisaran biaya 2026. - Jalur Pelapisan Kontainer BESS: Spesifikasi & Korosi
Kontainer penyimpanan energi baterai membutuhkan perlindungan korosi C4 hingga C5: shot blasting hingga Sa2.5, primer kaya seng, dan topcoat poliester tahan cuaca. - Audit Pabrik Lini Pelapisan: Daftar Periksa 20 Poin
Audit pra-pengiriman 20 poin untuk pembeli lini pelapisan: apa yang diukur, apa yang dituntut secara tertulis, dokumen mana yang dikumpulkan, dan temuan mana yang seharusnya. - Jalur Pelapisan Bubuk Roda & Sasis: Spesifikasi & Biaya
Roda dan komponen sasis memiliki spesifikasi korosi dan tampilan paling ketat dalam finishing otomotif. Ketebalan lapisan, target filiform dan salt spray, jalur.