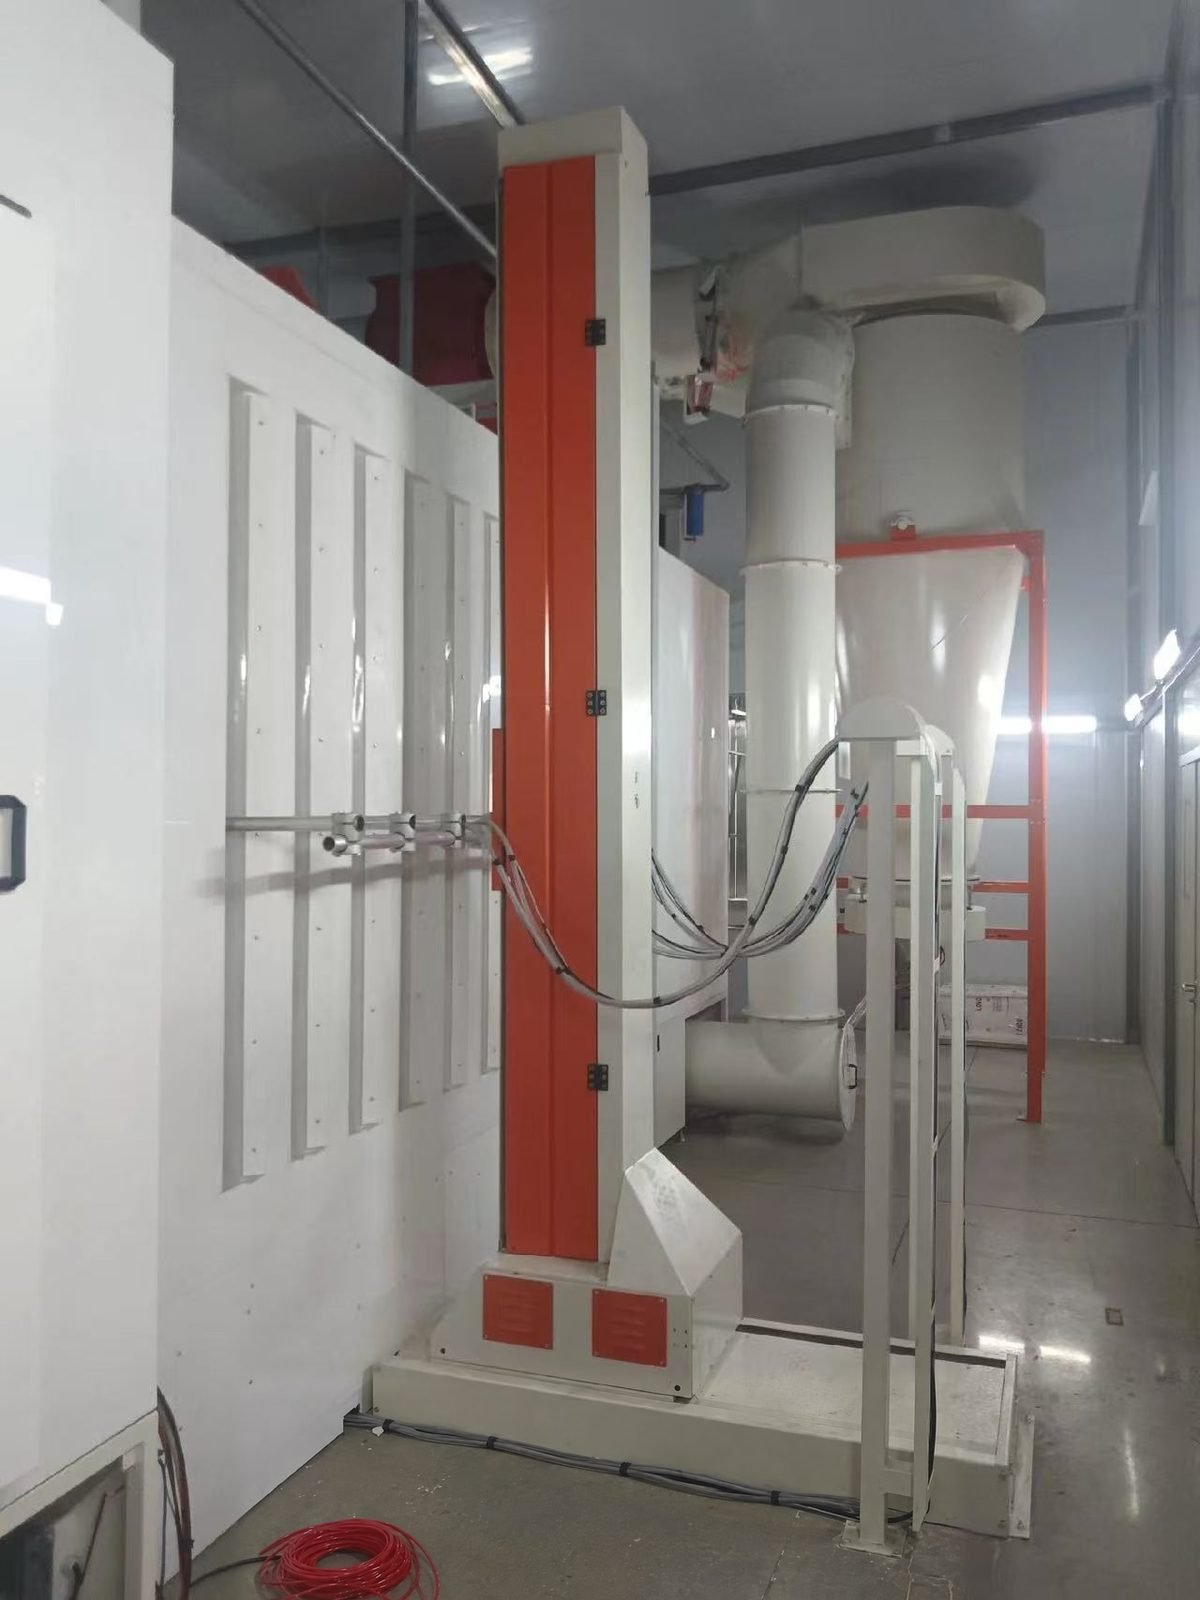
Lini Powder Coating Otomatis
Lini powder coating otomatis adalah sistem powder coating turnkey berkonveyor untuk produsen yang melapisi ribuan part serupa per shift: pretreatment semprot, pengeringan, gun otomatis pada reciprocator, reclaim powder dan oven curing yang menahan part pada suhu objek 180-200 °C.
Dirancang untuk fabrikator logam dan pabrik OEM yang membutuhkan sistem powder coating otomatis: lini produksi powder coating kontinu yang dikendalikan resep, berjalan pada kecepatan konveyor tetap dengan overspray yang direklaim dan ketebalan film yang dapat diulang.
Spesifikasi Teknis
Nilai di bawah ini adalah rentang tipikal untuk jenis peralatan ini. Angka untuk lini Anda ditetapkan dalam spesifikasi tertulis setelah kami meninjau part, output dan lokasi Anda.
| Tata letak lini | Memuat, pretreatment semprot 3- hingga 9-tahap, oven pengeringan, bilik powder, oven curing, pendinginan, pembongkaran |
|---|---|
| Kecepatan konveyor (contoh desain yang dipublikasikan) | Sekitar 0,6-3,0 m/min (2-10 ft/min); ditentukan oleh waktu tinggal terpanjang dan output yang dibutuhkan |
| Waktu tahap pretreatment semprot | 1-2 min per tahap pembersihan atau iron phosphate pada 43-63 °C (110-145 °F), tekanan nosel dari sekitar 1 bar (15 psi) |
| Jadwal curing (suhu objek) | 12-24 min pada 180 °C, 8-16 min pada 200 °C atau 4-10 min pada 210 °C untuk polyester standar; selalu sesuai lembar data powder |
| Set point udara oven curing | 177-232 °C (350-450 °F), sebagian besar oven diatur mendekati 204 °C (400 °F) |
| Ketebalan lapisan | 60-90 µm direkomendasikan pada lembar data bubuk; 50-75 µm (2-3 mil) target umum di bengkel |
| Efisiensi transfer lintasan pertama | Sekitar 25-60 % tergantung bentuk komponen; pemicuan gun dan profiling menambah sekitar 10 poin |
| Pemanfaatan bubuk dengan reclaim | 90 % atau lebih secara keseluruhan; siklon melewatkan sekitar 3-5 % overspray ke filter akhir sebagai limbah |
| Perubahan warna, reclaim ke reclaim | 30-45 menit pada bilik kartrid lama; 12-15 menit pada bilik perubahan warna cepat; 5-15 menit diklaim untuk sistem perubahan cepat saat ini |
| Kecepatan muka bukaan bilik | Sekitar 0,5-0,6 m/s (100-120 ft/min) rata-rata; konsentrasi bubuk dijaga di bawah 50 % dari konsentrasi ledak minimum |
| Udara bertekanan untuk bubuk | Oli 0,1 mg/m³ atau kurang, titik embun tekanan sekitar +3 °C atau lebih rendah (ISO 8573-1 kelas oli 2, kelas air 4), suplai 6-10 bar pada unit gun |
Konfigurasi Lini
- Terowongan pra-perlakuan semprot multi-tahap dengan tangki stainless steel, riser, nozel dan zona drainase
- Oven pengeringan dan oven pematangan konveksi dengan pemanas gas, listrik atau inframerah
- Bilik bubuk dengan gun korona otomatis pada reciprocator vertikal plus stasiun touch-up manual
- Pemulihan bubuk: siklon dengan after-filter untuk pekerjaan multi-warna atau modul kartrid untuk reclaim satu warna, dengan pusat suplai bubuk
- Konveyor gantung (rantai monorel atau power-and-free) dengan drive, take-up, pelumas dan gantungan yang dibumikan
- Kabinet kontrol PLC dan HMI dengan resep pelapisan, deteksi bagian celah, tinggi dan lebar serta interlock keselamatan
Apa fungsi setiap stasiun pada lini pelapisan bubuk otomatis?
Part tetap berada di satu konveyor dari pemuatan hingga pembongkaran dan melewati setiap stasiun pada kecepatan yang sama, sehingga panjang setiap stasiun sama dengan kecepatan konveyor dikalikan waktu tinggal yang dibutuhkan.
| Stasiun lini | Fungsi stasiun | Parameter tipikal |
|---|---|---|
| 1. Pemuatan | Part digantung pada kait atau rak yang dibumikan pada jarak tetap | Resistansi dari bagian ke bumi di bawah 1 megohm |
| 2. Pra-perawatan semprot | Bersihkan, konversi dan bilas: gabungan pembersih/fosfat dalam 3 tahap, pembersih terpisah dan lapisan konversi dalam 5 atau lebih | 1-2 menit per tahap kimia pada 43-63 °C; 3 hingga 9 tahap |
| 3. Oven pengeringan | Hilangkan air bilasan sebelum bubuk diterapkan | Sekitar 120-135 °C (250-275 °F) suhu udara |
| 4. Dinginkan sebelum bilik | Turunkan bagian tersebut agar bubuk tidak meleleh saat bersentuhan | Bagian di bawah sekitar 52 °C (125 °F) yang masuk ke bilik |
| 5. Bilik bubuk | Pistol otomatis pada reciprocator melapisi permukaan utama, pistol manual menyentuh bagian yang cekung | Jarak pistol ke bagian 200-300 mm; gerakan reciprocator 10-50 m/min |
| 6. Pemulihan | Ekstrak overspray, pisahkan bubuk dari udara, ayak dan kembalikan ke hopper umpan | Hasil daur ulang dicampur pada kurang dari 25 % bubuk virgin berdasarkan volume, sekitar 15 % lebih disukai |
| 7. Oven pengawetan | Panaskan logam hingga suhu pengawetan dan tahan | Waktu pemanasan ditambah 8-16 menit pada suhu objek 200 °C |
| 8. Pendinginan | Jalankan di udara sekitar atau terowongan udara paksa agar komponen dapat ditangani | Lembaran tipis 5-10 menit; bagian tebal memerlukan udara paksa |
| 9. Pembongkaran | Periksa, ukur ketebalan lapisan, lepaskan kait dan kemas | Film 60-90 µm diperiksa dengan gauge |
Bagaimana kapasitas lini powder coating dihitung dari kecepatan conveyor dan jarak antar gantungan?
Gantungan per jam sama dengan kecepatan conveyor dikali 60 dibagi jarak antar gantungan, dan bagian per jam sama dengan gantungan per jam dikali bagian per gantungan. Angka-angka di bawah ini adalah contoh perhitungan generik untuk ilustrasi, bukan data dari proyek MUSI.
| Langkah proses | Rumus perhitungan | Contoh perhitungan generik |
|---|---|---|
| Kecepatan konveyor | Dipilih agar stasiun paling lambat tetap mendapatkan waktu tinggalnya | 2.0 m/min |
| Jarak antar gantungan | Lebar bagian ditambah jarak bebas agar bagian tidak dapat bersentuhan pada tikungan | 0.6 m |
| Gantungan per jam | Kecepatan x 60 / pitch | 2,0 x 60 / 0,6 = 200 gantungan/jam |
| Bagian per jam | Gantungan per jam x bagian per gantungan | 200 x 4 = 800 bagian/jam |
| Bagian per shift | Bagian per jam x jam kerja | 800 x 8 = 6.400 bagian |
| Toleransi celah | Tambahkan sekitar 20 % pada kecepatan untuk kait kosong dan celah antar batch | 2.0 x 1.2 = 2.4 m/min kecepatan desain |
| Panjang konveyor oven pengawetan | Kecepatan desain x (waktu bawa + waktu pengawetan) | 2.4 x (5 + 12) = 40.8 m rantai di dalam oven |
Monorel, power-and-free, atau konveyor lantai: mana yang cocok untuk lini powder coating otomatis?
Rantai monorel cocok untuk satu keluarga part pada satu rute tetap; power-and-free dipilih ketika carrier harus berhenti, buffer, atau mengambil rute berbeda; konveyor lantai digunakan untuk part berat.
| Kriteria | Rantai monorel gantung | Power-and-free | Konveyor lantai |
|---|---|---|---|
| Cara bergeraknya | Satu rantai tanpa ujung dalam balok I atau jalur tertutup, semua bagian pada satu kecepatan | Carrier pada rel bebas yang dikaitkan atau dilepaskan oleh dog pada rantai bertenaga | Rantai, skid, atau jalur terbalik di permukaan lantai yang membawa bagian dari bawah |
| Berhenti dan menumpuk | Tidak, seluruh lini berhenti bersamaan | Ya, carrier menyangga, berpindah jalur dan berhenti untuk pemuatan | Tergantung pada desain |
| Kecepatan | Kecepatan tunggal melalui setiap stasiun | Transfer cepat dan kecepatan proses lambat pada jalur yang sama | Biasanya kecepatan tunggal |
| Panduan pemuatan | Jalur tertutup sekitar 23 kg per pendant; I-beam sekitar 91, 181 atau 544 kg per troli untuk jalur 3, 4 dan 6 inci | Ukuran sesuai carrier | Kapasitas berat tinggi |
| Jejak oven dan pendinginan | Panjang sama dengan kecepatan x waktu tinggal | Kemiringan diagonal pembawa memperpendek oven dan zona pendinginan | Panjang sama dengan kecepatan x waktu tinggal |
| Pembelian dan pemeliharaan | Paling sederhana dan terendah | Harga lebih tinggi dan lebih banyak pemeliharaan | Membutuhkan ruang lantai dan lebih sulit dialihkan; akses pemeliharaan mudah |
| Penggunaan umum | Satu keluarga produk, volume stabil | Komponen campuran, beberapa bilik atau resep, komponen panjang atau berat dimuat saat diam | Komponen berat seperti item beberapa ratus kilogram |
Komponen mesin
Komponen utama tersedia dari merek internasional seperti Gema, Nordson, dan Wagner untuk pistol powder, reciprocator, dan feed centre (dapat dikonfigurasi sesuai spesifikasi pelanggan). Hal yang sama berlaku untuk PLC dan HMI (Siemens, Allen-Bradley, Mitsubishi Electric), light grid deteksi komponen (SICK, Pepperl+Fuchs), burner oven (Riello, Weishaupt, Maxon), kipas sirkulasi dan pembuangan (ebm-papst, Ziehl-Abegg), gearmotor conveyor (SEW-Eurodrive, Nord), pompa dan nozzle pretreatment (Grundfos, Spraying Systems Co., Lechler), kimia pretreatment (Henkel Bonderite, Chemetall), dan profiling suhu oven (Datapaq dari Fluke Process Instruments).
Referensi Aplikasi
Dirancang untuk komponen baja dan aluminium yang diproduksi dalam volume: kabinet dan enclosure lembaran logam, rak dan shelving, panel peralatan, housing lampu, rangka furnitur, komponen pertanian dan otomotif, produk kawat, dan profil aluminium.
Komitmen Rekayasa
Setiap lini direkayasa berdasarkan spesifikasi kinerja tertulis. Kecepatan lini, profil pengawetan, ketebalan lapisan dan tingkat emisi dinyatakan dalam kontrak dan didemonstrasikan pada komponen Anda sendiri saat uji coba pabrik sebelum pengiriman. Satu tim rekayasa menangani seluruh rantai — pretreatment, aplikasi, pengawetan, konveyor dan pengendalian emisi — sehingga kompromi di antara semuanya diselesaikan di meja gambar, bukan di lantai pabrik Anda.
Layanan & Pengiriman
Konfigurasi standar dikirim dalam 30-60 hari dengan garansi 12 bulan untuk mesin penuh dan 36 bulan untuk komponen kritis. Pemasangan di lokasi, commissioning, dan pelatihan operator tersedia di seluruh dunia, serta penyetelan proses dan dukungan suku cadang berlanjut selama masa pakai lini tersebut.
Pertanyaan yang Sering Diajukan
Seberapa cepat jalur powder coating otomatis beroperasi?
Contoh desain yang dipublikasikan untuk jalur powder dengan conveyor berada di antara sekitar 0,6 dan 3,0 m/min (2-10 ft/min). Kecepatan tidak dipilih secara bebas: kecepatan mengikuti jumlah komponen per jam yang dibutuhkan dan jarak gantungan, dan setiap tahap oven dan washer kemudian harus cukup panjang untuk memberikan waktu tinggalnya pada kecepatan tersebut.
Berapa banyak powder yang sebenarnya digunakan oleh sistem powder coating otomatis?
Efisiensi transfer lintasan pertama berkisar dari sekitar 25 % pada barang kawat hingga 60 % pada panel datar. Dengan sistem reclaim yang mengembalikan overspray ke hopper umpan, pemanfaatan keseluruhan 90 % atau lebih dapat dicapai, dan siklon kehilangan sekitar 3-5 % overspray ke filter akhir. Reclaim biasanya dicampur pada bawah 25 % bubuk virgin berdasarkan volume.
Berapa lama perubahan warna pada lini pelapisan bubuk otomatis?
Booth kartrid yang lebih tua memerlukan 30-45 menit dari reclaim ke reclaim. Booth perubahan warna cepat dengan dinding non-konduktif, siklon, dan pembersihan otomatis gun mencapai 12-15 menit, dan produsen gun menyebutkan 5-15 menit untuk sistem perubahan cepat saat ini. Pabrik dengan hanya satu atau dua warna dapat menggunakan modul kartrid khusus dan menghindari pembersihan sama sekali.
Utilitas apa yang dibutuhkan lini pelapisan bubuk otomatis?
Udara bertekanan, listrik, dan biasanya gas. Produsen gun menetapkan oli tidak lebih dari 0,1 mg/m³ dan udara kering: titik embun tekanan sekitar 3 °C atau lebih rendah dengan filtrasi 0,3 µm, yang merupakan ISO 8573-1 kelas oli 2 dan kelas air 4. Gas atau listrik memanaskan tangki washer dan oven; listrik menggerakkan fan, pompa, konveyor, dan kontrol.
Berapa biaya lini pelapisan bubuk otomatis turnkey?
Angka yang dipublikasikan di situs ini adalah USD 200.000-600.000 untuk lini otomatis standar dan USD 600.000-2.000.000 untuk lini throughput tinggi; lini semi-otomatis kompak mulai dari sekitar USD 45.000. Ukuran part, kecepatan konveyor, jumlah tahap pretreatment, dan peralatan perubahan warna menggerakkan penawaran harga dalam rentang ini.