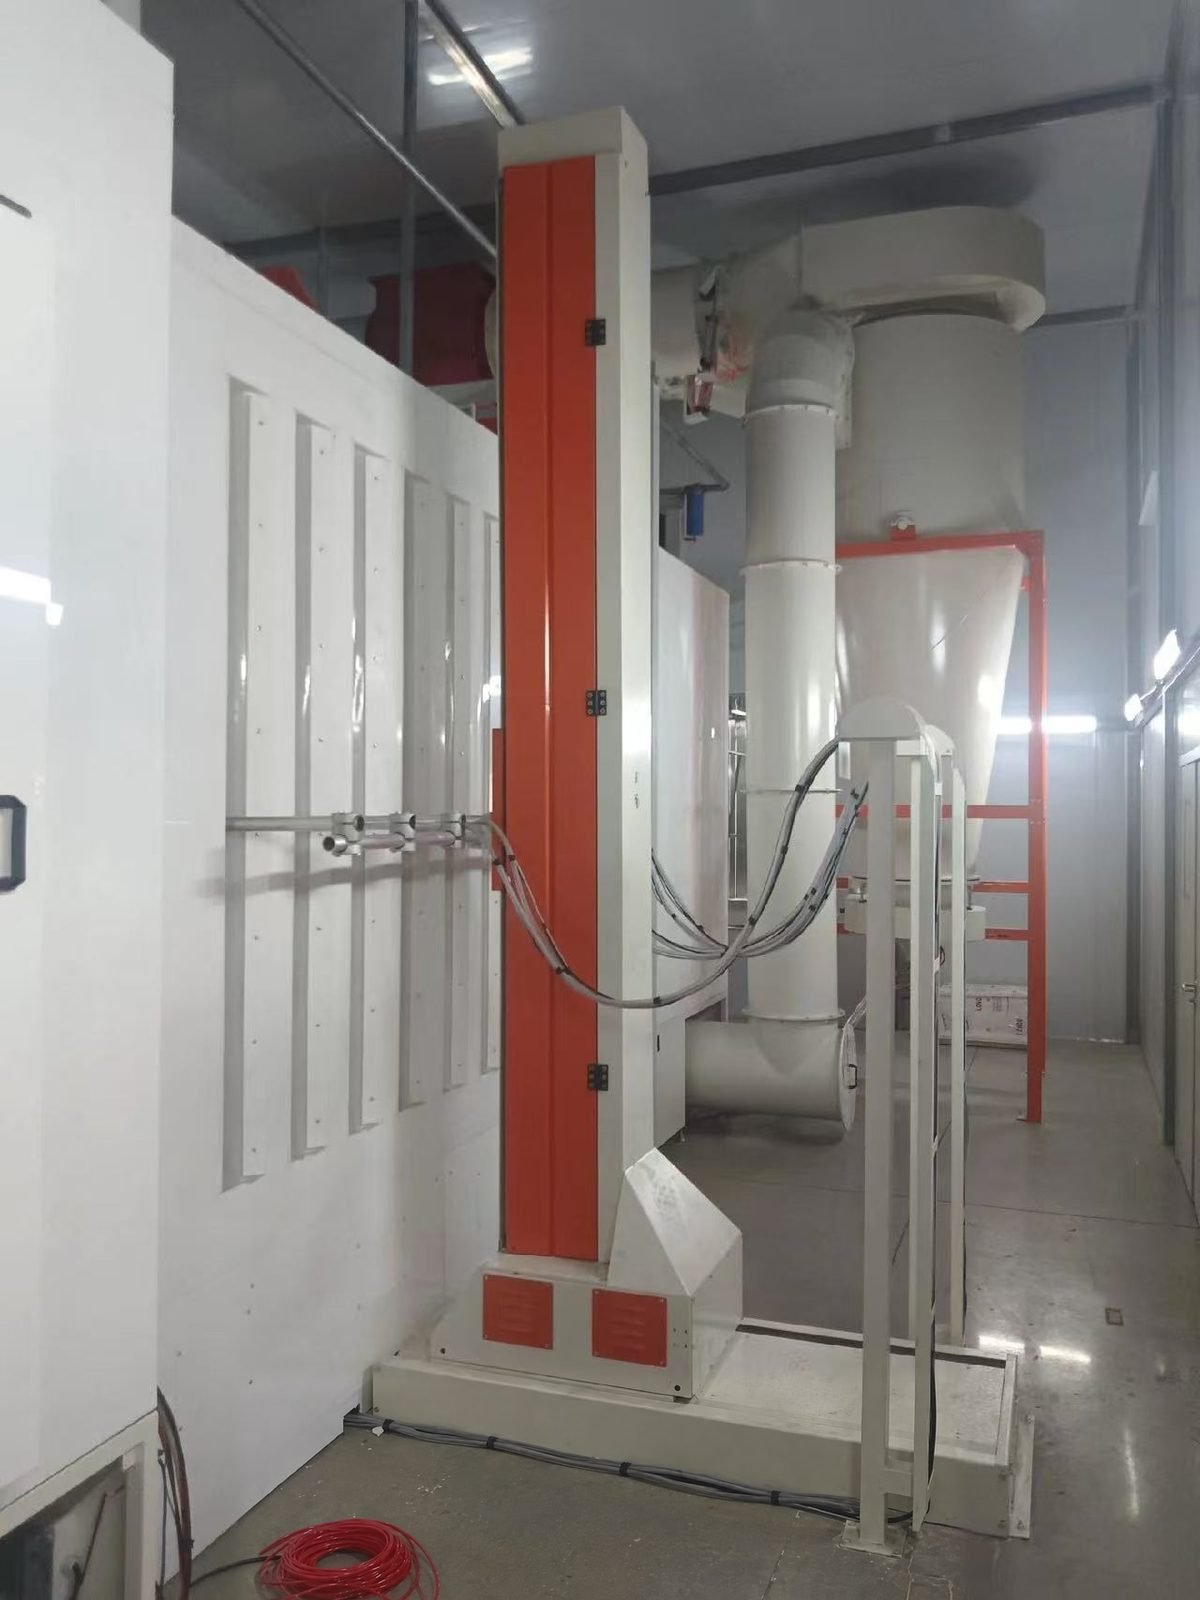
خط پوشش پودری خودکار
خط پوشش پودری خودکار یک سیستم پوشش پودری کلید تحویل با نوار نقاله برای تولیدکنندگانی است که هزاران قطعه مشابه در هر شیفت را پوشش میدهند: پیشتصفیه پاششی، خشککن، تفنگهای خودکار روی رفتوبرگشتیها، بازیابی پودر و کوره پختی که قطعات را در دمای جسم 180-200 درجه سانتیگراد نگه میدارد.
ساختهشده برای فلزکاران و کارخانههای OEM که به یک سیستم پوشش پودری خودکار نیاز دارند: یک خط تولید پوشش پودری پیوسته و کنترلشده با دستور پخت که با سرعت ثابت نوار نقاله کار میکند، همراه با بازیابی پاشش اضافی و ضخامت فیلم تکرارپذیر.
مشخصات فنی
مقادیر زیر محدودههای معمول برای این نوع تجهیزات هستند. اعداد مربوط به خط شما پس از بررسی قطعات، خروجی و سایت شما در مشخصات فنی مکتوب تثبیت میشود.
| چیدمان خط | بارگیری، پیشتیمار پاششی ۳ تا ۹ مرحلهای، کوره خشککن، غرفه پودر، کوره پخت، خنکسازی، تخلیه |
|---|---|
| سرعت نوار نقاله (نمونههای طراحی منتشرشده) | حدود ۰.۶-۳.۰ متر بر دقیقه (۲-۱۰ فوت بر دقیقه)؛ تعیینشده توسط طولانیترین زمان توقف و خروجی مورد نیاز |
| زمان مرحله پیشتیمار پاششی | ۱-۲ دقیقه به ازای هر مرحله تمیزکاری یا فسفات آهن در ۴۳-۶۳ درجه سلسیوس (۱۱۰-۱۴۵ درجه فارنهایت)، فشار نازل از حدود ۱ بار (۱۵ psi) |
| برنامه پخت (دمای قطعه) | ۱۲-۲۴ دقیقه در ۱۸۰ درجه سلسیوس، ۸-۱۶ دقیقه در ۲۰۰ درجه سلسیوس یا ۴-۱۰ دقیقه در ۲۱۰ درجه سلسیوس برای یک پلیاستر استاندارد؛ همیشه طبق برگه داده پودر |
| نقطه تنظیم هوای کوره پخت | 177-232 °C (350-450 °F)، بیشتر کورهها نزدیک 204 °C (400 °F) تنظیم میشوند |
| ضخامت فیلم | 60-90 میکرومتر توصیهشده در برگههای داده پودر؛ 50-75 میکرومتر (2-3 میل) هدف رایج کارگاهی |
| بازده انتقال در اولین عبور | حدود 25-60 % بسته به شکل قطعه؛ فعالسازی تفنگ و پروفیلسازی حدود 10 واحد اضافه میکند |
| بهرهبرداری از پودر با بازیافت | 90 % یا بیشتر در کل؛ یک سیکلون حدود 3-5 % از پاشش اضافی را بهعنوان ضایعات به فیلتر نهایی میفرستد |
| تغییر رنگ، بازیافت به بازیافت | 30-45 دقیقه در غرفههای کارتریجی قدیمیتر؛ 12-15 دقیقه در غرفههای تغییر رنگ سریع؛ 5-15 دقیقه ادعاشده برای سیستمهای تغییر سریع کنونی |
| سرعت چهره بازشدن غرفه | حدود ۰٫۵-۰٫۶ متر بر ثانیه (۱۰۰-۱۲۰ فوت بر دقیقه) به طور میانگین؛ غلظت پودر زیر ۵۰٪ حداقل غلظت انفجاری نگه داشته شود |
| هوای فشرده برای پودر | روغن ۰٫۱ میلیگرم بر مترمکعب یا کمتر، نقطه شبنم فشاری حدود +۳ درجه سلسیوس یا پایینتر (ISO 8573-1 کلاس روغن ۲، کلاس آب ۴)، تأمین ۶-۱۰ بار در واحد تفنگ |
پیکربندی خط
- تونل پیشتصفیه چندمرحلهای پاششی با مخازن استیل، رایزرها، نازلها و نواحی تخلیه
- کوره خشککن و کوره پخت جابهجایی با گرمایش گازی، برقی یا مادون قرمز
- غرفه پودر با تفنگهای کرونای خودکار روی رسیپروکاتورهای عمودی بههمراه ایستگاههای لمس اصلاحی دستی
- بازیابی پودر: سیکلون با پسفیلتر برای کار چندرنگ یا ماژول کارتریج برای بازیافت تکرنگ، همراه با مرکز تغذیه پودر
- کانوایر سرپوشیده (زنجیر تکریل یا قدرت-و-آزاد) با درایو، کشنده، روانکن و آویزهای اتصال به زمین
- کابین کنترل PLC و HMI با دستورالعملهای پوشش، تشخیص شکاف، ارتفاع و عرض قطعه و قفلهای ایمنی
هر ایستگاه یک خط پوشش پودری خودکار چه کاری انجام میدهد؟
قطعات از بارگیری تا تخلیه روی یک نوار نقاله میمانند و با سرعت یکسان از هر ایستگاه عبور میکنند، بنابراین طول هر ایستگاه برابر است با سرعت نوار نقاله ضربدر زمان توقف مورد نیاز آن.
| ایستگاه خط | عملکرد ایستگاه | پارامتر معمول |
|---|---|---|
| ۱. بارگیری | قطعات با فاصله ثابت روی قلابها یا قفسههای زمینشده آویزان میشوند | مقاومت از قطعه به زمین کمتر از ۱ مگااهم |
| ۲. پیشتیمار پاششی | تمیزکاری، تبدیل و آبکشی: تمیزکاری/فسفاتکاری ترکیبی در ۳ مرحله، تمیزکننده جداگانه و پوشش تبدیل در ۵ مرحله یا بیشتر | ۱-۲ دقیقه در هر مرحله شیمیایی در ۴۳-۶۳ °C؛ ۳ تا ۹ مرحله |
| ۳. کوره خشککن | حذف آب آبکشی قبل از اعمال پودر | حدود ۱۲۰-۱۳۵ °C (۲۵۰-۲۷۵ °F) دمای هوا |
| ۴. خنکسازی قبل از غرفه | قطعه را پایین بیاورید تا پودر در تماس ذوب نشود | قطعه زیر حدود 52 °C (125 °F) وارد غرفه شود |
| 5. غرفه پودر | تفنگهای خودکار روی رفتوبرگشتیها سطوح اصلی را پوشش میدهند، تفنگهای دستی فرورفتگیها را لکهگیری میکنند | فاصله تفنگ تا قطعه 200-300 mm؛ حرکت رفتوبرگشتی 10-50 m/min |
| 6. بازیابی | پاشش اضافی را استخراج کنید، پودر را از هوا جدا کنید، الک کنید و آن را به قیف تغذیه برگردانید | بازیافتی با کمتر از 25 % پودر نو بر حسب حجم مخلوط شود، حدود 15 % ترجیح داده میشود |
| 7. کوره پخت | فلز را به دمای پخت برسانید و نگه دارید | زمان افزایش دما بهعلاوه ۸-۱۶ دقیقه در دمای جسم ۲۰۰ °C |
| 8. خنککاری | اجرای محیطی یا تونل هوای اجباری تا قطعات قابل جابهجایی شوند | ورق نازک ۵-۱۰ دقیقه؛ مقاطع ضخیم نیاز به هوای اجباری دارند |
| 9. تخلیه | بازرسی، اندازهگیری ضخامت فیلم، جدا کردن از آویز و بستهبندی | فیلم ۶۰-۹۰ میکرومتر با گیج بررسی شد |
ظرفیت خط پوشش پودری چگونه از سرعت نوار نقاله و فاصله آویز محاسبه میشود؟
آویز در ساعت برابر است با سرعت نوار نقاله ضربدر ۶۰ تقسیم بر فاصله آویز، و قطعات در ساعت برابر است با آویز در ساعت ضربدر قطعات در هر آویز. اعداد زیر یک مثال محاسباتی عمومی برای توضیح است، نه دادهای از یک پروژه MUSI.
| مرحله فرآیند | فرمول محاسبه | مثال محاسباتی عمومی |
|---|---|---|
| سرعت نوار نقاله | طوری انتخاب شده که کندترین ایستگاه همچنان زمان توقف خود را دریافت کند | 2.0 m/min |
| فاصله آویز | عرض قطعه بهعلاوه فاصله، تا قطعات در پیچها با هم تماس نگیرند | 0.6 m |
| آویز در ساعت | سرعت x 60 / گام | 2.0 x 60 / 0.6 = 200 آویز/ساعت |
| قطعه در ساعت | آویز در ساعت x قطعه در هر آویز | 200 x 4 = 800 قطعه/ساعت |
| قطعه در هر شیفت | قطعه در ساعت x ساعات کاری | 800 x 8 = 6,400 قطعه |
| تلورانس فاصله | حدود ۲۰٪ به سرعت برای قلابهای خالی و فاصلههای بین دستهها اضافه کنید | 2.0 x 1.2 = 2.4 m/min سرعت طراحی |
| طول نوار نقاله کوره پخت | سرعت طراحی x (زمان رسیدن + زمان پخت) | 2.4 x (5 + 12) = 40.8 m زنجیر داخل کوره |
مونوریل، پاور-اند-فری یا نوار نقاله زمینی: کدام برای خط رنگپاشی پودری خودکار مناسب است؟
زنجیر مونوریل برای یک خانواده قطعه در یک مسیر ثابت مناسب است؛ پاور-اند-فری زمانی انتخاب میشود که حاملها باید توقف کنند، بافر شوند یا مسیرهای مختلفی را طی کنند؛ نوار نقاله زمینی برای قطعات سنگین استفاده میشود.
| معیار | زنجیر مونوریل معلق | قدرت-و-آزاد | نوار نقاله کفی |
|---|---|---|---|
| نحوه حرکت | یک زنجیر بیپایان در تیرآهن یا مسیر بسته، همه قطعات با یک سرعت | حاملها روی ریل آزاد که توسط گیرههای روی زنجیر محرک درگیر یا رها میشوند | زنجیر، اسکید یا مسیر معکوس در سطح زمین که قطعات را از پایین حمل میکند |
| توقف و انباشت | خیر، کل خط با هم متوقف میشود | بله، حاملها بافر میکنند، مسیر را عوض میکنند و برای بارگیری متوقف میشوند | بستگی به طراحی دارد |
| سرعت | تکسرعت از طریق هر ایستگاه | انتقال سریع و سرعت فرآیند کند در همان خط | معمولاً تکسرعت |
| راهنمای بار | ریل محصور حدود ۲۳ کیلوگرم به ازای هر آویز؛ تیر I حدود ۹۱، ۱۸۱ یا ۵۴۴ کیلوگرم به ازای هر چرخدستی برای ریل ۳، ۴ و ۶ اینچی | بر اساس اندازه حامل | ظرفیت وزن بالا |
| ردپای فر و خنککننده | طول برابر است با سرعت × زمان توقف | شیب مورب حاملها کورهها و مناطق خنککننده را کوتاه میکند | طول برابر است با سرعت × زمان توقف |
| خرید و نگهداری | سادهترین و کمترین | قیمت بالاتر و نگهداری بیشتر | فضای کف را اشغال میکند و تغییر مسیر آن دشوارتر است؛ دسترسی آسان برای نگهداری |
| استفاده معمول | یک خانواده محصول، حجم ثابت | قطعات مختلط، چند غرفه یا دستور پخت، قطعات بلند یا سنگین که در حالت توقف بارگیری میشوند | قطعات سنگین مانند اقلامی با وزن چند صد کیلوگرم |
اجزای ماشین
اجزای کلیدی از برندهای بینالمللی مانند Gema، Nordson و Wagner برای تفنگهای پودر، رفتوبرگشتیها و مراکز تغذیه (قابل تنظیم بر اساس مشخصات مشتری) موجود است. همین امر برای PLC و HMI (Siemens، Allen-Bradley، Mitsubishi Electric)، شبکههای نوری تشخیص قطعه (SICK، Pepperl+Fuchs)، مشعلهای کوره (Riello، Weishaupt، Maxon)، فنهای گردش و اگزوز (ebm-papst، Ziehl-Abegg)، گیربکسهای موتور نوار نقاله (SEW-Eurodrive، Nord)، پمپها و نازلهای پیشتصفیه (Grundfos، Spraying Systems Co.، Lechler)، مواد شیمیایی پیشتصفیه (Henkel Bonderite، Chemetall) و پروفایلسازی دمای کوره (Datapaq از Fluke Process Instruments) نیز applies.
مراجع کاربرد
ساخته شده برای قطعات فولادی و آلومینیومی که به صورت انبوه تولید میشوند: کابینتها و محفظههای ورق فلزی، قفسهبندی و راک، پانلهای لوازم خانگی، محفظههای روشنایی، قابهای مبلمان، قطعات کشاورزی و خودرویی، محصولات سیمی و پروفیلهای آلومینیومی.
تعهد مهندسی
هر خط بر اساس یک مشخصات عملکردی مکتوب مهندسی میشود. سرعت خط، پروفایل پخت، ضخامت فیلم و سطح انتشار در قرارداد ذکر میشود و در اجرای آزمایشی کارخانه روی قطعه خودتان پیش از حمل نشان داده میشود. یک تیم مهندسی کل زنجیره را مالک است — پیشتصفیه، اعمال، پخت، انتقال و کنترل انتشار — بنابراین توازنها بین آنها روی تخته رسم حل میشود، نه روی کف کارخانه شما.
خدمات و تحویل
پیکربندیهای استاندارد در ۳۰ تا ۶۰ روز ارسال میشوند با گارانتی ۱۲ ماهه کل ماشین و ۳۶ ماهه قطعات حیاتی. نصب در محل، راهاندازی و آموزش اپراتور در سراسر جهان موجود است، و تنظیم فرآیند و پشتیبانی قطعات یدکی برای طول عمر کاری خط ادامه مییابد.
پرسشهای متداول
خط پوشش پودری خودکار با چه سرعتی کار میکند؟
نمونههای طراحی منتشرشده برای خطوط پودر نوار نقالهای بین حدود ۰.۶ تا ۳.۰ متر بر دقیقه (۲-۱۰ فوت بر دقیقه) قرار دارند. سرعت آزادانه انتخاب نمیشود: از تعداد قطعات مورد نیاز در ساعت و فاصله آویز پیروی میکند، و سپس هر مرحله کوره و شستشو باید به اندازه کافی طولانی باشد تا زمان ماندگاری خود را در آن سرعت فراهم کند.
یک سیستم پوشش پودری خودکار واقعاً چقدر پودر مصرف میکند؟
بازده انتقال در اولین پاس تقریباً از ۲۵٪ برای محصولات سیمی تا ۶۰٪ برای پنلهای تخت متغیر است. با یک سیستم بازیافت که پاشش اضافی را به هاپر تغذیه برمیگرداند، بهرهوری کلی ۹۰٪ یا بیشتر قابل دستیابی است، و یک سایکلون حدود ۳-۵٪ از پاشش اضافی را به فیلتر نهایی از دست میدهد. بازیافت معمولاً با کمتر از ۲۵٪ پودر تازه بر حسب حجم مخلوط میشود.
تغییر رنگ در یک خط پوشش پودری خودکار چقدر طول میکشد؟
غرفههای کارتریجی قدیمیتر ۳۰ تا ۴۵ دقیقه از بازیافت تا بازیافت زمان میبرند. غرفههای تغییر رنگ سریع با دیوارههای نارسانا، یک سایکلون و تخلیه خودکار تفنگ به ۱۲-۱۵ دقیقه میرسند، و سازندگان تفنگ برای سیستمهای تغییر سریع فعلی ۵-۱۵ دقیقه اعلام میکنند. کارخانههایی که فقط یک یا دو رنگ دارند میتوانند از ماژولهای کارتریجی اختصاصی استفاده کنند و کاملاً از تمیزکاری اجتناب کنند.
یک خط پوشش پودری خودکار به چه تأسیساتی نیاز دارد؟
هوای فشرده، برق و معمولاً گاز. سازندگان تفنگ روغنی با حداکثر ۰.۱ mg/m³ و هوای خشک را مشخص میکنند: نقطه شبنم فشاری حدود ۳ °C یا کمتر با فیلتراسیون ۰.۳ µm، که مطابق ISO 8573-1 کلاس روغن ۲ و کلاس آب ۴ است. گاز یا برق مخازن شستشو و کورهها را گرم میکند؛ برق فنها، پمپها، نوار نقاله و کنترلها را به حرکت درمیآورد.
هزینه یک خط پوشش پودری خودکار کلید تحویل چقدر است؟
ارقام منتشرشده در این سایت ۲۰۰,۰۰۰-۶۰۰,۰۰۰ دلار برای یک خط خودکار استاندارد و ۶۰۰,۰۰۰-۲,۰۰۰,۰۰۰ دلار برای یک خط با توان بالا است؛ خطوط نیمهخودکار فشرده از حدود ۴۵,۰۰۰ دلار شروع میشوند. اندازه قطعه، سرعت نوار نقاله، تعداد مراحل پیشتصفیه و تجهیزات تغییر رنگ، قیمت پیشنهادی را در این محدودهها جابهجا میکند.