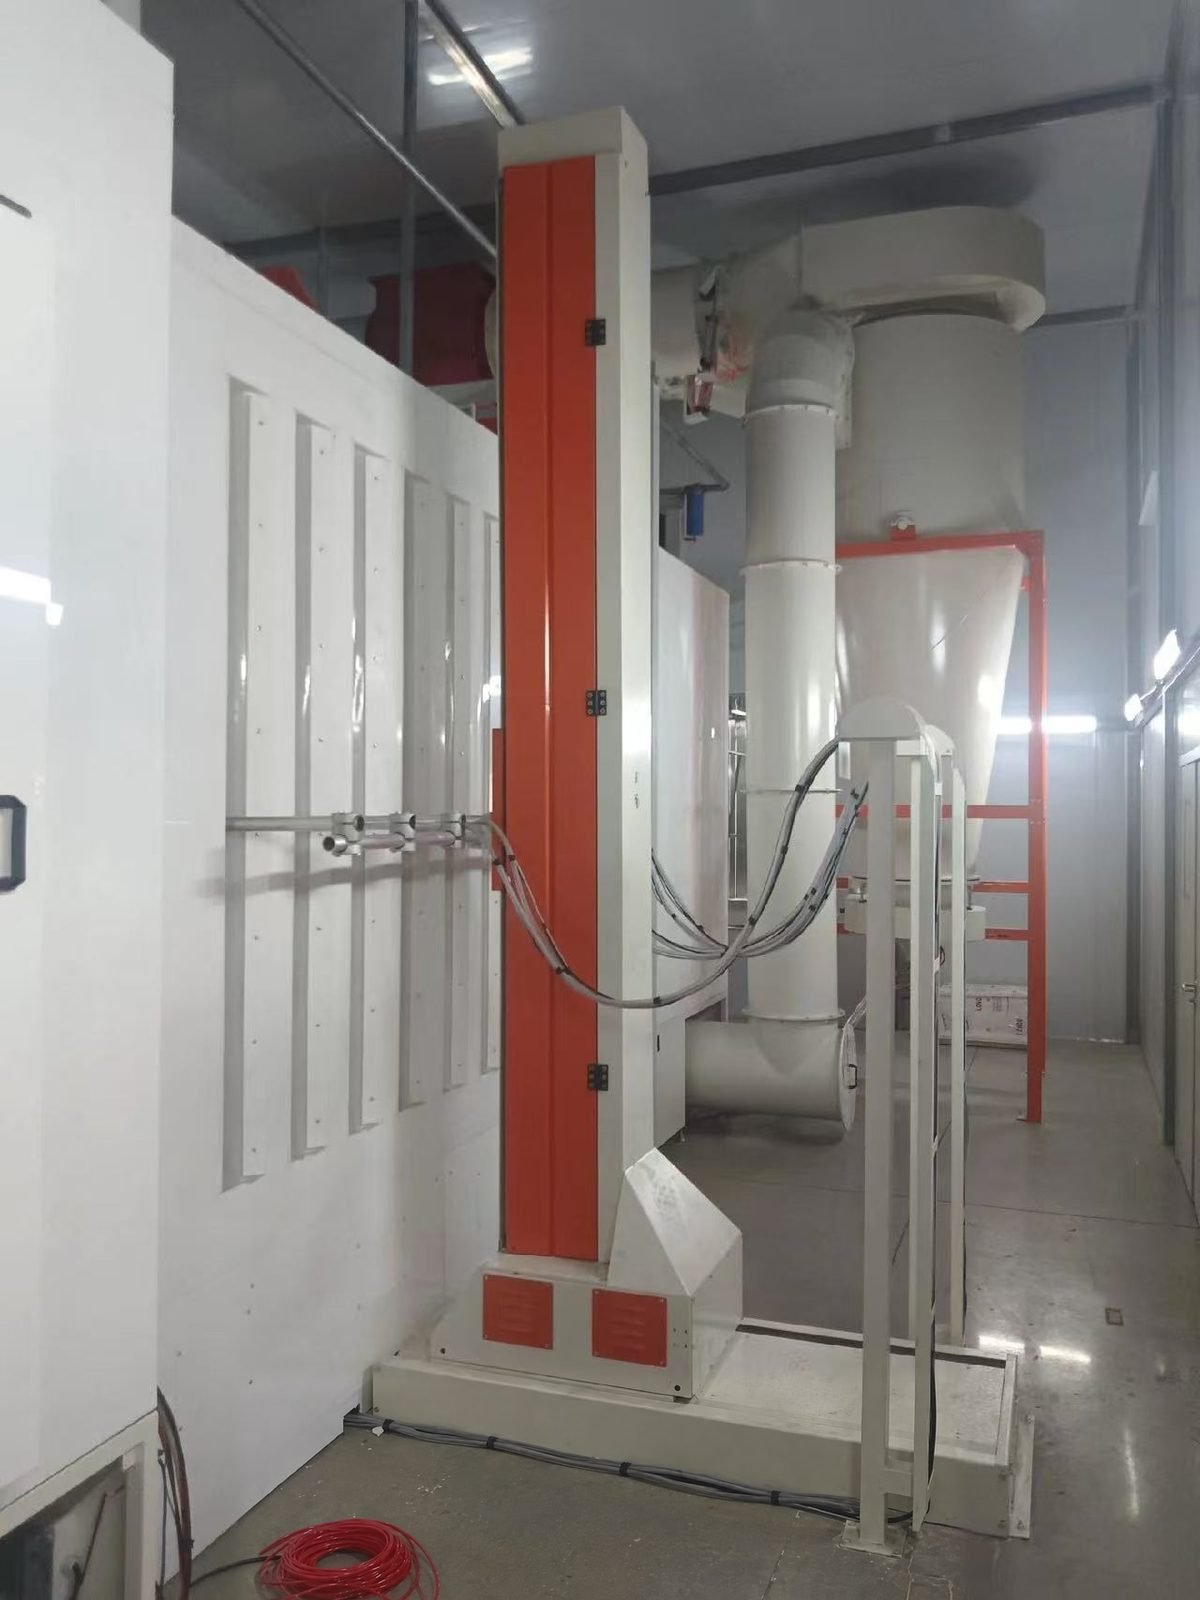
Automatyczna linia malowania proszkowego
Automatyczna linia malowania proszkowego to przenośnikowy system malowania proszkowego pod klucz dla producentów malujących tysiące podobnych detali na zmianę: obróbka wstępna natryskowa, suszenie, automatyczne pistolety na reciproktorach, odzysk proszku i piec utwardzający utrzymujący detale w temperaturze obiektu 180-200 °C.
Zaprojektowana dla zakładów obróbki metali i fabryk OEM, które potrzebują automatycznego systemu malowania proszkowego: ciągłej, sterowanej recepturami linii produkcyjnej malowania proszkowego pracującej ze stałą prędkością przenośnika z odzyskiwanym nadmiarem natrysku i powtarzalną grubością powłoki.
Specyfikacja techniczna
Poniższe wartości są typowymi zakresami dla tego typu urządzeń. Parametry Twojej linii są ustalane w specyfikacji pisemnej po przeanalizowaniu Twoich części, wydajności i miejsca instalacji.
| Układ linii | Załadunek, 3- do 9-stopniowe natryskowe wstępne przygotowanie, piec suszący, kabina proszkowa, piec utwardzający, chłodzenie, rozładunek |
|---|---|
| Prędkość przenośnika (opublikowane przykłady projektowe) | Około 0,6-3,0 m/min (2-10 ft/min); ustalana przez najdłuższy czas przebywania i wymaganą wydajność |
| Czas etapu natryskowego wstępnego przygotowania | 1-2 min na etap czyszczenia lub fosforanowania żelazowego w 43-63 °C (110-145 °F), ciśnienie dyszy od około 1 bara (15 psi) |
| Program utwardzania (temperatura przedmiotu) | 12-24 min w 180 °C, 8-16 min w 200 °C lub 4-10 min w 210 °C dla standardowego poliestru; zawsze zgodnie z kartą danych proszku |
| Nastawa temperatury powietrza w piecu utwardzającym | 177-232 °C (350-450 °F), większość pieców ustawiona w pobliżu 204 °C (400 °F) |
| Grubość filmu | 60-90 µm zalecane w kartach danych proszków; 50-75 µm (2-3 mil) typowy cel warsztatowy |
| Wydajność transferu przy pierwszym przejściu | Około 25-60 % w zależności od kształtu części; wyzwalanie i profilowanie pistoletu dodają około 10 punktów |
| Wykorzystanie proszku z odzyskiem | 90 % lub więcej ogółem; cyklon przekazuje około 3-5 % nadmiaru natrysku do filtra końcowego jako odpady |
| Zmiana koloru, odzysk do odzysku | 30-45 min w starszych kabinach z wkładami; 12-15 min w kabinach szybkiej zmiany koloru; 5-15 min deklarowane dla obecnych systemów szybkiej zmiany |
| Prędkość powietrza w otworze kabiny | Około 0,5-0,6 m/s (100-120 ft/min) średnio; stężenie proszku utrzymywane poniżej 50 % minimalnego stężenia wybuchowego |
| Sprężone powietrze do proszku | Olej 0,1 mg/m³ lub mniej, ciśnieniowy punkt rosy około +3 °C lub niżej (ISO 8573-1 klasa oleju 2, klasa wody 4), zasilanie 6-10 bar przy jednostce pistoletu |
Konfiguracja linii
- Wielostopniowy tunel obróbki wstępnej natryskowej ze zbiornikami ze stali nierdzewnej, pionami, dyszami i strefami odpływu
- Piec do suszenia i piec konwekcyjny do utwardzania z ogrzewaniem gazowym, elektrycznym lub podczerwienią
- Kabina proszkowa z automatycznymi pistoletami koronowymi na pionowych reciprocatorach oraz ręcznymi stanowiskami poprawek
- Odzyskiwanie proszku: cyklon z filtrem wtórnym do pracy wielokolorowej lub moduł wkładowy do odzysku jednokolorowego, z centrum podawania proszku
- Przenośnik podwieszony (łańcuch jednoszynowy lub power-and-free) z napędem, napinaczem, smarownicą i uziemionymi wieszakami
- Szafa sterownicza PLC i HMI z recepturami powłok, wykrywaniem szczeliny, wysokości i szerokości części oraz blokadami bezpieczeństwa
Co robi każde stanowisko automatycznej linii malowania proszkowego?
Części pozostają na jednym przenośniku od załadunku do rozładunku i przechodzą przez każde stanowisko z tą samą prędkością, więc długość każdego stanowiska równa się prędkości przenośnika pomnożonej przez wymagany czas przebywania.
| Stanowisko linii | Funkcja stanowiska | Typowy parametr |
|---|---|---|
| 1. Załadunek | Części zawieszone na uziemionych hakach lub wieszakach w stałym rozstawie | Rezystancja od części do ziemi poniżej 1 megoma |
| 2. Obróbka wstępna natryskowa | Czyszczenie, konwersja i płukanie: połączone czyszczenie/fosforanowanie w 3 etapach, oddzielny środek czyszczący i powłoka konwersyjna w 5 lub więcej etapach | 1-2 min na etap chemiczny w temperaturze 43-63 °C; od 3 do 9 etapów |
| 3. Piec do suszenia | Usunąć wodę z płukania przed nałożeniem proszku | Temperatura powietrza około 120-135 °C (250-275 °F) |
| 4. Chłodzenie przed kabiną natryskową | Opuść część, aby proszek nie stopił się przy kontakcie | Część poniżej około 52 °C (125 °F) wchodząca do kabiny |
| 5. Kabina proszkowa | Automatyczne pistolety na recyprokatorach pokrywają główne powierzchnie, pistolety ręczne poprawiają zagłębienia | Odległość pistoletu od części 200-300 mm; skok recyprokatora 10-50 m/min |
| 6. Odzyskiwanie | Odprowadzaj nadmiar natrysku, oddzielaj proszek od powietrza, przesiewaj i zawracaj go do leja zasypowego | Regenerat mieszany w ilości poniżej 25 % objętościowo świeżego proszku, preferowane około 15 % |
| 7. Piec do utwardzania | Doprowadź metal do temperatury utwardzania i utrzymuj ją | Czas nagrzewania plus 8-16 min przy temperaturze obiektu 200 °C |
| 8. Chłodzenie | Chłodzenie swobodne lub tunel z wymuszonym obiegiem powietrza, aby części nadawały się do manipulacji | Cienka blacha 5-10 min; grube przekroje wymagają wymuszonego obiegu powietrza |
| 9. Rozładunek | Sprawdź, zmierz grubość powłoki, zdejmij z zaczepów i zapakuj | Folia 60-90 µm sprawdzana za pomocą szczelinomierza |
Jak oblicza się wydajność linii malowania proszkowego na podstawie prędkości przenośnika i rozstawu wieszaków?
Wieszaki na godzinę równają się prędkości przenośnika razy 60 podzielone przez rozstaw wieszaków, a części na godzinę równają się wieszakom na godzinę razy części na wieszak. Poniższe liczby są ogólnym przykładem obliczeniowym do celów ilustracyjnych, a nie danymi z projektu MUSI.
| Krok procesu | Wzór obliczeniowy | Ogólny przykład obliczeniowy |
|---|---|---|
| Prędkość przenośnika | Wybrano tak, aby najwolniejsze stanowisko nadal miało swój czas przetrzymania | 2.0 m/min |
| Rozstaw wieszaków | Szerokość części plus luz, aby części nie mogły się stykać na zakrętach | 0.6 m |
| Wieszaki na godzinę | Prędkość x 60 / skok | 2,0 x 60 / 0,6 = 200 wieszaków/h |
| Części na godzinę | Wieszaki na godzinę x części na wieszak | 200 x 4 = 800 części/h |
| Części na zmianę | Części na godzinę x godziny pracy | 800 x 8 = 6 400 części |
| Dodatek na szczelinę | Dodać około 20 % do prędkości dla pustych haków i przerw między partiami | 2,0 x 1,2 = 2,4 m/min prędkość projektowa |
| Długość przenośnika pieca utwardzającego | Prędkość projektowa x (czas najazdu + czas utwardzania) | 2,4 x (5 + 12) = 40,8 m łańcucha wewnątrz pieca |
Monorail, power-and-free czy przenośnik podłogowy: który pasuje do zautomatyzowanej linii malowania proszkowego?
Łańcuch monorail pasuje do jednej rodziny części na jednej stałej trasie; power-and-free wybiera się, gdy nośniki muszą się zatrzymywać, buforować lub poruszać różnymi trasami; przenośnik podłogowy stosuje się do ciężkich części.
| Kryterium | Podwieszony łańcuch monorail | Power-and-free | Przenośnik podłogowy |
|---|---|---|---|
| Jak się porusza | Jeden łańcuch bez końca w belce dwuteowej lub zamkniętej prowadnicy, wszystkie części z jedną prędkością | Wózki na swobodnej szynie włączane lub zwalniane przez zabieraki na napędzanym łańcuchu | Łańcuch, płoza lub odwrócona prowadnica na poziomie podłogi przenosząca części od dołu |
| Zatrzymanie i gromadzenie | Nie, cała linia zatrzymuje się razem | Tak, wózki buforują, zmieniają tory i zatrzymują się do załadunku | Zależy od konstrukcji |
| Prędkość | Jedna prędkość przez każdą stację | Szybki transfer i wolna prędkość procesu na tej samej linii | Zwykle jedna prędkość |
| Prowadnica ładunku | Tor zamknięty około 23 kg na wieszak; belka dwuteowa około 91, 181 lub 544 kg na wózek dla toru 3, 4 i 6 cali | Dobierany do wózka | Duża nośność |
| Powierzchnia pieca i chłodzenia | Długość równa się prędkości x czasie przebywania | Ukośne ustawienie nośników skraca piece i strefy chłodzenia | Długość równa się prędkości x czasie przebywania |
| Zakup i utrzymanie | Najprostszy i najtańszy | Wyższa cena i więcej konserwacji | Zajmuje powierzchnię i trudniej go przenieść; łatwy dostęp do konserwacji |
| Typowe użycie | Jedna rodzina produktów, stabilny wolumen | Mieszane części, kilka kabin lub receptur, długie lub ciężkie części ładowane na postoju | Ciężkie części, takie jak elementy o masie kilkuset kilogramów |
Komponenty maszyny
Kluczowe komponenty są dostępne od międzynarodowych marek, takich jak Gema, Nordson i Wagner dla pistoletów proszkowych, recyprokatorów i centrów podawania (konfigurowalne zgodnie ze specyfikacją klienta). To samo dotyczy PLC i HMI (Siemens, Allen-Bradley, Mitsubishi Electric), kurtyn świetlnych do detekcji części (SICK, Pepperl+Fuchs), palników piecowych (Riello, Weishaupt, Maxon), wentylatorów cyrkulacyjnych i wywiewnych (ebm-papst, Ziehl-Abegg), motoreduktorów przenośnikowych (SEW-Eurodrive, Nord), pomp i dysz do obróbki wstępnej (Grundfos, Spraying Systems Co., Lechler), chemii do obróbki wstępnej (Henkel Bonderite, Chemetall) oraz profilowania temperatury pieca (Datapaq od Fluke Process Instruments).
Referencje aplikacji
Zbudowana dla komponentów stalowych i aluminiowych produkowanych masowo: szafy i obudowy blaszane, półki i regały, panele AGD, obudowy oświetlenia, ramy mebli, komponenty rolnicze i motoryzacyjne, wyroby z drutu i profile aluminiowe.
Zobowiązanie inżynieryjne
Każda linia jest projektowana zgodnie z zapisaną specyfikacją wydajności. Prędkość linii, profil utwardzania, grubość powłoki i poziom emisji są określone w umowie i demonstrowane na Twoim własnym elemencie podczas prób fabrycznych przed wysyłką. Jeden zespół inżynierów odpowiada za cały łańcuch — obróbkę wstępną, aplikację, utwardzanie, transport i kontrolę emisji — dzięki czemu kompromisy między nimi są rozstrzygane na desce kreślarskiej, a nie na Twojej hali fabrycznej.
Serwis i dostawa
Standardowe konfiguracje są wysyłane w ciągu 30-60 dni z 12-miesięczną gwarancją na całą maszynę i 36-miesięczną gwarancją na kluczowe komponenty. Montaż na miejscu, rozruch i szkolenie operatorów są dostępne na całym świecie, a dostrajanie procesu i wsparcie w zakresie części zamiennych są kontynuowane przez cały okres eksploatacji linii.
Najczęściej zadawane pytania
Jak szybko działa automatyczna linia do malowania proszkowego?
Opublikowane przykłady projektowe dla przenośnikowych linii proszkowych mieszczą się w zakresie od około 0,6 do 3,0 m/min (2-10 ft/min). Prędkość nie jest wybierana dowolnie: wynika z wymaganej liczby części na godzinę i rozstawu wieszaków, a każdy etap pieca i myjki musi być następnie wystarczająco długi, aby zapewnić swój czas przebywania przy tej prędkości.
Ile proszku faktycznie zużywa zautomatyzowany system malowania proszkowego?
Sprawność transferu w pierwszym przejściu wynosi od około 25 % w przypadku wyrobów drucianych do 60 % w przypadku płaskich paneli. W przypadku systemu odzysku zawracającego nadmiar natrysku do leja zasypowego możliwe jest osiągnięcie ogólnego wykorzystania na poziomie 90 % lub więcej, a cyklon traci około 3-5 % nadmiaru natrysku do filtra końcowego. Odzysk jest zwykle mieszany w ilości poniżej 25 % objętościowo w stosunku do proszku pierwotnego.
Ile czasu zajmuje zmiana koloru na automatycznej linii do malowania proszkowego?
Starsze kabiny z wkładami filtracyjnymi wymagają 30-45 minut na zmianę z odzysku do odzysku. Kabiny do szybkiej zmiany koloru z nieprzewodzącymi ścianami, cyklonem i automatycznym przedmuchiwaniem pistoletów osiągają 12-15 minut, a producenci pistoletów podają 5-15 minut dla obecnych systemów szybkiej zmiany. Zakłady z tylko jednym lub dwoma kolorami mogą używać dedykowanych modułów z wkładami filtracyjnymi i całkowicie unikać czyszczenia.
Jakie media są potrzebne do automatycznej linii do malowania proszkowego?
Sprężone powietrze, energia elektryczna i zwykle gaz. Producenci pistoletów wymagają oleju w ilości nie większej niż 0,1 mg/m³ i suchego powietrza: ciśnieniowy punkt rosy około 3 °C lub niższy przy filtracji 0,3 µm, co odpowiada klasie oleju 2 i klasie wody 4 według ISO 8573-1. Gaz lub energia elektryczna ogrzewa zbiorniki myjni i piece; energia elektryczna napędza wentylatory, pompy, przenośnik i układy sterowania.
Ile kosztuje kompletna automatyczna linia do malowania proszkowego pod klucz?
Dane publikowane na tej stronie to 200 000-600 000 USD za standardową linię automatyczną i 600 000-2 000 000 USD za linię o dużej przepustowości; kompaktowe linie półautomatyczne zaczynają się od około 45 000 USD. Rozmiar części, prędkość przenośnika, liczba etapów obróbki wstępnej i wyposażenie do zmiany koloru wpływają na ofertę w tych przedziałach.