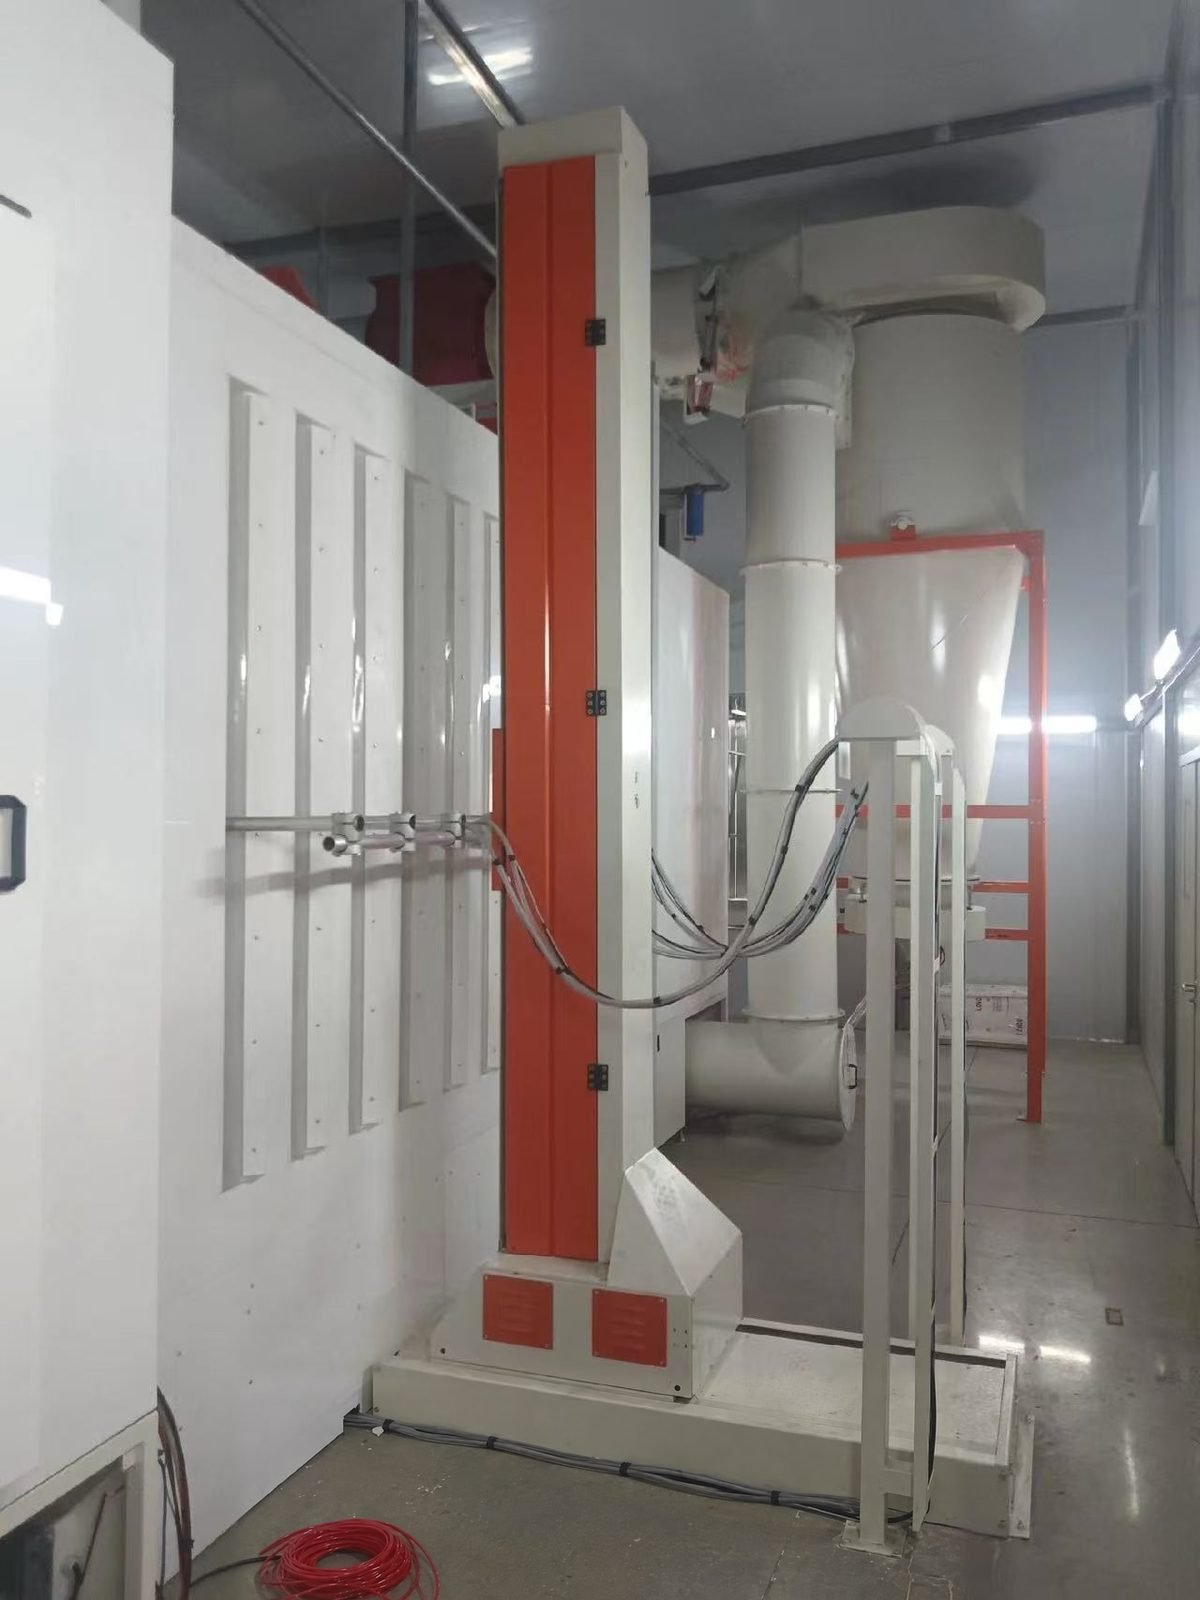
Автоматическая линия порошковой окраски
Автоматическая линия порошковой окраски — это конвейерная система порошковой окраски «под ключ» для производителей, окрашивающих тысячи однотипных деталей за смену: распылительная подготовка, сушка, автоматические распылители на возвратно-поступательных механизмах, рекуперация порошка и печь отверждения, поддерживающая температуру деталей 180-200 °C.
Создана для производителей металлоконструкций и заводов OEM, которым нужна автоматическая система порошковой окраски: непрерывная линия порошковой окраски с управлением по рецептам, работающая с фиксированной скоростью конвейера, с рекуперацией избыточного распыла и воспроизводимой толщиной покрытия.
Технические характеристики
Приведённые ниже значения являются типичными диапазонами для данного типа оборудования. Параметры вашей линии фиксируются в письменной спецификации после анализа ваших деталей, производительности и площадки.
| Планировка линии | Загрузка, 3–9-стадийная струйная предварительная обработка, печь сушки, камера напыления, печь отверждения, охлаждение, выгрузка |
|---|---|
| Скорость конвейера (опубликованные примеры проектирования) | Около 0,6–3,0 м/мин (2–10 фут/мин); определяется самой длительной выдержкой и требуемой производительностью |
| Время стадии струйной предварительной обработки | 1-2 мин на стадию очистки или фосфатирования железа при 43-63 °C (110-145 °F), давление в сопле от примерно 1 бар (15 psi) |
| График отверждения (температура объекта) | 12-24 мин при 180 °C, 8-16 мин при 200 °C или 4-10 мин при 210 °C для стандартного полиэстера; всегда согласно техническому паспорту порошка |
| Уставка температуры воздуха в печи отверждения | 177-232 °C (350-450 °F), большинство печей настроено около 204 °C (400 °F) |
| Толщина плёнки | 60-90 мкм рекомендуется в паспортах порошков; 50-75 мкм (2-3 мил) — обычная цель в цеху |
| Эффективность переноса с первого прохода | Около 25-60 % в зависимости от формы детали; срабатывание пистолета и профилирование добавляют около 10 пунктов |
| Использование порошка с рекуперацией | 90 % и более в целом; циклон пропускает около 3-5 % перераспыла в конечный фильтр в виде отходов |
| Смена цвета, рекуперация в рекуперацию | 30-45 мин на старых кабинах с картриджами; 12-15 мин на кабинах быстрой смены цвета; 5-15 мин заявлено для современных систем быстрой смены |
| Скорость воздуха в проёме кабины | Около 0,5-0,6 м/с (100-120 фут/мин) в среднем; концентрация порошка поддерживается ниже 50 % от минимальной взрывоопасной концентрации |
| Сжатый воздух для порошка | Масло 0,1 мг/м³ или менее, точка росы под давлением около +3 °C или ниже (ISO 8573-1 класс масла 2, класс воды 4), подача 6-10 бар на пистолетном блоке |
Конфигурация линии
- Многоступенчатый туннель предварительной распылительной обработки с нержавеющими баками, стояками, соплами и дренажными зонами
- Сушильная печь и конвекционная печь для отверждения с газовым, электрическим или инфракрасным нагревом
- Камера порошкового напыления с автоматическими коронными распылителями на вертикальных возвратно-поступательных механизмах и станциями ручной подкраски
- Регенерация порошка: циклон с дополнительным фильтром для многоцветной работы или картриджный модуль для одноцветного возврата порошка, с центром подачи порошка
- Подвесной конвейер (монорельсовая цепь или толкающий конвейер) с приводом, натяжным устройством, смазочным устройством и заземлёнными подвесками
- Шкаф управления ПЛК и ЧМИ с рецептами нанесения покрытия, обнаружением зазора, высоты и ширины детали и блокировками безопасности
Что делает каждая станция автоматической линии порошкового окрашивания?
Детали остаются на одном конвейере от загрузки до выгрузки и проходят каждую станцию с одинаковой скоростью, поэтому длина каждой станции равна скорости конвейера, умноженной на необходимое время выдержки.
| Станция | Функция | Типичный параметр |
|---|---|---|
| 1. Загрузка | Детали подвешены на заземлённых крюках или стеллажах с фиксированным шагом | Сопротивление от детали до земли ниже 1 мегаома |
| 2. Распылительная предварительная обработка | Очистка, конверсия и промывка: комбинированная очистка/фосфатирование в 3 стадии, отдельная очистка и конверсионное покрытие в 5 или более стадий | 1-2 мин на химическую стадию при 43-63 °C; от 3 до 9 стадий |
| 3. Сушильная печь | Удаление промывочной воды перед нанесением порошка | Температура воздуха около 120-135 °C (250-275 °F) |
| 4. Охлаждение перед камерой | Опустите деталь, чтобы порошок не приваривался при контакте | Деталь ниже примерно 52 °C (125 °F) при входе в камеру |
| 5. Порошковая камера | Автоматические пистолеты на реципрокторах покрывают основные поверхности, ручные пистолеты подкрашивают углубления | Расстояние от пистолета до детали 200-300 мм; ход реципроктора 10-50 м/мин |
| 6. Регенерация | Отводите избыточное распыление, отделяйте порошок от воздуха, просеивайте и возвращайте его в питающий бункер | Регенерированный порошок смешивается в объёме менее 25 % от свежего порошка, предпочтительно около 15 % |
| 7. Печь для отверждения | Доведите металл до температуры отверждения и выдержите его | Время нагрева плюс 8-16 мин при температуре объекта 200 °C |
| 8. Охлаждение | Естественное охлаждение или туннель с принудительной подачей воздуха, чтобы детали можно было брать | Тонкий лист 5-10 мин; массивные сечения требуют принудительной подачи воздуха |
| 9. Разгрузка | Осмотрите, измерьте толщину пленки, снимите с подвески и упакуйте | Пленка 60-90 мкм проверена с помощью измерительного шаблона |
Как рассчитывается производительность линии порошковой окраски исходя из скорости конвейера и шага подвесок?
Количество подвесок в час равно скорости конвейера, умноженной на 60 и деленной на шаг подвесок, а количество деталей в час равно количеству подвесок в час, умноженному на количество деталей на подвеске. Приведенные ниже цифры представляют собой общий пример расчета для иллюстрации, а не данные проекта MUSI.
| Этап процесса | Формула расчёта | Общий пример расчета |
|---|---|---|
| Скорость конвейера | Выбрано так, чтобы самая медленная станция все еще получала время выдержки | 2.0 м/мин |
| Шаг подвесок | Ширина детали плюс зазор, чтобы детали не соприкасались на поворотах | 0.6 m |
| Подвесок в час | Скорость x 60 / шаг | 2,0 x 60 / 0,6 = 200 подвесок/ч |
| Деталей в час | Подвесок в час x деталей на подвеске | 200 x 4 = 800 деталей/ч |
| Деталей за смену | Деталей в час x рабочих часов | 800 x 8 = 6 400 деталей |
| Допуск на зазор | Добавьте примерно 20 % к скорости для пустых крюков и промежутков между партиями | 2,0 x 1,2 = 2,4 м/мин проектная скорость |
| Длина конвейера печи отверждения | Проектная скорость x (время подъёма + время отверждения) | 2,4 x (5 + 12) = 40,8 м цепи внутри печи |
Монорельс, power-and-free или напольный конвейер: что подходит для автоматизированной линии порошковой окраски?
Монорельсовая цепь подходит для одного семейства деталей на одном фиксированном маршруте; power-and-free выбирают, когда носители должны останавливаться, буферизоваться или следовать по разным маршрутам; напольный конвейер используется для тяжёлых деталей.
| Критерий | Подвесная монорельсовая цепь | Толкающий | Напольный конвейер |
|---|---|---|---|
| Как он движется | Одна бесконечная цепь в двутавровой балке или закрытом пути, все части с одной скоростью | Тележки на свободном рельсе, сцепляемые или освобождаемые собачками на приводной цепи | Цепь, лыжа или перевёрнутый путь на уровне пола, несущий детали снизу |
| Остановка и накопление | Нет, вся линия останавливается одновременно | Да, несущие устройства буферизуются, переключают пути и останавливаются для загрузки | Зависит от конструкции |
| Скорость | Единая скорость на каждой станции | Быстрая передача и медленная скорость обработки на одной линии | Обычно единая скорость |
| Направляющая загрузки | Закрытый путь около 23 кг на подвеску; двутавровая балка около 91, 181 или 544 кг на тележку для пути 3, 4 и 6 дюймов | Размер под несущее устройство | Высокая грузоподъёмность |
| Занимаемая площадь печи и зоны охлаждения | Длина равна скорости, умноженной на время выдержки | Диагональное расположение носителей сокращает длину печей и зон охлаждения | Длина равна скорости, умноженной на время выдержки |
| Покупка и обслуживание | Самый простой и самый дешёвый | Более высокая цена и больше обслуживания | Занимает площадь на полу и сложнее в перепланировке; удобный доступ для обслуживания |
| Типичное использование | Одно семейство продуктов, стабильный объём | Смешанные детали, несколько камер или рецептов, длинные или тяжёлые детали, загружаемые в неподвижном состоянии | Тяжёлые детали, например изделия весом несколько сотен килограммов |
Компоненты машины
Ключевые компоненты доступны от международных брендов, таких как Gema, Nordson и Wagner для порошковых пистолетов, реципрокторов и центров подачи (конфигурируемых по спецификации заказчика). То же самое относится к ПЛК и ЧМИ (Siemens, Allen-Bradley, Mitsubishi Electric), световым завесам обнаружения деталей (SICK, Pepperl+Fuchs), горелкам печей (Riello, Weishaupt, Maxon), вентиляторам циркуляции и вытяжки (ebm-papst, Ziehl-Abegg), мотор-редукторам конвейеров (SEW-Eurodrive, Nord), насосам и форсункам предварительной обработки (Grundfos, Spraying Systems Co., Lechler), химии предварительной обработки (Henkel Bonderite, Chemetall) и профилированию температуры печи (Datapaq от Fluke Process Instruments).
Примеры применения
Создана для стальных и алюминиевых компонентов, производимых в больших объёмах: листовых шкафов и корпусов, стеллажей и стоек, панелей бытовой техники, корпусов осветительных приборов, каркасов мебели, сельскохозяйственных и автомобильных компонентов, проволочных изделий и алюминиевых профилей.
Инженерные обязательства
Каждая линия проектируется в соответствии с письменной спецификацией рабочих характеристик. Скорость линии, профиль отверждения, толщина покрытия и уровень выбросов указываются в договоре и демонстрируются на вашей собственной детали во время заводских испытаний перед отгрузкой. Одна инженерная команда отвечает за всю цепочку — подготовку поверхности, нанесение, отверждение, транспортировку и контроль выбросов — поэтому компромиссы между ними решаются на чертежной доске, а не на вашем заводском полу.
Обслуживание и поставка
Стандартные конфигурации отгружаются в течение 30-60 дней с гарантией 12 месяцев на всю машину и 36 месяцев на критические компоненты. Установка на месте, пусконаладка и обучение операторов доступны по всему миру, а настройка процессов и поддержка запасных частей продолжаются в течение всего срока службы линии.
Часто задаваемые вопросы
Как быстро работает автоматическая линия порошковой окраски?
Опубликованные примеры проектирования конвейерных порошковых линий находятся в диапазоне примерно от 0,6 до 3,0 м/мин (2-10 футов/мин). Скорость выбирается не свободно: она следует из необходимого количества деталей в час и шага подвеса, и каждая ступень печи и мойки должна быть достаточно длинной, чтобы обеспечить время выдержки при этой скорости.
Сколько порошка фактически использует автоматизированная система порошковой окраски?
Эффективность переноса при первом проходе составляет примерно от 25 % для проволочных изделий до 60 % для плоских панелей. При использовании системы рекуперации, возвращающей избыточное распыление в питающий бункер, достижимо общее использование 90 % или более, а циклон теряет около 3-5 % избыточного распыления на конечный фильтр. Рекуперат обычно смешивают в объёме менее 25 % от свежего порошка.
Сколько времени занимает смена цвета на автоматической линии порошковой окраски?
Старые кабины с картриджами требуют 30-45 минут от рекуперации до рекуперации. Кабины быстрой смены цвета с непроводящими стенками, циклоном и автоматической продувкой пистолетов достигают 12-15 минут, а производители пистолетов заявляют 5-15 минут для современных систем быстрой смены. Заводы, использующие только один или два цвета, могут применять выделенные картриджные модули и вообще избегать очистки.
Какие коммунальные ресурсы нужны автоматизированной линии порошковой окраски?
Сжатый воздух, электроэнергия и обычно газ. Производители пистолетов указывают содержание масла не более 0,1 мг/м³ и сухой воздух: точка росы под давлением около 3 °C или ниже при фильтрации 0,3 мкм, что соответствует классу 2 по маслу и классу 4 по воде согласно ISO 8573-1. Газ или электроэнергия нагревают баки моечной машины и печи; электроэнергия приводит в действие вентиляторы, насосы, конвейер и системы управления.
Сколько стоит автоматическая линия порошковой окраски «под ключ»?
Опубликованные на этом сайте цифры составляют 200 000-600 000 долларов США для стандартной автоматической линии и 600 000-2 000 000 долларов США для высокопроизводительной линии; компактные полуавтоматические линии начинаются примерно от 45 000 долларов США. Размер деталей, скорость конвейера, количество стадий предварительной обработки и оборудование для смены цвета изменяют коммерческое предложение в пределах этих диапазонов.