Конвейеры линий нанесения покрытий: Подвесная цепь против напольной ленты против энергонезависимой системы (2026)
Краткий ответ: Подвесные цепные конвейеры непрерывно перемещают подвешенные детали со скоростью 1-6 м/мин и являются стандартом для линий нанесения покрытий. Напольные ленточные конвейеры подходят для плоских панелей, уложенных горизонтально. Напольная лента — это то, что большинство покупателей подразумевают под конвейерной линией нанесения покрытий, и она оправдывает себя там, где детали плоские, тяжёлые или неудобны для подвешивания. Конвейер типа power-and-free добавляет возможность остановки и буферизации для смешанных моделей и ручных станций. Ориентировочная стоимость — 180-450 долларов США за метр для подвесного цепного и 600-1 600 долларов США за метр для power-and-free.
Подвесные конвейерные системы для линий окраски
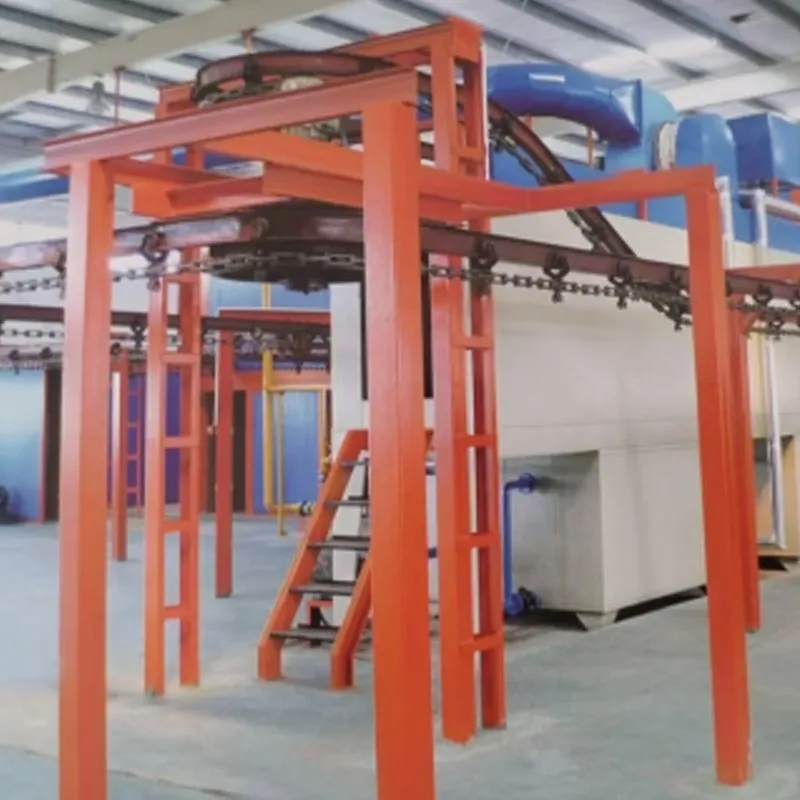
Большинство конвейерных систем для порошковой окраски — это подвесные конвейеры: подвесной цепной конвейер с двутавровой направляющей, конвейер с закрытой направляющей для лёгких деталей и чистых порошковых камер, или подвесной монорельсовый конвейер с тележками для тяжёлых подвесок. Конвейеры типа power and free добавляют вторую свободную направляющую, чтобы подвески могли останавливаться, накапливаться и переключаться между линиями, пока приводная цепь продолжает двигаться. Напольные ленточные конвейеры обрабатывают плоские панели, которые нельзя подвесить.
- Подвесной цепной конвейер: непрерывный, простейший, стандартный для автоматических линий порошковой окраски; см. линия напыления с подвесным цепным конвейером.
- Конвейер с закрытой направляющей: герметичная направляющая, меньше загрязнения пылью и смазкой.
- Конвейер power and free: остановка и буферизация, производство смешанных моделей, более высокая стоимость.
- Линия нанесения покрытий на напольном ленточном конвейере: плоские детали и листы; см. линия нанесения покрытий на напольном ленточном конвейере.
Контрольный список для производителей подвесных конвейеров
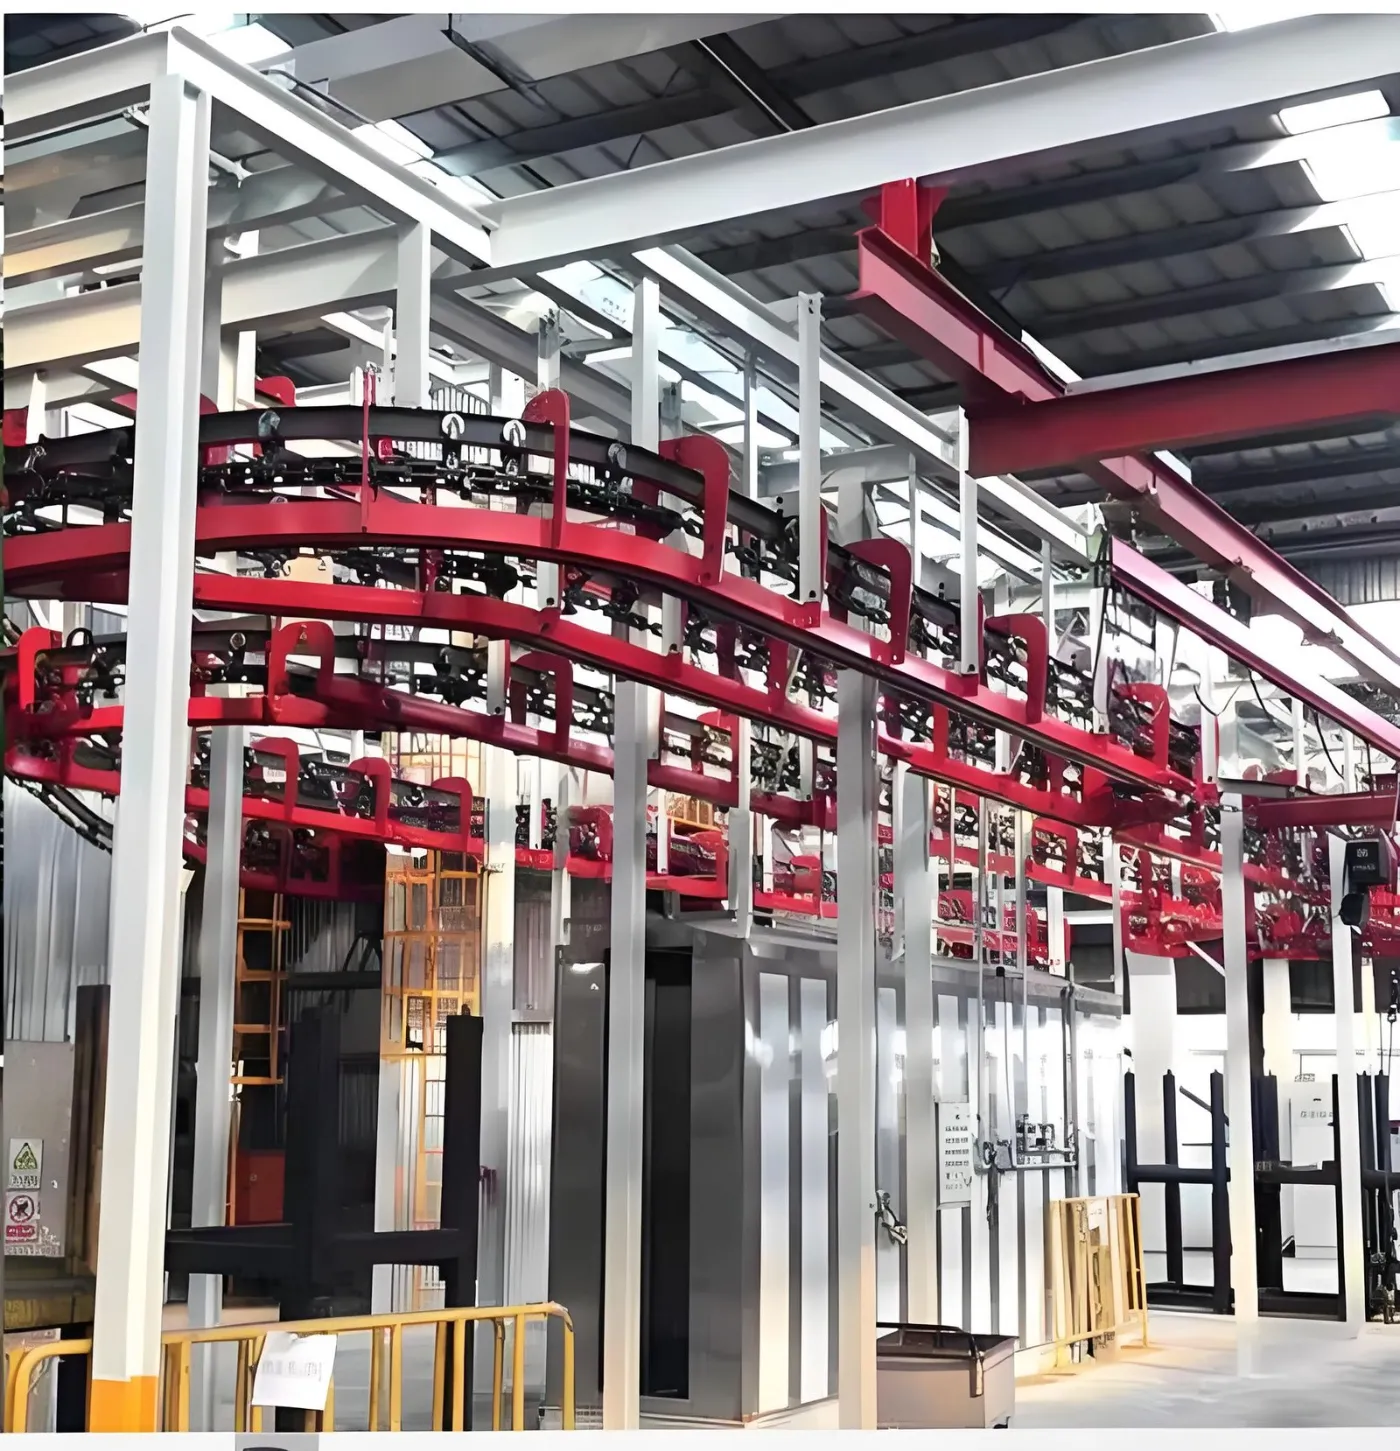
При сравнении производителей подвесных конвейеров для системы окраски проверьте нагрузку на подвеску, шаг и тяговое усилие цепи, радиус поворота трассы, конструкцию прохода через печь, резервирование привода и метод смазки, используемый в зоне камеры. Эти параметры определяют скорость линии и время безотказной работы в большей степени, чем цена конвейера.
Почему решение по конвейеру принимается первым?
Конвейер определяет скорость линии, а скорость линии определяет длину печи, длину туннеля и, следовательно, большую часть капитальных затрат. Изменение типа конвейера после фиксации компоновки обычно означает перепроектирование всей линии. Это первое решение, а не последнее.
Какие типы конвейеров используются в линиях нанесения покрытий?
| Тип | Ориентация детали | Макс. вес детали на носителе | Скорость | Буферизация | Ориентировочная стоимость за метр |
|---|---|---|---|---|---|
| Подвесной цепной конвейер (непрерывный) | Подвешивание | 50-500 кг | 1-6 м/мин | Нет | 180–450 долларов США |
| Напольный конвейер / сетчатый | Горизонтальное положение | 10-80 кг | 1-8 м/мин | Нет | 220-600 долларов США |
| Толкающий | Подвешивание | 100-2 000 кг | 0-12 м/мин | Да | 600-1 600 долларов США |
| Перевёрнутый толкающий | Стоя на тележке | 200-3 000 кг | 0-10 м/мин | Да | 900–2 200 долл. США |
| Роликовый конвейер | Горизонтальное положение | 50–2 000 кг | 1–15 м/мин | Частично | 250–700 долл. США |
Стоимость за метр — это ориентировочная цена на условиях франко-завод в Китае, включающая направляющую, цепь, привод и каретки, и не включающая монтаж и системы управления.
Когда следует выбирать каждый тип?
| Подвесная цепь | одна группа изделий, стабильный объём, детали, которые можно подвешивать за отверстие или край. Самый простой и дешёвый в расчёте на метр. Большинство линий для скобяных изделий, бытовой техники и профилей. |
|---|---|
| Напольный конвейер | плоские панели, листы, плиты и детали, которые нельзя подвешивать. Обычно применяется в мебельной и листовой окраске. |
| Толкающий | смешанные модели, станции ручной подкраски или участки, где детали должны останавливаться для загрузки, пока линия продолжает двигаться. Также используется, когда разным деталям требуется разное время выдержки в печи. |
| Перевёрнутый толкающий | тяжёлые или громоздкие детали, которые нельзя подвешивать, например станины машин и крупные сварные конструкции. |
| Роликовый | плиты, балки и профили, перемещающиеся через дробеструйную обработку и окраску на линии. |
| Выполненные поставки | 800+ окрасочных линий для 500+ клиентов в 36 странах (инженерная команда MUSI, суммарно с 2011 года) |
| Услуги | Проектирование, изготовление, монтаж, пусконаладка, обучение операторов и сервисная поддержка от одной компании |
Как рассчитать скорость линии и шаг подвесок?
- Требуемая производительность: например 400 деталей в час.
- Деталей на подвеску: например 4, значит 100 подвесок в час.
- Шаг подвесок: ширина самой широкой части плюс зазор 150–250 мм, например 0,6 м.
- Скорость линии = подвесок в час × шаг / 60 = 100 × 0,6 / 60 = 1,0 м/мин.
- Длина печи = скорость линии × время отверждения. При 1,0 м/мин и 15 мин отверждения — 15 м.
Расчёт в обратном направлении — полезная проверка любого коммерческого предложения: если длина печи поставщика, делённая на заявленную им скорость линии, не даёт разумного времени отверждения, значит, линия не была спроектирована.
Что ограничивает нагрузку, которую можно подвесить?
| Тип цепи | Типовая нагрузка на шаг | Типичное использование |
|---|---|---|
| X348 (3 дюйма) | До 45 кг | Лёгкое оборудование, мелкие детали |
| X458 (4 дюйма) | До 90 кг | Общее промышленное применение |
| X678 (6 дюймов) | До 180 кг | Бытовая техника, средние сварные конструкции |
| Power-and-free 3 дюйма | До 250 кг на носитель | Смешанные модельные линии |
| Power-and-free 6 дюймов | До 1 000 кг на носитель | Тяжёлая техника |
Масса крюка и подвески учитывается в энергопотреблении печи при каждом проходе. Там, где на одной линии обрабатываются лёгкие и тяжёлые детали, использование двух конструкций подвесок вместо одной универсальной тяжёлой обычно экономит 5–12% топлива печи.
Какие распространённые ошибки в проектировании конвейера?
| Слишком малый шаг подвески | детали затеняют друг друга в камере, что приводит к тонкому покрытию на обращённых друг к другу поверхностях. |
|---|---|
| Нет буфера перед кабиной | любая остановка выше по потоку останавливает камеру и печь. |
| Смазка с цепи капает на детали | используйте герметичные подшипники или закрытый путь через зоны нанесения покрытия. |
| Не учтено тепловое расширение направляющей в печи | участок печи длиной 30 м расширяется примерно на 30–45 мм при 200 C. Компенсационные швы обязательны. |
| Недостаточный радиус поворота | длинные детали сталкиваются на поворотах. Проверяйте радиус поворота по самой длинной детали, а не по средней. |
Почему стоит заказать конвейер у MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) — китайский производитель окрасочных линий «под ключ», поставивший 800+ окрасочных линий 500+ заказчикам в 36 странах — от отдельных камер до комплексных окрасочных цехов. Конвейеры проектируются вместе с камерой, печами и туннелем подготовки поверхности как единая система, поэтому скорость линии, шаг подвесок и длина печей рассчитываются по вашему фактическому перечню деталей.
- Подвесные цепные, напольные ленточные, толкающие и инвертированные конфигурации.
- Стандартные конфигурации поставляются в течение 30–60 дней с гарантией 12 месяцев на всю машину и 36 месяцев на критические компоненты. На конструктивные элементы гарантия составляет до 60 месяцев.
- Каждая линия проектируется в соответствии с письменной спецификацией производительности. Скорость линии, профиль отверждения, толщина покрытия и уровень выбросов указываются в договоре и демонстрируются на вашей собственной детали во время заводских испытаний перед отгрузкой.
- Одна инженерная команда отвечает за всю цепочку — предварительную обработку, нанесение, отверждение, транспортировку и контроль выбросов — поэтому компромиссы между ними решаются на чертёжной доске, а не на полу вашего завода.
MUSI работает с производителями, которые рассматривают финишную обработку поверхности как часть продукта, а не как последний этап перед упаковкой. Это меняет содержание первого разговора: чертежи деталей, целевые показатели производительности и стандарт, по которому проводит аудит ваш собственный заказчик, а не номер модели. Это также меняет то, что происходит после ввода в эксплуатацию, когда настройка процесса, развитие операторов и поддержка запасных частей продолжаются в течение всего срока службы линии.
См. линия напыления с подвесным цепным конвейером и линия напыления с напольным ленточным конвейером.
Часто задаваемые вопросы
Какой конвейер лучше всего подходит для линии порошковой окраски?
Подвесной цепной конвейер является стандартным выбором для деталей, которые можно подвешивать, поскольку он самый дешёвый в расчёте на метр — примерно 180–450 долларов США — и самый простой в обслуживании. Выбирайте напольный ленточный конвейер для плоских деталей, которые нельзя подвешивать, и толкающий конвейер, когда линия работает со смешанными моделями или требуется остановка деталей на ручных станциях при непрерывном движении линии.
Как рассчитать скорость линии нанесения покрытий?
Скорость линии равна количеству подвесок в час, умноженному на шаг подвесок и делённому на 60. Для 400 деталей в час при 4 деталях на подвеске и шаге 0,6 м это 100 x 0,6 / 60 = 1,0 м/мин. Длина печи тогда равна скорости линии, умноженной на время отверждения, поэтому для 15 минут отверждения требуется зона нагрева 15 м.
Что такое толкающий конвейер и когда он оправдывает свою стоимость?
В толкающем конвейере используются два пути, чтобы подвески могли отсоединяться от приводной цепи, останавливаться и буферизоваться, пока основная цепь продолжает движение. Он стоит 600–1 600 долларов США за метр против 180–450 долларов США за обычный подвесной цепной конвейер и оправдан, когда линия работает с несколькими моделями деталей, требуются станции ручной подкраски или разное время выдержки в печи для разных деталей.
Какой вес может выдержать подвесной конвейер?
Примерно 45 кг на шаг на цепи X348 3 дюйма, 90 кг на X458 4 дюйма и 180 кг на X678 6 дюймов. Системы power-and-free несут 250 кг на носителе при 3 дюймах и до 1 000 кг при 6 дюймах. Всегда рассчитывайте по самому тяжёлому носителю, включая крюки и оснастку, а не по средней детали.
Расширяется ли путь конвейера внутри печи отверждения?
Да. Участок пути длиной 30 м, работающий при 200 C, расширяется примерно на 30-45 мм. Компенсационные швы обязательны в секциях печи; их отсутствие приводит к короблению пути, износу цепи и сходу с пути. Проверьте, чтобы в любом коммерческом предложении было предусмотрено расширение в зоне печи.
Как конструкция носителя влияет на эксплуатационные расходы?
Каждый килограмм крюка и оснастки нагревается до температуры отверждения и снова охлаждается при каждом проходе. Когда одна линия обрабатывает и лёгкие, и тяжёлые детали, использование двух конструкций носителей вместо одного тяжёлого универсального носителя обычно снижает расход топлива печи на 5-12%.
О цифрах в этом руководстве. Диапазоны цен — это оценки ex-works Китай, составленные в сентябре 2026 года на основе проектных предложений MUSI Technology, и приведены только для бюджетирования; твёрдая цена зависит от габаритов деталей, производительности и местных требований соответствия. Показатели производительности — это типичные значения для правильно подобранного и правильно эксплуатируемого оборудования, а не гарантии. Там, где сертификация или показатель, специфичный для заказчика, не могли быть подтверждены, это отмечено как требующее подтверждения, а не указано как факт. Последняя проверка: 9 сентября 2026 г.
Сообщите нам размер деталей, производительность и тип покрытия — наши инженеры ответят в течение 24 часов, а планировка и бюджет последуют после получения полных данных о деталях. Свяжитесь с MUSI Technology или просмотрите наш ассортимент оборудования.
Связанные технические руководства
- Планировка линии нанесения покрытий: необходимое пространство на полу
Полуавтоматическая порошковая линия требует 200–400 м²; стандартная автоматическая линия — 600–1 200 м². Правила компоновки, U-образная или прямоточная, высота потолка. - Водные и сольвентные покрытия: изменения в линии
Переход с сольвентных на водные ЛКМ меняет регулирование влажности в камере, длину зоны выдержки, обращение с материалами и очистку VOC. - Линия порошковой окраски: типы, характеристики и стоимость (2026)
Линия порошковой окраски выполняет предварительную обработку, нанесение покрытия и отверждение металлических деталей на конвейере. Полное руководство по типам линий, ключевым характеристикам и диапазонам цен на 2026 год. - Линия предварительной обработки для порошковой окраски: этапы и стоимость
Линия предварительной обработки обезжиривает, промывает и химически преобразует поверхность металла перед нанесением покрытия. Трёх-, пяти- и семистадийные компоновки, фосфатирование против. - Линия нанесения покрытий на контейнеры BESS: характеристики и коррозия
Контейнеры систем накопления энергии требуют антикоррозионной защиты категории C4 — C5: дробеструйная очистка до Sa2.5, цинконаполненный грунт и атмосферостойкий полиэфирный финишный слой.
Другие вопросы покупателей
Какой конвейер используется на автоматических линиях порошковой покраски?
Обычно для порошковой покраски применяют непрерывный подвесной цепной конвейер со скоростью 1-6 m/min, грузоподъёмностью 50-500 kg на подвеску и стоимостью примерно USD 180-450 за метр. Конвейерные системы типа Power-and-Free для порошковой покраски выбирают, когда детали должны останавливаться на ручных постах.
См. также: линия с подвесным цепным конвейером