Оснастка и подвесы для порошковой окраски: руководство по проектированию
Краткий ответ: Оснастка для порошковой окраски должна удерживать деталь, обеспечивать её заземление, подавать её к пистолетам, заполнять линию и выдерживать мойку, печь и снятие покрытия. Опубликованные рекомендации устанавливают оптимальную плотность линии на уровне около 50 % площади проектируемого габарита, зазоры между деталями — от 1 до 1,5 ширины детали (до 2,5 глубины для коробок на автоматических линиях), а очистку контакта крюка — каждые четыре–восемь циклов. Квадратные или ромбовидные проволочные крюки контактируют по кромке для более стабильного заземления. Вес оснастки должен соответствовать номинальной нагрузке конвейера на тележку и является частью тепловой нагрузки печи.
MUSI Technology, производитель линий порошковой и жидкостной распылительной окраски в Чанчжоу, Китай, фиксирует окно детали, шаг подвески, нагрузку на тележку и путь заземления на этапе компоновки, чтобы конвейер, мойка, проёмы камеры и тепловая нагрузка печи были рассчитаны под оснастку и тележки, которые будет использовать заказчик.
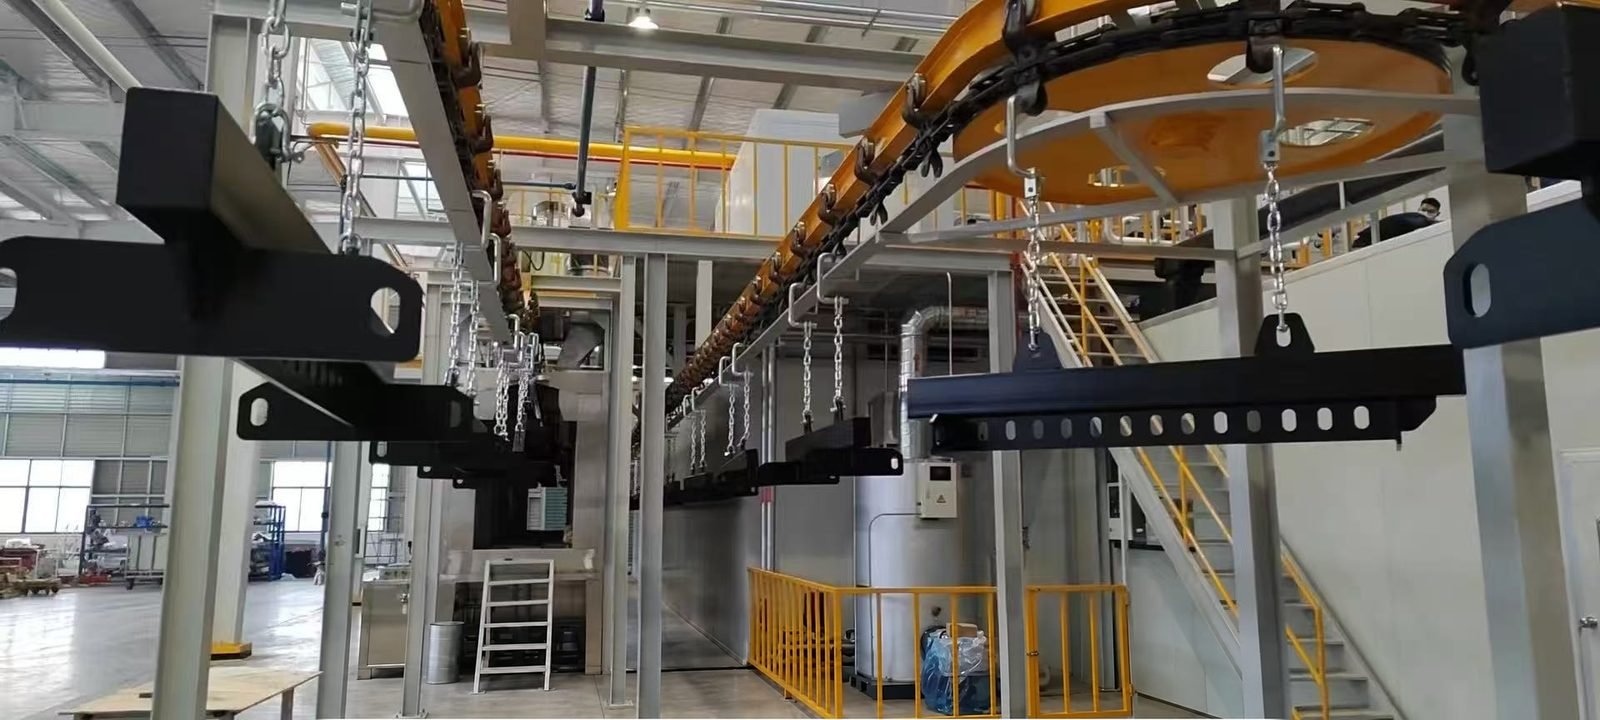
Что должна делать оснастка для порошковой окраски?
Оснастка для порошковой окраски должна надёжно удерживать каждую деталь, соединять её с землёй, подавать её поверхности к пистолетам, заполнять конвейер, обеспечивать сток из мойки и выдерживать печи и процесс снятия покрытия. Отраслевые источники называют плотность оснастки фактором, оказывающим наибольшее влияние на стоимость одной детали, поскольку все почасовые затраты линии делятся на количество висящих деталей.
| Правило проектирования | Причина правила |
|---|---|
| Удерживайте деталь в одной и той же точке и в одном и том же положении в каждом цикле | Воспроизводимое нанесение покрытия для автоматических распылителей; детали не должны качаться и ударяться друг о друга или о раму |
| Используйте острые, минимальные точки контакта в невидимых зонах | Надёжное заземление через небольшую чистую площадку и небольшой след от крюка |
| Сведите к минимуму количество звеньев между конвейером и деталью | Каждое соединение — это место, где отверждённый порошок может разорвать цепь заземления |
| Расположите деталь под углом, чтобы полости дренировались | Меньше переноса между стадиями мойки и отсутствие водяных пятен после сушки |
| Располагайте детали плотно, но без соприкосновения | Высокое соотношение металла к воздуху повышает эффективность переноса и производительность |
| Сделайте крючки съёмными | Крючки можно менять несколько раз, прежде чем весь стеллаж будет очищен |
| Поддерживайте низкую массу стеллажа для перевозимой нагрузки | Стеллаж повторно нагревается при каждом прохождении через печь |
Какие типы крючков и стеллажей подходят для каких деталей?
Однопроволочные крючки подходят для деталей с отверстием и малых объёмов; многопозиционные рамы на грузовой штанге подходят для серийного производства, где важна плотность. Проволока для крючков — пружинная сталь. Квадратная проволока, сформованная на ребро и продаваемая как ромбовидные или квадратные крючки, касается детали по углу, что, по описанию поставщиков, обеспечивает более стабильное заземление на протяжении большего числа циклов и меньший след от крючка. Рамы, очищаемые в печи выжигания, требуют пружин из нержавеющей стали пружинного класса, потому что обычные пружины отжигаются при температурах выжигания около 800 °F (427 °C).
| Тип | Типичное использование | Преимущество | Ограничение |
|---|---|---|---|
| Крючок C, S или V из круглой проволоки | Детали с подвесным отверстием, смешанная работа | Низкая стоимость, быстрая загрузка | Большая площадь контакта, заземление теряется раньше по мере накопления порошка |
| Крючок из квадратной или ромбовидной проволоки | Детали, требующие малого следа и стабильного заземления | Краевой контакт; испытания под нагрузкой одного поставщика показывают почти вдвое большую грузоподъемность по сравнению с его стандартными V- или C-образными крюками | Всё ещё требует периодической очистки |
| Двух- или трёхточечный пружинный натяжной крюк | Лёгкие детали, которые будут качаться или подниматься в моечной машине | Удерживает положение; трёхточечные крюки сохраняют плотность | Предназначен для семейства деталей |
| V-образный нижний крюк | Тяжёлые детали | Центрирует деталь более точно, чем U-образная форма | Требуется подходящее приспособление для подвешивания |
| Сварная специализированная стойка | Одна деталь в большом объёме | Наивысшая плотность и повторяемость | Нет гибкости; ремонт требует сварки |
| Стойка с регулируемой поперечиной и сменными крюками | Изменение номенклатуры деталей | Быстрая смена шага и типа крюка | Больше шарниров, требующих очистки |
| Вращающийся или крутящийся крюк, приводной ротатор | Круглые детали, такие как колёса и диски | Круговая обработка без остановки линии | Подшипник должен быть защищён; дополнительные затраты |
| Тележка или вагонетка для партии | Камера для партии и коробчатая печь | Детали загружаются один раз и перемещаются от камеры к печи | Требуется ровный пол, чтобы порошок не стряхивался |
В одном опубликованном случае замена последовательно соединённых крючков (12 деталей на грузовую штангу) на регулируемые стеллажи (40 на грузовую штангу) увеличила выпуск с 600 до 2 000 деталей за цикл. Вращающиеся крючки на шарикоподшипниках по каталогу имеют номинальную нагрузку до 250 фунтов (около 113 кг), а опубликованная установка с механическим ротатором вращает детали со скоростью около 50 об/мин перед распылителями.
На каком расстоянии друг от друга должны висеть детали на подвеске для порошковой окраски?
Детали следует вешать как можно ближе друг к другу, но не касаясь, а для глубоких деталей нужен зазор, связанный с их глубиной, чтобы порошок мог достичь боковых поверхностей. Опубликованные эмпирические правила различаются, поэтому расстояние подтверждается пробными испытаниями на образцах подвесок.
| Опубликованные рекомендации | Опубликованный показатель | Тип источника |
|---|---|---|
| Плотность линии для порошка | Около 50 % площади проекции габаритной оболочки детали | Products Finishing |
| Зазор между глубокими частями, такими как электрошкафы, полностью автоматическая линия | 2,5-кратная глубина; в некоторых случаях может быть достаточно 1,5-кратной | Products Finishing |
| Зазор между деталями, общий | От 1 до 1,5 ширины детали | Экспертная колонка Института порошковой окраски |
| Зазор между центрально-подвесными рамами на самом крутом подъёме или спуске | Около 1 дюйма (25 мм) | Products Finishing |
| Зазор до проёмов моечной машины, камеры и печи | 3 дюйма (76 мм) сверху и снизу | PCI Magazine |
Слишком близко подвешенные детали экранируют друг друга электростатически, как зона клетки Фарадея, и толщина покрытия становится неравномерной. Когда покрывается только одна сторона, подвешивание деталей спинка к спинке повышает плотность без этого недостатка.
Как часто крюки и рамы нужно очищать от покрытия?
Контактные точки крюков обычно требуют очистки каждые четыре–восемь циклов, чтобы сохранить путь заземления между крюком и деталью. Отверждённый порошок является изолятором, поэтому предел в 1 мегом от детали до земли теряется в первую очередь в месте контакта. Прокаливание, химическое снятие и абразивоструйная очистка — обычные методы, описанные в статье о заземлении деталей и рам. Детали, которые смещаются или качаются, рост брака и увеличение времени очистки сигнализируют о том, что раму следует заменить.
Маскирование закладывается в конструкцию рамы. Постоянные стальные маски могут быть встроены в раму и очищаться вместе с ней, тогда как заглушки, колпачки и лента выбираются по температурному классу: в руководстве одного поставщика указаны силикон до 250 °C, высокотемпературный винил до 170 °C, EPDM и полиэстер до 150 °C, лента из стеклоткани до 180 °C и полиимидная лента до 260 °C.
С какими ограничениями конвейера и печи следует сверять раму?
Загруженная рама должна оставаться в пределах номинальной нагрузки конвейера на тележку, оконной зоны каждого проёма и тепловой нагрузки печи. Вес рамы учитывается дважды: он использует пропускную способность конвейера и нагревается до температуры отверждения на каждом контуре вместе с деталями и цепью, поэтому горелка печи рассчитывается на массу продукта плюс рамы и конвейера в час. В качестве примера опубликованных номинальных значений: один монорельсовый путь из двутавровой балки указан как 200 фунтов на тележку на рельсе 3 дюйма, 400 фунтов на 4 дюйма и 1200 фунтов на 6 дюймов, удваивается, когда грузовая штанга охватывает две тележки, а закрытый рельсовый путь — 50 фунтов на подвеску.
| Проверить перед заказом линии | Что нужно определить |
|---|---|
| Оконная зона детали | Самая крупная деталь плюс рама, ширина x высота x длина в направлении движения |
| Нагрузка на точку подвеса | Самая тяжёлая деталь плюс рама в сравнении с номиналом тележки или грузовой штанги |
| Плотность линии | Детали на раме и шаг рам при проектной скорости линии |
| Путь заземления | Количество соединений от детали до шины; где находится точка проверки мегаомметром |
| Моечная машина предварительной обработки | Угол слива, удержание против давления распыления, детали, которые могут всплывать или задерживать раствор |
| Печь отверждения | Масса стеллажей и цепи в час, включённая в тепловую нагрузку |
| Удаление покрытия | Метод, интервал и количество запасных комплектов крюков |
| Маскирование деталей | Заглушки, колпачки или встроенные маски и их температурный класс |
Ключевые компоненты доступны от международных брендов, таких как PACLINE для подвесного конвейерного пути, цепи и тележек, SEW-Eurodrive и Nord для мотор-редукторов привода конвейера, а также Caplugs и Essentra Components для крючков и маскировочных заглушек (конфигурируемых по спецификации заказчика). Конструкция подвески определяется совместно с подвесной цепной конвейер, моечная машина предварительной обработки и печь отверждения, которые используют одно окно для деталей.
Часто задаваемые вопросы
Из чего делают крючки для порошковой окраски? Большинство крюков для порошковой окраски изготовлены из пружинной стальной проволоки, круглой или квадратной. Там, где рамы очищаются в печи выжигания, пружинные элементы должны быть из пружинной нержавеющей стали, поскольку обычная пружинная сталь отжигается и теряет упругость при температурах выжигания около 800 °F (427 °C).
Лучше ли квадратные или ромбовидные проволочные крюки, чем круглые? Квадратная проволока, сформированная на ребре, касается детали по углу, поэтому площадь контакта мала и остра. Поставщики описывают более стабильное заземление на протяжении большего числа циклов, меньший след от крюка и, по тестам одного поставщика, почти вдвое большую грузоподъёмность по сравнению с его стандартными V- или C-образными крюками.
Можно ли использовать одни и те же рамы для партийных и конвейерных линий? Крюки и поперечины могут быть общими, но партийная линия подвешивает их на тележку или троллей, который катится от камеры к коробовой печи. Маршрут тележки должен быть коротким и ровным, потому что тряска может стряхнуть неотверждённый порошок или уронить детали.
Как подвешивать круглые детали для порошковой окраски? Круглые детали, такие как колёса и диски, подвешиваются на вращающиеся крюки с шарикоподшипником, поворачиваемые вручную в ручной камере или с помощью механического ротатора на автоматической линии. Небольшие цилиндрические детали также могут перемещаться на цепном конвейере с вращающимися шпинделями.
Где место MUSI Technology
MUSI Technology проектирует конвейер, проёмы и печь в соответствии с окном детали и методом подвешивания заказчика, а также может поставить с линией несущие штанги, рамы и партийные тележки. См. ручная линия порошковой окраски для партийной работы на тележках или для руководство по линии порошковой окраски для конвейерных компоновок.
Предоставлено Lin Cong, техническим директором MUSI Technology
Отправьте нам размер деталей, производительность и тип покрытия — наши инженеры ответят с планировкой и бюджетом в течение одного рабочего дня. Свяжитесь с MUSI Technology или просмотрите наш ассортимент оборудования.
Связанные технические руководства
- Линия окрашивания автомобильных деталей: характеристики и производительность
Линии окрашивания автомобилей должны выдерживать толщину плёнки в пределах плюс-минус 10 микрон, проходить испытание в соляном тумане в течение 500–1 000 ч и соответствовать стандартам внешнего вида OEM. - Линия порошковой окраски: типы, характеристики и стоимость (2026)
Линия порошковой окраски выполняет предварительную обработку, нанесение покрытия и отверждение металлических деталей на конвейере. Полное руководство по типам линий, ключевым характеристикам и диапазонам цен на 2026 год. - Линия предварительной обработки для порошковой окраски: этапы и стоимость
Линия предварительной обработки обезжиривает, промывает и химически преобразует поверхность металла перед нанесением покрытия. Трёх-, пяти- и семистадийные компоновки, фосфатирование против. - Линия нанесения покрытий на контейнеры BESS: характеристики и коррозия
Контейнеры для хранения энергии аккумуляторного типа нуждаются в антикоррозионной защите C4–C5-M: дробеструйная очистка до Sa2.5, цинконаполненный грунт и атмосферостойкое полиэфирное верхнее покрытие. - Линия нанесения покрытий на корпуса аккумуляторных батарей электромобилей: характеристики и стоимость
Корпуса аккумуляторных батарей нуждаются в диэлектрической прочности, термической стабильности и коррозионной стойкости в одном покрытии. Сравнение порошкового и жидкого покрытия, целевые показатели толщины пленки,.