粉体塗装ラックとハンガー:設計ガイド
簡単に答えると: 粉体塗装ラックは、部品を保持し、アースし、ガンに対して提示し、ラインを埋め、洗浄機、オーブン、剥離工程に耐えなければならない。公表されているガイダンスでは、最適なライン密度は投影エンベロープ面積の約50%、部品間ギャップは部品幅の1~1.5倍(自動ライン上の箱物では奥行きの最大2.5倍)、フック接触部の清掃は4~8サイクルごととされている。角型またはダイヤモンド型のワイヤーフックはエッジで接触するため、より安定したアースが得られる。ラック重量はトロリーあたりのコンベヤ定格に適合する必要があり、オーブンの熱負荷の一部となる。
中国常州の粉体・液体スプレー塗装ライン製造メーカーであるMUSI Technologyは、レイアウト段階で部品ウィンドウ、吊りピッチ、トロリーあたりの積載量、アース経路を確定し、コンベヤ、洗浄機、ブース開口部、オーブン熱負荷がすべて、顧客が使用するラックと台車を基準にサイズ設定されるようにしている。
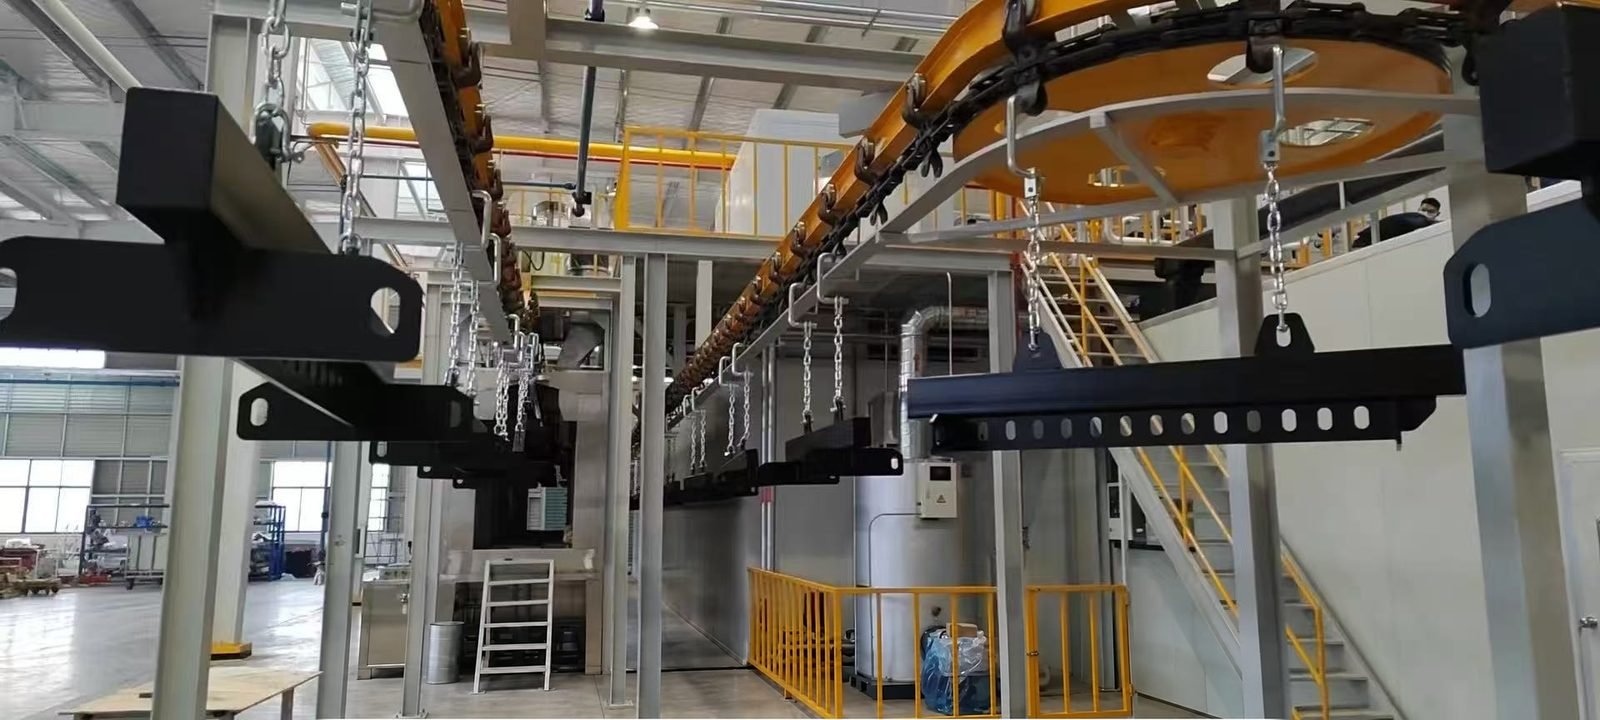
粉体塗装ラックに求められる機能とは?
粉体塗装ラックは、各部品を確実に保持し、アースに接続し、その表面をガンに対して提示し、コンベヤを埋め、洗浄機の水切りをし、オーブンと剥離工程に耐えなければならない。業界資料では、ラック密度が部品あたりのコストに最も大きな影響を与える要因として挙げられている。なぜなら、時間あたりのラインコストは吊り下げられた部品数で割られるからである。
| 設計ルール | ルールの理由 |
|---|---|
| 毎サイクル同じ点と同じ位置で部品を保持する | 自動ガン用の再現可能な膜厚構築;部品は互いに、またはフレームに揺れて接触してはならない |
| 目立たない領域で鋭く最小限の接触点を使用する | 小さく清潔な領域と小さなフックマークを通じた信頼できるアース |
| コンベアと部品間のリンク数を少なく保つ | すべてのジョイントは硬化した粉体がアース経路を断ち切る可能性がある場所である |
| キャビティが排出されるように部品を角度をつける | 洗浄工程間の持ち越しが少なく、乾燥後にウォータースポットが残らない |
| 部品を接触させずに密集してグループ化する | 金属と空気の比率が高いほど、伝達効率と生産量が向上する |
| フックを取り外し可能にする | ラック全体を剥離する前に、フックを数回交換できる |
| 運搬する負荷に対してラックの質量を低く保つ | ラックはオーブンを通過するたびに再加熱される |
どのフックとラックの種類がどの部品に適しているか?
単線フックは穴のある部品や少量生産に適しており、ロードバー上の多点ラックは密度が重要な反復生産に適しています。フック線はばね鋼です。エッジに成形された角線は、ダイヤモンドフックまたはスクエアフックとして販売され、部品に角に沿って接触します。これにより、より多くのサイクルにわたって安定したアースが得られ、フックマークが小さくなるとサプライヤーは説明しています。焼き飛ばし炉で洗浄されるラックには、ばねグレードのステンレス鋼ばねが必要です。なぜなら、通常のばねは約800 °F(427 °C)の焼き飛ばし温度で焼なましされるからです。
| タイプ | 典型的な使用 | 利点 | 制限 |
|---|---|---|---|
| 丸線C、S、またはVフック | 吊り穴のある部品、混合作業 | 低コスト、迅速な装着 | 接触面積が大きく、粉体が蓄積するとアースが早く失われる |
| 角線またはダイヤモンド線フック | 小さなマークと安定したアースが必要な部品 | エッジ接触;あるサプライヤーの荷重試験では、標準のVフックまたはCフックのほぼ2倍の容量を示しています | 依然として定期的な剥離が必要 |
| 2点または3点スプリングテンションフック | 洗浄機内で揺れたり持ち上がったりする軽い部品 | 位置を保持;3点フックが密度を維持 | 部品ファミリー用に設計 |
| V字形の下部フック | 重い部品 | U字形状よりも確実に部品を中心に合わせます | 適切な吊り下げ機能が必要 |
| 専用ラックを溶接 | 大量生産される1つの部品 | 最高密度と再現性 | 柔軟性なし;修理には溶接が必要 |
| 交換可能なフック付きの調整可能なクロスバーラック | 部品構成の変更 | フックピッチとスタイルの迅速な変更 | 清掃が必要なジョイントの増加 |
| 回転またはスピンフック、電動ローテーター | ホイールやディスクなどの丸い部品 | ラインを止めずに全方向カバレッジ | ベアリングはシールド必須;追加コスト |
| バッチカートまたはトロリー | バッチブースとボックスオーブン | 部品は一度に装填され、ブースからオーブンへとロールで搬送される | 粉体が振り落とされないよう、滑らかな床が必要 |
公表された一例では、デイジーチェーン式フック(ロードバーあたり12個の部品)を調整可能なラック(ロードバーあたり40個)に交換することで、生産量が1サイクルあたり600個から2,000個に増加した。ボールベアリング式スピンフックは、最大250 lb(約113 kg)の耐荷重でカタログに掲載されており、公表された動力式ローテーター設備では、ガンの前で部品が約50 rpmで回転する。
粉体塗装ラックでは、部品はどのくらいの間隔で吊るすべきか?
部品は接触しない範囲でできるだけ近づけて吊るすべきであり、深い部品には粉体が側面に届くよう、その深さに応じた間隔が必要である。公表されている経験則は異なるため、間隔はサンプルラックでの試行によって確認する。
| 公表されているガイダンス | 公表値 | ソースタイプ |
|---|---|---|
| 粉体のライン密度 | 部品エンベロープの投影面積の約50 % | Products Finishing |
| 電気ボックスなどの深い部分の間隔、全自動ライン | 深さの2.5倍;場合によっては1.5倍で十分なこともある | Products Finishing |
| 部品間の間隔、一般 | 部品幅の1~1.5倍 | 粉体塗装協会の専門家コラム |
| 最も急な上り勾配または下り勾配におけるセンターハングラック間の間隔 | 約1インチ(25 mm) | Products Finishing |
| 洗浄機、ブース、オーブンの開口部へのクリアランス | 上下3インチ(76 mm) | PCI Magazine |
部品をあまりに近接して吊るすと、ファラデーケージ領域のように互いを静電的に遮蔽し合い、膜厚が不均一になります。片面のみを塗装する場合、部品を背中合わせに吊るすと、そのペナルティなしで密度を高めることができます。
フックとラックはどのくらいの頻度で剥離する必要がありますか?
フックの接触点は、フックと部品間のアース経路を維持するために、通常4~8サイクルごとに清掃が必要です。硬化した粉体は絶縁体であるため、部品からアースまでの1メガオームの限界は、まず接触点で失われます。焼き切り、化学的剥離、ブラスト処理が通常の方法であり、以下の記事で扱われています: 部品とラックのアース. 部品がずれたりぐらついたりする場合、不良率の上昇や清掃時間の増加は、ラックを交換すべき兆候です。
マスキングはラック設計に含めるべきです。永久鋼製マスクはラックに組み込んでラックと一緒に剥離できますが、プラグ、キャップ、テープは温度定格によって選択します:あるサプライヤーのガイドでは、シリコーンは250 °Cまで、高温ビニルは170 °Cまで、EPDMとポリエステルは150 °Cまで、ガラスクロステープは180 °Cまで、ポリイミドテープは260 °Cまでと記載されています。
ラックはどのコンベヤとオーブンの限界に対して確認すべきですか?
積載されたラックは、トロリーごとのコンベヤ負荷定格、各開口部のパーツウィンドウ、およびオーブンの熱負荷の範囲内に収まらなければなりません。ラックの重量は二重にカウントされます。すなわち、コンベヤ能力を消費し、また、部品やチェーンとともに各回路で硬化温度まで加熱されるため、オーブンバーナーは1時間あたりの製品プラスラックとコンベヤの質量に基づいてサイズ決定されます。公表されている定格の例として、あるIビームモノレールレンジは3インチトラックでトロリーあたり200 lb、4インチで400 lb、6インチで1,200 lbと記載され、ロードバーが2台のトロリーにまたがる場合は2倍になり、密閉トラックレンジはペンダントあたり50 lbです。
| ラインを注文する前に確認すること | 定義すべき事項 |
|---|---|
| パーツウィンドウ | 最大部品プラスラック、進行方向の幅×高さ×長さ |
| 吊り点あたりの負荷 | 最重量部品プラスラックをトロリーまたはロードバーの定格に対して |
| ライン密度 | 設計ライン速度におけるラックあたりの部品数とラックピッチ |
| アース経路 | 部品からレールまでのジョイント数;メガオーム計のテストポイントがある位置 |
| 前処理洗浄機 | 排水角度、スプレー圧力に耐えること、浮遊または溶液を滞留させる可能性のある部品 |
| 硬化オーブン | 熱負荷に含まれる1時間あたりのラックとチェーンの質量 |
| コーティング剥離 | 方法、間隔、予備フックセットの数 |
| 部品マスキング | プラグ、キャップまたは内蔵マスクおよびその温度定格 |
主要コンポーネントは、オーバーヘッドコンベアトラック、チェーン、トロリー用のPACLINE、コンベアドライブギヤモーター用のSEW-EurodriveとNord、フックとマスキングプラグ用のCaplugsとEssentra Components(顧客仕様に応じて構成可能)などの国際ブランドから入手可能です。吊り下げ設計は、 オーバーヘッドチェーンコンベア、 前処理洗浄機 そしてその 硬化炉と共に決定され、これらは1つのパーツウィンドウを共有します。
FAQ
粉体塗装フックは何でできていますか? ほとんどの粉体塗装フックはばね鋼線で、丸型または角型です。焼き切り炉でラックを洗浄する場合、ばね要素はばね用ステンレス鋼にすべきです。通常のばね鋼は約800°F(427°C)の焼き切り温度で焼なましされ、張力を失うからです。
角線またはダイヤモンド線のフックは丸型フックより優れていますか? 角線をエッジで成形すると、部品に角に沿って接触するため、接触面積が小さく鋭くなります。サプライヤーは、より多くのサイクルにわたってより安定したアース、より小さなフックマーク、そしてあるサプライヤーのテストでは標準のV字またはC字フックのほぼ2倍の耐荷重を実現すると説明しています。
同じラックをバッチラインとコンベアラインの両方に使用できますか? フックとクロスバーは共用できますが、バッチラインではカートまたはトロリーに掛け、ブースからボックス炉へと移動します。カートの経路は短く滑らかにすべきです。振動で未硬化の粉体が落ちたり、部品が落下したりする可能性があるからです。
粉体塗装で丸い部品をどのように吊るしますか? ホイールやディスクなどの丸い部品は、ボールベアリング付きのスピンフックに吊るし、手動ブースでは手で回し、自動ラインでは動力式ローテーターで回します。小さな円筒部品は、回転スピンドル付きのチェーンオンエッジコンベアで流すこともできます。
MUSI Technologyが適合する領域
MUSI Technologyは、お客様の部品ウィンドウと吊り方に合わせてコンベア、開口部、炉を設計し、ラインとともにロードバー、ラック、バッチカートを供給できます。参照: 手動粉体塗装ライン カートベースのバッチ作業用または 粉体塗装ラインガイド コンベアレイアウト用。
MUSI Technology テクニカルディレクター、Lin Cong 提供
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- 自動車部品塗装ライン:仕様とスループット
自動車塗装ラインは、膜厚を±10ミクロン以内に維持し、500~1,000時間の塩水噴霧試験に合格し、OEMの外観基準を満たす必要があります。 - 粉体塗装ライン:種類、仕様、コスト(2026年)
パウダーコーティングラインはコンベア上で金属部品を前処理、塗装、硬化します。ラインの種類、主要仕様、2026年の価格帯に関する完全ガイド。 - 粉体塗装前処理ライン:工程とコスト
前処理ラインは、塗装前に金属表面の脱脂、リンス、化成処理を行います。3、5、7ステージのレイアウト、リン酸塩対。 - BESSコンテナコーティングライン:仕様と腐食
バッテリーエネルギー貯蔵コンテナにはC4からC5-Mの腐食保護が必要です:Sa2.5までのショットブラスト、亜鉛-richプライマー、耐候性ポリエステルトップコート。 - EVバッテリーパックハウジング塗装ライン:仕様とコスト
バッテリーパックのハウジングには、誘電強度、熱安定性、耐食寿命を1つのコーティングで兼ね備える必要があります。粉体と液体の比較、膜厚目標、