Supporti e ganci per verniciatura a polvere: guida alla progettazione
Risposta rapida: Un supporto per verniciatura a polvere deve sostenere il pezzo, metterlo a terra, presentarlo alle pistole, riempire la linea e resistere a lavatrice, forno e sverniciatura. Le indicazioni pubblicate fissano la densità ottimale di linea a circa il 50 % dell'area dell'inviluppo proiettato, gli spazi tra i pezzi a 1-1,5 volte la larghezza del pezzo (fino a 2,5 volte la profondità per le scatole sulle linee automatiche) e la pulizia del contatto del gancio ogni quattro-otto cicli. I ganci in filo quadrati o a diamante toccano su uno spigolo per una messa a terra più stabile. Il peso del supporto deve rientrare nella portata del trasportatore per carrello ed è parte del carico termico del forno.
MUSI Technology, produttore di linee di verniciatura a spruzzo a polvere e liquido a Changzhou, Cina, fissa la finestra del pezzo, il passo di appensione, il carico per carrello e il percorso di terra in fase di layout, in modo che trasportatore, lavatrice, aperture della cabina e carico termico del forno siano tutti dimensionati attorno ai supporti e ai carrelli che il cliente utilizzerà.
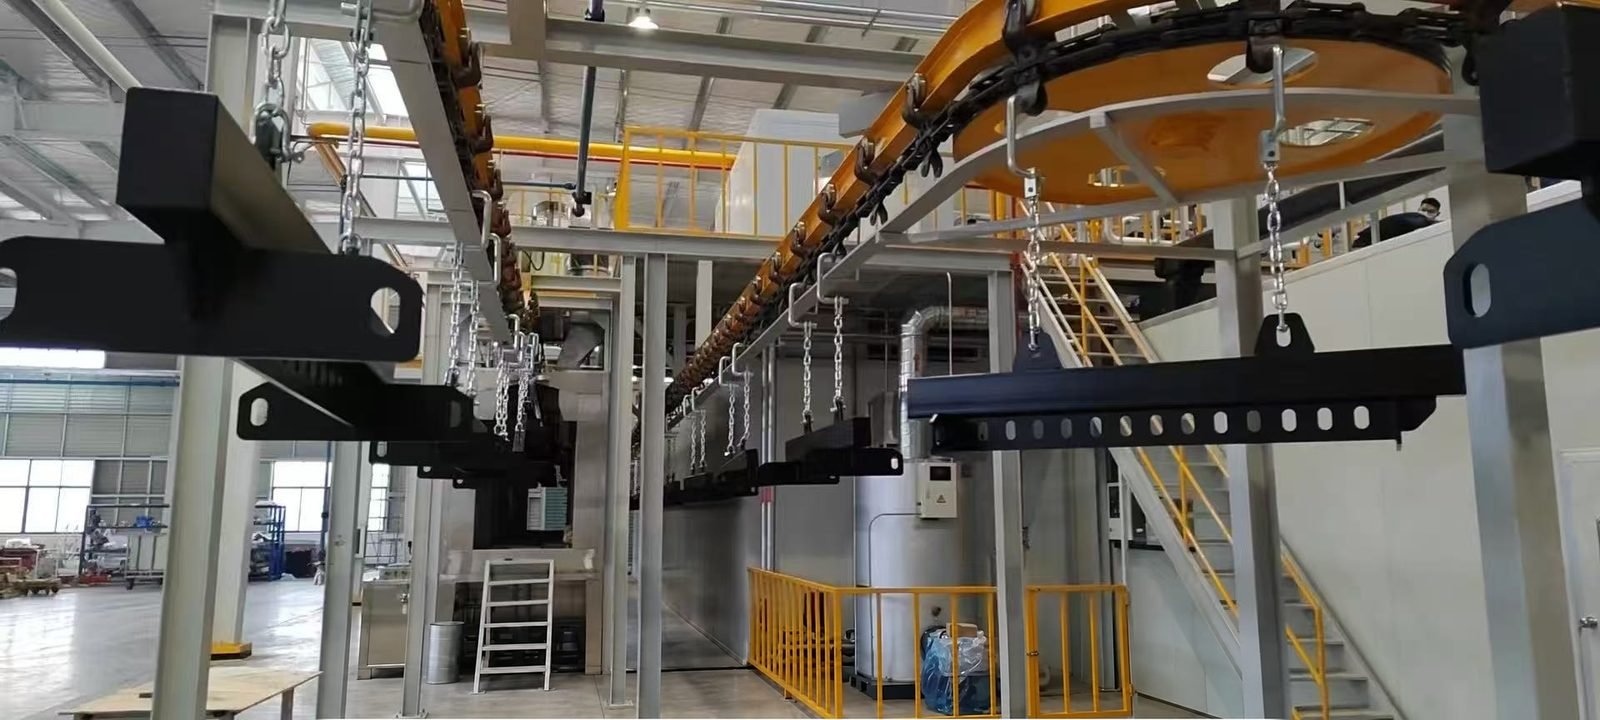
Cosa deve fare un supporto per verniciatura a polvere?
Un supporto per verniciatura a polvere deve tenere saldamente ogni pezzo, collegarlo a terra, presentarne le superfici alle pistole, riempire il trasportatore, far defluire la lavatrice e resistere ai forni e al processo di sverniciatura. Le fonti di settore indicano la densità dei supporti come il fattore con il maggiore effetto sul costo per pezzo, perché ogni costo orario di linea è diviso per il numero di pezzi appesi.
| Regola di progettazione | Motivo della regola |
|---|---|
| Tenere il pezzo nello stesso punto e nella stessa posizione ad ogni ciclo | Formazione ripetibile del film per pistole automatiche; i pezzi non devono oscillare l'uno contro l'altro o contro il telaio |
| Utilizzare punti di contatto netti e minimi in aree non visibili | Messa a terra affidabile attraverso una piccola area pulita e un piccolo segno di gancio |
| Mantenere basso il numero di maglie tra trasportatore e pezzo | Ogni giunto è un punto in cui la polvere polimerizzata può interrompere il percorso di terra |
| Inclinare il pezzo in modo che le cavità si svuotino | Meno trascinamento tra le fasi di lavaggio e nessuna macchia d'acqua dopo l'asciugatura |
| Raggruppa i pezzi vicini senza che si tocchino | Un elevato rapporto tra metallo e aria aumenta l'efficienza di trasferimento e la produttività |
| Rendi i ganci rimovibili | I ganci possono essere sostituiti più volte prima che l'intero supporto venga sverniciato |
| Mantieni bassa la massa del supporto per il carico trasportato | Il supporto viene riscaldato nuovamente a ogni passaggio attraverso il forno |
Quali tipi di gancio e supporto sono adatti a quali pezzi?
I ganci a filo singolo sono adatti a parti con un foro e a bassi volumi; i supporti multipunto su una barra di carico sono adatti alla produzione ripetitiva dove la densità è importante. Il filo del gancio è acciaio per molle. Il filo quadrato formato sul bordo, venduto come ganci a diamante o quadrati, tocca la parte lungo uno spigolo, il che secondo i fornitori garantisce una messa a terra più stabile su più cicli e un segno del gancio più piccolo. I supporti puliti in un forno di bruciatura necessitano di molle in acciaio inossidabile di qualità per molle, perché le molle ordinarie si ricuociono alle temperature di bruciatura di circa 800 °F (427 °C).
| Digita | Uso tipico | Vantaggio | Limitazione |
|---|---|---|---|
| Gancio a C, S o V in filo tondo | Parti con un foro di sospensione, lavorazione mista | Basso costo, caricamento rapido | Area di contatto maggiore, messa a terra persa prima man mano che la polvere si accumula |
| Gancio in filo quadrato o a diamante | Parti che necessitano di un segno piccolo e messa a terra stabile | Contatto sul bordo; i test di carico di un fornitore mostrano una capacità quasi doppia rispetto ai suoi ganci standard a V o C | Richiede ancora una rimozione periodica |
| Gancio a molla a due o tre punti | Parti leggere che oscillerebbero o si solleverebbero nella lavatrice | Mantiene la posizione; i ganci a tre punti mantengono la densità | Realizzato per una famiglia di parti |
| Gancio inferiore a forma di V | Parti pesanti | Centra il pezzo in modo più preciso rispetto a una forma a U | Richiede un idoneo elemento di sospensione |
| Rastrelliera dedicata saldata | Un pezzo in grandi volumi | Massima densità e ripetibilità | Nessuna flessibilità; le riparazioni richiedono saldatura |
| Rastrelliera con traversa regolabile e ganci sostituibili | Cambio della composizione dei pezzi | Cambio rapido del passo e dello stile del gancio | Più giunti da mantenere puliti |
| Gancio rotante o girevole, rotatore motorizzato | Parti rotonde come ruote e dischi | Copertura completa senza fermare la linea | Il cuscinetto deve essere schermato; costo aggiuntivo |
| Carrello o carrellino per lotti | Cabina per lotti e forno a camera | I pezzi vengono caricati una volta e fatti passare dalla cabina al forno | Serve un pavimento liscio per non far cadere la polvere |
In un caso pubblicato, la sostituzione di ganci a catena (12 pezzi per barra di carico) con rastrelliere regolabili (40 per barra di carico) ha aumentato la produzione da 600 a 2.000 pezzi per ciclo. I ganci rotanti a cuscinetti a sfere sono catalogati con portate fino a 250 lb (circa 113 kg), e un'installazione pubblicata di un rotatore motorizzato fa ruotare i pezzi a circa 50 rpm davanti alle pistole.
A che distanza dovrebbero essere appesi i pezzi su una rastrelliera per verniciatura a polvere?
I pezzi dovrebbero essere appesi il più vicino possibile senza toccarsi, e i pezzi profondi necessitano di uno spazio legato alla loro profondità affinché la polvere possa raggiungere le facce laterali. Le regole empiriche pubblicate differiscono, quindi la spaziatura viene confermata tramite prove su rastrelliere campione.
| Linee guida pubblicate | Valore pubblicato | Tipo di sorgente |
|---|---|---|
| Densità di linea per la polvere | Circa il 50 % dell'area proiettata dell'involucro del pezzo | Products Finishing |
| Spazio tra le parti profonde come le scatole elettriche, linea completamente automatica | 2,5 volte la profondità; 1,5 volte può essere sufficiente in alcuni casi | Products Finishing |
| Spazio tra le parti, generale | Da 1 a 1,5 volte la larghezza della parte | Colonna di esperti del Powder Coating Institute |
| Spazio tra i supporti a sospensione centrale sulla pendenza o discesa più ripida | Circa 1 pollice (25 mm) | Products Finishing |
| Spazio libero per lavatrice, cabina e aperture del forno | 3 pollici (76 mm) in alto e in basso | PCI Magazine |
Le parti appese troppo vicine si schermano a vicenda elettrostaticamente, come l'area di una gabbia di Faraday, e la formazione del film diventa irregolare. Quando viene rivestita solo una faccia, appendere le parti schiena contro schiena aumenta la densità senza quella penalità.
Con quale frequenza devono essere sverniciati ganci e supporti?
I punti di contatto dei ganci generalmente necessitano di pulizia ogni quattro-otto cicli per mantenere il percorso di terra tra gancio e parte. La polvere polimerizzata è un isolante, quindi il limite di 1 megohm dalla parte a terra viene perso prima al contatto. La combustione, lo sverniciatura chimica e la sabbiatura sono i metodi usuali, trattati nell'articolo su messa a terra di parti e supporti. Parti che si spostano o oscillano, scarti in aumento e tempo di pulizia crescente segnalano che un supporto dovrebbe essere sostituito.
La mascheratura appartiene al design del supporto. Maschere permanenti in acciaio possono essere integrate nel supporto e sverniciate con esso, mentre tappi, cappucci e nastro sono scelti in base alla classificazione di temperatura: la guida di un fornitore elenca silicone fino a 250 °C, vinile ad alta temperatura fino a 170 °C, EPDM e poliestere fino a 150 °C, nastro in tessuto di vetro fino a 180 °C e nastro in poliimmide fino a 260 °C.
Contro quali limiti di trasportatore e forno dovrebbe essere verificato il supporto?
Un rack carico deve rimanere entro la portata del trasportatore per carrello, la finestra della parte di ogni apertura e il carico termico del forno. Il peso del rack conta due volte: utilizza la capacità del trasportatore ed è riscaldato alla temperatura di polimerizzazione su ogni circuito insieme alle parti e alla catena, quindi il bruciatore del forno è dimensionato sulla massa di prodotto più rack e trasportatore per ora. Come esempio di valori nominali pubblicati, una gamma monorotaia a trave a I è indicata a 200 lb per carrello su binario da 3 pollici, 400 lb su 4 pollici e 1.200 lb su 6 pollici, raddoppiati quando una barra di carico si estende su due carrelli, e una gamma a binario chiuso a 50 lb per pendente.
| Verificare prima di ordinare una linea | Cosa definire |
|---|---|
| Finestra della parte | Parte più grande più rack, larghezza x altezza x lunghezza nella direzione di marcia |
| Carico per punto di sospensione | Parte più pesante più rack rispetto alla portata del carrello o della barra di carico |
| Densità della linea | Parti per rack e passo del rack alla velocità di linea di progetto |
| Percorso di terra | Numero di giunti dalla parte alla rotaia; dove si trova un punto di prova del megohmetro |
| Lavaggio di pretrattamento | Angolo di scarico, tenuta contro la pressione di spruzzo, parti che potrebbero galleggiare o trattenere la soluzione |
| Forno di polimerizzazione | Massa di supporti e catena per ora inclusa nel carico termico |
| Rimozione del rivestimento | Metodo, intervallo e numero di set di ganci di ricambio |
| Mascheramento delle parti | Tappi, coperchi o maschere integrate e la loro classificazione di temperatura |
I componenti chiave sono disponibili da marchi internazionali come PACLINE per la pista, la catena e i carrelli del trasportatore aereo, SEW-Eurodrive e Nord per i motoriduttori di azionamento del trasportatore, e Caplugs ed Essentra Components per ganci e tappi di mascheratura (configurabili secondo le specifiche del cliente). Il design di sospensione viene definito insieme al trasportatore a catena aereo, alla lavatrice di pretrattamento e il forno di polimerizzazione, che condividono una finestra per i pezzi.
FAQ
Di cosa sono fatti i ganci per la verniciatura a polvere? La maggior parte dei ganci per verniciatura a polvere è in filo di acciaio armonico, tondo o quadrato. Dove i supporti vengono puliti in un forno di bruciatura, gli elementi elastici dovrebbero essere in acciaio inossidabile di qualità armonica, poiché il normale acciaio armonico si ricuoce e perde tensione alle temperature di bruciatura di circa 800 °F (427 °C).
I ganci in filo quadrato o a diamante sono migliori dei ganci tondi? Il filo quadrato formato sul bordo tocca il pezzo lungo uno spigolo, quindi l'area di contatto è piccola e affilata. I fornitori descrivono una messa a terra più stabile su più cicli, un segno del gancio più piccolo e, nei test di un fornitore, una capacità di carico quasi doppia rispetto ai suoi ganci standard a V o a C.
Gli stessi supporti possono essere utilizzati per linee a lotti e a trasportatore? I ganci e le traverse possono essere condivisi, ma una linea a lotti li appende su un carrello o un trolley che rotola dalla cabina al forno a camera. Il percorso del carrello dovrebbe essere breve e regolare, perché le scosse possono far staccare la polvere non polimerizzata o far cadere i pezzi.
Come si appendono i pezzi tondi per la verniciatura a polvere? I pezzi tondi come ruote e dischi vengono appesi su ganci rotanti con un cuscinetto a sfere, girati a mano in una cabina manuale o da un rotatore motorizzato su una linea automatica. I piccoli pezzi cilindrici possono anche scorrere su un trasportatore a catena su bordo con mandrini rotanti.
Dove si inserisce MUSI Technology
MUSI Technology progetta il trasportatore, le aperture e il forno in base alla finestra del pezzo e al metodo di appensione del cliente, e può fornire barre di carico, supporti e carrelli a lotti insieme alla linea. Vedi il linea manuale di verniciatura a polvere per lavori a lotti su carrelli o per guida alla linea di verniciatura a polvere per layout a trasportatore.
Fornito da Lin Cong, Direttore Tecnico, MUSI Technology
Inviaci le dimensioni del tuo pezzo, la produttività e il tipo di rivestimento — i nostri ingegneri rispondono con un layout e un preventivo entro un giorno lavorativo. Contatta MUSI Technology oppure sfoglia la nostra gamma di attrezzature.
Guide tecniche correlate
- Linea di verniciatura per componenti automobilistici: specifiche e produttività
Le linee di verniciatura automobilistiche devono mantenere lo spessore del film entro più o meno 10 micron, superare 500-1.000 h di nebbia salina e soddisfare gli standard estetici OEM. - Linea di verniciatura a polvere: tipi, specifiche e costi (2026)
Una linea di verniciatura a polvere pretratta, riveste e polimerizza parti metalliche su un nastro trasportatore. Guida completa ai tipi di linea, specifiche chiave e fasce di prezzo 2026. - Linea di pretrattamento per verniciatura a polvere: fasi e costi
Una linea di pretrattamento sgrassa, risciacqua e converte chimicamente la superficie metallica prima della verniciatura. Layout a tre, cinque e sette stadi, fosfatazione rispetto a. - Linea di rivestimento per container BESS: specifiche e corrosione
I container per l'accumulo di energia a batteria necessitano di protezione dalla corrosione da C4 a C5-M: sabbiatura a Sa2.5, primer ricco di zinco e topcoat in poliestere resistente agli agenti atmosferici. - Linea di rivestimento per alloggiamenti di pacchi batteria per veicoli elettrici: specifiche e costi
Gli alloggiamenti dei pacchi batteria richiedono rigidità dielettrica, stabilità termica e durata alla corrosione in un unico rivestimento. Polvere rispetto a liquido a confronto, obiettivi di spessore del film.