Pulverbeschichtungs-Gestelle und Aufhänger: Konstruktionsleitfaden
Kurze Antwort: Ein Pulverbeschichtungsgestell muss das Teil halten, es erden, es den Pistolen präsentieren, die Linie füllen und Waschanlage, Ofen und Entlackung überstehen. Veröffentlichte Richtlinien geben die optimale Liniendichte mit etwa 50 % der projizierten Hüllflächenfläche an, Teileabstände mit dem 1- bis 1,5-Fachen der Teilebreite (bis zum 2,5-Fachen der Tiefe bei Kisten auf automatischen Linien) und die Reinigung der Hakenkontakte alle vier bis acht Zyklen. Quadratische oder rautenförmige Drahthaken kontaktieren an einer Kante für eine stabilere Erdung. Das Gestellgewicht muss der Förderer-Nennlast pro Wagen entsprechen und ist Teil der Ofenwärmelast.
MUSI Technology, ein Hersteller von Pulver- und Flüssigspritzbeschichtungslinien in Changzhou, China, legt das Teilefenster, den Aufhängungsabstand, die Last pro Wagen und den Erdungspfad in der Layoutphase fest, sodass Förderer, Waschanlage, Kabinenöffnungen und Ofenwärmelast alle um die Gestelle und Wagen dimensioniert werden, die der Kunde betreiben wird.
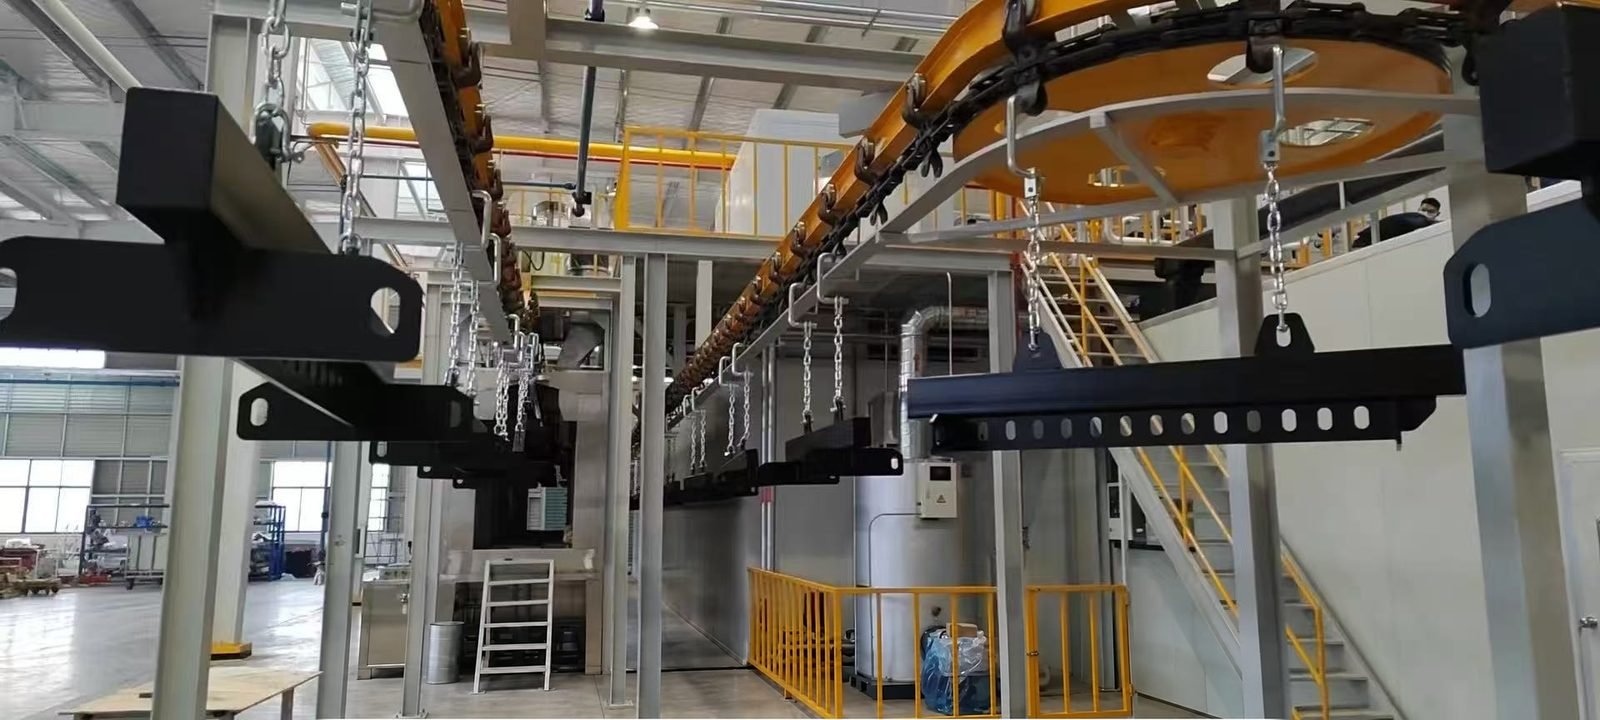
Was muss ein Pulverbeschichtungsgestell leisten?
Ein Pulverbeschichtungsgestell muss jedes Teil sicher halten, es mit der Erde verbinden, seine Oberflächen den Pistolen präsentieren, den Förderer füllen, die Waschanlage entwässern und die Öfen sowie den Entlackungsprozess überstehen. Handelsquellen nennen die Gestelldichte als den Faktor mit der größten Auswirkung auf die Kosten pro Teil, da jede stündliche Linienkosten durch die Anzahl der hängenden Teile geteilt wird.
| Konstruktionsregel | Grund für die Regel |
|---|---|
| Das Teil in jedem Zyklus am selben Punkt und in derselben Position halten | Reproduzierbarer Schichtaufbau für Automatikpistolen; Teile dürfen nicht ineinander oder in den Rahmen schwingen |
| Scharfe, minimale Kontaktpunkte in nicht sichtbaren Bereichen verwenden | Zuverlässige Erdung durch eine kleine saubere Fläche und eine kleine Hakenmarkierung |
| Die Anzahl der Verbindungsglieder zwischen Förderer und Teil gering halten | Jede Verbindungsstelle ist ein Ort, an dem ausgehärtetes Pulver den Erdungspfad unterbrechen kann |
| Das Teil so ausrichten, dass Hohlräume ablaufen | Weniger Übertragung zwischen den Waschstufen und keine Wasserflecken nach dem Trocknen |
| Teile eng gruppieren, ohne sich zu berühren | Ein hohes Verhältnis von Metall zu Luft erhöht die Übertragungseffizienz und den Ausstoß |
| Haken abnehmbar machen | Haken können mehrmals ausgetauscht werden, bevor das gesamte Gestell abgebeizt wird |
| Die Gestellmasse für die getragene Last gering halten | Das Gestell wird bei jedem Durchgang durch den Ofen erneut erhitzt |
Welche Haken- und Gestelltypen eignen sich für welche Teile?
Eindraht-Haken eignen sich für Teile mit einem Loch und geringe Stückzahlen; Mehrpunkt-Gestelle auf einer Laststange eignen sich für Serienfertigung, bei der Dichte zählt. Hakendraht ist Federstahl. Kantig geformter Vierkantdraht, der als Diamant- oder Vierkanthaken verkauft wird, berührt das Teil entlang einer Kante, was laut Lieferanten über mehr Zyklen eine gleichmäßigere Erdung und eine kleinere Hakenmarkierung ergibt. Gestelle, die in einem Ausbrennofen gereinigt werden, benötigen Federn aus Edelstahl in Federqualität, da gewöhnliche Federn bei Ausbrenntemperaturen von etwa 800 °F (427 °C) weichgeglüht werden.
| Typ | Typische Verwendung | Vorteil | Einschränkung |
|---|---|---|---|
| Runddraht-C-, S- oder V-Haken | Teile mit einem Aufhängeloch, gemischte Arbeiten | Geringe Kosten, schnelles Beladen | Größere Kontaktfläche, Erdung geht früher verloren, wenn sich Pulver aufbaut |
| Vierkant- oder Diamantdraht-Haken | Teile, die eine kleine Markierung und eine gleichmäßige Erdung erfordern | Kantenkontakt; Belastungstests eines Anbieters zeigen fast die doppelte Kapazität seiner Standard-V- oder C-Haken | Erfordert weiterhin regelmäßiges Abstreifen |
| Zwei- oder Dreipunkt-Federspannhaken | Leichte Teile, die im Wäscher schwingen oder abheben würden | Hält die Position; Dreipunkt-Haken halten die Dichte | Für eine Teilefamilie hergestellt |
| V-förmiger Unterhaken | Schwere Teile | Zentriert das Teil positiver als eine U-Form | Benötigt eine geeignete Aufhängung |
| Geschweißtes spezielles Gestell | Ein Teil in hoher Stückzahl | Höchste Dichte und Wiederholbarkeit | Keine Flexibilität; Reparaturen erfordern Schweißen |
| Verstellbares Querträgergestell mit austauschbaren Haken | Wechselnde Teilemischung | Schneller Wechsel von Hakenabstand und -stil | Mehr Gelenke, die sauber gehalten werden müssen |
| Drehbarer oder rotierender Haken, angetriebener Rotator | Runde Teile wie Räder und Scheiben | Rundum-Abdeckung ohne Anhalten der Linie | Lager muss abgeschirmt sein; zusätzliche Kosten |
| Chargenwagen oder Rollwagen | Chargen-Kabine und Kammerofen | Teile werden einmal geladen und von Kabine zu Ofen gerollt | Erfordert einen glatten Boden, damit Pulver nicht abgeschüttelt wird |
In einem veröffentlichten Fall erhöhte der Austausch von Daisy-Chain-Haken (12 Teile pro Laststange) durch verstellbare Gestelle (40 pro Laststange) die Ausgabe von 600 auf 2.000 Teile pro Zyklus. Kugellager-Drehhaken sind mit Tragfähigkeiten bis 250 lb (etwa 113 kg) katalogisiert, und eine veröffentlichte Installation eines angetriebenen Rotators dreht Teile mit etwa 50 U/min vor den Spritzpistolen.
Wie weit sollten Teile auf einem Pulverbeschichtungsgestell voneinander entfernt hängen?
Teile sollten so nah wie möglich beieinander hängen, ohne sich zu berühren, und tiefe Teile benötigen einen Abstand, der ihrer Tiefe entspricht, damit das Pulver die Seitenflächen erreichen kann. Veröffentlichte Faustregeln unterscheiden sich, daher wird der Abstand durch Versuche an Mustergestellen bestätigt.
| Veröffentlichte Richtlinien | Veröffentlichter Wert | Quellentyp |
|---|---|---|
| Liniendichte für Pulver | Etwa 50 % der projizierten Fläche der Teilehülle | Products Finishing |
| Abstand zwischen tiefen Teilen wie Schaltschränken, vollautomatische Linie | 2,5-fache Tiefe; in manchen Fällen kann das 1,5-Fache ausreichen | Products Finishing |
| Abstand zwischen Teilen, allgemein | 1- bis 1,5-fache Bauteilbreite | Expertenkolumne des Powder Coating Institute |
| Abstand zwischen mittig aufgehängten Gestellen an der steilsten Steigung oder Neigung | Etwa 1 Zoll (25 mm) | Products Finishing |
| Freiraum zu Öffnungen von Waschanlage, Kabine und Ofen | 3 Zoll (76 mm) oben und unten | PCI Magazine |
Zu dicht aufgehängte Teile schirmen einander elektrostatisch ab, wie ein Faraday-Käfig-Bereich, und der Schichtaufbau wird ungleichmäßig. Wenn nur eine Seite beschichtet wird, erhöht das Aufhängen der Teile Rücken an Rücken die Dichte ohne diesen Nachteil.
Wie oft müssen Haken und Gestelle abgebeizt werden?
Die Kontaktpunkte der Haken müssen im Allgemeinen alle vier bis acht Zyklen gereinigt werden, um den Erdungspfad zwischen Haken und Teil zu erhalten. Gehärtetes Pulver ist ein Isolator, daher geht der Grenzwert von 1 Megohm vom Teil zur Erde zuerst am Kontakt verloren. Ausbrennen, chemisches Abbeizen und Strahlen sind die üblichen Methoden, die im Artikel über Erdung von Teilen und Gestellen. Teile, die sich verschieben oder wackeln, steigende Ausschussraten und zunehmende Reinigungszeit signalisieren, dass ein Gestell ersetzt werden sollte.
Das Maskieren gehört zum Gestelldesign. Permanente Stahlmasken können in das Gestell integriert und mit ihm abgebeizt werden, während Stopfen, Kappen und Klebeband nach der Temperaturbeständigkeit ausgewählt werden: Der Leitfaden eines Anbieters listet Silikon bis 250 °C, Hochtemperatur-Vinyl bis 170 °C, EPDM und Polyester bis 150 °C, Glasgewebeband bis 180 °C und Polyimidband bis 260 °C auf.
Gegen welche Förder- und Ofengrenzen sollte das Gestell geprüft werden?
Ein beladener Rahmen muss innerhalb der Tragfähigkeit des Förderers pro Laufkatze, des Teilefensters jeder Öffnung und der Wärmelast des Ofens bleiben. Das Rahmengwicht zählt doppelt: Es beansprucht die Fördererkapazität und wird auf jedem Umlauf zusammen mit den Teilen und der Kette auf Härtungstemperatur erhitzt, daher wird der Ofenbrenner auf die Masse von Produkt plus Rahmen und Förderer pro Stunde ausgelegt. Als Beispiel veröffentlichter Nennwerte: Eine I-Träger-Einschienenbahn ist mit 200 lb pro Laufkatze auf 3-Zoll-Schiene, 400 lb auf 4 Zoll und 1.200 lb auf 6 Zoll angegeben, verdoppelt, wenn eine Laststange zwei Laufkatzen überspannt, und eine Einschienenbahn mit geschlossener Schiene mit 50 lb pro Gehänge.
| Vor der Bestellung einer Linie prüfen | Was zu definieren ist |
|---|---|
| Teilefenster | Größtes Teil plus Rahmen, Breite x Höhe x Länge in Transportrichtung |
| Last pro Aufhängepunkt | Schwerstes Teil plus Rahmen im Vergleich zur Nennlast der Laufkatze oder Laststange |
| Liniendichte | Teile pro Rahmen und Rahmenabstand bei der Auslegungsbandgeschwindigkeit |
| Erdungspfad | Anzahl der Gelenke vom Teil zur Schiene; wo ein Megohmmeter-Messpunkt liegt |
| Vorbehandlungswaschmaschine | Ablaufwinkel, Halten gegen Sprühdruck, Teile, die schwimmen oder Lösung zurückhalten könnten |
| Härteofen | Masse der Gestelle und Kette pro Stunde in der Wärmelast enthalten |
| Beschichtungsentfernung | Methode, Intervall und Anzahl der Ersatzhaken-Sets |
| Teileabdeckung | Stecker, Kappen oder integrierte Masken und ihre Temperaturbewertung |
Schlüsselkomponenten sind von internationalen Marken wie PACLINE für Hängebahnschienen, Ketten und Laufwagen, SEW-Eurodrive und Nord für Förderantriebsgetriebemotoren sowie Caplugs und Essentra Components für Haken und Maskierstopfen (konfigurierbar nach Kundenspezifikation) erhältlich. Das Hängedesign wird gemeinsam mit dem Hängekettenförderer, dem Vorbehandlungswaschmaschine und die Härteofen, die sich ein Teilfenster teilen.
FAQ
Woraus bestehen Pulverbeschichtungshaken? Die meisten Pulverbeschichtungshaken bestehen aus Federstahldraht, rund oder quadratisch. Wo Gestelle in einem Ausbrennofen gereinigt werden, sollten Federelemente aus federgeeignetem Edelstahl bestehen, da gewöhnlicher Federstahl bei Ausbrenntemperaturen von etwa 800 °F (427 °C) weichgeglüht wird und seine Spannung verliert.
Sind quadratische oder rautenförmige Drahthaken besser als runde Haken? Auf der Kante geformter quadratischer Draht berührt das Teil entlang einer Ecke, sodass die Kontaktfläche klein und scharf ist. Lieferanten beschreiben eine gleichmäßigere Erdung über mehr Zyklen, eine kleinere Hakenmarkierung und, in Tests eines Lieferanten, nahezu die doppelte Tragfähigkeit seiner Standard-V- oder C-Haken.
Können dieselben Gestelle für Batch- und Förderlinien verwendet werden? Die Haken und Querstangen können gemeinsam genutzt werden, aber eine Batchlinie hängt sie an einen Wagen oder Rollwagen, der von der Kabine zum Kammerofen rollt. Die Wagenroute sollte kurz und glatt sein, da Erschütterungen ungehärtetes Pulver lösen oder Teile herunterfallen lassen können.
Wie hängt man runde Teile zum Pulverbeschichten auf? Runde Teile wie Räder und Scheiben werden an Drehhaken mit einem Kugellager aufgehängt, die in einer manuellen Kabine von Hand oder an einer automatischen Linie durch einen angetriebenen Rotator gedreht werden. Kleine zylindrische Teile können auch auf einem Kettenförderer mit rotierenden Spindeln laufen.
Wo MUSI Technology passt
MUSI Technology entwirft den Förderer, die Öffnungen und den Ofen rund um das Teilefenster und die Aufhängemethode des Kunden und kann Laststangen, Gestelle und Batch-Wagen mit der Linie liefern. Siehe die manuelle Pulverbeschichtungsanlage für gestellbasierte Chargenarbeit oder die Pulverbeschichtungslinien-Leitfaden für Förderband-Layouts.
Bereitgestellt von Lin Cong, Technischer Direktor, MUSI Technology
Senden Sie uns Ihre Teilegröße, Ihren Durchsatz und Ihre Beschichtungsart – unsere Ingenieure antworten innerhalb eines Arbeitstages mit einem Layout und einem Budget. Kontaktieren Sie MUSI Technology oder durchsuchen unsere Gerätepalette.
Zugehörige technische Leitfäden
- Automobilteile-Beschichtungslinie: Spezifikation & Durchsatz
Automobil-Beschichtungslinien müssen den Schichtaufbau innerhalb von plus oder minus 10 Mikrometern halten, 500-1.000 h Salzsprühnebel bestehen und OEM-Oberflächenstandards erfüllen. - Pulverbeschichtungsanlage: Typen, Spezifikationen & Kosten (2026)
Eine Pulverbeschichtungsanlage vorbehandelt, beschichtet und härtet Metallteile auf einem Förderband. Vollständiger Leitfaden zu Anlagentypen, wichtigen Spezifikationen und Preisbereichen für 2026. - Pulverbeschichtungs-Vorbehandlungslinie: Phasen & Kosten
Eine Vorbehandlungslinie entfettet, spült und chemisch konvertiert die Metalloberfläche vor der Beschichtung. Drei-, fünf- und siebenstufige Layouts, Phosphatierung versus. - BESS-Container-Beschichtungslinie: Spezifikation & Korrosion
Batteriespeichercontainer benötigen Korrosionsschutz C4 bis C5-M: Sandstrahlen bis Sa2.5, Zinkstaubgrundierung und witterungsbeständiger Polyester-Decklack. - Beschichtungslinie für EV-Batteriegehäuse: Spezifikationen & Kosten
Batteriegehäuse benötigen dielektrische Festigkeit, thermische Stabilität und Korrosionsbeständigkeit in einer einzigen Beschichtung. Pulver versus Flüssig im Vergleich, Schichtaufbau-Ziele,.